
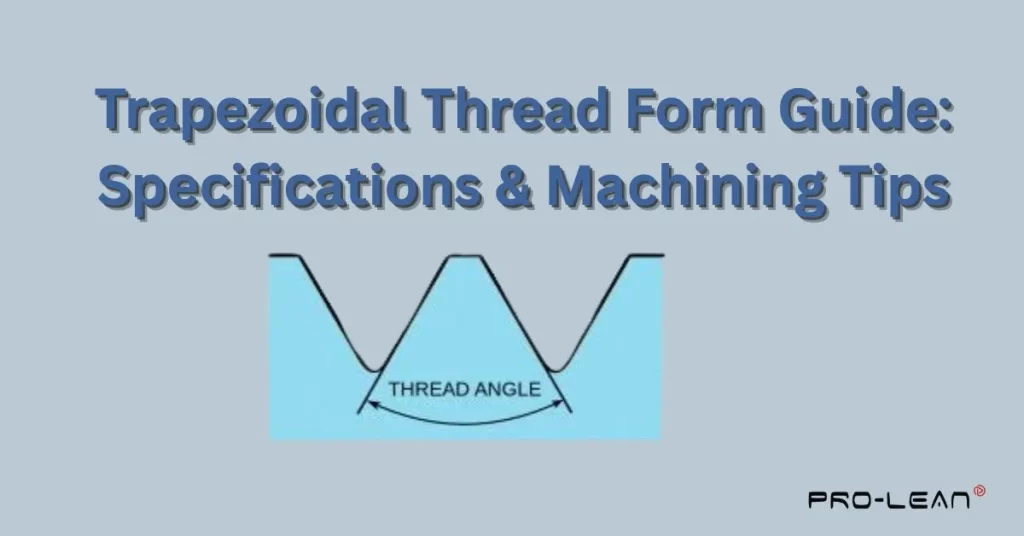
Trapeziumvormige draadvorming
Je moet maken trapeziumvormige draadvormenMaar weet u niet waar u moet beginnen? Dan is dit de handleiding voor u. Trapeziumvormige schroefdraad is de ruggengraat van mechanische systemen. Het zorgt voor een soepele krachtoverbrenging naar uw werktuigmachines en hijsinstallaties.
Deze schroefdraden met een hoek van 30 graden, platte toppen en wortels zijn superieur aan standaard V-schroefdraden. Ze zijn superieur aan de V-vormige exemplaren op schroeven en bouten, omdat ze een groter draagvermogen en een lage wrijving voor lineaire beweging bieden. Het is belangrijk om de basisprincipes te begrijpen bij het opzetten van draadfreesbewerkingen of bij de beslissing of je ze wel of niet moet gebruiken. draadbewerking als alternatief.
Wij bieden uitgebreid aangepaste bewerking en professionele draad tappen oplossingen op Proleaanse technologieOns team heeft jarenlange ervaring in de productie van trapeziumvormige draden, inclusief alle standaardmaten en -materialen.
Wat is een trapeziumvormige draadvorm?
De geometrie van trapeziumvormige schroefdraad is uniek en onderscheidt ze van andere. Deze schroefdraad is ideaal voor krachtoverbrenging en lineaire bewegingstoepassingen. Trapeziumvormige schroefdraad is essentieel voor mechanische systemen. Laten we hun fundamentele kenmerken eens nader bekijken.
Kenmerken van het schroefdraadprofiel
Trapeziumvormige schroefdraad heeft afgeplatte toppen en wortels en schuine flanken. Deze geometrie verschilt van de standaard V-vormige schroefdraad die in bevestigingsmiddelen wordt gebruikt. Trapeziumvormige schroefdraad is gemakkelijker te produceren en heeft een hoger draagvermogen dan vierkante schroefdraad. Het is ideaal voor toepassingen die gecontroleerde lineaire beweging vereisen onder zware belasting.
Volgens de ISO-normen moet de schroefdraadhoek voor metrische trapeziumvormige schroefdraad 30 graden zijn. Deze hoek zorgt voor de trapeziumvorm van de schroefdraad. Elke zijde helt 15 graden naar binnen. Deze geometrie biedt een betere balans tussen sterkte, productie en operationele efficiëntie dan vierkante schroefdraad.
Draadaanduidingssysteem
De aanduiding van schroefdraad is gestandaardiseerd. Het symbool "Tr", gevolgd door de nominale diameter en spoed, geeft een trapeziumvormige schroefdraad in het metrieke stelsel aan. Tr 60 x 9 duidt bijvoorbeeld een schroefdraad aan met een nominale diameter van 60 mm en een spoed van 9 mm. Dit systeem van duidelijke labeling helpt fabrikanten en ingenieurs om specificaties te communiceren tussen projecten en sectoren.
Gemeenschappelijke toepassingen
Veel industrieën en mechanische systemen maken er gebruik van. Trapeziumvormige schroefdraad wordt bijvoorbeeld gebruikt in de spindels van draaibanken om de beweging van de spindel om te zetten in beweging van de slede. Bankschroeven gebruiken het om efficiënt klemkrachten te genereren. Deze schroefdraad wordt ook gebruikt in positioneringssystemen van werktuigmachines. Krikken, klepstelen en verstelbare mechanismen zijn er eveneens van afhankelijk. De veelzijdigheid en betrouwbaarheid van deze schroefdraad verklaren de wijdverbreide toepassing ervan in de werktuigbouwkunde.
Trapeziumvormige schroefdraad versus metrische Acme-schroefdraad
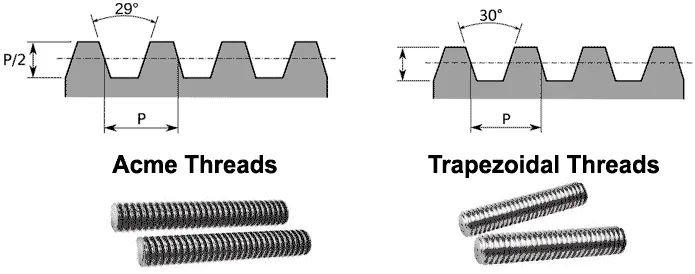
Trapeziumvormige schroefdraad versus metrische Acme-schroefdraad
Door de verschillen tussen de metrische Acme-terminologie en de trapeziumvormige maatvoering te begrijpen, kunt u kostbare productiefouten voorkomen. Deze schroefdraadtypen zijn weliswaar verschillend, maar worden vaak verkeerd begrepen. Verduidelijk de verschillen tussen deze schroefdraadtypen en hun praktische toepassing.
Verschillen in schroefdraadhoek
In praktijk, metrische trapeziumvormige schroefdraad en Acme-schroefdraad zijn niet uitwisselbaar. Technisch gezien is de term "metrische ACME" onjuist. ACME-schroefdraad heeft een hoek van 29 graden en is gebaseerd op het imperiale stelsel. Trapeziumvormige schroefdraad in het metrische stelsel heeft een hoek van 30 graden.
Standaard specificaties
ISO 2904 en DIN 103 zijn de normen die de metrische dradenDeze normen definiëren de afmetingen, toleranties en aanduidingmethoden. Europese fabrikanten gebruiken meestal metrische trapeziumvormige zeskantschroefdraad. ISO staat verschillende spoedmaten per diameter toe, terwijl DIN 103 een specifieke spoed-diametercombinatie voorschrijft. Beide normen garanderen compatibiliteit en een goede werking.
Het verschil is belangrijk.
In de praktijk is een verschil van één graad in hoek significant. Wanneer ACME-schroefdraad wordt gecombineerd met trapeziumvormige schroefdraad, resulteert dit in een slechte passing en vroegtijdige slijtage. De flanken zijn niet goed uitgelijnd, waardoor er spanningspunten ontstaan. Fabrikanten moeten voor elk schroefdraadtype de juiste inzetstukken en gereedschappen gebruiken. De sterkte en betrouwbaarheid van de schroefdraad worden aangetast door het combineren van verschillende standaarden, wat kan leiden tot mechanisch falen.
CNC-draadsnijmethoden voor trapeziumvormige schroefdraad
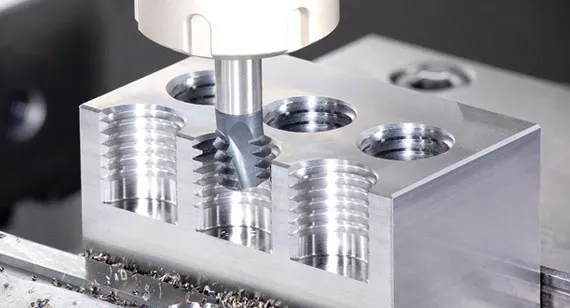
CNC-draadsnijproces
Enkelpunts draadbewerking
Trapeziumvormige schroefdraad kan met maximale flexibiliteit worden geproduceerd met behulp van enkelpuntsdraadsnijden. Snijgereedschappen met de juiste vorm verwijderen materiaal in meerdere bewerkingen. Het profiel van het gereedschap moet exact overeenkomen met dat van de schroefdraad. CNC-draaibanken kunnen de positie van het gereedschap en de rotatie van het werkstuk nauwkeurig regelen om een accurate schroefdraadgeometrie te creëren. Deze methode kan worden gebruikt voor zowel inwendige als uitwendige schroefdraad.
Het kiezen van de juiste wisselplaatjes is de eerste stap. Hardmetalen wisselplaatjes zijn verkrijgbaar in standaardmaten voor trapeziumvormige profielen. De hoek van 30 graden moet metrisch equivalent zijn. De gereedschapshoogte wordt aangepast om de snijkant uit te lijnen met de hartlijn van het werkstuk. Een correcte instelling zorgt ervoor dat de schroefdraaddiepte correct is en de flankhoeken nauwkeurig zijn gedurende het gehele bewerkingsproces.
Voordelen van draadfrezen
Draad frezen Deze methode biedt duidelijke voordelen voor de productie van trapeziumvormige schroefdraad. De schroefdraad wordt gevormd door een roterende frees die een spiraalvormig pad volgt. Deze methode is ideaal voor het bewerken van materialen met een hoge hardheid of schroefdraad met een grote diameter. Draadfrezen kunnen met één gereedschap verschillende schroefdraadmaten produceren. Dit verhoogt de efficiëntie. In veel toepassingen produceert het proces minder trillingen dan draadfrezen met één snijpunt.
Frezen is met name geschikt voor trapeziumvormige binnenschroefdraad. Dit proces is efficiënter dan tappen wat betreft spaanafvoer. Draadfrezen produceren schone schroefdraad uit moeilijk te bewerken materialen, zoals titanium en roestvrij staal.
Wisselende flankinvoer
Bij het snijden van trapeziumvormige schroefdraad kan de levensduur van het gereedschap worden verlengd door afwisselende aanvoer van de linker- en rechterflank te gebruiken. Tijdens opeenvolgende bewerkingen wordt bij deze techniek afwisselend de linker- en rechterflank aangegrepen. Deze techniek verdeelt de slijtage van het gereedschap gelijkmatig over de snijkanten. Deze methode is met name nuttig voor trapeziumvormige schroefdraad met een grote spoed. Deze methode is complexer om te programmeren, maar levert een betere oppervlakteafwerking op.
Bij afwisselende aanvoer wordt de gereedschapsafbuiging verminderd in vergelijking met radiaal indringen. De snijkrachten worden verlaagd omdat elke snede aan één kant minder materiaal verwijdert. Dit verbetert de maatnauwkeurigheid van lange schroefdraad.
Hoe snijd je schroefdraad op een draaibank?
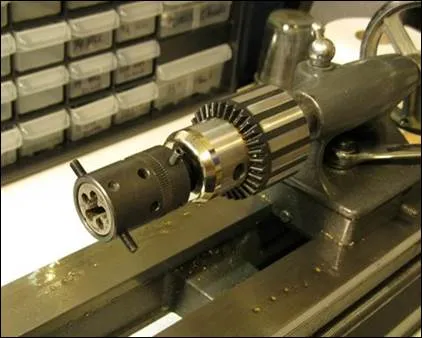
Draadsnijden op een draaibank
Handmatige draaibankinstelling
Het draadsnijden op een handmatige machine vereist zorgvuldige coördinatie en afstelling. De snelwisseloverbrenging verbindt de spindelbeweging met de spindel. De tandwielcombinaties bepalen de spoed van de schroefdraad. De keuze van de tandwielen wordt bepaald door tabellen op de kop van de draaibank. Trapeziumvormige schroefdraad in metrische maten vereist specifieke verhoudingen tussen de rotatiesnelheid van de spindel en de spindel.
De gereedschapshouder moet op de juiste hoogte worden geplaatst. Met behulp van een centreermal wordt het gereedschap loodrecht op de werkas uitgelijnd. De gereedschapspunt moet exact op de hartlijn van het werkstuk worden geplaatst. Fouten in de hoogte kunnen leiden tot onjuiste schroefdraaddieptes en een slechte insnijding van de snijkant. Door voldoende tijd te besteden aan de instelling worden problemen met het schroefdraadsnijden en materiaalverspilling voorkomen.
Draadgereedschapselector
De juiste gereedschapsgeometrie is essentieel voor het snijden van schroefdraad. HSS-gereedschappen zijn verkrijgbaar in een geprofileerde vorm voor trapeziumvormige schroefdraad. Hardmetalen wisselplaatjes bieden betere prestaties en consistentie. Wisselplaatjes moeten onder de juiste hoek van 30 graden worden geplaatst om metrische schroefdraad te kunnen snijden. De gereedschapsfabrikanten bieden wisselplaatjes in verschillende maten aan die specifiek zijn ontworpen voor een trapeziumvormig profiel.
Om trillingen te verminderen, moet de overhang van het gereedschap tot een minimum beperkt worden. Een stevige gereedschapshouder voorkomt trillingen tijdens het snijden. Scherpe snijkanten zorgen voor een betere oppervlakteafwerking. Botte gereedschappen produceren overmatige hitte en een slechte draadkwaliteit. Regelmatige inspectie en vervanging van gereedschappen garandeert consistente resultaten bij elke productierun.
Stappen om trapeziumvormige schroefdraad op een draaibank te snijden:
- Stappen om trapeziumvormige schroefdraad op een draaibank te snijden
- Stel de juiste tandwieloverbrenging in voor de vereiste steek.
- Test de schroefdraad met een draadmeter en maak een proefpassing om de spoed te controleren.
- Vergroot de diepte met behulp van de samengestelde steun in kleine stapjes (bijvoorbeeld 0.002–0.005 inch).
- Trek de dwarsslede na elke doorgang terug om het gereedschap te beschermen.
- Draai de halve moer bij elke doorgang weer vast op dezelfde markering op de schroefdraad.
- Schakel over naar een nabewerking met een diepte van ongeveer 0.001 inch, waarbij snijvloeistof wordt aangebracht.
Metrische trapeziumdraadnormen (ISO 2904 & DIN 103)
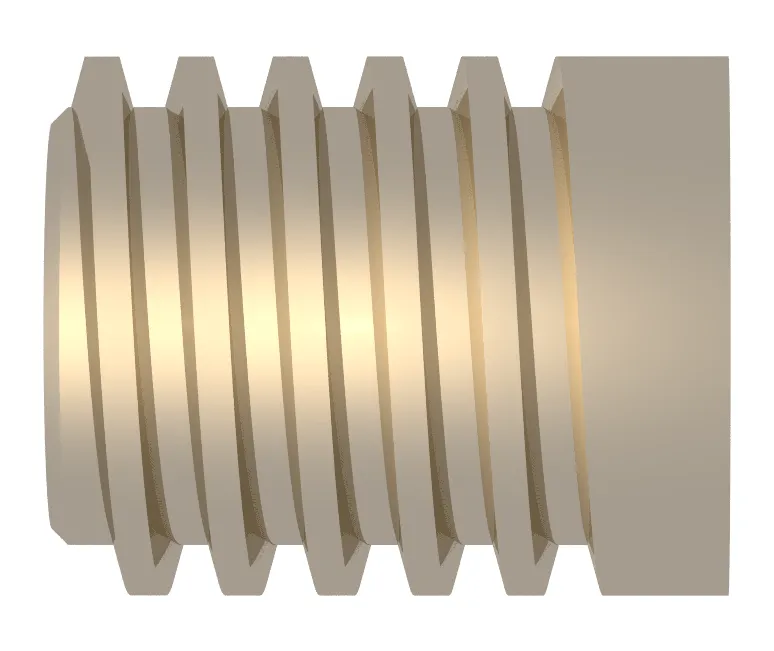
Trapeziumvormige draad
Ingenieurs specificeren doorgaans metrische trapeziumvormige schroefdraad volgens DIN 103 of ISO 2904, die de standaardafmetingen, toleranties en aanduidingen voor Tr-schroefdraad definiëren.
ISO 2904-norm
ISO 2904-1977 specificeert het algemene metrische schroefdraadsysteem. Deze norm is van toepassing op schroefdraad die wordt gebruikt in mechanismen en constructies. De norm specificeert de schroefdraadprofielen, toleranties en aanduidingmethoden. De norm staat verschillende spoedopties per nominale diameter toe. Deze flexibiliteit is een uitstekende manier om te voldoen aan de uiteenlopende behoeften van industrieën.
De tolerantieklassen variëren van grove tot fijne precisie. De keuze hangt af van de toepassing en de productiemogelijkheden. Nauwere toleranties zijn duurder, maar leveren betere prestaties.
DIN 103-vereisten
DIN 103 bevat gedetailleerde specificaties voor trapeziumvormige metrische spiebanen. Deze Duitse norm is ouder dan de ISO-norm, maar wordt nog steeds veelvuldig gebruikt. DIN 103 specificeert steekmaten voor specifieke diameters. De norm schrijft verschillende spelingen voor voor de kleine en grote diameter. De speling voor de kleine diameter is doorgaans twee tot drie keer groter dan de speling voor de grote diameter.
De schroefdraadmaten variëren van 8 mm tot 300 mm. De aanbevolen spoedwaarden zijn afhankelijk van het diameterbereik.
Tolerantieklassen
Om de precisie van een trapeziumvormige schroefdraad aan te geven, worden letter-cijfercombinaties gebruikt. De tolerantie van de spoeddiameter heeft invloed op de schroefdraadpassing en de speling. Een kleinere tolerantie op de spoeddiameter vermindert de speling in het mechanisme. Voor de grote en kleine toleranties wordt "H" gebruikt voor inwendige schroefdraad (en "h" voor uitwendige schroefdraad) om een fundamentele afwijking van nul aan te geven.
De tolerantieberekeningen voor schroefdraad met meerdere windingen worden aangepast. De tolerantiewaarden voor de spoeddiameter worden vermenigvuldigd met factoren die gebaseerd zijn op het aantal windingen. Voor schroefdraad met twee windingen is de factor 1.12, voor schroefdraad met drie windingen 1.25 en voor schroefdraad met vier windingen 1.4. Deze aanpassingen worden gedaan om rekening te houden met de langere schroefdraadspoed en om ervoor te zorgen dat de schroefdraad goed functioneert.
Probeer Boda nu!
Aanbevolen werkwijzen voor draadbewerking
Materiële overwegingen
De bewerkingsparameters verschillen per materiaal. Aluminium kan gemakkelijk worden bewerkt met hoge snelheden en een lichte voeding. Staal vereist matige snelheden en voldoende koeling. Roestvast staal vereist lagere snelheden met een hogedrukkoelvloeistof. De hardheid van het materiaal heeft een directe invloed op de levensduur van het gereedschap en de kwaliteit van het eindresultaat.
Werkverhardende materialen zoals roestvrij staal brengen speciale uitdagingen met zich mee. Meerdere lichte bewerkingen voorkomen overmatige werkverharding tussen de sneden. Scherpe gereedschappen en de juiste snelheden verminderen spanningsverharding. Voor zeer harde materialen kan draadslijpen nodig zijn. Inzicht in de materiaaleigenschappen helpt u bij het kiezen van de beste snijstrategie.
Optimaliseren van de invoersnelheid
De snijsnelheid heeft invloed op zowel de productiviteit als de kwaliteit van het schroefdraad. Over het algemeen levert een lagere snelheid een betere afwerking op bij het schroefdraadsnijden. De meeste handmatige schroefdraadbewerkingen worden uitgevoerd met een snelheid van 30-100 omwentelingen per minuut, afhankelijk van de diameter. Met de juiste programmering kunnen CNC-machines sneller werken. De optimale snelheid is een balans tussen afwerkingskwaliteit en productietijd.
Bij CNC-draadsnijden is de voedingssnelheid gelijk aan de draadspoed. De machine regelt automatisch de spindel- en gereedschapssnelheid. Bij handmatig draadsnijden zorgen de spindel en de tandwieloverbrenging voor de juiste voeding. Door een constante voeding aan te houden, kunnen draadfouten worden voorkomen. Bij het draadsnijden kunnen snelheidsveranderingen zichtbare markeringen en maatafwijkingen veroorzaken.
Kwaliteitscontrolemethoden:
Schroefdraadmeters worden gebruikt om de nauwkeurigheid van de afmetingen na bewerking te controleren. GO/NO-GO-meters worden gebruikt om snel te bepalen of de schroefdraad binnen de tolerantie valt. De schroefdraad van GO-meters moet over de gehele lengte glad zijn. NO-GO-meters mogen niet verder dan de eerste omwenteling worden vastgedraaid. Deze eenvoudige test bevestigt de juiste schroefdraaddiameter en spoeddiameter.
Probeer Boda nu!
Veelvoorkomende problemen met draadbewerking oplossen
Hieronder volgen enkele veelvoorkomende problemen die zich kunnen voordoen tijdens het draadvormen.
Problemen met geruis
Trillingen kunnen leiden tot een slechte draadafwerking en een onnauwkeurige draadmaat. Trillingsproblemen worden grotendeels veroorzaakt door gereedschapsoverhang. Een kleinere gereedschapsoverhang verhoogt de stijfheid en vermindert trillingen. Trillingen worden ook beïnvloed door de ondersteuning van het werkstuk. Bij het draadsnijden van lange, dunne onderdelen is een stabiele steun of centreersteun nodig. Vaak kan het verlagen van de snelheid trillingen verhelpen. Een lichte verhoging of verlaging van de snelheid kan de resonantiefrequenties verminderen.
Draadvormfouten
Onjuiste hoeken kunnen worden veroorzaakt door onjuiste inzetstukken of onjuist slijpen van het gereedschap. Hoekproblemen kunnen worden vastgesteld met behulp van schroefdraadmeters. Voor trapeziumvormige schroefdraad moet de hoek exact 30 graden zijn. Een fout in de gereedschapshoek verhindert een correcte montage van standaardmoeren of bijbehorende componenten.
Fouten in de schroefdraaddiepte veroorzaken pasproblemen. Te ondiepe schroefdraad is zwak en raakt snel beschadigd. Te diepe schroefdraad kan een te strakke passing veroorzaken of zelfs montage onmogelijk maken.
Beheer van gereedschapslijtage
De schroefdraaddiameter verandert in de loop van de tijd door slijtage van het gereedschap. Er worden regelmatig inspecties uitgevoerd om slijtage te detecteren voordat de onderdelen buiten de tolerantie vallen. Slijtagepatronen zijn zichtbaar op de punt en flanken van het gereedschap. In productieomgevingen behouden hardmetalen wisselplaatjes hun nauwkeurigheid langer dan HSS-wisselplaatjes.
De levensduur van een gereedschap wordt beïnvloed door de snijomstandigheden en het materiaal van het werkstuk. De levensduur van een gereedschap is korter bij harde materialen dan bij zachte materialen. De juiste snelheden en voedingen maximaliseren de levensduur van het gereedschap. Het gebruik van koelvloeistof verlengt de duurzaamheid van de snijkant en vermindert warmteontwikkeling. Door wisselplaatjes te gebruiken, kunt u een constante kwaliteit behouden.
Conclusie
Trapeziumvormige schroefdraad is een cruciaal element in modern mechanisch en productieontwerp. Deze kennis stelt fabrikanten in staat om hoogwaardige componenten te creëren door normen te begrijpen en bewerkingsmethoden te beheersen. De juiste techniek voor trapeziumvormige draadvorm iis essentieel voor succes in talloze toepassingen, of u nu schroefdraad snijdt met een handmatige draaibank op een CNC-machine of de bewerking programmeert.
Boda staat klaar om u te helpen met al uw behoeften op het gebied van draadbewerking. Wij kunnen metrische trapeziumvormige schroefdraad volgens ISO-normen bewerken in staal, roestvrij staal en non-ferro legeringen, van prototypes tot serieproductie.. Bel ons Om uw wensen op het gebied van schroefdraadbewerking te bespreken en te ontdekken hoe onze expertise u kan helpen bij uw meest complexe bewerkingsprojecten.