
Spuitgieten van kleine hoeveelheden
Spuitgieten met een korte injectie, waarbij onderdelen of kenmerken gedeeltelijk worden gevormd, is een van de meest bepalende technieken. spuitgieten defecten. Omdat de oorzaken variëren van lage temperaturen tot slechte ventilatie, en van materiaalviscositeit tot bevroren stroomkanalen, is professionele probleemoplossing bij spuitgieten de meest betrouwbare en kosteneffectieve oplossing.
Samenwerken met een expert biedt voordelen, omdat u verzekerd bent van strategieën zoals thermisch beheer, geoptimaliseerde spuitgietparameters, verbeterd onderdeelontwerp en machineonderhoud. Een ervaren spuitgietteam past bovendien monitoring, inspectie en analyse toe voor uitstekende resultaten.
Voor elk bedrijf dat zich bezighoudt met spuitgieten, is een goed begrip van dit veelvoorkomende defect, inclusief de oorzaken, probleemoplossing en oplossingen, essentieel voor minder afval, een betere productkwaliteit en kostenefficiënte bedrijfsvoering.
Wat is een korte slag?
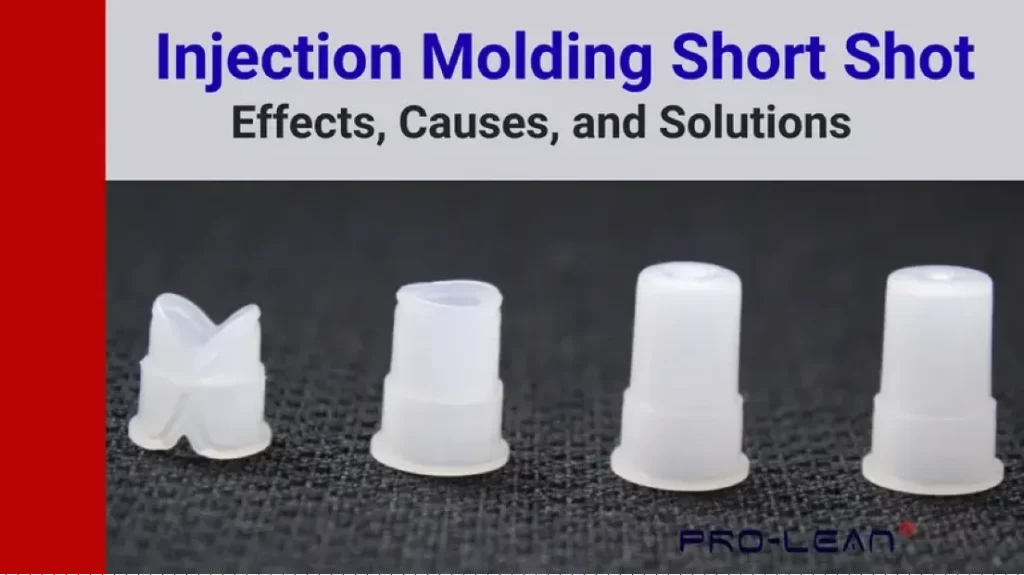
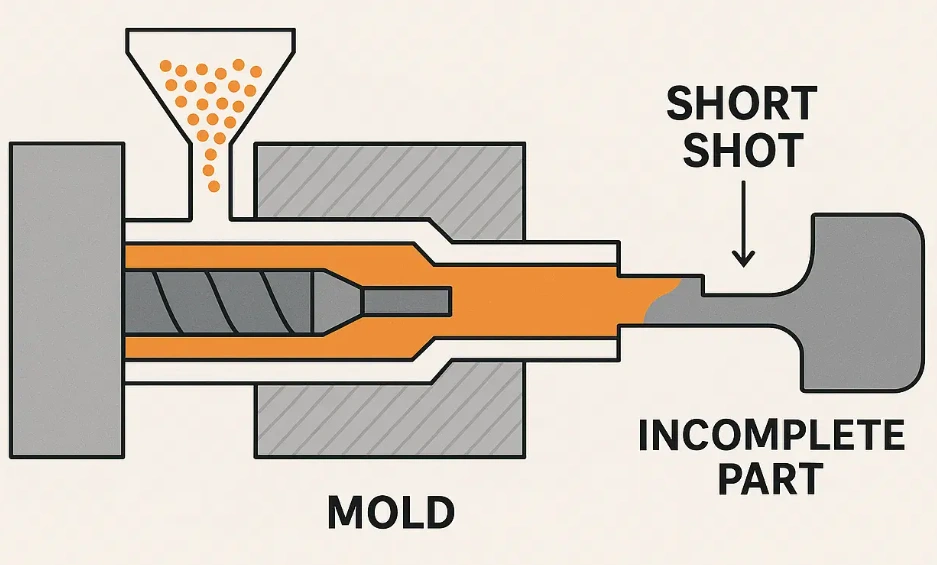
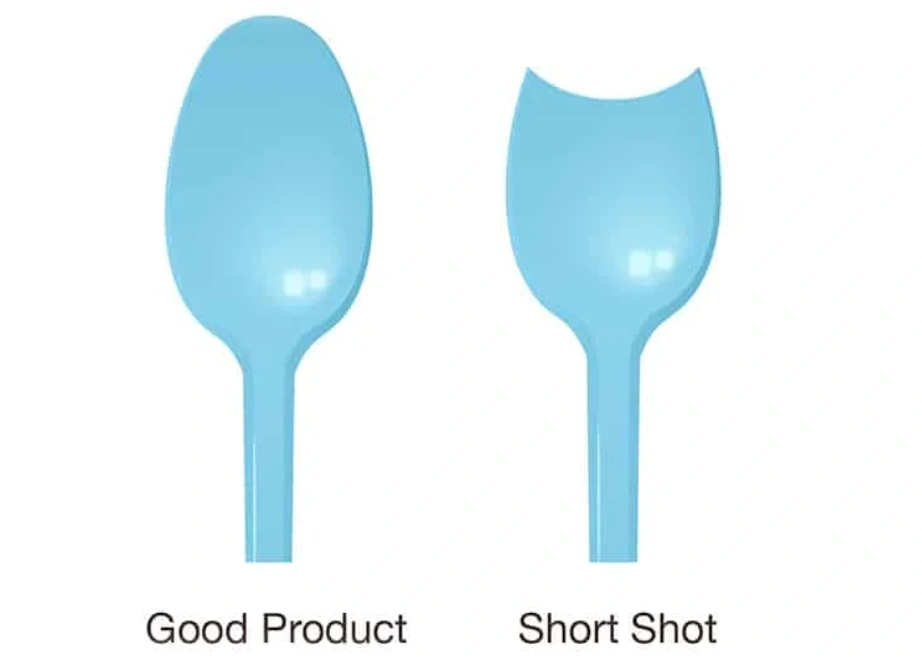
Een onvolledige injectie (short shot) is een defect bij spuitgieten waarbij de gesmolten hars stolt voordat de matrijs volledig gevuld is. Dit uit zich in een onvolledige geometrie, zoals de volgende vergelijkingsafbeelding laat zien.
Spuitgieten van kleine hoeveelheden
Men zou dit probleem kunnen wijten aan een lage injectiedruk. Hoewel dit een belangrijke oorzaak van het defect is, zijn andere oorzaken een slecht ontwerp van het onderdeel en bevroren stroomkanalen. Een te korte injectie benadrukt het belang van een evenwichtige verhouding tussen druk, schuifkracht, temperatuur, materiaalmobiliteit en ontluchting.
De ernst van een onvolledige uitstoot kan variëren, maar het komt erop neer dat het defect ervoor zorgt dat het onderdeel niet meer voldoet aan de functionele en dimensionale eisen. Omdat het defect wijst op een onderliggend procesprobleem, is het van cruciaal belang om dit snel en grondig aan te pakken.
Wat is de oorzaak van onvolledige vorming?
Er zijn verschillende oorzaken voor onvolledig spuitgieten, waaronder materiaalviscositeit, slechte ontluchting, lage temperatuur, vulgraad en bevroren stroomkanalen. Andere oorzaken zijn onvoldoende injectiedruk, een slecht ontwerp van het onderdeel en materiaalverontreiniging.
Materiaal viscositeit
De vloei van het gesmolten materiaal is afhankelijk van de viscositeit. Materialen met een lage smeltindex hebben de neiging te stollen voordat ze een volledige holte bereiken. Dit probleem is nog groter bij de dunwandige delen van het spuitgietonderdeel. Men zou kunnen denken dat het verhogen van de temperatuur het probleem van de lage viscositeit altijd oplost. Een betere oplossing zou echter de toevoeging van een additief kunnen zijn, of simpelweg de keuze voor een andere kunststofsoort.
Slechte ventilatie
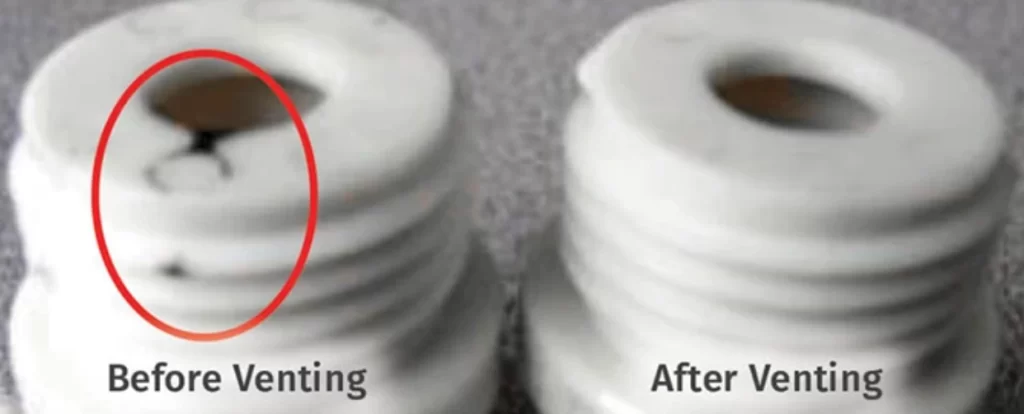
Bij een gebrekkige vormtechniek of een slecht ontwerp blijft er lucht ingesloten, wat de stromingsweerstand verhoogt. Daarom wordt aangeraden om ventilatieopeningen strategisch te plaatsen. Een van de belangrijkste parameters voor ventilatie is de diepte, die voor de meeste kunststoffen niet minder dan 0.025 mm mag zijn.
Ventilatie-effect
Lage temperatuur
Een lage temperatuur is ook een veelvoorkomende oorzaak, waarbij de temperatuur bij de cilinder, matrijs of spuitmond het meest opvallend is. Soms negeren ontwerpers of ingenieurs de temperatuur aan het vloeistoffront. Omdat dit een koude plek is, is de kans op een onvolledige vulling tijdens het spuitgieten groot.
Opvullingspercentage
De vulsnelheid, ook wel injectiesnelheid genoemd, bepaalt of het gesmolten metaal de volledige matrijs vult voordat het warmte verliest. Deze snelheid moet te laag zijn om voortijdige afkoeling en belemmering van de doorstroming te voorkomen.
Bevroren stroomkanalen
Een andere zekere manier om onvolledig spuitgieten van kunststof te bevorderen, is slechte verwarming of een te kleine diameter van de stroomkanalen. spuitgietpoortenen koude kanalen. Het resultaat van dit smelten en bevriezen is dat de holtes niet volledig bedekt zijn. Een ervaren fabrikant houdt rekening met dit probleem door de afmetingen van het onderdeel en de viscositeit van het materiaal af te stemmen op de grootte van het stroomkanaal.
Ontoereikende injectiedruk
Bij onvoldoende druk kan het smeltmateriaal zelfs de geringste stromingsweerstand niet overwinnen. Sommige operators reageren hierop door de druk in het vulpakket te verhogen. De juiste strategie is echter om de smelttemperatuur, de injectiedruk en andere parameters van de vulfase aan te passen.
Slechte onderdeelontwerp
De meest voorkomende aspecten van het onderdeelontwerp die kunnen leiden tot onvolledig spuitgieten zijn scherpe hoeken en dunne wanden. Abrupte geometrische veranderingen zijn ook ongewenst om dit spuitgietdefect te voorkomen. De procesingenieur moet rekening houden met verschillende aspecten van ontwerpen voor productie, waaronder de juiste L/t-verhoudingen.
Verontreiniging in het materiaalpad
Het materiaaltraject in de matrijs raakt vervuild door verkoolde resten, gestold materiaal of afgebroken hars. Verschillende materialen kunnen ook viscositeitsverschillen veroorzaken wanneer ze elkaar kruisvervuilen.
Gezien het grote risico op schuimvorming door vocht in harsen, moeten procesingenieurs erop toezien dat de vormresultaten nauwkeurig zijn. Concreet moet het proces grondige materiaaltesten en spoelschema's omvatten.
Effecten van onvolledige injectie bij spuitgieten
Je moet het gebruik van onderdosering bij het spuitgieten van onderdelen vermijden, niet alleen vanwege de esthetische aantasting, maar ook vanwege de hogere kosten, de verminderde productkwaliteit en de reputatieschade.
Esthetische degradatie
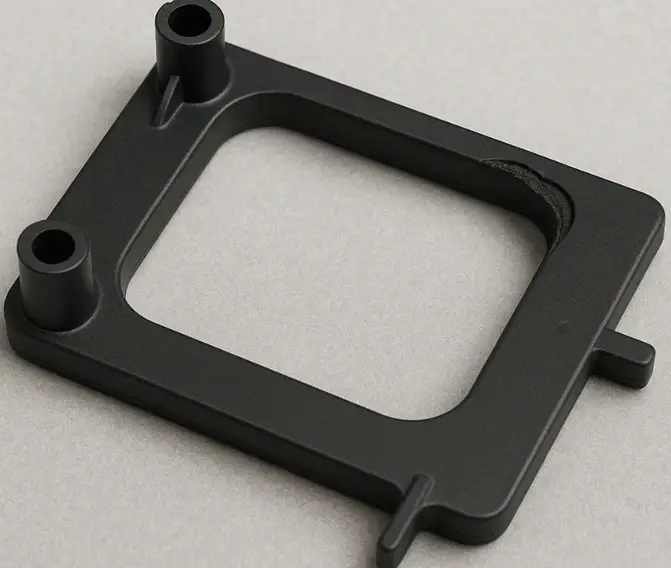
Onvolkomenheden in onderdelen zijn vaak zichtbaar, bijvoorbeeld in de vorm van slecht gevormde randen of ontbrekende delen. Dit is vaak het eerste teken dat er iets mis is met het spuitgietproces. Voor onderdelen die direct zichtbaar zijn voor de gebruiker, kan dit een afknapper zijn.
Esthetisch effect
Verhoogde kosten
Een enkele of twee kleine foutjes hebben wellicht minimale impact op de kosten. Maar als het probleem zich herhaalt, kunnen de kosten snel oplopen. Herstelwerkzaamheden en machinestilstand zijn kostbare aangelegenheden die men zich niet kan veroorloven te negeren. De eerste reactie is vaak om blindelings parameters aan te passen, een aanpak die de directe kosten kan verhogen. Het is sterk aan te raden de oorzaak van het probleem te achterhalen om het defect op te lossen.
Verminderde productintegriteit
Zoals gezegd, hebben de gevolgen van een onvolledige vulling bij spuitgieten niet alleen invloed op het uiterlijk; zelfs de structurele integriteit komt in gevaar.
De productintegriteit wordt aangetast.
Reputatie schade
Klanten kunnen gemakkelijk het vertrouwen in een merk verliezen door aanhoudende kwaliteitsproblemen. Een kleine afwijking bij het spuitgieten hoeft niet per se ernstig te zijn, maar de perceptie dat het spuitgietproces fundamenteel gebrekkig is, kan de reputatie schaden.
Probeer Boda nu!
Probleemoplossing en detectie bij spuitgieten
De belangrijkste strategieën voor het opsporen en detecteren van productiefouten zijn procesbewaking, visuele inspectie, defectanalyse en dimensionale analyse.
Process Monitoring
Hier begint het allemaal als het gaat om het voorkomen van onvolledige spuitgietprocessen. Het is een effectieve strategie gebaseerd op realtime data uit het proces. Het spuitgietproces kan vakkundig worden bewaakt als deze gegevens in realtime beschikbaar zijn: matrijsdruk, cyclustijdafwijking, spuitgewicht en injectiedruk. Als er een merkbare afwijking is van een van deze parameters, bijvoorbeeld van ±3σ, moet er onmiddellijk een controle worden uitgevoerd.
Visuele inspectie
Net als bij monitoring is visuele inspectie een betrouwbare methode om tekortkomingen te voorkomen. Het probleem is echter, zoals eerder vermeld, dat de technicus moet weten waar hij specifiek op moet letten.
Enkele van de punten die wijzen op een probleem zijn onder andere:
- Ontbrekende scherpe randen
- Randen in andere vormen dan verwacht.
- Onvoltooide muren
Inline-visiesystemen kunnen helpen bij het identificeren van onvolledige opnames, waardoor potentiële missers bij handmatige inspectie kunnen worden voorkomen.
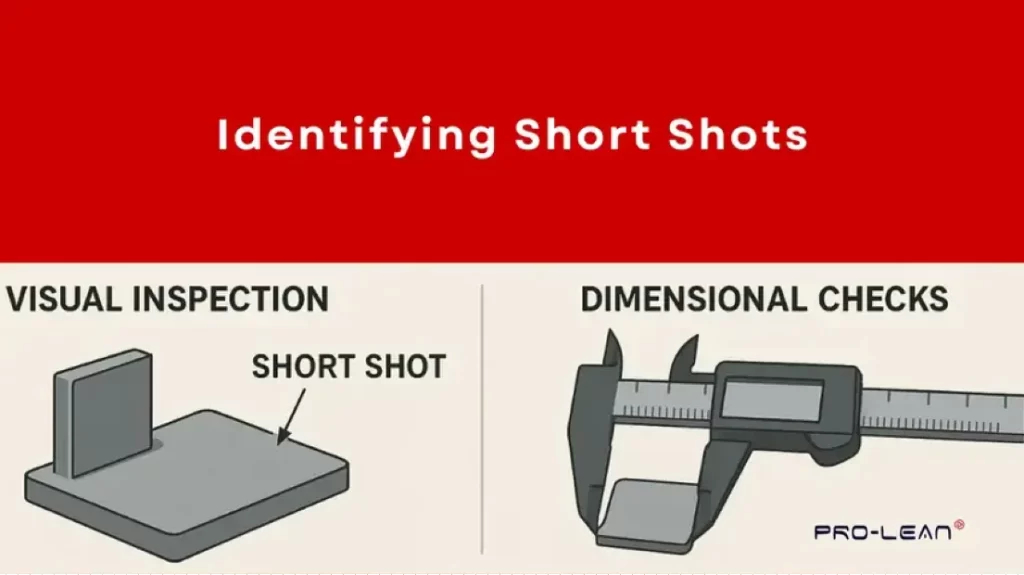
Korte schoten identificeren
Defect analyse
Analyse draait om het achterhalen van de kern van het probleem, oftewel het beantwoorden van de vraag waarom de korte slag zich voordoet. Enkele antwoorden of oorzaken van de korte slag die uit deze analyse kunnen worden afgeleid, worden in de tabel weergegeven.
|
Mogelijke oorzaak |
aanwijzing |
|
Temperatuur- of viscositeitsprobleem |
Verschillende dunne wanden vertonen gebreken. |
|
Ontluchtingsprobleem/opgesloten gas |
Brandwonden |
|
Druk verlies |
Korte opname aan het einde van de vulling |
|
Verontreiniging, koude slak |
Korte opname vlakbij de poort |
Dimensionale analyse
Dimensionale analyse vult de tekortkomingen van de standaard visuele inspectie aan. De meest gebruikte methoden binnen deze strategie zijn 3D-scannen, dwarsdoorsneden maken en het gebruik van een CMM (coördinatenmeetmachine).
3D ScanningDit is de beste methode voor dimensionale analyse van complexe spuitgietonderdelen. Het omvat een vergelijking van de CAD-details met scangegevens om te controleren of de matrijs volledig gevuld is.
DoorsnedenAls er een vermoeden bestaat van kortsluiting, worden de betreffende gebieden doorgesneden en onder een microscoop onderzocht. Hoewel deze methode destructief is, geeft het voordeel dat het een definitief antwoord geeft over het defect.
CMM (Coördinaten Meetmachine)De machine heeft een meetsonde waarmee kritische afmetingen vergeleken kunnen worden met het CAD-model. Procesingenieurs gebruiken deze methode om kleine onvolkomenheden op te sporen die met het blote oog niet zichtbaar zijn.
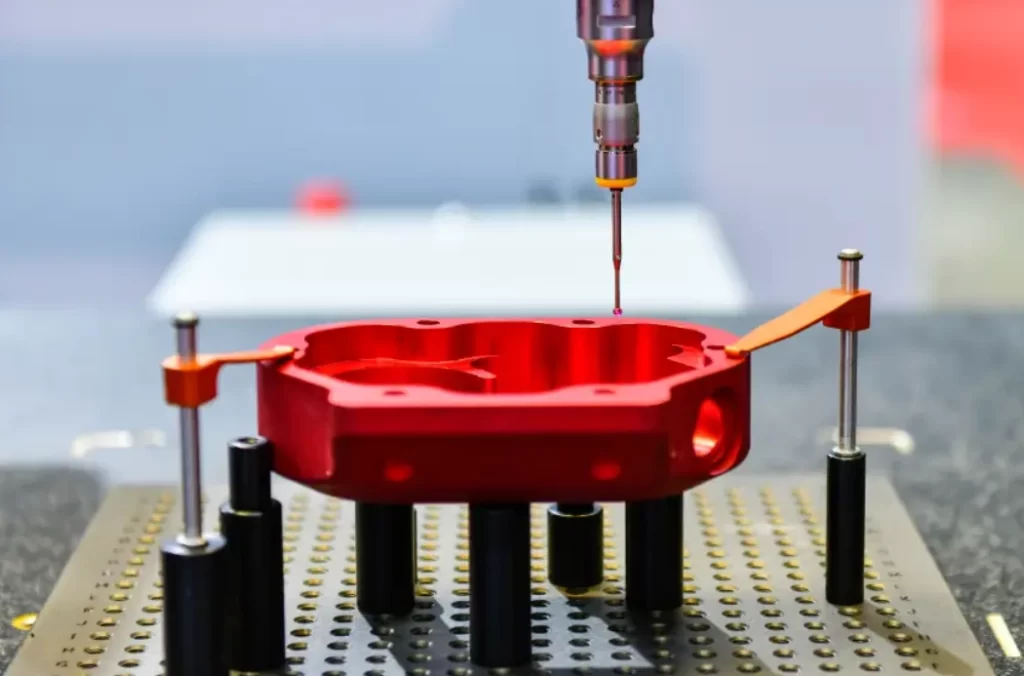
Coördinatenmeetmachine (CMM)
Probeer Boda nu!
Hoe los je onvolledige injecties bij spuitgieten op?
Zodra je de oorzaken van onvolledige injectie bij spuitgieten hebt vastgesteld, zoals bij andere processen, spuitgiet defectenDe aandacht verschuift naar de herstelmaatregelen. Deze omvatten verbetering van het matrijsontwerp, thermisch beheer, procesbewaking, machineonderhoud en optimalisatie van de spuitgietparameters.
Verbetering van het matrijsontwerp
Hoezeer het vormproces ook wordt verbeterd, het matrijsontwerp vormt de fundamentele oplossing. De aandachtspunten zijn onder andere de wanddikte, ontluchting, aanvoerkanalen en overloopgoten.
wanddikte Een uniforme wanddikte wordt sterk aanbevolen.
Ontluchting – Bij complexe geometrieën kan vacuümgestuurde ontluchting nodig zijn. Locaties waar de laatste vulling plaatsvindt, moeten diepere of meer ontluchtingsopeningen hebben.
Runners – De aanvoerkanalen moeten in balans zijn om ongelijkmatige vulling van de mal te voorkomen.
Overloopputten – Deze zijn cruciaal voor het verlengen van het stroompad voor de volledige holte.
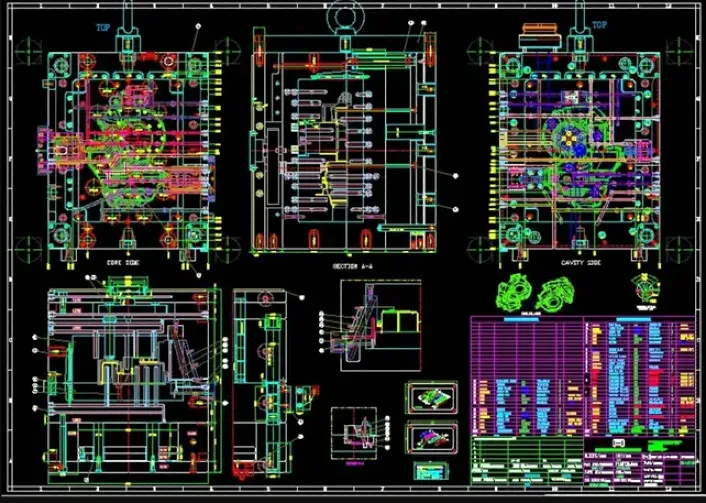
Vormontwerp
Thermisch beheer
Temperatuuruniformiteit is cruciaal bij spuitgieten, dus effectief thermisch beheer is onmisbaar.
De volgende punten moeten continu gecontroleerd worden:
- Vatzone
- Oppervlaktetemperatuur van de mal
- Temperatuur van de spuitmond
- Balans van de hete loper
Regelmatig machineonderhoud
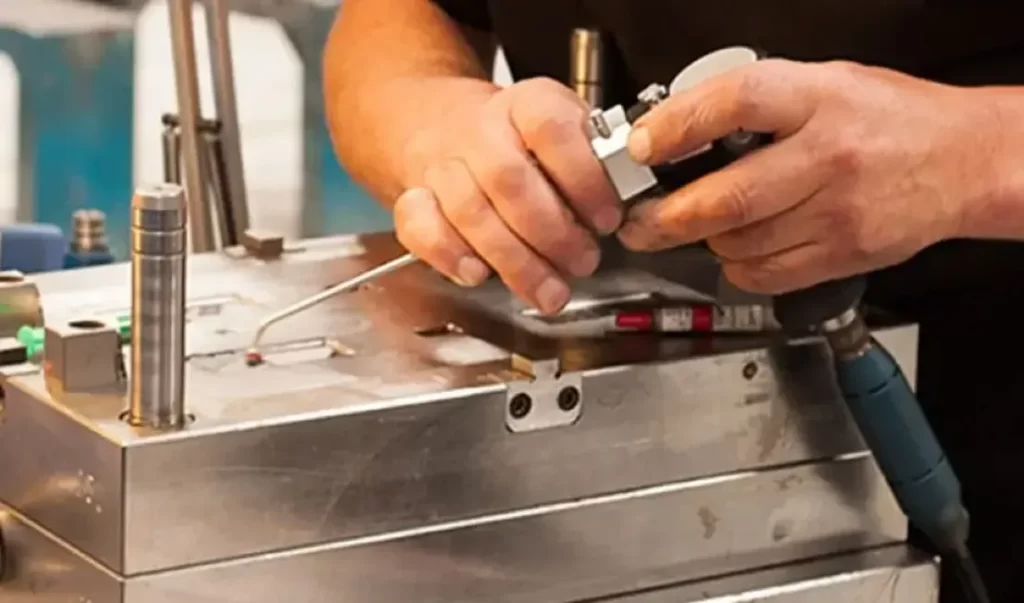
Continu machineonderhoud in plaats van reactief onderhoud onderscheidt superieure spuitgietprocessen. Deze strategieën kunnen worden opgebouwd rond wekelijkse, maandelijkse en driemaandelijkse pijlers. Wanneer het onderhoud proactief is, komen fouten in de productie zelden voor.
Mold onderhoud
Optimaliseer de vormparameters
De parameters in kwestie zijn pakdruk, tegendruk, injectiedruk, smelttemperatuur en injectiesnelheid. Een leverancier van spuitgietdiensten kan u helpen bij het implementeren van een uitgebreide Design of Experiments (DOE)-methode voor concrete tegenmaatregelen tegen onderdosering.
In Conclusie
Het spuitgieten van kunststof met een te kleine injectiehoeveelheid is een van die voorspelbare uitdagingen. Dit artikel heeft het probleem nader toegelicht en uitgelegd dat het meer is dan alleen een kwestie van onvoldoende injectiedruk. Vulgraad, viscositeit, ontwerp van het onderdeel en temperatuur zijn enkele van de andere factoren.
Het goede nieuws is dat, net als bij andere problemen bij spuitgieten, onvolledige spuitgietprocessen beheersbaar zijn. In dit artikel zijn oplossingen besproken zoals parameteroptimalisatie, thermisch beheer en verbetering van het matrijsontwerp. Als je moeite hebt met het vormen van korte shots, dan kan onze oplossing je daarbij helpen. spuitgieten service is uw beste keuze. Ons team van experts zorgt ervoor dat uw kunststof onderdelen compleet en in perfecte kwaliteit worden geleverd.