
Polycarbonaat spuitgieten
Spuitgieten van polycarbonaat is een van de meest veelzijdige processen in de moderne kunststoftechnologie. Dit thermoplastische polymeer biedt uitzonderlijke helderheid, hittebestendigheid en slagvastheid. Het wordt gebruikt voor toepassingen variërend van medische hulpmiddelen tot auto-onderdelen.Inzicht in de nuances van spuitgegoten polycarbonaat heeft een aanzienlijke invloed op de productkwaliteit, de productie-efficiëntie en de kosten.
Het vergelijken van opties is belangrijk bij het kiezen van het beste materiaal voor uw project. Is polypropyleen beter dan ABS voor spuitgieten?? Boda helpt u weloverwogen beslissingen te nemen. Het is een specialist in het spuitgieten van polycarbonaat kunststof en biedt een breed scala aan diensten. Op Maat spuitgietdiensten Ze worden ontworpen volgens nauwkeurige specificaties. De ingenieurs en geavanceerde apparatuur van Boda garanderen optimale resultaten in veeleisende toepassingen.
Basisprincipes van polycarbonaat bij spuitgieten
Om de complexe onderdelen van het plastic te maken, wordt gesmolten polycarbonaat onder hoge druk en temperatuur in een mal geïnjecteerd. Polycarbonaat is een amorfe, thermoplastische stof. Hoogpolymeren bevatten een carbonaatgroep (OC(=O)-O-) in hun moleculaire ketens. Het materiaal wordt geproduceerd door een polymerisatieproces waarbij bisfenol A en fosgeen betrokken zijn.
PC, een thermoplastisch materiaal met hoge prestaties, wordt veel gebruikt vanwege zijn uitstekende transparantie, hittebestendigheid en slagvastheid. Kunststofspuitgieten Productietechnologie is het meest geschikt voor massaproductie zonder al te veel budget.
Basisparameters van PC-spuitgieten
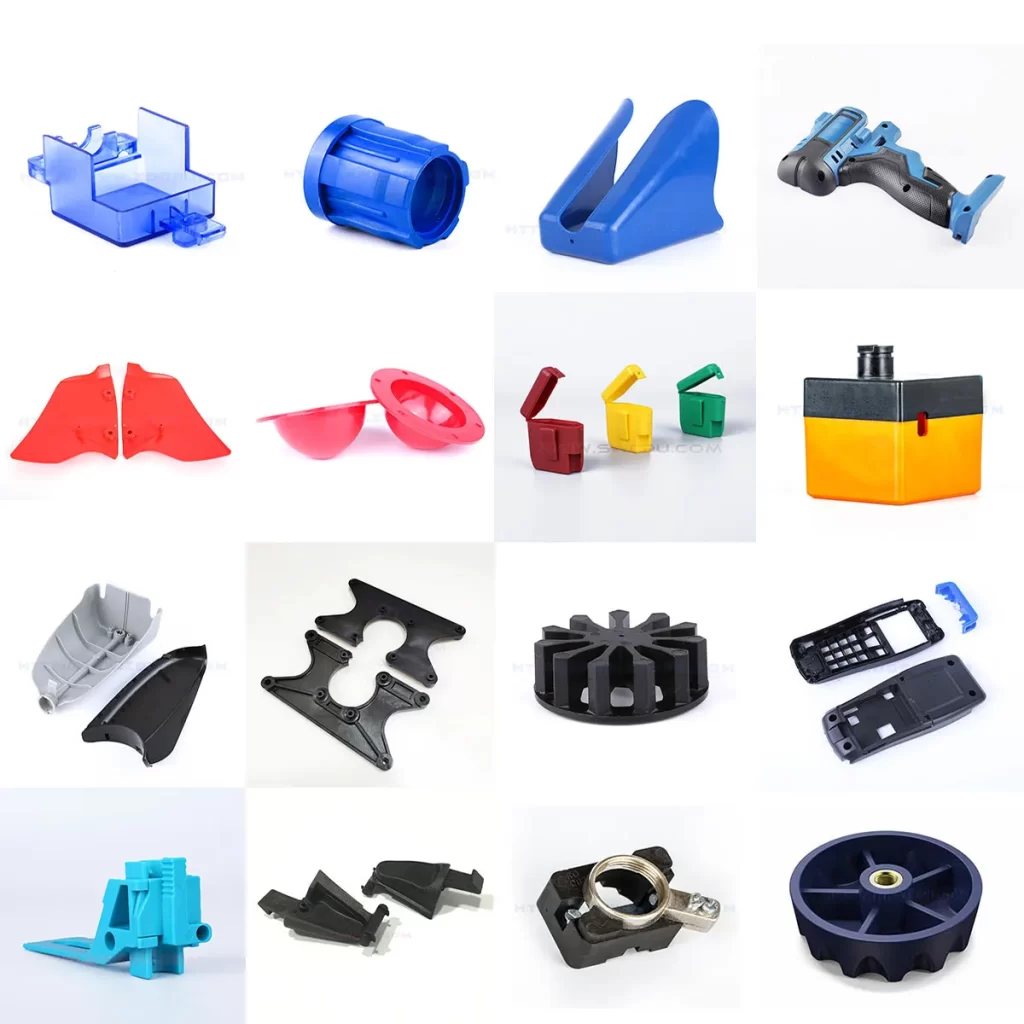
Productontwikkeling door middel van spuitgieten.
Hieronder worden enkele basisparameters van PC-spuitgieten besproken.
Dichtheid
De dichtheid van polycarbonaat ligt doorgaans tussen de 1.20 en 1.22 g/cm³. Het is licht van gewicht in vergelijking met glas. Dankzij de lage dichtheid kunnen ontwerpers robuuste onderdelen maken zonder dat het materiaal te zwaar wordt.
Smeltpunt
Polycarbonaat is een amorf polymeer en heeft daarom geen echt smeltpunt. IHet smelt niet in één keer. Het verandert geleidelijk van vast naar vloeibaar. Tijdens de verwerking is nauwkeurige temperatuurregeling nodig.
Spuitgiettemperatuur
De temperatuur bij spuitgieten ligt doorgaans tussen de 270 en 320 °C. Om thermische degradatie te voorkomen, worden de temperatuurzones in de spuitgietcilinder over het algemeen constant gehouden en nauwlettend gecontroleerd.
Glasovergangstemperatuur (Tg)
De glasovergangstemperatuur (Tg) van polycarbonaat ligt rond de 135-150 °C. Deze parameter definieert de maximale gebruikstemperatuur. Voor toepassingen bij hoge temperaturen heeft dit invloed op ontwerpbeslissingen.
Slagvastheid van de inkeping in een vrijdragende balk
Een van de meest opvallende eigenschappen van polycarbonaat is de uitzonderlijke kerfslagsterkte van vrijdragende balken. Deze bedraagt ongeveer 60 kJ/m². Dankzij deze hoge taaiheid wordt PC gebruikt in breukvaste en veiligheidskritische toepassingen.
Treksterkte
De treksterkte ligt tussen de 60 en 70 MPa (megapascal). Dit zorgt voor een uitstekende structurele integriteit. Dankzij de hoge rekbaarheid is het materiaal bestand tegen grote spanningen zonder te breken.
Buigsterkte
De buigsterkte van polycarbonaat kan oplopen tot ongeveer 90 tot 120 MPa. Deze eigenschap is nuttig voor toepassingen die een hoge draagkracht vereisen.
Transparantie
Polycarbonaat heeft een transparantie van tot wel 90% in het zichtbare lichtspectrum. Het is uitzonderlijk helder en zeer slagvast. Het wordt veel gebruikt voor beschermende beglazing en optische toepassingen.
Chemische weerstand
Het is goed bestand tegen zwakke zuren en basen. Het is echter gevoelig voor sommige oplosmiddelen en sterke chemicaliën. Inzicht in deze beperkingen helpt bij het voorkomen van een verkeerde materiaalkeuze.
Waterabsorptie
Polycarbonaat heeft een matige vochtabsorptie, daarom is drogen vóór het vormen noodzakelijk. Maar het zal hydrolyseren onder hoge temperaturen.
Soorten pc's en aangepaste pc's
In dit gedeelte bespreken we de verschillende soorten polycarbonaat (PC) en de aard van gemodificeerd PC. Gemodificeerd PC wordt gemaakt door versterkende materialen of additieven toe te voegen aan de basis PC-hars om de oorspronkelijke eigenschappen te verbeteren. Enkele veelvoorkomende soorten gemodificeerd PC zijn:
PC met hoog en laag moleculair gewicht
Polycarbonaat (PC) met een hoog moleculair gewicht heeft een hoge sterkte, betere hittebestendigheid en mechanische eigenschappen. Het heeft langere ketens. Het is bij uitstek geschikt voor hoogwaardige toepassingen, zoals geavanceerde mechanische onderdelen, en voor het maken van kogelwerende materialen.
Polycarbonaat met een laag moleculair gewicht heeft kortere ketens. Hierdoor is het gemakkelijk te vormen en te verwerken. Het heeft echter een lage hittebestendigheid en mechanische sterkte. Het is geschikt voor niet-zware toepassingen en algemene consumentenproducten.
Glasvezelversterkte PC
De structurele toepassingen van PC vereisen een hoog draagvermogen. Door PC te versterken met glasvezel worden de mechanische sterkte en de vormvastheid verbeterd. Het is nuttig voor toepassingen die een hoge sterkte en stijfheid vereisen.
Vlamvertragende pc
Vlamvertragend polycarbonaat (PC) behoudt zijn mechanische eigenschappen. Door toevoeging van vlamvertragers verbetert de brandwerendheid van PC. Onbewerkt PC heeft een V2-vlamvertragerclassificatie, wat voor veel producten onvoldoende is. Met vlamvertragers kan een V0-classificatie worden bereikt. PC kan gehalogeneerd of niet-gehalogeneerd zijn.
Vlamvertragend polycarbonaat wordt veel gebruikt in elektrische en transporttoepassingen.
UV-bestendig PC
Door UV-stabilisatoren toe te voegen, verbetert de weerbestendigheid van de pc. Het minimaliseert de verkleuring en degradatie die optreden als gevolg van langdurige blootstelling aan UV-straling.
PC/ABS-legering
Door PC te mengen met ABS (acrylonitril-butadieen-styreen) worden de hoge sterkte en hittebestendigheid van PC gecombineerd. Wanneer PC met ABS wordt gemengd, is het gemakkelijker te vormen, gladder en minder gevoelig voor scheuren onder spanning. Het wordt veel gebruikt voor toepassingen zoals auto-onderdelen en behuizingen voor elektronische apparaten.
Koolstofvezelversterkte PC
Door koolstofvezels toe te voegen, worden de sterkte en thermische stabiliteit van het materiaal verbeterd. Het is geschikt voor lichtgewicht en hoogwaardige toepassingen, zoals in de auto- en luchtvaartindustrie.
PC/PBT- of PC/PET-legering
Door menging met PBT (polybutyleentereftalaat) of PET (polyethyleentereftalaat) worden de chemische bestendigheid en slagvastheid verbeterd. Het is geschikt voor producten die een hoge chemische corrosiebestendigheid en sterke slagvastheid vereisen.
Transparante pc
Transparant polycarbonaat (PC) is van nature transparant. Door specifieke aanpassingen kan de transparantie worden verbeterd. Het wordt gebruikt in producten die een hoge transparantie vereisen, zoals decoratieve en optische toepassingen. toepassingen. We kunnen optische defecten zoals vloeilijnen en verontreiniging minimaliseren door middel van gespecialiseerde processen.
PC/ASA-legering
Een polycarbonaatmengsel met ASA (acrylaat-styreen-acrylonitril) verbetert de UV-bestendigheid en weersbestendigheid. Deze combinatie is het meest geschikt voor buitentoepassingen die langdurig buiten blijven staan.
Polycarbonaat spuitgietproces
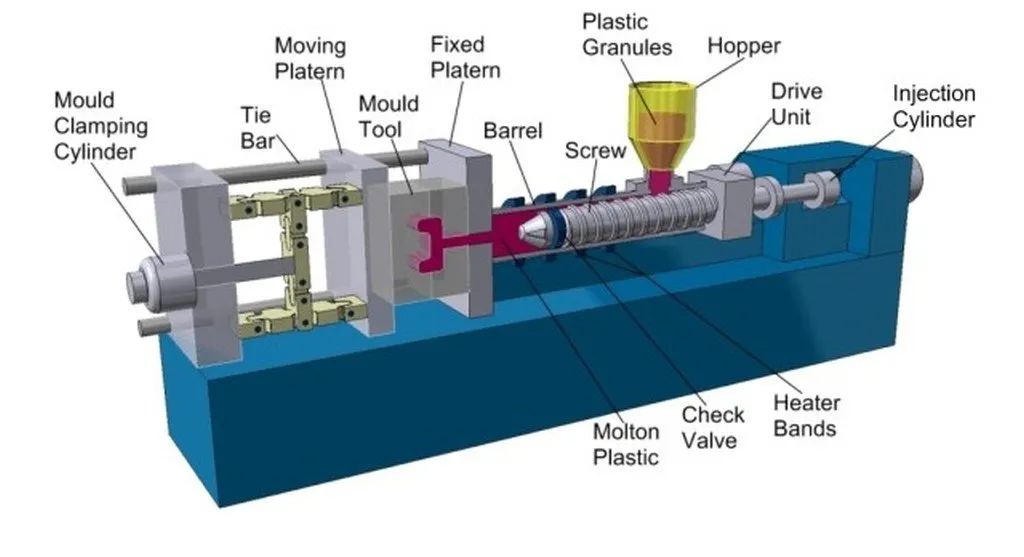
Schema van een spuitgietmachine
Hieronder volgt het stapsgewijze proces van PC-spuitgieten. Dit garandeert een constante kwaliteit en optimale productie-efficiëntie. Elke fase vereist specifieke aandacht om hoogwaardige resultaten te behalen.
Stap 1: De mal voorbereiden
In deze stap verwijderen we de mal. Grondige reiniging om alle verontreinigingen of resten van eerdere productieruns te verwijderen. Om gasvorming te voorkomen, dient u ervoor te zorgen dat de ontluchtingsopeningen van het gereedschap schoon zijn. Om een soepele werking van de machine te garanderen, dient u de machine vóór aanvang van het proces goed te smeren.
Stap 2: Bereid het materiaal voor
De meest cruciale voorbewerkingsstap bij het spuitgieten van polycarbonaat is de materiaalvoorbereiding. Deze begint met het afmeten van de benodigde hoeveelheid thermoplast voor de productierun. Vervolgens wordt het materiaal, afhankelijk van de verwerkingseisen, in een speciale droger gedroogd om het vocht te verwijderen. Om de gewenste kleur te verkrijgen, wordt de masterbatch gemengd.
Stap 3: Het proces instellen
Tijdens de instelfase configureren we de temperatuur van de cilinder, de injectiesnelheid, de druk en de afkoeltijd. Deze stap is belangrijk omdat hij bijdraagt aan de efficiëntie en het gebruiksgemak van het gehele proces. Allereerst klemmen we de matrijs stevig vast in de pers. Vervolgens configureren we het uitwerpsysteem voor de complete matrijs in de machine.
Houd de temperatuur nauwlettend in de gaten. Richt de werkruimte in met eventuele extra apparatuur die nodig is, zoals transportbanden, werkbanken en gereedschapsafscherming. Zodra de opstelling klaar is, laad je de polycarbonaatkorrels via de invoeropening in de machine. Stel de machine-instellingen zorgvuldig af om het gewenste resultaat te bereiken.
Stap 4. Spuitgietproces
Dit is de laatste stap, waarbij het koelen, het weekmaken van de hars, het uitwerpen en verwijderen van de aanvoerkanalen en de verpakking plaatsvinden. Zodra de korrels automatisch via de trechter worden aangevoerd, stromen ze naar beneden in de machine en bereiken ze de schroef, die opwarmt om het plastic materiaal te smelten.
De cilinder wordt ook verwarmd in verschillende ingestelde temperatuurzones, waardoor het materiaal zachter wordt, smelt en gecontroleerd door de schroef beweegt. Na het injecteren van het product wordt de matrijs op een constante temperatuur gehouden om een soepele materiaalstroom te garanderen. Zodra het proces is voltooid, wordt het eindproduct opgevangen in de opvangbak.
Spuitgiettechnieken voor polycarbonaat
Hieronder staan veelgebruikte technieken voor het spuitgieten van polycarbonaat, zoals:
Snelle verwarming en koeling (RV&C)
Polycarbonaat wordt het meest gebruikt voor de productie van transparante onderdelen. Tijdens het spuitgietproces komt gesmolten materiaal in de mal terecht. Door temperatuurverschillen tussen het plastic en de mal vormt zich een dunne laag op het oppervlak van de mal. Deze laag kan lasnaden en oneffenheden in het oppervlak veroorzaken.
Bij snel opwarmen en afkoelen (RH&C-spuitgieten) wordt de matrijs vlak voor het spuitgieten verwarmd en vervolgens snel afgekoeld om de vorming van deze laag te voorkomen.
Waterondersteund spuitgieten
Het spuitgieten van grote, dunwandige of holle onderdelen van polycarbonaat is een uitdaging. In dergelijke gevallen kan waterondersteund spuitgieten een ideale oplossing zijn. Bij dit proces wordt water onder hoge druk in de matrijs gebruikt om het plastic tegen de wanden van de matrijs te persen. Dit zorgt voor een uniforme dikte en gladde binnenwanden.
Compressie-spuitgieten
Bij lage druk wordt een specifieke hoeveelheid gesmolten plastic in een open mal geïnjecteerd. Vervolgens wordt de mal gesloten om het plastic in de gewenste vorm te persen. Deze techniek vermindert interne spanningen die vaak voorkomen bij kunststofspuitgieten.
Overgieten
Technieken zoals insert molding of overmolding kunnen worden gebruikt wanneer componenten van meerdere materialen nodig zijn. Bij dit proces wordt gesmolten plastic over een reeds bestaand onderdeel geïnjecteerd dat in de mal is geplaatst.
Probeer Boda nu!
Veelvoorkomende problemen bij het spuitgieten van polycarbonaat
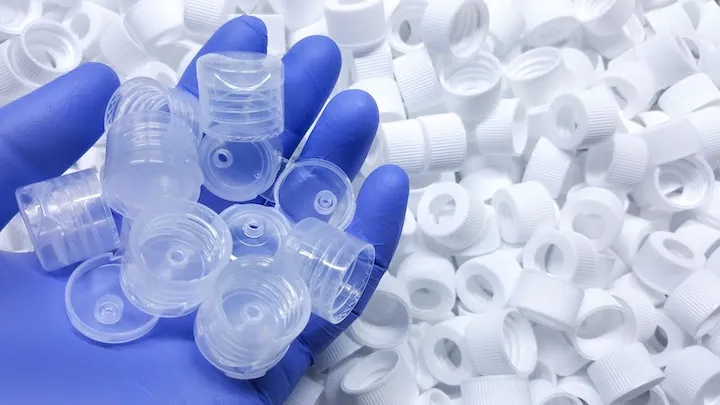
Toepassingen van PC-spuitgieten
Dit proces is complex en brengt veel uitdagingen met zich mee. Veelvoorkomende problemen bij PC-spuitgieten zijn:
Stroomlijnen
Vloeilijnen zijn afwijkende lijnen of patronen die op het oppervlak van het onderdeel verschijnen. Ze worden veroorzaakt door variaties in de afkoelsnelheid of de viscositeit van het materiaal. Het verhogen van de matrijstemperatuur, de injectiesnelheid of de materiaaltemperatuur verhelpt dit defect meestal.
Een lage injectiesnelheid zorgt ervoor dat de gesmolten hars in verschillende stadia stolt tijdens het door de mal stromen. Afhankelijk van de precieze oorzaak van het probleem is de oplossing vrij eenvoudig. Door de injectiesnelheid en -druk te verhogen, worden alle matrijsopeningen beter gevuld.
flash
Dit is de situatie waarbij materiaal ontsnapt tussen de matrijsvlakken, via de uitwerppennen of de scheidingslijnen. Flash wordt doorgaans veroorzaakt door onvoldoende klemkracht, te hoge injectiedruk of versleten matrijsvlakken. De oplossing is om de klemkracht van de klem te verhogen. Door goed matrijsonderhoud kunnen we terugkerende braamvorming voorkomen.
Wastafelmarkeringen
Nadat het eindproduct is gekrompen, verschijnen deze kleine deukjes op dikkere gedeelten van het spuitgegoten polycarbonaat. Dit kan te wijten zijn aan onvoldoende afkoeltijd of een onjuist verwerkingsproces, waardoor het materiaal in de mal niet voldoende afkoelt. De beste manier om dit probleem op te lossen is door de houdingsdruk te verhogen en de temperatuur van de mal te verlagen.
Laslijnen
Lasnaden ontstaan waar twee stromingsfronten samenkomen, waardoor een zichtbare lijn en een potentieel zwak punt ontstaat. Dit wordt veroorzaakt door meerdere stromingsfronten in combinatie met een slechte hechting ertussen. Door de temperatuur van het gesmolten materiaal te verhogen, kunnen we het probleem van lasnaden beheersen. Het verhogen van de injectiesnelheid, het gebruik van een minder viskeus plastic materiaal of het aanpassen van het stromingspatroon naar een enkelvoudige stromingsbron kan dit probleem oplossen.
jetting
Wanneer gesmolten materiaal door de spuitopening wordt geperst zonder de wanden van de matrijs te raken, ontstaat er een slangachtige vervorming. Dit is het verschijnsel waarbij de gesmolten hars niet aan het oppervlak van de matrijs hecht en golvende plooien op het oppervlak van het onderdeel veroorzaakt. Het kan worden veroorzaakt door een lage smelttemperatuur, een zeer viskeus plastic materiaal of een lage injectiesnelheid.
Kromtrekken
Door diverse onbedoelde oorzaken kan het eindproduct op sommige plekken verdraaid, gebogen of ongelijkmatig zijn. Dit kan komen door verschillen in afkoelsnelheid, waardoor kromtrekking optreedt. Om dit probleem te voorkomen, moet het afkoelproces niet worden overhaast.
Vacuümholten
Dit zijn luchtbellen die zich vormen nabij of in het oppervlak van een spuitgietonderdeel. Door onvoldoende nadruk kunnen ze ontstaan. Hierdoor krimpt en condenseert het gesmolten plastic in de matrijs. Door het aanspuitsysteem dichter bij het dikste gedeelte van het gegoten onderdeel te plaatsen, kunnen we dit probleem oplossen.
Brandwonden
Bij het vervaardigen van een product via het spuitgietproces. Overmatige verhitting of relatief snelle injectiesnelheden, wat kan resulteren in prototypes met brandplekken. Ingesloten lucht of materiaaldegradatie als gevolg van overmatige temperatuur veroorzaakt deze vlekken. Door de injectiesnelheid te verlagen en de ontgassingskwaliteit te verbeteren, kunnen we de brandplekken onder controle houden.
Delaminatie van het oppervlak
Oppervlaktedelaminatie betekent het loslaten of afbladderen van lagen op het oppervlak van het onderdeel. Dit wordt meestal veroorzaakt door verontreiniging, doordat er vreemd materiaal in het materiaal terechtkomt. Het kan ook komen door overmatig gebruik van lossingsmiddelen. Voordrogen vóór het vormen is een manier om dit probleem te verhelpen.
Korte shots
Onvolledige injectie treedt op wanneer de gesmolten hars de matrijs niet volledig vult. Dit kan te wijten zijn aan een onjuiste kalibratie of het gebruik van te viskeuze kunststoffen. Een van de beste manieren om dit probleem op te lossen, is door minder viskeuze materialen te gebruiken. Om de vloeibaarheid van het materiaal te verbeteren, kunt u de matrijs- of smelttemperatuur verhogen.
Voordelen van PC-spuitgieten
Hieronder volgen de voordelen van het spuitgieten van polycarbonaat kunststof:
Hoge transparantie
Polycarbonaat heeft optische helderheid. Het heeft een lichtdoorlatendheid van 90% in vergelijking met glas. Het is lichter en minder breekbaar. Samen met PMMA en PS wordt het veel gebruikt voor transparante kunststoftoepassingen.
Uitzonderlijke hitte- en koudebestendigheid
Polycarbonaat behoudt zijn mechanische eigenschappen over een breed temperatuurbereik. Het blijft stabiel en wordt niet bros. Bij hogere temperaturen (meestal tussen 140 °C en 150 °C) kan het zelfs bij temperaturen van -60 °C tot -40 °C worden gebruikt.
Hoge slagvastheid
Polycarbonaat (PC) is 250 tot 300 keer slagvaster dan gewoon glas en 30 keer sterker dan acryl van dezelfde dikte. Dit maakt polycarbonaat duurzamer.
Vlamvertragend
Veel soorten polycarbonaat behalen de UL94 V2-classificatie, zelfs zonder toevoegingen. Standaard polycarbonaatsoorten voldoen doorgaans aan de UL94 V2-norm, maar zijn van nature niet brandvertragend. Brandvertragende soorten vereisen additieven.waardoor ze geschikt zijn voor elektrische behuizingen, verlichtingsarmaturen en transporttoepassingen.
Uitstekende elektrische isolatie
Polycarbonaat heeft uitstekende elektrische isolatie-eigenschappen. Het heeft een hoge diëlektrische sterkte. Het wordt veel gebruikt in elektronische toepassingen.
Goede Dimensionale Stabiliteit
Het materiaal biedt een goede weerstand tegen kruip. Het behoudt zijn vormvastheid tijdens de verwerking. Met de juiste nabewerking na het spuitgieten blijven de maatafwijkingen minimaal.
Nadelen van PC-spuitgieten
Hoewel polycarbonaat veel voordelen heeft, kent het ook beperkingen waarmee rekening moet worden gehouden bij de materiaalkeuze en het ontwerp van toepassingen.
Krast gemakkelijk
Polycarbonaat is relatief zacht en zeer gevoelig voor krassen. Polycarbonaat wordt vaak behandeld met een krasbestendige coating om te voldoen aan de eisen op het gebied van transparantie en slijtvastheid.
Spanningsscheuren
PC-materiaal kan bij blootstelling aan mechanische belastingen of bepaalde chemicaliën spanningsscheuren ontwikkelen, met name rond randen of zwakke plekken. Dit probleem wordt voornamelijk veroorzaakt door interne spanningen of onjuiste verwerkingsomstandigheden. Spanningsscheuren beïnvloeden het uiterlijk van het onderdeel en verminderen de mechanische sterkte ervan.
Verwerkingsproblemen
De verwerking van polycarbonaat (PC) is lastig vanwege de relatief lage vloeibaarheid en het hoge smeltpunt, dat doorgaans tussen de 220 °C en 260 °C ligt. Spuitgieten en andere thermoplastische processen vereisen hogere temperaturen. Dit leidt tot een hoger energieverbruik en stelt hogere eisen aan de verwerkingsapparatuur. PC heeft een lagere vloei-eigenschappen dan sommige andere kunststoffen. Dit kan leiden tot een onvolledige of ongelijkmatige vulling van de mal, met name bij complexe geometrieën of dunwandige mallen.
UV-gevoeligheid
Bij langdurige blootstelling aan UV-licht kan polycarbonaat (PC) geel worden en broos aanvoelen. Vaak worden UV-stabilisatoren toegevoegd of wordt een beschermende coating op het oppervlak aangebracht om dit te voorkomen.
Chemische gevoeligheid
PC is bijzonder gevoelig voor organische oplosmiddelen zoals ketonen, esters en gechloreerde koolwaterstoffen, maar verdraagt zwakke zuren en basen over het algemeen beter.Het kan leiden tot scheuren of aantasting.
Hoge kosten
Polycarbonaat is aanzienlijk duurder dan andere soorten kunststoffen.
Zorgen om het milieu
Het belangrijkste bestanddeel van PC is bisfenol A (BPA). Dit is een hormoonverstoorder die veel aandacht heeft gekregen. De mogelijke gezondheidseffecten van BPA zijn met name merkbaar in producten voor baby's en kinderen. Het is een grote zorg geworden voor zowel het publiek als de regelgevende instanties.
Probeer Boda nu!
Toepassingen van polycarbonaat bij spuitgieten
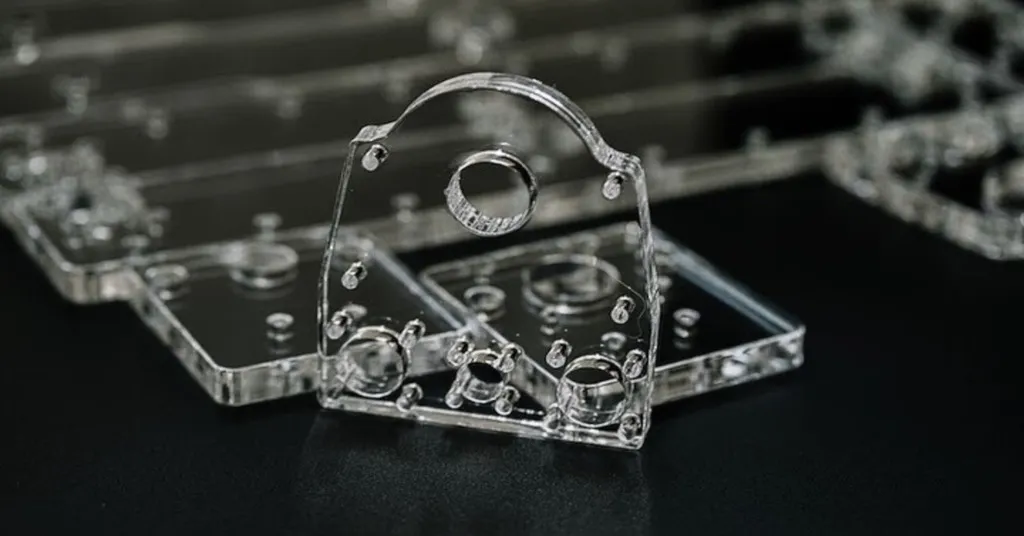
Polycarbonaatproduct
Polycarbonaat (PC) speelt een belangrijke rol in diverse spuitgietproducten. Dankzij zijn unieke eigenschappen wordt het veelvuldig gebruikt in uiteenlopende sectoren:
Transparante behuizingen en brillen
PC heeft een hoge sterkte en transparantie. Het wordt veel gebruikt in Veiligheidsuitrusting, waaronder beschermende brillen en beschermkappen.
Optische lenzen
Vanwege zijn optische eigenschappen en lichte gewicht wordt het gebruikt in optische lenzen.Bijvoorbeeld voor de productie van LED-lampglazen, autokoplampglazen en koplampkappen.
Behuizingen voor elektrische producten
Vanwege de vlamvertragende eigenschappen, hoge sterkte en weerbestendigheid wordt het gebruikt bij de vervaardiging van behuizingen voor elektrische producten, zoals bijvoorbeeld behuizingen voor elektriciteitsmeters. Het garandeert de veiligheid en duurzaamheid van elektrische producten.
Optische schijven
Vanwege de uitstekende optische eigenschappen en verwerkbaarheid wordt het gebruikt in cd's, dvd's en optische schijven.
Automotive Products
Vanwege de hittebestendigheid en slagvastheid van polycarbonaat wordt het gebruikt in de auto-industrie.
Veiligheidshelmen
PC wordt gebruikt bij de productie van veiligheidshelmen, die worden gebruikt in de bouw, sport en andere sectoren waar hoofdbescherming nodig is. Bij langdurig dragen, Lichtgewicht materialen verhogen het draagcomfort.
Spuitgietparameters voor polycarbonaat (PC)
Om een optimale productkwaliteit te bereiken, is het van groot belang de juiste parameters voor het spuitgieten van PC te begrijpen.
Ontwerp van lopers en poorten
Ontwerp de aanvoerkanalen zo dik en kort mogelijk, met zo min mogelijk bochten. Ronde doorsneden en gepolijste aanvoerkanalen helpen de smeltstroomweerstand te verminderen.
Elk type poortontwerp is geschikt. De diameter mag echter niet kleiner zijn dan 1.5 mm. Voor transparante onderdelen en om defecten zoals luchtbellen en spanningsvlekken te minimaliseren, hebben grotere poorten de voorkeur.
|
Parameter |
Aanbevolen bereik |
|
Diameter van de loper |
6-10 mm |
|
Poortdiepte |
0.5-1.5 mm |
|
Poort Land Lengte |
0.5-1.0 mm |
|
Aantal poorten |
Minimaliseer en zorg tegelijkertijd voor vulling. |
Droogtemperatuur en -tijd
Voordat de PC-materialen worden verwerkt, moeten ze gedurende 3-4 uur goed worden gedroogd bij 100-120 °C. Dit voorkomt scheuren in het product en vermindert oppervlaktedefecten.
Injectietemperatuur
De injectietemperatuur is belangrijk voor het smelten van het PC-materiaal. Deze ligt doorgaans tussen 270 °C en 320 °C.
Vormtemperatuur
Voor het creëren van complexe vormen en dunne wanden is een hogere temperatuur nodig. Deze ligt doorgaans tussen de 80 °C en 120 °C. Deze temperatuur mag de thermische vervormingstemperatuur van de mal niet overschrijden. Om de vormspanning te verminderen en de transparantie van het product te verbeteren, is een juiste temperatuur essentieel.
Injectiedruk
Om de mal te vullen, wordt hoge druk gebruikt. Deze ligt doorgaans tussen de 50 en 150 MPa.
Druk vasthouden
De interne spanning in printplaten is afhankelijk van de grootte en de duur van de druk die wordt uitgeoefend. Te weinig druk kan vacuümbellen veroorzaken of het oppervlak laten inzakken. Te veel druk kan leiden tot hoge interne spanningen nabij de gate. Het gebruik van een hoge materiaaltemperatuur met een lage druk is de beste aanpak.
Injectiesnelheid
De injectiesnelheid wordt aangepast aan de vorm en grootte van het product. Hogere injectiesnelheden zijn nodig voor dunwandige producten of producten met een lange doorstroomsnelheid. In de meeste gevallen hebben gemiddelde tot lage snelheden de voorkeur.
Snelheid van de schroef
PC heeft een hoge viscositeit, dus de schroefsnelheid mag niet te hoog zijn. Dit zorgt voor een goede smelting, ontluchting en een soepele werking van de machine. De snelheid kan worden geregeld tussen 30 en 60 tpm, met een tegendruk van 10-15% van de injectiedruk.
Grootte van de machine
Bij de keuze van de juiste machine moeten de spuitgrootte, de sluitkracht en de injectiecapaciteit worden afgestemd op de eisen van het product. Het ideale productgewicht bedraagt 40-60% van de capaciteit van de spuitgietmachine. Dit percentage wordt met 10% verlaagd als de capaciteit in polystyreen-ounces wordt gemeten.
Ontwerp van de schroef
PC heeft een goede thermische stabiliteit en een hoge viscositeit. Een schroef met een lengte-diameterverhouding (L/D) van meer dan 20:1, minimaal 15:1, wordt aanbevolen, wat een langere en dunnere schroef impliceert. De compressieverhouding moet tussen 1.5:1 en 3:1 worden aangehouden.
Klemdruk
De klemkracht wordt berekend op basis van het geprojecteerde oppervlak van het product met 0.47 tot 0.78 ton per vierkante centimeter (of 3 tot 5 ton per vierkante inch).
Tegendruk
Het helpt materiaalafbraak te verminderen. De druk ligt doorgaans tussen de 5 en 20 MPa.
Koeltijd
De afkoeltijd wordt aangepast aan de dikte van het product en de temperatuur van de mal.
Veelvoorkomende problemen bij het spuitgieten van polycarbonaat
Hieronder staan enkele veelvoorkomende problemen die u kunt tegenkomen bij het spuitgieten van polycarbonaat:
Vochtbeheersing
Vóór het spuitgieten absorbeert polycarbonaat gemakkelijk vocht. Dit kan ongewenste strepen op het oppervlak veroorzaken. Door de aanwezigheid van vocht kunnen de mechanische eigenschappen van polycarbonaat negatief worden beïnvloed. Voordat polycarbonaatkorrels worden gevormd, moeten ze worden gedroogd met een geschikt droogmiddel of een ontvochtiger. Het optimale vochtgehalte moet lager zijn dan 0.02%.
Metaalhechting
Het hecht zich aan materialen die gebruikt worden bij spuitgieten. Het hecht zich ook aan machineonderdelen die gemaakt zijn van legeringen met een hoog ijzergehalte. Als matrijzen of machineonderdelen, zoals schroeven, een hoog ijzergehalte bevatten, is het noodzakelijk om ze te verchromen om hechting te voorkomen.
Hoge viscositeit
Door de hoge viscositeit is het lastig om dunwandige onderdelen of componenten met complexe stromingspaden te spuitgieten. Met een hoge injectiedruk en een hoge injectietemperatuur kan dit probleem worden beheerst. Bij hogere temperaturen moet de injectiesnelheid echter worden verlaagd.
Conclusie
Spuitgieten van polycarbonaat biedt superieure prestaties in toepassingen die helderheid, slagvastheid en thermische stabiliteit vereisen. Inzicht in materiaaleigenschappen, procesvariabelen en probleemoplossingsmethoden is essentieel voor succes. Elke variabele, van optimale matrijstemperaturen tot de juiste droogprotocollen, heeft invloed op de kwaliteit van het eindproduct.
Polycarbonaat kunststoffen worden in diverse industrieën gebruikt, waaronder de automobielindustrie, medische apparatuur, elektronica en veiligheidsapparatuur. Boda biedt deskundig advies over spuitgieten op maat. Om het succes van uw projecten te garanderen, werken we samen met u aan het behalen van de best mogelijke resultaten. Ontvang een offerte Ontdek hoe professioneel PC-spuitgieten de prestaties en duurzaamheid van uw product kan verbeteren.