
Wanneer u een plaatmetaaldeel buigt, wordt de dikte groter of nemen de afmetingen een andere waarde aan. De uiteindelijke grootte zal de buitenafmetingen van de tekening overschrijden, tenzij buigen in overweging wordt genomen. Hoewel sommigen dit zouden beschrijven als het uitrekken van het materiaal, ervaart het in werkelijkheid rek. De beoogde rek vindt plaats omdat de neutrale as naar de binnenkant van het metaal beweegt.
De neutrale buigas is een positie die onveranderd blijft tijdens het buigproces. Het materiaal dat zich buiten de neutrale as bevindt, wordt onderworpen aan spanning en de binnenkant van het gedeelte wordt samengedrukt. Op deze pariteitslijn is er geen verandering, wat betekent dat er geen verlenging of condensatie langs de lijn is. Als de neutraliteitsas naar binnen verschuift, wordt er meer materiaal naar buiten verplaatst dan naar binnen wordt geduwd, wat veerkracht veroorzaakt. Dit artikel gaat over de berekening, formules en technische aspecten van het buigen van plaatmetaal. Bovendien worden algemene ontwerptips voor effectief buigen behandeld.
Berekening van het buigen van plaatwerk: buigtoeslag (BA)
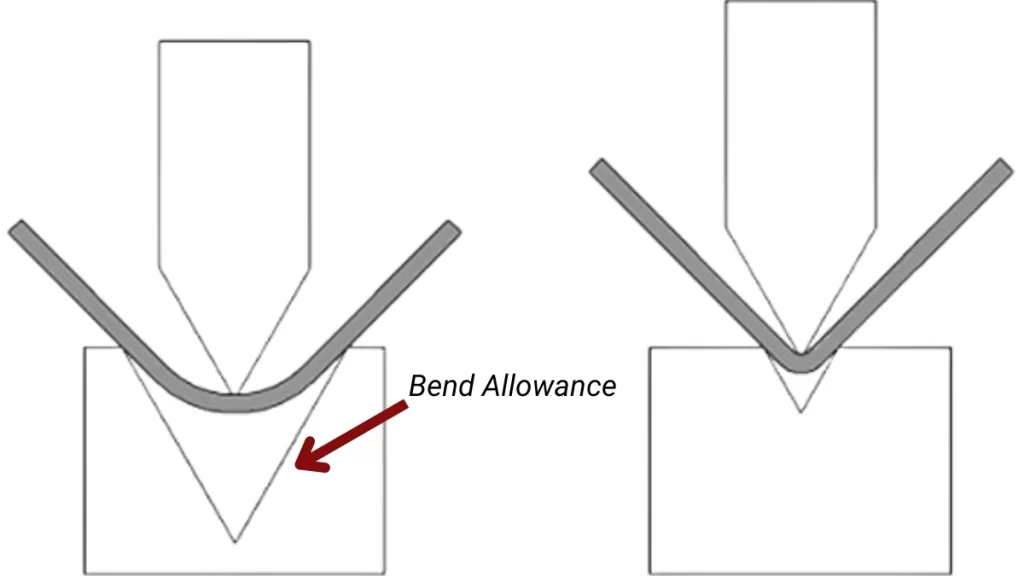
Buigtoeslag
Bij het berekenen van plaatwerkbuigingen is buigtoeslag (BA) een identieke meetfactor. Het biedt een extra lengte die nodig is om het vlakke patroon van een onderdeel te ontwikkelen om rekening te houden met de verandering in het materiaalprofiel tijdens het buigen. Berekening van de buigtoeslag op de juiste standaard helpt veelvoorkomende problemen te voorkomen, zoals verkeerde uitlijning en slechte pasvorm van het afgewerkte onderdeel.
Formule voor buigtoeslag
De typische formule die wordt gebruikt in een rekenmachine voor buigtoeslag is:
BA = π/180 × R × (A+B)
Waar:
- BA = Buigtoeslag (in inches of mm)
- R = Buigradius (in inches of mm)
- A = Buighoek (in graden)
- B = Materiaaldikte (in inches of mm)
Probeer Boda nu!
Buigaftrek (BD) in de berekening van het buigen van plaatwerk
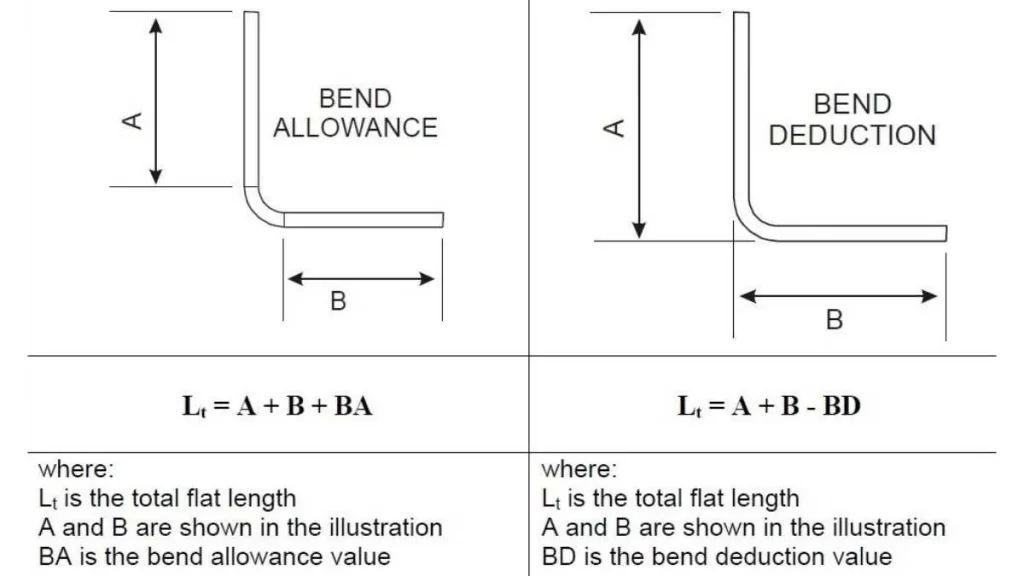
Buigtoeslag versus buigaftrek
Naast de buigtolerantie is het ook belangrijk om de buigaftrek (BD) te berekenen. Deze houdt rekening met het verschil tussen de platte lengte van het materiaal en de totale lengte van het gebogen deel.
De formule voor buigaftrek is:
BD=(A×B)+(BA×2)
Waar:
- BD = Buigaftrek
- A = Buighoek
- B = Materiaaldikte
- BA = Buigtoeslag
Tabel voor berekening van buigtolerantie
| Buigstraal (R) | Buighoek (A) | Materiaaldikte (B) | Buigtoeslag (BA) |
| 0.25 inch | 30 graden | 0.062 inch | 0.058 inch |
| 0.5 inch | 45 graden | 0.125 inch | 0.174 inch |
| 0.75 inch | 60 graden | 0.187 inch | 0.234 inch |
| 1.0 inch | 90 graden | 0.25 inch | 0.364 inch |
Buigen buiten setback (OSSB)
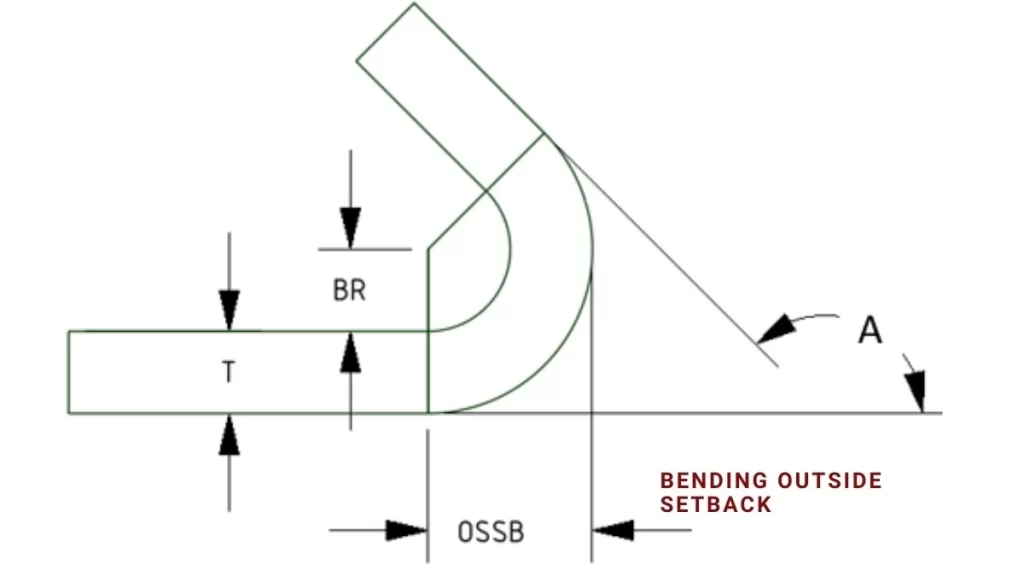
Buigende buitensetback (OSSB)
Outside Setback (OSSB) is een kritische factor in de berekening van het buigen van plaatmetaal. Het bepaalt de afstand die wordt gemeten van de buitenrand van het materiaal tot de buigas. Metingen voor het buigen van de Outside Setback (OSSB) zorgen ervoor dat het beste onderdeel de juiste maat heeft. Bovendien zijn berekeningen essentieel om fouten in het productieproces van een nieuw product te elimineren.
Het proces van het berekenen van OSSB helpt om de hoeveelheid materiaal die gebruikt wordt binnen bouwprojecten te verminderen. Bovendien creëert het de mogelijkheid om vlakke lay-outs te verbeteren, wat kan leiden tot de optimalisatie van materiaalgebruik.
Formule voor buitenterugval
Om de buitenterugval te berekenen, gebruikt u de onderstaande formule:
OSSB=R+T⋅ cos(A/2)
Waar:
- OSSB = Buitenste setback (in inches of mm)
- R = Buigradius (in inches of mm)
- T = Materiaaldikte (in inches of mm)
- A = Buighoek (in graden)
Buiten-terugvalberekeningstabel
| Buigstraal (R) | Materiaaldikte (T) | Buighoek (A) | OSSB |
| 0.25 inch | 0.062 inch | 30 graden | 0.265 inch |
| 0.5 inch | 0.125 inch | 45 graden | 0.375 inch |
| 0.75 inch | 0.187 inch | 60 graden | 0.485 inch |
| 1.0 inch | 0.25 inch | 90 graden | 0.600 inch |
Ontwikkeling van platte, lege lay-outs
Er worden twee primaire benaderingen gebruikt voor het ontwikkelen van een flat-blank lay-out in plaatwerk buigberekening. De gekozen methode is gebaseerd op de afmetingen die u beschikbaar hebt. In de eerste benadering is kennis van de beenafmetingen cruciaal. Elk been is een plat stuk, met ten minste één zijde die een rand of bocht is van een ander been of zichzelf. In de tweede benadering zijn metingen van de randen tot de buigtop nodig. De buigtop is een punt waar twee elementen elkaar ontmoeten langs parallelle externe vlakken.
- Platte blanco = Eerste beenmaat + Tweede beenmaat + Buigtoeslag
- Platte blanco = Afstand van bovenkant binnenbocht tot bovenkant buitenbocht + Afstand van bovenkant binnenbocht tot bovenkant buitenbocht – Bochttoeslag.
De tweede methode behandelt buigaftrek op een positiemanier. Dat kan een plus of een min zijn. Daarom kan de buigaftrek voor OSSB negatief zijn als de ingesloten hoeken kleiner zijn dan 90 graden, zoals in het voorbeeld van 10 – (-5) = 15. De buigtoeslagcalculators verwerken deze tekens automatisch tijdens berekeningen zonder dat er verdere instructies nodig zijn. Een negatieve aftrek is belangrijk bij handmatige berekeningen, omdat u tekenveranderingen moet bijhouden. (Lees meer over buigen van roestvrijstalen buizen)
K-factorberekening plaatwerkbuigen
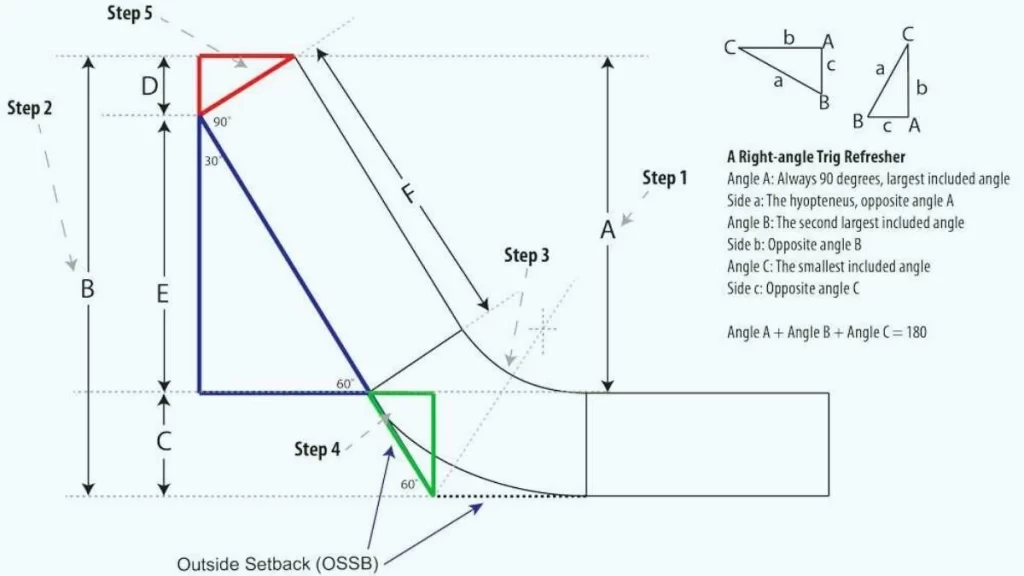
k-factorberekening bij buiging
In plaatwerk buigen, De K-factor is een constante die wordt gebruikt om de hoeveelheid materiaal te berekenen die nodig is voor het buigen. Het staat voor de afstand tussen de neutrale as en de werkdikte van het materiaal, die beschrijft hoe het materiaal wordt uitgerekt of geplet in het gebied van de buiglijn. Kennis van de K-factor stelt de ingenieurs in staat om de buigtoeslag correct te evalueren en de juiste onderdeelafmetingen te krijgen.
K-Factor Formule
In wiskundige vorm wordt de K-factor uitgedrukt als:
K-factor = afstand van neutrale as/materiaaldikte
Waar,
- neutrale as: Het gebied in het materiaal dat geen druk of rek ervaart tijdens het buigen.
- Dikte van het materiaal: De totale dikte van het te buigen plaatmetaal.
De waarde van de K-factor ligt doorgaans tussen 0 en 0.5. Bijvoorbeeld; Een K-factor van 0.5 geeft aan dat de neutrale as zich halverwege de dikte bevindt. Lagere waarden plaatsen de neutrale as dichter bij de binnenbocht, wat resulteert in minder rekken.
Tabel: Typische K-factoren voor materialen
| Materiaal | Typische K-factor |
| Aluminium | 0.33 - 0.4 |
| mild Steel | 0.35 - 0.4 |
| Roestvast staal | 0.4 - 0.5 |
| Koper | 0.35 - 0.45 |
De k-factor is afhankelijk van het materiaaltype, de dikte, de buigradii en het gebruikte gereedschap. Het is essentieel om nauwkeurige K-factorwaarden te hebben voor gebruik in CAD-software. Deze waarden helpen bij het schatten van de uiteindelijke onderdeelgrootte. Bovendien zorgen deze waarden voor consistentie in de onderdelen die worden geproduceerd.
Feiten over K-factoren
- De K-factor geeft aan in hoeverre een metaalmateriaal tijdens het buigen zijdelings uitrekt.
- Deze wordt gemeten als de afstand van de neutrale as tot de buitenste vezel van het materiaal, gedeeld door de dikte van het materiaal.
- K-factorwaarden liggen normaal gesproken tussen 0 en 0.5.
- Een K-factor van 0.5 betekent dat de neutrale as zich in het midden of op 50% van de weg bevindt.
- Onderdelen met lage K-factoren positioneren hun neutrale as dichter bij de binnenkant van de bocht.
- Als de dikte van het materiaal toeneemt, neemt de K-factor af.
- Algemene K-factoren: Voor aluminium buigen (0.33–0.4), voor buigen van roestvrij staal (0.35-0.4).
- CAD-software gebruikt K-factorwaarden om buigtoleranties te schatten.
- De K-factor zorgt ervoor dat gebogen delen de juiste afmetingen krijgen.
Probeer Boda nu!
Terugvering in plaatwerk buigberekening
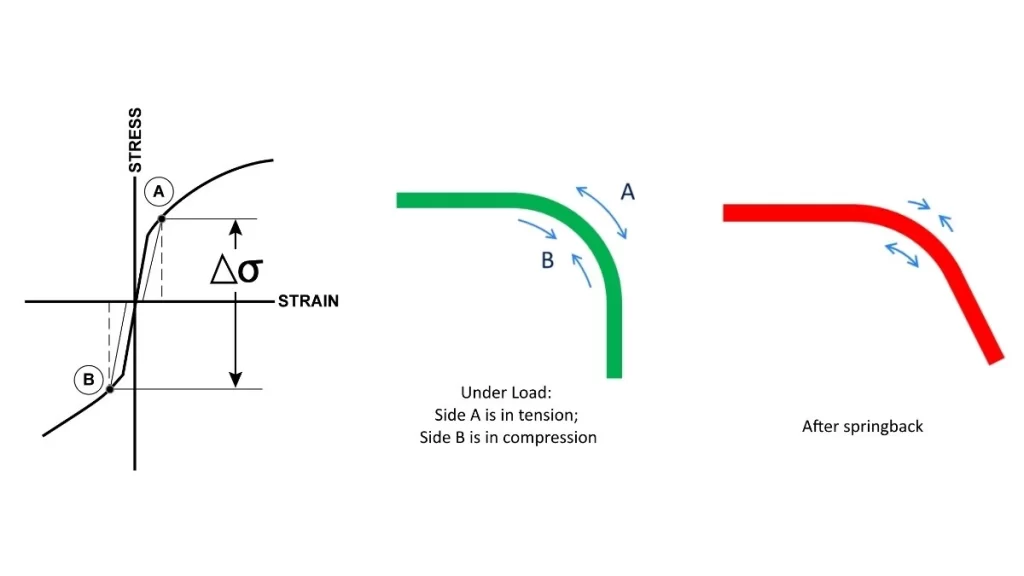
Terugvering bij buigen
Springback dicteert dat wanneer plaatmetaal wordt gebogen, het enigszins zijn oorspronkelijke vorm terugkrijgt. De volgende reactie vindt plaats vanwege de elastische eigenschappen van het materiaal. Tijdens het buigen wordt het materiaal dunner aan de binnenkant en dikker aan de buitenkant. Met andere woorden, het wordt korter in de ene richting en langer in de andere.
Bovendien ontstaat het terugveringseffect wanneer de druk wordt losgelaten om het metaal in staat te stellen terug te keren naar zijn oorspronkelijke positie. De mate van terugvering moet nauwkeurig worden beheerd om de gewenste uiteindelijke afmetingen en berekeningen te bereiken. U kunt dit bereiken door de buighoek aan te passen om een vierhoekige vorm te maken. U kunt ook meer kracht op een specifieke buiging toepassen.
Tips voor het ontwerpen van plaatwerkbuigen
Hieronder staan enkele eenvoudige maar cruciale tips waar u rekening mee moet houden bij het inhuren van buigtechnieken voor plaatwerk. Deze tips behandelen buigtechnieken om problemen te voorkomen. Bovendien behandelen ze oplossingen voor die problemen.
Minimale flenslengte
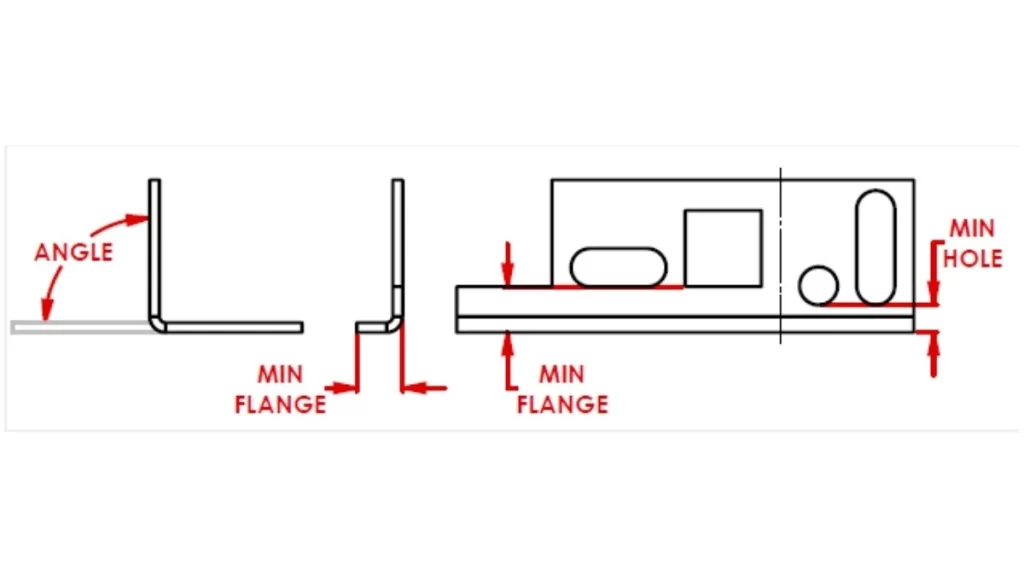
Flenslengte bij buiging
Elke flens heeft een minimale lengtevereiste op basis van de dikte. Raadpleeg de buigtoeslagtabel voor de juiste begeleiding bij het kiezen van de juiste matrijsbreedte. Flenzen die korter zijn dan de gedefinieerde normen, mogen niet worden ontworpen omdat ze mogelijk niet op hun plaats passen en kunnen leiden tot slechte buigkwaliteit.
Afgeschuinde randen
Zorg er bij het ontwerpen van de afgeschuinde flenzen voor dat er voldoende materiaal bij de afschuining overblijft om de buighoeken intact te houden. Verleng de afschuiningen niet tot aan de buiglijn om vervorming te voorkomen. Bovendien resulteert de minimale flenslengte in nauwkeurige buigingen.
Gatpositie ten opzichte van de bocht
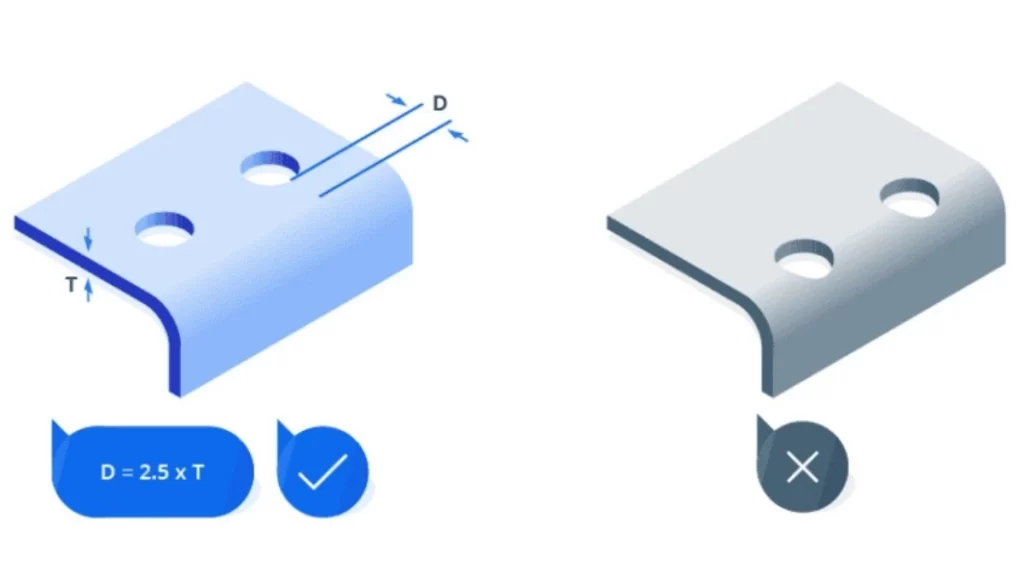
Gatpositie In buiging
Wanneer de gaten dicht bij het buiggebied worden geplaatst, met name bij niet-cirkelvormige gaten, kan dit leiden tot kromtrekken en verkeerde uitlijning van de boutfittingen. Om dit te voorkomen, plaatst u de gaten voorbij de minimale flensmeting die is aangegeven op de standaard buigkrachttabel.
Symmetrie in ontwerp
Het is minder een uitdaging om symmetrische onderdelen te ontwerpen. Probeer indien mogelijk de symmetrische lay-out te ontwerpen om operatorfouten en onjuiste buigingen te minimaliseren. Asymmetrie kan er echter toe leiden dat de operator de buigrichting verkeerd inschat. In gevallen waarin volledige symmetrie niet kan worden bereikt, moet u er zeer op gebrand zijn om duidelijke signalen te geven om het buigproces te sturen om de verwachte resultaten te bereiken.
Positionering van klinkmoeren
Klinkmoeren dicht bij de buiglijnen moeten goed worden gepositioneerd. Het wordt aanbevolen om klinkmoeren te installeren vóór het buigen om vervormingen van het gat te voorkomen.
Kleine flenzen op grote onderdelen
Kleine flenzen op grote componenten zijn moeilijk te produceren. Deze opstellingen moeten worden vermeden omdat de hantering meestal moeilijk is en het tillen met de hand kan vereisen en hogere kosten met zich meebrengt. Probeer alternatieve manieren te vinden om de complexiteit van het productieproces te verminderen, telkens als dat mogelijk is.
Opeenvolgende bochten
Wanneer bochten sequentieel zijn, moeten ze zorgvuldig worden gepland. Controleer altijd of uw onderdeel op de matrijs past nadien en bij elke progressieve stap tijdens de creatie. Voor het vormen van U-bochten wordt het middelste deel van de U-bocht langer gemaakt dan de zijflenzen om een correcte matrijspositionering te vergemakkelijken, zonder dat deze wordt aangetast door moeilijkheden.
Lijn bochten uit langs één lijn
De introductie van bochten op één lijn is kosteneffectief vanwege een vermindering van de stappen die bij de productie betrokken zijn. Het in lijn houden van bochten vermindert het aantal keren dat onderdelen opnieuw moeten worden gepositioneerd, wat de benodigde hoeveelheid tijd en geld vermindert. Als de bochten geïsoleerd zijn, moet elke bocht afzonderlijk worden gecorrigeerd. Dit proces kan tijdrovend en kostbaar zijn.
Vlakke lijn langs een rand
Maak buiglijnen parallel aan één zijde zodat de onderdelen gemakkelijk op hun plaats passen. Een aangrenzende zijde helpt bij de juiste positie van de machine. Als er geen dergelijke uitlijning is, wordt het vasthouden van precisie een uitdaging en kan het tot enige verschillen leiden.
Buighulp
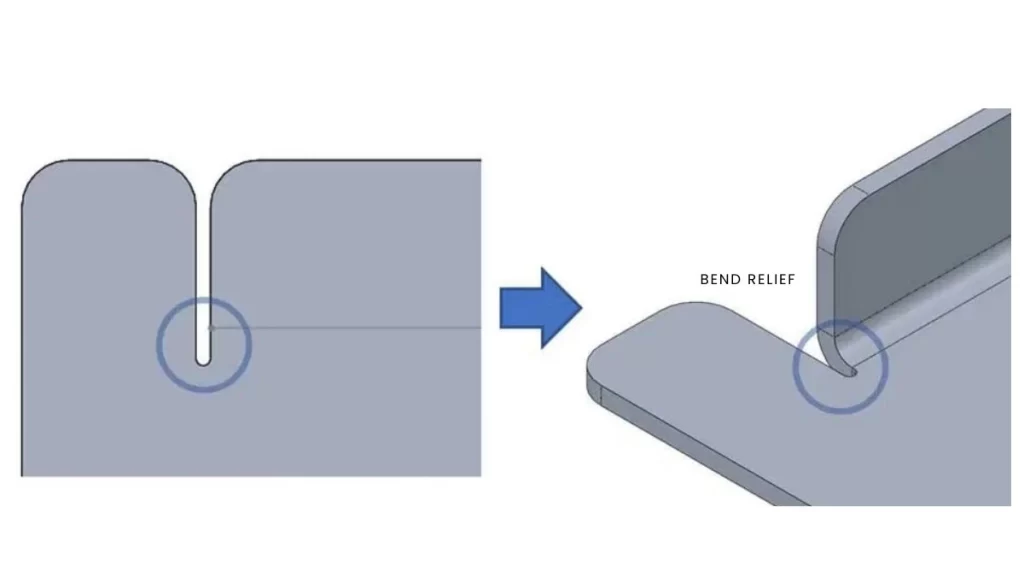
Buig reliëf
Buigontlastingen moeten ook worden gebruikt voor het buigen en om structurele ondersteuning te bieden waar nodig. Een spleet of uitsparing in de rand van de flens voorkomt scheuren en stressfracturen. Het is raadzaam om deze uitsparingen iets groter te ontwerpen dan de dikte van het materiaal en een kleine fillet te geven om de spanning op het materiaal te minimaliseren.
Een doos buigen
Laat kleine openingen tussen de flenzen van de doos om interferentie te voorkomen. Zonder deze openingen kunnen de uiteindelijke bochten interfereren met eerdere bochten, wat leidt tot structurele fouten. Kleine toleranties maken het mogelijk om bochten te controleren en de vorm van de doos te behouden.
Controleer het vlakke patroon
Gebruik regelmatig een plat patroon in CAD. Regelmatige controles helpen ontwerpfouten te voorkomen die niet zichtbaar zijn in platte vormen. Plaats het op een manier dat het stuk strak past om te voorkomen dat er overmatig materiaal wordt gebruikt en print misschien meerdere stukken van een model op één vel.
Minimale buigradius
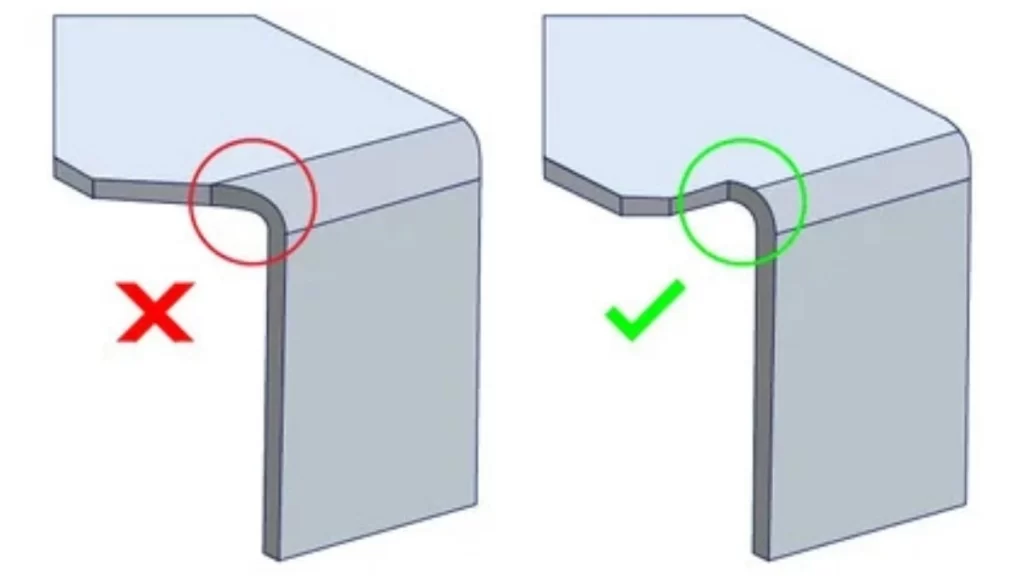
Buigradiusgeleider
Selecteer een buigradius die niet kleiner is dan de dikte van het te buigen materiaal. Dit maakt het buigproces eenvoudig en minimaliseert de kans op het ontwikkelen van onjuiste buigingen. Hoewel grotere radii meer berekeningen met zich mee kunnen brengen, kan een kleine radius leiden tot materiaalproblemen.
Oriëntatie van de vezelstroom met betrekking tot buigen
Bochten die in het vlak van het gewalste gedeelte liggen, worden aangeduid als uitlijningsbochten. Ze liggen loodrecht op de nerf van gewalste materialen. Aluminium en bepaalde soorten staal staan er bijvoorbeeld om bekend dat ze barsten als ze in de nerfrichting worden gebogen. Door het materiaal tegen de nerf in te buigen, worden de resulterende oppervlakken sterker en gelijkmatiger.
Zomen technieken
Een zoom is handig om randen te versterken, maar vermijd het creëren van een binnenradius die klein moet zijn. Om de radius volledig plat te maken, hebt u meer druk nodig en kan er barsten ontstaan. Dit risico wordt geminimaliseerd wanneer een nauwkeurige calculator voor de buigradius van plaatmetaal wordt gebruikt om de consistentie van het materiaal te garanderen.
Materiaalkeuze
De meeste bochten zijn haalbaar wanneer de dikte van de staalplaat standaard is tot 3 mm voor normale staalplaten. Dikkere of speciale materialen hebben mogelijk bepaalde verwerkingsinstructies die gevolgd moeten worden.
Probeer Boda nu!
Metaalbuigdiensten online – Boda
Boda is online plaatwerk buigservice biedt nauwkeurigheid en snelheid voor al uw behoeften. U kunt eenvoudig uw ontwerpen uploaden, materialen selecteren en verwachtingen instellen met behulp van ons online offertesysteem. Onze precisiemachines en ervaren operators garanderen dat elk metalen onderdeel met optimale precisie wordt gebogen.
We gebruiken staal en aluminium, titanium en andere materialen om robuuste maar nauwkeurig gevormde onderdelen te ontwikkelen. Onze efficiënte structuur resulteert in snelle offertegeneratie en korte levertijden, waardoor u geld kunt besparen en uw deadlines kunt halen.
Kwaliteit is onze topprioriteit. Alle onderdelen ondergaan een strenge controle om te bevestigen dat ze voldoen aan de vereiste marktnormen. Dit verzekert dat uw componenten werken zoals bedoeld.
Klaar om de beste metaalbuigoplossingen te ontdekken? Kies Boda voor al uw metaalbuigbehoeften. Neem gerust contact met ons op voor een offerte of om met onze specialisten te spreken!