
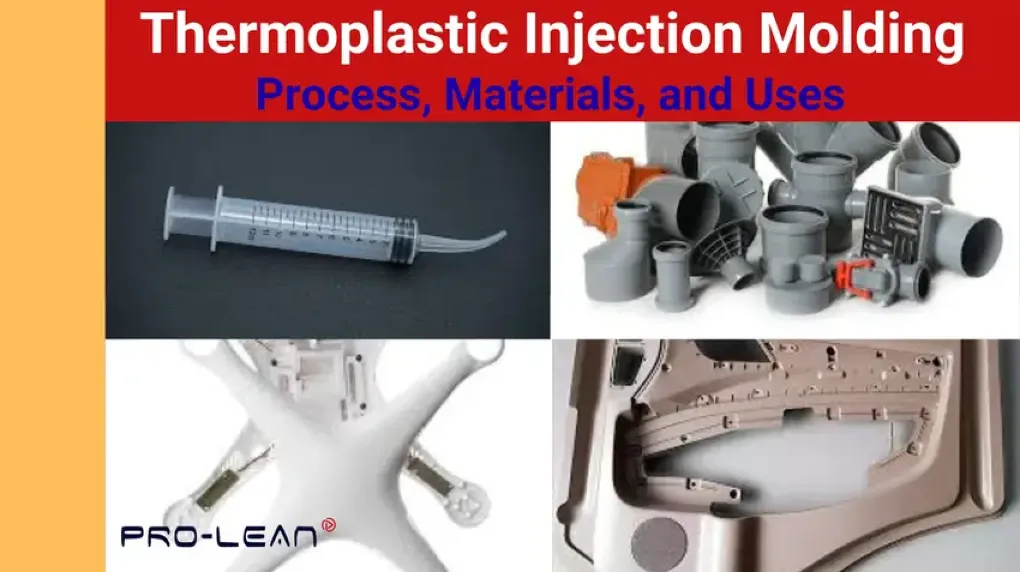
 Thermoplastisch spuitgieten
 is een van de populairste thermoplastische processen voor het vervaardigen van complexe, aanpasbare ontwerpen uit dit materiaal voor diverse industrieën. spuitgieten Het vereist complexe machines en is zeer geschikt voor massaproductie. Net als een typisch engineeringproces begint dit kunststofspuitgietproces met de voorbereiding van het materiaal, doorloopt het verschillende productiestappen en eindigt het met de nabewerking.
Enkele thermoplasten die fabrikanten tot hun beschikking hebben, zijn ABS, PC, PE, PP en PS. Elk materiaal heeft zijn eigen unieke eigenschappen die de effectiviteit van onderdelen in een project kunnen beïnvloeden. Maar met een deskundig spuitgietbedrijf aan uw zijde wordt dit ogenschijnlijk complexe proces eenvoudig.
Dit artikel biedt een uitgebreid overzicht van spuitgieten voor thermoplasten. Lees verder voor een bespreking van de toepasbare thermoplasten, de processtappen, een vergelijking met andere processen en de industriële toepassingen van het proces.
Wat is thermoplastisch spuitgieten?
Thermoplastisch spuitgieten is een veelgebruikt productieproces voor deze kunststofcategorie. Het proces omvat het verhitten van het materiaal tot het plastisch is. Vervolgens wordt het materiaal onder druk in een matrijs geïnjecteerd.
De matrijs heeft de vorm van het gewenste product. Na afkoeling en stolling wordt het materiaal in de matrijs verwijderd. Het product kan direct worden gebruikt of worden nabewerkt om de esthetiek en functionaliteit te verbeteren.
Het thermoplastische spuitgietproces
Het thermoplastische spuitgietproces bestaat uit materiaalvoorbereiding, smelten, injecteren, afkoelen/stollen, uitwerpen en nabewerking.
Materiële voorbereiding
De plastic korrels worden voorbereid en in de trechter geplaatst. De verwarmde cilinder begint de korrels te verwarmen.
Smelten
De cilinder bevat een heen-en-weer bewegende schroef, die de verhitting en schuifkrachten op het materiaal versterkt. Deze werking zorgt voor een uniform smeltproces.
Injectie
Gesmolten materiaal wordt onder druk in de matrijs geperst, waardoor zelfs de kleinste ontwerpdetails gevormd kunnen worden.
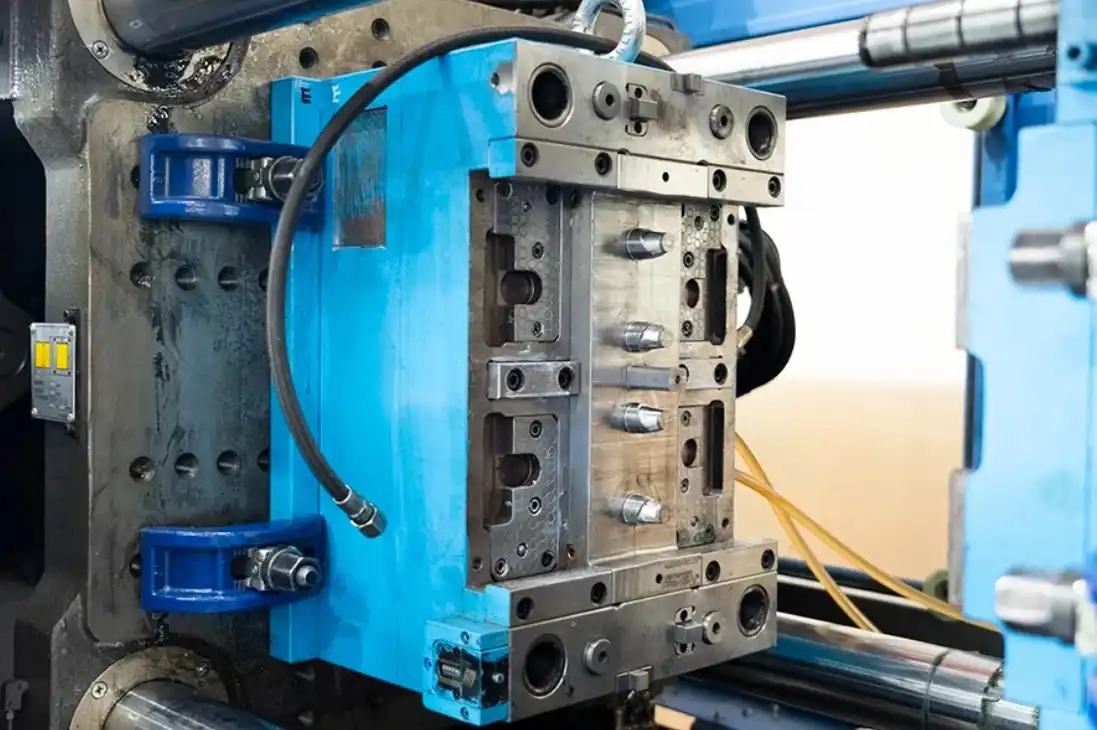 Spuitgietmachine
Afkoeling/Stolling
Nadat het spuitgieten is voltooid, koelt het gesmolten materiaal onder gecontroleerde omstandigheden af. Tijdens het stollen neemt het de vorm van de mal aan. Matrijzen zijn voorzien van temperatuurgecontroleerde koelsystemen voor snellere cyclustijden en minder defecten.
uitwerping
Het vormproces eindigt wanneer het onderdeel is gestold. Uitwerppennen helpen het onderdeel uit de mal te verwijderen. Eventueel resterend materiaal, zoals aanvoerkanalen en gietkanalen, wordt van het onderdeel afgesneden.
Nabewerking
In deze laatste stap worden processen uitgevoerd om de esthetiek en bruikbaarheid van het onderdeel te verbeteren. De meest gebruikte methoden zijn tampondruk, lasermarkering en printen.
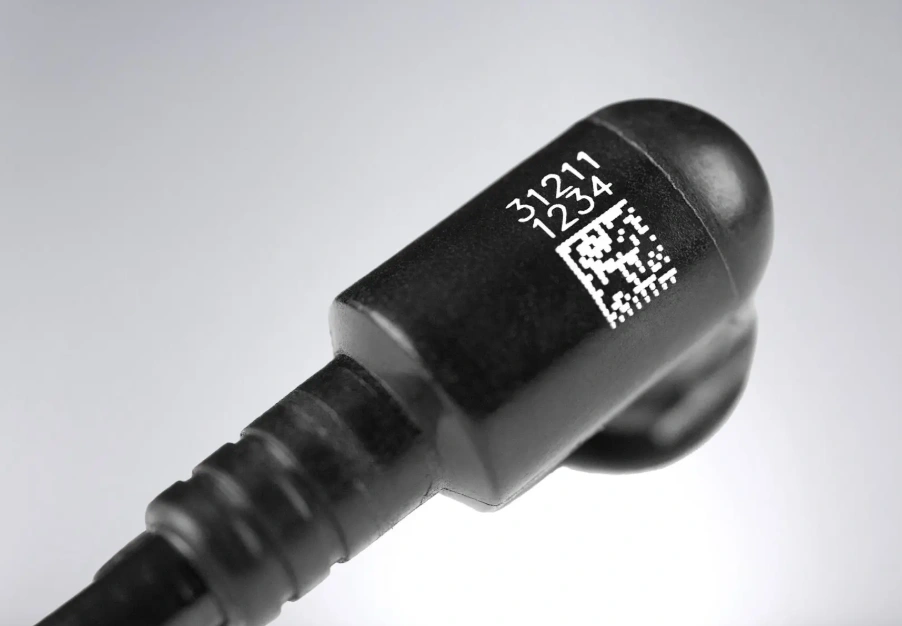 Lasergemarkeerd kunststof onderdeel
Thermoplastische spuitgietoppervlakteafwerkingen
Een door spuitgieten vervaardigd thermoplastisch onderdeel is niet compleet zonder oppervlakteafwerking. Fabrikanten hebben twee opties: direct textureren en oppervlakteafwerking na het spuitgieten.
Directe texturering In dit geval wordt de vormmal geleverd met de benodigde oppervlakteafwerking. De afwerkingscategorieën zijn mat, gestructureerd, glanzend en halfglanzend. Deze structurering is gebaseerd op twee normen, namelijk VDI 3400-afwerkingen en SPI-afwerkingen.
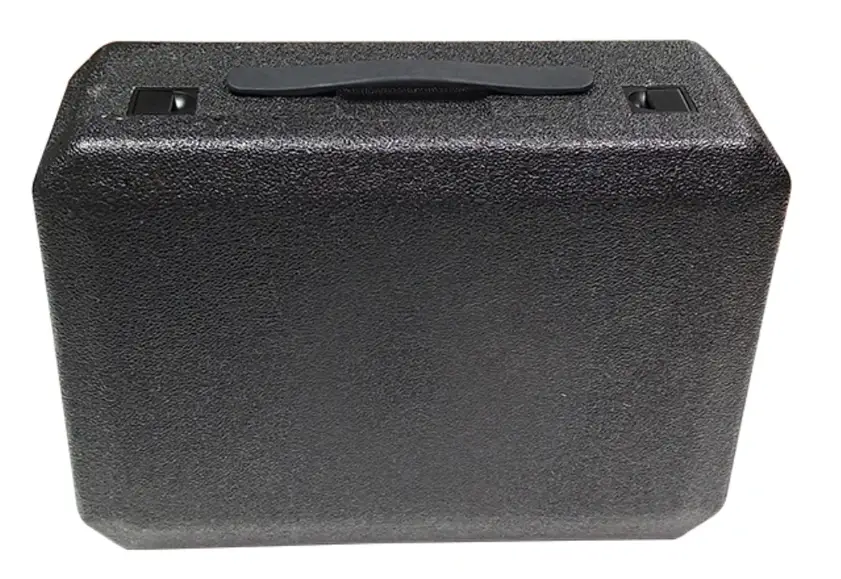 Directe textuur op een plastic doos
Texturering na het vormen – De fabrikant kan de textuur ook na het vormen aanbrengen. Populaire opties hiervoor zijn galvaniseren, laseretsen, spuitlakken en tampondruk.
Veelvoorkomende soorten thermoplasten voor spuitgieten
De meest voorkomende spuitgietbare kunststoffen zijn acrylonitril-butadieen-styreen (ABS), ethyleenvinylacetaat (EVA), slagvast polystyreen (HIPS) en polycarbonaat (PC).Er zijn polyethyleen (PE), polyethyleentereftalaat (PET), polypropyleen (PP), polystyreen (PS), polyvinylchloride (PVC), thermoplastische elastomeren (TPE) en thermoplastisch polyurethaan (TPU).
Acrylonitril butadieen styreen (ABS)
Het terpolymeer bestaat uit acrylonitril, butadieen en styreen. Elk van deze monomeren geeft het materiaal specifieke eigenschappen. Hun moleculaire structuren worden hieronder weergegeven.
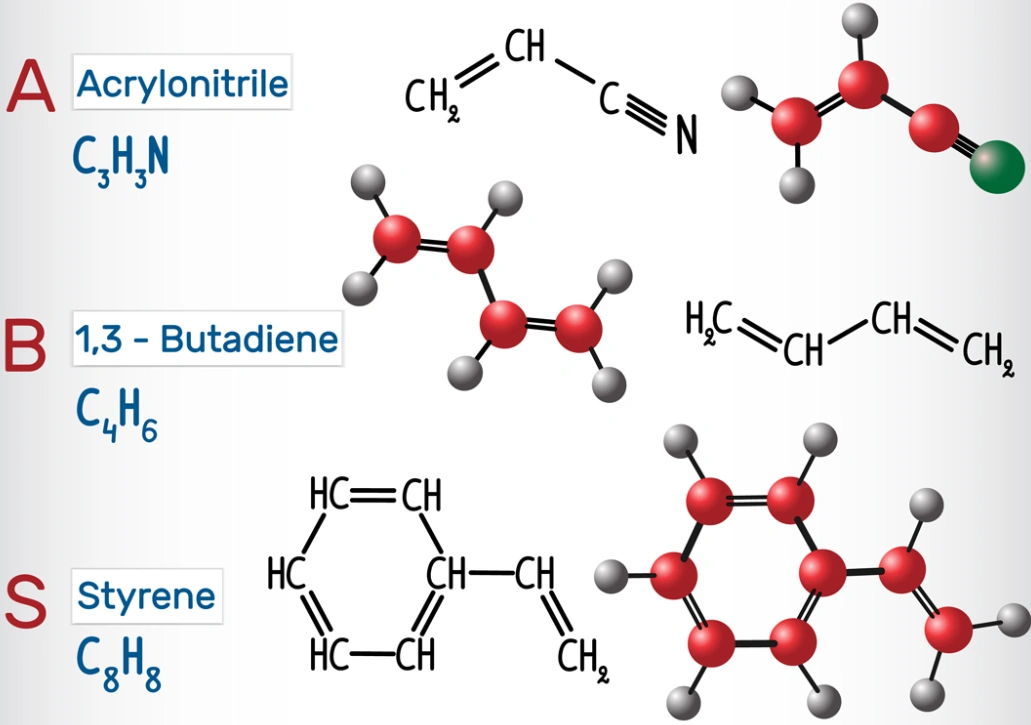 ABS-monomeren
ABS staat bekend om de balans tussen esthetische aantrekkingskracht, stijfheid en sterkte. De spuitgegoten onderdelen worden veel gebruikt in speelgoed, consumentenelektronica en medische apparaten.
Ethyleenvinylacetaat (EVA)
Deze thermoplastische hars is afgeleid van ethyleen- en vinylacetaatmonomeren. Het is uitstekend geschikt voor sportartikelen, waaronder schoenzolen. Flexibiliteit en schokabsorptie zijn de belangrijkste verkoopargumenten van dit materiaal.
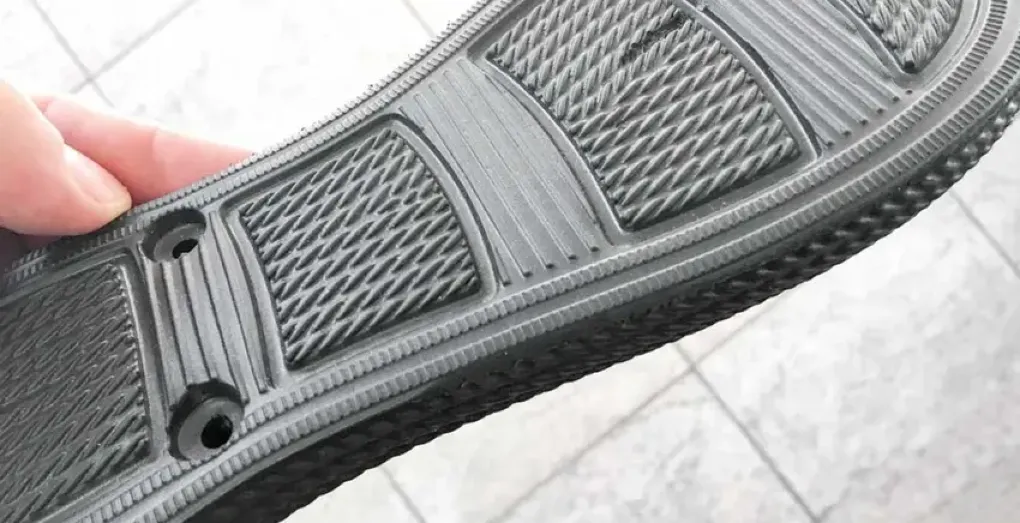 EVA-schoenzool
High Impact Polystyreen (HIPS)
Naast de kosteneffectiviteit is HIPS ook slagvast, duurzaam en veelzijdig. Er zijn verschillende kwaliteiten beschikbaar, van HIPS 7055 tot HIPS 7240. Het materiaal wordt onder andere gebruikt voor cosmetische verpakkingen, onderdelen voor autodashboards en diagnostische trays voor medisch gebruik.
Polycarbonaat (pc)
Dankzij de uitstekende duurzaamheid, optische helderheid en slagvastheid is polycarbonaat (PC) een van de populairste thermoplasten voor spuitgietprocessen.
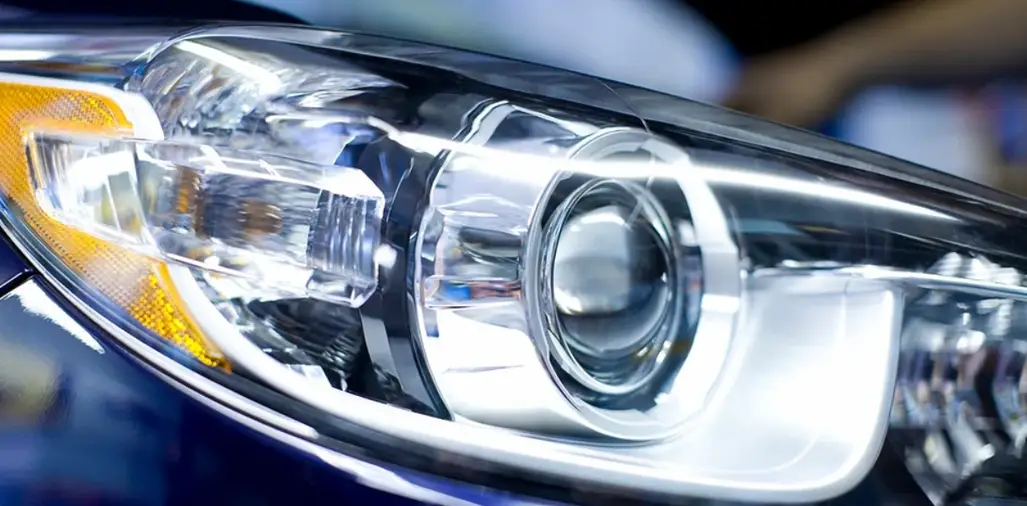 Spuitgegoten PC-autokoplamp
Polyethyleen (PE)
Dit is een ander veelgebruikt plastic. Precisieonderdelen van thermoplastisch materiaal worden geprefereerd vanwege hun kosteneffectiviteit, sterkte, chemische bestendigheid, weerbestendigheid en ontwerpflexibiliteit.
Polyethyleentereftalaat (PET)
De dimensionale stabiliteit, voedselveiligheid, sterkte en helderheid van PET zijn belangrijke eigenschappen voor diverse componenten. Het wordt onder andere gebruikt bij spuitgieten voor drankflessen, auto-onderdelen en voedselverpakkingen.
Polypropyleen (PP)
PP is kosteneffectief en gemakkelijk te verwerken. Het wordt gebruikt voor de productie van duurzame onderdelen zoals autobumpers, motorhelmen, gereedschapshandvatten en chirurgische instrumenten.
Polystyreen (PS)
De eenvoudige verwerking, stijfheid en transparantie van polystyreen maken dit thermoplastische materiaal geliefd bij veel industriële gebruikers. Fabrikanten spuitgieten het plastic voor diverse precisieonderdelen, waaronder keukengerei, verpakkingsmaterialen, speelgoed en isolatiematerialen voor de bouw.
Polyvinylchloride (PVC)
PVC-spuitgieten levert een breed scala aan weerbestendige, chemicaliënbestendige en veelzijdige componenten op. Dit plastic wordt veel gebruikt bij de productie van sanitaironderdelen, auto-onderdelen, huishoudelijke apparaten en medische apparatuur.
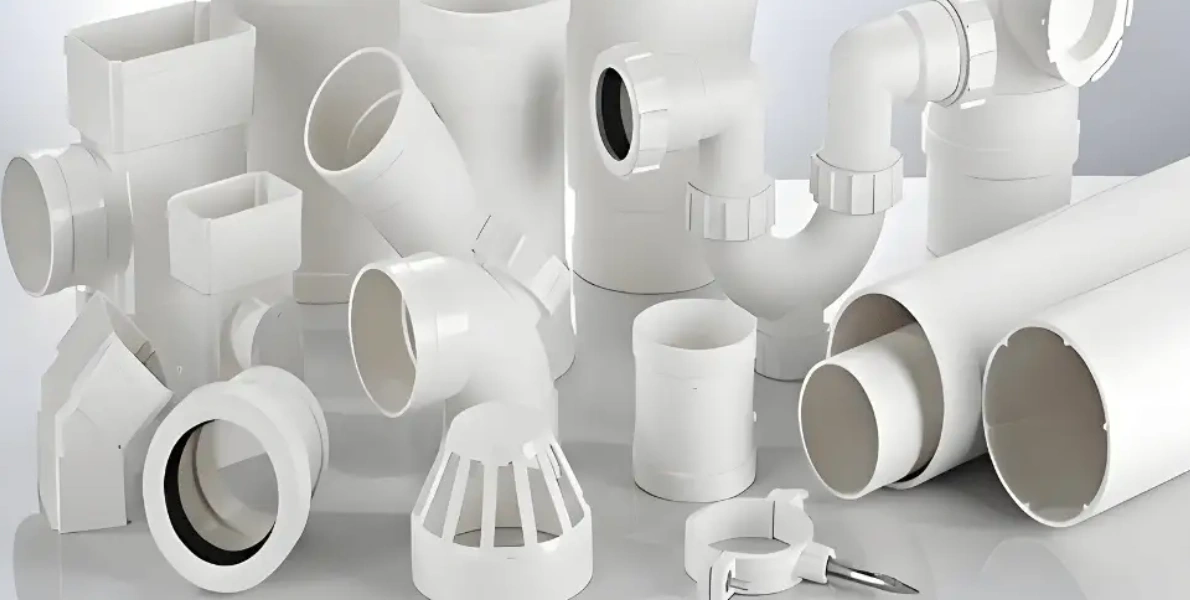 PVC-loodgietersfittingen
Thermoplastische elastomeren (TPE)
Thermoplastische elastomeren (TPE) bieden de verwerkingsmogelijkheden van thermoplasten en de flexibiliteit van elastomeren. Veelvoorkomende TPE-onderdelen zijn medische producten, schoenen, behuizingen voor stekkers en interieurafwerkingen voor auto's.
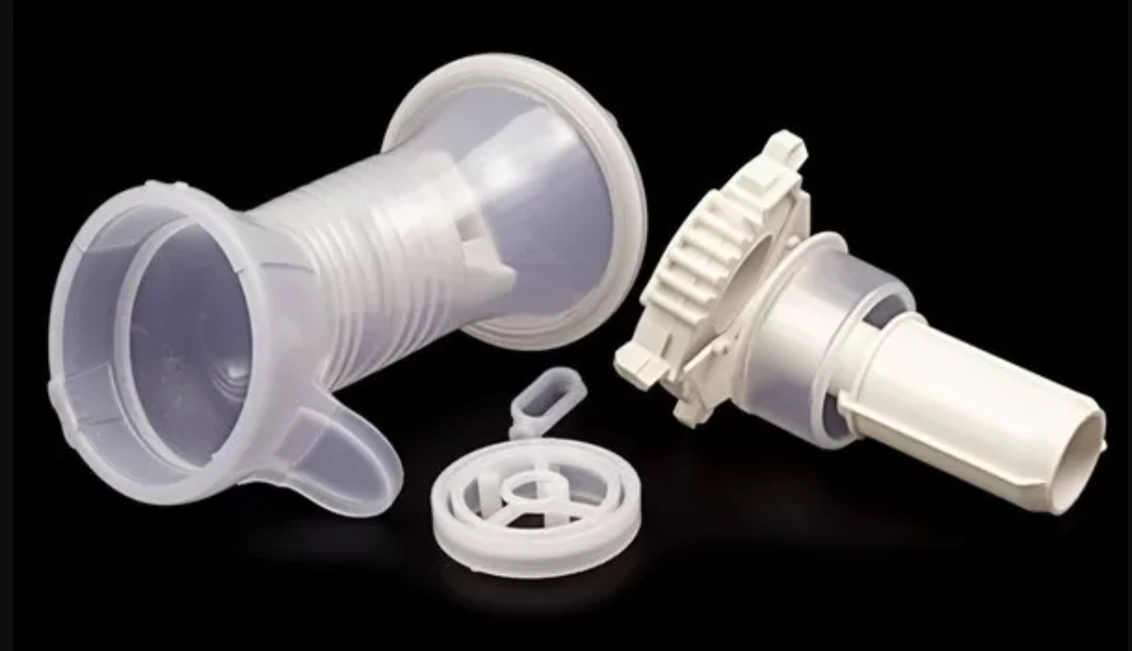 TPE medische producten
Thermoplastisch polyurethaan (TPU)
Een belangrijke reden waarom thermoplastisch polyurethaan spuitgieten zo populair is, is de hoge flexibiliteit van het materiaal. Bovendien is het thermoplastische materiaal slijtvast, sterk en chemisch bestendig. Onderdelen van thermoplastisch elastomeer (TPU) die via spuitgieten zijn vervaardigd, worden veel gebruikt in toepassingen zoals stuurwielhoezen, medische katheters, horlogebandjes en telefoonhoesjes.
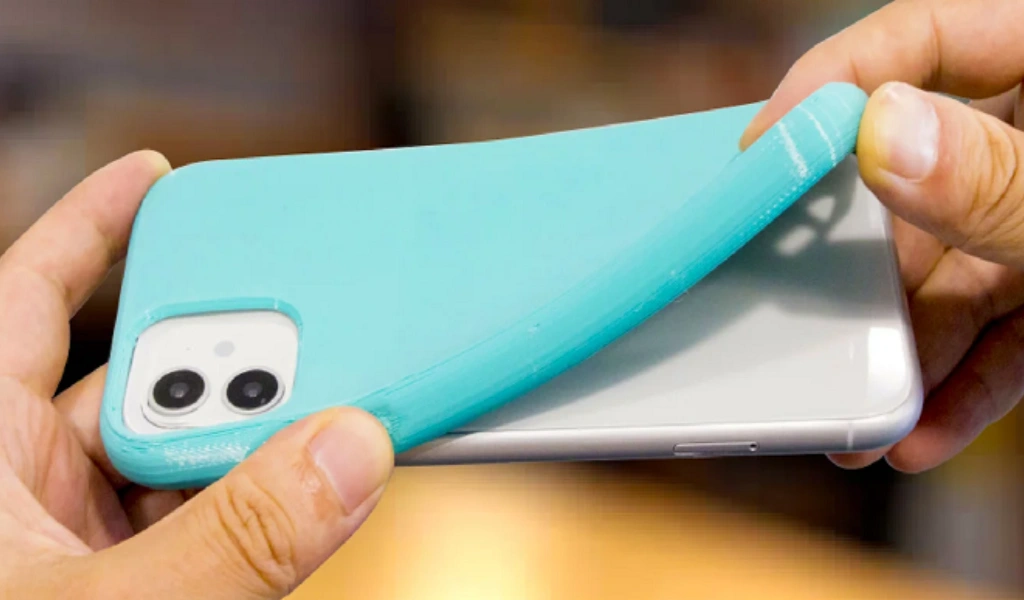 TPU-telefoonhoesje
Waarom zijn thermoplasten geschikt voor spuitgieten? – Invloed van eigenschappen op het proces
Thermoplasten hebben verschillende eigenschappen die ze ideaal maken voor de productie van kunststofonderdelen via spuitgieten: sterkte, nauwkeurigheid, hittebestendigheid, recyclebaarheid en materiaalveelzijdigheid. Onderdelen die door middel van spuitgieten worden vervaardigd, zijn sterker dan onderdelen die 3D-geprint zijn. Dat komt doordat het product homogeen is. Het heeft daardoor hoogwaardige mechanische eigenschappen.
Een ander belangrijk voordeel van thermoplasten bij spuitgieten is hun nauwkeurigheid. Deze consistentie is erg handig bij massaproductie. De efficiëntie is bovendien cruciaal om materiaalverspilling te minimaliseren. PAI (polyamide-imide) en PEEK (polyetheretherketon) zijn voorbeelden van hittebestendige thermoplasten die veel gebruikt worden in spuitgietonderdelen. Hittebestendigheid betekent dat deze kunststoffen continu gebruikt kunnen worden bij temperaturen tot wel 260 °C.
Het recyclen van spuitgietplastic heeft de laatste jaren aan populariteit gewonnen. Hoewel gerecycled plastic enige variabiliteit vertoont, blijft deze mogelijkheid aantrekkelijk voor veel bedrijven. Bovendien zijn er systemen beschikbaar voor het bewaken van de druk in de matrijs om deze variabiliteit te verminderen.
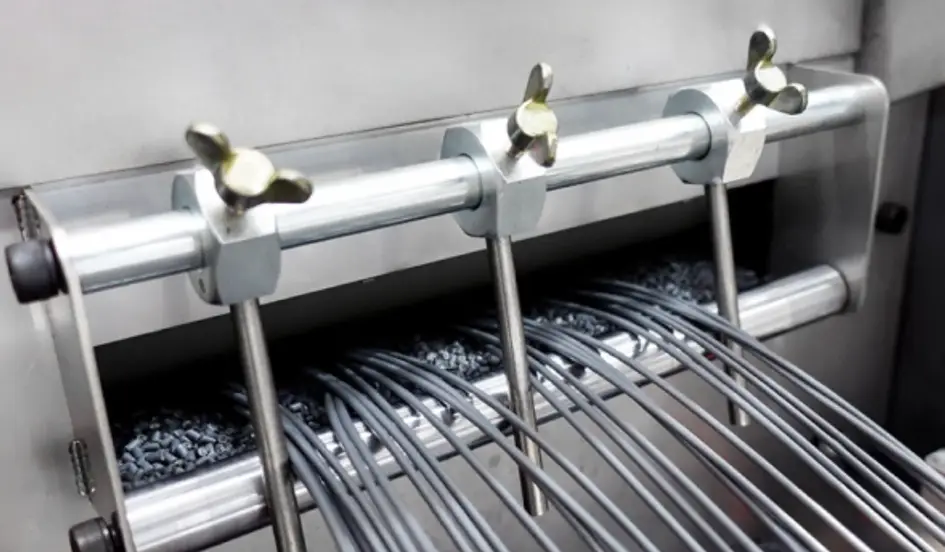 Plasticrecycling – granuleringsstap
Ook aantrekkelijk is de grote variatie aan thermoplasten voor spuitgieten. Met deze methode kunt u een breed scala aan materialen gebruiken, zoals de voorgaande lijst met vormbare thermoplasten laat zien.
Beperkingen van thermoplastisch spuitgieten
De meest opvallende potentiële beperking van thermoplastisch spuitgieten is de hoge initiële kostprijs van het proces. Dat geldt op de korte termijn. Op de lange termijn spelen echter enkele factoren een rol die het proces de moeite waard maken, met name voor grote volumes.
Ze omvatten;
- Hoge precisie
- Kosten effectiviteit
- Minimale materiaalverspilling
Vraag de fabrikant welke methoden ze gebruiken om ervoor te zorgen dat de spuitgietonderdelen aan de specificaties voldoen.
Het juiste thermoplastische materiaal kiezen voor spuitgieten
Elk thermoplastisch materiaal gedraagt zich anders in thermoplastische processen en wordt gebruikt voor het eindproduct. De factoren die een rol spelen en waarmee rekening moet worden gehouden bij de keuze van het juiste materiaal, zijn van belang. spuitgieten materiaal Hierbij moeten projectvereisten, het spuitgietproces, de kosten en de duurzaamheid worden meegenomen.
Project vereisten – Hier stel je vragen zoals: "Wat is de belangrijkste functie van de spuitgegoten onderdelen? Gaat het om esthetiek of sterkte? Heb je een chemische of hittebestendig polymeer?
Elk antwoord op een vraag kan verwijzen naar een specifiek type precisie-thermoplastisch materiaal.
Spuitgietproces – De volgende overweging is het spuitgietproces zelf. Details zoals temperaturen, afkoeltijden en oppervlaktecondities zijn van belang voor elk materiaal. Het afstemmen van de materiaaleigenschappen op de procesvereisten is cruciaal voor de algehele procesefficiëntie.
Kosten Net als bij elk ander productieproces heeft het budget invloed op het type materiaal dat verwerkt kan worden. Spuitgietkunststoffen vallen in verschillende prijsklassen, sommige in het hogere prijssegment, andere in het budgetvriendelijke segment.
Duurzaamheid – Een andere overweging die snel aan populariteit wint, is duurzaamheid. Groenere werkwijzen worden steeds belangrijker voor de bedrijfsvoering van veel bedrijven. Recyclebare thermoplasten of materialen die gebruikmaken van hernieuwbare energiebronnen kunnen in sommige gevallen prioriteit krijgen.
Thermoplastisch versus thermohardend spuitgieten
Het grootste verschil zit in hoe deze twee soorten kunststoffen zich gedragen bij verhitting en afkoeling. Bij thermoplasten vindt geen chemische uitharding plaats. In plaats daarvan koelen de materialen af en harden ze uit. Thermoplasten kunnen meerdere keren worden verhit en afgekoeld zonder verlies van functionaliteit. Thermohardende kunststoffen ondergaan bij spuitgieten daarentegen een chemische uitharding of verknoping. Deze reactie is onomkeerbaar; het plastic hardt permanent uit.
Thermoplastisch spuitgieten versus andere vormtechnieken
Spuitgieten van thermoplasten kan ook vergeleken worden met compressiegieten, blaasvormen en rotatiegieten, om het geheel wat duidelijker te maken.
Persvormen - Persvormen wordt meestal gedaan met thermohardende kunststoffen. Het houdt in dat druk en warmte worden gecombineerd om het plastic te vormen. Thermoplastisch spuitgieten produceert complexere en gedetailleerdere onderdelen.
Blaasvormen Spuitgieten wordt voornamelijk gebruikt voor massieve producten, terwijl blaasvormen holle producten produceert. Spuitgieten is bovendien nauwkeuriger.
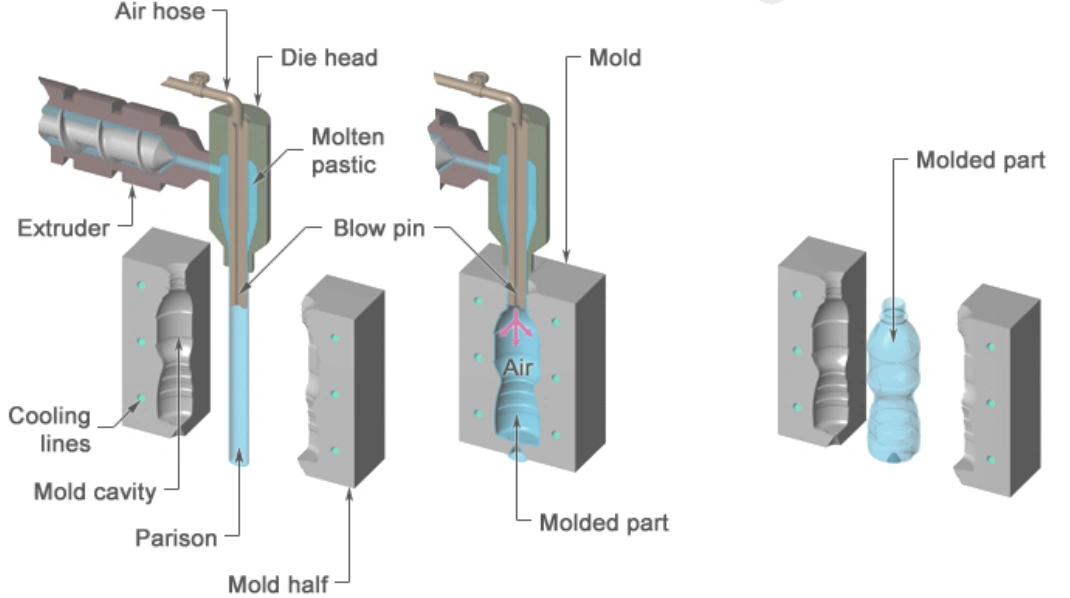 Kunststof blaasvormen
Rotatiegieten – Rotatiegieten produceert grote, holle onderdelen. De complexiteit ervan is minder groot dan bij spuitgieten. Het is ook niet ideaal voor massaproductie.
Waar worden thermoplastische onderdelen doorgaans voor gebruikt?
Wat betreft de toepassingen van thermoplastische polymeeronderdelen via spuitgieten, zijn deze onder andere te vinden in de automobielindustrie, speelgoed, medische apparatuur, consumentenelektronica en verpakkingen. Precisieonderdelen van thermoplastisch materiaal worden ook veel gebruikt in tuingereedschap en de bouw, naast andere sectoren.
Automobielsector – Behuizingen, reservoirs, bumpers, dashboardcomponenten
Spellen en aanverwante onderdelen – Puzzels, speelgoed, drones
MEDISCHE – Diagnostische behuizingen, chirurgische componenten, wegwerpspuiten
Consumer Electronics – Batterijconnectoren, beschermhoezen voor computers en smartphones
Verpakken – Voedselverpakkingen, dopjes van drankflessen, cosmetische verpakkingen
constructie – Loodgietersonderdelen en -fittingen, raamkozijnen, isolatieonderdelen
Matrijzen en gereedschappen die worden gebruikt bij thermoplastisch spuitgieten
Fabrikanten gebruiken verschillende soorten mallen en gereedschappen voor thermoplastische processen. De volgende gereedschappen en mallen worden constant in deze processen gebruikt.
Onderdelen voor polymeerspuitgietmachines
De belangrijkste onderdelen van een spuitgietmachine zijn de kleminrichting, de spuitmond en schroef, de cilinder en trechter, en de matrijs en uitwerpeenheid.
Klemeenheid: Het zorgt ervoor dat de mal gesloten blijft, zelfs wanneer er tijdens het vormen intense druk wordt uitgeoefend.
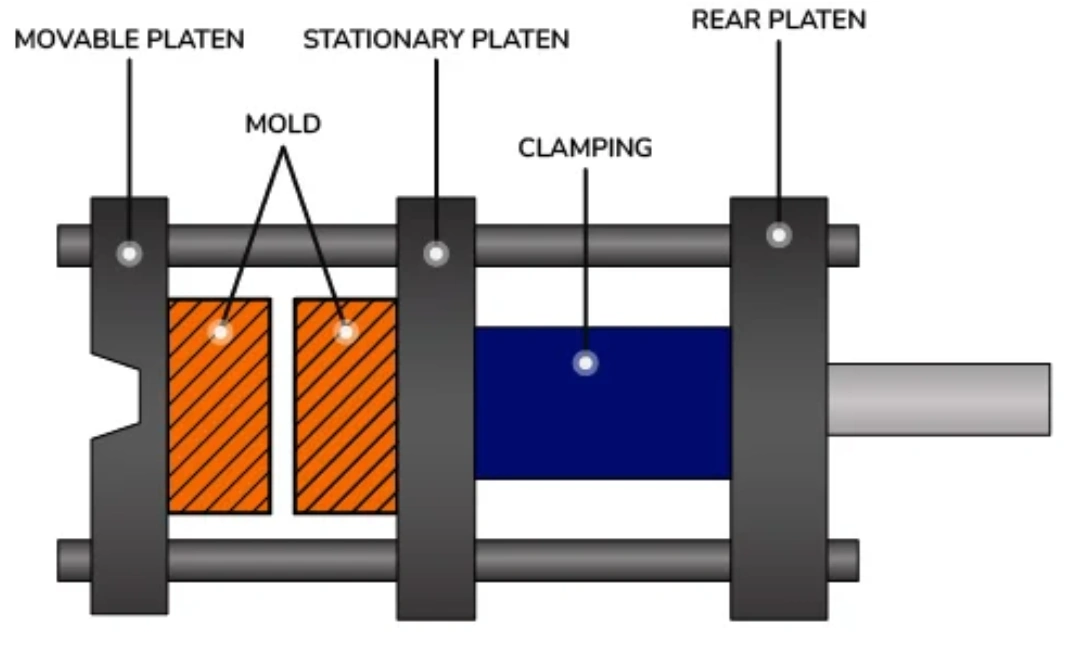 Klemeenheid
Spuitmond en schroef Dit systeem injecteert gesmolten thermoplastisch materiaal in de mal en zorgt voor een gelijkmatige smelting.
Vat & Trechter De twee componenten combineren zich om pellets in het systeem te brengen en te smelten.
Matrijs- en uitwerpeenheid De matrijs bepaalt de vorm van het onderdeel, terwijl de uitwerper het afgewerkte product na afkoeling en stolling loslaat.
Soorten matrijzen voor spuitgietbare kunststoffen
Hieronder vindt u een aantal soorten matrijzen die u kunt verwachten bij het spuitgieten van kunststofonderdelen:
- Matrijzen met één holte – Dit zijn de meest eenvoudige en gangbare matrijzen. Ze zijn ideaal voor precisieonderdelen of productie in kleine series, omdat ze beperkt zijn tot één onderdeel per cyclus.
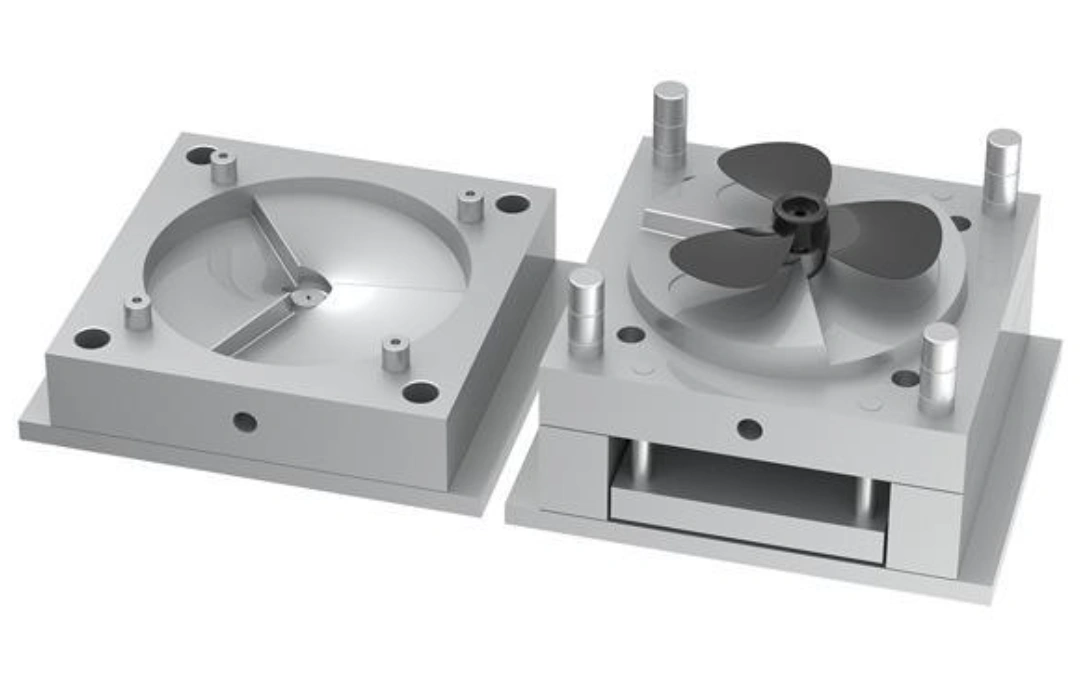 Enkelvoudige mal
- Mallen met meerdere holtes Matrijzen met meerdere holtes zijn ook erg populair, vooral omdat ze meerdere onderdelen per cyclus produceren. Ze zijn zeer kostenefficiënt.
- Koude Runner-mallen – Deze soorten mallen worden ook veelvuldig gebruikt, met name voor productie in kleine tot middelgrote volumes.
- Hot Runner-vormen – Deze matrijzen zijn geschikt voor middelgrote tot grote productievolumes. Het voordeel is dat er geen materiaal aan de aanvoerkanalen verloren gaat en dat de cyclustijden korter zijn.
- Familie mallen Hoewel ze niet zo veel gebruikt worden, kunnen deze mallen ook meerdere verschillende onderdelen in één cyclus produceren. Ze zijn perfect voor het maken van onderdelen voor assemblages.
- Mallen invoegen – Dit is een gespecialiseerde categorie mallen. Deze combineert voorgeplaatste componenten, waardoor het proces wordt verkort.
- Prototypevormen Omdat deze mallen bedoeld zijn voor productie en testen in kleine volumes, worden ze doorgaans gemaakt van meer betaalbare materialen, bijvoorbeeld aluminium.
- Twee-shot (meer-shot) mallen – De tweestapsmal injecteert verschillende soorten materialen of diverse kleuren. Deze mal is het meest geschikt voor geïntegreerde onderdelen.
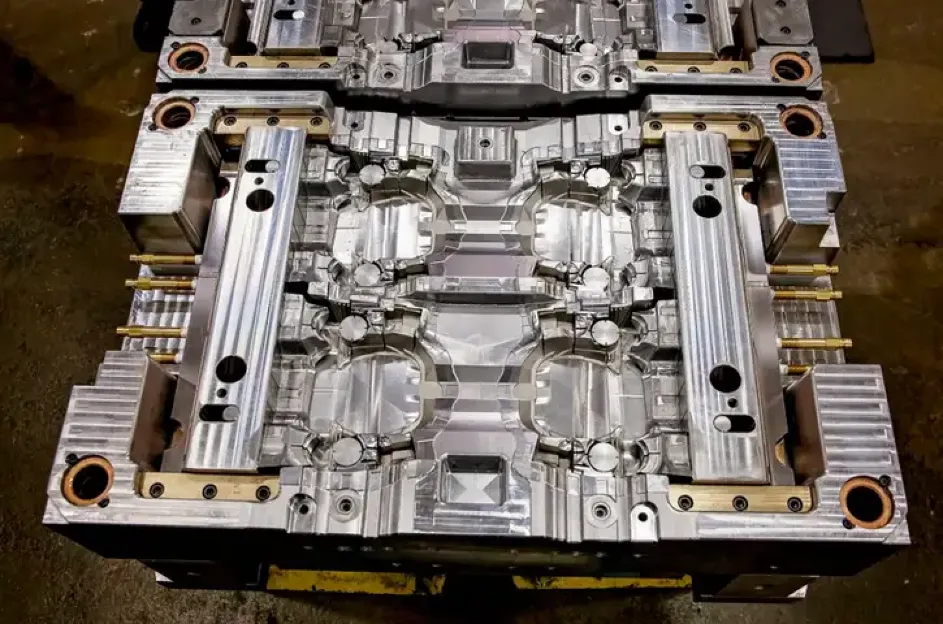 Tweestaps spuitgietmatrijs
- Mallen losschroeven – Dit is een andere gespecialiseerde categorie matrijzen. Fabrikanten hebben deze matrijzen nodig voor doppen en andere onderdelen met schroefdraad.
- Stapel Mallen Deze matrijstechnologie is zeldzaam. Ze is echter noodzakelijk wanneer er meerdere scheidingslijnen verticaal gestapeld moeten worden. Ze biedt een hoge productiecapaciteit, maar de hoge kosten en complexiteit kunnen een belemmering vormen.
Het oplossen van veelvoorkomende problemen bij thermoplastisch spuitgieten
Hieronder vindt u een aantal veelvoorkomende problemen bij thermoplastisch spuitgieten, zoals brandplekken, overtollig materiaal, vervorming, krimp en onvolledige vulling, en hoe wij deze problemen opsporen en oplossen.
| Probleem met spuitgieten | Omschrijving/Oorzaak | Remedy |
| Brandwonden | Het onderdeel raakt beschadigd door een te hoge temperatuur of ingesloten lucht. | Lagere smelttemperatuur en verbeterde ontluchting |
| Overtollig materiaal | Bij het scheiden van de sleuven komt er wat gesmolten materiaal vrij. | Verbeterde uitlijning en klemming. Minimale slijtage. |
| Verdraaiing | Interne spanning en ongelijkmatige koeling | Minimaliseer variaties in wanddikte en optimaliseer koelkanalen. |
| Wastekens | Ongelijkmatige krimp langs dikkere gedeelten | Gelijkmatig wandontwerp en de juiste pakdruk |
| Onvolledige invulling | Veroorzaakt door een te koude mal, te lage injectiedruk of onvoldoende smelt. | Correcte afstelling van druk en temperatuur |
Belangrijke parameters bij thermoplastisch spuitgieten
De belangrijkste parameters bij het thermoplastisch spuitgieten worden hieronder beschreven;
Smelttemperatuur – Dit is de temperatuur van het gesmolten thermoplastische materiaal.
Vormtemperatuur De temperatuur van de mal is bepalend voor de krimp, de cyclustijd en de afkoelsnelheid.
Injectiedruk – Door de injectiedruk wordt het gesmolten thermoplastische materiaal in de mal geperst.
Druk vasthouden – Deze druk wordt na het spuitgieten uitgeoefend om de afmetingen van het onderdeel te behouden en krimp te compenseren.
Koeltijd De afkoeltijd is de tijd die nodig is om het onderdeel te laten stollen.
Injectiesnelheid – Dit is de snelheid van de thermoplastische injectie.
Tegendruk – Dit is de druk waaraan het thermoplastische materiaal in de cilinder wordt blootgesteld.
Schroef snelheid – Het verwijst naar de snelheid waarmee de schroef roteert.
Clamp Force Dit is de kracht die de mal gesloten houdt.
Opnamegrootte – Dit is de hoeveelheid geïnjecteerd thermoplastisch materiaal. Deze moet overeenkomen met de grootte van de mal.
Mondstuktemperatuur: – De temperatuur van het mondstuk wordt gemeten bij de ingang van de matrijs.
Uitstotingssnelheid en -kracht – Deze twee parameters helpen het onderdeel uit de mal te verwijderen.
Verblijftijd – Dit is de tijd die het thermoplastische materiaal in de verwarmde cilinder doorbrengt.
Concluderen
Zoals dit artikel heeft aangetoond, is thermoplastisch spuitgieten een cruciale industriële productiemethode. Er zijn specifieke materialen en processen bij betrokken, met als eindproducten hoogwaardige producten voor diverse industrieën. Maar vergeet niet dat de veelzijdigheid, kosteneffectiviteit en precisie van dit proces alleen met de juiste aanpak gerealiseerd kunnen worden. Cruciaal voor deze strategie is de samenwerking met een deskundig team dat spuitgietprojecten kan ondersteunen.
Spuitgieten Deze producten zijn ontworpen voor bedrijven in sectoren zoals consumentengoederen, industriële apparatuur, elektrische en elektronische apparatuur en medische hulpmiddelen. Neem vandaag nog contact met ons op.
FAQ
Wat is beter, plastic of thermoplast?
Thermoplasten vormen een brede categorie kunststoffen, dus deze vergelijking is mogelijk niet helemaal op zijn plaats. Thermoplasten worden echter veel gebruikt bij spuitgieten omdat ze gemakkelijk te smelten en te vervormen zijn tot onderdelen.