
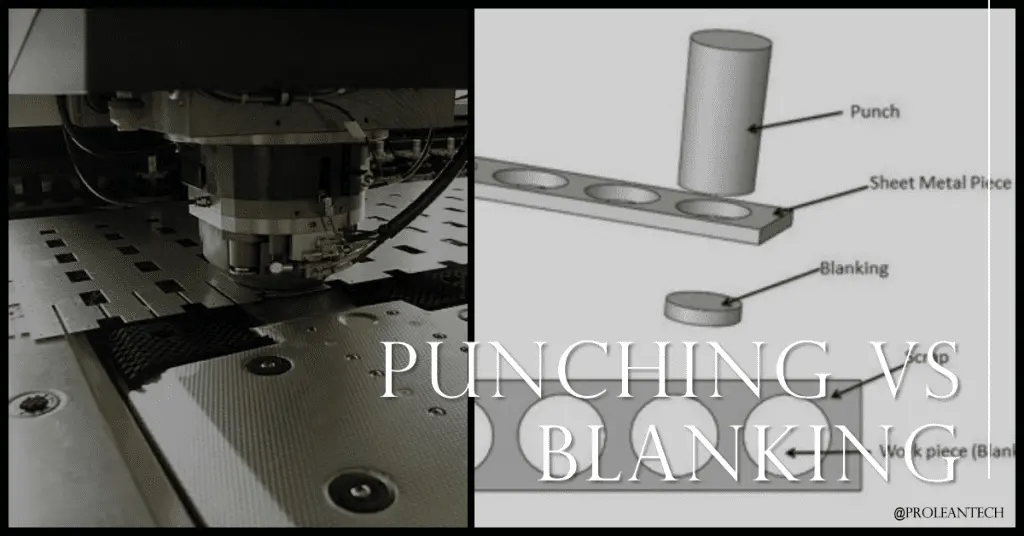
Puncionamento de Chapa Metálica O puncionamento e o corte são duas técnicas comuns usadas na conformação de metais. O puncionamento cria furos usando uma prensa, enquanto o corte transforma o metal em formatos específicos usando uma matriz. A escolha entre uma técnica e outra depende de fatores como o tipo de metal, a precisão necessária e o resultado desejado. Por exemplo, o puncionamento é frequentemente usado para criar furos em chapas metálicas, enquanto o corte é mais comum para criar peças a partir de chapas metálicas. Apesar das diferenças, ambas as técnicas são amplamente utilizadas por fabricantes em todo o mundo.
Need holes or slots manufactured to your drawing? Review our serviços de perfuração de chapas, Em seguida solicitar um orçamento with the material, thickness and quantity.
Este artigo investiga o intrincado funcionamento da perfuração e estampagem, pintando um quadro abrangente de suas aplicações e limitações.
A Mecânica Subjacente: Entendendo Punching e Blanking
Piercing and blanking share punch-and-die shearing. Select the route by which material must remain in the part and by the required geometry, material, tooling and demand.
Puncionar é um processo no qual um furo é criado na peça de trabalho. Isso é obtido pela aplicação de uma força de cisalhamento ao material. Uma ferramenta, conhecida como punção, é forçada através do material e em uma matriz, que é uma ferramenta especialmente projetada que suporta a peça de trabalho no lado oposto.
A Mecânica do Puncionamento
O processo de perfuração é realizado da seguinte forma:
- A peça de trabalho é colocada sobre a matriz, que é projetada para suportar a peça de trabalho e fornecer um local para o punção entrar.
- O punção é então forçado através da peça de trabalho. A borda afiada do punção corta o material, criando um furo.
- O slug, pedaço de material retirado pelo punção, é descartado.
A Mecânica do Bloqueio
Blanking é um processo que corta uma forma desejada de um material. A peça em branco, ou recortada, é mantida e geralmente processada posteriormente.
O processo de blindagem é conduzido da seguinte forma:
- Semelhante à perfuração, a peça de trabalho é colocada sobre uma matriz. No entanto, neste caso, a matriz é moldada para corresponder ao espaço em branco desejado.
- O punção, que também tem o formato da peça desejada, é forçado através do material.
- O espaço em branco é separado do resto da peça de trabalho. O material restante, geralmente chamado de teia, geralmente é descartado ou reciclado.
Aqui está uma tabela que descreve as principais diferenças na mecânica de perfuração e estampagem:
| Processo | Mecânica | Resultado |
|---|---|---|
| perfuração | O punção é forçado através da peça de trabalho em uma matriz, criando um furo. | O buraco é o resultado desejado e o slug é descartado. |
| Supressão | O punção, com o formato da peça desejada, é forçado através do material, separando o blank do restante da peça. | O branco é o resultado desejado e a teia é descartada ou reciclada. |
Avaliando os Pontos Fortes e Limitações: Punching Vs Blanking
Os Pontos Fortes do Puncionamento
- Velocidade: As máquinas de perfuração podem criar furos rapidamente, tornando-as ideais para produção em larga escala.
- Versatilidade: A perfuração pode criar furos de várias formas e tamanhos, proporcionando flexibilidade para diversos projetos.
- Arestas: Muitas vezes, a perfuração pode deixar rebarbas ou arestas que requerem processamento adicional.
- Espessura do material: A eficácia da perfuração diminui à medida que a espessura do material aumenta.
Limitações de Perfuração
- Uma das limitações da perfuração é que ela pode deixar rebarbas ou arestas que requerem processamento adicional. Outra limitação é que sua eficácia diminui à medida que a espessura do material aumenta.
- Arestas: Muitas vezes, a perfuração pode deixar rebarbas ou arestas que requerem processamento adicional.
- Espessura do material: A eficácia da perfuração diminui à medida que a espessura do material aumenta.
Os Pontos Fortes do Blanking
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
- Material use: Yield depends on nesting, part layout, strip carriers and scrap margins; retaining the blank does not automatically reduce waste.
As Limitações do Blanking
- Speed: Stroke rate and throughput depend on tooling, part geometry, handling and the production route. Blanking is not inherently slower than piercing.
- Complexity: Tool geometry and material behavior determine feasible outlines. Intricate blanks may need staged tooling or a different cutting process.
Abaixo está uma tabela resumindo os pontos fortes e limitações de perfuração e estampagem:
Identificando o processo certo para o seu projeto
Escolher o processo certo para suas necessidades de conformação de metal depende de vários fatores, incluindo material, complexidade, quantidade e nível de precisão desejado. Aqui, fornecemos um guia detalhado para ajudá-lo a tomar uma decisão informada.
Fatores a considerar ao escolher entre puncionamento e estampagem
- Material: Grade, thickness and strength affect both piercing and blanking force, clearance and tool life.
- Quantity: Compare setup, tooling investment, hit count and repeat demand for the required geometry; quantity alone does not determine accuracy.
- Geometry: Identify whether the controlled feature is an internal opening or an external blank profile. A part can require both operations.
- Finishing: Both operations can leave rollover, a burnished zone, fracture and burrs. Specify the required edge condition and secondary work.
Aqui está uma tabela que fornece um breve guia para escolher o processo certo:
| Decisão | Piercing / punching | Supressão |
|---|---|---|
| Material retido | Sheet surrounding the opening | Cut-out blank |
| Geometria controlada | Hole or slot and its position | External profile of the retained blank |
| Material e quantidade | Review grade, thickness, force and tooling | Review grade, thickness, force and tooling |
| Limites e aceitação | Specify burr, dimensions and inspection datums | Specify burr, dimensions and inspection datums |
Experimente o Boda agora!
Comparação de Precisão: Perfuração Vs Corte
Tanto a perfuração quanto a estampagem são processos de conformação de metal que oferecem níveis variados de precisão. Aqui, nos aprofundamos na comparação entre os dois em termos de precisão.
Precisão na Perfuração
A perfuração é um processo versátil que pode criar vários formatos e tamanhos de furos. No entanto, a precisão da perfuração pode ser influenciada por vários fatores:
- Espessura do material: A precisão da perfuração pode diminuir com materiais mais espessos. A força necessária para perfurar um furo pode causar distorção em peças de trabalho mais grossas.
- Rebarbas: A perfuração geralmente deixa rebarbas ou bordas ásperas, que requerem processos de acabamento adicionais para serem removidas.
Precisão no Blanking
O blanking é conhecido por sua precisão e pela alta qualidade de suas arestas. Os principais aspectos que contribuem para a precisão do blanking incluem:
- Edge quality: Blanking can leave a fracture zone and burr. Fine blanking is a specialized route and should not be confused with ordinary blanking.
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
Comparação de aplicativos
As aplicações de perfuração e estampagem variam amplamente em diferentes setores, refletindo suas capacidades e características únicas.
Aplicações de Puncionamento
A punção é normalmente usada quando vários furos são necessários em uma peça de trabalho. É frequentemente utilizado em indústrias como:
- Construção: Para fazer furos em vigas ou placas de aço.
- Automotivo: Para fazer furos em partes ou componentes da carroceria do carro.
- Eletrônicos: Para a produção de orifícios de ventilação em caixas metálicas
Aplicações de Blanking
O blanking é comumente usado quando um alto grau de precisão é necessário no produto final. É comumente usado em indústrias como:
- Eletrônicos: Para criar componentes precisos, como conectores ou pinos terminais.
- Automotivo: Para a produção de peças de alta precisão, como juntas ou arruelas.
- Aeroespacial: Para componentes de fabricação que requerem alta precisão e bordas limpas.
The Boda Edge: Dominando Punching and Blanking
Quando se trata de fornecer serviços de conformação de metais de alta qualidade, eficiência e versatilidade, a Boda se destaca no setor. Com experiência em processos de puncionamento e estampagem, fornecemos soluções sob medida para atender às necessidades exclusivas de cada projeto.
Utilize a nossa serviços de perfuração de chapas for hole- and slot-focused component inquiries. Describe the full part, including any external profile, bends, finish and inspection requirements.
For repeated blanking and forming with dedicated tooling, review serviços de estampagem de metal. Submit the drawing and demand through the página de citação so the route and acceptance scope can be evaluated.
Conclusão
Piercing and blanking share a shearing mechanism but retain different portions of the sheet. A single part may need both. Select tooling and inspection around the required opening or blank profile, then compare complete manufacturing routes.
Perguntas Frequentes
Qual é a principal diferença entre perfuração e estampagem?
A principal diferença está no produto final desejado. Na puncionamento, o furo é o produto desejado, enquanto na estampagem, a peça recortada é o produto desejado.
O que é mais rápido, perfurar ou apagar?
Neither is inherently faster. Compare the actual tool layout, stroke sequence, material, handling and order quantity.
Que tipos de materiais podem ser usados na puncionamento e estampagem?
Ambos os processos podem ser usados com uma ampla gama de materiais, incluindo vários metais como aço, alumínio, latão e cobre, bem como plásticos e compósitos. A escolha do material depende dos requisitos específicos do projeto.
Qual é a função do Boda na perfuração e estampagem?
Boda reviews drawings for serviços de perfuração de chapas e Estamparia de metal. The quotation defines the tooling route, dimensions, inspection and finished-part scope; no universal machine or precision claim applies.