
Anodização de peças metálicas
O anodização O processo de anodização é um tipo de oxidação eletroquímica que forma uma camada de óxido sobre os metais. Ao contrário dos revestimentos em pó, que se formam na superfície externa do substrato metálico, a anodização ocorre em seu interior. O processo tem dois objetivos: primeiro, proteger a camada externa contra corrosão e abrasão e, segundo, conferir um aspecto estético.
Para realizar o processo, a peça metálica precisa ser imersa na solução eletrolítica. Em seguida, a peça metálica é conectada ao eletrodo positivo do circuito elétrico. Como resultado, os íons de oxigênio presentes na solução eletrolítica migram para a superfície metálica, formando a camada de óxido. Mais informações sobre o processo podem ser encontradas no documento MIL-PRF-8625.
Como funciona a anodização? O processo eletroquímico explicado.
A anodização do metal ocorre quando o componente metálico funciona como ânodo na célula eletrolítica. O processo de oxidação acontece em um ambiente ácido, na presença de corrente contínua, provocando reações de oxidação no ânodo, resultando na formação de óxido de alumínio pela ligação de íons de oxigênio com o átomo de alumínio.
O material metálico é inicialmente colocado na solução eletrolítica e conectado ao terminal positivo da fonte de alimentação, denominado ânodo, provocando assim o movimento de íons de oxigênio em direção ao metal, resultando na oxidação da superfície metálica.
Quais metais podem ser anodizados? Alumínio, titânio, aço e muito mais.
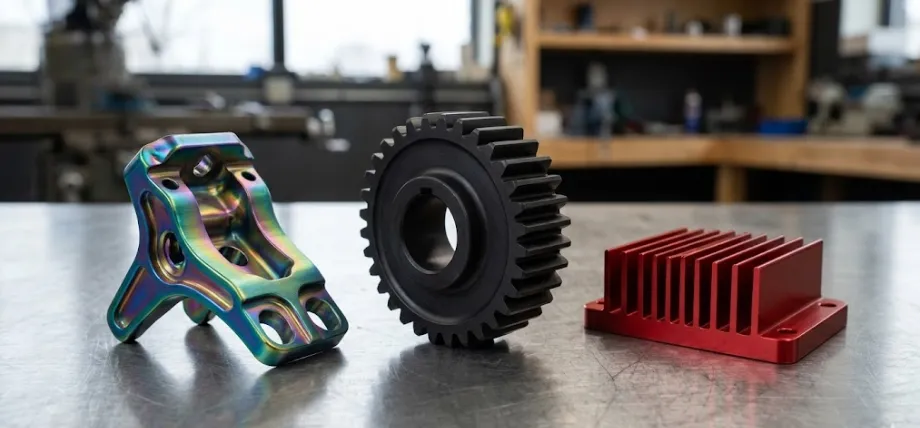
Peças metálicas anodizadas de precisão
| Metal | Anodizável | Notas |
| Alumínio e ligas de alumínio | Sim | Os mais comuns são o 6061 e o 7075; eles anodizam bem; ligas com alto teor de silício/cobre produzem acabamentos mais escuros e menos uniformes. |
| Titânio | Sim | Proporciona cores de interferência brilhantes sem a necessidade de corantes. Utilizado nas indústrias aeroespacial, implantes biomédicos e joalheria. |
| Magnésio | Sim | Envolve técnicas de processamento complexas. Não é tão popular quanto o alumínio. |
| Aço / Aço Inoxidável | Não | Os óxidos de ferro são reativos e não resistentes à corrosão. Em vez disso, utilize passivação, galvanoplastia ou lubrificação por película seca. |
| Cobre / Latão | Não | A oxidação não oferece a proteção necessária. Utilize tratamento com cromato ou galvanoplastia. |
Ao escolher um metal para sua peça, use alumínio ou titânio se desejar um acabamento protetor confiável com anodização. Os aços são boas alternativas para passivação e galvanoplastia.
Titânio anodizado: cores, processo e aplicações
O Mercado Pago não havia executado campanhas de Performance anteriormente nessas plataformas. Alcançar uma campanha de sucesso exigiria titânio anodizado é diferente de alumínio anodizado Como não são necessários corantes para colorir o titânio anodizado, as cores resultam do controle da espessura da camada de óxido de titânio, que controla a reflexão da luz. Diferentes voltagens resultam em diferentes camadas de óxido, levando, portanto, a diferentes cores, desde amarelo e marrom em voltagens mais baixas até azul e verde em voltagens mais altas.
O titânio anodizado é muito popular na fabricação de dispositivos médicos, onde há necessidade de biocompatibilidade, coloração, durabilidade e ausência de corantes. Também é aplicado nas indústrias de joalheria e aeroespacial devido à importância da cor na camada de óxido.
Aço anodizado: por que o aço não pode ser anodizado e o que usar em seu lugar.
O aço não forma a camada de óxido estável que o alumínio forma em condições de anodização. Os óxidos de ferro continuam a se expandir e apresentam o efeito oposto ao da anodização. Portanto, aço anodizado não é estável.
| Objetivo | Processo recomendado para aço |
| Resistência à corrosão (aço inoxidável) | Passivação ou eletropolimento |
| Resistência à corrosão (aço macio, uso externo) | Galvanização a quente ou revestimento em pó |
| Aparência escura com proteção leve | Revestimento de óxido preto |
| Resistência ao desgaste | Revestimento de níquel químico ou revestimento PVD |
| Adesão de tinta | Revestimento de conversão de fosfato |
Tipos de anodização: Tipo I, Tipo II e Tipo III explicados
processo de anodização industrial em tanque
A anodização compreende três formas principais, dependendo dos eletrólitos utilizados e da espessura da película de óxido resultante do processo. O tipo de metal a ser anodizado depende da sua finalidade.
| Propriedade | Tipo I – Ácido Crômico | Tipo II – Ácido Sulfúrico | Tipo III – Revestimento Duro |
| Eletrólito | Ácido crômico | Ácido sulfúrico | Ácido sulfúrico (alta concentração, baixa temperatura) |
| Espessura do óxido | 0.5-2.5 µm | 5-25 µm | 25-75 µm |
| Dureza: | Baixo | Moderado | Muito alto |
| Resistência ao desgaste | Baixo | Moderado | Excelente |
| Resistência à corrosão | Excelente | muito bom | muito bom |
| Opções de cores | Edição limitada (apenas cinza/transparente) | Ampla (aceita corantes) | Limitado (cinza escuro natural/preto) |
| Impacto dimensional | Minimo | 50% dentro / 50% fora da superfície | 50% de entrada / 50% de saída — significativo em tolerâncias apertadas. |
| Aplicações típicas | Aeroespacial, peças de precisão de paredes finas | Produtos de consumo, engenharia geral | Componentes industriais, militares e de alto desgaste |
| Preocupações ambientais | Alto teor de ácido crômico é perigoso. | Baixo | Baixo |
Tipo I: Anodização com ácido crômico
Para obter a espessura mínima da película de óxido, utiliza-se o Tipo I (0.5 a 2.5 µm) com solução eletrolítica de ácido crômico. É recomendado para a indústria aeroespacial. No entanto, seu uso diminuiu significativamente devido ao risco de toxicidade.
Tipo II: Anodização com Ácido Sulfúrico
O ácido sulfúrico é amplamente utilizado no processo de anodização. Ele produz uma camada de óxido entre 5 e 25 µm utilizando um eletrólito de ácido sulfúrico. Aceita cores com facilidade e oferece proteção contra corrosão.
Tipo III: Anodização dura (revestimento duro)
O Tipo III também é bastante semelhante ao Tipo II, pois utiliza uma solução eletrolítica de ácido sulfúrico; no entanto, possui condições diferentes, como a concentração e a temperatura, para se obter uma película de óxido duro de 25 a 75 µm. É utilizado quando há necessidade de resistência ao desgaste, como em pistões hidráulicos, mecanismos deslizantes e outras máquinas-ferramenta onde a abrasão e o atrito são elevados. Devido à sua espessura, as alterações dimensionais são um fator importante em sua usinagem.
Experimente o Boda agora!
O processo de anodização do alumínio: passo a passo
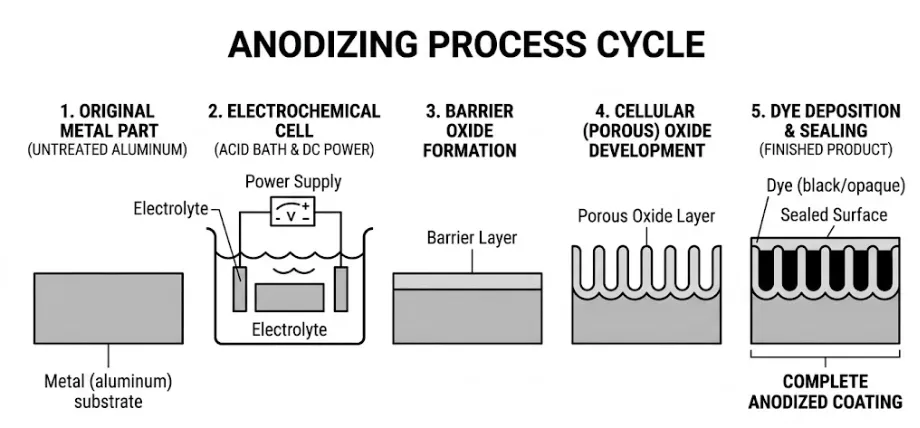
Diagrama do ciclo do processo de anodização
Passo 1 – Preparação da Superfície
As peças são usinadas ou polidas, processo conhecido como acabamento mecânico. Em seguida, são encaminhadas para a linha de anodização. Quaisquer arranhões permanecerão visíveis.
Etapa 2 – Limpeza e Gravação
O processo de desengorduramento é realizado antes da corrosão para remover a camada de óxido natural formada na superfície do metal, garantindo uma superfície uniforme. Em seguida, realiza-se a remoção da oxidação superficial com ácido nítrico para eliminar os elementos de liga que possam estar presentes (Si, Cu, Mn, etc.).
Etapa 3 – Anodização (Banho Eletroquímico)
As peças resultantes são mergulhadas em uma solução contendo um ácido e fixadas a um ânodo, onde são expostas a correntes elétricas. Os íons de oxigênio fluem para a superfície e formam óxido de alumínio.
Etapa 4 – Adição de Cor (Tingimento)
Em caso cor alumínio Se necessário, as peças são transferidas para banhos de tingimento. Esse processo precisa ser feito imediatamente após a anodização, para que os poros ainda estejam abertos.
Etapa 5 – Selando os poros
A vedação dos poros impede a entrada de umidade e contaminantes. É a etapa mais importante para a resistência à corrosão. Abaixo estão os três métodos de vedação mais populares:
Vedação com água quente deionizada
Os componentes são submersos em água deionizada a ≥95°C. A camada de óxido se hidrata e incha, bloqueando todos os poros. Este é o método mais comprovado e oferece excelente resistência à corrosão, embora seja energeticamente dispendioso.
Vedação de média temperatura
Este processo é realizado a temperaturas entre 60 e 80 graus Celsius, utilizando uma solução de acetato de níquel. Os sais minerais precipitam-se no interior dos poros e ligam-se quimicamente, selando-os. Requer menos energia em comparação com a selagem a quente.
Vedação para temperaturas frias/ambientes
Os selantes químicos, geralmente à base de flúor, são utilizados em temperaturas ambientes. Essa é uma opção ecologicamente correta, pois consome menos energia. No entanto, requer um período de cura após a aplicação para se tornar totalmente resistente à corrosão.
Anodização versus outros processos de acabamento de metais
| Propriedade | Anodização | Powder Coating | Conversão de Cromato | Niquelagem sem eletrodos | Passivação |
| Tipo de processo | Eletroquímica | Mecânico/térmico | Produtos Químicos | Química sem eletrodos | Produtos Químicos |
| Metais compatíveis | Al, Ti, Mg | A maioria dos metais | Alumínio, aço | A maioria dos metais | Aço inoxidável |
| Espessura da camada | 5-75 µm | 60-200 µm | 0.5-2.5 µm | 12-75 µm | Nenhuma camada adicionada |
| Proteção contra corrosão | Excelente | Boa | Boa | Excelente | Boa |
| Condutividade elétrica | Não condutivo | Não condutivo | Condutor | Condutor | Condutor |
| Resistência ao desgaste | Excelente (Tipo III) | Moderado | Baixo | muito bom | Baixo |
| Opções de cores | Largo | Muito largo | Limitada | Nenhum (prata) | nenhum |
| Custo relativo | Baixo-moderado | Baixo-moderado | Baixo | Moderado–alto | Baixo |
Principais propriedades e parâmetros de peças anodizadas
| Propriedade | tipo I | tipo II | tipo III |
| Espessura da camada de óxido | 0.5-2.5 µm | 5-25 µm | 25-75 µm |
| Dureza superficial | 200 AT | 300–400 alta tensão | 400–500 alta tensão |
| Resistência à corrosão | Excelente | muito bom | muito bom |
| Resistência ao desgaste | Baixo | Moderado | Excelente |
| Condutividade elétrica | Não condutivo | Não condutivo | Não condutivo |
| tolerância ao estresse térmico | Baixo | Moderado | Alto |
| Impacto dimensional (por lado) | 0.5 hum | 2.5-12.5 µm | 12-37 µm |
| Aceita corante | Não | Sim | Limitada |
Benefícios da anodização de peças metálicas
O benefício mais comum da anodização de metais, e o motivo pelo qual é a preferida entre os engenheiros, reside na sua resistência à corrosão. A camada de óxido sobre o alumínio é selada e não reage com outros produtos químicos ou elementos. Para indústrias como a naval e a aeroespacial, qualidades como essa são de extrema importância.
A segunda grande vantagem é a sua dureza superficial. O alumínio 6061 sem revestimento tem uma dureza de aproximadamente 95 HV. Um revestimento duro do Tipo III eleva a dureza superficial para 400–500 HV. A anodização de metais também é ecologicamente correta. Utiliza ácido sulfúrico, que é recuperável e menos perigoso do que o ácido crômico ou qualquer outro produto químico usado para cromagem. O consumo de energia também é reduzido quando se utiliza a selagem a frio.
Experimente o Boda agora!
Projeto de peças para anodização: o que os engenheiros precisam saber
Inspeção de solda metálica defeituosa
Diversas considerações de projeto feitas antes da anodização impactam a qualidade final da peça. Os problemas mais frequentes associados à anodização do alumínio são dimensionais, relacionados à liga e geométricos.
- Tolerância dimensionalA formação de óxido ocorre em duas direções a partir da superfície do material, aproximadamente metade em cada lado. Na anodização Tipo II, cada superfície cresce cerca de 2.5 a 12.5 µm. Com o Tipo III, o crescimento aumenta para até 12 a 37 µm por lado. As tolerâncias de furos, roscas e outros componentes de alta precisão devem levar em consideração essas alterações dimensionais. Para a anodização Tipo III, todos os furos menores que M8 devem ser mascarados ou usinados posteriormente.
- Bordas e cantosA corrente tende a se concentrar em torno de arestas vivas, levando ao crescimento excessivo e até mesmo à queima do material. Todos os cantos vivos externos que requerem revestimento duro devem ter um raio mínimo de 0.5 mm (0.020 pol.).
- Marcas de gabarito: As peças devem ser conectadas eletricamente ao suporte de anodização para serem processadas. Os pontos de conexão elétrica serão mascarados e permanecerão sem anodização. Os engenheiros precisam especificar no desenho onde essas marcas de fixação podem ocorrer – geralmente em locais não visíveis.
- Seleção de liga de alumínio: Algumas ligas de alumínio apresentam melhor desempenho na anodização. As ligas 6061-T6 e 7075-T6 criam camadas lisas e uniformes, ideais para... alumínio anodizado preto Acabamentos. Ligas com alto teor de silício (por exemplo, da família 4xxx, usadas para fundição) anodizam em cinza escuro e não são apropriadas para trabalhos decorativos. O alto teor de cobre (série 2xxx) resulta em acabamento menos uniforme e menor resistência à corrosão em comparação com a família 6xxx.
- Condutividade elétrica: A camada de óxido anodizado é um dielétrico. Se houver locais na peça onde seja necessário fazer uma conexão elétrica, esses locais devem ser protegidos antes do processo de anodização ou tratados posteriormente.
Serviço de Anodização
Você busca aumentar a durabilidade e a resistência à corrosão de suas peças? Na Boda, oferecemos não apenas soluções funcionais, mas também soluções completas. serviço de anodização de superfícieMas também nos concentramos na estética e na aparência das peças.
Porque escolher-nos?
- A Boda garante uma qualidade de superfície consistente.
- Diversas opções de acabamento disponíveis em um só lugar.
- Mais de 15 anos de experiência em fabricação
- Prazo de entrega de 3 a 7 dias
Solicitar uma orçamento grátis hoje!
Conclusão
A anodização de metais proporciona um acabamento superficial que é aderido e não aplicado por cima. A seleção do tipo correto (I, II ou III) e a compreensão do aumento dimensional da espessura são determinantes para um resultado bem-sucedido.
Perguntas frequentes sobre anodização de metais
Como funciona a anodização?
Na anodização, uma fina camada de óxido é adicionada ao alumínio para protegê-lo de fatores externos e manter sua aparência, além de, às vezes, conferir-lhe cor.
Por que anodizar peças metálicas?
As peças metálicas são anodizadas por dois motivos principais: para proteção contra corrosão e para fins estéticos.
Qual a espessura da camada anodizada?
A espessura da camada anodizada depende do tipo de anodização utilizado. O tipo I resulta em uma espessura de 0.5 a 2.5 µm, enquanto o tipo II resulta em uma espessura de 5 a 25 µm e o tipo III resulta em uma espessura de 25 a 75 µm.
A anodização afeta as dimensões das peças?
Sim, a anodização afeta as dimensões das peças. Isso ocorre porque a camada de óxido cresce a partir do metal base e aproximadamente 50% da camada anodizada se expande para fora, o que pode alterar as tolerâncias rigorosas em peças de acoplamento e componentes de vedação em revestimentos do Tipo I e do Tipo II.
Quais ligas de alumínio são as melhores para anodização?
As ligas de alumínio 6061-T6 e 7075-T6 são as melhores opções para anodização.
O alumínio anodizado pode ser colorido?
O alumínio anodizado pode ser colorido mergulhando-o em banhos de tinta para obter a cor desejada.
IO alumínio anodizado é eletricamente condutor?
Não é condutor de eletricidade porque transforma a superfície externa em óxido de alumínio.
A anodização é ecologicamente correta?
A anodização é uma opção extremamente ecológica, pois é mais reciclável e menos perigosa do que qualquer outro processo químico. A selagem a frio também reduz o consumo de energia.
Qual a diferença entre a anodização tipo II e a tipo III?
Ambos utilizam eletrólito de ácido sulfúrico, mas o tipo III o utiliza em uma concentração mais alta e temperatura mais baixa. O tipo II produz uma espessura de 5 a 25 µm, enquanto o tipo III produz uma espessura de 25 a 75 µm.
Quais produtos químicos são utilizados no processo de anodização?
O processo de anodização utiliza ácidos fortes como eletrólitos. Esses ácidos são especificamente o ácido crômico para a anodização do Tipo I e o ácido sulfúrico para os tipos II e III.
A anodização se desgastará com o tempo?
A anodização pode desgastar-se com o tempo devido ao atrito ou ao uso intenso.
Como posso avaliar a qualidade das peças anodizadas?
A inspeção visual e os testes instrumentais podem avaliar a qualidade do processo de anodização.
Por que devo incluir marcas de gabarito no meu projeto?
As marcas de gabarito garantem repetibilidade, precisão e rapidez. Elas permitem alinhar ferramentas ou materiais no mesmo ponto.
O aço pode ser anodizado?
Ele pode ser anodizado, mas de uma maneira diferente do alumínio. Cria-se uma camada porosa de óxido de ferro em vez de uma barreira protetora.