
Moagem Blanchard
A retificação Blanchard é um método de retificação rotativa de superfície utilizado para o rápido refinamento da superfície de peças grandes que exigem planicidade, paralelismo e uniformidade superficial. É indicada principalmente para materiais ferrosos, mas também pode ser aplicada em alumínio, cobre e outros materiais não ferrosos.
Os serviços de retificação Blanchard não oferecem as tolerâncias rigorosas e a suavidade dos métodos cilíndricos ou de outros métodos de precisão. No entanto, proporcionam rapidez e custo-benefício para o desbaste de peças fundidas e forjadas, matrizes, peças estampadas e grandes componentes industriais.
O processo de retificação Blanchard utiliza uma rebolo de eixo vertical e um mandril magnético, permitindo o desbaste rápido de peças grandes. Após o processo, as peças recebem um padrão quadriculado ou espiral em suas superfícies, e o nível de rugosidade (Ra) é reduzido para ~1.6–3.2 µmEm alguns casos, as peças podem ter uma rugosidade de até 6.3 µm, conforme mencionado na norma ISO 1302 [1].
Você é engenheiro ou fabricante e busca uma solução de retificação rápida e econômica para peças grandes ou componentes industriais? A retificação Blanchard pode ser o método ideal para você. Sua alta taxa de remoção de material proporciona eficiência, mantendo alta precisão e acabamento.
Este artigo explica as complexidades da moagem Blanchard, incluindo seu funcionamento, o processo passo a passo, os desafios, uma comparação com outros processos de moagem, os benefícios e as aplicações industriais.
O que é a moagem Blanchard? Definição e história.
peças de moagem Blanchard
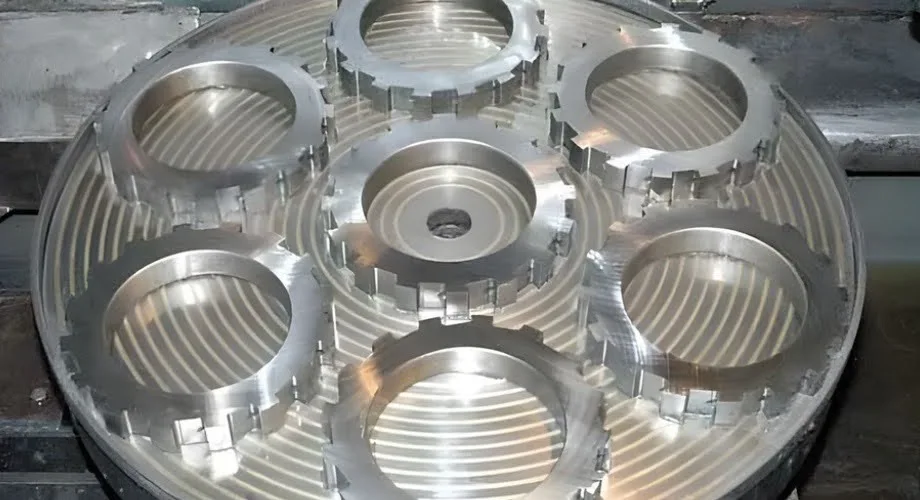
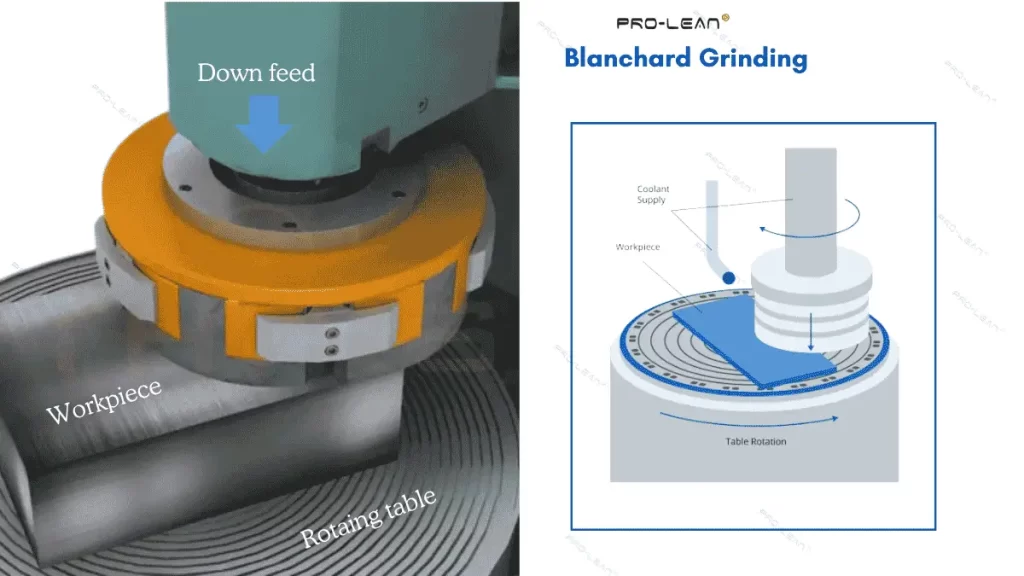
A moagem Blanchard é uma solução de moagem personalizada que utiliza um processo especializado de retificação rotativa de superfície com um rebolo segmentado para remover uma grande quantidade de material de um lado da peça. O rebolo é montado verticalmente em um eixo, e um mandril magnético é posicionado abaixo para fixar as peças.
Foi desenvolvido um triturador Blanchard. Por Henry K. Spencer e foi introduzida no mercado pela primeira vez no início dos anos 1900 pela Blanchard Machine Company [2O problema causado por isso era a ineficiência do moedor tradicional na remoção de grandes quantidades de material.
Tanto metais ferrosos quanto não ferrosos são compatíveis com o processo de retificação Blanchard. Corrige deformações, superfícies irregulares, paralelismo e planicidade. em componentes fundidos sob pressão, peças usinadas por CNC, componentes forjados e ferramentas de grande porte e peças usinadas por CNC.
Nossas instalações internas de retificação podem processar peças de até 1050mm x 820mm x 305mmA retificadora possui altura, tamanho do ímã e amplitude de movimento de aproximadamente 355 mm, 1855 mm e 2135 mm, respectivamente. Consequentemente, podemos atingir uma rugosidade superficial (Ra) tão baixa quanto 1.6 hum com uma retificadora CNC Blanchard.
Como funciona a moagem Blanchard?
Processo de moagem Blanchard
A rebolo com abrasivo segmentado é montada em um eixo vertical, enquanto uma mesa magnética segura as peças de trabalho. A rebolo é projetada para pressão descendente, e a mesa gira abaixo dela. Assim, o que a diferencia de outros métodos de retificação é a rotação da mesa de trabalho juntamente com a rebolo abrasivo. A rebolo entra em contato com a superfície superior da peça de trabalho por meio de um avanço vertical descendente, tipicamente de 0.01 mm a 0.5 mm por passe.
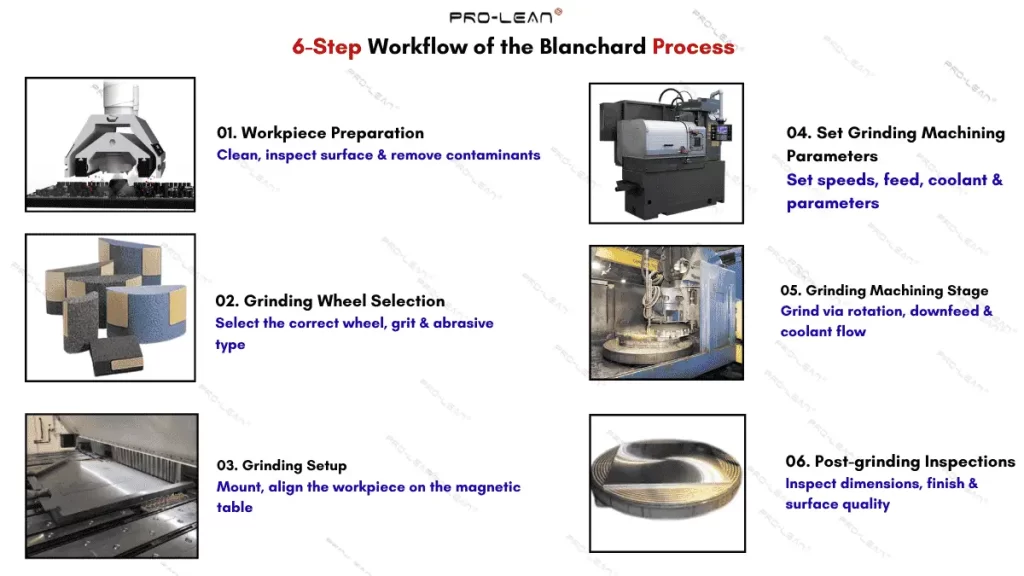
Vamos detalhar as seis etapas principais do processo de retificação Blanchard: preparação da peça, seleção do rebolo, configuração da retificação, configuração dos parâmetros da máquina, etapa de retificação e inspeções pós-retificação.
Etapas do processo de moagem Blanchard
Preparação da peça
Para iniciar o processo, a peça precisa ser preparada antes da retificação Blanchard. Remova poeira, detritos, óleo e outros contaminantes. Uma preparação inadequada da peça leva a imprecisões na usinagem e desgaste da ferramenta.
Além disso, é aqui que você precisa realizar inspeções como nível de rugosidade, imperfeições da superfície, danos e a espessura desejada a ser removida.
Seleção de rebolo
Ao escolher um rebolo, considere o tipo de abrasivo e a granulometria. Ele deve ser capaz de atingir com eficiência a taxa de remoção de material desejada e a qualidade de acabamento superficial exigida.
Para a retificação Blanchard de aço inoxidável, aço e metais ferrosos, escolha óxido de alumínio (Al₂O₃) com granulometria média a grossa (46–60). Já os carbonetos de silício são mais adequados para metais não ferrosos e plásticos.
Após escolher o disco abrasivo, realize também o processo de afiação para garantir o seu corte.
Configuração de retificação (peças e rebolo)
O próximo passo é posicionar o rebolo no eixo vertical e fixar as peças na mesa de trabalho. A mesa possui faixas circulares, quadradas ou poligonais. Alinhe as peças sobre elas para garantir maior precisão. Normalmente, as peças são fixadas à mesa por meio de força magnética. Isso significa que você precisa ativar o ímã durante a preparação.
Definir parâmetros de usinagem por retificação
A velocidade da rebolo e a velocidade de rotação da mesa são dois parâmetros principais da retificação Blanchard. Configure esses dois parâmetros na máquina, juntamente com outras variáveis para funções auxiliares, como o fluxo de fluido de corte.
O avanço e a velocidade de retificação variam dependendo do tipo de material da peça, do tamanho, da quantidade de material a ser removido e do acabamento desejado.
| Parâmetros Técnicos | Valores |
| Diâmetro da roda | 600 mm a 1200 mm |
| Velocidade da roda | ~ 4000 a 5000 pés quadrados por minuto |
| Velocidade da mesa de trabalho | 5 a 25 RPM |
| Pressione para baixo o Feed | 0.01 mm a 0.5 mm por passada |
Etapa de usinagem por retificação (eixo vertical, rotação da mesa, corte multiponto)
Ligue o fluxo de fluido de corte, a rotação da mesa de trabalho e o processo de usinagem. À medida que o rebolo desce em direção às peças sobre a mesa giratória, minúsculos pontos abrasivos no rebolo cortam e removem continuamente uma pequena quantidade de material a cada passada, atingindo gradualmente a uniformidade de superfície desejada.
A rotação oposta e os segmentos abrasivos cortam o material de forma eficiente, criando um padrão uniforme em ziguezague. No entanto, um fluxo contínuo de fluido refrigerante é imprescindível, pois o calor pode se acumular rapidamente nos minúsculos pontos de corte.
Inspeções pós-retificação
Fabricantes que fornecem Serviços de moagem Blanchard Sempre damos grande importância às inspeções e medições pós-retificação para o controle de qualidade. Isso inclui a inspeção de marcas e defeitos na superfície, verificação dimensional e medição de tolerância e rugosidade.
Na Boda, utilizamos medidores integrados à máquina e scanners ópticos para medir a rugosidade da superfície do solo.
Quais ferramentas e equipamentos são necessários para a usinagem Blanchard?
A retificação Blanchard requer menos ferramentas do que outros processos de retificação ou usinagem. Isso simplifica o processo e permite um controle mais fácil dos resultados. Além da própria retificadora Blanchard, são necessários o cabeçote de retificação, o rebolo e a mesa giratória.
Vamos analisar a definição e as funções dessas ferramentas de retificação Blanchard.
- Retificadora Blanchard: Um equipamento que contém todos os sistemas e subsistemas para moagem. Sua capacidade é medida pela potência do motor principal.
- Cabeçote de moagem: Isso facilita a rotação da rebolo ao longo de um eixo vertical e o avanço descendente.
- Rebolo: Ferramenta de retificação com múltiplos pontos de corte abrasivos
- Mandril rotativo: Ele segura as peças de trabalho. Para metais ferrosos, utiliza-se um mandril magnético rotativo.
- Sistema de refrigeração: Ele fornece o fluxo de líquido refrigerante para a área de retificação, remove o calor e elimina os cavacos.
- Braço oscilante: Um disco de afiar (ou dressador em forma de estrela) para afiar periodicamente as pontas abrasivas.
- Luminárias: Grampos, morsas e placas de fixação para ferramentas e peças de trabalho.
Se você estiver instalando retificadoras e ferramentas Blanchard para volumes pequenos ou médios, o investimento inicial é alto e pode não ser economicamente viável, a menos que seja para projetos de grande volume de produção.
Quais materiais são compatíveis com o processo de moagem Blanchard?
Serviços de moagem Blanchard São ideais para metais ferrosos e ligas, mas também podem moer materiais não ferrosos e plásticos. Os materiais comuns incluem ferro fundido, aço, aço inoxidável, aço ferramenta, cobre e Invar.
Cada material possui um nível de usinabilidade diferente, portanto, utilize o tipo de abrasivo, a velocidade, o avanço e o fluido de corte de acordo com a necessidade.
- Aço inoxidável (séries 300 e 400, pH 17-4, pH 15-5, etc.)
- Aços carbono, incluindo aços em conformidade com a norma ASTM A1018.
- Ferro fundido
- Aços de liga
- Aços para ferramentas H13, P20
- Cobre e suas ligas
- Alumínio:
- Níquel e Invar
- Alguns plásticos e compósitos
Vantagens e limitações da moagem Blanchard: quais são as desvantagens?
Blanchard moendo tem velocidade excepcional de remoção de material Ao remover grandes quantidades de material da superfície a ser retificada, é um método econômico para peças grandes que exigem planicidade e paralelismo com tolerâncias dimensionais moderadas (±0.125 a ±0.0254 mm).
Em contrapartida às vantagens do acabamento Blanchard, é preciso sacrificar a precisão dimensional, o acabamento e o aspecto polido. Além disso, esse acabamento superficial não pode ser aplicado a peças com geometrias complexas; ele funciona melhor em superfícies planas.
A tabela abaixo compara as vantagens e limitações da moagem Blanchard.
| Vantagens da moagem Blanchard | Limitações da moagem Blanchard |
| Alta taxa de remoção de material e velocidade de moagem | As tolerâncias dimensionais são baixas e as superfícies retificadas são mais ásperas. |
| Mantém a planicidade e o paralelismo das peças que necessitam de usinagem adicional. | Não é compatível com geometrias cilíndricas ou irregulares. |
| Opção econômica para componentes grandes e pesados. | Não possui valor estético significativo; é mais adequado para fins funcionais. |
Experimente o Boda agora!
Quais setores estão se beneficiando de Serviços de retificação Blanchard?
Indústrias como a automotiva, aeroespacial, de máquinas pesadas, construção civil, metalurgia e energia estão se beneficiando do acabamento superficial por retificação Blanchard. Esse método permite que os fabricantes removam grandes quantidades de material das peças de forma rápida e econômica.
A seguir, vamos analisar alguns Aplicações da retificação de superfície utilizando o método de Blanchard.
- Automotivo: Discos de freio e embreagem, peças do eixo, suportes e carcaça da transmissão.
- Maquinário pesado: Bases de máquinas, elementos estruturais, placas guia, peças fundidas de grandes dimensões e caixas de engrenagens.
- Aeroespacial: Placas de fixação, painéis estruturais e peças do trem de pouso.
- Construção: Suportes grandes, estruturas de apoio para equipamentos, peças de escavadeira, etc.
- Energia: Componentes para petróleo e gás, peças de compressores, componentes de turbinas a gás, etc.
- Fabricação de metal: Superfícies de soldagem, chapas cortadas a laser e plasma e peças estampadas de grandes dimensões.
- Ferramentas para moldes/matrizes: Rebarbação de bases de moldes e matrizes, conjuntos de matrizes, placas de fixação, etc.
Quatro aplicações principais da moagem Blanchard
A retificação Blanchard é utilizada para o acabamento de chapas de aço inoxidável, preparação de peças para usinagem de precisão, aplainamento das bases das máquinas e retificação de peças fundidas e forjadas.
Vamos analisar essas quatro principais aplicações.
1. Blanchard Grinding: Placas e Estruturas de Aço Inoxidável
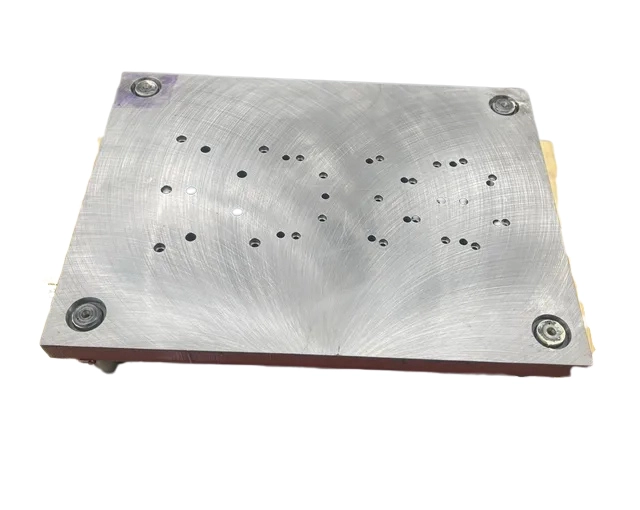
Superfície de aço inoxidável retificada
As chapas e componentes de aço inoxidável cortados a laser, plasma e por cisalhamento apresentam rebarbas com superfície mais áspera. Por isso, os fabricantes utilizam o Blanchard para refiná-los rapidamente ou para prosseguir com as operações de fabricação subsequentes.
Alguns exemplos de aços inoxidáveis utilizados na retificação da Blanchard incluem placas de base para unidades de processamento químico e alimentício, estruturas de máquinas, placas de montagem e placas de dissipação de calor industriais.
2. Fundamentos de Máquinas
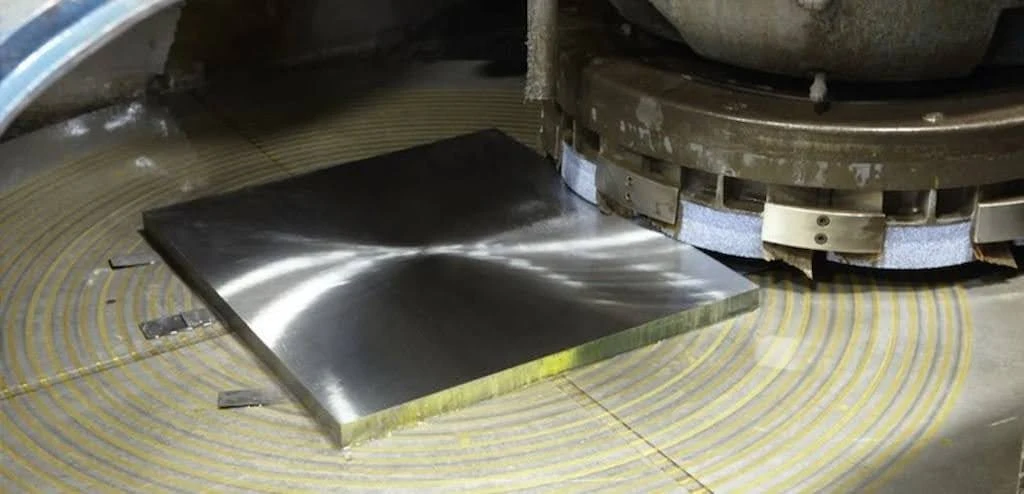
Retificação da base de uma máquina
Na maioria dos casos, máquinas pesadas e bases de ferramentas são aplainadas utilizando a retificação Blanchard. Isso não só é útil para manter a estabilidade e a rigidez da máquina, como também proporciona benefícios na montagem e melhora o desempenho.
3. Peças Fundidas e Forjadas
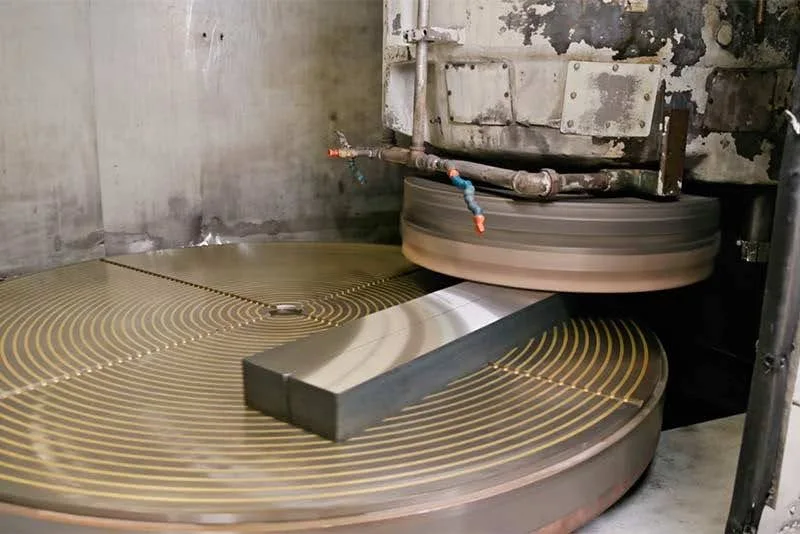
Retificação de barras de fundição
Os processos de fundição e forjamento deixam excesso de material, superfícies irregulares e, por vezes, causam distorções superficiais. Todos esses problemas podem ser resolvidos com o processo de retificação Blanchard. Alguns exemplos incluem a limpeza de carcaças de bombas fundidas, blocos forjados, componentes de aço forjado e chapas estruturais.
4. Preparação da peça para operações de usinagem de precisão
A retificação Blanchard remove material das peças para obter uniformidade, planicidade e paralelismo da superfície antes de operações de usinagem de precisão, como fresamento e furação. Ela ajuda a manter a alta precisão dos componentes usinados por CNC.
Retificação Blanchard versus Retificação de Superfície de Precisão
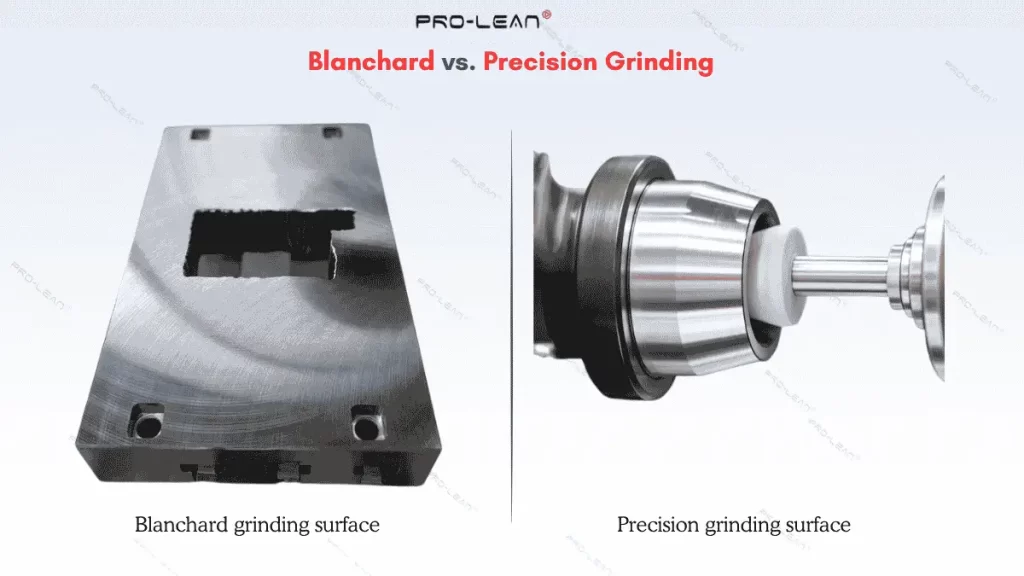
Blanchard versus retificação de precisão
Ao contrário da retificação Blanchard, a retificação de superfície de precisão concentra-se na qualidade do acabamento, como tolerâncias dimensionais, lisura da superfície, planicidade e paralelismo. Este processo mantém tolerâncias dimensionais tão rigorosas quanto (±0.00254 mm) e um acabamento superior.
Métodos de retificação de superfície de precisão, retificação cilíndricae eixo horizontal A retificação é preferida para aplicações que priorizam a precisão em detrimento da velocidade. Em particular, a retificação cilíndrica pode ser usada para atingir tolerâncias estreitas de eixo e furo especificadas nos sistemas de ajuste ISO 286.3].
Objetivo: Retificação de precisão para acabamento de qualidade e retificação Blanchard para remoção de material em grande quantidade.
O objetivo da retificação plana é remover uma grande quantidade de material e obter uniformidade na superfície. Por outro lado, o objetivo da retificação de superfície de precisão é produzir uma superfície lisa, livre de rebarbas, marcas e padrões, mantendo tolerâncias rigorosas.
A retificação de precisão proporciona tolerâncias mais rigorosas e menor rugosidade.
A tolerância na retificação de superfícies de precisão pode ser tão baixa quanto ± 0.00254 mm (0.0001”). O nível de rugosidade varia de 0.1 a 0.8 µm e pode ser tão fino quanto 0.04 µm com acabamento fino. Em contraste, a retificação Blanchard é menos precisa; a tolerância varia de ±0.125 a ±0.0254 mm, e a rugosidade (Ra) pode ser tão baixa quanto ~1.6 µm.
A retificação Blanchard supera a retificação de precisão em velocidade e custo.
A retificação Blanchard é mais rápida do que a retificação de superfície de precisão e o processo apresenta uma taxa de remoção de material mais elevada. Isso se deve à estrutura da máquina e à capacidade de potência do fuso. Comparando a retificação de superfície de precisão com a retificação Blanchard, esta última é mais econômica. O motivo é que a retificação Blanchard envolve incrementos mais espessos por passe.
A Blanchard Grinding é superior em capacidade de dimensionamento de peças.
A retificação Blanchard pode lidar com peças maiores do que a retificação de precisão, como a retificação vertical de eixo ou de disco. Ela pode retificar peças com diâmetro superior a aproximadamente 1066 mm (42”) e altura vertical de até 1220 mm (48”).
Por outro lado, a retificação de superfície de precisão é adequada para peças de pequeno a médio porte. Esse processo permite retificar superfícies com geometrias complexas, como cavidades, ranhuras e detalhes escalonados.
Retificação de precisão para peças de precisão e retificação Blanchard para remoção rápida.
A retificação de precisão é utilizada quando se necessita remover uma pequena quantidade de material de peças fabricadas ou quando as peças precisam ser preparadas para usinagem de precisão. É também utilizada para peças de pequeno a médio porte que requerem um acabamento superficial polido.
Alguns exemplos de aplicações de retificação de precisão incluem matrizes de precisão, pistões hidráulicos, eixos, buchas, componentes de dispositivos médicos e peças eletrônicas.
Serviços de moagem Blanchard São adequadas para peças de trabalho grandes e pesadas, frequentemente com peso de até 20 toneladas ou mais. Alguns exemplos de aplicação incluem preparação de grandes quantidades de material, componentes pesados de máquinas e bases de máquinas.
Tabela Resumo: Retificação de Superfície de Precisão vs. Retificação Blanchard
|
Característica |
Moagem de precisão |
Moagem Blanchard |
|
Propósito |
Acabamento fino, tolerância rigorosa |
remoção de massa, nivelamento |
|
Agilidade (Speed) |
Mais lento |
Mais rápido |
|
Custo |
Mais elevado |
Mais econômico |
|
Tolerâncias: |
±0.0001” (±0.00254 mm) |
±0.125 a ±0.0254 (±0.001–0.005”) |
|
Rugosidade (Ra) |
0.04–0.8 µm (ou menor) |
Tão baixo quanto ~1.6 µm |
|
Tamanho da peça |
Formas complexas de pequeno a médio porte |
Peças grandes e pesadas |
|
Aplicações |
Matrizes, eixos, peças médicas |
Bases de máquinas, grande estoque |
Experimente o Boda agora!
A retificação Blanchard é adequada para aplicações de precisão?
O processo Blanchard é preferido pela sua eficiência e custo de retificação, não pela precisão. Oferece planicidade e paralelismo uniformes, mas as tolerâncias dimensionais e o nível de rugosidade (Ra) não correspondem aos métodos de retificação de superfície de precisão. Portanto, utilize-o para preparação de superfície, uniformidade superficial de peças fundidas ou forjadas e retificação de materiais pesados.
É necessário um processo de retificação de precisão para manter tolerâncias inferiores a ±0.0254 mm, além de uma superfície polida e espelhada, especialmente para peças que exigem lubrificação, baixo coeficiente de atrito, precisão para desempenho e apelo estético.
Combine Blanchard com os métodos de retificação de precisão.
Para obter maior eficiência na remoção de material e melhor qualidade de acabamento superficial, combine a retificação Blanchard com retificação fina de superfície, retificação cilíndrica ou outras técnicas de precisão.
Primeiro, remova uma grande quantidade de material da peça usando retificação Blanchard. Em seguida, corrija a precisão e a suavidade usando retificação de precisão.
5 dicas para uma moagem Blanchard bem-sucedida
As principais dicas para retificação de discos incluem o uso de grãos grossos, o balanceamento do avanço, a aplicação de cortes progressivos, o controle do fluxo de fluido de corte e o dressamento frequente do rebolo abrasivo. Essas dicas são recomendadas com base na experiência da indústria e são úteis para evitar empenamento, queimaduras na superfície e inconsistências dimensionais, além de manter um padrão de ranhuras uniforme.
- Utilize uma taxa de alimentação equilibrada: A taxa de avanço deve ser suficientemente rápida para afiar a rebolo rapidamente, mas não tão rápida a ponto de aumentar o desgaste. Use um avanço descendente de 0.01 mm a 0.5 mm.
- Cortes progressivos: Cortes profundos (> 0.5 mm) podem causar deformação. Portanto, utilize cortes progressivos para reduzir a taxa de remoção de material em cada passada subsequente.
- Escolha o abrasivo correto: Utilize abrasivos de óxido de alumínio com granulação grossa de 46 a 60 para materiais ferrosos e carboneto de silício para materiais não ferrosos.
- Fluxo de líquido refrigerante e controle térmico: O fluxo do fluido refrigerante é a principal variável para controlar a temperatura na moagem Blanchard. Portanto, utilize fluido refrigerante em abundância e monitore a temperatura durante todo o processo.
- Vista a roda regularmente: A retificação regular dos rebolos garante seu funcionamento eficiente e consistente, proporcionando um acabamento uniforme e prolongando sua vida útil.
Retificação Blanchard vs. Retificação de Superfície
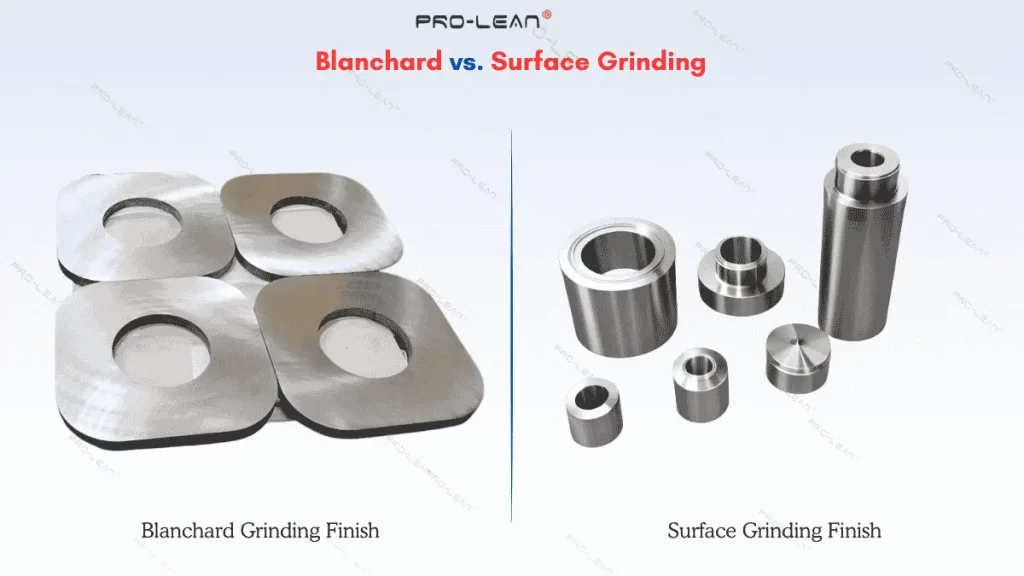
Blanchard versus retificação de superfície
A retificação plana utiliza fusos horizontais ou verticais para facilitar o movimento do rebolo e é ideal para tolerâncias de precisão e alta qualidade de acabamento. Em contrapartida, a retificação Blanchard utiliza sempre um fuso vertical e não é a opção preferida para acabamentos de precisão.
Comparando Retificação Blanchard versus retificação plana Para obter tolerâncias precisas, o retificação de superfície é a etapa final de acabamento e oferece tolerâncias de aproximadamente ±0.025 a 0.0025 mm com valor de rugosidade de aproximadamente 0.2 a 0.8 µm.
Retificação Blanchard vs. Retificação sem centros
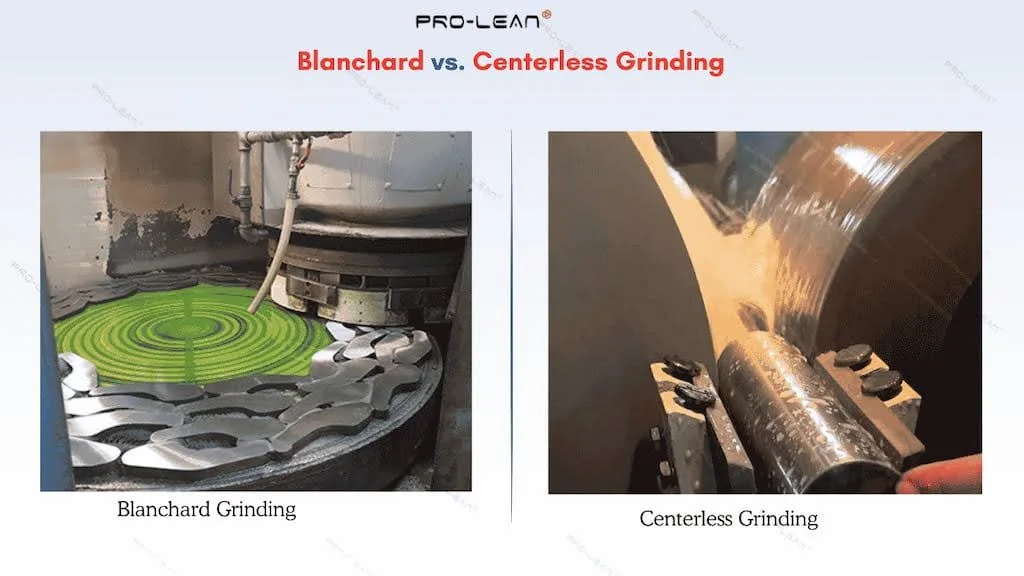
Retificação Blanchard versus retificação sem centros
Moagem sem centro A retificação sem centros é um método de precisão para o acabamento do diâmetro externo de superfícies cilíndricas, enquanto a retificação Blanchard é uma técnica eficiente para o acabamento de superfícies planas. Ao contrário da retificação Blanchard, a retificação sem centros não exige a fixação das peças em mandris. Dois rebolos abrasivos rotativos removem material de uma peça apoiada por uma lâmina entre eles.
Utilize a retificação sem centros em vez da retificação Blanchard quando precisar dar acabamento a peças cilíndricas finas e longas em grande volume.
Retificação Blanchard vs. Retificação com gabarito
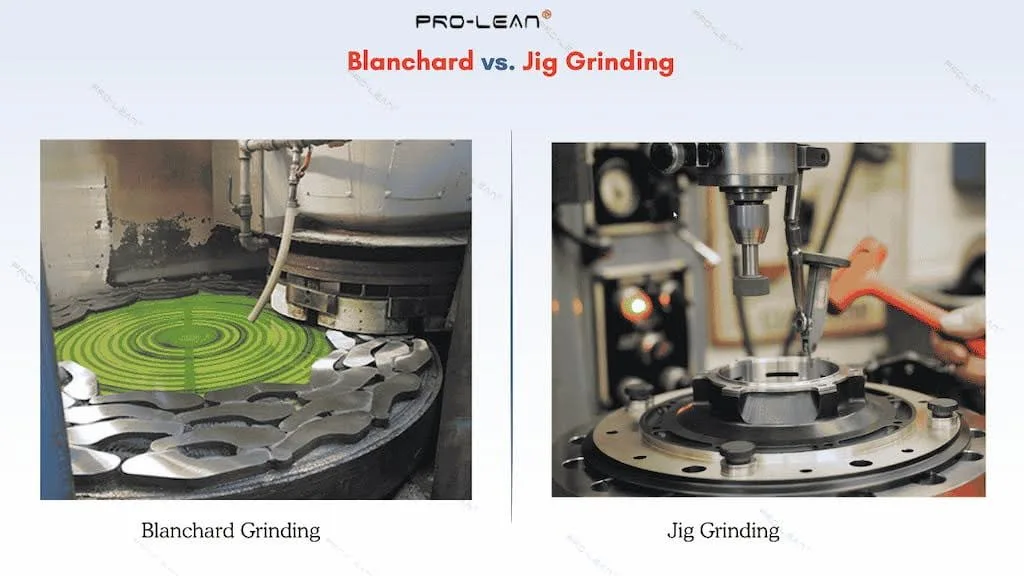
Blanchard vs. retificação com gabarito
A retificação em gabarito é outro método de retificação de precisão usado para dar acabamento a peças com formas e características complexas, como ranhuras, furos e perfis intrincados. Em contraste, a retificação Blanchard é indicada apenas para superfícies planas e paralelas.
A retificação em gabarito deve ser preferida à retificação Blanchard quando as peças forem complexas e exigirem acabamento localizado em vez de alta velocidade. Alguns exemplos de aplicação incluem peças de motores automotivos, componentes hidráulicos, engrenagens de precisão, gabaritos e dispositivos de fixação, e o acabamento de peças de materiais duros (carbonetos, aços temperados, etc.).
Qual é a tolerância para o solo de Blanchard?
A tolerância dimensional para retificação Blanchard varia de ±0.125 a ±0.0254 mm. Ela é utilizada para otimizar a velocidade de remoção de material e a competitividade de custos, em vez de priorizar alta precisão.
Vamos comparar as diferenças nas tolerâncias: Retificação Blanchard versus retificação plana vs retificação cilíndrica vs retificação sem centros [4].
|
Métodos de moagem |
Tolerância (~mm) |
Rugosidade da superfície Ra (~µm) |
|
Moagem Blanchard |
±0.125 a ±0.0254 |
1.6-6.3 µm |
|
Esmerilhamento de superfície |
± 0.0025 a ± 0.01 mm |
0.2-1.6 µm |
|
Moagem cilíndrica |
± 0.0025 a ± 0.01 mm |
0.1-0.8 µm |
|
Retificação sem centro |
± 0.001 a ± 0.005 mm |
0.1-0.4 µm |
Soluções personalizadas de usinagem e retificação: Escolha a Boda para precisão, velocidade e custo-benefício.
Embora a retificação Blanchard pareça simples, as ferramentas, velocidades, avanços e outras variáveis devem ser cuidadosamente selecionadas para atingir a velocidade e a qualidade ideais. Isso exige máquinas, ferramentas e dispositivos de fixação avançados, além de um planejamento estratégico de execução. Na Boda, oferecemos... uma gama de serviços de usinagem e retificação CNC De especialistas do setor para atender às necessidades de acabamento de suas peças.
Por que escolher a Boda?
- Nós oferecemos serviço de moagem Para mais de 50 materiais, incluindo metais, plásticos e compósitos.
- Versatilidade nos processos de retificação: retificação Blanchard, cilíndrica, sem centros, de precisão e outros métodos de retificação.
- Retificação Blanchard com rugosidade superficial tão baixa quanto ~ 1.6 µm e precisão de ±0.0254
- Flexível com Retificação de componentes de alta precisão; tolerâncias e nível de rugosidade tão baixos quanto ±0.0125 mm e 0.025 µm, respectivamente.
- Serviços de retificação para peças com geometria complexa e detalhes internos.
- Serviços integrados de polimento, revestimento e pintura.
- Serviços rápidos para cumprir prazos urgentes e flexibilidade nos volumes de produção.
Além disso, nossa moagem personalizada Nossas soluções são de alta qualidade e com preços competitivos. Se você precisa de uma estimativa de custos, prazo de entrega e outras informações relevantes para o seu projeto de retificação, envie seu arquivo de projeto e receba um orçamento de um de nossos engenheiros.
Perguntas Frequentes
Qual a precisão da retificação Blanchard?
O método Blanchard oferece menor precisão em comparação com outros métodos de retificação, com uma faixa de tolerância típica de ±0.025 a ±0.0254 mm. Ele remove material rapidamente, mas é necessário combiná-lo com outros métodos para obter alta precisão.
Quanto material é removido pelo processo de moagem Blanchard?
A retificação Blanchard é conhecida pela sua elevada capacidade de remoção de material, de 0.01 mm a 0.5 mm por passe. Este método de retificação é utilizado para remover o excesso de material de peças usinadas, peças fundidas e forjadas, e grandes chapas metálicas.
É possível retificar aço inoxidável no processo Blanchard?
Sim, o aço inoxidável é um dos materiais comuns usados na retificação Blanchard. Embora tenda a sofrer um ligeiro endurecimento por trabalho durante o processo, esse problema pode ser contornado com o uso de uma alimentação adequada e o dressamento periódico do abrasivo.