
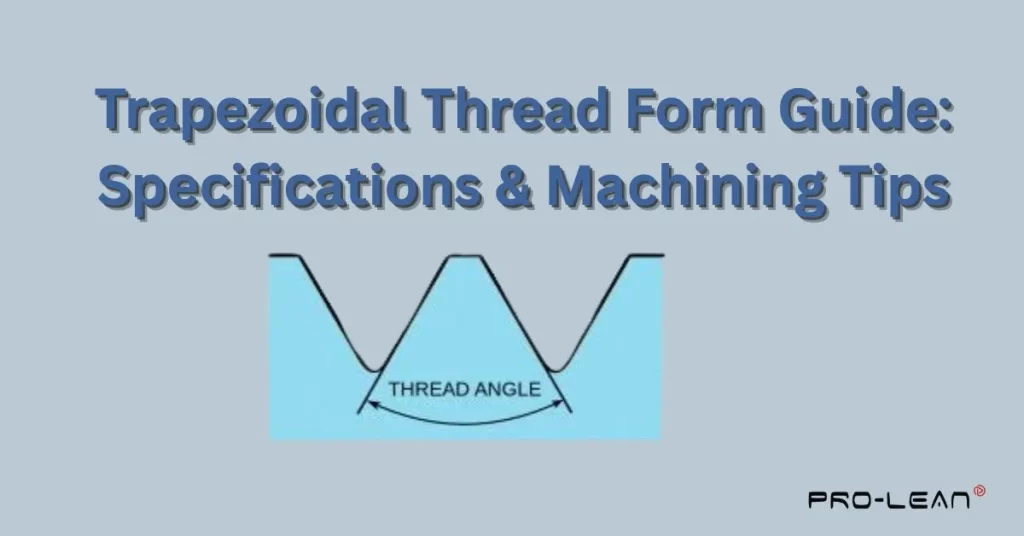
Formação de rosca trapezoidal
Você precisa fazer formas de rosca trapezoidalMas não sabe por onde começar? Este guia é para você. As roscas trapezoidais são essenciais em sistemas mecânicos. Elas proporcionam uma transmissão de potência suave para suas máquinas-ferramenta e equipamentos de elevação.
Essas roscas anguladas de 30 graus com cristas e raízes planas são superiores às roscas em V padrão. e são superiores às roscas em forma de V em parafusos e porcas, pois oferecem maior capacidade de carga e baixo atrito para movimento linear. Compreender os princípios básicos é importante ao configurar operações de fresamento de roscas ou ao decidir se deve ou não utilizá-las. usinagem de rosca como uma alternativa.
Oferecemos abrangente usinagem customizada e profissional rosqueamento soluções em Tecnologia BodaaNossa equipe possui muitos anos de experiência na produção de roscas trapezoidais, incluindo todos os tamanhos e materiais padrão.
O que é uma rosca trapezoidal?
A geometria das roscas trapezoidais é única e as diferencia das demais. Essas roscas são ideais para aplicações de transmissão de potência e movimento linear. As roscas trapezoidais são essenciais para sistemas mecânicos. Vamos examinar suas características fundamentais.
Características do perfil da rosca
As roscas trapezoidais possuem cristas e raízes achatadas e flancos inclinados. Essa geometria difere das roscas em V padrão encontradas em fixadores. As roscas trapezoidais são mais fáceis de fabricar e têm maior capacidade de carga do que as roscas quadradas. Elas são ideais para aplicações que exigem movimento linear controlado sob cargas pesadas.
As normas ISO especificam que o ângulo da rosca trapezoidal métrica é de 30 graus. O formato trapezoidal dessas roscas é criado por esse ângulo. Cada lado inclina-se para dentro em 15 graus. Essa geometria é mais adequada para equilibrar resistência, fabricação e eficiência operacional do que as roscas quadradas.
Sistema de designação de roscas
O formato de designação de roscas é padronizado. O símbolo “Tr”, seguido pelo diâmetro nominal e passo, indica uma rosca trapezoidal em sistema métrico. Tr 60 x 9, por exemplo, designa uma rosca com diâmetro nominal de 60 mm e passo de 9 mm. Esse sistema de rotulagem clara auxilia fabricantes e engenheiros a comunicarem especificações entre projetos e setores.
Aplicações comuns
Muitas indústrias e sistemas mecânicos utilizam roscas trapezoidais. As roscas trapezoidais são usadas em fusos de tornos para converter o movimento do eixo em movimento do carro. Morsas as utilizam para gerar forças de fixação eficientes. Essas roscas são usadas em sistemas de posicionamento de máquinas-ferramenta. Macacos hidráulicos, hastes de válvulas e mecanismos ajustáveis também dependem delas. A versatilidade e a confiabilidade dessas roscas explicam sua ampla adoção na engenharia mecânica.
Rosca trapezoidal versus rosca Acme métrica
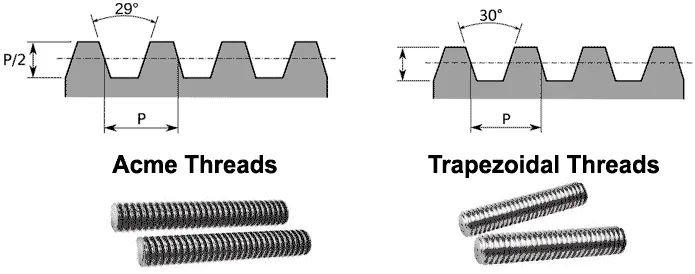
Rosca trapezoidal versus rosca Acme métrica
Ao compreender as diferenças na terminologia métrica Acme e nas medidas trapezoidais, você pode evitar erros de fabricação dispendiosos. Esses tipos de rosca são distintos, apesar de serem frequentemente mal compreendidos. Esclareça as diferenças entre esses tipos de rosca e sua aplicação prática.
Diferenças no ângulo da rosca
Na prática, Roscas trapezoidais métricas e roscas Acme não são intercambiáveis. Tecnicamente, o termo "ACME métrico" está incorreto. As roscas ACME têm um ângulo de 29 graus e são baseadas no sistema imperial. As roscas trapezoidais no sistema métrico têm um ângulo de 30 graus.
Especificações Padrão
As normas ISO 2904 e DIN 103 regem a fios métricosEssas normas definem as dimensões, tolerâncias e métodos de designação. Os fabricantes europeus utilizam principalmente roscas sextavadas trapezoidais métricas. A norma ISO permite diferentes passos por diâmetro, enquanto a DIN 103 especifica uma combinação específica de passo e diâmetro. Ambas as normas garantem compatibilidade e funcionalidade adequada.
A diferença é importante
Na prática, a diferença de um grau no ângulo é significativa. Quando roscas ACME são acopladas a roscas trapezoidais, o resultado é um encaixe inadequado e desgaste prematuro. Os flancos não ficam alinhados corretamente, criando pontos de alta tensão. Os fabricantes devem usar os insertos e ferramentas corretos para cada tipo de rosca. A resistência e a confiabilidade da rosca são comprometidas pela mistura de padrões, o que pode levar a falhas mecânicas.
Métodos de rosqueamento CNC para roscas trapezoidais
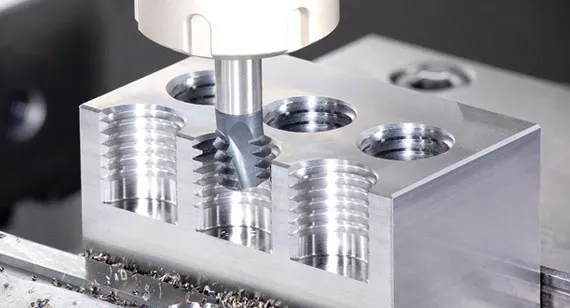
Processo de corte de rosca CNC
Rosqueamento de ponto único
Roscas trapezoidais podem ser produzidas com máxima flexibilidade usando rosqueamento de ponto único. Ferramentas de corte com formato adequado removem material em múltiplas passagens. O perfil da ferramenta deve corresponder exatamente ao da rosca. Tornos CNC podem controlar a posição da ferramenta e a rotação da peça com precisão para criar uma geometria de rosca exata. Este método pode ser usado tanto para roscas internas quanto externas.
A seleção das pastilhas corretas é o primeiro passo. Pastilhas de metal duro estão disponíveis em tamanhos padrão para perfis trapezoidais. O ângulo de 30 graus deve ser equivalente em unidades métricas. A altura da ferramenta é ajustada para alinhar a aresta de corte com o eixo central da peça. Uma configuração adequada garantirá que a profundidade da rosca esteja correta e que os ângulos de flanco sejam precisos durante todo o processo de usinagem.
Vantagens da Fresagem de Roscas
Fresamento de rosca Oferece vantagens distintas para a produção de roscas trapezoidais. A rosca é criada por uma fresa rotativa que segue uma trajetória helicoidal. Este método é ideal para usinagem de materiais com alta dureza ou roscas de grande diâmetro. As fresadoras de roscas são capazes de produzir diferentes tamanhos utilizando uma única ferramenta, o que aumenta a eficiência. Em muitas aplicações, o processo produz menos vibração do que a usinagem de roscas em um único ponto.
A fresagem é particularmente vantajosa para roscas internas trapezoidais. Esse processo é mais eficiente do que o rosqueamento em termos de remoção de cavacos. As fresas de rosca produzem roscas limpas em materiais de difícil usinagem, como titânio e aço inoxidável.
Alimentação alternada nos flancos
Na usinagem de roscas trapezoidais, a vida útil da ferramenta pode ser prolongada utilizando o avanço alternado pelas faces laterais. Durante passes sucessivos, a técnica alterna o engajamento das faces laterais esquerda e direita. Essa técnica distribui o desgaste da ferramenta uniformemente ao longo das arestas de corte. Esse método é especialmente útil para roscas trapezoidais com passos grandes. Embora seja mais complexo de programar, produz um acabamento superficial superior.
A deflexão da ferramenta é reduzida com avanços alternados em comparação com o corte radial. As forças de corte são reduzidas porque cada corte remove menos material de um lado. Isso melhora a precisão dimensional de roscas longas.
Como abrir roscas em um torno
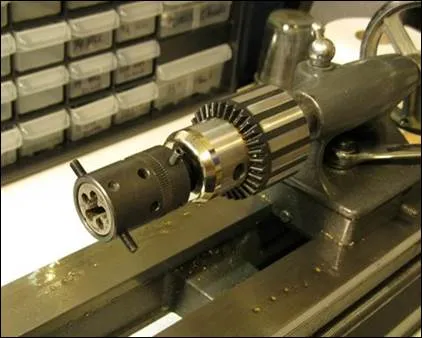
Corte de rosca em um torno
Configuração manual do torno
O processo de rosqueamento em uma máquina manual exige coordenação e configuração cuidadosas. A conexão de engrenagem de troca rápida liga o movimento do fuso ao fuso guia. As combinações de engrenagens determinam os passos das roscas. A seleção das engrenagens é orientada por tabelas no cabeçote do torno. Roscas trapezoidais em sistema métrico requerem relações específicas entre a rotação do fuso e a do fuso guia.
O porta-ferramentas deve ser posicionado na altura correta. Um calibrador de centro é usado para alinhar a ferramenta perpendicularmente ao eixo da peça. A ponta da ferramenta deve ser posicionada exatamente na linha de centro da peça. Erros de altura podem levar a profundidades de rosca incorretas e mau contato com a face de folga. Dedicar tempo à preparação evitará problemas de roscagem e desperdício de material.
Seletor de ferramentas de rosqueamento
A geometria correta da ferramenta é essencial para o corte de roscas. Ferramentas de aço rápido (HSS) estão disponíveis em formato perfilado para roscas trapezoidais. Pastilhas de metal duro proporcionam melhor desempenho e consistência. As pastilhas devem ser anguladas no ângulo correto de 30 graus para acomodar roscas métricas. Os fabricantes de ferramentas oferecem pastilhas em diferentes tamanhos, projetadas especificamente para um perfil trapezoidal.
Para reduzir a vibração, a projeção da ferramenta também deve ser minimizada. Uma montagem rígida da ferramenta evita vibrações indesejadas durante o corte. Arestas de corte afiadas produzem um melhor acabamento superficial. Ferramentas cegas geram calor excessivo e uma qualidade de rosca inferior. A inspeção e substituição regulares das ferramentas garantem resultados consistentes em todas as produções.
Passos para cortar roscas trapezoidais em um torno:
- Passos para cortar roscas trapezoidais em um torno
- Configure o trem de engrenagens correto para o passo necessário.
- Toque na rosca e faça um pequeno passe de raspagem para verificar o passo com um calibrador de rosca.
- Aumente a profundidade usando o apoio composto em pequenos incrementos (por exemplo, 0.002–0.005″).
- Recolha o carro transversal no final de cada passada para proteger a ferramenta.
- Reajuste a meia-porca na mesma marca do relógio comparador de rosca a cada passada.
- Alterne para uma passada de acabamento com profundidade em torno de 0.001″, aplicando fluido de corte.
Padrões de rosca trapezoidal métrica (ISO 2904 e DIN 103)
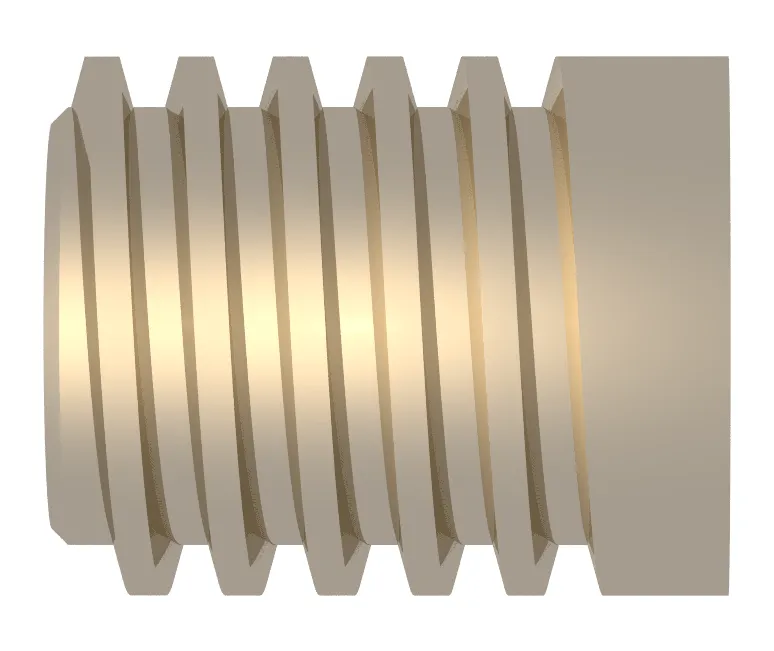
Forma de rosca trapezoidal
Normalmente, os engenheiros especificam roscas trapezoidais métricas de acordo com as normas DIN 103 ou ISO 2904, que definem as dimensões, tolerâncias e designações padrão para roscas Tr.
Padrão ISO 2904
A norma ISO 2904-1977 especifica o sistema de roscas métricas de uso geral. Esta norma aplica-se a roscas utilizadas em mecanismos e estruturas. A norma especifica os perfis de rosca, as tolerâncias e os métodos de designação. A norma permite diferentes opções de passo por diâmetro nominal. Essa flexibilidade é uma ótima maneira de atender às diversas necessidades das indústrias.
A gama de classes de tolerância varia de baixa precisão a alta precisão. A seleção baseia-se na aplicação e nas capacidades de fabricação. Os custos são mais elevados, mas o desempenho é melhor com tolerâncias mais rigorosas.
Requisitos da norma DIN 103
A norma DIN 103 contém especificações detalhadas para estrias trapezoidais métricas. Esta norma alemã é mais antiga que a norma ISO, mas continua sendo amplamente utilizada como referência. A DIN 103 especifica os passos para diâmetros específicos. A norma especifica folgas diferentes para os diâmetros menor e maior. A folga do diâmetro menor é tipicamente duas a três vezes maior que a folga do diâmetro maior.
Os diâmetros das roscas podem variar de 8 mm a 300 mm. Os valores de passo recomendados são baseados em cada faixa de diâmetro.
Classes de tolerância
Para indicar a precisão de uma rosca trapezoidal, são utilizadas combinações de letras e números. A tolerância do diâmetro primitivo influencia o ajuste da rosca e a folga. Uma tolerância mais rigorosa no diâmetro primitivo reduz a folga no mecanismo. Para as tolerâncias maiores e menores, utiliza-se "H" para roscas internas (e "h" para roscas externas) para indicar desvio fundamental zero.
Os cálculos de tolerância para roscas com múltiplas entradas foram modificados. Os valores de tolerância para o diâmetro primitivo são multiplicados por fatores baseados no número de entradas. Para roscas com duas entradas, o fator é 1.12; para roscas com três entradas, é 1.25; e para roscas com quatro entradas, é 1.4. Esses ajustes são feitos para compensar o maior passo da rosca e garantir seu funcionamento adequado.
Experimente o Boda agora!
Melhores práticas para usinagem de roscas
Considerações materiais
Os parâmetros de usinagem variam de acordo com o material. O alumínio pode ser usinado facilmente em altas velocidades com avanços leves. O aço requer velocidades moderadas e refrigeração adequada. O aço inoxidável exige velocidades mais baixas com fluido de corte de alta pressão. A dureza do material afeta diretamente a vida útil da ferramenta e a qualidade do acabamento.
Materiais que sofrem endurecimento por deformação, como o aço inoxidável, apresentam desafios especiais. Múltiplas passagens leves evitam o endurecimento excessivo entre os cortes. Ferramentas afiadas e velocidades adequadas reduzem o endurecimento por deformação. Para materiais muito duros, pode ser necessário retificar a rosca. Compreender as propriedades do material ajudará você a selecionar a melhor estratégia de corte.
Otimizando a velocidade de alimentação
A velocidade de corte impacta tanto a produtividade quanto a qualidade da rosca. Em geral, velocidades mais baixas produzem um acabamento melhor na usinagem de roscas. A maioria das operações manuais de usinagem de roscas é realizada entre 30 e 100 RPM, dependendo do diâmetro. Com a programação adequada, as máquinas CNC podem operar em velocidades mais altas. A velocidade ideal é um equilíbrio entre a qualidade do acabamento e o tempo de produção.
Na usinagem CNC de roscas, a taxa de avanço é igual ao passo da rosca. Automaticamente, a máquina coordena a velocidade do fuso e da ferramenta. No rosqueamento manual, o fuso guia e a engrenagem são responsáveis pelo avanço correto. Mantendo um avanço constante, é possível evitar erros na rosca. Durante o rosqueamento, variações de velocidade podem causar marcas visíveis, bem como problemas dimensionais.
Métodos de Controle de Qualidade
Os calibradores de rosca são usados para verificar a precisão das dimensões após a usinagem. Os calibradores passa/não passa são usados para determinar rapidamente se as roscas estão dentro da tolerância. As roscas dos calibradores passa devem ser lisas em todo o seu comprimento. Os calibradores não passam não devem ser engatados além da primeira rotação. Este teste simples confirmará o diâmetro e o passo da rosca corretos.
Experimente o Boda agora!
Solução de problemas comuns de threading
A seguir, apresentamos alguns problemas comuns que podem surgir durante a conformação de roscas.
Problemas de bate-papo
A vibração excessiva pode levar a um acabamento ruim da rosca e a uma dimensão imprecisa da rosca. Problemas de vibração são causados principalmente pela projeção excessiva da ferramenta. Reduzir essa projeção aumenta a rigidez e reduz a vibração excessiva. A vibração também é afetada pelo suporte da peça. Ao rosquear peças longas e finas, é necessário um apoio firme ou um suporte central. Muitas vezes, reduzir a velocidade pode eliminar a vibração excessiva. Um leve aumento ou diminuição na velocidade pode deslocar as frequências para longe da ressonância.
Erros de formulário de thread
Ângulos incorretos podem ser causados por insertos inadequados ou afiação incorreta da ferramenta. Problemas de ângulo podem ser identificados usando calibradores de rosca. Para roscas trapezoidais, o ângulo de 30 graus deve ser exato. O erro no ângulo da ferramenta impede o encaixe correto de porcas padrão ou componentes de acoplamento.
Erros na profundidade da rosca causam problemas de encaixe. Roscas muito rasas serão frágeis e se desgastarão facilmente. Roscas muito profundas podem causar um encaixe apertado ou até mesmo impedir a montagem.
Gerenciamento de desgaste de ferramentas
O diâmetro da rosca muda com o tempo à medida que a ferramenta se desgasta. Inspeções são feitas regularmente para detectar o desgaste antes que as peças fiquem fora da tolerância. Os padrões de desgaste são visíveis na ponta e nos flancos da ferramenta. Em ambientes de produção, as pastilhas de metal duro mantêm a precisão por mais tempo do que as de aço rápido (HSS).
A vida útil de uma ferramenta é afetada pelas condições de corte, bem como pelo material utilizado na peça. A vida útil da ferramenta é menor para materiais duros do que para materiais macios. As velocidades e avanços corretos maximizam a vida útil da ferramenta. A aplicação de fluido de corte prolonga a durabilidade da aresta de corte e reduz o calor. Ao rotacionar insertos intercambiáveis, é possível manter uma qualidade consistente.
Conclusão
Roscas trapezoidais são um elemento crucial no projeto mecânico e de manufatura moderno. Esse conhecimento permite que os fabricantes criem componentes de qualidade, compreendendo as normas e dominando os métodos de usinagem. A técnica adequada para forma de rosca trapezoidal iÉ essencial para o sucesso em inúmeras aplicações, seja você abrindo roscas com um torno manual em uma máquina CNC ou programando a operação.
A Boda Tech está pronta para ajudá-lo com todas as suas necessidades de usinagem de roscas. Podemos usinar roscas trapezoidais métricas de acordo com as normas ISO em aço, aço inoxidável e ligas não ferrosas, desde protótipos até produção em série.. Contacte-nos Para discutir suas necessidades de rosqueamento e descobrir como nossa experiência pode ajudá-lo com seus requisitos de usinagem mais complexos.