
Fresamento de face vs. fresamento periférico
Na manufatura contemporânea, o uso do método de fresamento incorreto frequentemente causa alto desgaste e quebra da ferramenta. Como resultado, a superfície fica áspera e irregular, e processos adicionais aumentam os custos de produção e os atrasos na entrega. Para evitar esses problemas, você deve adequar o método de fresamento à geometria da peça pretendida.
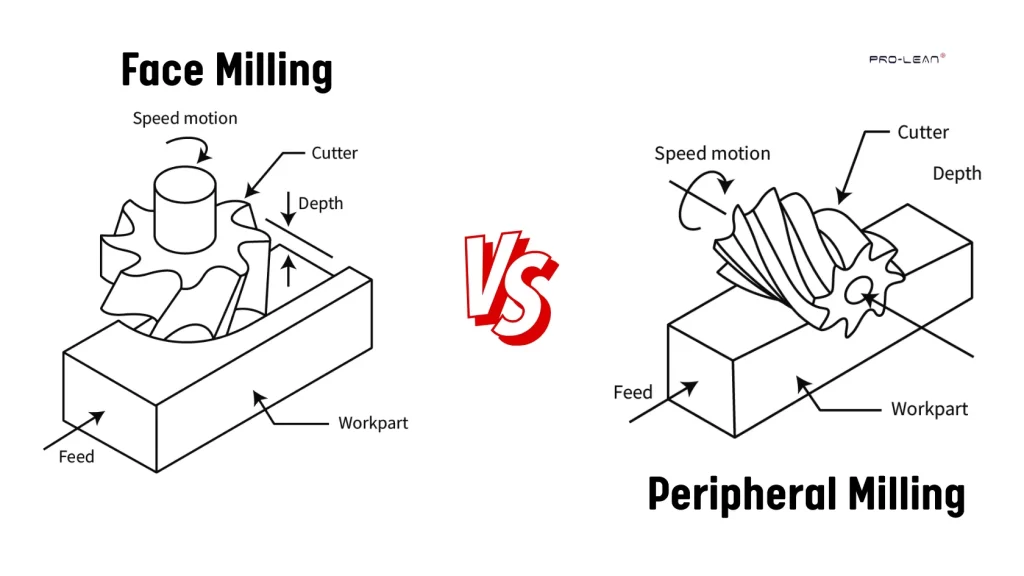
O fresamento de face e o fresamento periférico diferem principalmente na orientação da fresa e no contato com a peça. No fresamento de face, o corte do material é feito ao longo da face da ferramenta, e a superfície é produzida principalmente em uma ampla superfície plana.
Por outro lado, no fresamento periférico, a fresa é mantida perpendicular à superfície de trabalho. Assim, o corte ocorre ao longo da aresta da ferramenta. É mais utilizado para produzir ranhuras, rasgos e perfis complexos.
Além disso, Fresamento de face produz cavacos menores e mais curtos e distribui as forças por uma área geográfica mais ampla. Consequentemente, minimiza o desgaste da ferramenta. Ao contrário, fresagem periférica gera cavacos mais longos, concentra tropas na borda e permite cortar áreas estreitas e finas.
At Boda, nós oferecemos Fresamento CNC de 3, 4 e 5 eixos Serviços para lidar com a produção de peças simples e complexas. Seja para um protótipo rápido ou para uma produção em larga escala, podemos atingir tolerâncias de peças tão precisas quanto ±0.0002″ (0.005 mm) com prazos de entrega mínimos de apenas 1 dia.
Este guia abordou insights claros sobre as diferenças entre fresamento de face vs fresamento periférico, suas aplicações e como fazer uma escolha.
O que é fresamento de face na usinagem?
Fresamento de face
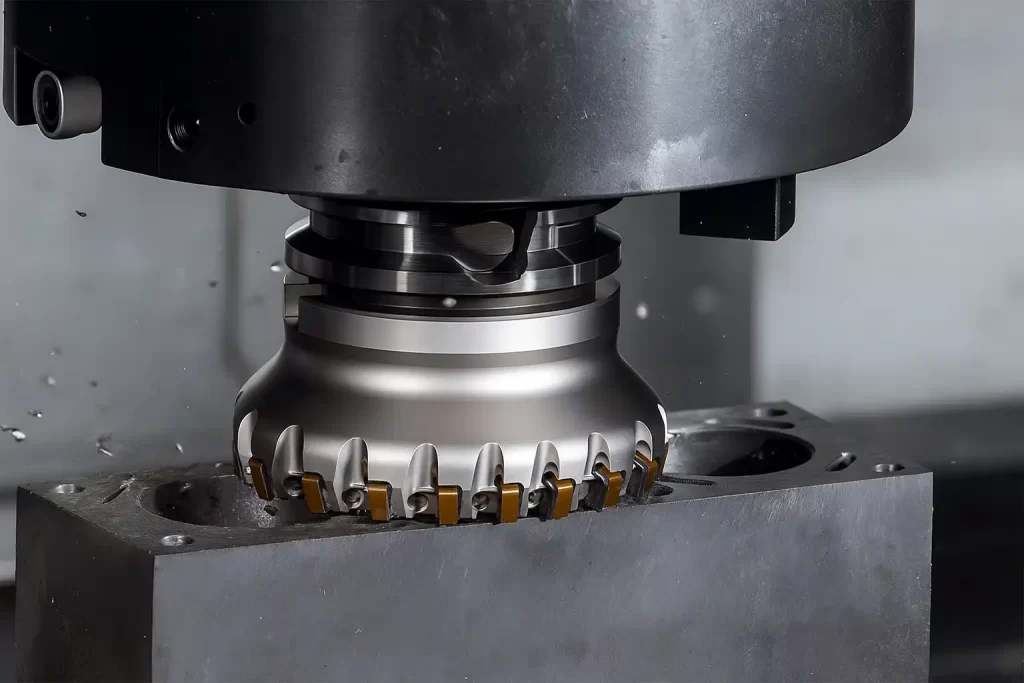
No fresamento de faceamento, uma fresa rotativa remove material de uma peça de trabalho usando a face plana da fresa. O eixo da fresa é perpendicular à superfície. Portanto, a maior parte do corte ocorre ao longo da face da ferramenta. O processo produz superfícies lisas e planas e é ideal onde precisão e suavidade são primordiais.
Uma ferramenta de fresamento frontal normalmente possui múltiplas pastilhas projetadas para rápida remoção de material em operações de fresamento CNC. A operação distribui as forças de corte entre vários dentes, minimizando o desgaste da ferramenta e aumentando o avanço sem danificar a superfície.
Como funciona o fresamento facial?
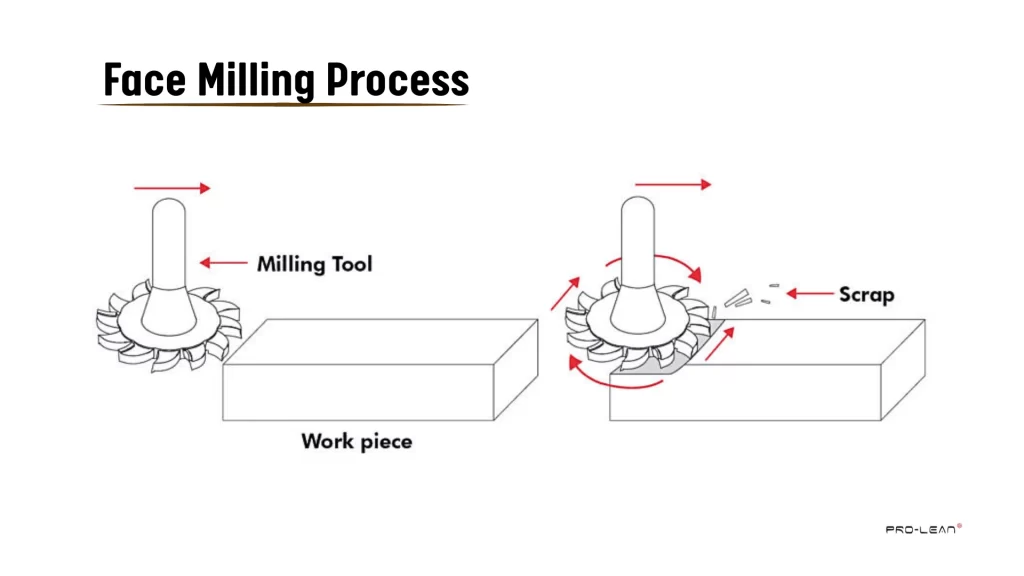
Ilustração do processo de fresamento facial
Rosto Fresagem CNC começa fixando a peça de trabalho na mesa da máquina. Em seguida, a fresa de facear é posicionada com seu eixo em ângulo reto em relação à superfície da peça de trabalho.
A velocidade do fuso e a taxa de avanço são então determinadas, dependendo do material e do acabamento superficial desejado. O programa CNC direciona a ferramenta sobre a superfície, aparando o material de maneira uniforme e precisa.
Por fim, a parte final da superfície é examinada em termos de lisura e dimensionalidade. A configuração e os parâmetros corretos criam superfícies uniformes e precisas, além de permitir a remoção eficaz do material.
Qual é a finalidade do fresamento de face?
O fresamento de faceamento é usado principalmente para tornar uma superfície plana o mais lisa possível. O material é removido principalmente nas extremidades da fresa, e não nas laterais. Este processo é aplicado quando um alto nível de precisão e um acabamento liso são necessários, como em placas, blocos ou barras. A distância de passagem é geralmente menor do que em fresas de facear, permitindo uma rápida limpeza do material e uma cobertura antecipada da superfície.
Aplicações de fresamento de face em fresamento CNC
Usinagem de fresamento de face
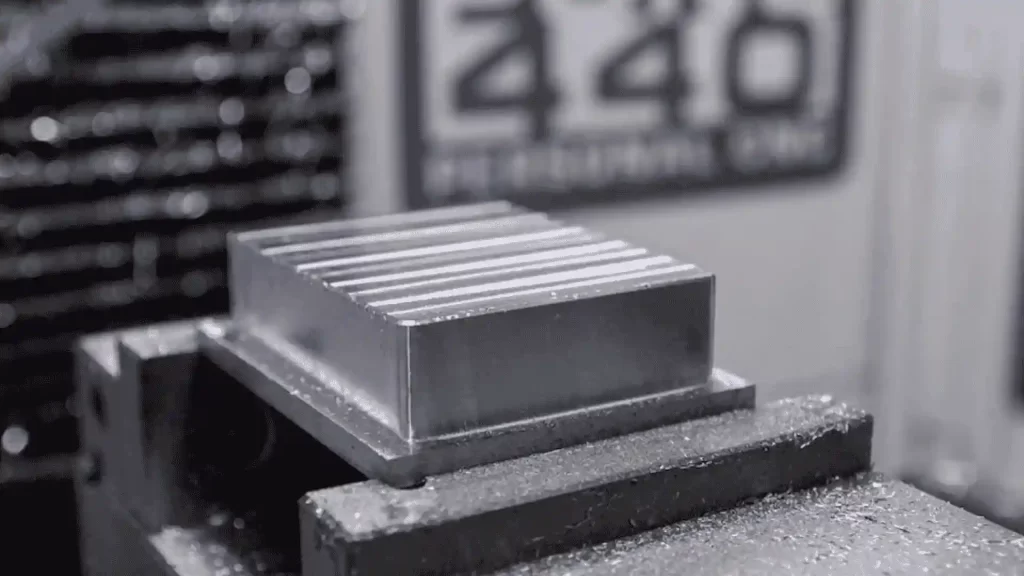
Superfícies planas e precisas de metal e madeira são produzidas por meio de fresamento frontal. Pode produzir furos, reentrâncias, padrões e uma borda completa Tudo em uma única configuração. É usado em oficinas para peças pequenas e chapas maiores. Na marcenaria, o fresamento de faceamento dá acabamento a superfícies, incluindo tampos de mesa ou tábuas de corte. A técnica também pode produzir vários furos com uma única broca.
O que é fresamento periférico em usinagem?
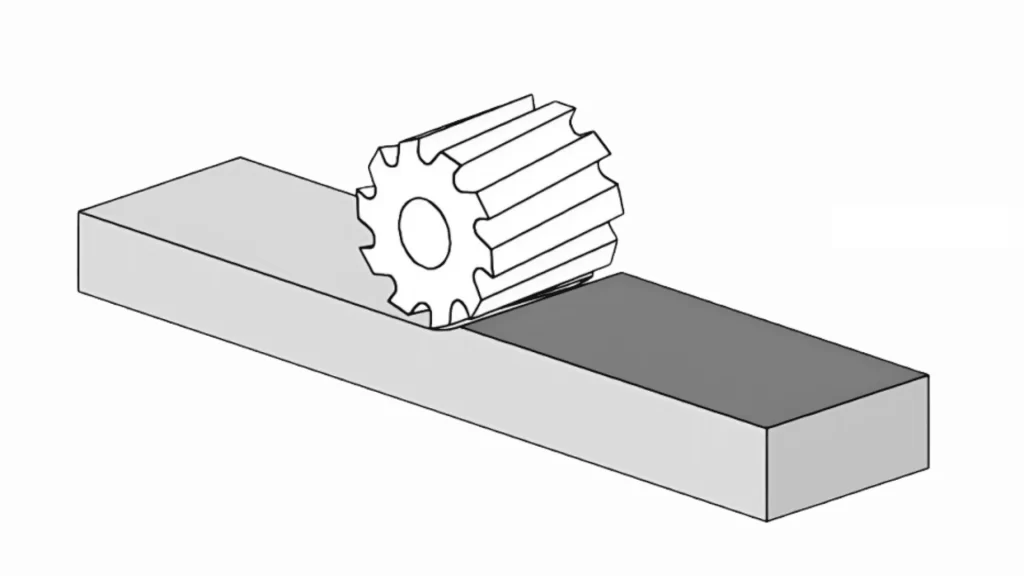
Fresagem Periférica
A fresagem periférica corta o material ao longo das laterais da fresa, não da face. Os dentes da lâmina em sua circunferência escavam o material enquanto a peça de trabalho é mantida paralela ao eixo da fresa.
A técnica periférica aplica-se à escultura bordas, ranhuras e perfis intrincados com maior precisão. É geralmente utilizado em indústrias que exigem precisão em contornos e usinagem fina.
Experimente o Boda agora!
Como funciona o fresamento periférico?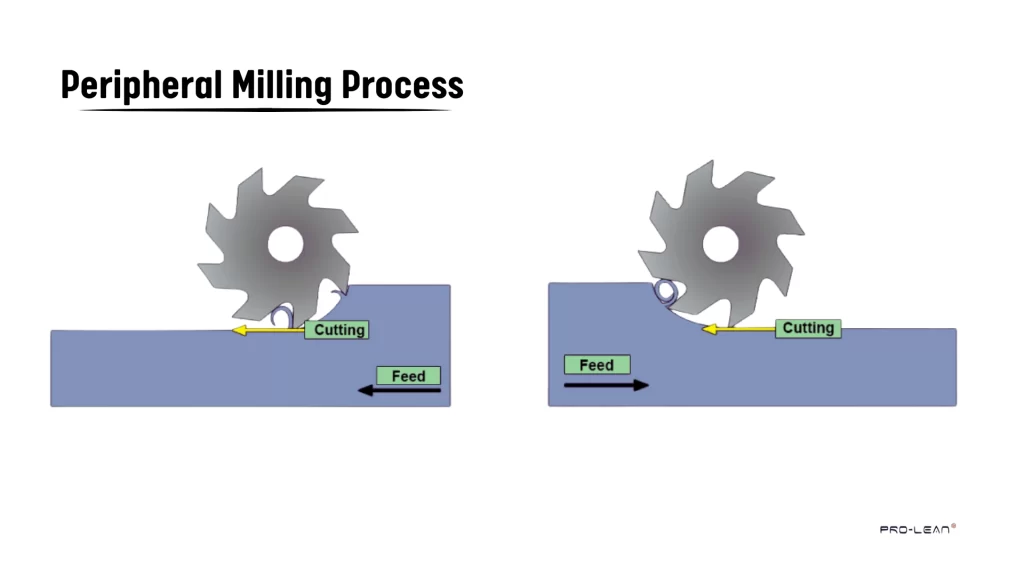
Operação de fresamento periférico
Na fresagem periférica, uma fresa rotativa remove o material usando suas bordas. A peça de trabalho é fixada firmemente e alinhada para que a lâmina possa cortar a lateral. Uma fresa de placas, uma fresa helicoidal ou uma fresa de dentes escalonados são selecionadas dependendo da operação.
A fresa gira ao redor do comprimento ou da borda da peça e, em seguida, corta o material. Ela pode moldar peças com precisão para tarefas como contorno, abertura de ranhuras e fresamento de cantos. A usinagem é seguida pela verificação da peça para verificar se ela possui as dimensões e a qualidade da superfície necessárias.
Qual é a finalidade do fresamento periférico?
A fresagem periférica corta o material nas laterais da peça. A fresa corta com as bordas em vez da ponta, o que a torna mais rápida. É a mais indicada para a conformação de ranhuras, ressaltos e perfis. Geralmente é utilizada quando velocidade e precisão são essenciais.
Aplicações de fresamento periférico em usinagem CNC
A fresagem periférica permite cortar grandes placas, formar perfis complexos e criar ranhuras ou rasgos. Também pode ser aplicada a uma fresadora straddle em duas superfícies paralelas simultaneamente, bem como em cortes de bitola. Além disso, é utilizada em usinagem de desbaste, fabricação de moldes e conformação de superfícies angulares ou inclinadas, onde alta velocidade é crucial e alta precisão é exigida.
Observação: O tipo de trabalho determina se é necessário fresamento frontal ou periférico. Os cortes de fresamento frontal são feitos com a extremidade da ferramenta e são mais eficazes em superfícies planas e acabamentos lisos. O fresamento periférico corta as laterais da fresa e é mais indicado para superfícies mais profundas, contornadas ou perfiladas.
Qual é a diferença entre fresamento periférico e fresamento de face?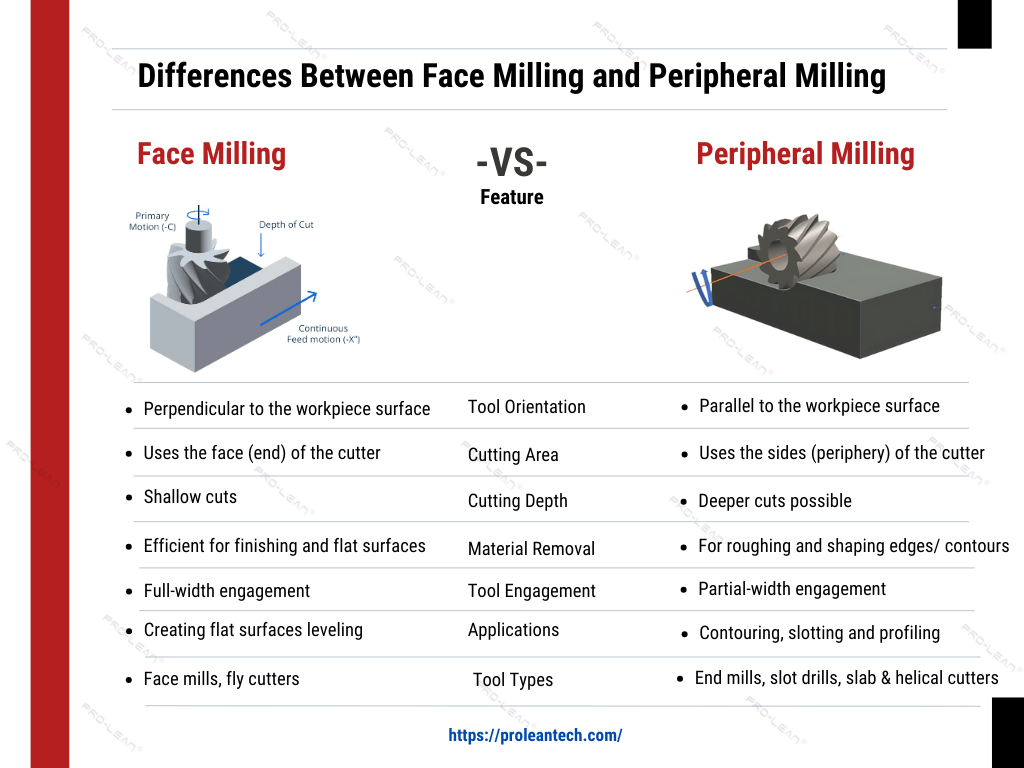
Diferença entre fresamento de face e fresamento periférico
A tabela e a imagem do infográfico parecem fornecer quase as mesmas informações. Você pode decidir se prefere usar o infográfico para as redes sociais. Vamos ver a principal diferença entre fresamento de face vs fresamento periférico com relação a múltiplos aspectos.
Tabela # 01: fresamento de face vs fresamento periférico
| Parâmetros Técnicos | Fresamento de face | Fresagem Periférica |
| Orientação da ferramenta | Eixo da fresa perpendicular à peça de trabalho. Corta principalmente com a face da ferramenta | Eixo da fresa paralelo à peça de trabalho; corta principalmente com os lados da ferramenta (canais) |
| Uso primário | Superfícies planas, acabamento, estabelecimento de referência (Z0) | Contorno, ranhuras, sulcos, ombros, desbaste |
| Profundidade de corte | Raso; focado no acabamento da superfície | Remove mais profundamente o material das bordas e perfis |
| Revestimento de superfície | Acabamento uniforme, engate em toda a largura | Um contato parcial um pouco menos suave pode causar vieiras |
| Tipos de ferramentas | Fresas de facear, fresas de corte | Fresas de topo, fresas de casca |
| Alimentação e velocidade | Determinado pelo diâmetro do cortador, contagem de dentes e dureza do material | Determinado pela potência do fuso, avanço por dente, profundidade de corte e material |
| Aplicações | Placas, blocos, superfícies planas; passes de acabamento | Bordas externas, ranhuras, contornos 3D, cavidades de molde; passes de desbaste |
Leia também: Fresa de facear vs fresa de topo
Experimente o Boda agora!
Como escolher entre fresamento de face e fresamento periférico
Serviços de fresamento personalizados geralmente combinam fresamento de face e fresamento periférico para obter precisão e eficiência.
A escolha entre fresamento frontal e fresamento periférico é baseada em três fatores principais: geometria da peça, quantidade de material a ser removido e acabamento necessário. O fresamento de face é utilizado onde a qualidade e a precisão da superfície são importantes. Para desbaste, modelagem de arestas ou remoção de material grande, o fresamento periférico é a escolha ideal.
Direção de corte
O cortador é colocado em um ângulo reto (90°) à superfície da peça de trabalho no fresamento frontal. Isso permite que uma ferramenta entre em contato direto com o material para criar superfícies planas.
A fresagem periférica funciona com o cortador paralelo à superfície da peça de trabalho. O corte ocorre ao longo da aresta da ferramenta, que pode ser usada para cortar ranhuras, fendas e perfis contornados. Essa diferença de orientação define o tipo de superfícies e características que cada método pode criar.
Profundidade de corte
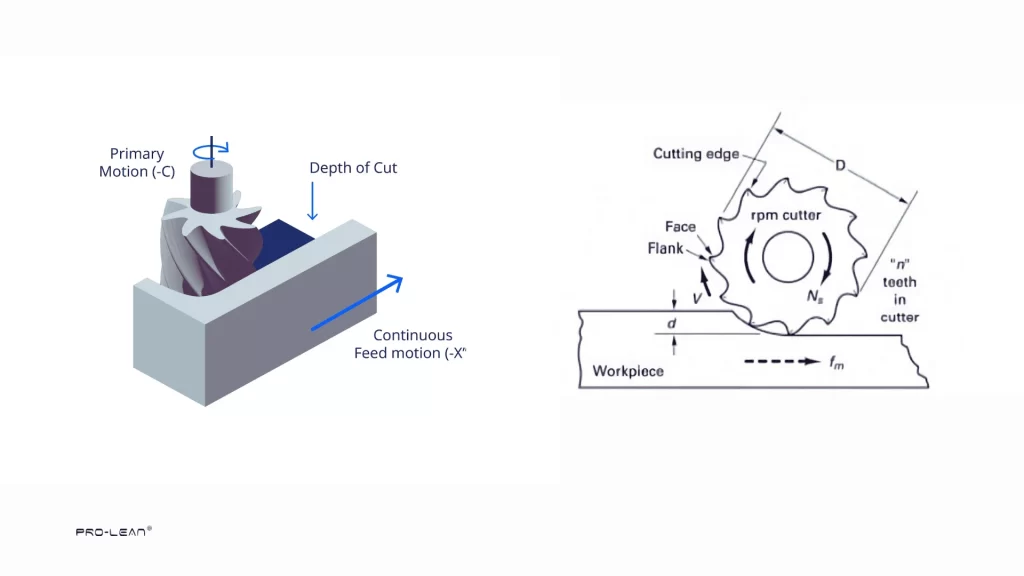
Profundidade de corte em fresamento frontal e periférico
Cortes superficiais são feitos com ferramentas de fresamento de face. Geralmente, são utilizadas para obter um acabamento plano e uniforme. Já os cortes mais profundos são feitos com fresamento periférico. A ferramenta pode cortar o material ao longo de arestas, ranhuras e contornos. Por isso, é utilizada em desbastes ou onde grandes volumes de material precisam ser removidos.
Engajamento da ferramenta
Durante o fresamento frontal, uma pequena parte inferior da fresa fica em contato com a peça de trabalho em um determinado momento. Isso difunde as forças de corte e proporciona uma superfície lisa e uniforme com baixas vibrações.
O fresamento periférico é parcialmente acionado. Para fazer contato com a peça, apenas uma parte da aresta de corte está em contato. Isso pode deixar marcas mais fortes na ferramenta e acabamentos menos refinados, mas permite cortes mais profundos ou com contornos definidos.
Revestimento de superfície
O acabamento resultante do fresamento frontal é tipicamente mais liso e uniforme, já que a fresa entra em contato com toda a superfície plana. É mais adequado para superfícies com extrema precisão e superfícies ásperas.
O fresamento periférico pode deixar um acabamento ligeiramente áspero, já que a fresa toca apenas parte da peça de cada vez. No entanto, é uma excelente ferramenta para cortar formas, ranhuras e arestas complexas que o fresamento não consegue alcançar.
Diferenças de ferramentas
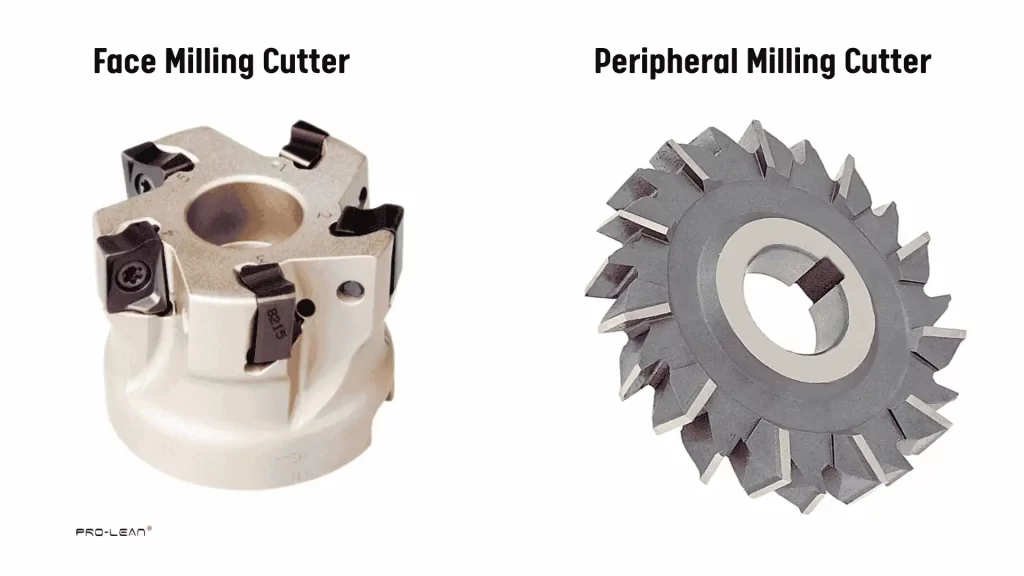
Fresas de face e periféricas
Os cortes de faceamento são projetados para cortar uma superfície plana. Podem ser de múltiplas pastilhas e multifaces para remover material rapidamente. Fresas de faceamento e fresas de faceamento são comumente utilizadas.
As fresas periféricas são moldadas para cortar as bordas da peça de trabalho. Elas tendem a ter dentes mais curtos e menores. As ferramentas mais populares são fresas de topo, brocas de ranhurar e fresas laterais. Essas máquinas são adequadas para contornos, abertura de ranhuras e perfilamento de bordas.
Taxa de Remoção de Material
O fresamento de face não é necessariamente capaz de remover material mais rapidamente do que o fresamento periférico. A taxa de remoção depende de:
- Tipo de ferramenta
- Velocidade do fuso
- Taxa de alimentação
- Material da peça
Operações de desbaste com fresamento periférico podem incorporar maior remoção de material, pois a fresa interage com as laterais e pode cortar mais profundamente. O corte de alto volume é ideal para fresamento periférico.
Uso comum em usinagem
Tanto o fresamento frontal quanto o fresamento periférico são métodos de usinagem convencionais para aplainamento de superfícies e acabamento de chapas. Placas e blocos são comumente acabados por fresamento frontal. O fresamento periférico é usado para moldar bordas, ranhuras, sulcos e perfis complexos. (Consulte Mais informação: tipos de fresagem)
Resumo
Neste artigo, analisamos fresamento de face vs fresamento periférico e explicamos como cada um funciona. Também abordamos as principais diferenças na configuração da ferramenta, profundidade de corte e acabamento superficial. Conhecer esses pontos ajuda você a escolher o método adequado para o seu projeto de usinagem.
A Prolen Tech oferece vários serviços de fabricação para protótipos e peças de produção, incluindo fresagem personalizadaNossas instalações internas estão equipadas com máquinas multieixos para produzir designs simples a formas complexas, independentemente da tolerância mínima necessária. Nosso rigoroso controle de qualidade e serviço com certificação ISO garantem que você obtenha peças/componentes padrão a um preço acessível e com tempo de resposta mínimo. Visite nosso site para saber mais ou obter um orçamento grátis.
Perguntas Frequentes
Q1: Qual é a diferença entre fresamento simples e fresamento de cantos a XNUMX°?
O fresamento simples cria superfícies horizontais planas. A fresa é paralela à peça de trabalho. O fresamento de cantos a 90° cria superfícies verticais ou escalonadas. A fresa é perpendicular à peça de trabalho.
Q2: Qual é a diferença entre fresamento simples e fresamento de face?
O fresamento simples produz superfícies planas ao longo do comprimento da peça, com a fresa paralela a ela. O fresamento frontal cria faces planas na superfície, com a fresa perpendicular à peça.
Q3: Qual é a diferença de ângulo entre fresamento frontal e fresamento periférico?
No fresamento frontal, o eixo da fresa é perpendicular à peça (90°). Já no fresamento periférico, o eixo da fresa é paralelo à peça (0°).