
“Como não existe um centro fixo para fixação da peça, a retificação sem centro reduz significativamente o tempo de configuração e ferramental, tornando-a uma estratégia de acabamento econômica para grandes tiragens.”
Diferentes métodos de retificação têm implicações específicas para o acabamento superficial. Enquanto isso, retificação sem centro é único e complexo de entender. Este princípio de retificação é amplamente utilizado na fabricação para obter arredondamento e acabamento perfeitos em peças cilíndricas.
Este processo envolve um rebolo regulador e um rebolo, permanecendo a peça entre eles com suporte externo. O rebolo regulador controla o avanço e o rebolo abrasivo.
Este artigo discutirá o processo, vantagens e Aplicações de retificação de superfície dessa tecnologia de usinagem por retificação.
O que é moagem Centerless?
A retificação sem centros é um método preciso que remove cavacos, rebarbas, marcas e cortes em dimensões específicas sem a necessidade de posicionamento fixo, como a montagem em eixo. Devido à sua flexibilidade e precisão, é frequentemente utilizada em soluções de moagem personalizadas Para peças com tamanhos e requisitos de produção variáveis.
A principal diferença reside no procedimento de operação, visto que o processo sem centros não envolve o uso de centros ou mandris para fixar a peça. Para compreender seu mecanismo, é necessário conhecer seus três elementos: o rebolo, o rebolo regulador e a roda de apoio.
- Rebolo: A principal ferramenta de corte com uma camada abrasiva na superfície, semelhante à retificação convencional.
- Roda Reguladora: Outro mecanismo de roda (axialmente paralelo) que controla o controle da velocidade de rotação da roda principal da peça e do avanço axial.
- Lâmina de descanso: É colocado entre as duas rodas. Ele suporta a peça durante a retificação e mantém sua posição.
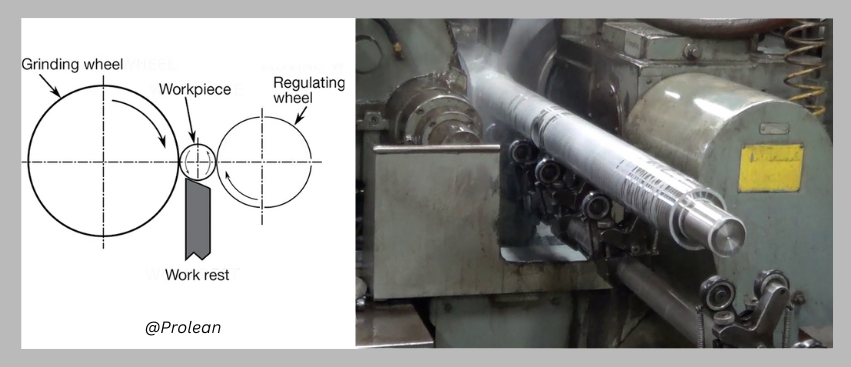
O processo de retificação centerless
Aqui, a combinação e o controle dessas três peças decidem a precisão do resultado final do acabamento superficial. As configurações mais recentes de retificação centerless também podem automatizar o caminho de retificação e outros parâmetros como taxa de avanço, velocidade do rebolo, posicionamento, etc.
Experimente o Boda agora!
O processo de retificação sem centro: como funciona?
Como dito anteriormente, a configuração centerless para retificação de metal envolve a combinação de um rebolo giratório, um rebolo regulador e um suporte de trabalho. Mas como eles colaboram perfeitamente para executar a operação de retificação? O ângulo superior do resto da lâmina ajuda na ação de arredondamento da peça. Se o ângulo superior da lâmina aumentar, ocorre um arredondamento rápido. Além disso, o ângulo mais elevado também enfraquece a rigidez da lâmina.
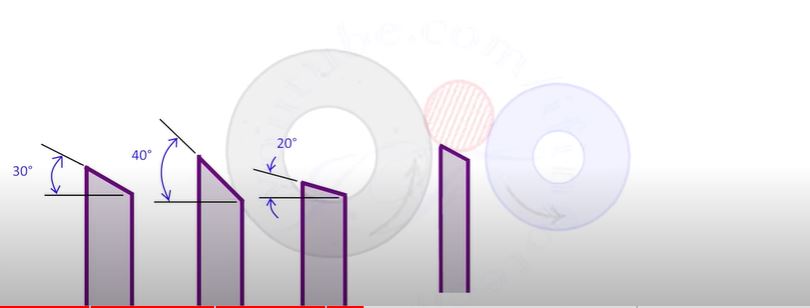
Posição da lâmina de apoio de trabalho na retificação centerless
Os ângulos superiores comuns da lâmina de descanso de trabalho são 20°, 30° e 40°. No entanto, a vibração aumenta com o ângulo, portanto ângulos baixos são preferidos para peças pesadas.
Além disso, a roda reguladora é normalmente feita de borracha ou plástico, e o tipo de material abrasivo depende do material que você lixa.
Aqui estão os abrasivos gerais para diferentes substratos;
| Material | Abrasivo Recomendado |
| Aço carbono | Óxido de aluminio |
| Aço inoxidável | Carboneto de silício |
| Alumínio: | Carboneto de silício |
| Aço endurecido | Nitreto Cúbico de Boro |
| Aço de alta velocidade | Alumina Cerâmica |
| Acrílico | Diamante |
| Nylon | Óxido de aluminio |
Retificação sem centro passo a passo
Aqui estão as etapas típicas do processo de retificação centerless que você pode seguir para sua execução;
- Configuração de lâmina e rodas: Primeiro, ajuste o ângulo da roda reguladora com a lâmina de trabalho.
- Alinhando as rodas: Verifique se as duas rodas estão perfeitamente alinhadas. Pequenos desvios podem causar irregularidades na superfície.
- Configuração de velocidade: Defina as velocidades do rebolo e rebolo regulador com base no tipo de material e no acabamento desejado (valor Ra).
- Alimentando a peça de trabalho: A peça de trabalho é colocada na lâmina de apoio de trabalho e alimentada através das rodas. O rebolo regulador empurra a peça contra o rebolo, que remove material até que a superfície não atinja o nível de acabamento pretendido.
- Monitoramento e Ajuste Contínuo: Monitore as velocidades, pressões ou ângulos dos componentes durante todo o processo e faça ajustes se necessário.
Quais são as vantagens da retificação de metal sem centro?
1. Alta precisão e consistência
Este processo de retificação de metal corta com precisão o material em dimensões específicas. Em seguida, pode atingir o valor de rugosidade tão baixo quanto 0.13 um.
O suporte estável da cama de descanso entre duas rodas giratórias opostas proporciona estabilidade ao processo. Impede que a peça de trabalho flexione e mantém sua integridade cilíndrica.
2. Eficiência na remoção de materiais
Outra vantagem da retificação centerless é a eficiência na remoção de material. O rebolo e o rebolo regulador operam com alta velocidade e precisão, permitindo a rápida remoção de material, especialmente materiais duros ou quebradiços. A retificação centerless também apresenta menor tempo de inatividade, pois a peça não precisa ser fixada em um mandril ou qualquer outro acessório.
3. Durabilidade da roda
A ausência de alimentação externa na retificação centerless prolonga a vida útil dos rebolos. Por não envolver alimentação sob pressão, as partículas abrasivas permanecem em condições de funcionamento por mais tempo.
4. Deflexão Mínima
Como não há centro de fixação, a peça de trabalho não se desvia da área de retificação pretendida. Na verdade, as retificadoras podem automatizar o processo definindo o caminho do movimento antes de executá-lo.
Quais são os diferentes tipos de retificação sem centro?
A retificação centerless é categorizada em dois tipos: retificação completa e retificação interna. A base para esta divisão são as diferenças nos mecanismos de alimentação.
1. Moagem sem centro de alimentação direta
Neste tipo, a peça passa pelos rebolos e rebolos reguladores de um lado da máquina e sai pelo outro. Portanto, pode processar a alimentação continuamente sem necessidade de manuseio adicional.
2. Moagem Centerless In-Feed
Não requer que a peça tenha formato cilíndrico e pode retificar peças mais complexas e intrincadas. Durante a retificação com alimentação de estanho, a peça permanece estacionária e o rebolo se move radialmente em direção à peça fixa para retificar seções ou características específicas.
3. Moagem sem centro de alimentação final
É a forma especializada de retificação de superfície sob métodos de retificação sem centro. A retificação final envolve a criação de perfis complexos nas extremidades das peças de trabalho, inclinando o disco regulador para criar o perfil pretendido. Aqui, a peça se move linearmente e dá acesso à área de moagem apenas em uma extremidade.
Tabela: Através de vs. Moagem na alimentação vs. moagem na alimentação final
| Critérios | Através da alimentação | Na alimentação (mergulho) | Alimentação final |
| Mais Adequada Para | Formas cilíndricas simples | Perfis complexos e múltiplos diâmetros em um único componente cilíndrico. | Peças com perfis complexos em uma extremidade |
| Volume de produção | Alto | Baixo a moderado | Baixo |
| Complexidade de configuração | Baixo | Moderado a alto | Moderado |
| Shape | Diâmetros uniformes | Diâmetros e formatos variados | Extremidades cônicas ou contornadas |
| Taxa de Remoção de Material | Alto | Moderado | Moderado |
| Precisão e Tolerâncias | Moderado | Alto | Alto |
Aplicações de retificação Centerless
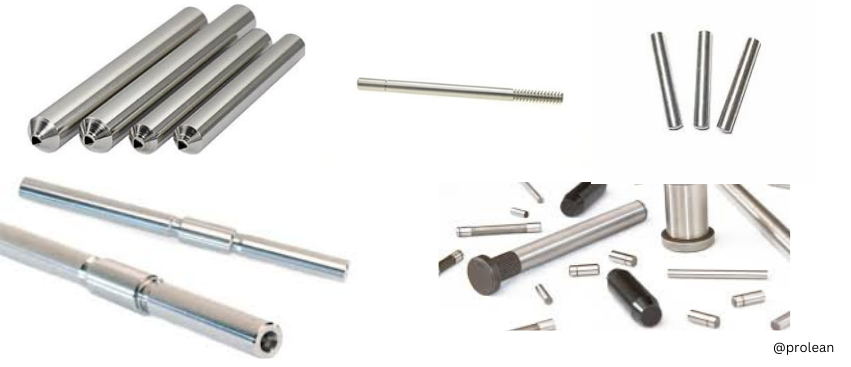
Aplicações de retificação sem centro
Vários componentes ou produtos cilíndricos dependem da retificadora de superfície centerless para tarefas de acabamento de superfície. É usado principalmente na produção de grandes volumes e em peças especiais como tubos, cilindros, rotores, etc.
Além disso, a capacidade de atingir um alto grau de circularidade torna-o altamente aplicável no acabamento de componentes de sistemas hidráulicos.
A lista a seguir mostra a aplicação industrial da retificação centerless em acabamento superficial;
- Indústria automobilística: Pinos de pistão, eixos de transmissão, cubos de roda, eixos de engrenagem, colunas de direção e peças de válvulas de motor.
- Indústria aeroespacial: Fixadores, componentes hidráulicos, lâminas de aerofólio, componentes de combustível, discos compressores, etc.
- Dispositivos Médicos: Hastes de implantes, stents, tubos, agulhas cirúrgicas, pinos ortopédicos, parafusos ósseos, etc.
- Manufatura e Fabricação de Metal: Fusos, porta-ferramentas, rolos, ferramentas de corte, rolos transportadores, pinos-guia, etc.
Serviços de retificação personalizados na Boda
Entendemos que cada serviço de moagem O projeto exige uma análise cuidadosa da camada abrasiva da peça, das propriedades do material, da velocidade de retificação e da taxa de avanço, bem como dos requisitos de acabamento, independentemente do método de retificação utilizado. Portanto, aplicamos um método de retificação que considera cuidadosamente a camada abrasiva da peça, as propriedades do material, a velocidade de retificação e a taxa de avanço, além dos requisitos de acabamento.moagem personalizada estratégia para obter as especificações dimensionais e de acabamento exigidas. De acordo com a complexidade e o material do projeto, nosso engenheiro personaliza o tamanho da roda, a camada abrasiva e o material e todas as outras ferramentas e parâmetros para corresponder ao resultado esperado do cliente.
Na Boda, temos uma fábrica de usinagem avançada com vários tipos de retificadoras e outras instalações de tratamento de superfície. Além disso, nossa equipe de controle de qualidade e sistema de monitoramento de processos trabalham juntos para atingir os padrões de acabamento superficial mencionados no projeto.
Portanto, carregue o seu design com todas as outras especificações no nosso portal online. Nossos engenheiros analisarão e entrarão em contato com você com informações orçamentárias e todas as outras informações!
Experimente o Boda agora!
Conclusão
Um processo de retificação centerless é benéfico para o acabamento de peças cilíndricas complexas. Finaliza a superfície no nível desejado e cria a superfície redonda perfeita. Com base na geometria da superfície de retificação e no resultado pretendido, você pode aplicar técnicas de avanço direto, interno ou final. Entretanto, é igualmente importante escolher o abrasivo adequado para retificação de acordo com o tipo de material da peça.
Perguntas Frequentes
Por que é chamado de retificação centerless?
É denominado “centerless” porque não utiliza centros ou mandris para segurar a peça durante as operações de retificação.
Quais materiais são compatíveis com retificação centerless?
A retificação centerless é compatível com vários materiais, incluindo metais (aço, alumínio, latão), plásticos e compósitos.
A retificação centerless é econômica?
A retificação centerless é econômica para produção de grandes volumes devido aos tempos mínimos de configuração, alto rendimento e menor intervenção humana.
Quando escolher a retificação centerless?
É melhor escolher a retificação centerless para a produção de alto volume de peças cilíndricas, que exigem alta precisão e acabamentos superficiais lisos.