
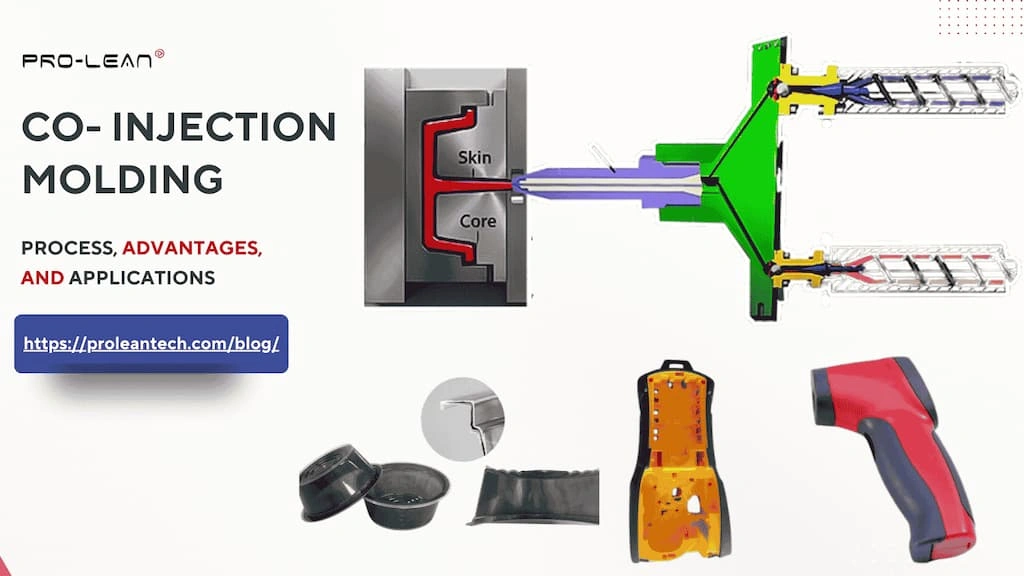
 co-injeção
A moldagem por co-injeção é um subtipo de moldagem por injeção de plástico, onde duas unidades de injeção distintas injetam simultaneamente ou sequencialmente material fundido em um único molde. Portanto, é um processo de moldagem por injeção de dois materiais.
Serviços de sobremoldagem Também é possível produzir peças com dois ou mais materiais, mas a co-injeção faz isso em um único ciclo, aumentando a velocidade e reduzindo custos.
A moldagem por co-injeção pode ser usada para produzir bens de consumo, embalagens e dispositivos médicos. Além disso, essa tecnologia também ajuda a otimizar o uso de plásticos reciclados.
As próximas seções abordarão o processo de moldagem por co-injeção, suas vantagens, desvantagens, aplicações, dicas de design e possíveis desafios.
O que é moldagem por co-injeção?
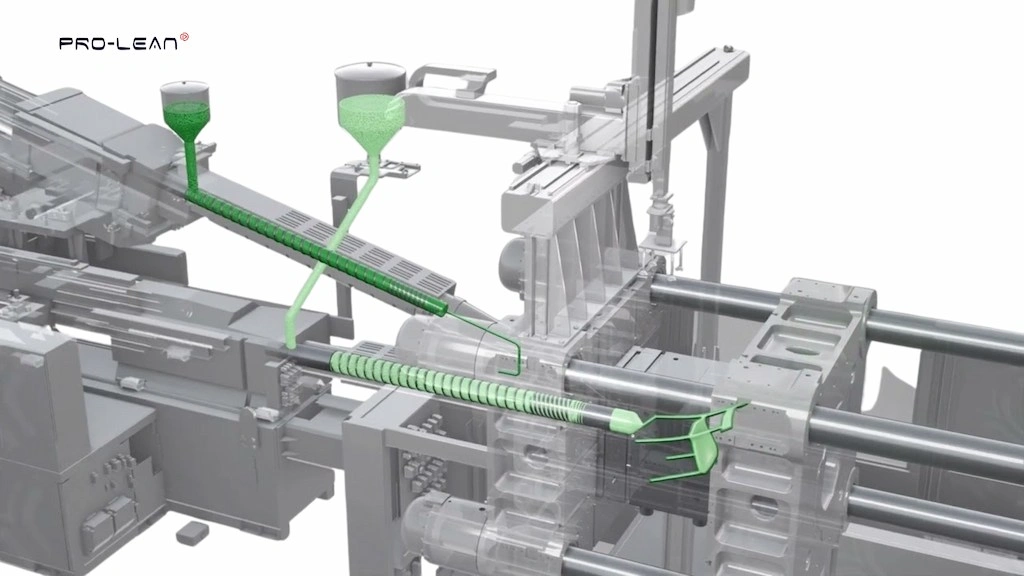
O que é co-injeção?
A moldagem por co-injeção é um tipo especializado de moldagem por injeção usado para produzir peças e produtos de material duplo, consistindo em um “coree uma camada externapeleO processo envolve a injeção sequencial ou simultânea de material fundido no molde, utilizando duas unidades de injeção diferentes.
Por exemplo, garrafas de bebidas com núcleo de PP reciclado e camadas externas de PP de qualidade alimentar. Dessa forma, é possível otimizar peso, custo do material, complexidade da moldagem e velocidade de produção.
Você pode usar a moldagem por co-injeção para produzir peças coesas e fortemente unidas com múltiplas camadas para embalagens, indústria automotiva, médica, bens de consumo e outras.
Experimente o Boda agora!
Como funciona a moldagem por co-injeção?
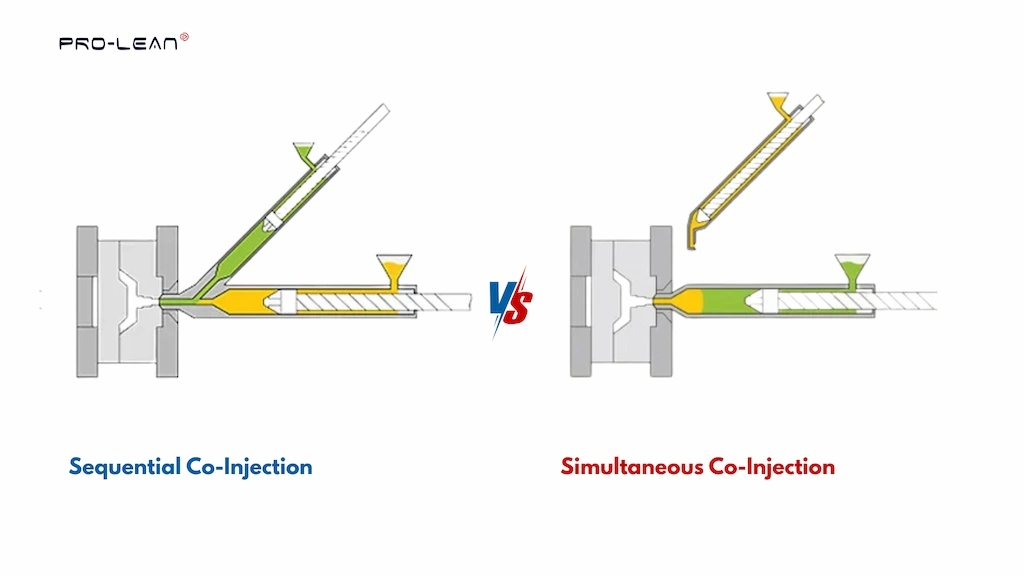
Métodos de co-injeção
O processo de moldagem por co-injeção envolve a injeção sequencial ou simultânea de dois polímeros diferentes em uma única cavidade de molde. Para isso, duas ou mais unidades de injeção são conectadas ao mesmo bico, e os polímeros fundidos separadamente são injetados ao mesmo tempo ou um após o outro.
Co-injeção sequencial
Dois polímeros diferentes, fundidos em unidades separadas, são injetados em uma cavidade de molde, um após o outro, com um intervalo de tempo controlado. A posição do curso, o controle do tempo e outros parâmetros podem ser definidos na máquina de moldagem para obter uma sequência precisa. Consequentemente, a sequência de injeção pode ser tanto revestimento-núcleo quanto revestimento-núcleo-revestimento.
Co-injeção simultânea
Consiste na injeção simultânea de dois polímeros diferentes (fundidos em unidades distintas) em uma única cavidade de molde, utilizando um bico coaxial. O polímero líquido, de alta viscosidade, flui do sistema de canais quentes e circunda a cavidade, formando uma camada externa e uma interna, enquanto outro material forma o núcleo, remontando a estrutura de revestimento-núcleo-revestimento. Por isso, também é chamado de moldagem "sanduíche".
O processo de moldagem por co-injeção
O processo de moldagem por co-injeção inclui várias etapas, como o projeto da peça e do molde, a seleção do material, a secagem dos grânulos, a alimentação, a injeção, o resfriamento e a ejeção da peça.
A seguir, vamos detalhar melhor esses passos.
1. Projeto de peças e moldes
Primeiramente, projete a peça necessária e as respectivas ferramentas de moldagem para co-injeção. Defina claramente a espessura da camada externa e do núcleo, as dimensões, as estruturas das camadas, etc. Além disso, considere os dois canais para os materiais da camada externa e do núcleo.
2. Seleção de Materiais
Em seguida, escolha os materiais da camada externa e do núcleo. Eles devem ser compatíveis entre si; normalmente, plásticos rígidos são escolhidos para o núcleo e plásticos macios, borrachas ou elastômeros para a camada externa.
Aqui estão os exemplos mais comuns de moldagem por co-injeção para “Pele + Núcleo” combinações:
- Policarbonato (PC) + ABS
- Nylon (PA) + Nylon com carga de fibra de vidro
- Polipropileno (PP) + PP reciclado
- PET + PET reciclado
- PEAD + PEAD Reciclado
- ABS + ABS reciclado
- Polipropileno (PP) + PP expandido
- PET + Álcool Vinílico Etileno (EVOH)
3. Secagem e Fusão
Seque os grânulos da matéria-prima para controlar o teor de umidade e, em seguida, alimente-os nas unidades de injeção correspondentes (normalmente cilindros de rosca). Aqui, é necessário ajustar a contrapressão, a velocidade da rosca e outros parâmetros separadamente para cada unidade. A rosca aquece e impulsiona os grânulos até o bico com temperatura controlada.
4. Injeção (sequencial ou simultânea)
Com base nas camadas e na estrutura da peça, injete os polímeros fundidos no molde de injeção, seja sequencialmente ou simultaneamente, como já discutimos anteriormente. Em seguida, os sistemas de canais quentes são os mais indicados para essa etapa.
5. Resfriamento
Após injetar os materiais da camada externa e do núcleo, preencha o molde e deixe solidificar por um período específico. Você também pode usar sistemas de resfriamento adequados, dependendo da complexidade da peça e dos tipos de matéria-prima.
6. Ejeção de peças
Após o resfriamento do molde e a completa solidificação da peça em seu interior, ejete a peça multicamadas do molde pressionando os pinos extratores. Em seguida, inspecione-a para verificar se há imperfeições na superfície e a precisão dimensional. Além disso, se necessário, realize os acabamentos, polimento ou outras operações necessárias.
Quais são as vantagens da moldagem por co-injeção?
Produção mais rápida, peças de alto desempenho, custo-benefício, apelo estético, versatilidade de propriedades e acabamento personalizado são as principais vantagens do processo de moldagem por co-injeção.
- Produção mais rápida: Como a moldagem por co-injeção produz peças multimateriais/multicamadas em um único ciclo, ela reduz as necessidades de montagem e o tempo de produção.
- Peças de alto desempenho: A moldagem por co-injeção une dois materiais distintos em uma única peça, mantendo alta integridade estrutural, rigidez e resistência.
- Custo benefício: Produzir revestimento e núcleo com adesão diferenciada é mais caro do que a moldagem por co-injeção. No entanto, também é mais barato do que a sobremoldagem.
- Apelo Estético: É possível adicionar uma camada esteticamente agradável de diferentes materiais às peças moldadas em um único ciclo de produção.
- Versatilidade em Imóveis: Permite combinar as propriedades de dois materiais em uma única peça/produto.
- Acabamento de superfície: A co-injeção permite produzir peças com acabamento, textura, cor ou suavidade personalizados.
Quais são as desvantagens da moldagem por co-injeção?
Esse processo de moldagem por injeção multimaterial também apresenta algumas desvantagens, como a necessidade de múltiplas unidades de injeção, a compatibilidade entre o revestimento e o núcleo, o posicionamento preciso dos materiais, etc.
- Necessidade de múltiplos injetores: A co-injeção requer duas ou mais unidades de injeção, aumentando o custo inicial de instalação e ferramental.
- Posicionamento preciso de materiais: Diferentemente da moldagem por inserção, não é possível posicionar as duas regiões de material com precisão; apenas a espessura da camada pode ser controlada.
- Compatibilidade do núcleo e da pele: Não é possível moldar dois materiais quaisquer por injeção simultânea; deve haver compatibilidade.
- Complexidade do projeto do molde: O projeto do molde é mais complexo para manter um controle rigoroso do fluxo entre a casca e o núcleo.
Quais são as aplicações? Exemplos de moldagem por co-injeção
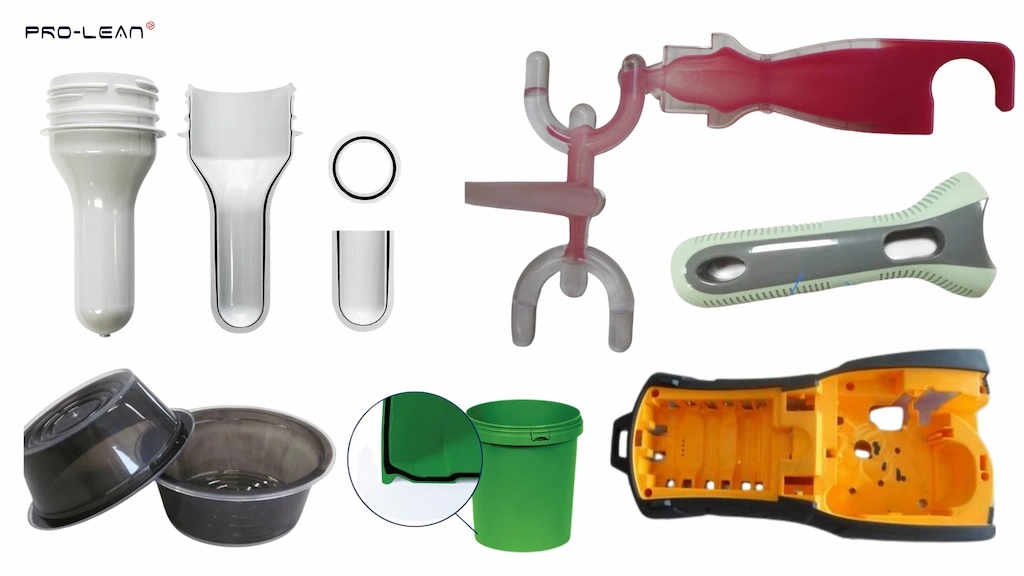
Peças de co-injeção
As indústrias automotiva, de bens de consumo, de embalagens, médica, de reciclagem circular e muitas outras utilizam peças e produtos moldados por co-injeção.
A tabela abaixo fornece uma descrição detalhada de exemplos de moldagem por co-injeção em diversos setores.
| Expertise | Por quê? | Exemplos |
| Automotiva | Para peças com núcleo estrutural e camada externa estética | Painéis do painel de instrumentos, painéis de acabamento interior, tampas do motor e vedações. |
| Bens de consumo | Peças com aderência, estética e textura personalizada. | Capas para celular, puxadores para eletrodomésticos e cabos para ferramentas. |
| Embalagens | Recipientes multicamadas e maximização do uso de material reciclado | Frascos de cosméticos, recipientes de armazenamento, potes de várias camadas e embalagens de bebidas. |
| Produtos para uso Médico | Vedação funcional em dispositivos médicos. | Cabos de instrumentos cirúrgicos, invólucros de dispositivos de diagnóstico e peças de inaladores. |
| Reciclagem Circular | Utiliza material reciclado no núcleo sem afetar a estética. | Embalagens para garrafas, tampas de detergente, etc. |
Experimente o Boda agora!
Práticas da Indústria no Projeto de Moldagem por Co-injeção
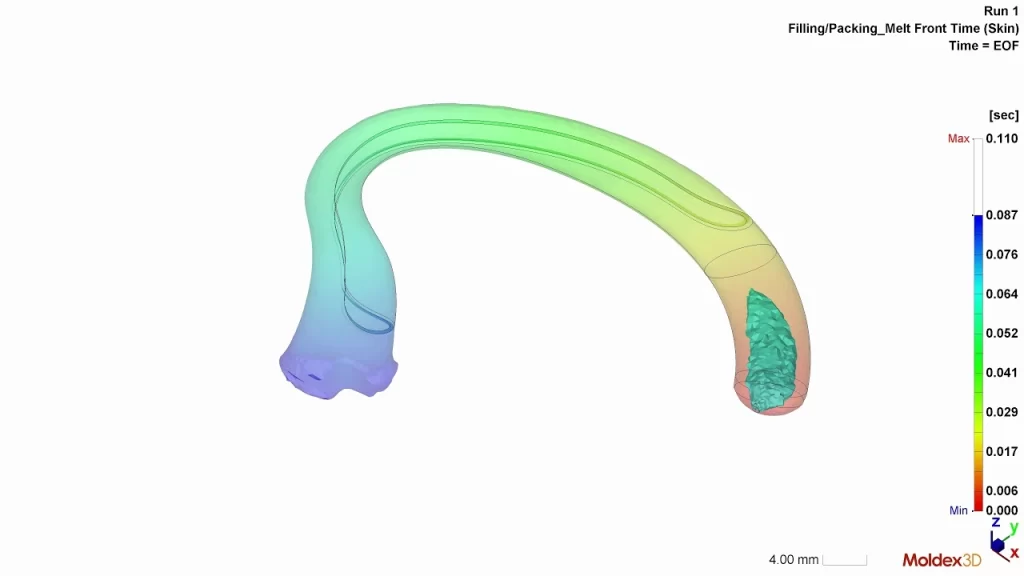
Simulação de co-injeção
Projetar não se resume apenas a criar um modelo de engenharia digital da peça desejada, mas também a desenvolver um projeto moldável otimizado para facilidade de moldagem, velocidade de produção, precisão dimensional e custo-benefício.
A seguir, apresentamos algumas práticas/considerações da indústria para um projeto de moldagem por co-injeção otimizado para DFM (Design for Manufacturing).
- Espessura da peça
Mantenha a espessura uniforme em toda a geometria, com um mínimo de 1 a 3 mm, dependendo do tipo de material. Além disso, a espessura não deve exceder 5 mm.
- Volume de materiais
O volume central deve ser de 20 a 80%, e o material da pele deve ser o inverso. Isso é essencial para manter um fluxo eficiente das soluções injetadas.
- Tipo de portão
Escolha o tipo de ponto de injeção apropriado e posicione-o nas seções mais espessas para uma fresagem uniforme.
- Tolerâncias:
Defina as tolerâncias dimensionais uniformemente em todas as características e considere o resfriamento das camadas. A moldagem por co-injeção normalmente oferece tolerâncias de ±0.1 mm.
- Caminho do fluxo
Escolha geometrias de molde simples que promovam padrões de fluxo eficientes. Evite transições bruscas de espessura, cantos vivos e seções longas e finas.
Co-injeção versus outros processos de moldagem
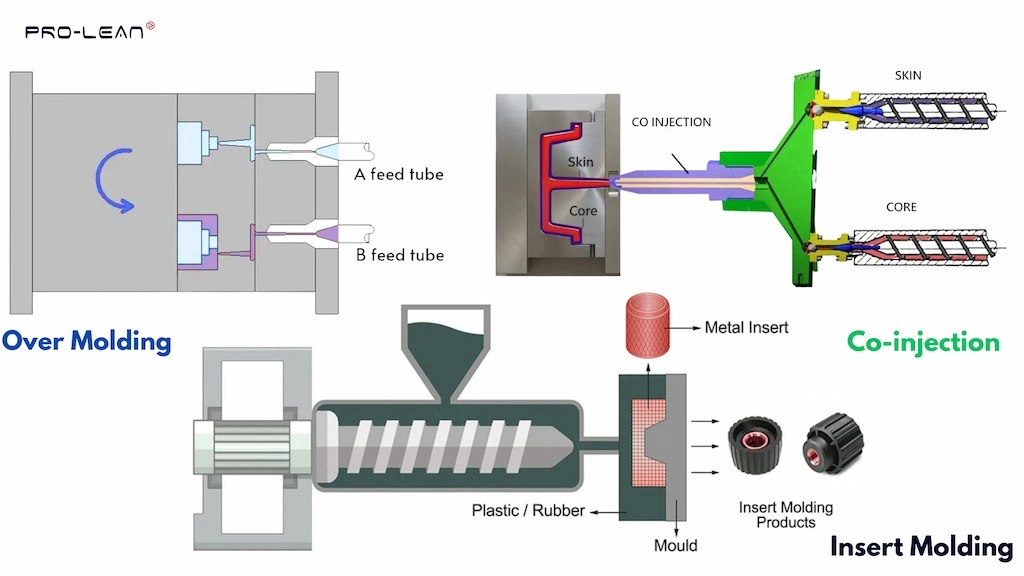
Alternativas à co-injeção
A moldagem por inserção e a sobremoldagem são outros dois processos de moldagem por injeção multimaterial. Vamos compará-los com a moldagem por co-injeção.
Co-injeção versus sobremoldagem
Sobremoldagem de plástico Diferencia-se da co-injeção na forma como a injeção e a estruturação da peça são realizadas. Envolve a injeção de dois materiais diferentes, um após o outro, e é comumente usada para sobremoldagem de vedações, alças ou isolamentos em itens rígidos.
Co-injeção versus moldagem com inserto
Como o próprio nome sugere, a moldagem por inserção envolve o posicionamento de um inserto pré-fabricado (metálico ou não metálico) na cavidade do molde e a injeção de polímero fundido. Em seguida, o polímero flui ao redor do inserto, formando uma peça única e resistente.
Desafios da moldagem por co-injeção e como solucioná-los?
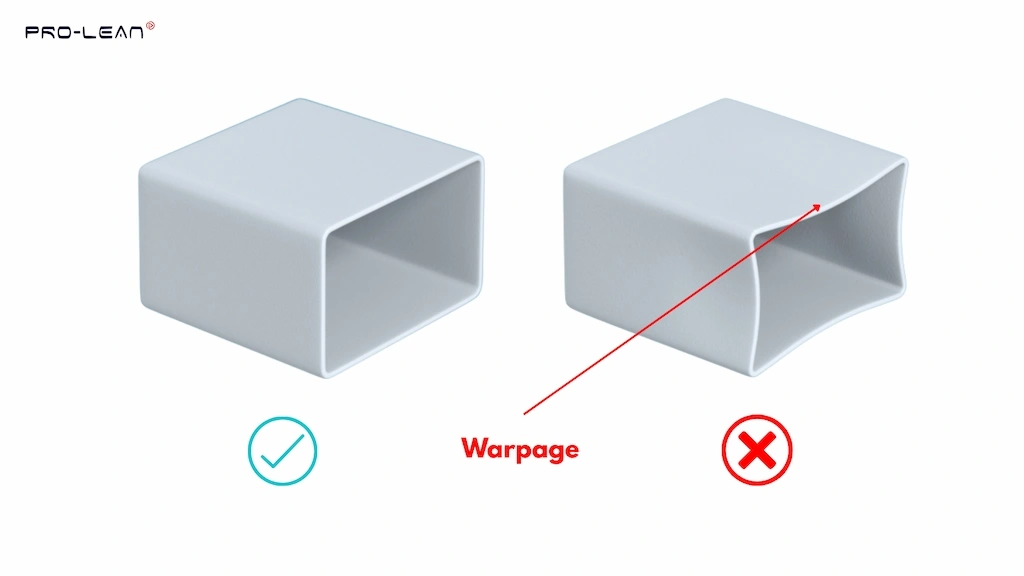
Defeito de moldagem por co-injeção
A ruptura do núcleo, as imperfeições da superfície, o fluxo desequilibrado em múltiplas cavidades e a deformação são os principais desafios da moldagem por co-injeção.
Vamos analisar esses desafios com mais detalhes, apresentando as respectivas estratégias de prevenção.
Avanço do núcleo
O material do núcleo pode romper a camada externa da pele e atingir a superfície, causando falhas funcionais ou estéticas. Para evitar isso, escolha a pressão de injeção correta, aumente o volume de injeção na pele e ajuste a temperatura de fusão.
Imperfeições da superfície
Outro desafio é moldar peças sem imperfeições e defeitos superficiais, como marcas e linhas de solda. Isso é causado principalmente pela espessura irregular da camada superficial.
Problemas com múltiplas cavidades
Se o molde de injeção tiver múltiplas cavidades, é difícil equilibrar o fluxo entre elas. Isso causa desequilíbrios nos volumes de material da camada externa e do núcleo.
Para evitar isso, posicione o bico de injeção com precisão, ajuste a taxa de resfriamento e corrija a fluidez.
Warpage
A diferença na taxa de contração do material da camada externa e do núcleo causa empenamento. Para evitar o empenamento, assegure uma espessura uniforme, utilize sistemas de refrigeração eficientes e otimize os parâmetros do processo.
Leia mais: PIM - Moldagem por Injeção de Pó
O que diferencia a moldagem por co-injeção da moldagem por injeção tradicional?
O que diferencia a co-injeção da moldagem por injeção tradicional é que ela envolve a injeção de dois materiais simultaneamente para formar uma peça única e unida, em vez da injeção de um único tipo de material fundido. Isso significa que a moldagem por injeção tradicional não consegue produzir uma peça multimaterial em um único ciclo.
A moldagem por injeção padrão ou tradicional é adequada para a produção em massa de peças e produtos uniformes feitos de um único material. Por outro lado, a moldagem por co-injeção é ideal quando se necessita de peças com estruturas em camadas de dois materiais diferentes.
Experimente o Boda agora!
A moldagem por co-injeção melhora a qualidade do produto?
Sim, a moldagem por co-injeção melhora a qualidade das peças e produtos fabricados por meio de diversas combinações de materiais, maior durabilidade e estética personalizada. Além disso, também reduz os custos de montagem e contribui para a competitividade no mercado.
Em seguida, vejamos a lista abaixo sobre como a tecnologia de co-injeção melhora a qualidade do produto.
- A moldagem por co-injeção permite a combinação de materiais macios e rígidos, proporcionando resistência e acabamento.
- As peças moldadas por co-injeção são duráveis, pois o núcleo e o revestimento se unem fortemente.
- A moldagem por injeção multimaterial reduz o tempo e o custo de montagem.
- Permite a personalização da textura da superfície, da cor e da qualidade do acabamento.
A moldagem por co-injeção é adequada para o meu projeto?
A adequação da moldagem por co-injeção depende das especificações da peça/produto e dos requisitos da aplicação.
Escolha o processo de moldagem por co-injeção se:
- Sua peça/produto precisa de uma combinação de múltiplos materiais, especialmente plásticos rígidos e borracha macia e elastômeros.
- Essas partes precisam de uma pele mais macia como barreira, para aderência ou por razões estéticas.
- Você está utilizando materiais reciclados para a moldagem.
- Você precisa de tiragens de grande volume, normalmente superiores a 10,000 unidades.
Quais são as tendências futuras na moldagem por co-injeção?
As tendências futuras na moldagem por co-injeção se concentram em três áreas principais: inovações em materiais, equipamentos automatizados e orientados por IA, e adaptabilidade a diversos setores.
Vamos analisar mais detalhadamente essas tendências futuras.
1. Avanços materiais
Inovações no uso de materiais reciclados, incorporando novos materiais na superfície de peças ou produtos. Além disso, os fabricantes também estão focando em polímeros de base biológica.
2. Automação e integração de IA
Outra tendência é a utilização de sistemas de manufatura inteligentes, como automação de injeção, monitoramento em tempo real e otimização baseada em dados. Consequentemente, o controle de processos orientado por IA também está sendo rapidamente adotado.
3. Adaptabilidade entre indústrias
Além das embalagens, mais setores estão utilizando a tecnologia de co-injeção para produzir diversos componentes e produtos, incluindo os setores médico, automotivo e de bens de consumo. Isso se deve ao aumento das opções de materiais, da precisão, dos acabamentos e da complexidade do design.
Experimente o Boda agora!
Conclusão
De forma geral, a moldagem por co-injeção permite a produção de peças com múltiplos materiais, remontando as estruturas núcleo-revestimento ou revestimento-núcleo-revestimento. Esse método de ciclo único aumenta a eficiência da produção e a relação custo-benefício para diversas aplicações, incluindo embalagens, painéis internos automotivos e peças estruturais leves.
Na Boda, oferecemos soluções abrangentes serviços de moldagem por injeção Para diversos setores, abrangendo tudo, desde análise DFM e ferramentas de moldagem até acabamento de superfície.
Além da moldagem plástica padrão, também contamos com instalações de moldagem por inserção, sobremoldagem, co-injeção e moldagem multi-injeção para produzir peças e produtos complexos.
Perguntas Frequentes
O que é co-injeção?
É um subtipo de moldagem por injeção, onde dois polímeros diferentes são injetados em um único molde a partir de duas unidades de injeção diferentes.
Qual a diferença entre a moldagem por co-injeção e a moldagem por injeção tradicional?
A moldagem tradicional não consegue injetar dois materiais diferentes em um molde e formar uma peça única. Em outras palavras, a co-injeção é uma moldagem por injeção multimaterial, enquanto a moldagem tradicional não.
Qual é o sistema mais adequado para co-injeção: o sistema de canais frios ou o sistema de canais quentes?
Os sistemas de canais quentes são preferidos para processos de moldagem por co-injeção.