
“Na moldagem por injeção, cada defeito – seja jateamento ou marcas de queimadura – exige o equilíbrio das propriedades do material, geometria do molde e condições de processamento.”
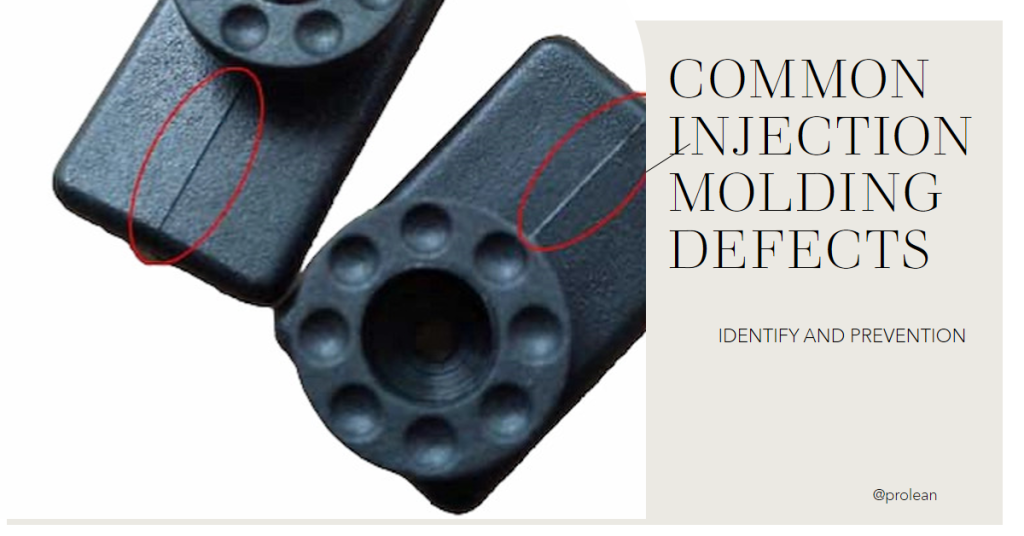
Como qualquer outro método de fabricação, mesmo um pequeno erro pode causar defeitos de usinagem no moldagem por injeção processo. Às vezes, um processo de moldagem perfeito também pode enfrentar problemas e produzir peças de qualidade inferior. Afinal, é um processo complexo e detalhado. Esses Defeitos de moldagem por injeção pode influenciar o apelo estético, a funcionalidade, a precisão e a integridade estrutural.
Este artigo discutirá defeitos específicos em peças moldadas por injeção, suas possíveis causas e como evitá-los ou resolvê-los.
Quais são os defeitos da moldagem por injeção?
Primeiro vamos entender o que é moldagem por injeção. É um processo de fabricação usado para produzir peças por meio da injeção de material fundido em um molde. Este método é comumente usado para produção em massa de peças plásticas, permitindo alta precisão e consistência na forma e nas dimensões dos produtos acabados. Defeitos são irregularidades ou falhas em peças plásticas produzidas por métodos de moldagem por injeção, que podem afetar a aparência, funcionalidade e integridade estrutural da peça.
Esses defeitos de moldagem geralmente surgem de um projeto de molde inadequado, manuseio inadequado do processo e parâmetros de moldagem por injeção abaixo do ideal. Além disso, imprecisões na fabricação de moldes podem causar deformações ou superfícies irregulares, enquanto problemas de manuseio do processo podem resultar em fluxo de material inconsistente ou controle de temperatura.
Compreender esses defeitos é crucial para garantir uma produção de alta qualidade. Ele permite que os fabricantes identifiquem e retifiquem ineficiências de processos e falhas de projeto. Portanto, vamos elaborar detalhadamente os defeitos comuns, um por um.
Defeito 1: Flash ou Rebarbas
Rebarbas ou rebarbas ocorrem quando o excesso de material vaza da cavidade do molde, geralmente ao longo da linha de partição ou inserções. Esse defeito normalmente resulta de pressão de injeção excessiva, força de fixação inadequada ou desgaste do molde, levando a finas camadas indesejadas de plástico na borda da peça.
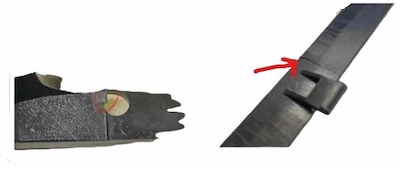
Flash ou rebarbas
Para solucionar ou evitar rebarbas, ajuste a pressão de injeção com precisão. Por exemplo, a pressão deve ser alta o suficiente para preencher o molde, mas não deve expelir material em excesso. Em seguida, inspecione o molde regularmente e ajuste a força de fechamento para garantir a vedação das metades do molde. Saiba mais:Flash de moldagem por injeção
Defeito 2: Tiros Curtos
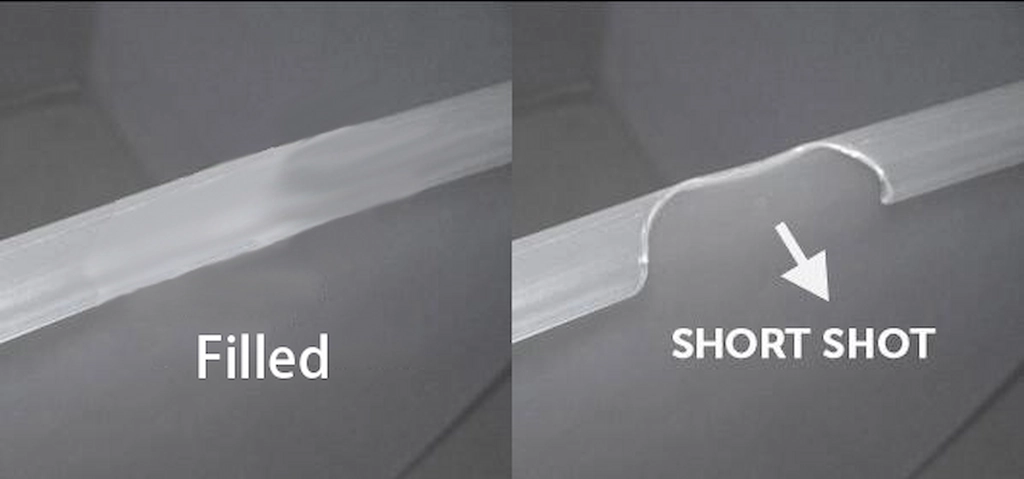
Defeito de tiro curto
Tiros curtos Outro defeito comum na moldagem por injeção são os preenchimentos incompletos da cavidade do molde, resultando em peças finais incompletas ou parcialmente formadas. Vejamos as causas e como solucionar esse defeito.
Tabela: Causas e soluções para tiro curto
| Causas de tiros curtos | Soluções |
| Volume de material insuficiente | Aumente o volume do material para garantir o preenchimento completo da cavidade do molde. |
| Pressão de injeção inadequada | Ajuste a pressão de injeção para um valor mais alto para garantir que o material chegue a todas as partes do molde. |
| Resfriamento prematuro de plástico | Otimize o design do molde e as temperaturas do material para evitar que o plástico solidifique muito cedo. |
| Portões dimensionados ou localizados incorretamente | Redesenhe ou ajuste o tamanho e a localização de portões de moldagem por injeção para melhor fluxo e distribuição de materiais. |
| Baixa viscosidade do material | Selecione materiais com viscosidade apropriada ou ajuste a temperatura do material para melhorar o fluxo. |
Experimente o Boda agora!
Defeito 3: Deformação
O defeito de empenamento é uma flexão ou torção desnecessária em peças moldadas por injeção, geralmente devido a taxas de resfriamento irregulares no material. Em seguida, fatores como espessura de parede não uniforme, projeto inadequado do sistema de resfriamento ou matéria-prima para moldagem por injeção propriedades afetam a dissipação uniforme de calor do molde. Causa tensão interna nas peças, resultando em empenamento.
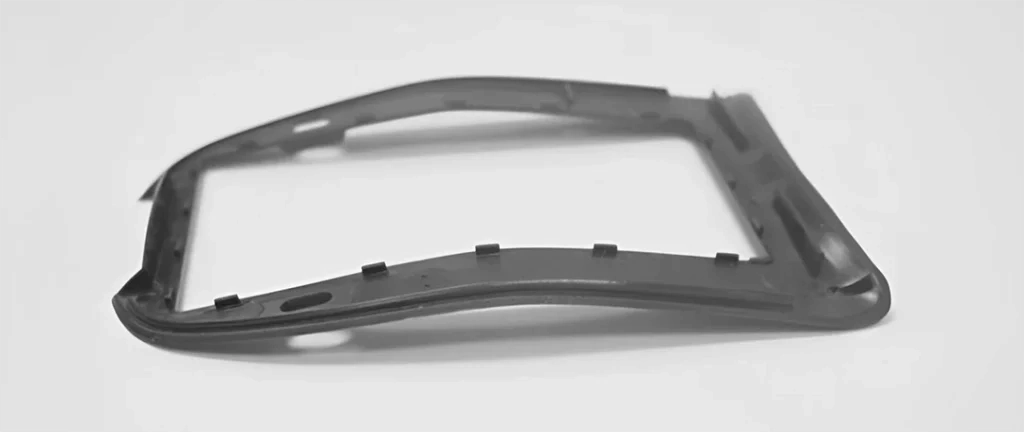
Um defeito de empenamento na peça de plástico
Causas de deformação
- Espessuras de parede não uniformes no projeto da peça levam a taxas de resfriamento desiguais.
- O sistema de resfriamento inadequado no molde causa retração diferencial.
- Liberação prematura do molde antes que a peça tenha esfriado e estabilizado suficientemente.
Soluções para Deformação
- Projete peças com espessura de parede uniforme para que o resfriamento seja uniforme em toda a peça.
- Melhore o sistema de resfriamento do molde para facilitar a dissipação uniforme do calor.
- Ajuste o tempo de resfriamento e o tempo de liberação do molde (certifique-se de que a peça esteja totalmente ajustada).
Defeito 4: Marcas de Afundamento
Você pode dizer que as marcas de afundamento são covinhas na superfície da peça moldada. Estas são as depressões superficiais, reentrâncias, crateras, reentrâncias ou amolgadelas na superfície.
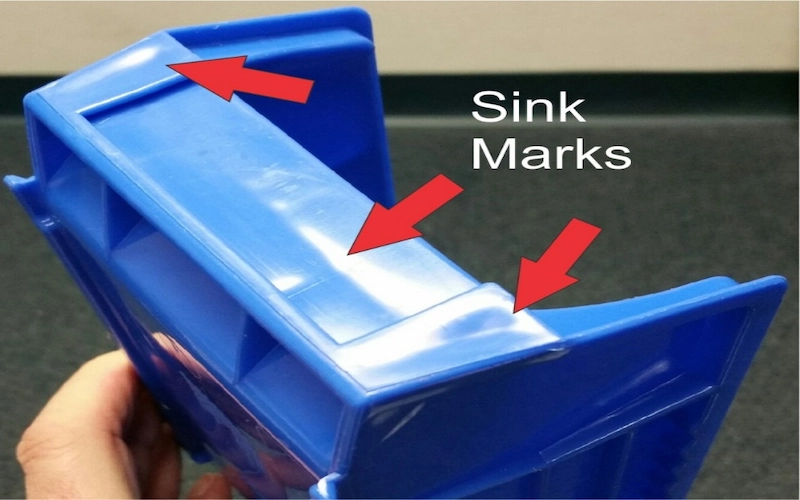
Marcas de pia
Tabela: Causas e soluções de marcas de afundamento
| destaque | Soluções |
| Tempo de resfriamento insuficiente | Aumentar o tempo de resfriamento pode reduzir o encolhimento e resfriar as peças plásticas de maneira uniforme. |
| Baixa pressão na cavidade do molde | Ajuste a pressão de retenção para compensar o encolhimento em áreas mais espessas. |
| Alta temperatura de fusão ou molde | Reduza as temperaturas de fusão e molde para evitar superaquecimento e resfriamento irregular. |
| Seções de parede espessas em design | Redesenhe a peça para reduzir a espessura das paredes. |
| Resfriamento não uniforme de seções espessas | Implemente um mecanismo de resfriamento mais eficiente e modifique o design do molde para uma distribuição uniforme do calor. |
Defeito 5: Linhas de solda ou malha
As linhas de solda ou malha se fundem na moldagem por injeção quando dois fluxos de resina fundida convergem, mas não conseguem se fundir adequadamente. Esses defeitos acontecem especialmente com moldes complexos. Por exemplo, moldes de injeção de alumínio com características como furos onde a resina primeiro se divide e depois se reúne.
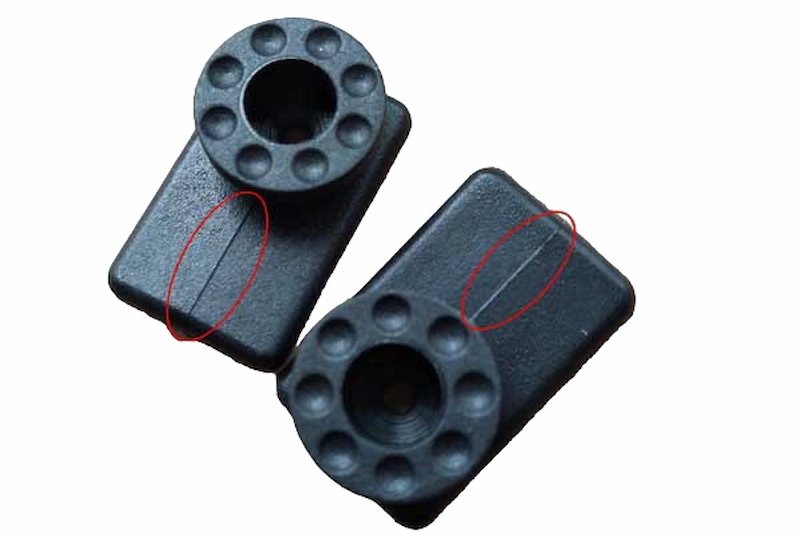
Linhas de solda na peça ABS
A resina principal por trás linhas de solda A diferença de temperatura entre os fluxos que se encontram e se fundem resulta em solidificação parcial e má adesão. Esse problema afeta não apenas a estética da peça, mas também sua integridade estrutural.
Para evitar isso, otimize a moldagem por injeção parâmetros como temperatura da resina, velocidade de injeção e pressão. Posteriormente, selecionar resinas com menor viscosidade e ajustar o design do molde (na resina para dividir e para reunir o local) são duas estratégias eficazes.
Defeito 6: Marcas de queimadura
Marcas de queimadura na moldagem por injeção são manchas pretas de cor ferrugem na superfície ou nas bordas das peças moldadas. Esses defeitos de moldagem por injeção normalmente surgem do superaquecimento do material ou do ar preso dentro do molde.
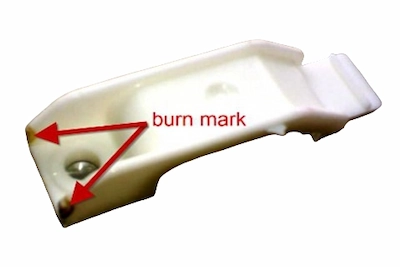
Marcas de queimadura
O superaquecimento geralmente resulta de temperaturas excessivas do cilindro ou da permanência prolongada do material. Por outro lado, o ar preso pode resultar da ventilação ou de velocidades de injeção muito rápidas. As marcas de queimadura geralmente não afetam a integridade estrutural das peças, tornando-se problemáticas quando o nível de degradação prejudica a funcionalidade ou o apelo estético da peça.
Como resolver isso?
- Reduza as temperaturas de fusão e molde para evitar o superaquecimento da resina plástica.
- Reduza a velocidade de injeção
- Implemente sistemas de exaustão, como portões e saídas de gás, para permitir que o ar preso escape.
- Otimize o sistema de ciclo do molde, incluindo tempos de injeção e resfriamento para controlar efetivamente o processo.
Clique aqui para baixar: O gráfico de defeitos de moldagem por injeção
Experimente o Boda agora!
Defeito 7: Jateamento
O defeito de jateamento resulta em padrões ondulados em forma de cobra na superfície das peças moldadas. Esse defeito ocorre quando o plástico, entrando muito rapidamente, respinga nas paredes do molde, criando turbulência antes de solidificar. Em seguida, o jateamento afeta tanto a aparência quanto a integridade estrutural. As causas do jateamento incluem velocidades de injeção excessivamente altas, localização inadequada da porta e temperaturas frias do molde.
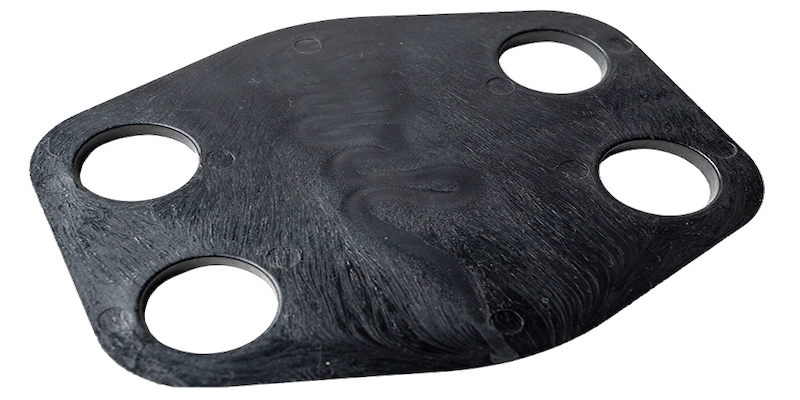
Defeito de jateamento em peça moldada por injeção
Vários ajustes podem ser feitos para evitar esse defeito nas peças moldadas por injeção de plástico. Reduza a velocidade de injeção. Permite um enchimento mais gradual do molde e reduz a turbulência. Em segundo lugar, aumente a temperatura do molde e a resina. Isso pode impedir o endurecimento prematuro do material. Em terceiro lugar, otimizar a colocação do portão é crucial. Portanto, posicione-o para garantir um caminho de fluxo mais suave. Além disso, aumentar o tamanho da porta pode diminuir a velocidade de entrada do plástico. Como resultado, minimiza ainda mais a probabilidade desse defeito.
Defeito 8: Vazios
Bolsas de ar ou vazios de vácuo na moldagem por injeção referem-se a pequenos espaços ocos dentro do molde. componentes plásticos projetados. Os vazios podem diminuir a resistência e a estética das peças. A principal razão por trás da formação de vazios é o ar preso, a baixa pressão de injeção ou a pressão de empacotamento insuficiente, especialmente em seções mais espessas da peça.
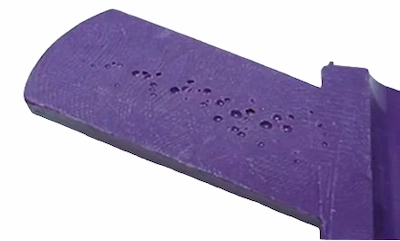
Vazios na peça moldada
Como evitar ou resolver vazios?
- Garanta a ventilação adequada no molde para facilitar a fuga do ar preso.
- Aplique pressão de vedação adequada para preencher a cavidade do molde completa e uniformemente.
- Otimize o tempo de resfriamento para permitir uma solidificação uniforme sem criar vazios.
- Coloque a comporta próxima à parte mais grossa do molde e use plástico menos viscoso para melhorar o escape de ar.
Defeito 9: delaminação
Este defeito na moldagem por injeção é identificado pelo descascamento ou descamação das camadas dentro de uma peça moldada. Muitas vezes é causado por contaminação do material ou má ligação. Além disso, as principais causas podem ser a mistura de polímeros incompatíveis, o uso excessivo de agentes desmoldantes ou temperaturas irregulares da resina.
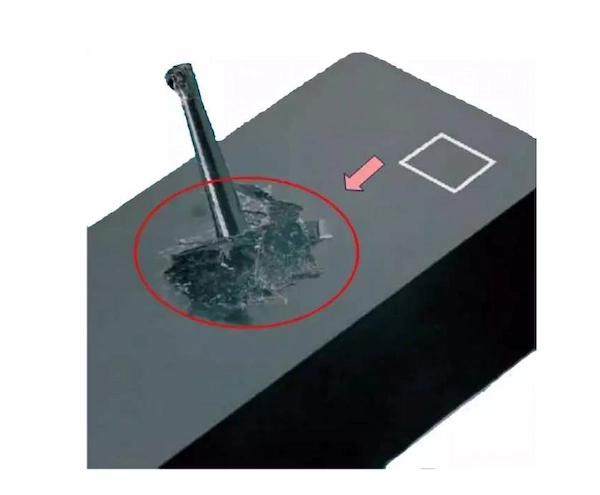
Defeito de delaminação
Tabela: Causas e estratégias de prevenção para delaminação
| Causa da delaminação | Estratégia de Prevenção |
| Incompatibilidade de materiais | Garantir a compatibilidade dos materiais utilizados na produção. |
| Uso excessivo de agentes desmoldantes | Minimize o uso de agentes desmoldantes durante a moldagem. |
| Temperaturas inconsistentes da resina | Mantenha temperaturas consistentes da resina durante todo o processo. |
| Umidade Excessiva | Seque adequadamente os materiais antes de moldar para remover a umidade. |
| Ângulos agudos na porta e no caminho do fluxo | Chanfre ângulos agudos no projeto do molde para melhorar o fluxo. |
Defeito 10: Descoloração
As listras coloridas de descoloração ocorrem quando há inconsistências de cor, manifestando-se como coloração irregular, listras ou áreas desbotadas. Esse problema normalmente surge da incompatibilidade do polímero com temperaturas de processamento, corantes ou degradação do material.
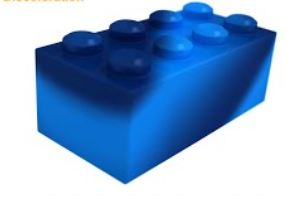
Parte parcialmente descolorida
Causas da descoloração
- Interação com produtos químicos ou radiação UV alterando a coloração.
- Restos de resinas ou pellets no reservatório ou bico injetor.
- Moldes retendo detritos de ciclos de produção anteriores.
- Os corantes carecem de resistência ao calor adequada e mistura insuficiente de misturas de corantes.
Prevenção de descoloração
- Proteja os materiais contra produtos químicos prejudiciais e raios ultravioleta.
- Execute uma limpeza abrangente da tremonha, do molde e do bico após o ciclo de moldagem.
- Use um agente de limpeza para eliminar restos de corantes e outros resíduos.
- Selecione corantes que possam suportar temperaturas de processamento e garantam a mistura uniforme das formulações de corantes para manter a consistência da cor.
Defeito 11: Degradação do Material
Este defeito refere-se ao enfraquecimento ou alteração das propriedades das peças moldadas. Ocorre quando os materiais são processados além dos seus limites de estabilidade térmica ou sofrem estresse mecânico excessivo durante a moldagem.
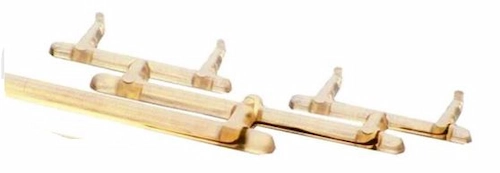
Degradação de material
Primeiro, controle as temperaturas de processamento para evitar degradação. Assim, você pode garantir que as peças dentro do molde permaneçam dentro dos limites de estabilidade térmica do material. Além disso, minimizar o estresse mecânico ajustando as taxas de cisalhamento e as pressões de injeção pode ajudar a preservar a integridade do material. No geral, monitore e otimize esses parâmetros.
Defeito 12: Mau acabamento superficial
Um acabamento superficial ruim caracteriza-se por textura ou aparência irregular. Esse defeito de moldagem por injeção pode resultar do uso de materiais inadequados para o projeto do molde ou para a qualidade de superfície desejada. Além disso, fatores como a seleção inadequada de materiais, a inadequação do molde e a falta de um molde adequado também podem contribuir para esse defeito. polimento do molde ou parâmetros de processamento incorretos podem levar a um acabamento superficial abaixo do ideal na peça moldada.
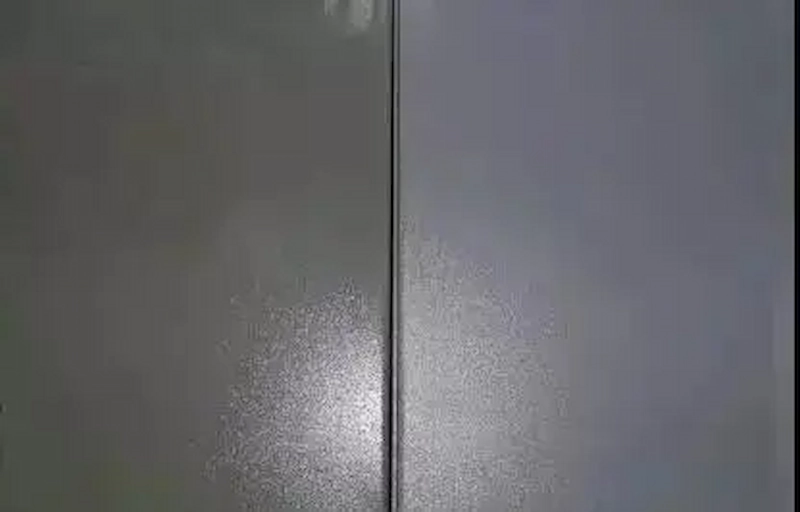
Acabamento fraco e liso
Evitar ou Prevenir
- Use técnicas sistemáticas de seleção de materiais e escolha materiais compatíveis com o design do molde e a qualidade de superfície pretendida.
- Após a moldagem por injeção, aplique polimento para obter um acabamento superficial mais liso.
- Otimize os parâmetros de processamento, como temperatura e velocidade de injeção, para obter um acabamento superficial de qualidade.
Experimente o Boda agora!
O equipamento pode causar defeitos na moldagem por injeção?
Sim, configuração inadequada do equipamento, alimentação inconsistente, estabilidade da máquina de moldagem por injeção, calibração e outras causas podem resultar em defeitos de moldagem por injeção.
A seguir, vamos apontar os possíveis problemas com os equipamentos utilizados no processo de moldagem.
Alimentação de Material
A alimentação inconsistente de material na moldagem por injeção traz variação no peso e na qualidade da peça. Esta inconsistência surge de irregularidades no mecanismo de alimentação ou tremonha. Portanto, inspecione regularmente o sistema de alimentação, mantenha e calibre a máquina e certifique-se de que o material esteja livre de contaminação.
Bandas de aquecedor com defeito
As bandas de aquecimento mantêm a temperatura adequada para a fusão do material, e o mau funcionamento pode levar à fusão inadequada dos materiais. Como resultado, são necessárias manutenção e inspeção regulares das faixas do aquecedor. Assim, pode garantir fluxo de material consistente e qualidade das peças moldadas.
Parafusos ou barris gastos
Os parafusos e cilindros de uma máquina de moldagem por injeção estão sujeitos a desgaste devido ao uso constante. Com o tempo, esse desgaste pode levar à má mistura e degradação do material. Parafusos gastos podem não transportar, misturar ou pressurizar adequadamente o material, causando textura e propriedades mecânicas irregulares no produto final.
Falhas no sistema hidráulico ou pneumático
Os sistemas hidráulicos ou pneumáticos são responsáveis pela força necessária para fechar e fixar o molde. Além de facilitar a movimentação de diversos componentes da máquina injetora. Além disso, as falhas nesses sistemas tornam o processo de moldagem consistente e preciso. Portanto, verifique e faça a manutenção de possíveis problemas, como vazamentos, perdas de pressão ou falhas de válvulas.
Fabricação de peças moldadas por injeção sem defeitos na Boda
At Bodao, Nosso compromisso em fabricar peças moldadas por injeção sem defeitos é fundamental. Utilizamos equipamentos e técnicas avançadas para garantir precisão em todos os aspectos do processo de moldagem. Além disso, nossa otimização da seleção de materiais para o controle preciso dos parâmetros de processamento é fundamental para evitar todos os defeitos nas peças moldadas.
Nossa equipe dedicada de especialistas concentra-se na melhoria contínua e na inovação no design e na funcionalidade do molde. Essa abordagem elimina defeitos comuns, como empenamentos, marcas de afundamento e rebarbas. A experiência da equipe em solução de problemas e manutenção preventiva aumenta ainda mais a confiabilidade e a consistência dos produtos finais.
Se você está procurando por algum serviços de moldagem por injeção com uma abordagem proativa para prevenção de defeitos, a Protec cuida do seu projeto com atenção aos detalhes. Envie seu design e solicitar um orçamento para iniciar seu projeto!
Resumindo
O projeto do molde de injeção e a qualidade de fabricação influenciam significativamente as qualidades funcionais e estéticas das peças moldadas. Defeitos como rebarbas ou rebarbas, disparos curtos, empenamentos, marcas de afundamento e linhas de solda surgem de problemas no projeto do molde, no fluxo do material e no processo de resfriamento.
Resolver ou evitar estes Defeitos de moldagem por injeção requer uma combinação de operação precisa do equipamento, seleção cuidadosa de materiais e controle meticuloso do processo. Você pode melhorar a qualidade e a consistência dos produtos moldados por injeção considerando os possíveis defeitos e suas causas subjacentes durante o projeto do molde e o manuseio do projeto de moldagem por injeção.
Leia mais:
- Moldagem por injeção de ABS: um guia para obter produtos plásticos
Perguntas Frequentes
Quais são os defeitos comuns de moldagem por injeção?
Defeitos comuns de moldagem por injeção incluem rebarbas ou rebarbas, disparos curtos, empenamento, marcas de afundamento, linhas de solda ou malha, marcas de queimadura, jatos e vazios.
O que causa rebarbas ou rebarbas na moldagem por injeção?
Rebarbas ou rebarbas ocorrem devido à pressão de injeção excessiva, força de fixação inadequada ou desgaste do molde.
Como evitar disparos curtos na moldagem por injeção?
Use volume de material suficiente e pressão de injeção adequada e otimize as temperaturas do molde e do material para evitar injeções curtas.
O que leva ao empenamento nas peças moldadas por injeção?
É o resultado de taxas de resfriamento desiguais devido à espessura não uniforme da parede ou ao projeto inadequado do sistema de resfriamento.
Quais são as causas comuns de linhas de solda ou malha?
Linhas de solda ou malha são comumente causadas por variações de temperatura quando dois fluxos de resina fundida convergem.
Problemas com equipamentos podem levar a defeitos na moldagem por injeção?
Sim, problemas de equipamento, como alimentação inconsistente de material, bandas de aquecimento com defeito e parafusos ou cilindros desgastados, podem levar a vários defeitos de moldagem por injeção.