
A moldagem por injeção é um processo preciso, mas às vezes pequenos desvios podem ser observados. Tolerâncias são limites de variação de um produto dentro do limite especificado de tamanho ou medidas. Ajuda as peças a funcionarem conforme o esperado, especialmente ao executar um projeto que envolve o uso múltiplo de componentes. A falta de tolerância crítica significa que as peças não se encaixam e não conseguem funcionar conforme o esperado. Geralmente, há duas tolerâncias principais na moldagem por injeção: usinagem e resina. O limite de precisão para usinagem é de +/- 0.003 pol. (0.076 mm) e normalmente está relacionado à ferramenta do molde. A tolerância da resina é aplicada à peça acabada. Normalmente, não é menor que +/- 0.002 polegadas por polegada (0.051 mm por mm).
Agora, vamos falar sobre as características de design, material e processo a serem consideradas para atingir as tolerâncias necessárias na moldagem por injeção de plástico e fazer com que as peças funcionem perfeitamente.
Quais fatores afetam as tolerâncias da moldagem por injeção?
Tolerâncias de moldagem por injeção
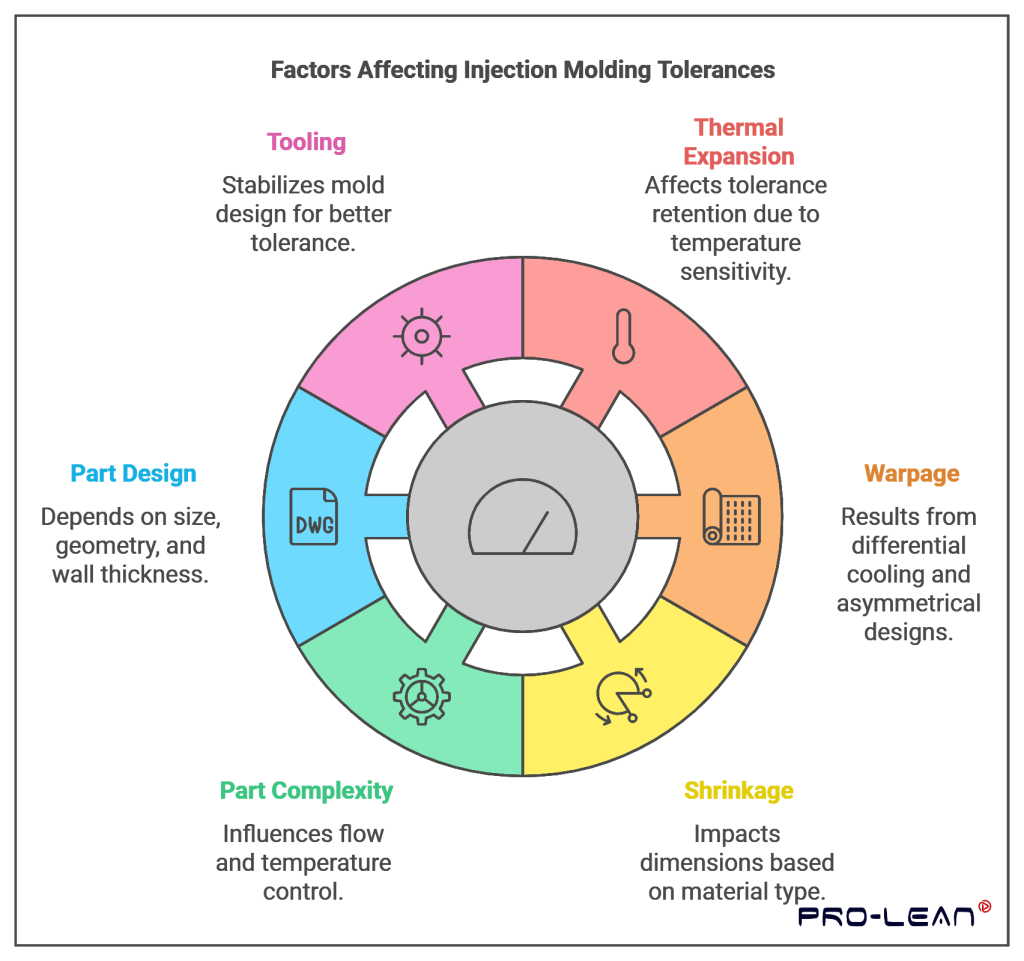
Muitos fatores afetam o moldagem por injeção tolerâncias em maior extensão. Perceber esses fatores ajuda a ajustar as tolerâncias para as condições do projeto.
Expansão térmica
O coeficiente de expansão térmica tem importância significativa nos plásticos. A sensibilidade à temperatura é outra característica séria dos plásticos porque eles se expandem e encolhem com mudanças de temperatura. A expansão térmica não é vista diretamente afetando as características de retenção. Então, a retenção de tolerância pode ser bastante problemática se ocorrer muita flutuação de temperatura.
Warpage
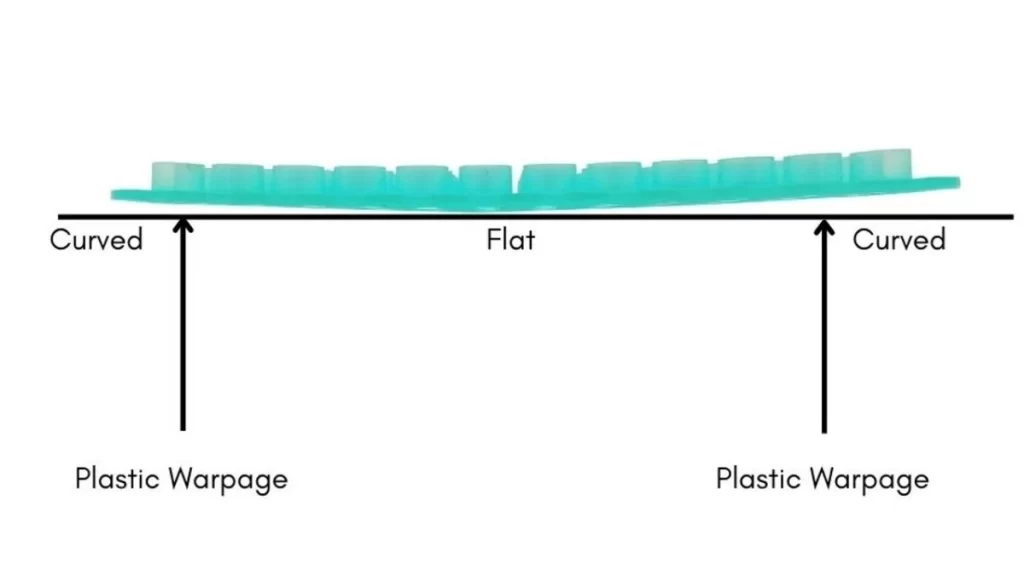
Deformação - defeito de moldagem por injeção
Empenamento é definido como o desvio da planura original de um material como resultado de resfriamento diferencial. Quando os projetos das lâminas da turbina são de paredes espessas assimetricamente, o tempo de resfriamento é bastante longo e há uma chance de empenamento. Além disso, o resfriamento não uniforme cria problemas como a incapacidade de manter tolerância estreita. É essencial minimizar os problemas de empenamento. Isso pode ser alcançado maximizando a moldagem por injeção, mas não em um nível extremo.
encolhimento
Todos os materiais plásticos testados encolheram até certo ponto após o resfriamento. O impacto pode ser visto nas dimensões gerais da peça do usuário final. O fenômeno de encolhimento afeta todos os materiais plásticos em taxas diferentes. Os materiais amorfos são conhecidos por encolher mais do que os materiais cristalinos, em geral. Porque a mudança de fase é provocada pela fusão. A maioria das indústrias emprega peças plásticas devido à flexibilidade do produto. Como são economicamente sustentáveis, muitas empresas de manufatura as preferem.
Complexidade da peça
Aspectos desafiadores estão envolvidos no design e ferramental de fluxo de material. Eles podem desacelerar uma taxa de enchimento rápida que pode ocorrer durante o processo de moldagem. Portanto, o nível de controle de temperatura é de grande importância. O sistema de resfriamento torna mais fácil atingir os níveis de tolerância necessários.
Desenho da Peça
As tolerâncias dependem muito do tamanho da peça, geometria e espessura da parede. As peças maiores e mais grossas encolhem em taxas diferentes. A capacidade de gerenciar tais variações é de grande importância para resultados de alta qualidade. A geometria da peça fornece meios de controle para que possa haver melhor tolerância.
Ferramentas.
Tolerâncias só podem ser determinadas com a ajuda do projeto do molde de injeção. A estabilidade do molde desempenha um papel no controle da taxa de resfriamento e redução no processo de contração. Portanto, o projeto do molde melhora a confiabilidade da tolerância e a qualidade do produto.
Experimente o Boda agora!
Como o material afeta as tolerâncias de moldagem?
É importante identificar a resina certa para que o trabalho seja bem-sucedido. No processamento, todos os materiais têm propriedades diferentes e exigem técnicas diferentes a serem seguidas. Eles se fundem, cristalizam e solidificam em diferentes temperaturas. Selecionar o material certo ajuda a obter as especificações desejadas.
encolhimento
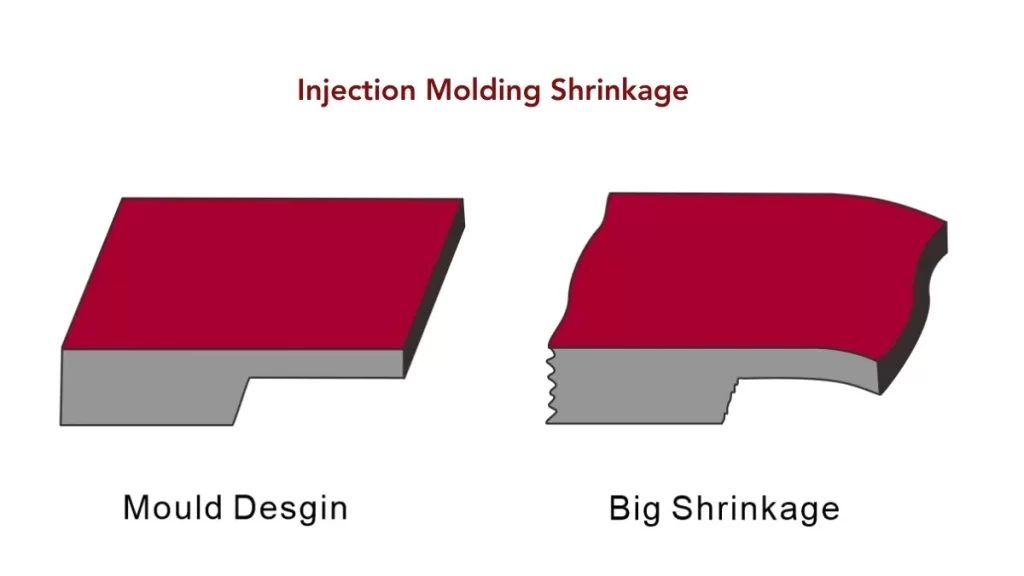
Encolhimento na moldagem
Ao resfriar moldes, todos os materiais encolhem. A taxa de encolhimento é uma característica importante que deve ser levada em conta. Saber como o molde lida com o encolhimento é crucial. Por exemplo, se um molde for usado para produzir plástico ABS, a taxa de encolhimento é de 0.003 pol./pol (0.076 mm/mm). Seria aconselhável projetar o molde para fatorar esse encolhimento. Essa abordagem ajuda a garantir que a peça final atinja as tolerâncias necessárias.
No entanto, se você mudar de poli para polipropileno, a taxa de encolhimento será diferente. O polipropileno tem uma taxa de encolhimento de 0.018 polegada por polegada (0.457 mm por mm). Isso leva a uma variação de 0.015 pol./pol. (0.381 mm/mm) entre os dois casos. Pode se tornar tão pequeno quanto 0.015 pol., o que pode produzir sérios problemas na peça. (Saiba mais sobre o Moldagem por compressão vs. moldagem por injeção).
Estimativa de contração e tolerâncias de peças
As peças moldadas por injeção são conhecidas por encolher conforme o material esfria. O fator de encolhimento afeta diretamente a tolerância das peças. Melhorar tais mudanças é crucial e permeia boa parte do design. Para estimar o encolhimento, é preciso medir a taxa de encolhimento linear de um material. Normas como a ASTM D955 ajudam neste processo de teste. Primeiro, use uma injeção de amostra e deixe esfriar. Calcule o encolhimento usando a seguinte equação:
Taxa de encolhimento = 100% (Lc – Lp) / Lp
Onde:
- Lc: Comprimento da cavidade
- Lp: Comprimento da parte após o resfriamento
A equação acima determina a contração linear para os materiais cujas propriedades não são simétricas. Relevantemente, resinas com fibras longas têm baixa contração durante o fluxo de fusão. Isso pode levar à superestimação da contração na direção transversal. (Saiba mais sobre o Usinagem CNC vs. Moldagem por injeção)
Análise de fluxo de molde
A taxa de expansão é determinada efetivamente quando uma análise de fluxo de molde é conduzida. Esta simulação demonstra o processo pelo qual a resina plástica é embalada em um molde. Ela também mostra áreas no molde que podem ser difíceis de preencher. Geralmente, a simulação utiliza o Autodesk Moldflow, uma das ferramentas CAE mais comumente empregadas.
Valores típicos de contração de plásticos
A tabela a seguir mostra a faixa de contração para a maioria das resinas de moldagem por injeção disponíveis no mercado. Em geral, consulte a folha de dados do material para obter os melhores resultados.
| Material | Faixa de encolhimento |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Acetal/POM (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| HIPS | 0.2-0.8 |
| LDPE | 2-4 |
| Náilon 6/6 | 0.7-3 |
| Nylon 6/6 com enchimento de vidro (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBT com enchimento de vidro (30%) | 0.2-1 |
| PEEK | 1.2-1.5 |
| PEEK Vidro Cheio (30%) | 0.4-0.8 |
| PEI (Ultem®) | 0.7-0.8 |
| PET | 0.2-3 |
| PMMA (acrílico) | 0.2-0.8 |
| PC | 0.7-1 |
| PC Vidro Cheio (20–40%) | 0.1-0.5 |
| Polietileno com enchimento de vidro (30%) | 0.2-0.6 |
| Polipropileno Homopolímero | 1-3 |
| Copolímero de polipropileno | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| PVC rígido | 0.1-0.6 |
| SAN (como) | 0.3-0.7 |
| TOPO | 0.5-2.5 |
| TPU | 0.4-1.4 |
Como otimizar as tolerâncias de moldagem por injeção
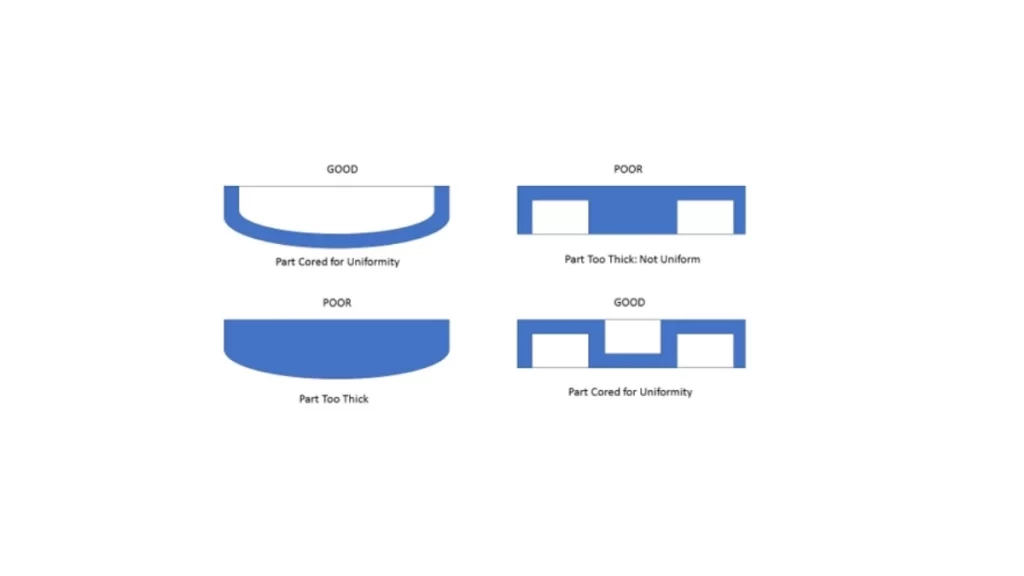
Critérios de otimização de tolerâncias
Especificamente, é importante prever tolerâncias típicas de moldagem por injeção com antecedência. Elas incluem design de produto, seleção de material, ferramental e controle de processo.
Fase de desenho
Siga sempre as diretrizes de Design for Manufacturing (DFM). Essa abordagem reduz muito a possibilidade de empenamento, encolhimento e desalinhamento. As estratégias em DFM devem aprimorar o processo de fabricação e a qualidade das tolerâncias do produto.
Tamanho único
As tolerâncias são altamente dependentes do tamanho total do produto. A deformação é um dos maiores riscos de distorção em itens maiores. Considerações de tamanho durante o design são sensíveis.
Espessura da parede
Espessura de parede igual é ideal em termos de estabilização da taxa de encolhimento. Ela minimiza problemas como empenamento e afundamento. Os projetos devem evitar paredes grossas e maciças e os cantos internos devem ser o mais arredondados possível.
ângulos de inclinação
É possível reduzir a remoção de peças dos moldes incorporando ângulos de inclinação. Essa prática minimiza a probabilidade de encolhimento e aderência. Normalmente, o ângulo de inclinação deve variar de 10 a 20 graus.
Bosses
Os projetistas não devem fazer a espessura das paredes do boss muito grande. Paredes grossas podem levar à formação de vazios e também podem causar um aumento no tempo de ciclo.
Selecione o material certo
Selecionar o material certo influencia significativamente as tolerâncias de moldagem por injeção. Os materiais também devem ter valores de contração semelhantes. Decidir sobre as resinas certas para tamanho e design também é crucial.
Lembre-se das ferramentas de molde
A estrutura do molde tem um grande impacto na precisão e geralmente é afetada pela estrutura da ferramenta do molde. O superdimensionamento é uma prática recomendada para minimizar o problema de encolhimento do material. Nesse caso, a temperatura deve ser uniforme durante todo o processo de moldagem. Reduzir defeitos significa posicionamento adequado dos pinos ejetores e portas.
Executar RPCs
A principal razão pela qual a calibração de variáveis afeta a qualidade da peça é que ela tem um efeito persistente e estável. Temperatura, pressão e tempo de espera são os principais fatores que devem ser regulados. O uso de sensores torna possível ter feedback durante a execução do processo.
Experimente o Boda agora!
Tolerâncias de moldagem por injeção padrão
A tabela abaixo tem como objetivo fornecer um resumo sistemático das Tolerâncias Padrão de Moldagem por Injeção de acordo com GB / T 14486-2008. Tem como objetivo auxiliar empresas de moldagem por injeção na compreensão dos limites de tolerância nas dimensões das peças para produzir um produto final de qualidade.
- Nível de tolerância (MT1 – MT7): Esses níveis mostram o grau de precisão necessário para uma peça. MT1 é o mais preciso, enquanto MT7 tem mais tolerância.
- Faixa de dimensões (mm): Cada linha se refere a uma categoria de tamanho específica de peças moldadas – desde miniaturas (0-3 mm) até medidas maiores (120-140 mm).
- Colunas “a” e “b”: Cada nível de tolerância é subdividido em colunas “a” e “b”, dando dois valores de tolerância para cada nível. Então, dependendo da aplicação, o valor de tolerância apropriado para a aplicação específica pode ser selecionado.
|
Nível de tolerância |
Faixa de dimensões (mm) |
0 - 3 |
3 - 6 |
6 - 10 |
10 - 18 |
18 - 30 |
30 - 50 |
50-80 |
80-120 |
120-140 |
|
Contas Multiplicadas |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
Contas Multiplicadas |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
Contas Multiplicadas |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
Contas Multiplicadas |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
Contas Multiplicadas |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
Contas Multiplicadas |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
Contas Multiplicadas |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Técnicas de medição e inspeção para tolerâncias de moldagem por injeção
Ferramentas reais de controle e medição são usadas na verificação de tolerâncias de moldagem por injeção com os seguintes métodos usados; Os principais métodos incluem:
- Inspeção visual: Uma inspeção básica envolve a identificação de irregularidades nas peças, como empenamento, afundamento e rachaduras.
- Medição manual: A medição direta de peças usando instrumentos de medição como paquímetros e micrômetros. Este método é adequado para peças simples com um pequeno número de dimensões críticas.
- Medição Automatizada: Para peças com muitas dimensões críticas. O uso de CMMs e Vision Systems na produção dessas peças complexas.
- Inspeção do Primeiro Artigo (FAI): O procedimento de inspeção final avalia a primeira peça conforme ela sai da linha de produção em uma execução de produção. Ele oferece todos os parâmetros dimensionais e faz uma comparação de cada parâmetro com os valores de projeto, em relação à tolerância dos produtos. (Leia mais sobre Controle de qualidade de moldagem por injeção)
Conclusão
As tolerâncias de moldagem por injeção são críticas para garantir a qualidade e a eficácia das peças moldadas, bem como sua adequação ao uso. Essas tolerâncias são afetadas por problemas como encolhimento, empenamento, expansão térmica, design da peça, complexidade e design da ferramenta. Por meio do trabalho, design e material, bem como do controle das condições de processamento da moldagem por injeção, é possível atingir as tolerâncias necessárias para qualquer projeto.
Comece seu projeto com a Boda Tech!
Muitas peças moldadas por injeção exigem dimensões específicas para atender à função para a qual foram projetadas. Tolerâncias significam que os componentes se encaixarão, funcionarão conforme necessário e atenderão às especificações necessárias.
Trabalhar com a Boda Tech é um grande passo em direção à fabricação de peças de alta qualidade para diferentes aplicações. Estando na indústria há mais de uma década, a Boda ganhou experiência em fabricação de moldes de precisão e moldagem por injeção. Nós nos concentramos no desenvolvimento de produtos de tipo médico que atendem aos requisitos regulatórios e de alta qualidade para tais produtos usando experiência e conhecimento significativos. Entre em contato conosco agora para qualidade serviço de moldagem por injeção e obtenha um orçamento sem compromisso dos nossos especialistas!