
Moldagem por injeção de náilon
moldagem por injeção A tecnologia processa uma variedade de polímeros de alto desempenho para produzir as peças desejadas, e o náilon não é exceção. Em muitas aplicações, ele é considerado uma alternativa leve ao metal e às ligas metálicas.
Este material de poliamida oferece propriedades físicas, mecânicas e químicas equilibradas. É resistente, com alta resistência estrutural, à tração e tenacidade, além de resistência química. Adicionalmente, o náilon possui baixo coeficiente de atrito e boa estabilidade térmica.
Embora apresente muitas vantagens, Moldagem por injeção de náilon Requer um controle rigoroso do processo para lidar com sua alta temperatura de fusão, absorção de umidade, encolhimento do náilon e variabilidade de fluxo. A moldagem por injeção de nylon é utilizada em diversos setores para a produção de peças de alto desempenho, baixo atrito, resistentes à corrosão e duráveis. Exemplos incluem coletores de escape de motores automotivos, carcaças elétricas, engrenagens, fixadores e artigos esportivos.
Neste artigo, discutiremos o material Nylon (Nylon 6, 66, PA 12, etc.), suas vantagens, desvantagens, o processo de moldagem por injeção, dicas de projeto de moldes e peças, e fatores críticos a serem considerados durante a moldagem por injeção de plástico Nylon.
O que é Nylon?
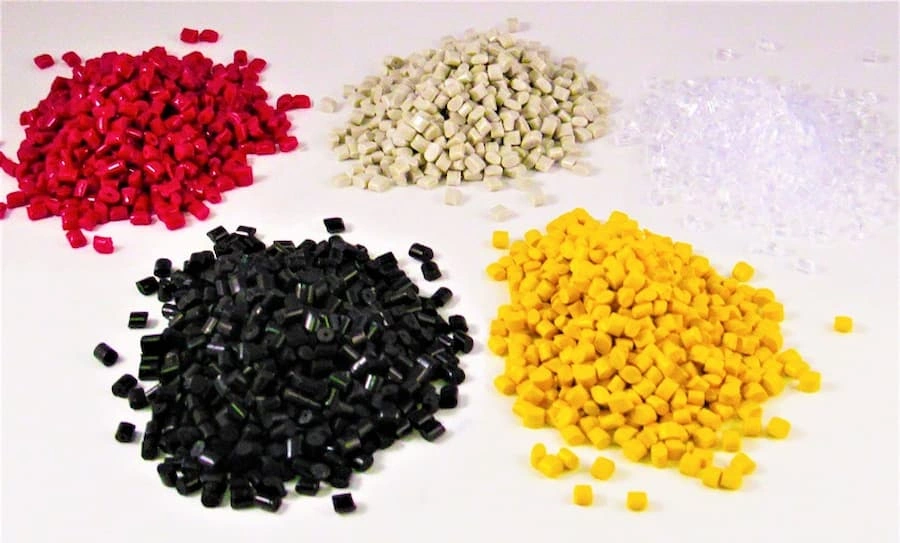
Grânulos de nylon para moldagem por injeção
O náilon é um polímero termoplástico sintético de poliamida (PA) que foi introduzido pela primeira vez pela DuPont na década de 1930. Ao longo dos anos, tornou-se mais avançado e popular. Muitas indústrias o preferem. material de moldagem por injeção Devido à sua robustez, resistência ao desgaste, durabilidade e baixo atrito em seus componentes, o aço inoxidável também é uma excelente opção para peças resistentes a condições térmicas e químicas.
A composição do náilon inclui ligações contínuas –CONH–, caracterizadas por cadeias de carbono alifáticas. Essa estrutura proporciona rigidez, resistência, tolerância térmica e outras propriedades úteis.
Propriedades do material de náilon
O nylon é um material versátil e de alto desempenho, oferecendo excelente resistência à tração, flexão e dobramento, além de boa resistência a ácidos, álcalis, combustíveis, lubrificantes e outros produtos químicos.
A seguir, vamos analisar as principais propriedades do material Nylon.
Elasticidade
O nylon é elástico por natureza, permitindo que as peças suportem alta tensão e retornem à sua forma original após a remoção da carga. Isso também é vantajoso para produtos que exigem elasticidade.
Alta resistência e durabilidade
O náilon é um polímero resistente que suporta cargas elevadas. Em especial, compósitos como o náilon com 40% de fibra de vidro oferecem alta resistência à tração.
Resistência à Corrosão
O náilon é um material resistente à corrosão. Apesar de possuir uma alta taxa de absorção de umidade, ele pode suportar ambientes úmidos e outras condições adversas sem perder suas propriedades.
Absorção de água
O náilon é um material higroscópico, e a taxa de absorção de água varia de 0.25 a 10%, dependendo da qualidade. No entanto, o náilon seca rapidamente.
Resistência química
O náilon é resistente a muitos ácidos, álcalis, óleos, combustíveis e solventes.
Visão geral das propriedades do nylon
A tabela abaixo ilustra várias propriedades do náilon com seus respectivos valores:
|
Propriedade |
nylon 11 |
nylon 12 |
nylon 46 |
nylon 66 |
66 cheios de vidro |
|
Densidade (g / cm³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
Encolhimento do molde (cm/cm) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
Resistência à tração (MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
Alongamento (%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
Módulo Flexural (GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
Temperatura do molde (° C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
Os valores são aproximados e podem variar ligeiramente dependendo do fornecedor.
O processo de moldagem por injeção de nylon
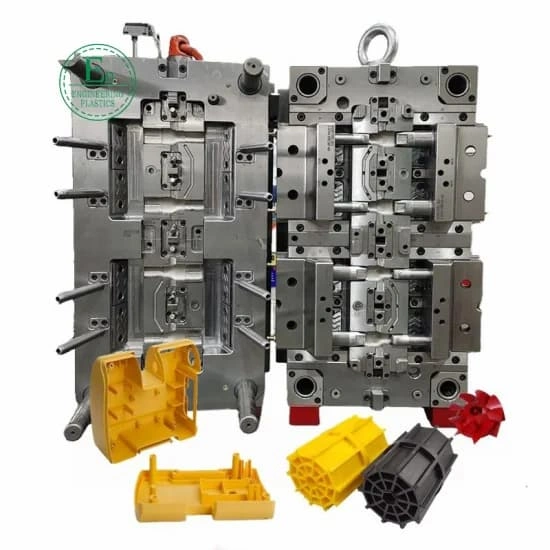
molde de injeção de nylon
A moldagem por injeção é um dos métodos de fabricação de nylon que envolve várias etapas, incluindo projeto, seleção de materiais, preparação da ferramenta, injeção, resfriamento do molde e ejeção da peça.
Vamos detalhar brevemente cada etapa.
Etapa 1: Projeto da peça e do molde
Primeiro, projete a peça em um software como o AutoCAD, definindo sua forma, geometria, orientação, características e outros atributos. Em seguida, fabrique um molde de injeção para essa peça, utilizando usinagem, eletroerosão ou outros métodos adequados.
Passo 2: Seleção de Material
Como existem vários tipos de nylon disponíveis, escolha aquele que atenda à funcionalidade e ao desempenho que você precisa. Nylon 66, Nylon 12, Nylon 46 e nylon com fibra de vidro são os tipos mais comuns usados na moldagem por injeção.
|
Grau de náilon |
Quando usar |
Exemplos |
|
nylon 66 |
Nylon de uso geral, resistente e com alta resistência ao desgaste. |
Engrenagens, conectores, carcaças |
|
nylon 12 |
Como Plástico resistente a impactose para flexibilidade |
Tubos, mangueiras, revestimentos de cabos |
|
nylon 46 |
Quando a resistência ao calor é importante |
Peças sob o capô, clipes, sensores |
|
66 cheios de vidro |
A moldagem por injeção de nylon reforçado com fibra de vidro oferece rigidez/resistência e baixa contração. |
Suportes, capas, molduras |
Etapa 3: Configuração de ferramentas e máquinas
Instale o molde na máquina de moldagem por injeção, prendendo as duas metades e fixando-as firmemente. Além disso, defina a temperatura de fusão, a pressão de injeção, o tempo de ciclo, etc.
Etapa 4: Secagem dos grânulos de nylon
Como o náilon é higroscópico por natureza (absorve e libera umidade), seque o grânulo para remover a umidade. Geralmente, a secagem a vácuo proporciona os melhores resultados.
Etapa 5: Processo de Injeção
Durante a injeção de náilon ou poliamida, a rosca empurra os grânulos secos até o bico e, finalmente, para dentro da cavidade do molde. Em seguida, aplica-se pressão para garantir o preenchimento completo.
Etapa 6: Resfriamento do molde
Deixe o molde esfriar por um período específico, que varia de acordo com o tamanho e a complexidade do molde e o tipo de nylon utilizado.
Etapa 7: Ejeção da peça e pós-processamento
Após o resfriamento do molde, abra-o com pinos extratores ou outros mecanismos disponíveis e retire as peças com cuidado. Em seguida, realize as operações secundárias e o acabamento superficial, se necessário.
Experimente o Boda agora!
Quais são as vantagens da moldagem por injeção de plástico de nylon?
Resistência térmica, resistência química, resistência ao desgaste, baixo atrito e baixa viscosidade do material fundido são algumas das principais vantagens da moldagem por injeção de nylon.
Vamos analisar mais detalhadamente as principais propriedades do nylon:
- Resistência à tração e à flexão: Nylon reforçado com fibra de vidro As peças moldadas por injeção, as peças de Nylon 66 e outros tipos de Nylon oferecem alta resistência à tração e à flexão.
- Estabilidade térmica: O náilon mantém suas propriedades em temperaturas elevadas, até 120 °C. Ele também possui um alto ponto de fusão, acima de 180 °C, dependendo do tipo de náilon.
- Resistência química: O náilon é resistente a muitos ácidos, álcalis, óleos e solventes.
- Baixo atrito: A superfície de nylon possui baixo atrito, tornando-a adequada para componentes móveis ou rotativos.
- Resistência ao desgaste: as peças fabricadas em nylon proporcionam Resistência à abrasão e superfície de baixo atrito, que se opõem a qualquer tipo de desgaste, tornando-os duráveis e confiáveis.
- Baixa viscosidade de fusão: Significa que o náilon fundido flui facilmente dentro do molde, o que favorece a moldagem de paredes finas e detalhes complexos.
Melhores práticas para o projeto de moldagem por injeção de nylon
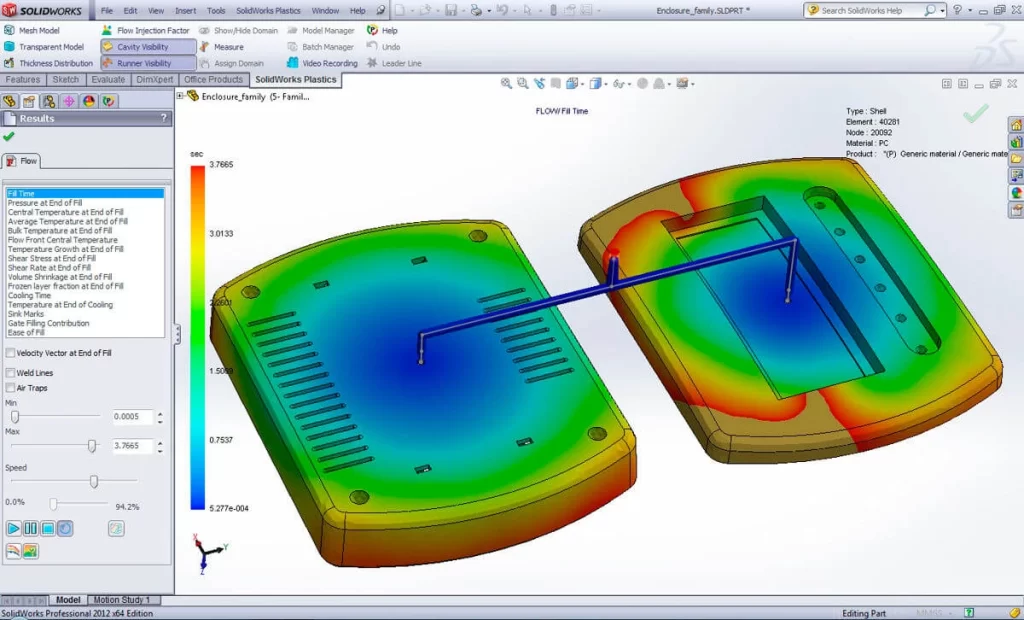
projeto de peças moldadas em nylon
Na indústria de manufatura, existem algumas práticas padrão específicas para o projeto de peças moldadas por injeção de nylon, como espessura da parede, uniformidade da parede, raios de canto, ângulo de saída, contração, nervuras e localização do ponto de injeção.
- Espessura Mínima da Parede
A espessura da parede da peça de náilon deve ser de no mínimo 0.76 a 2.92 mm, dependendo da qualidade, e no máximo 6 mm. Isso garante melhor fluidez e evita o encolhimento.
- Paredes uniformes e transições
A espessura uniforme da parede é importante para o preenchimento do molde e para a resistência da peça. Se as peças necessitarem de seções com espessura variável, deve haver um acréscimo de 10 a 15% na espessura nas seções de transição.
- Adicionar raios de canto
Adicione raios de curvatura nos cantos com um mínimo de 0.5 mm ou 0.6 a 0.75 vezes a espessura da parede. Isso ajuda a evitar a concentração de tensões em cantos vivos.
- Ângulo de inclinação
0.5–1° por lado para precisão dimensional e para evitar defeitos.
- costelas
40–60% da espessura nominal da parede, pois melhora a rigidez da peça moldada por injeção de nylon.
- Encolhimento do náilon
Em comparação com outros termoplásticos, o nylon apresenta uma contração maior, em torno de 0.7–2.0%. Portanto, leve isso em consideração para garantir a precisão dimensional e evitar o risco de defeitos de moldagem.
Fatores a serem considerados no processo de moldagem por injeção de nylon
Para obter sucesso na moldagem por injeção de plástico de nylon, considere fatores como viscosidade do nylon, teor de umidade, temperatura de fusão, temperatura do molde, velocidade e pressão de injeção e risco de aprisionamento.
Vamos detalhar melhor esses pontos.
Viscosidade do náilon fundido
A baixa viscosidade do náilon líquido pode ser uma limitação se o fluxo não for controlado. Portanto, assegure um tempo de ciclo correto com base na profundidade e complexidade das cavidades do molde.
Teor de umidade nos grânulos
O objetivo ideal na secagem de grânulos de nylon deve ser um teor de umidade entre 0.10 e 0.15%. Caso contrário, a resistência e a estabilidade dimensional ficam comprometidas.
Temperatura de fusão e moldagem
A temperatura de fusão (ou do cilindro de injeção) deve estar entre 250 e 280 °C. Não pode ultrapassar 300 °C; caso contrário, o nylon perderá sua resistência e rigidez. Consequentemente, a temperatura recomendada do molde é de 60 a 80 °C.
Velocidade e pressão de injeção
A alta fluidez do náilon permite uma velocidade de injeção mais rápida. Consequentemente, a pressão de injeção normalmente fica entre 7 e 140 MPa, e a contrapressão entre 3 e 10 MPa.
Aprisionamento de gás
Para evitar imperfeições e vazios na superfície, assegure-se de que haja ventilação adequada para o gás gerado e aprisionado dentro do molde.
Experimente o Boda agora!
Quais são os aditivos utilizados na moldagem por injeção de nylon?
Aditivos e agentes de reforço são usados na moldagem por injeção para melhorar propriedades como resistência, fluidez, resistência térmica, capacidade de plastificação, resistência aos raios UV e apelo estético. A lista abaixo explica os aditivos comuns para moldagem por injeção de plástico de nylon e quando usá-los.
- Reforço com fibra de vidro (GF): Para aumentar a resistência e a rigidez.
- Preenchimentos de fibra de carbono: São utilizados quando se necessita de uma melhor relação resistência/peso.
- Retardadores de chamas: O fosfinato de dietilalumínio, o polifosfato de melamina e outros retardantes de chama estavam em conformidade com a norma UL94 V-0 e outras normas.
- Estabilizadores térmicos: Fenólicos, sais de cobre e outros aditivos para aumentar a resistência térmica de peças de nylon.
- Aditivos de processo: Para reduzir o atrito e aumentar a fluidez do náilon fundido.
Tipos de peças de nylon moldadas por injeção
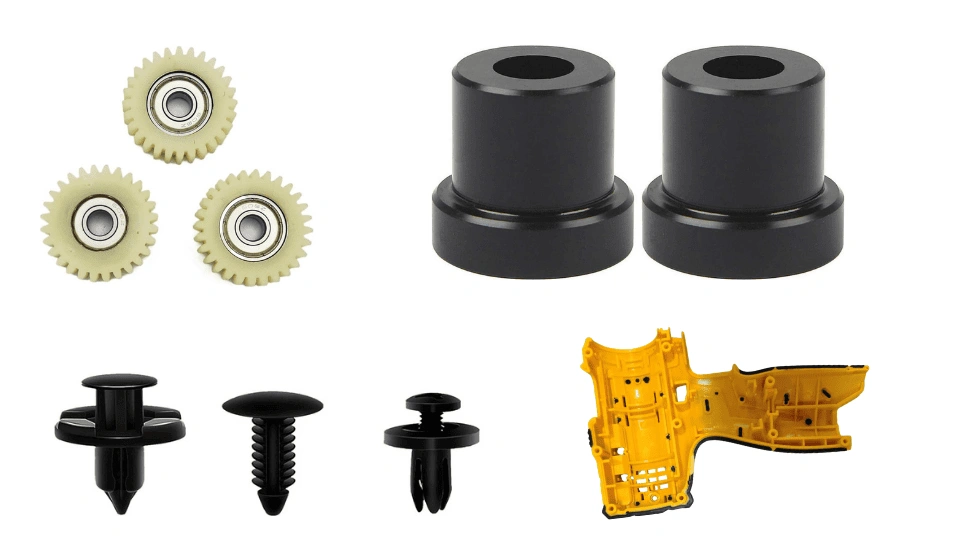
Tipos de peças de nylon
Com base nos usos finais e setores de aplicação, as peças de nylon moldadas por injeção podem ser classificadas em vários tipos, incluindo engrenagens e buchas, componentes elétricos, fixadores, carcaças de ferramentas, componentes médicos e peças automotivas.
Vamos explicá-los melhor.
Engrenagens e Buchas
Engrenagens de baixo atrito, resistentes ao desgaste e com alta resistência à fadiga. Ex.: orelhas e buchas para ferramentas elétricas, impressoras, automóveis, esteiras transportadoras, etc.
Partes automotivas
Peças resistentes ao calor, a produtos químicos e a óleo, que suportam altas tensões. Ex.: tampas do motor, coletores de admissão, reservatórios de radiador.
Componentes elétricos
Componentes retardantes de chama e eletricamente isolados, como blocos de terminais, invólucros de circuitos e conectores.
Fixadores e Clipes
Fixadores e clipes leves, como fechos de pressão, abraçadeiras de nylon e rebites de plástico.
Peças Industriais
Componentes de máquinas de alta resistência, como corpos de válvulas, bombas e sistemas de transporte.
Carcaças de ferramentas
Carcaças para equipamentos de consumo e ferramentas elétricas com alta resistência a impactos e acabamentos personalizados.
Componentes médicos
As peças de nylon são fáceis de esterilizar, higiênicas e fáceis de limpar. Algumas aplicações na indústria médica incluem instrumentos cirúrgicos, conectores de tubos e peças de dispositivos de diagnóstico.
Moldagem por Injeção de Nylon vs. Borracha
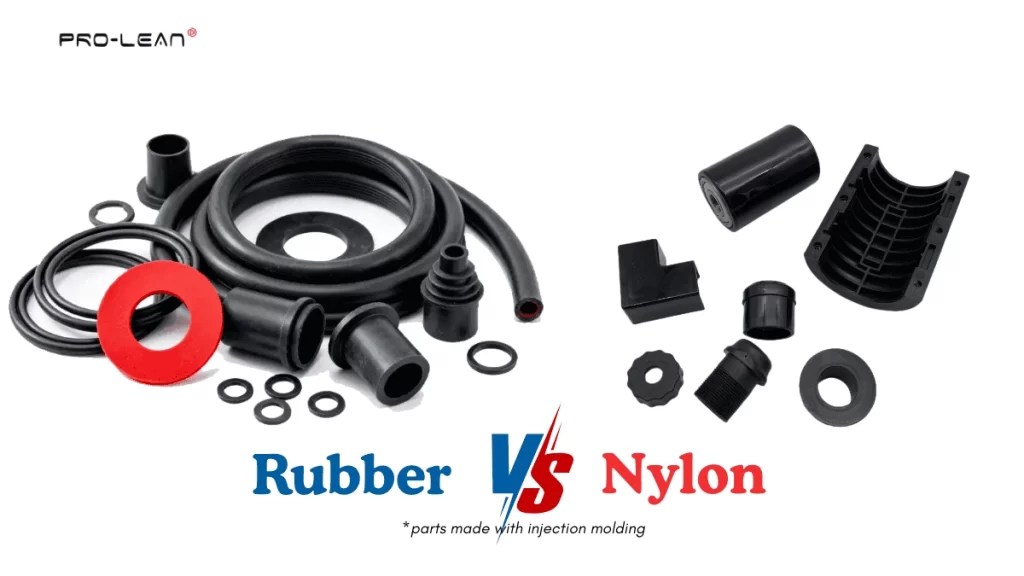
Peças de borracha versus peças de nylon
A moldagem por injeção de borracha é utilizada para peças flexíveis, sobremoldagem de metal e componentes de vedação. Podem ser utilizados elastômeros, borracha de silicone, nitrilo, borracha de silicone líquida e outros materiais.
Além disso, a tabela abaixo compara a moldagem por injeção de nylon com a moldagem por injeção de borracha.
|
Característica |
Moldagem por injeção de náilon |
Moldagem por injeção de borracha |
|
tipo de material |
Polímero termoplástico |
Borrachas naturais e sintéticas |
|
Tratamento |
Fusão e resfriamento |
Cura química, vulcanização |
|
Temperatura do Molde |
Normalmente entre 60 e 120 °C |
Normalmente entre 160 e 200 °C |
|
Reciclabilidade |
Re-derretível e reciclável |
Normalmente, não é reciclável após a cura. |
|
Propriedades |
Plástico de engenharia rígido e resistente |
Material flexível e elástico |
|
Exemplos |
Engrenagens, rolamentos e conectores elétricos |
Retentores, juntas, anéis de vedação |
Resumindo
O nylon pode ser a melhor opção para a moldagem por injeção de peças resistentes, duráveis, com baixo atrito e resistentes ao desgaste, para diversas aplicações, como engrenagens de eletrodomésticos, rolamentos de esteiras transportadoras, clipes, encaixes de pressão e peças de bombas.
No entanto, é preciso considerar o projeto da peça, as ferramentas de moldagem, a umidade na alimentação, a viscosidade do nylon, a velocidade e a pressão de injeção, entre outros fatores, para garantir peças precisas e sem defeitos.
Se você procura peças e produtos de nylon personalizados, nossa serviço de moldagem por injeção Pode ser a solução completa para você. Na Boda, engenheiros experientes gerenciam o projeto para garantir qualidade e preços competitivos.
Referências
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html