
O molibdênio é um metal refratário que exige técnicas de usinagem especializadas devido às suas propriedades. A liga TZM é um dos principais materiais para... usinagem CNC, exige um conhecimento profundo durante as diversas operações de corte, pois suporta aplicações tanto em ambientes de alta temperatura quanto na fabricação de componentes de precisão.
Boda Oferecemos fabricação de molibdênio de alta qualidade usando aço rápido e cortadores revestidos que garantem cortes precisos, com corte a laser adicional para molibdênio, resultando em um produto sem rebarbas.
Como cortar molibdênio?
Molibdênio, usado em fabricação sob demandaA dureza e a fragilidade do material exigem métodos de corte precisos, o que demanda tanto a preservação do material quanto a exatidão dimensional. Os métodos de corte variam de acordo com o material (barras, chapas, placas), levando em consideração a deterioração da ferramenta e o uso de sistemas de refrigeração eficientes.
Técnicas convencionais de serragem
Materiais de molibdênio podem ser cortados com serras manuais e serras de fita, que produzem um corte de 3,175 mm (1/8 de polegada) e uma curvatura de 4,76 mm (3/16 de polegada) em seções espessas. Lâminas de aço rápido devem cortar a uma velocidade de 30,48 metros por minuto (100 pés por minuto) e utilizar óleo de corte à base de enxofre para prolongar a vida útil da ferramenta e controlar a formação de cavacos. O método recomendado para cortar chapas de molibdênio envolve o usinagem das bordas em vez do cisalhamento, pois o cisalhamento além de 1,27 mm (0.050 polegadas) pode levar ao trincamento do material.
Métodos de corte a laser
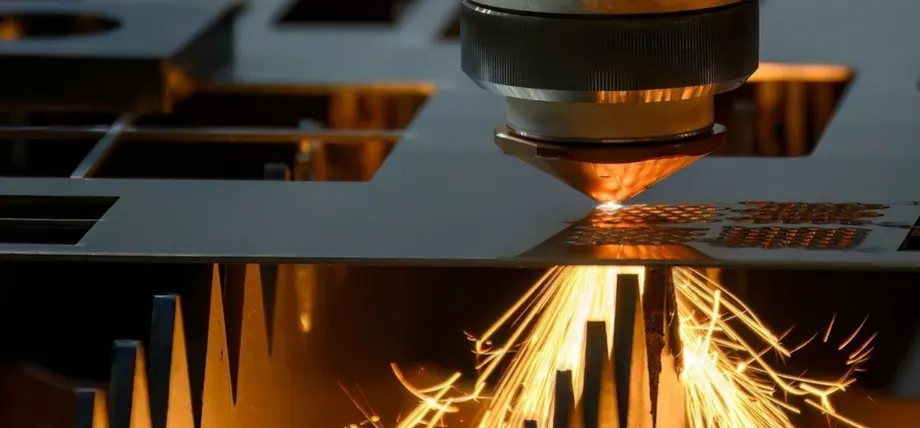
Corte a laser de molibdênio para bordas limpas e precisas.
O processo de corte a laser proporciona resultados precisos para chapas e placas de molibdênio por meio da tecnologia de laser de fibra, que opera com potência de 800 a 1,200 watts e velocidade de 1,500 a 2,500 mm por minuto para minimizar as zonas afetadas pelo calor. O método oferece excelentes resultados para designs complexos, pois produz bordas lisas sem introduzir tensão mecânica. O uso de óleo solúvel como fluido refrigerante com lasers de fibra proporciona maior eficiência para molibdênio puro, enquanto os lasers de CO2 continuam sendo uma alternativa viável.
Corte a plasma e abrasivo
A tecnologia de corte a plasma utiliza arcos de alta temperatura para cortar chapas espessas de molibdênio quando a velocidade de corte é mais importante que a qualidade da superfície. O processo de utilização de rebolos abrasivos para materiais finos produz cortes retos, minimizando o risco de lascamento. O processo de corte exige suporte rígido da ferramenta e refrigeração com óleo clorado para evitar a deterioração da ferramenta e manter a precisão da aresta de corte.
Eletroerosão a fio para cortes de precisão
O processo de eletroerosão a fio (EDM) com fio de molibdênio como ferramenta de corte permite o corte sem contato para formas complexas e operações de rosqueamento. O método protege o molibdênio de tensões mecânicas, pois opera sem contato, proporcionando excelentes resultados para operações precursoras de furação profunda e fresamento frontal.
Experimente o Boda agora!
Quais são as propriedades de usinagem do molibdênio?
- Alto ponto de fusão e estabilidade térmicaO elevado ponto de fusão do molibdênio, que atinge 2620°C, permite sua utilização em aplicações de alta temperatura; no entanto, são necessários sistemas de refrigeração adequados para evitar fissuras térmicas durante as operações de usinagem.
- Alta Dureza e AbrasividadeO material apresenta alta dureza e abrasividade, o que pode causar desgaste rápido da ferramenta. Portanto, os operadores devem usar ferramentas de carboneto de tungstênio ou nitreto cúbico de boro para operações de fresamento e furação.
- Fragilidade à temperatura ambienteO molibdênio puro apresenta fragilidade à temperatura ambiente, tornando-o propenso a lascar durante operações de torneamento e usinagem, que exigem ângulos de ataque específicos da ferramenta e taxas de avanço controladas.
- Baixo coeficiente de expansão térmicaO material mantém sua estabilidade dimensional sob aquecimento, pois seu coeficiente de expansão térmica é de 4.8 × 10^-6/K /K; no entanto, as operações de perfuração profunda enfrentam desafios devido ao acúmulo de calor.
- Boa condutividade térmicaO material apresenta boa condutividade térmica de 138 W/m·K; no entanto, o controle inadequado de cavacos leva à formação de arestas postiças que exigem um óleo de corte à base de enxofre para lubrificação adequada.
- Influência da estrutura granularAs propriedades de usinagem do molibdênio sinterizado são melhores do que as do molibdênio recristalizado, porque a estrutura de grãos maiores torna as operações de torneamento de desbaste e fresamento frontal mais propensas a rachaduras no molibdênio recristalizado.
- Resistência à CorrosãoO material apresenta excelente resistência à corrosão por ácidos e álcalis, mas qualidade do acabamento da superfície metálica Depende da manutenção de condições operacionais limpas durante os processos de fabricação de molibdênio.
- Densidade e forçaA alta densidade de 10.2 g/cm³ do molibdênio exige máquinas robustas que suportem as forças de corte, ao mesmo tempo que oferecem suporte estável à ferramenta para evitar vibrações e garantir a precisão.
Melhores métodos para usinagem de molibdênio
Os melhores métodos de usinagem de molibdênio equilibram a eficiência de remoção de material e a durabilidade da ferramenta. A combinação de técnicas de usinagem convencionais, incluindo torneamento, fresamento e furação, funciona bem com parâmetros adequados; no entanto, a eletroerosão (EDM) demonstra ser a mais eficaz para a criação de formas complexas. A seleção de ferramentas de metal duro é a principal escolha para a maioria das operações, pois elas superam as ferramentas de aço rápido na resistência à natureza abrasiva do molibdênio.
A utilização de óleos à base de enxofre e óleos clorados como fluidos de corte proporciona propriedades essenciais de refrigeração e lubrificação, que diminuem o atrito e prolongam a vida útil da ferramenta. A taxa de avanço recomendada para operações de torneamento deve estar entre 0.005 e 0.015 polegadas por revolução para evitar o superaquecimento.
Fresagem CNC de Molibdênio
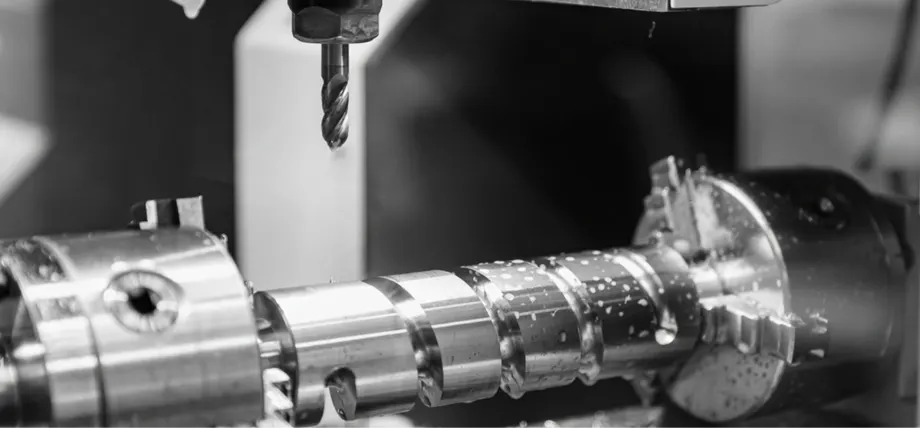
Fresagem CNC de um parafuso grande
O processo de fresagem CNC de molibdênio exige controle preciso de velocidade e avanço para produzir dimensões exatas e acabamentos superficiais lisos. A combinação de fresas com ponta de metal duro e técnicas de fresamento frontal proporciona resultados ótimos para superfícies planas quando se opera com profundidades de 0.125 polegadas e velocidades entre 200 e 400 pés de superfície por minuto.
A combinação de ângulos de ataque positivos entre 10 e 20 graus, juntamente com um suporte rígido da ferramenta, ajuda a reduzir o desgaste da ferramenta durante a usinagem de molibdênio. O processo de fresamento assistido por ultrassom demonstra ser eficaz para a usinagem de formas complexas, pois reduz as forças necessárias para cortar materiais de molibdênio.
O controle de cavacos exige óleo de corte à base de enxofre para facilitar a remoção e evitar a ressoldagem. A fresadora deve operar com vibrações mínimas, pois a vibração excessiva causa lascamento excessivo das arestas usinadas.
Usinagem CNC de Molibdênio
O processo de torneamento CNC de molibdênio exige otimização específica dos parâmetros do torno devido à sua extrema dureza. O processo de torneamento de desbaste requer ferramentas de metal duro operando a velocidades entre 150 e 300 pés por minuto, com profundidades de corte variando de 0.050 a 0.200 polegadas. Os passes de acabamento são reduzidos para 0.010 a 0.030 polegadas para melhorar a qualidade da superfície. A pressão na aresta de corte diminui ao se utilizar ângulos de ataque positivos, que correspondem aos utilizados para ferro fundido a 15 graus.
A vida útil da ferramenta é prolongada quando o fluido de corte solúvel em óleo circula continuamente durante cortes profundos, pois ajuda a reduzir o acúmulo de calor. A máquina opera com melhor desempenho quando a peça de trabalho permanece firmemente fixada para evitar qualquer deflexão que possa resultar em erros de medição.
Perfuração CNC de Molibdênio
O processo de Furação CNC A perfuração de molibdênio exige ferramentas específicas para controlar os cavacos de forma eficaz e evitar trincas no material. O processo de perfuração de furos profundos requer brocas de metal duro, que operam a velocidades de 100 a 200 metros por minuto, com avanços de 0.002 a 0.006 mm por revolução. O design de ponta dividida das brocas mantém a precisão do furo, impedindo o movimento da ferramenta durante a operação.
O processo de furação de furos profundos exige um lubrificante de usinagem com óleos à base de enxofre para um resfriamento eficaz, pois ajuda a remover o calor e os resíduos de cavacos quando a profundidade do furo excede três vezes o seu diâmetro. O método de furação intermitente protege a integridade da ferramenta ao trabalhar com placas de molibdênio.
Usinagem de molibdênio por eletroerosão
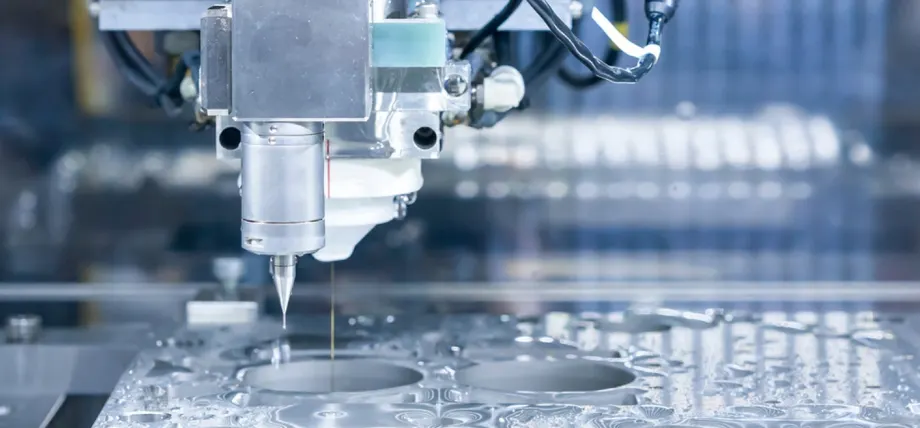
Eletroerosão a fio para geometrias complexas de molibdênio.
O processo de usinagem por eletroerosão (EDM) para molibdênio utiliza descargas elétricas para remover material, tornando-o particularmente eficaz para operações de usinagem complexas. O corte por eletroerosão a fio (EDM) de molibdênio permite operações de corte precisas que produzem baixa distorção térmica, sendo adequado para a fabricação de formas complexas. O acabamento superficial ideal é obtido utilizando durações de pulso entre 10 e 50 microssegundos, combinadas com níveis de corrente de até 30 amperes. O processo de eletroerosão por penetração com eletrodos de grafite usina molibdênio com sucesso, mas a formação de óxido em fluido dielétrico à base de água pode ser um problema.
A técnica proporciona excelentes resultados na produção de peças de molibdênio que exigem dimensões precisas, minimizando o estresse mecânico.
Experimente o Boda agora!
Melhor método para usinar placas de molibdênio
A usinagem de chapas de molibdênio requer uma abordagem dupla que começa com operações de fresamento, seguidas por retificação, para alcançar planicidade e qualidade de borda precisa. O processo inicia-se com o fresamento frontal, utilizando ferramentas de metal duro em profundidades controladas para remover material de forma eficiente, seguido pela retificação para aprimoramento da qualidade da superfície.
As arestas exigem configurações de plaina com ângulo de ataque positivo ou fresadoras para evitar lascamento durante a operação. Operações de produção em larga escala de chapas de molibdênio se beneficiam de sistemas de resfriamento criogênico, que prolongam a vida útil da ferramenta e previnem trincas térmicas. O processo de contorno assistido por laser surge como uma alternativa precisa que reduz o desgaste mecânico da ferramenta.
Que tipo de ferramentas de usinagem podem ser usadas para molibdênio?
Ferramentas de aço rápido
As ferramentas de aço rápido são mais adequadas para operações de desbaste e furação rasa em velocidades normais, pois conseguem lidar eficazmente com a dureza do molibdênio. Ferramentas de aço rápido também são eficazes em operações de torneamento quando utilizadas com ângulos de ataque positivos que correspondam aos recomendados para ferro fundido, mas exigem afiação regular para evitar lascas.
Ferramentas de Metal Duro
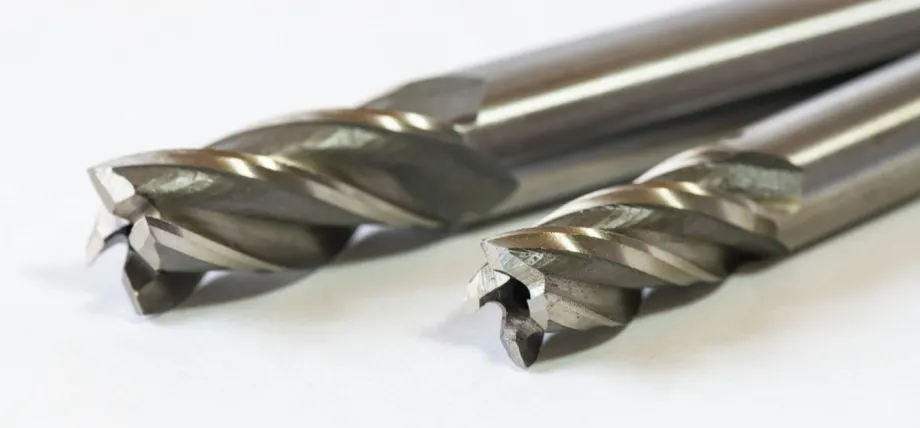
Fresas de topo de metal duro
As ferramentas de metal duro de grau C2 oferecem desempenho duradouro no processamento de molibdênio, superando as ferramentas de aço rápido devido à sua resistência à natureza abrasiva do material. A combinação de óleos básicos à base de enxofre com brocas e fresas de metal duro proporciona desempenho ideal para operações de furação profunda e fresamento frontal.
Ferramentas de nitreto cúbico de boro e diamante policristalino
Pastilhas de nitreto cúbico de boro proporcionam excelente gerenciamento de cavacos e qualidade de superfície durante o processamento de chapas de molibdênio em alta velocidade. O uso de ferramentas de diamante policristalino oferece excelente durabilidade para operações de rosqueamento e usinagem de formas complexas.
Ferramentas EDM especializadas
O processo de eletroerosão utiliza fio de molibdênio para criar cortes precisos, evitando assim o desgaste da ferramenta durante a fabricação complexa de peças de molibdênio. O processo de eletroerosão por penetração utiliza eletrodos de grafite para trabalhar eficazmente com materiais de alta dureza.
Que tipo de peças podem ser fabricadas com molibdênio?
Indústria aeroespacial
- Escudos térmicos e pás de turbina utilizam a estabilidade térmica do molibdênio.
- Palhetas guia e câmaras de combustão para motores a jato.
- Componentes estruturais em satélites e espaçonaves.
Indústria siderúrgica e metalúrgica
- Matrizes de extrusão e ferramentas para processamento de metais.
- Eletrodos e elementos de aquecimento para fornos.
- Aditivos de liga, como o ferromolibdênio, são usados para reforçar chapas de aço.
Indústria automobilística
- Virabrequins e anéis de pistão em motores.
- Sistemas de escape e eixos de transmissão.
- Os componentes da direção exigem alta dureza.
Indústria de eletrônicos e semicondutores
- Ânodos e cátodos para componentes eletrônicos.
- Eletrodos de comutação e dissipadores de calor.
- Componentes em equipamentos de fabricação de semicondutores.
Indústria Química e Energética
- Cadinhos e barcos para processos de alta temperatura.
- Analisadores de NOx em usinas de energia.
- Revestimentos por aspersão para peças resistentes à corrosão.
Problemas comuns na usinagem de molibdênio
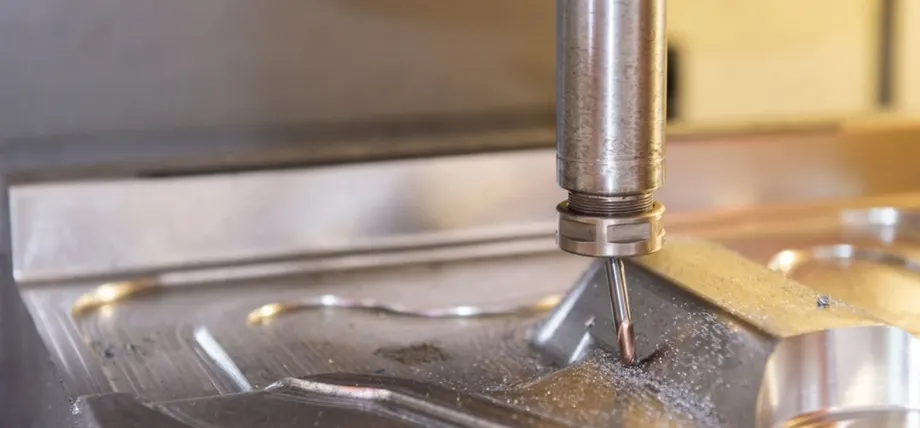
Fresagem CNC de peça de molibdênio com quebra de ferramenta
- Desgaste rápido da ferramentaA abrasividade do molibdênio causa desgaste rápido da ferramenta, o que reduz a vida útil da lâmina e exige a substituição frequente da ferramenta.
- Lascas e rachadurasA natureza quebradiça do material causa lascamento das bordas durante operações de torneamento de desbaste e quando as ferramentas não possuem suporte adequado.
- Acabamento superficial ruimA combinação da geração de calor e das arestas de corte irregulares produz superfícies ásperas ou com cavidades, que exigem sistemas de refrigeração eficazes, ferramentas de corte de alta qualidade e processos como... passivação or cromagem dura para melhores resultados.
- Altas Forças de CorteA elevada dureza do molibdênio exige mais potência para o corte, o que pode causar vibração na máquina quando o equipamento não possui potência suficiente.
- Problemas de controle de chipO uso de óleo de corte à base de enxofre torna-se necessário para remover as lascas pegajosas que aderem às ferramentas e afetam as medições de precisão.
- Rachadura TérmicaAs peças de molibdênio desenvolvem fissuras térmicas quando submetidas a operações de alta velocidade sem sistemas de lubrificação adequados.
- imprecisões dimensionaisA combinação da expansão térmica e da fragilidade do material leva a imprecisões dimensionais, que podem ser controladas por meio de configurações específicas de profundidade de corte e taxa de avanço.
Serviços de usinagem CNC de metal
A Boda oferece alta qualidade personalizadas Usinagem CNC de metal Oferecemos serviços de fresagem de precisão, torneamento de precisão e usinagem por eletroerosão (EDM) de peças metálicas críticas para as indústrias aeroespacial e médica. Somos uma empresa certificada ISO, com os menores prazos de entrega para produção em larga escala e prototipagem rápida.
Solicite um orçamento gratuito
Conclusão
É possível obter maior durabilidade das ferramentas e melhor qualidade do produto selecionando ferramentas apropriadas, incluindo ferramentas de metal duro e nitreto cúbico de boro, e implementando métodos de refrigeração com óleo de corte à base de enxofre.
A produção de peças de molibdênio por meio de fresagem CNC, torneamento, furação e eletroerosão permite aos fabricantes criar tanto placas básicas quanto formas complexas. A combinação de configurações de equipamentos rígidas com parâmetros operacionais controlados permite aos engenheiros evitar o desgaste e o lascamento das ferramentas, obtendo assim resultados confiáveis.
A eficiência da produção de peças de molibdênio depende desses métodos, pois as indústrias utilizam o molibdênio devido ao seu alto ponto de fusão e às suas propriedades de dureza.
Perguntas frequentes
O molibdênio pode ser usinado??
A usinagem de materiais de molibdênio torna-se possível por meio de operações padrão, incluindo torneamento, fresagem e furação, mas requer ferramentas de metal duro e parâmetros específicos para evitar lascamento da ferramenta.
O molibdênio é seguro para usinagem?
A usinagem segura do molibdênio exige sistemas de ventilação adequados para evitar a inalação de poeira, que causa problemas respiratórios, enquanto os equipamentos de segurança padrão protegem os trabalhadores contra danos.
É possível moer molibdênio?
As rebolos diamantados são adequados para retificar molibdênio, mas os operadores devem manter velocidades baixas e empregar métodos de resfriamento adequados para prolongar a vida útil da lâmina devido à natureza abrasiva do material.
Como cortar uma folha de molibdênio?
O corte de chapas de molibdênio requer serras de fita com lâminas de dentes finos ou corte a laser de precisão, acompanhado de resfriamento adequado, para evitar rachaduras.