
“Defeitos de fundição são irregularidades indesejadas que normalmente aparecem durante a fundição de peças metálicas ou a formação de produtos. Esses defeitos podem ser aceitos ou negados com base no tipo de defeito pretendido, pois podem impactar significativamente a qualidade dos produtos de fundição de uso final”
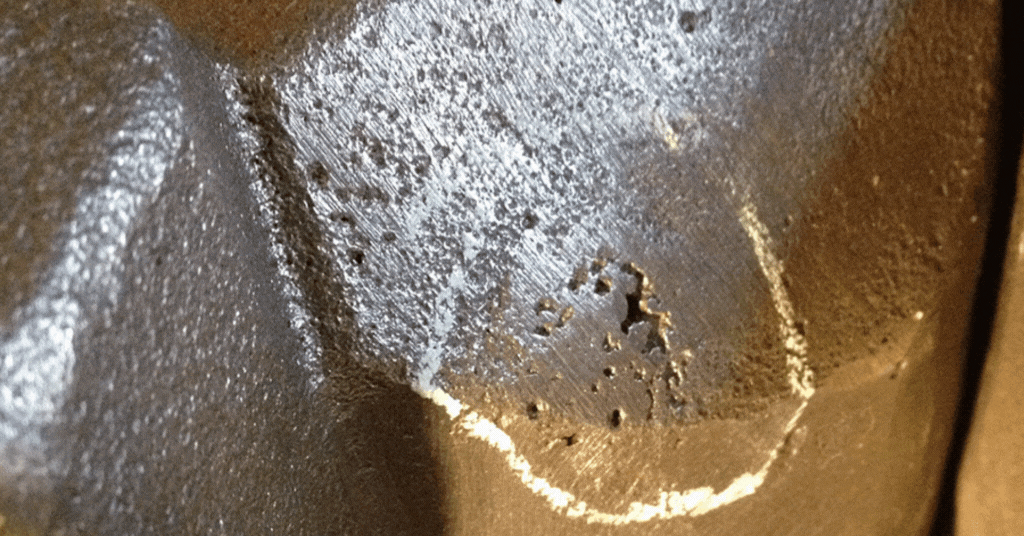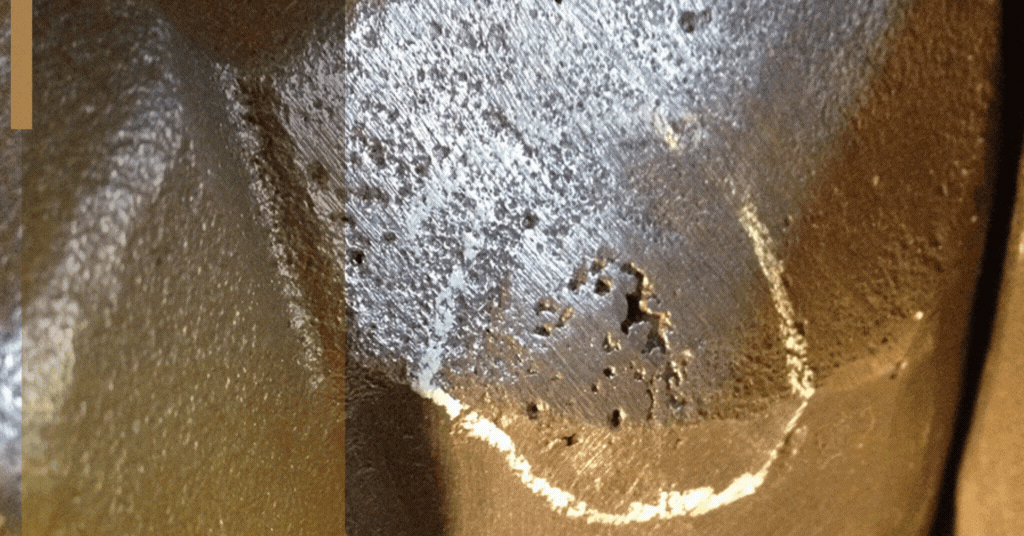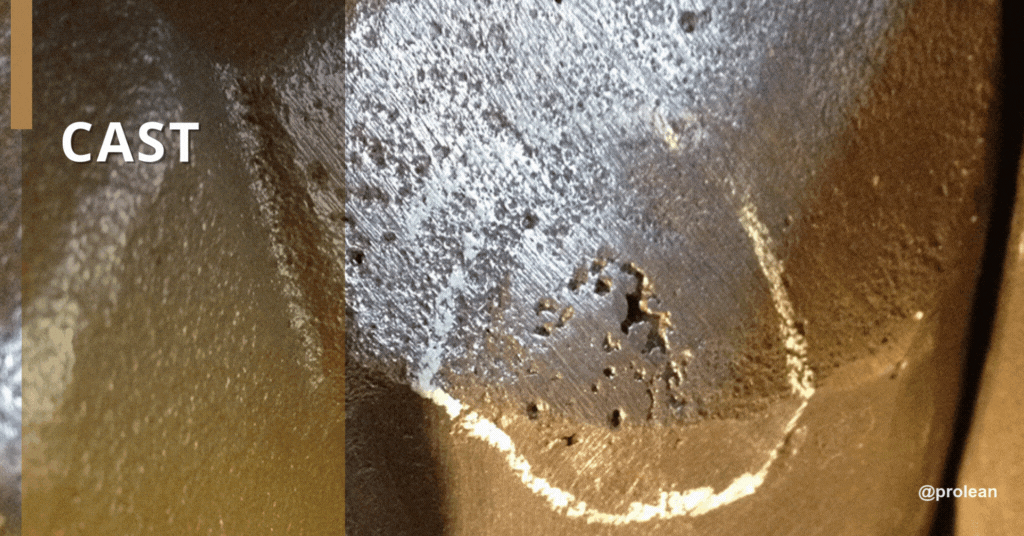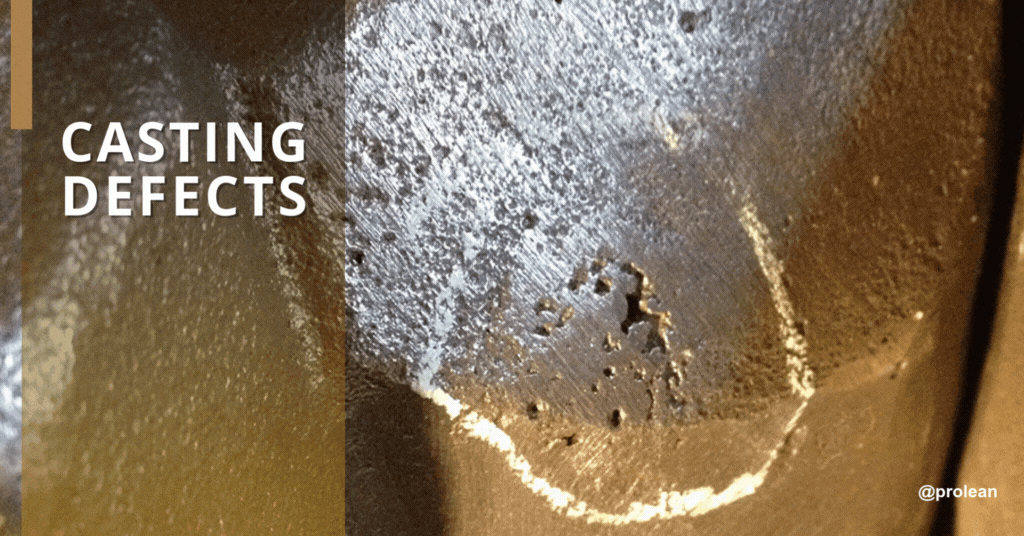
A fundição de metal é um processo complexo de fabricação de peças através da aplicação de pressão para forçar o metal fundido em um molde. Como tal, é vulnerável a vários defeitos indesejáveis que podem afetar a qualidade da peça ou dos produtos de uso final. Esses defeitos de fundição são uma preocupação significativa para os fabricantes. Os defeitos de fundição podem ser categorizados de acordo com seu tipo, causa e solução. Conhecer esses defeitos e suas causas é essencial para controlar o processo de fundição e produzir peças com ótimo desempenho. Essa abordagem ajudará a evitar erros e garantir que os clientes recebam os melhores produtos. Este guia fornecerá informações gerais sobre defeitos de fundição causados por diferentes processos de fundição e dará exemplos de defeitos na fundição de metal. Você também aprenderá os principais motivos desses defeitos e as respectivas soluções que podem ser aplicadas a cada um para prevenir e salvar a qualidade das peças.
Quais são os defeitos de fundição?
Defeitos de fundição são imperfeições indesejáveis em uma peça fundida que diferem da qualidade ideal. Essas imprecisões podem ser causadas principalmente por falha de material, equipamento de fundição ou procedimentos não otimizados.
Defeitos de fundição sob pressão
A técnica de fundição sob pressão envolve alta pressão para forjar o metal fundido líquido para preencher a cavidade do molde, semelhante à moldagem por injeção de plástico. É adequado para produzir muitos componentes, produtos ou protótipos de pequeno, médio ou grande porte. A fundição sob pressão resulta em superfícies lisas e dimensões precisas. Porém, se não for bem executado, imputa diversos defeitos nos produtos a serem fundidos.
Experimente o Boda agora!
Tipos de defeitos de fundição
Agora, vamos discutir os vários tipos de defeitos, suas possíveis causas e suas soluções.
Defeitos Metalúrgicos
O uso de material metálico fundido inadequado causa principalmente defeitos metalúrgicos. As categorias comuns de defeitos metalúrgicos incluem;
Defeitos de Porosidade
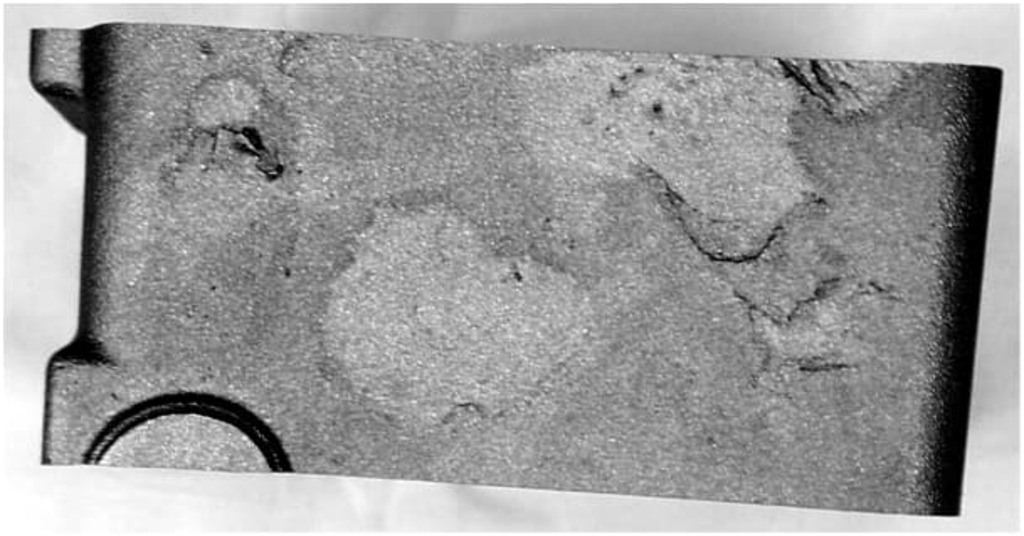
Defeito de porosidade
Defeitos de porosidade são defeitos internos de fundição que geralmente são difíceis de detectar e estão localizados dentro das peças fundidas. Eles ocorrem nos pequenos orifícios, vazios ou bolsas de ar do metal. Normalmente, eles são formados quando o ar fica preso no metal antes da fundição e podem causar a formação de vazios no topo da matriz ou o enchimento lento do molde. Assim, a última camada pode ter menor resistência mecânica. Existem dois tipos principais de defeitos de porosidade:
Defeitos de porosidade de gás
Esses defeitos são geralmente circulares ou ovais e aparecem na superfície das peças fundidas. Eles são de corpo liso e geralmente aparecem na cor amarela brilhante ou branca. Os defeitos de porosidade gasosa podem ser facilmente identificados após o processo de fundição através das seguintes técnicas: inspeção ultrassônica ou por partículas magnéticas. Entretanto, um aparelho de raios X é necessário para detectar esses defeitos nas superfícies não usinadas do componente. As principais causas de defeitos de porosidade de gás são;
1. Gases envolvidos no enchimento de liga metálica
Os gases envolvidos criam turbulência quando a liga fundida flui livremente. Isso resulta em lacunas no sistema de canais, na escolha de parâmetros de fundição incorretos e em um projeto de lavagem inadequado, o que leva a defeitos de porosidade.
2. Hidrogênio liberado da liga fundida
O gás hidrogênio é uma das causas mais frequentes de porosidade em Defeitos de usinagem CNC. A umidade do ar ou das ferramentas de fundição pode entrar no metal fundido ou na liga de aço e se decompor em hidrogênio. Durante o resfriamento e a solidificação, o hidrogênio se torna menos solúvel e forma porosidades gasosas nos concretos.
3. Gases de desmoldantes
Isso acontece quando o gás está em contato com agentes desmoldantes; ligas metálicas fundidas podem aquecê-las e causar decomposição e formação de gases, o que leva a defeitos de porosidade. Além disso, o elevado uso de agentes desmoldantes pode causar a evaporação ou perfuração de gases.
Prevenção;
- É relativamente importante usar ligas metálicas limpas e secas para evitar a formação de hidrogênio.
- A velocidade e a pressão de injeção devem ser mantidas em um nível ideal e controladas para evitar esses defeitos.
- A temperatura de fundição durante o processo não deve ser muito alta para evitar problemas de fusão do molde.
- Tente usar fluxo de gás suficiente para sistemas de canal e canal com comprimentos superiores a 50 mm.
- Use agentes desmoldantes de boa qualidade em quantidades mínimas.
encolhimento
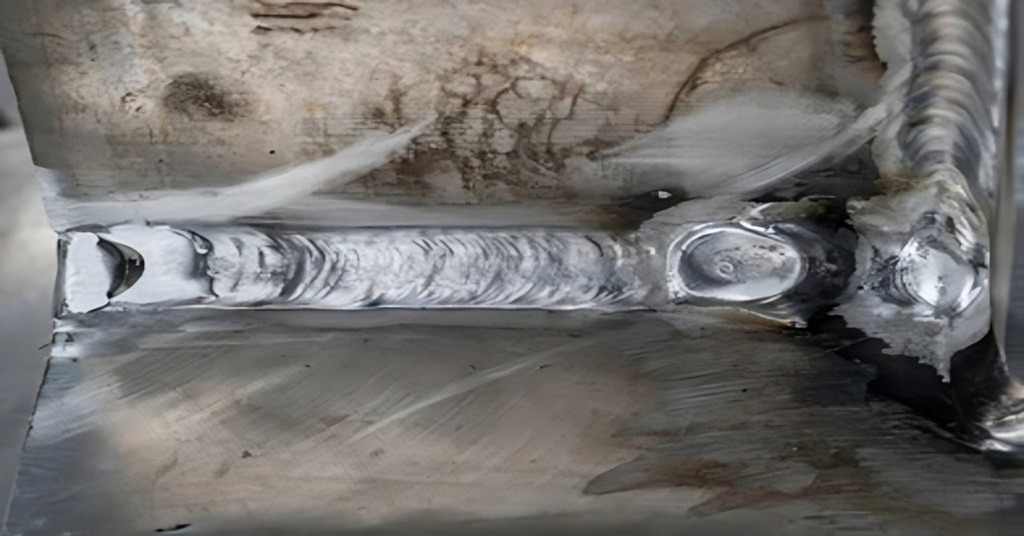
Encolhimento de fundição
Defeitos de contração de fundição são geralmente encontrados nas peças de contato ou arrasto dos moldes. Existem dois tipos de defeitos de contração: abertos e fechados. Defeitos de retração aberta são aqueles que ocorrem em contato com a atmosfera; o ar compensa quando uma cavidade de contração se forma.
provoca: O encolhimento do metal quando as peças tendem a solidificar é a principal causa de defeitos de encolhimento. Se este processo não for controlado, pode levar a um produto final distorcido ou frágil. Esses problemas podem ser atribuídos ao mau projeto do molde. Além disso, são causados por temperaturas e pressões de vazamento incorretas.
Prevenção: O planejamento estratégico é fundamental para evitar problemas de contração. A seleção adequada de sistemas de comporta pode ajudar a obter a distribuição correta de calor e a formação adequada de solidificação. Além disso, pode ser necessário alterar a composição das ligas para obter melhor repetibilidade nas peças.
Defeitos no material do molde
Algumas causas de defeitos de material no molde de fundição incluem projeto inadequado do molde ou vazamento de metal muito quente na cavidade do molde. Aqui estão alguns dos tipos mais comuns de defeitos no material do molde:
- Cortes e Lavagens: Esses defeitos surgem quando o metal líquido retira uma parte do molde durante o vazamento porque a areia não suporta o calor. São observadas como pequenas elevações na superfície do produto acabado, inclinando-se em direção à extremidade que recebeu maior impacto do metal fundido.
- Gotas: As gotas são irregularidades na superfície dos produtos fundidos com pequenas protuberâncias. Eles ocorrem quando o molde está em mau estado e a areia penetra no metal líquido.
- Fusão: Defeitos de fusão, comumente aparecendo em defeitos de fundição de alumínio, ocorrem quando a areia se funde com a peça fundida durante o processo.
- Inchaços: As espinhas são pequenas irregularidades superficiais no produto acabado, enquanto as espinhas são maiores que as espinhas e são áreas elevadas na superfície do produto acabado. Esse defeito ocorre quando o molde está fraco e a pressão do peso do metal líquido empurra a areia para fora.
provoca: Estes falhas podem resultar em ventilação inadequada que retém gases no molde. Além disso, impurezas ou contaminantes no material do molde podem ser um fator na formação de uma superfície rugosa, porosidade ou rachaduras na superfície da peça fundida final.
Prevenção: Para evitar defeitos no molde, o molde deve ser bem projetado e preparado com boa ventilação e material de molde de alta qualidade. Parâmetros do processo como temperatura e taxa de vazamento devem ser controlados de maneira ideal. Além do mais; outros fatores que ajudam a produzir produtos fundidos sem defeitos incluem manutenção do molde e inspeções regulares em busca de sinais de desgaste ou degradação.
Desastres
Os desgastes ocorrem quando o metal fundido não flui adequadamente para a cavidade do molde. Isto resulta na fundição defeituosa ou na formação parcial de peças fundidas. Em geral, a superfície de um desvio é plana, embora possa ser irregular e às vezes até serrilhada.
provoca: O o metal vermelho quente pode fluir para fora do molde de maneira errada antes de ter tempo de solidificar. Isso geralmente ocorre devido a espaços ou cavidades no molde, semelhantes a quando você tenta segurar água nas mãos com os dedos e ela se espalha.
Prevenção: Para evitar esse problema, os moldes devem estar bem fechados ou apertados. Também é importante observar que o uso de materiais de moldagem de alta qualidade também pode reduzir desvios.
Defeitos de fusão na fundição
A fusão ocorre devido à solidificação incompleta do metal fundido dentro do molde, o que resulta na formação incompleta da peça.
provoca: A temperatura de processo inadequada do metal vazado e materiais inadequados no metal.
Prevenção: Para superar defeitos de fusão, encontre o equilíbrio certo entre os parâmetros do processo. Por exemplo, mantenha a temperatura ideal ao despejar o material dentro da cavidade do molde. Se estiver muito frio, não preencherá o molde adequadamente; se estiver muito quente, poderá causar problemas de porosidade de gás, rachaduras ou formação de vazios.
bolhas de gás
Quando o metal fundido solidifica dentro do molde, ele não pode conter tanto gás quanto quando estava no estado fundido. Portanto, o metal emite gás e, se não conseguir sair pelo molde, fica preso no metal. Isso leva à formação de bolhas dentro do metal, um processo conhecido como processo de bolha. Essas bolhas podem aparecer na forma de furos, bolhas e buracos abertos:
- Furos são cavidades na parte superior de um item fundido. Os furos são geralmente encontrados em aglomerados na superfície da peça fundida e são visíveis a olho nu.
- Bolha defeitos ocorrem nas peças fundidas e são caracterizados por cavidades na peça. Eles não são facilmente vistos a olho nu e só podem ser vistos através de técnicas especiais, como exames de raios X, ultrassom, harmônicos ou magnéticos.
- Buracos abertos aparecem na superfície da peça devido às cavidades formadas quando o metal fundido é derramado no molde. Buracos abertos rasos são geralmente descritos como cicatrizes.
Excedentes ou Excedentes
Esses problemas ou excedentes inesperados acontecem, por exemplo, quando alguém despeja metal líquido em um molde e descobre que a cavidade do molde aumentou de tamanho além do esperado.
provoca: Estes são conhecidos como inchaços e geralmente aparecem como resultado de pressão ou força de fixação insuficiente. É como soprar um balão a ponto de estourar; algo tem que ceder. No entanto, este problema pode ser resolvido alterando os parâmetros de moldagem.
Prevenção: Para evitar a formação de inchaços, é essencial garantir pressão e suporte equilibrados dentro do molde durante o processo de fundição. Às vezes, pequenas modificações no processo podem melhorar os resultados da fundição sem crescimento indesejado.
Defeitos de empenamento
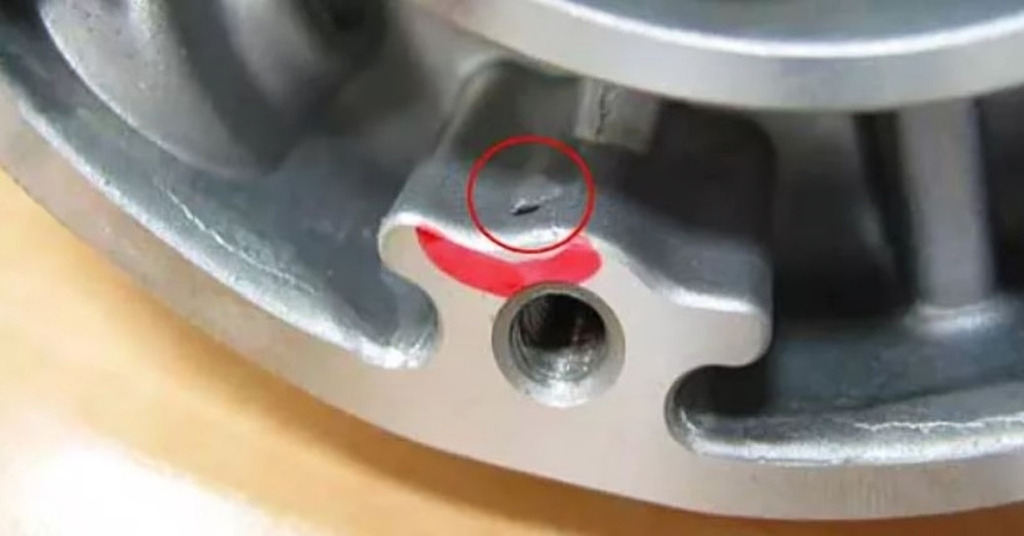
Defeito de empenamento no molde
Defeitos de distorção ou empenamento transformam sua fundição perfeita em um desempenho distorcido. Eles ocorrem quando algumas porções do material solidificam mais rápido do que outras porções ou de uma maneira que deforma a forma.
provoca: defeitos como distorção são frequentemente o resultado de têmpera ou distribuição inadequada de material durante o processo de fundição. Se você tiver massa de panqueca e um lado for mais grosso, o lado mais grosso queimará antes que o outro lado esteja pronto. O mesmo acontece na fundição, onde a espessura é irregular e as seções excelentes em taxas diferentes, levando a empenamentos.
Prevenção: Certifique-se de que o processo de resfriamento seja realizado a uma temperatura constante para que o material não tenda a dobrar. Ajuste o projeto do molde para permitir a circulação adequada do calor e monitore continuamente as taxas de resfriamento para evitar tensões térmicas que possam distorcer o formato da peça.
Erros de funcionamento e fechamentos a frio
Erros de funcionamento e fechamentos a frio são defeitos que variam desde a inclusão de escória até os disparos a frio.
provoca: Esses defeitos são geralmente causados pelo preenchimento incompleto do metal fundido da cavidade ou da matriz do molde, que solidifica antes de esfriar. Os fechamentos a frio são normalmente observados quando duas correntes de metal líquido não conseguem se fundir meticulosamente no molde. Além disso, podem ser observados quando a temperatura é baixa ou o sistema de passagem não é eficiente o suficiente para acomodar o processo de fundição.
Prevenção: Para evitar erros de funcionamento e defeitos de fechamento a frio, deve-se prestar atenção ao sistema de comporta. Regule a temperatura e a taxa de vazamento do metal para preencher o molde até a borda, sem que o metal endureça antes de cobrir o molde. Porém, também é importante considerar o controle adequado do fluxo do metal e evitar turbulências durante o processo de fundição.
Penetração de Metal
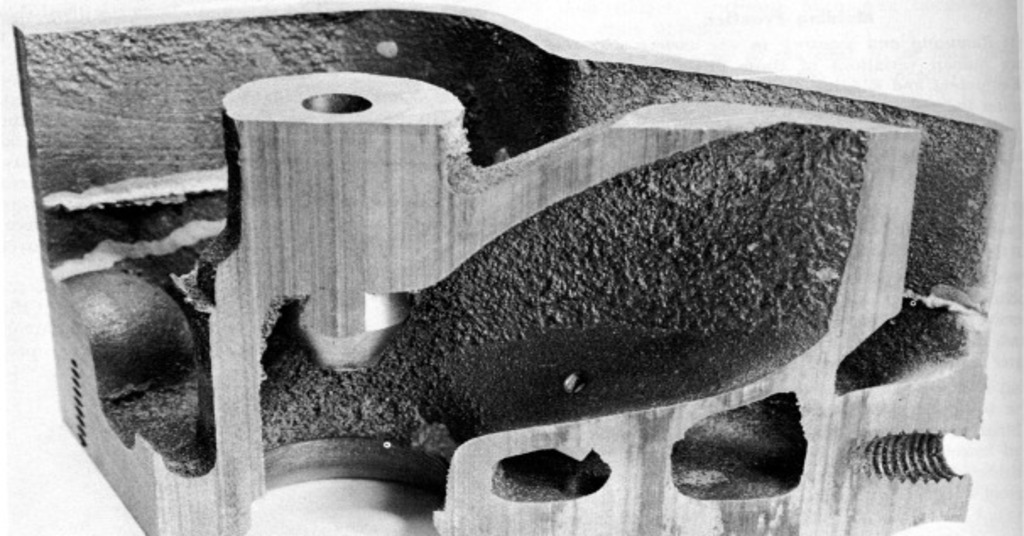
Penetração de metal
Defeitos de penetração de metal são aqueles em que o metal fundido penetrou no molde de areia e formou uma superfície áspera e irregular na peça fundida. Isto é causado por areia de moldagem de baixa qualidade, grãos de areia grandes, alta permeabilidade e compactação inadequada da areia de moldagem.
Para evitar defeitos de penetração de metal:
- Os grãos de areia mais grossos devem ser usados no molde.
- Certifique-se de que a areia utilizada tenha baixa permeabilidade.
- Aperte a areia com mais força ao moldá-la.
Essas medidas ajudam a minimizar a possibilidade de o metal fundido entrar no molde e produzir rugosidade superficial nas peças fundidas.
Inclusão de Escória
A inclusão de escória aparece quando partículas de escória contendo metal fundido são despejadas na cavidade do molde e depois solidificadas.
provoca: Este defeito resulta principalmente na formação de partículas de escória no metal fundido.
Remédios: Para superar o problema da inclusão de escória, as partículas de escória devem ser removidas do metal fundido antes de ser vazado na cavidade do molde.
Pontos quentes ou difíceis
Defeito de ponto quente ou difícil
Pontos quentes ou angustiantes geralmente são produzidos devido a métodos de resfriamento inadequados. Esses pontos podem ser problemáticos durante a usinagem porque aumentam desgaste da ferramenta. A seguir estão as soluções que podem ser aplicadas em pontos quentes:
- Corrija o processo de resfriamento para garantir que a peça fundida esfrie adequadamente, conforme necessário.
- Ajuste a composição do metal para que seja menos provável a formação de rasgos quentes na peça fundida.
Ao implementar essas estratégias, você pode minimizar a probabilidade de pontos quentes e melhorar a qualidade dos seus produtos de fundição.
O que é um rasgo quente em defeitos de fundição?
Lágrimas quentes são formados quando o material encolhe durante o processo de solidificação e esta contração é limitada. Pequenos rasgos quentes também podem crescer com o tempo e causar falhas durante a operação. Para reduzir a probabilidade de lágrimas quentes, estas restrições devem ser abordadas. Uma das maneiras é melhorar o design do molde de fundição. Também é possível evitar rasgos quentes utilizando materiais de molde flexíveis durante a fase de contração. Além disso, também é importante não superaquecer o material de fundição e aumentar a temperatura do molde para reduzir as chances de rasgos quentes. Diferentes normas, como ASTM e AMS, fornecem diretrizes para inspeção e aceitação de rasgos quentes e outros defeitos de fundição.
Experimente o Boda agora!
Resumindo
Identificamos maneiras de prevenir esses problemas desde o início. Assim, você pode corrigir esses defeitos incomuns prestando atenção ao monitoramento de materiais para moldes e aprendendo os métodos de mistura adequados.
Chega de correr atrás de esgotamentos; essas ondas não acabarão no lixo se você seguir nosso conselho. Agora é possível atingir a perfeição porque as causas dos defeitos são conhecidas. Mas com nossas dicas de precaução sobre como evitar empenamentos, inclusões e vários outros, essas preocupações podem ser resolvidas.
Em conclusão, enquanto defeitos de fundição podem parecer um problema, confrontá-los com o que lhes apresentamos hoje pode transformar seus projetos de uma calamidade em sucesso. Você está procurando serviços de fundição profissional sem defeitos? Contate a Boda Tech hoje para seu instante online gratuito citar.