
“A moldagem por injeção de metal combina a precisão da moldagem de plástico com a resistência do metal, criando peças complexas de forma eficiente, perfeitas para produzir componentes pequenos e complexos de forma eficiente.”
MIM(Metal Injection Molding) é uma técnica de fabricação avançada que combina moldagem por injeção de plástico e propriedades de metal. É mais adequada para peças de pequenos detalhes, geralmente na faixa de peso de 1 a 100 gramas de metal. A beleza da fabricação MIM está em sua capacidade de gerar facilmente formas intrincadas com medidas muito precisas, e é por isso que Processo MIM é usado em uma ampla gama de aplicações, desde dispositivos médicos até acessórios aeroespaciais.
Este artigo analisa de forma abrangente o processo MIM e seus usos, benefícios e limitações.
O que é Moldagem por Injeção de Metal?
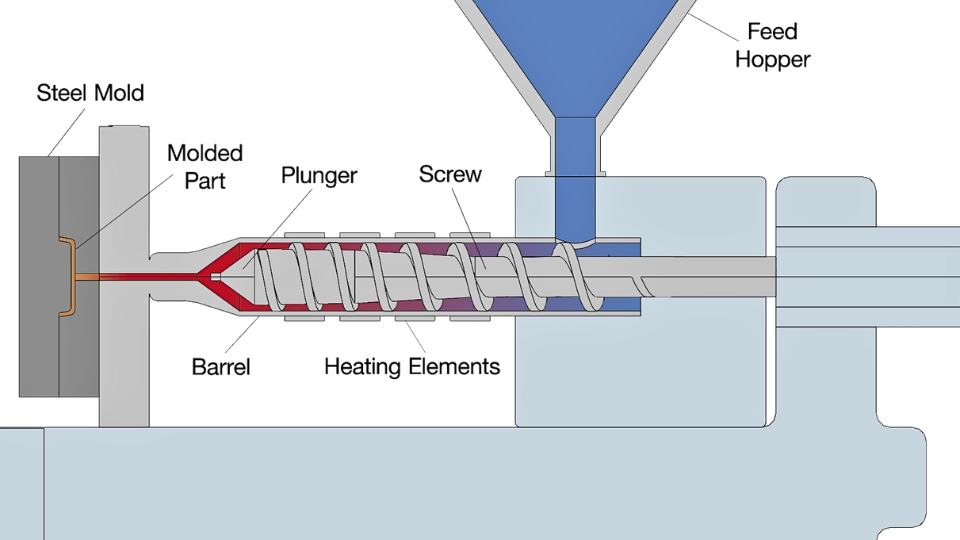
Processo de moldagem por injeção de metal
O MIM é um processo complexo de produção de matéria-prima que combina pós metálicos finos e um sistema de ligante plástico termoendurecível. Os pós metálicos usados em Tecnologia MIM geralmente estão na faixa de tamanho de 5 a 20 mícrons, o que os torna aceitáveis e uniformemente distribuídos, produzindo assim peças precisas.
- Moldagem por injeção: Após a mistura e granulação, a matéria-prima é aquecida e injetada em um molde sob pressões, tipicamente variando acima de 100 MPa (megapascais). As dimensões do molde precisam ser precisas em um grau aceitável para atender aos padrões específicos da peça. A peça moldada, que ainda tem o ligante, é chamada de “peça verde”.
- Desvinculação: As partes verdes são então colocadas em um processo de desvinculação para remover qualquer material aglutinante. Tanto a extração por solvente quanto a decomposição térmica, ou ambas, podem ser usadas sequencialmente. A desvinculação geralmente reduz o conteúdo de aglutinante para aproximadamente 10%, enquanto a massa restante forma uma estrutura porosa conhecida como "parte marrom".
- Sinterização: Dependendo da liga metálica, as peças marrons são sinterizadas em um forno de atmosfera controlada entre 1200 e 1400 C. Durante o processo de sinterização, as partículas metálicas se conformam, aumentando a densidade compacta. As densidades sinterizadas das peças MIM variam entre 96% e 99% da densidade teórica do metal.
- Operações de pós-sinterização: O processo MIM resulta em peças que exigem processamento adicional, como usinagem, tratamento térmico e tratamento de superfície, para atingir as propriedades finais necessárias. Esses processos de pós-sinterização podem melhorar as propriedades mecânicas das peças, como resistência, dureza e resistência à corrosão.
Como a MIM envolve controle preciso do tamanho do pó, da pressão de moldagem e das condições de sinterização, muitos fabricantes trabalham com parceiros experientes para a produção. Serviços de moldagem por injeção de metal Com recursos de engenharia, oferecemos suporte técnico detalhado desde o projeto até a produção.
Experimente o Boda agora!
Detalhes técnicos e vantagens
Vamos discutir os aspectos técnicos e benefícios da moldagem por injeção de metal;
- Densidade e Força: As peças MIM atingem perto da densidade máxima teórica de 96-99% no processo de sinterização. Essa alta densidade resulta em propriedades mecânicas mais altas; a resistência à tração é geralmente maior que 1000 Mpa, e a dureza é de até 60 HRC para algumas ligas.
- Tolerância dimensional: A alta precisão do processo MIM permite a produção de componentes com pequenas tolerâncias de dimensão, geralmente dentro de ±0.3 por cento da dimensão nominal. Isso o torna adequado para projetos com formas intrincadas que precisam de medições precisas.
- encolhimento: O processo de sinterização primária ocorre quando a peça reduz seu volume em cerca de 15% a 20%. Essa contração é esperada, e o molde é projetado para permitir isso, de modo que a peça final tenha o tamanho correto.
Materiais usados em MIM
O processo de moldagem por injeção de metal pode trabalhar com vários metais e ligas, cada um oferecendo propriedades únicas que se adaptam a diferentes aplicações. Alguns metais MIM padrão incluem
- Ligas ferrosas: Estes são aços inoxidáveis (por exemplo, 316L, 17-4 PH), aços para ferramentas e aços de baixa liga. De todos os materiais usados em MIM, os aços inoxidáveis são os preferidos porque resistem à corrosão e são fortes, especialmente nos campos médico e automotivo.
- Ligas de tungstênio: As ligas de tungstênio têm uma densidade maior e excelentes características de proteção contra radiação. Elas são particularmente usadas nos setores de medicina, aeroespacial e defesa. As ligas de cobalto-cromo são um exemplo de ligas de tungstênio: esses metais duros, carbonetos cimentados e cerâmicas são aplicados em produtos resistentes ao desgaste, como ferramentas de corte e produtos aeroespaciais.
- Metais especiais: Esta categoria é composta por titânio, com sua alta relação resistência-peso e biocompatibilidade, tornando-o ideal para uso em implantes médicos, níquel e molibdênio, por suas características de alta temperatura e resistência à corrosão, respectivamente.
Atributos e capacidades da moldagem por injeção de metal (MIM)
A tabela a seguir descreve os principais atributos e capacidades do processo de moldagem por injeção de metal (MIM), destacando as faixas típicas e extremas que podem ser alcançadas na produção de MIM.
| fatores | Mínimo | Típica | Máximo |
| Massa do componente (gramas) | 0.03 g | 10 - 15 g | 300 g |
| Dimensão (milímetros) | 2 mm (0.08") | 25 mm (1") | 150 mm (6") |
| Espessura da parede (mm) | 0.025 mm (0.001") | 5 mm (0.2") | 15 mm (0.6") |
| Tolerância Dimensional (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densidade parcial | 93% | 98% | 100% |
| Quantidade de produção | unidades 1,000 | unidades 100,000 | unidades 100,000,000 |
Se o seu componente se enquadrar nesses intervalos, ele pode ser um forte candidato para a fabricação por MIM (Moldagem por Injeção de Metal). Nossa equipe de engenharia pode analisar a geometria da peça, a seleção de materiais e o volume de produção para determinar a viabilidade por meio de nossos processos de moldagem por injeção de metal. capacidades de engenharia.
Diretrizes de design para ferramentas MIM
Ao planejar a fabricação de peças por meio de MIM, o design de ferramentas é um dos aspectos mais críticos do processo de fabricação. Isso envolve selecionar a linha de partição, posicionar o portão, localizar as marcas do pino ejetor e usar ações de came.
Linhas de Partição
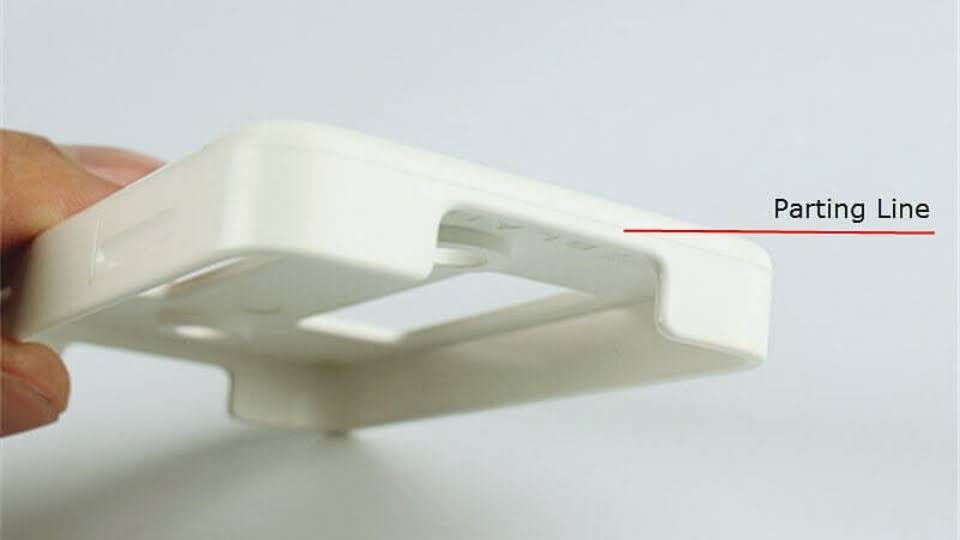
Linha de separação na superfície
No MIM, a linha de partição é a linha através do molde onde as duas metades se juntam. Embora cada componente MIM tenha essa linha visível, é possível reduzir sua espessura e, portanto, sua visibilidade. Se a linha de partição for estabelecida na borda ou degrau de um recurso, essa linha pode ser menos visível, melhorando assim a aparência da peça.
Portão
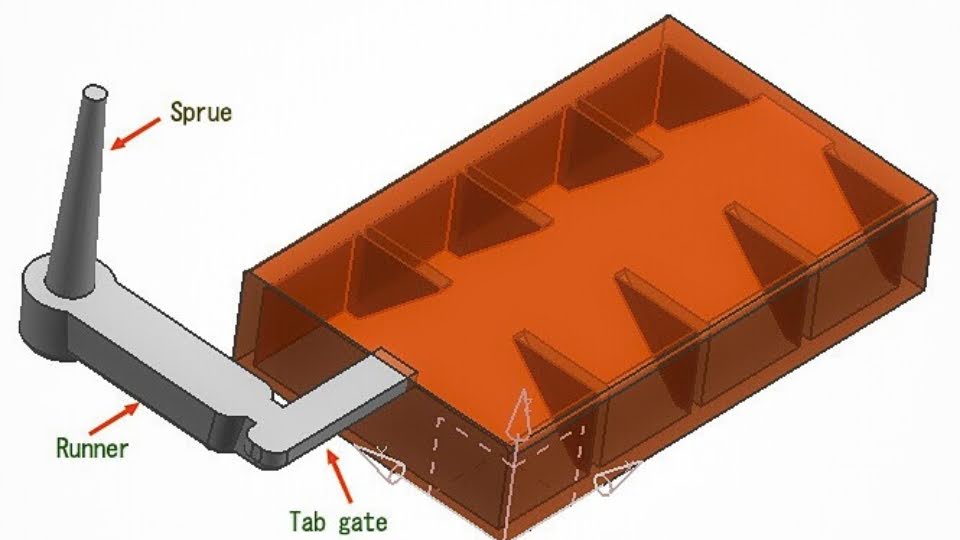
Portão de moldagem por injeção
O gate é onde a matéria-prima MIM entra na cavidade do molde, uma área crítica de preocupação. Quatro gates básicos são usados no MIM, incluindo gates de aba, túnel, salto e queda, e cada um deixa uma pequena marca na peça. A localização do gate é um fator significativo, pois influencia o fluxo de material e a qualidade da peça. Em uma condição ideal, o gate deve estar localizado na espessura transversal mais considerável para permitir que o material engrosse de seções finas para grossas. É desejável centralizar o gate próximo ao eixo do cilindro para peças cilíndricas para evitar distorção durante a sinterização.
Pinos Ejetores:
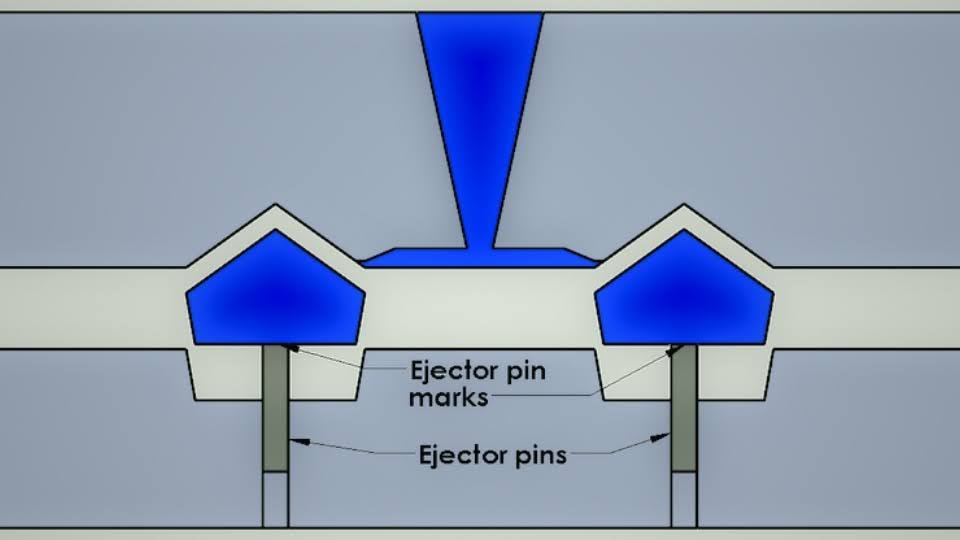
Sistema ejetor e pinos
Os pinos ejetores são cruciais para remover a peça da cavidade do molde depois que ela é formada. No entanto, eles não deixam uma marca profunda na superfície da peça, mas pequenas marcas são deixadas para trás. Essas marcas não devem estragar a aparência do produto final; portanto, a peça deve ser projetada de modo que as marcas do pino ejetor fiquem localizadas em áreas que não sejam facilmente vistas, especialmente após a montagem.
Ações de câmera
Em ferramentas MIM, ações de came produzem recursos como rebaixos, que podem exigir operações adicionais. Ao criar rebaixos em uma peça projetada, a direção em que o came se moverá deve ser considerada. O processo de design fica mais complicado quando mais de uma ação de came é necessária porque cada came ocupa muito espaço dentro da ferramenta. Todas essas questões devem ser cuidadosamente abordadas durante o planejamento e o design da ferramenta, mantendo a funcionalidade.
Comparando Moldagem por Injeção de Metal Vs. Moldagem por Injeção de Plástico Vs. Fundição sob Pressão
Fabricação MIM e plástico moldagem por injeção são semelhantes porque o material é injetado em uma cavidade do molde em alta pressão em ambos os processos. No entanto, a principal diferença está no processamento subsequente necessário para os resultados obtidos. Na moldagem por injeção de plástico, as peças são produzidas quase até o formato e a forma finais, e apenas um pós-processamento mínimo é necessário após a remoção da peça do molde. Por outro lado, o MIM precisa de mais processos como desvinculação e sinterização para finalizar as peças. O MIM é geralmente aplicado para construir componentes complexos em uma escala relativamente pequena, enquanto o PIM pode acomodar uma gama mais ampla de tamanhos e formatos de peças produzidas.
Quanto ao pós-processamento, a fundição sob pressão é mais vantajosa do que a MIM porque as peças formadas estão quase prontas como a forma final após a moldagem. Isso torna a fundição sob pressão relativamente mais barata para peças grandes do que os outros métodos de produção. Embora a moldagem por injeção de metal tenha a vantagem de ser precisa e detalhada, particularmente para peças pequenas, ela é ligeiramente dispendiosa em termos de material e demorada porque envolve mais etapas no processamento.
Para a aplicação, o MIM é apropriado para peças pequenas, intrincadas e exatas, enquanto a fundição sob pressão é apropriada para peças grandes e tem uma velocidade de produção mais alta. Embora a fase de injeção do MIM seja muito mais rápida do que a fundição sob pressão, o tempo total gasto para a fundição sob pressão é comparativamente menor devido aos processos de pós-tratamento reduzidos. (Leia mais sobre Usinagem CNC vs moldagem por injeção).
Comparação entre moldagem por injeção de metal (MIM) e fundição sob pressão
Aqui está uma comparação de Moldagem por Injeção de Metal (MIM) e Fundição Sob Pressão.
| Atributo | Moldagem por injeção de metal (MIM) | Fundição |
| Compatibilidade de Material | Capaz de processar uma ampla gama de metais ferrosos e não ferrosos, incluindo ligas complexas. | Processa principalmente metais não ferrosos como alumínio, zinco e magnésio. |
| Faixa de espessura da parede | É adequado para produzir paredes finas, geralmente variando de 0.040” a 0.120” (1.0 mm a 3.0 mm). | Suporta paredes ligeiramente mais espessas, variando de 0.040” a 0.200” (1.0 mm a 5.0 mm). |
| Opções de materiais MIM | Trabalha com formas em pó de vários metais, incluindo aço inoxidável, aço para ferramentas, ligas de tungstênio, superligas de níquel e metais especiais | Mais adequado para: alumínio, zinco, magnésio, cobre, chumbo, estanho |
| Aplicações típicas | É ideal para produzir componentes pequenos, complexos e de alta resistência com tolerâncias rigorosas. | Eles são usados para peças mais significativas, onde alto volume e designs menos complexos são padrão. |
| Tolerância Dimensional | Atinge tolerâncias rigorosas, geralmente dentro de ±0.3% das dimensões nominais. | Mantém tolerâncias dentro de ±0.5% das dimensões nominais, adequado para peças que exigem menos precisão. |
Benefícios da moldagem por injeção de metal
As seguintes são as vantagens de usar o MIM:
Produção em alto volume de peças complexas
O MIM permite a produção de um grande número de peças de metal com um formato transversal complexo e paredes finas. Essa capacidade é útil para a geração de peças pequenas com seções finas e um alto grau de precisão.
Acabamento Superficial Superior
As peças MIM podem ser facilmente removidas do molde; na maioria dos casos, seu acabamento de superfície pode ser melhor. Muito pouco ou nenhum acabamento adicional é necessário. Quanto às imagens, opções de pós-processamento são fornecidas para torná-las ainda melhores.
Consolidação de componentes
O processo MIM também ajuda os designers a unir várias peças ou montagens em uma peça para minimizar um produto. Esse tipo de consolidação pode eliminar processos de montagem subsequentes e melhorar a rigidez dos produtos.
Excelentes Propriedades Mecânicas
As peças da MIM têm características mecânicas aceitáveis, como dureza e resistência, para o uso pretendido.
Eficiência Material
O MIM é mais uma vez muito eficiente em termos de material. 95-98% da matéria-prima é recuperável em forma utilizável como peças. Essa eficiência também ajuda a reduzir o uso do material ao mínimo e, portanto, o custo de produção, especialmente ao fabricar as peças a partir de materiais caros, como superligas ou metais especiais.
Custo-eficácia em escala
O MIM pode ser mais barato do que fundição de investimento, usinagem e estampagem, especialmente na produção em larga escala de peças de alto volume.
Se o seu projeto puder se beneficiar dessas vantagens, você pode entre em contato com nossa equipe de engenharia Para discutir materiais, considerações de design e opções de produção.
Desvantagens da Moldagem por Injeção de Metal
Embora o MIM ofereça muitos benefícios, também há algumas desvantagens:
- Alto Investimento Inicial: Os custos fixos do processo MIM são consideravelmente altos. Ele requer ferramentas e equipamentos especializados, tornando-o mais custoso do que outros processos de fabricação.
- Custos mais altos para produção de baixo volume: O MIM pode ser menos econômico para produção de baixo volume, pois o custo por peça geralmente é alto em comparação à fabricação de poucas peças.
- Limitações de tamanho: Geralmente é ideal para a fabricação de componentes de pequeno a médio porte. Componentes mais extensos não são fáceis de fabricar porque precisam de moldes e fornos maiores, o que pode ser muito custoso.
- Contração durante a sinterização: Componentes fabricados por MIM sofrem alterações dimensionais durante o processo de sinterização, que devem ser controladas. Embora os fabricantes considerem esse fator durante o design e a ferramentaria da peça, ele ainda é crítico para determinar a qualidade final da peça.
Aplicações de moldagem por injeção de metal
A moldagem por injeção de metal (MIM) é uma solução ideal para a fabricação de peças complexas em grandes quantidades, o que a torna inestimável em vários setores:
Indústria médica
O MIM é usado na indústria médica para fabricar peças precisas, como implantes ortopédicos, implantes de quadril, joelho e coluna, instrumentos cirúrgicos, tesouras, fórceps, retratores, medidores de glicemia, analisadores de hálito e oxímetros de pulso.
Bens de consumo
Em eletrônicos de consumo, o MIM é aplicado para produzir pequenos componentes complexos em gadgets como smartphones, dispositivos vestíveis e outros dispositivos. Ele também é usado para fabricar equipamentos esportivos, como cabeças de tacos de golfe, molinetes de pesca, fixações de esqui e joias, incluindo pingentes, brincos e pulseiras.
Setor automotivo
A tecnologia MIM é usada na indústria automotiva para fabricar peças como balancins, palhetas de turbocompressor, alavancas de câmbio, mecanismos de assento, peças de freio, bicos injetores, carcaças de luz e outros encaixes e conexões. A tolerância aceitável e a alta precisão do MIM são vistas como mais benéficas na produção desses componentes de alto desempenho.
Indústria aeroespacial
O MIM é usado na indústria aeroespacial para fabricar peças de motor, como lâminas de turbina, bicos e câmaras de combustão; peças de fuselagem, como dobradiças, travas e atuadores; aviônicos, como conectores, interruptores e sensores; e veículos espaciais, como painéis solares, antenas e peças estruturais. Assim, todos esses componentes podem ser projetados para os padrões aeroespaciais necessários em relação ao desempenho e à confiabilidade.
Equipamento Agrícola
O MIM também é usado na agricultura porque é possível fabricar peças sólidas e de longa duração, como engrenagens e rolamentos para tratores, peças de implementos como arados, pontas de cultivadores, dentes de grades, bicos, válvulas e acoplamentos de sistemas de irrigação, e ferramentas agrícolas como tesouras de poda e enxadas.
Lista de verificação: a moldagem por injeção de metal é adequada para sua peça?
Para determinar se a moldagem por injeção de metal é o método de fabricação adequado para suas necessidades, considere as seguintes questões:
- Altos volumes de produção: Você está planejando produzir muitas peças para um tipo específico de produto?
- Peças pequenas e complexas: Sua peça é pequena e complexa em seu design, de modo que a precisão é um fator essencial na fabricação?
- Especificações rigorosas: Sua aplicação exige que os componentes sejam produzidos com alto nível de tolerância e sejam muito semelhantes?
- Eficiência na Produção: Existe necessidade de implementar um método para minimizar a utilização de materiais na linha de produção?
- Geometrias Complexas: Suas peças têm formatos e requisitos funcionais que são impossíveis de implementar com técnicas de fabricação tradicionais?
Se você respondeu 'sim' a essas perguntas, você pode querer considerar MIM para seu projeto. No entanto, há mais algumas coisas que é preciso considerar:
- Flexibilidade de projeto: Você tem um negócio que exige muitas mudanças no design? O MIM pode não ser tão eficaz devido aos altos custos incorridos ao trocar moldes após o início da produção e, portanto, pode não ser apropriado para prototipagem.
- Tempos de espera: É essencial que seja rápido? O MIM requer ferramentas como moldes e fixações de encadernação, que geralmente levam mais tempo para serem desenvolvidas, principalmente se a peça for complicada. Portanto, o prazo de entrega pode ser de semanas ou até meses.
Experimente o Boda agora!
Resumo
Boda Tech, uma das maiores empresas da China empresas de moldagem por injeção, apresenta este artigo. Cobrimos todas as informações essenciais sobre MIM, suas vantagens e suas aplicações. Esperamos que você tenha achado essas informações úteis e esclarecedoras!
Como iniciar um projeto de moldagem por injeção de metal com Boda
MIM can be considered for repeat production of small, complex metal parts. The complete route includes molding, debinding, sintering and any required secondary operations. Dimensional acceptance and inspection requirements should be agreed before production.
For background on molding principles, read our moldagem por injeção overview. Review our serviços de moldagem por injeção de metal to discuss your geometry, material, production quantity and inspection requirements.