
Moldagem por Injeção de Metal vs. Fundição Sob Pressão
MIM e fundição sob pressão; the dois métodos São técnicas comuns para produzir peças metálicas em larga escala. No entanto, elas atendem a diferentes necessidades de fabricação. MIM usa fO processo de fundição consiste na fabricação de um metal em pó misturado com um aglutinante. Primeiro, o metal é moldado e, em seguida, sinterizado em alta temperatura para formar uma peça sólida. Por outro lado, a fundição sob pressão dispensa essa etapa, injetando o metal fundido diretamente em um molde de aço sob alta pressão.
O MIM é o mais adequado para Peças pequenas e complexas que exigem controle dimensional preciso. Suporta ligas de alta resistência difíceis de fundir. Em contraste, a fundição sob pressão favorece peças de alumínio, zinco e magnésio com seções mais espessas e funções estruturais.
Este artigo compara Moldagem por injeção de metal MIM vs fundição sob pressão Do ponto de vista da produção, o foco está no comportamento dos materiais, limites de tamanho das peças, complexidade das ferramentas, controle dimensional e escalonamento de custos. Portanto, continue lendo.
Moldagem por Injeção de Metal (MIM) e sua Comparação com a Fundição Sob Pressão
YVocê pode estar confuso. O que é a MIM? Isto's um processo semelhante à moldagem por injeção de plástico, exceto que o plástico é substituído por metal. Era desenvolvido na década de 1970 e baseia-se no conceito de "moldar" a peça primeiro e, posteriormente, convertê-la em metal sólido. Assim sendo, processo mimÉ bastante diferente da fundição sob pressão.
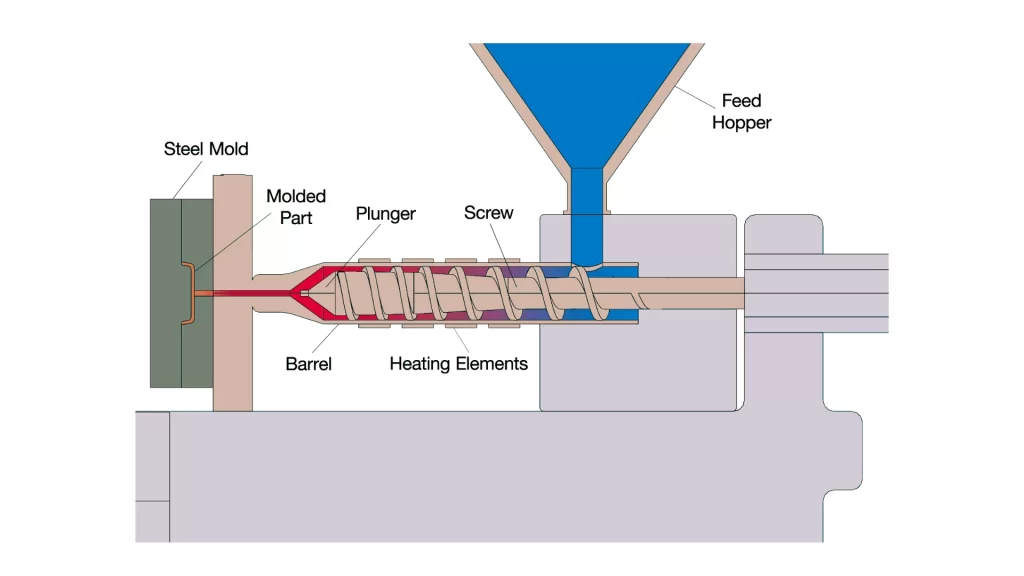 Visão geral do processo MIM
Pó metálico fino e um aglutinante plástico são misturados. O aglutinante serve como veículo, proporcionando lubrificação e auxiliando o metal a fluir para dentro do molde. No entanto, o aglutinante será removido da peça final. A moldagem de plástico utiliza cargas para conferir maior resistência ou rigidez à peça plástica. Em contraste, A MIM emprega um aglutinante para ajudar a fixar o pó metálico em um molde.
A mistura de metal e aglutinante é carregada em um cilindro aquecido. Um parafuso rotativo força o material para baixo dentro do cilindro, comprimindo-o. O calor gerado pelo cilindro e o atrito criado pela passagem do material derretem o aglutinante, permitindo que o pó metálico entre em um molde fechado. Após o resfriamento, a peça metálica moldada é removida do molde e é denominada peça "verde".
A remoção do aglutinante é a próxima etapa. A peça verde pode ser aquecida ou tratada com produtos químicos para remover o aglutinante. Após a remoção do aglutinante, a peça passa a ser chamada de peça "marrom". A peça marrom é então colocada em um forno para sinterização. A sinterização consiste na fusão das partículas de metal para criar uma peça mais densa e resistente.
A sinterização faz com que a peça encolha, e essa contração deve ser considerada no projeto. A contração pode variar de 15% a% 30 e depende do tipo de liga utilizada. Para contrabalançar essa contração, os moldes são feitos maiores; no entanto, é necessário manter um controle preciso para que a peça atenda às especificações desejadas.
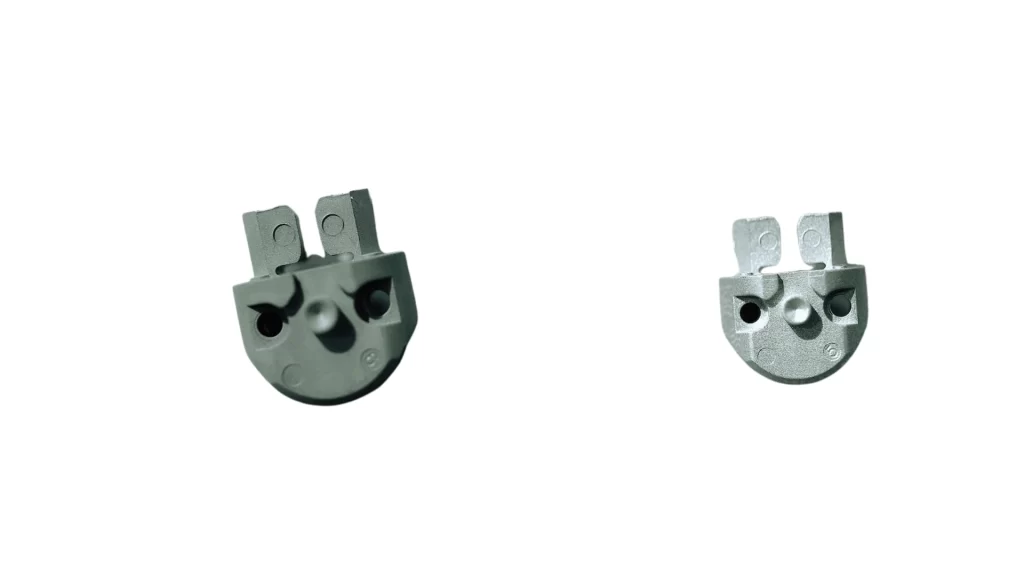 Produto MIM
A moldagem por injeção de metal (MIM) é mais bem utilizada para a produção de peças pequenas e complexas. A MIM se destaca na reprodução de detalhes finos, paredes finas e formas geometricamente complexas. Além disso, a MIM pode ser usada para produzir materiais com alto ponto de fusão, como o aço inoxidável, que são difíceis de usinar usando técnicas de metal fundido.
No entanto, a moldagem por injeção de metal apresenta algumas desvantagens. Entre elas, o alto custo associado às ferramentas e equipamentos de MIM; a alta taxa de desgaste dos pós metálicos; a necessidade de etapas adicionais de processamento após a sinterização; e o controle inadequado da contração, que pode resultar em peças fora dos limites de tolerância.
Vantagens da moldagem por injeção de metal em relação à fundição sob pressão
MIM tem vários oAs vantagens em relação à fundição sob pressão são óbvias quando os requisitos de complexidade e precisão de uma peça superam os de tamanho ou velocidade.
Lida melhor com geometrias pequenas e complexas
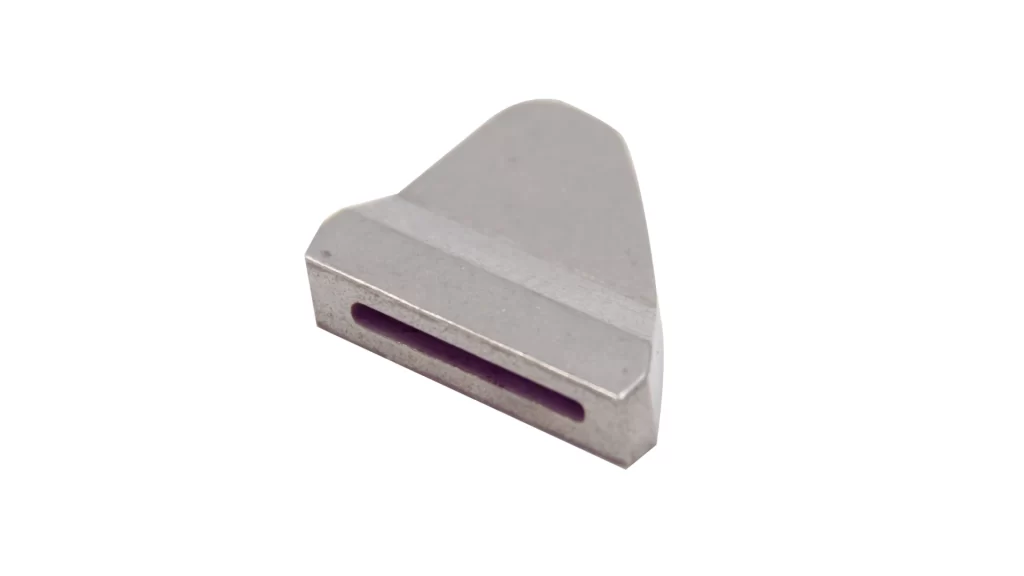 Peça de liga de tungstênio MIM
A principal vantagem da moldagem por injeção de metal (MIM) é a capacidade de produzir peças pequenas com detalhes finos e paredes finas, incluindo diversas estruturas internas. A MIM utiliza os mesmos princípios de moldagem da moldagem por injeção de plástico. Dessa forma, a MIM pode criar designs geométricos complexos em uma única injeção. Em comparação, a fundição sob pressão apresenta dificuldades na criação de peças com detalhes finos e paredes finas, e a construção de estruturas internas é dificultada pelas limitações de resolução do fluxo do metal fundido.
Funciona com materiais de alto ponto de fusão.
Outra grande vantagem da MIM é que nenhum metal fundido é usado durante a moldagem. O calor usado para consolidar os pós é aplicado somente após o processo de moldagem, durante a etapa de sinterização. Dessa forma, a MIM pode processar metais que fundem a temperaturas muito altas (por exemplo, aços inoxidáveis) que não são adequados para processamento por fundição sob pressão devido a restrições de manuseio e temperatura.Veja também: moldagem por injeção de alumínio)
Oferece alta precisão e consistência de superfície.
Além disso, a MIM produz peças com acabamentos superficiais e tolerâncias consistentes. Como muitas das características são produzidas diretamente no molde, há pouca necessidade de usinagem extensiva. Isso é particularmente vantajoso quando as peças exigem características múltiplas/críticas que atendam a tolerâncias rigorosas.
Desvantagens da moldagem por injeção de metal em comparação com a fundição sob pressão
Embora a moldagem por injeção de metal ofereça diversas vantagens, também apresenta várias desvantagens, incluindo custo e complexidade do processo.
Custos mais elevados de ferramentas e equipamentos
Como as ferramentas de MIM precisam suportar a natureza abrasiva do pó metálico e as altas pressões associadas à operação de moldagem, os moldes de MIM normalmente não duram tanto quanto os usados para fundição sob pressão. Além disso, o investimento inicial em equipamentos e ferramentas é maior do que o necessário para fundição sob pressão, especialmente para aplicações de baixo volume.
Requer várias etapas de pós-processamento.
Além da moldagem, o processo MIM requer etapas adicionais de pós-processamento: desaglomeração e sinterização. Essas etapas extras resultam em prazos de entrega mais longos, custos de energia mais elevados e maiores riscos de processo.
O encolhimento deve ser cuidadosamente controlado.
A etapa de sinterização no processo MIM envolve uma contração significativa. normalmente entre 15 e 30%, dependendo da composição do metal e das condições de sinterização. Portanto, a previsão precisa da contração do material é essencial para garantir que as peças moldadas atendam às dimensões desejadas. Sem uma compreensão completa das relações entre o material MIM, o projeto da ferramenta e as condições de sinterização, as peças podem não atender às especificações dimensionais ou podem exigir retrabalho.
Experimente o Boda agora!
Fundição sob pressão: definição e comparação com a moldagem por injeção de metal
As primeiras evidências de fundição sob pressão datam da China antiga (por volta de 600 d.C.). A fundição sob pressão é um dos processos convencionais de conformação de metais e foi desenvolvida como uma alternativa à fundição em areia. Consiste em injetar metal fundido em um molde de aço endurecido sob pressão. O metal fundido flui para dentro do molde e endurece rapidamente em sua cavidade, assumindo a forma do molde.
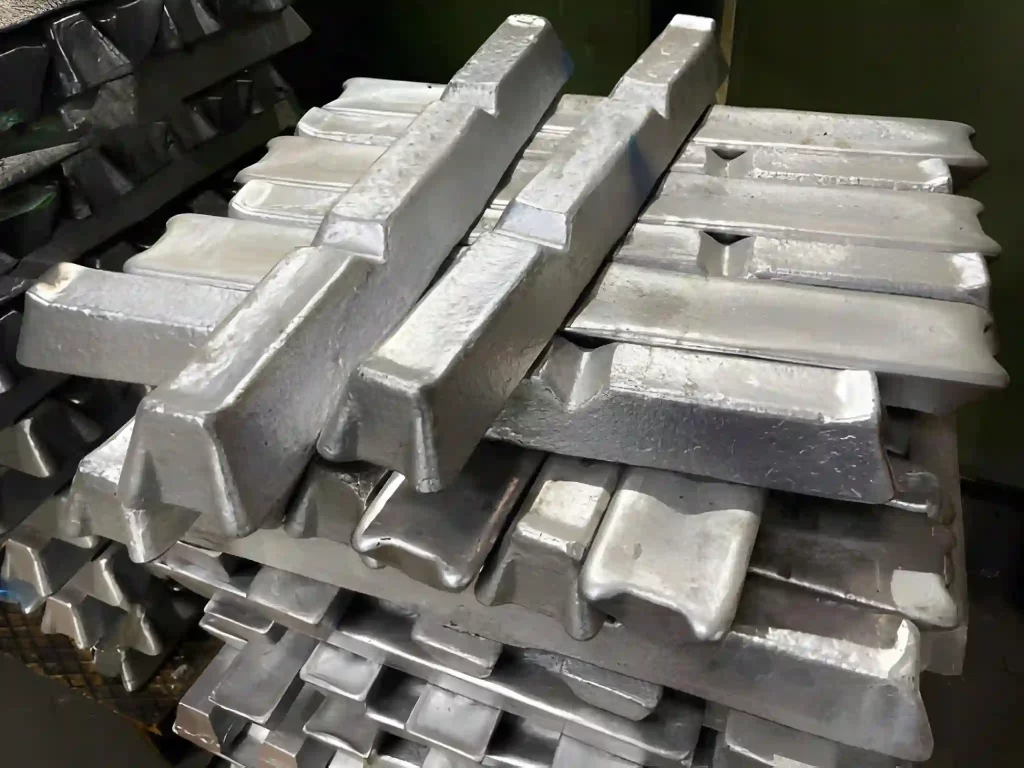
Tarugos de alumínio
A fundição sob pressão geralmente se limita a metais não ferrosos, como alumínio, zinco e magnésio, devido aos seus pontos de fusão mais baixos em comparação aos metais ferrosos. Pontos de fusão mais baixos permitem um resfriamento mais rápido do metal no molde, maior vida útil do molde e taxas de produção mais elevadas. Embora seja teoricamente possível fundir metais ferrosos sob pressão, o custo e a dificuldade de criação de moldes para esses metais tornariam esse método impraticável para o fabricante médio.
Sistemas de injeção de alta pressão e sistemas de alimentação por gravidade são comumente usados para preencher o molde com metal fundido. Uma vez preenchido, o molde é resfriado pelo ar circundante e por outros fatores, como a espessura da parede e o tamanho da peça a ser produzida. Dependendo dessas variáveis, o tempo de resfriamento varia, mas geralmente é inferior a um minuto. Após a peça esfriar e solidificar, ela é removida do molde e qualquer excesso de metal do sistema de alimentação e dos canais de distribuição é aparado com uma máquina de aparar.
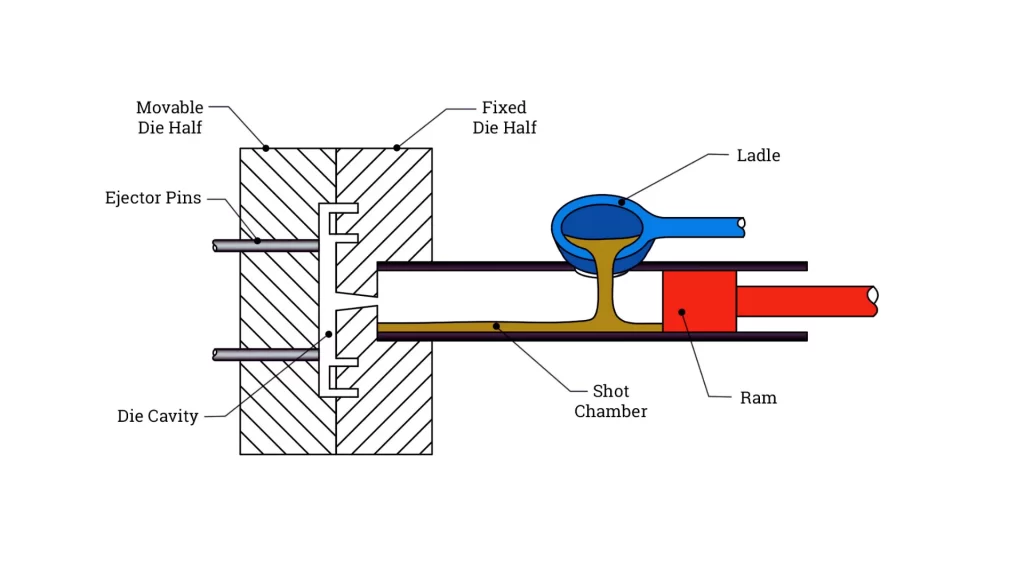
Fundição sob pressão de alta pressão
A fundição sob pressão oferece muitas vantagens na fabricação, mas talvez a mais significativa seja a vida útil do molde. As peças moldadas podem variar de dezenas a milhões de unidades, Dependendo da qualidade do molde e do tipo de equipamento utilizado, além da capacidade de produção em grande volume, as peças moldadas passam por mínimas alterações dimensionais. As alterações ocorrem durante a solidificação do metal líquido. As tolerâncias de fundição sob pressão variam muito com a liga, o tamanho da peça e o ângulo de saída, e, portanto, podem ser projetadas com moldes mais simples.
Embora a fundição sob pressão ofereça muitas vantagens, apresenta algumas limitações. Quando o metal quente é forçado rapidamente para dentro de um molde, bolhas de ar podem ficar aprisionadas. Como resultado, pode ocorrer o desenvolvimento de porosidade no produto final. Isso reduz as propriedades mecânicas da peça, limita sua capacidade de suportar tratamentos térmicos e exige operações de usinagem adicionais. Além disso, seções de paredes finas e geometrias complexas podem ser mais difíceis de fabricar do que na moldagem por injeção de metal (MIM).
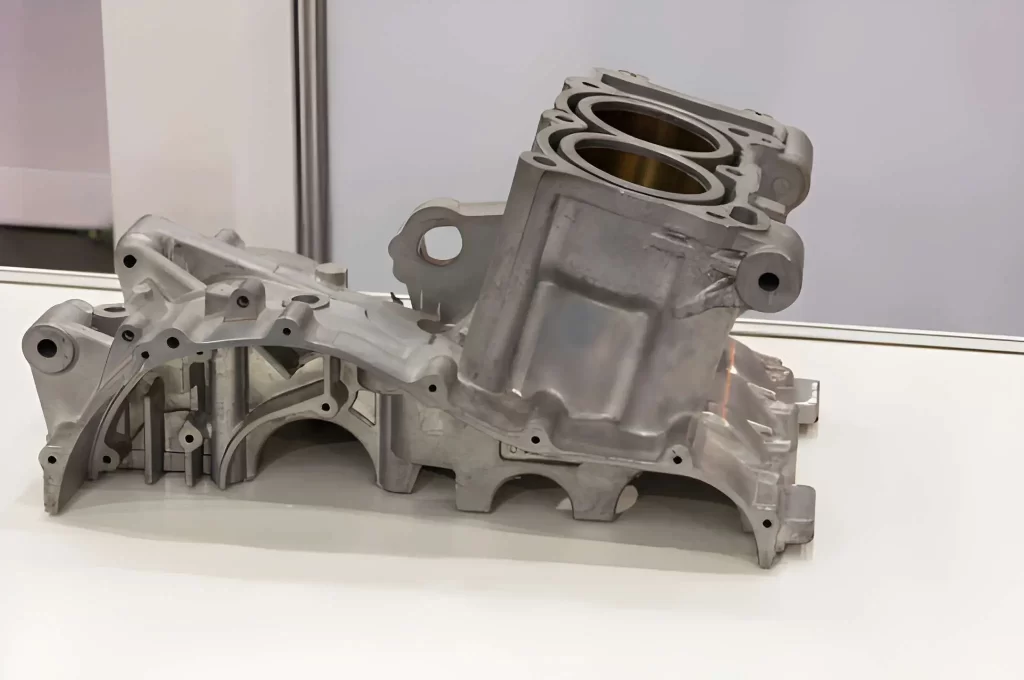
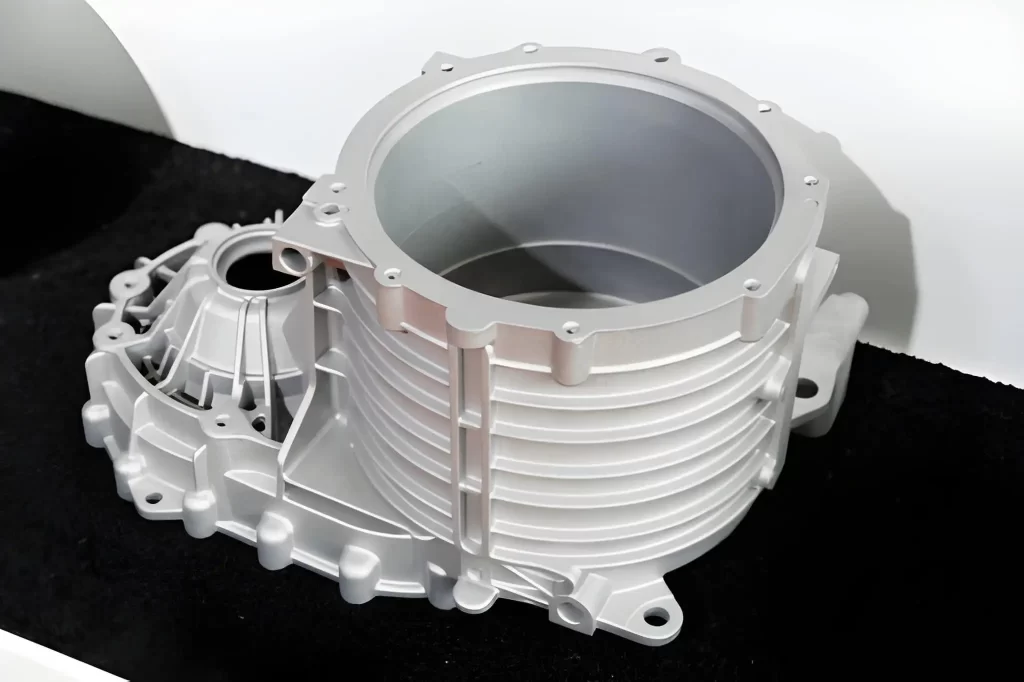 Tampa do motor automotivo
A principal diferença entre MIM e fundição sob pressão reside no método de fabricação do produto final. O MIM utiliza pó metálico, que é sinterizado para remover o aglutinante e criar um objeto metálico sólido. Como o pó metálico é compactado e sinterizado, os gases podem escapar durante o processo, permitindo a fabricação de uma ampla variedade de materiais com alto ponto de fusão, como aços inoxidáveis.
Se um produto exige uma combinação específica de aço de alta resistência e detalhes precisos, a moldagem por injeção de metal (MIM) provavelmente é o melhor método de fabricação. Por outro lado, se você precisa produzir grandes quantidades de peças de alumínio ou zinco rapidamente, a fundição sob pressão é a opção mais prática e econômica.
Vantagens da fundição sob pressão em relação à moldagem por injeção de metal
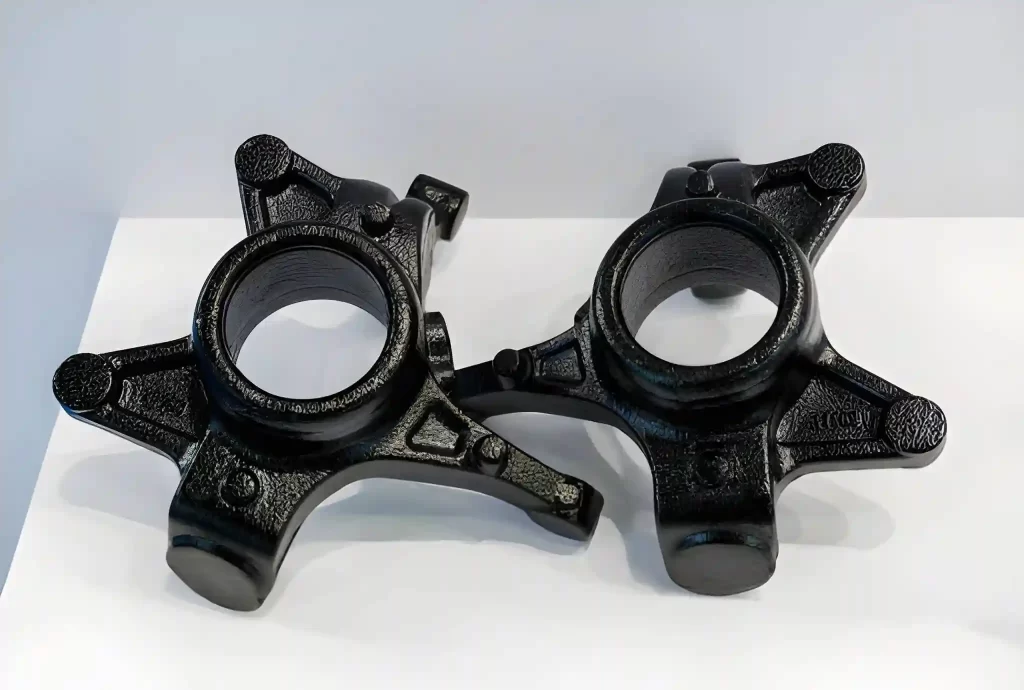 Suporte do freio do veículo
Um molde de fundição sob pressão pode durar centenas de milhares a milhões de peças antes de apresentar desgaste significativo. Essa durabilidade resulta em custos mais baixos para pedidos de produção em larga escala. Além disso, como o processo produz peças com mínima contração após a solidificação, manter tolerâncias rigorosas é muito mais fácil do que com outros métodos, eliminando assim a necessidade de pós-processamento.
Desvantagens da fundição sob pressão em comparação com a moldagem por injeção de metal
Embora a fundição sob pressão possa ser usada para fabricar peças de vários metais (alumínio, zinco, magnésio), ela é limitada a esses metais devido aos altos pontos de fusão de outros metais (como o aço), que causam desgaste significativo e rápido no molde em altas temperaturas.
Outro problema da fundição sob pressão é a introdução de gases no metal fundido ao entrar na cavidade do molde. Esses gases podem ficar presos, criando vazios no metal solidificado e, assim, enfraquecendo a estrutura geral da peça. Em contraste, MA IM não enfrenta esse problema, pois a desaglomeração remove o aglutinante e a sinterização densifica a estrutura do pó; o controle adequado da desaglomeração e da sinterização reduz os defeitos internos e melhora a densidade.
Experimente o Boda agora!
Moldagem por injeção de metal versus fundição sob pressão em termos de prazo de entrega, velocidade, volume e compatibilidade de materiais.
 Produto de alumínio fundido
Vamos comparar cada processo sob diferentes aspectos.
- Comparação de custos de leads: Os processos iniciais de moldagem por injeção de metal (MIM) e fundição sob pressão envolvem moldes e, portanto, são dispendiosos. No entanto, à medida que os volumes atingem níveis médios a significativos, esses custos se justificam e o custo de cada componente diminui drasticamente. Como não são necessárias etapas adicionais de pós-processamento, como desaglomeração e sinterização, após a moldagem na fundição sob pressão, pode-se esperar uma economia média de cerca de 30% em comparação com a MIM.
- Comparação de velocidade: A fundição sob pressão geralmente oferece uma vantagem em termos de tempo de ciclo para peças acabadas; a etapa de injeção na moldagem por injeção de metal (MIM) pode ser rápida, mas o tempo total de produção é prolongado pela desaglomeração e sinterização. O componente MIM requer pós-processamento adicional (desaglomeração, sinterização e acabamento), resultando em um tempo de produção mais lento.Ciclo de produção mais curto para um produto MIM acabado em comparação com um produto fundido sob pressão.
- Comparação de Volume: Tanto a moldagem por injeção de metal (MIM) quanto a fundição sob pressão têm potencial para produção em larga escala. A fundição sob pressão é mais adequada para peças grandes e simples, enquanto a MIM é mais indicada para peças pequenas e complexas que exigem detalhes minuciosos. A produção em larga escala é comum em ambos os processos, sendo que ambos são capazes de produzir centenas de milhares a milhões de peças, dependendo da aplicação pretendida.
- Comparação de materiais: Os metais para fundição sob pressão incluem metais não ferrosos como alumínio, zinco, magnésio e cobre. Em contraste, as peças moldadas por injeção de metal podem ser produzidas a partir de uma variedade de metais, incluindo aços inoxidáveis, ligas de titânio e ligas de níquel. Em geral, qualquer metal que possa ser transformado em um pó fino pode ser usado em um processo MIM, o que oferece uma vantagem para aplicações que exigem alta resistência ou alta temperatura.
Moldagem por Injeção de Metal vs. Fundição Sob Pressão: Análise Comparativa
|
Atributo |
Moldagem por injeção de metal (MIM) |
Fundição |
|
Espessura Ideal da Parede |
0.5 mm - 6 mm |
1.5 mm - 15 mm |
|
Fator limitante |
Controle de espessura + desaglomeração/distorção de sinterização + contração |
Taxa de refrigeração |
|
Gama de Materiais |
Aço inoxidável, titânio, superligas, aços para ferramentas, tungstênio |
Alumínio, zinco, magnésio, cobre, latão |
|
Etapas do processo |
Injeção → Desaglomerante → Sinterização |
Injeção de metal fundido → Resfriamento → Ejeção |
|
Mudança dimensional |
Contração de 15 a 30% durante a sinterização |
Encolhimento mínimo |
|
Complexidade |
Alta qualidade – suporta detalhes finos, roscas e rebaixos. |
Moderado – ideal para níveis de complexidade simples a média. |
|
Ferramentas. |
Moldes caros e de alto desgaste |
Moldes duráveis, de longa duração. |
|
Volume de produção |
Baixo para médio |
Médio a alto |
Relacionado a: fundição sob pressão versus moldagem por injeção
Semelhanças entre a moldagem por injeção de metal e a fundição sob pressão
- Utilização do molde: Cada processo utiliza um molde para fundir e injetar metal em uma peça com qualidade consistente.
- Produção rápida: Uma vez concluída a configuração, ambos os métodos produzem grandes quantidades em rápida sucessão.
- Tamanho da peça próximo ao final: As peças metálicas moldadas geralmente têm dimensões próximas ou muito próximas às do produto final e necessitam de usinagem mínima para atingir sua forma final.
Preparados para equipamentos automatizados: Ambos os processos aceitam equipamentos automatizados para fabricação em grande escala.
Experimente o Boda agora!
Resumo
MIM e fundição sob pressão cada um tem Suas vantagens e desafios únicos. Use MIM para peças pequenas e complexas que exigem alta precisão e materiais resistentes. A fundição sob pressão é mais adequada para peças maiores, produzidas rapidamente e em grandes volumes. At Tecnologia BodaaTrabalhamos com processos de usinagem CNC, estampagem e montagem. Nosso foco é fabricar suas peças exatamente como você precisa, sejam elas complexas ou de grande escala.
For a part-specific review of MIM suitability, tooling and secondary operations, explore our serviços de moldagem por injeção de metal.