
Perfuração de chapa
Panels, enclosures and brackets often need holes, slots and repeated openings. These can be made by punching, laser cutting or other routes. For a component inquiry, review our serviços de perfuração de chapas and identify the finished-part requirements.
A estampagem de metal envolve o uso de um punção de metal com um perfil semelhante ao formato e tamanho do furo contra a chapa metálica e sua matriz. Em seguida, as bordas do punção cortam o material por meio de força de cisalhamento.
Este artigo abordará o processo de puncionamento de metais, suas vantagens e desvantagens, aplicações e erros comuns a serem evitados. Ao final, também compararemos o puncionamento com a estampagem, o corte e o corte a laser.
O que significa puncionamento de chapa metálica?
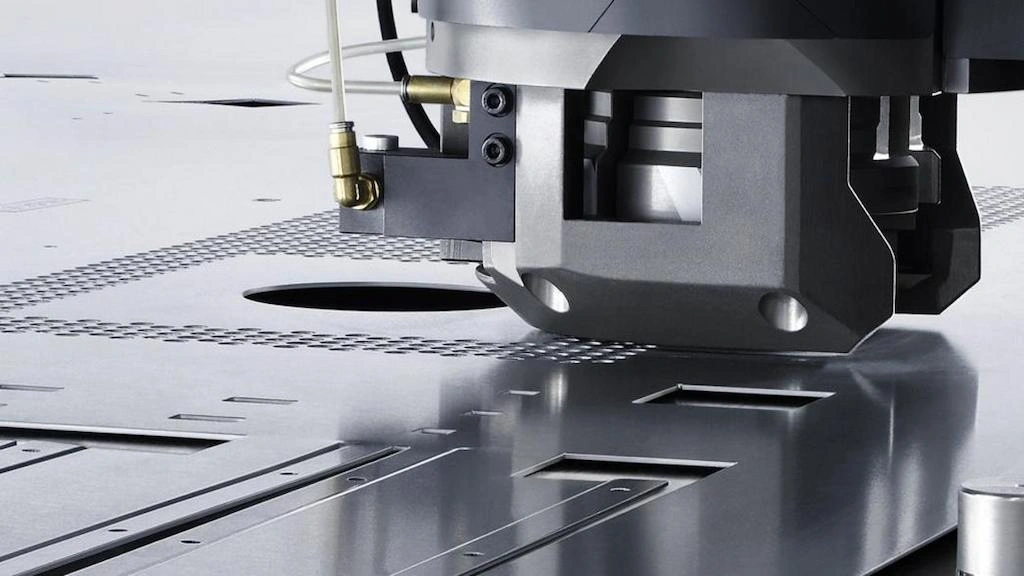
processo de estampagem de metal
Punching creates holes, slots and other openings by shearing sheet with matched tooling. Louvers and embossments are forming operations requiring suitable tools and machine capability; they are not inherent in ordinary piercing.
Um punção com perfil idêntico ao do furo impacta a chapa metálica contra a matriz correspondente. O impacto das lâminas de corte do punção sobre o material produz furos, deixando o material descartado abaixo.
Mild steel, stainless steel, aluminum, brass and copper are material families to evaluate. Exact grade, thickness, hole size, tool guidance and machine capacity determine feasibility; no general thickness maximum applies.
Tipos de equipamentos utilizados para puncionamento de chapas metálicas
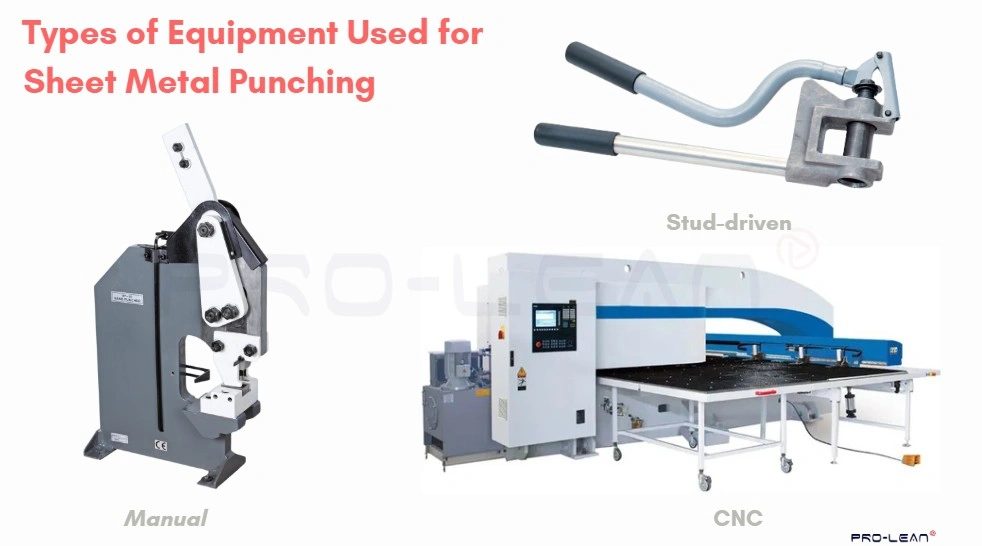
Tipos de prensas de puncionamento
Prensas de punção são os principais equipamentos para perfuração de chapa metálica, que acomodam os conjuntos de punção e matriz para realizar as operações e moldar os perfis de corte dos furos. Estas são prensas hidráulicas ou mecânicas controladas por uma unidade eletrônica.
Também são necessários porta-ferramentas, suportes para chapas, grampos, sistemas de rebarbação e mecanismos de remoção de resíduos. Cada uma dessas ferramentas e sistemas individuais é essencial para uma estação de puncionamento de metais precisa e eficiente.
Vamos detalhar melhor três tipos de prensas de puncionamento: manuais, CNC e acionadas por pinos.
Prensa de punção manual
As prensas de punção manuais são operadas manualmente puxando uma alavanca. alavanca mecânica que transfere a força da mão para um golpe de punção poderoso, cortando a chapa contra a matriz correspondente. Em seguida, o próprio mecanismo reposiciona o punção após o impacto.
Embora as prensas manuais não sejam adequadas para projetos de grande porte e produção pesada, elas oferecem maior flexibilidade e personalização.
Prensas de puncionamento CNC
Essas são prensas de puncionamento integradas com controle numérico computadorizado (CNC), onde instruções computadorizadas controlam o movimento e o posicionamento das cabeças de puncionamento, a profundidade do curso, a taxa de alimentação das chapas metálicas e a sequência de puncionamento. Além disso, o CNC também se coordena com outras operações de conformação de metais para otimizar o processo.
Prensas acionadas por pinos
Este tipo de prensa de puncionamento utiliza um pistão roscado ou sistemas acionados por parafuso que permitem aplicar pressão gradual ao pistão para criar furos. É menos comum e mais adequado para puncionamento manual em chapas mais espessas.
Experimente o Boda agora!
Como funciona o processo de perfuração?
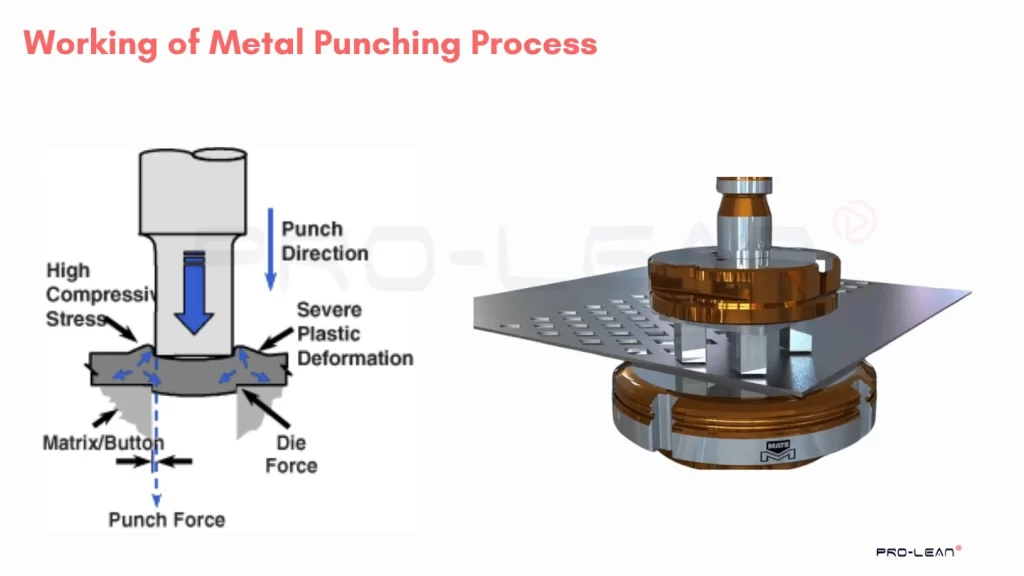
trabalho de estampagem de metal
O mecanismo de funcionamento simples envolve pressionar e puncionar o martelo de punção, que possui um perfil idêntico ao formato e tamanho do furo, por meios mecânicos ou hidráulicos. No entanto, há uma série de etapas individuais envolvidas, incluindo o projeto da peça, as ferramentas de matriz e punção, a configuração da máquina, o impacto da punção, a rebarbação e a inspeção final.
A lista abaixo descreve as etapas envolvidas no processo de puncionamento de chapas metálicas.
- Design e Programação: Primeiro, crie um projeto 2D/3D das peças com furos, definindo as dimensões e tolerâncias. Em seguida, gere um arquivo de programa CNC, caso esteja utilizando máquinas de puncionamento CNC.
- Seleção de Material: Selecione um material adequado e determine a espessura de chapa apropriada para suas aplicações.
- Ferramentas de matriz e punção: Se forem necessárias matrizes e punções personalizadas, projete-as e fabrique-as utilizando CNC, fundição, eletroerosão ou qualquer outro método adequado. Caso contrário, selecione o tipo e o tamanho das ferramentas de matriz e punção.
- Configuração da máquina: O processo envolve a preparação da alimentação, a fixação da matriz, o posicionamento do punção e o carregamento do arquivo do programa CNC na máquina. Além disso, define a velocidade de punção, o tempo de permanência e a sequência de punção.
- Golpes com socos: Após a configuração, execute o programa e os punções atingirão a folha, seguindo a velocidade e a sequência predeterminadas.
- Rebarbação: Após o punção cortar o material e criar furos, as bordas podem não ficar lisas e limpas. Portanto, é necessário rebarbá-las.
- Inspeção e Controle de Qualidade: Inspecione as peças em busca de defeitos superficiais. Em seguida, verifique a precisão dimensional e a qualidade por meio de medições e testes.
Operações de puncionamento por geometria
Com base nas operações específicas de conformação de metal utilizadas para puncionamento, este pode ser categorizado em vários tipos, como entalhe, ranhura, perfuração, corte, estampagem e corte em bloco.
A tabela abaixo descreve os tipos comuns de operações de puncionamento de chapas metálicas.
| Divisão de | O que faz? | Uso típico |
| perfurante | Recortar um orifício com o formato desejado na folha. | Furos de fixação |
| Entalhe | Recortar material de uma borda ou canto. | Recursos de encaixe/aba |
| Encaixe | Criar uma abertura retangular ou oval alongada. | Fiação, abas |
| Supressão | Remoção de uma peça inteira da folha | Arruelas, peças |
| Lancing | Corte parcial, deixando uma aba ou reentrância | Confrontos, aberturas |
| Gravação em relevo | Formação localizada de um detalhe em relevo/rebaixo. | Fortalecimento, logotipos |
| Perfurante | Cria um padrão repetitivo de pequenos furos. | Ventilação, estética |
Métodos de puncionamento (por processo de produção)
Existem vários tipos de operações de perfuração que são comumente usadas na indústria de manufatura. Cada operação oferece vantagens exclusivas e é adequada para aplicações específicas.
a. Perfuração Simples
A punção única, também conhecida como punção de golpe único, envolve o uso de uma única punção e matriz para criar um furo ou forma no metal. Essa operação é comumente usada para formas ou designs simples e é ideal para execuções de produção de baixo volume. A perfuração única é frequentemente usada para protótipos ou peças personalizadas, pois requer configuração mínima e pode produzir resultados rapidamente.
b. Perfuração Múltipla
A punção múltipla, também conhecida como punção de gangue ou punção multi-hit, envolve o uso de múltiplas punções e matrizes dispostas em um padrão fixo para criar simultaneamente vários orifícios ou formas no metal. Essa operação é comumente usada para execuções de produção de maior volume, pois pode produzir várias peças em uma única operação. A perfuração múltipla é ideal para peças com padrões ou desenhos repetitivos, pois pode aumentar a eficiência e reduzir o tempo de produção.
c. Perfuração de Cluster
A perfuração em grupo é uma variação da perfuração múltipla, na qual vários punções e matrizes são dispostos em um padrão próximo para criar formas ou desenhos complexos. Esta operação é usada para peças que requerem geometrias intrincadas ou tolerâncias apertadas, pois pode produzir resultados altamente precisos. A perfuração em cluster é frequentemente usada para aplicações como conectores elétricos, suportes ou acessórios, onde a precisão é crítica.
d. Perfuração Progressiva
A punção progressiva, também conhecida como estampagem progressiva ou punção progressiva, envolve o uso de uma série de punções e matrizes dispostas em uma sequência específica para realizar múltiplas operações no metal em uma única passagem. O metal é alimentado pela máquina, com cada estação realizando uma operação específica, como puncionamento, dobra ou conformação. Essa operação é ideal para grandes volumes de produção, pois pode produzir peças com alto nível de precisão e eficiência.
e. Nibbling
Mordiscando É um método de puncionamento especializado no qual uma série de pequenos golpes de puncionamento sobrepostos são usados para criar gradualmente um contorno. Ao contrário do puncionamento de golpe único, que depende de uma matriz com formato específico, o puncionamento por impacto segue uma trajetória de ferramenta programada, permitindo a formação de geometrias complexas ou irregulares sem a necessidade de ferramentas personalizadas.
Este método é comumente usado em sistemas de puncionamento CNC e é particularmente adequado para produção de baixo volume, prototipagem e peças com formatos não padronizados.
Experimente o Boda agora!
Qual o custo da punção CNC?
Punching cost depends on tool availability, hit count, sheet utilization, setup and secondary work. Compare the finished-part quotation at the intended quantities rather than assuming punching is always cheaper than laser or waterjet cutting.
O valor exato para estampagem de metal depende de diversos fatores, como tipo de material, matriz e ferramentas, tolerâncias desejadas, requisitos de acabamento e prazo de entrega.
Se você quiser saber o custo exato, faça o upload do seu projeto e cotação com uma discriminação de custos clara.
Estratégias e práticas para evitar erros na estampagem de metais
Embora o processo de perfuração pareça simples, ele exige diferentes estratégias para evitar erros como o desgaste do material, rebarbas nas bordas e deformações.
A seguir, apresentamos as cinco estratégias de puncionamento baseadas nas práticas da indústria.
Evite o acúmulo de calor.
Plastic deformation during punching can work-harden the material, while friction and repeated cycling can heat tools and contribute to galling. Review lubrication, tool condition, clearance and the punching sequence; work hardening is not simply caused by heat buildup.
Utilize o corte a laser para furos pequenos.
Small-hole feasibility depends on hole diameter relative to sheet thickness, material strength and tool guidance. Compare punching with laser cutting or drilling for the actual feature; a radius-to-thickness rule alone does not select the process.
Após a perfuração, remova as rebarbas das bordas.
Os furos perfurados podem conter rebarbas, causadas pelo impacto rápido das arestas do punção. Portanto, a remoção de rebarbas torna-se essencial para manter a estabilidade dimensional, garantir a segurança e obter um resultado estético satisfatório. As técnicas comuns de remoção de rebarbas incluem jateamento de areia, eletropolimento e jateamento com microesferas.
Determine a potência da máquina de puncionamento de metal.
Estimate punching force from the cut perimeter, thickness and material shear strength. Press selection must also account for stripping force, tooling condition, tool geometry and the machine supplier’s guidance; force and power are different quantities.
Aqui está a fórmula para calcular a força de soco.
A first-order estimate is F = L × t × τ, where L is the cut perimeter, t is sheet thickness and τ is material shear strength. Use consistent units and verify the estimate against the tooling and press requirements.
Faça parceria com um fabricante especializado.
For finished sheet metal parts, send the drawing, material, thickness, quantity and acceptance requirements for a tooling and route review. Do not assume that a part-supply inquiry includes the sale or delivery of punches and dies.
Aplicações industriais da estampagem de chapas metálicas
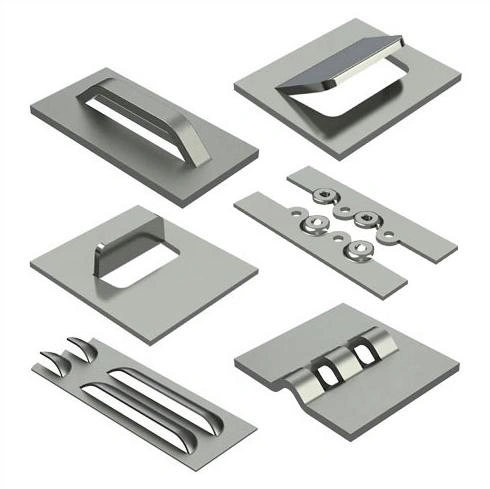
peças de estampagem de metal
Os usos de métodos de puncionamento de metal são comuns, desde simples trabalhos arquitetônicos em metal até fabricação de invólucro elétrico e fabricação de autopeças. Frequentemente, combina-se com outras operações de chapa metálica, como dobra, corte a laser e corte de chapas metálicas, para formar partes completas.
Vejamos o aplicações de puncionamento de chapas metálicas nas indústrias elétrica, automotiva, aeroespacial, de arquitetura e de eletrodomésticos.
Indústria Elétrica
A perfuração é utilizada para criar furos repetíveis em invólucros elétricos para ventilação, conexões de cabos e suportes de montagem. Por exemplo, painéis perfurados, aberturas de ventilação, recortes para conectores e suportes de painel.
Indústria automobilística
Diferentes formatos de furos precisos são necessários em várias peças automotivas de chapa metálica. A punção de metal permite a fabricação de furos precisos com excelente repetibilidade em diversos componentes automotivos. Por exemplo, suportes de estrutura de assento, perfurações de proteção térmica, painéis internos da carroceria, furos para clipes e rebites, etc.
Indústria da Arquitetura
Furos, recortes e venezianas precisos em diversos elementos arquitetônicos são feitos com operações de puncionamento de metal. Por exemplo, painéis de fachada perfurados, painéis acústicos, revestimentos e peças estéticas.
Eletrodomésticos
Na indústria de eletrodomésticos, a estampagem de chapas metálicas é utilizada para criar aberturas precisas e elementos de montagem em eletrodomésticos de grande volume. Exemplos incluem ranhuras de ventilação, suportes de fixação, painéis de grelha, dobradiças, entre outros.
Vantagens da Punção de Chapa Metálica
A lista abaixo descreve as vantagens da punção de metais na fabricação de chapas metálicas:
- Alta velocidade de produção: Os sistemas CNC automatizam o movimento, a alimentação e a sequência de punção, melhorando assim a velocidade de punção.
- Dimensional control: Achievable hole size and location depend on material, tooling, clearance, pattern and agreed inspection conditions.
- Repetibilidade: A perfuração de chapas metálicas apresenta alta repetibilidade devido ao uso da automação.
- Custo benefício: Embora as ferramentas representem um custo inicial significativo, a estampagem CNC é economicamente viável para produções de médio a alto volume.
- Material selection: Confirm the exact sheet grade, thickness, strength and finish against the part geometry and available tooling.
Desvantagens da perfuração de chapas metálicas
A lista abaixo descreve as desvantagens da punção de metais na fabricação de chapas metálicas:
- Feature scope: Ordinary piercing creates openings. Louvers, embossing or extruded holes require compatible forming tools and a suitable machine; their availability must be confirmed.
- Tooling investment: Existing tools may suit some shapes; custom tools and trials add cost. Compare the actual route at the requested quantities.
- Desperdício de materiais: Esse método gera relativamente mais resíduos do que outros; quanto maior o furo, maior o desperdício de material. Mas os resíduos podem ser reciclados.
- Preocupações com a Segurança: O processo de perfuração exige medidas de segurança rigorosas tanto para os operadores quanto para o ambiente de trabalho.
Punção versus corte de metal
A principal diferença entre puncionamento e corte é que, no corte, o perfil puncionado (peça bruta) é a peça desejada, enquanto no puncionamento é considerado sucata. Um punção é projetado com um perfil baseado no tamanho e na geometria da peça necessária, que golpeia a chapa metálica contra a matriz de corte, cortando o material.
A tabela abaixo fornece uma breve comparação entre puncionamento e corte:
| Característica | Perfuração de metal | Supressão |
| Processo | Consiste em remover material local para criar um buraco. | Recortou uma parte inteira da folha como se fosse o bloco em branco. |
| Resultado | Folha com furos e seus resíduos | Peças separadas; sobras são aparas. |
| Tolerância | Tolerância moderada e frequentemente necessitam de acabamento secundário. | Depends on tooling, material, clearance and inspection |
| Ferramentas. | Punções simples e produção em alta velocidade | As matrizes são semelhantes, mas podem precisar de remoção do revestimento. |
Punção de metal versus corte a laser
O processo de corte a laser utiliza um feixe de laser altamente focalizado que atinge a chapa com precisão, fundindo o material para criar furos e outros detalhes. Enquanto isso, sistemas CNC controlam o movimento da cabeça do laser.
Corte a laser offers programmable contour flexibility without a dedicated shape-specific cutting die. Edge condition, thermal effects, material, feature geometry and quantity still need review; there is no universal tolerance or cost advantage.
Punção versus estampagem de metais
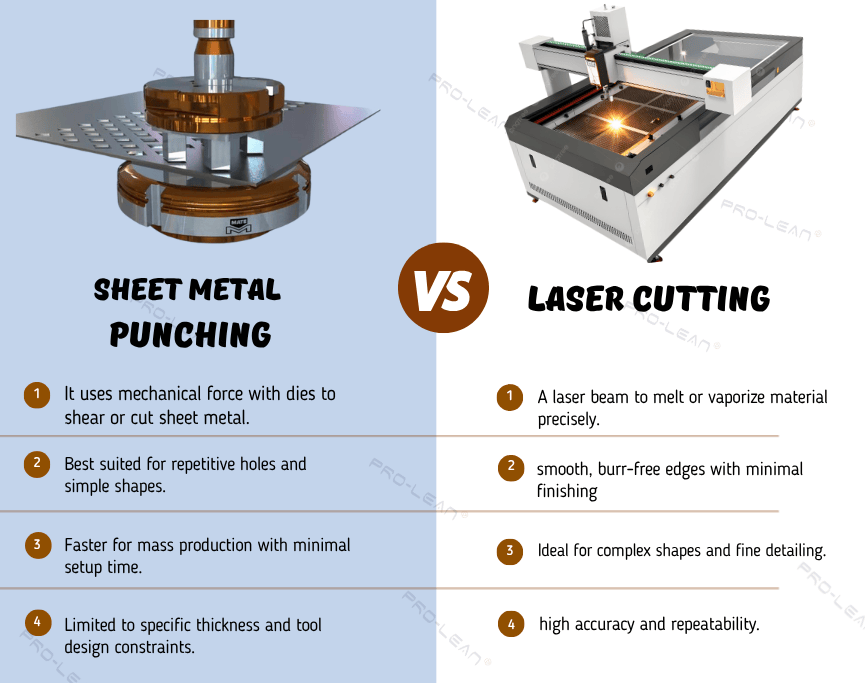
Perfuração x Corte a Laser
A punção faz parte da estampagem; ela é combinada com vários outros métodos de conformação de metais em uma sequência para produzir peças complexas de chapa metálica.
O que é estampagem? É um processo de conformação de chapas metálicas que envolve puncionamento, corte, dobra, embutimento profundo e outras operações. O puncionamento, por sua vez, concentra-se apenas na criação de furos e aberturas.
Vamos dar uma olhada na tabela comparativa de perfuração versus estampagem abaixo:
| Característica | Perfuração de metal | Estamparia de metal |
| Operações | Corte apenas | Combinação de corte e modelagem |
| Propósito | Criar aberturas em uma folha | Produzir peças acabadas ou moldadas |
| Ferramentas. | Punção e matriz simples | Mortes progressivas ou compostas |
| saída | Folha perfurada | Componente formado |
| Complexidade | Baixo | Alto |
| Custo | Tooling cost depends on the shape and available tools | Compare dedicated tooling, setup and finished-part price |
Resumindo
Embora pareça simples, a punção de metais é uma operação versátil na fabricação de chapas metálicas. Ela possui ampla aplicação em diversos setores industriais para a criação de furos, recortes, ranhuras, perfurações e outras características similares com precisão. Consequentemente, o processo de punção proporciona repetibilidade, alta velocidade e custo-benefício em projetos de fabricação de grande volume.
Além disso, é preciso garantir o uso do tipo correto de prensas de estampagem, ferramentas adequadas e a execução cuidadosa do processo para alcançar resultados de alta qualidade.
Para mais informações, contate-nos e fale com um engenheiro.
Perguntas Frequentes
O que é puncionamento em chapa metálica?
A estampagem é um processo de fabricação de peças metálicas no qual um punção força a passagem de uma chapa de metal contra uma matriz para cortar orifícios ou formatos específicos.
Quais são os diferentes tipos de punções para chapas metálicas?
Os tipos mais comuns de punções para chapas metálicas incluem punção plana, punção de extração, punção de estampagem, punção composta e punção progressiva.