
 Termoformagem versus moldagem por injeção
A escolha entre termoformagem e moldagem por injeção afeta os custos de fabricação, os prazos de produção e a qualidade do produto final. Ambos os processos são utilizados para diferentes aplicações na manufatura moderna, cada um com suas vantagens distintas. A termoformagem utiliza vácuo ou pressão para aquecer folhas de plástico e, em seguida, moldá-las sobre moldes. Já a moldagem por injeção força o plástico fundido em cavidades de precisão utilizando pressão extrema.
Compreender as diferenças fundamentais entre esses processos ajuda os fabricantes a escolherem a melhor opção. O processo que melhor se alinha com os requisitos de geometria da peça e volume de produção. A Boda Tech é especializada em serviços de moldagem por injeção de plástico que são personalizadas para atender às suas metas de produção.
Neste guia, você conhecerá a comparação detalhada de Termoformagem versus moldagem por injeção: as vantagens e desvantagens de cada processo, além de detalhes sobre as diferentes opções. Este guia ajudará você a escolher o processo mais adequado para o seu projeto.
O que é termoformação?
A termoformagem é um método de fabricação que envolveO processo envolve o aquecimento de folhas termoplásticas até uma temperatura de moldagem, na qual a folha se torna maleável, e então a moldagem dessas folhas em moldes ou sob pressão a vácuo, forças mecânicas ou ar comprimido.A técnica foi desenvolvida na década de 1930, inicialmente para fins comerciais. Tornou-se mais popular na década de 1950 com o avanço dos materiais plásticos e da tecnologia de aquecimento. Este processo é economicamente viável para peças com grandes superfícies e geometrias simples.
O processo de termoformagem começa com a fixação da folha de plástico em uma estrutura e seu aquecimento até que se torne maleável. Essa temperatura varia entre 250°C e 400°C, dependendo da composição do material. A folha é então colocada sobre ou dentro de um molde e pode ser moldada utilizando diversas técnicas de conformação. Após o resfriamento e a solidificação, a peça é cortada, removendo-se o excesso de material. Este material pode ser reciclado para a produção.
Processos de termoformagem
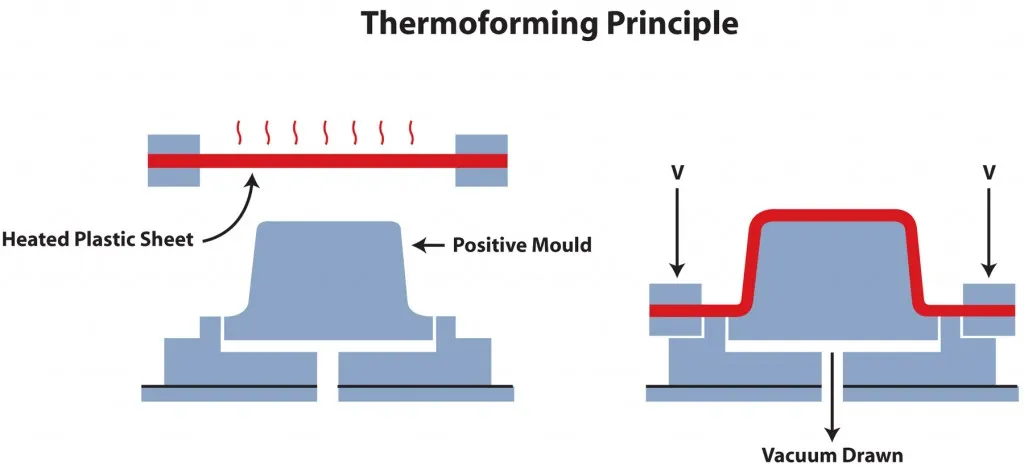 Princípio da termoformagem
A fabricação por termoformagem abrange muitas técnicas distintas. Cada técnica é adequada a diferentes requisitos de produção e especificações de peças.
Formando vácuo
A técnica de termoformagem mais simples e econômica é a termoformagem a vácuo. A folha de plástico aquecida é prensada sobre o molde com pressão a vácuo para criar peças com uma superfície altamente detalhada e a outra lisa. Essa técnica é mais adequada para peças rasas com geometrias simples e baixa relação entre profundidade e largura. A termoformagem a vácuo é ideal para prototipagem e produção em volumes baixos a médios, pois os custos de ferramental são mínimos.
Formação de pressão
O processo de moldagem por pressão utiliza ar comprimido para empurrar o plástico aquecido contra a superfície de um molde. Isso produz detalhes mais nítidos, cantos mais definidos e tolerâncias mais precisas em comparação com a moldagem a vácuo. A pressão adicional (normalmente entre 80 e 100 psi) cria detalhes, texturas e logotipos mais refinados. A moldagem por pressão é uma ótima maneira de preencher a lacuna entre a moldagem a vácuo e a moldagem por injeção, permitindo a produção de peças com estética semelhante.
Termoformagem de Folha Dupla
A técnica de termoformagem de dupla camada molda duas folhas de plástico simultaneamente em moldes separados. Elas são então unidas enquanto ainda estão quentes, criando peças ocas com paredes duplas. Essa técnica cria componentes estruturais rígidos com excelentes relações resistência/peso. A técnica de termoformagem de dupla camada permite a criação de componentes ocos que, de outra forma, precisariam ser montados a partir de múltiplas peças, reduzindo a mão de obra e o risco de vazamentos.
Materiais comuns para termoformagem
A termoformagem pode ser utilizada com uma variedade de termoplásticos, cada um com suas próprias características de desempenho. O poliestireno de alto impacto (HIPS) ainda é popular devido ao seu baixo custo e facilidade de processamento. O ABS oferece resistência superior à temperatura e ao impacto para aplicações exigentes.
O polietileno tereftalato glicol, ou PETG, é um polietileno tereftalato glicol quimicamente resistente que atende aos requisitos da FDA para uso em aplicações de contato com alimentos. O policarbonato é um material que oferece excelente resistência ao calor e ao impacto, o que o torna ideal para capas protetoras e equipamentos de segurança. Outros materiais comumente usados incluem acrílico (PMMA), policloreto de vinila (PVC), polipropileno (PP) ou olefinas termoplásticas. A seleção do material afeta a conformabilidade, a qualidade da superfície e a resistência a rachaduras.
Benefícios da termoformagem
A termoformagem é uma ótima opção para determinadas aplicações de fabricação. Isso é especialmente verdadeiro quando os custos de ferramental são uma preocupação e a flexibilidade de produção é importante. O processo de termoformagem é mais econômico do que a moldagem por injeção. Os moldes de termoformagem operam à pressão atmosférica ou a baixo vácuo, o que elimina a necessidade de estruturas de aço robustas. Os custos de ferramental normalmente variam de $ 2,000 para US $ 50,000Dependendo do tamanho e da complexidade da peça, o custo das ferramentas de moldagem por injeção é significativamente menor. Para muitas aplicações de termoformagem, os moldes de alumínio são ideais, reduzindo custos e prazos de entrega. Moldes de compósito ou madeira são adequados para prototipagem e produção de baixo volume.
Prazos de entrega mais curtos para ferramentas permitem que os fabricantes lancem produtos no mercado mais rapidamente. Moldes de termoformagem simples podem ser fabricados em 2 a 4 semanas, em comparação com 8 a 16 semanas para moldagem por injeção complexa. Essa vantagem de velocidade é crucial para lançamentos de produtos com prazos apertados, produtos sazonais ou cenários de teste de mercado. Quando o custo das ferramentas é de milhares em vez de dezenas ou centenas de milhares, as iterações de design se tornam mais acessíveis.
A capacidade de moldar peças grandes torna a termoformagem a solução ideal para aplicações que exigem uma grande área de superfície. A termoformagem pode moldar peças com até vários metros de comprimento, largura ou profundidade. As aplicações incluem painéis internos de automóveis, banheiras e boxes de chuveiro. Essas peças grandes são impraticáveis ou muito caras para serem fabricadas com prensas de moldagem por injeção.
O design flexível permite personalização e modificações rápidas. Antes da conformação, o material da chapa pode ser personalizado com textura, cor e gráficos. As técnicas de laminação permitem combinar múltiplos acabamentos e materiais em um único componente. As alterações nas ferramentas são relativamente fáceis de realizar, permitindo que os fabricantes ofereçam uma variedade de produtos sem um grande investimento de capital.
Aplicações de termoformagem
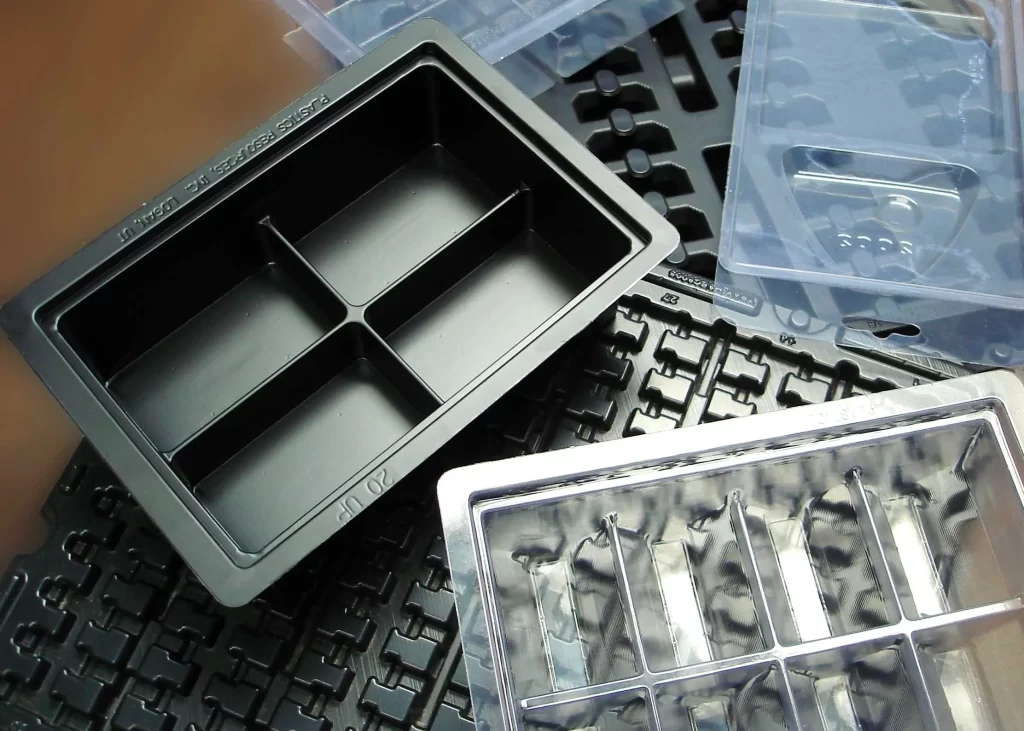 Aplicações de termoformação
A termoformagem é utilizada por uma variedade de indústrias que necessitam de componentes plásticos de grandes dimensões e com uma elevada área superficial. As embalagens incluem recipientes tipo clamshell e bandejas para alimentos. Embalagens protetoras para eletrônicos de consumo também estão disponíveis. A capacidade de criar embalagens personalizadas de forma rápida e acessível torna a termoformagem uma escolha ideal para produtos de edição limitada e lançamentos de produtos. Componentes termoformados são frequentemente usados em embalagens de dispositivos médicos que exigem barreiras estéreis.
Os componentes internos automotivos termoformados incluem painéis de portas, painéis de instrumentos, forros de teto e revestimentos de porta-malas. A indústria automotiva valoriza a capacidade da termoformagem de produzir componentes grandes e com contornos complexos, apresentando excelente acabamento superficial. A construção leve dos veículos contribui para a eficiência de combustível, mantendo o desempenho estrutural.
Componentes termoformados são utilizados em produtos de consumo, desde displays em pontos de venda até equipamentos recreativos. Sinalização, quiosques e expositores são algumas das aplicações. Outros exemplos incluem painéis de máquinas de venda automática, equipamentos para parques infantis e contêineres de armazenamento. Ambientes comerciais e de varejo são atraídos pela termoformagem devido ao seu apelo visual, durabilidade e custo-benefício.
O que é moldagem por injeção
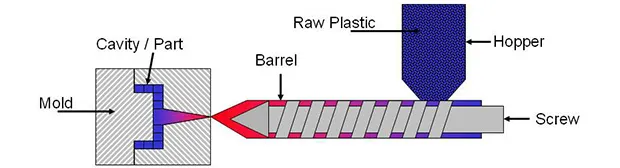
Máquina de moldagem por injeção
Para fabricar peças plásticas sólidas, a moldagem por injeção utiliza alta pressão para empurrar o material fundido através de um molde fechado. Para iniciar a moldagem por injeção, grânulos de plástico são alimentados em um cilindro aquecido que possui uma rosca interna. O aquecimento externo e o atrito da rosca, que impulsiona o plástico para a frente, fazem com que ele derreta. Assim que uma quantidade suficiente de plástico derretido se acumula, a rosca age como um êmbolo e injeta o plástico na cavidade do molde. Isso é feito a uma pressão superior a 20,000 psi. Essa alta pressão permite que o molde seja preenchido e reproduza todos os pequenos detalhes.
Processo de Moldagem por Injeção
O processo de moldagem é um sistema composto por inúmeras peças que operam em harmonia. A unidade de injeção é responsável por fundir o plástico e injetá-lo, enquanto a unidade de fechamento segura as metades do molde durante a aplicação da pressão de injeção. Dependendo do tamanho e da área da peça, as forças de fechamento podem variar de 50 a 6000 toneladas.
Um molde de injeção é composto por duas metades que se encaixam quando a injeção é necessária. Essas duas metades se separam para ejetar as peças. Para os canais de resfriamento, existem maneiras de regular a temperatura e a velocidade de solidificação. Há sistemas de canais que guiam o plástico fundido através dos pontos de injeção até o bico injetor e, em seguida, para dentro da cavidade das peças. Após o processo de resfriamento, os pinos extratores empurram as peças acabadas para fora.
As máquinas modernas possuem sistemas computadorizados avançados que monitoram centenas de parâmetros diferentes. Esses sistemas otimizam a velocidade de injeção, a temperatura e a pressão para ajudar a manter a qualidade das peças constante por milhões de ciclos. Por isso, as máquinas modernas conseguem atingir consistentemente as melhores tolerâncias.
Benefícios da moldagem por injeção
A moldagem por injeção oferece uma vantagem incomparável na produção em larga escala. Utilizando um único molde, uma linha de produção pode criar milhões de peças idênticas todos os anos. Esses sistemas possuem um tempo de ciclo que varia de 10 segundos para peças pequenas a 2 minutos para peças maiores e mais complexas. Por serem totalmente automatizados, as operações reduzem os custos com mão de obra.
Os desafios de design para moldagem por injeção permitem a produção de objetos que praticamente nenhum outro processo consegue alcançar. Devido às altas pressões de injeção, o plástico derretido adere aos moldes de maneira precisa, capturando características como roscas, reentrâncias e nervuras finas. Curvas complexas, texturas finas e outros detalhes podem ser reproduzidos nos moldes. Além disso, com moldes multicavidades, é possível produzir em massa diversas peças plásticas idênticas. Outras técnicas, como moldagem por inserção e sobremoldagem, auxiliam na integração de componentes adicionais, como metal e outros materiais, eliminando ainda mais a necessidade de montagem secundária.
A gama de materiais e aplicações em engenharia é ampla devido aos milhares de termoplásticos e polímeros termofixos projetados para aplicações individuais em áreas de desempenho específicas. Uma ampla variedade de termoplásticos e resinas de engenharia pode ser moldada por injeção, e aditivos podem ser adicionados para conferir estabilidade aos raios UV, retardância à chama e cor. Os aditivos adicionados aos materiais podem conferir propriedades de coloração, resistência aos raios UV, retardamento de chamas, além de propriedades elétricas, antimicrobianas e antiaderentes.
A excepcional repetibilidade do processo garante que cada peça atenda às especificações em ciclos de produção que duram anos. Após a otimização dos parâmetros do processo, os moldes de injeção mantêm a consistência dimensional dentro da faixa de mícrons. Essa repetibilidade é vital para produtos de montagem com tolerâncias rigorosas, dispositivos médicos que precisam atender a regulamentações estritas e produtos de consumo com componentes intercambiáveis e modulares. O sistema de controle estatístico de processo monitora a produção e identifica variações antes que elas resultem em produtos defeituosos.
A redução do pós-processamento também diminui o custo total de produção. A maioria das aplicações não requer usinagem, pintura ou polimento adicionais. Os sistemas de corte automatizam o corte de canais de injeção e distribuição, que são reciclados no processo de produção. Os componentes moldados diretamente podem receber uma ampla variedade de texturas de superfície, incluindo acabamentos brilhantes, e até mesmo ter etapas adicionais eliminadas.
Experimente o Boda agora!
Moldagem por Injeção: Vantagens e Desvantagens
Conhecer a maioria das vantagens e desvantagens pode ser muito útil para os fabricantes tomarem uma decisão mais precisa.
Vantagens:
- Depois de começar, você pode criar milhões de componentes idênticos e intercambiáveis.
- Capacidade de lidar com geometrias complexas, com tolerâncias rigorosas e detalhes intrincados.
- Capacidade de desempenhar funções de acordo com diferentes padrões, em uma variedade de materiais.
- Promove a sustentabilidade através da utilização de fluxos de reciclagem totalmente integrados.
- A sobremoldagem permite criar componentes modulares com múltiplos materiais.
- Acabamento de superfícies sem operações secundárias.
- Produção que é em grande parte automatizada, exigindo muito pouca mão de obra.
Desvantagens:
- O custo inicial das ferramentas pode variar entre US$ 10,000 e US$ 1,000,000 por molde.
- O prazo de entrega para a fabricação do molde é de 8 a 16 semanas.
- Quando ocorrem alterações no projeto, as revisões do molde podem ficar caras.
- Só é economicamente viável para quantidades muito grandes.
- Limitações de tonelagem da prensa para as peças.
- Resíduos materiais na forma de trilhos e entulho.
Defeitos comuns em moldagem por injeção
Defeitos na moldagem por injeçãoPodem ocorrer problemas como rebarbas inacabadas, marcas de queimadura e marcas de afundamento. Compreender esses problemas ajuda a evitá-los. O excesso de material é o material excedente que fica entre o molde e a peça. Esse excesso pode ocorrer devido a uma regulagem insuficiente da prensa ou a problemas no molde, e pode até mesmo ser causado pela configuração da injeção. A prensa pode ser ajustada para ficar mais firme e a configuração da injeção pode ser otimizada para ajudar a minimizar esse problema.
Injeções incompletas ocorrem quando não há plástico de enchimento suficiente em uma cavidade para formar peças completas. Isso pode ser devido à pressão de injeção insuficiente, congelamento prematuro ou canais de injeção obstruídos. Para resolver o problema, aumente a pressão de injeção, a velocidade e as temperaturas de fusão. Além disso, remova as obstruções dos canais de injeção.
À medida que as tensões internas diminuem, ocorre o empenamento. O empenamento pode ser resultado da falta de resfriamento uniforme ou do resfriamento insuficiente. O empenamento pode ser resolvido otimizando o projeto do canal de resfriamento, ajustando o tempo de resfriamento e utilizando menos material sujeito à contração.
As marcas de afundamento resultam da contração do material interno em comparação com o externo, deixando depressões na superfície em áreas mais espessas. Essas marcas podem ser atenuadas aumentando a pressão de compactação, prolongando o tempo de cura, reduzindo a espessura da parede ou adicionando nervuras em um projeto específico. As marcas de queimadura são causadas por aprisionamento de ar ou degradação do material. Elas podem ser eliminadas aumentando a ventilação e reduzindo a velocidade de injeção nas áreas problemáticas.
Produtos de moldagem por injeção
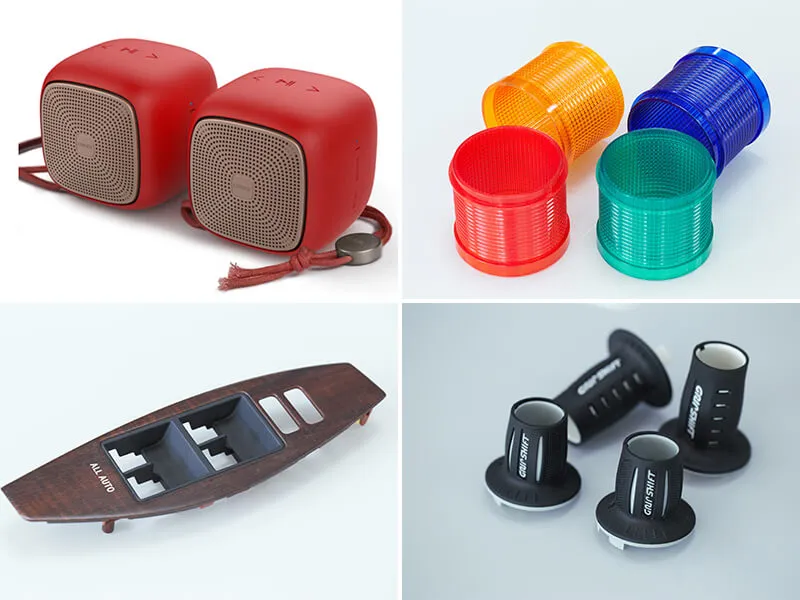
Aplicações de moldagem por injeção
A moldagem por injeção é utilizada para produzir componentes plásticos em praticamente todos os setores industriais. Painéis de acabamento interno, painéis externos e conjuntos de iluminação são todos componentes automotivos. A moldagem por injeção é utilizada pela indústria automotiva para criar milhões de componentes idênticos que atendem aos padrões de segurança e qualidade.
As carcaças moldadas por injeção são usadas principalmente em eletrônicos de consumo, incluindo smartphones, tablets e televisores. Os acabamentos de superfície são projetados para atender aos padrões estéticos, mantendo tolerâncias de precisão. As estruturas internas são utilizadas para pontos de montagem, gerenciamento de cabos e dissipação de calor.
A moldagem por injeção é necessária para dispositivos médicos, como seringas e componentes para infusão intravenosa. Também é essencial para o acondicionamento de equipamentos de diagnóstico, instrumentos cirúrgicos e dispositivos de administração de medicamentos. Processos validados e materiais de grau médico garantem a conformidade com as normas regulamentares.
Os produtos moldados por injeção incluem brinquedos, utensílios de cozinha e recipientes de armazenamento, bem como artigos esportivos, ferramentas e muitos outros itens domésticos. A moldagem por injeção é ideal para mercados de consumo competitivos devido à sua flexibilidade de design, variedade de materiais e custo-benefício.
Termoformagem versus Moldagem por Injeção: Comparação Direta
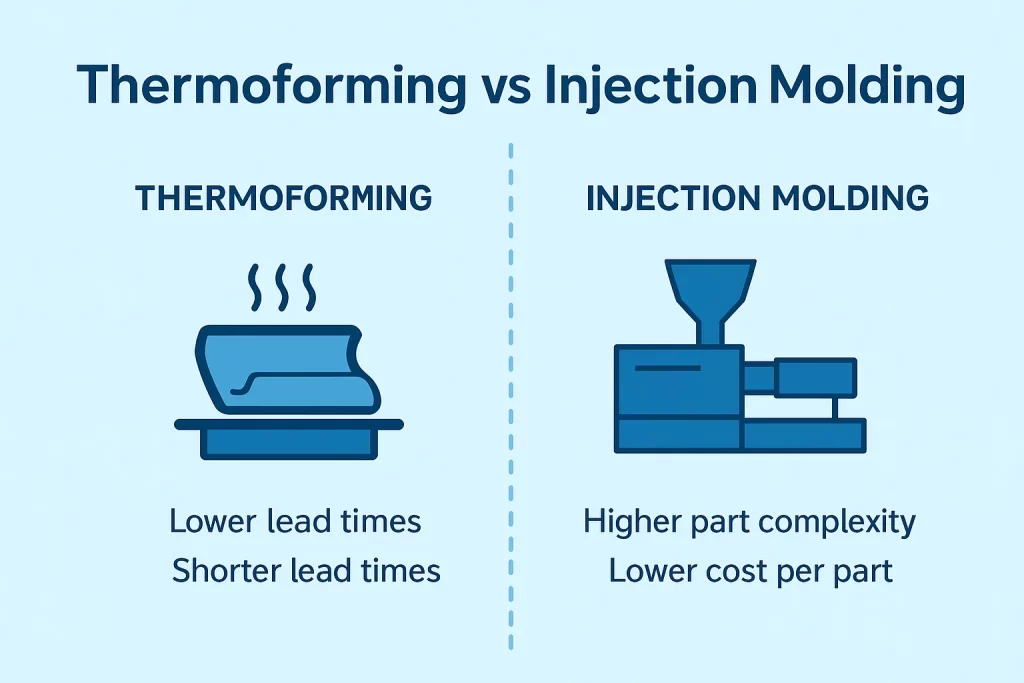
Comparação direta entre termoformagem e moldagem por injeção.
A comparação entre termoformagem e moldagem por injeção em parâmetros-chave ajudará os fabricantes a selecionar o melhor processo para aplicações específicas.
Análise de Custo
O custo das ferramentas é o que mais diferencia os produtos moldados por termoformagem dos moldados por injeção. Os moldes usados para termoformagem podem variar de US$ 2,000 a US$ 50,000, enquanto os moldes para injeção custam entre... $ 10,000 e $ 1,000,000, dependendo da complexidade. A diferença de custo entre a termoformagem e a moldagem por injeção é de dez a vinte vezes. Isso a torna uma opção atraente para produtos com volumes de produção baixos a médios.
O ciclo de produção mais rápido e o menor desperdício de material na moldagem por injeção a tornam mais rentável para volumes maiores. A moldagem por injeção pode ser economicamente viável para volumes entre 5,000 e 25,000 peças, embora esse número possa variar dependendo do tamanho de cada peça, da complexidade e dos custos dos materiais. Para volumes abaixo desse intervalo, a termoformagem geralmente é mais rentável.
Os custos de material são mais elevados na termoformagem porque o material em folha por quilo é mais caro do que os grânulos. Os retalhos podem ser reciclados de componentes termoformados e normalmente representam de 20 a 40% da área da folha. Os resíduos da moldagem por injeção consistem principalmente em canais de alimentação e pontos de injeção, que normalmente representam de 5 a 15%.
Comparação das capacidades de produção
O tempo de ciclo da termoformagem depende do tamanho e da espessura da peça, bem como das necessidades de resfriamento. Os ciclos de moldagem por injeção para componentes pequenos podem variar de 10 segundos a vários minutos. O processo de moldagem por injeção pode ser executado com moldes de múltiplas cavidades. Isso produz mais peças por ciclo, reduzindo o tempo de cada ciclo.
Para volumes de produção superiores a 25,000 peças por ano, a moldagem por injeção é o processo preferido. Sistemas automatizados são capazes de produzir milhões de peças por ano, com supervisão mínima. A termoformagem funciona melhor com volumes menores, onde os custos de amortização das ferramentas podem ser gerenciados e a flexibilidade de design é mais importante do que as considerações de tempo de ciclo.
As dimensões das peças são variáveis. A termoformagem permite a produção de peças com grandes superfícies, de até vários metros, mas é limitada pelo tamanho das chapas e pelos equipamentos de moldagem. A moldagem por injeção é limitada pelo tamanho do molde e pela capacidade de prensagem.s. Portanto, é limitado pela tonelagem da prensa, tamanho da injeção e capacidade de manuseio do molde, o que pode tornar peças muito grandes impraticáveis ou caras.
Capacidades de projeto geométrico
As características geométricas das peças são fundamentalmente diferentes. A termoformagem produz peças ocas ou abertas com espessuras de parede uniformes e contornos relativamente simples. A moldagem por injeção cria peças sólidas com espessuras de parede variáveis, geometrias internas complexas e larguras de parede variáveis. Essas peças também apresentam roscas e detalhes de superfície intrincados.
As tolerâncias da moldagem por injeção (+/- 0.001 a +/- 0.005 polegadas) são maiores do que as da termoformagem (-0.010 a +0.030 polegadas). A melhor aplicação para a moldagem por injeção é quando se necessita de encaixes de precisão, peças intercambiáveis ou controle rigoroso das dimensões.
O processo utilizado pode afetar a qualidade do acabamento superficial. A moldagem por injeção pode produzir acabamentos que variam de alto brilho a fosco. A superfície de uma chapa termoformada pode ser muito semelhante em um dos lados. No entanto, o lado que entra em contato com o molde pode apresentar menos definição. A conformação por pressão pode melhorar a qualidade da superfície de peças termoformadas, mas é raro que se iguale aos acabamentos obtidos com peças moldadas por injeção.
A espessura da parede de peças termoformadas pode ser constante, variando de 0,030 a 0.25 polegadas, dependendo da distribuição do material durante o processo de conformação e da espessura da chapa. A moldagem por injeção permite criar variações na espessura da parede. Seções finas, com espessura de até 0.020 polegadas, podem ser colocadas ao lado de seções mais espessas, com até 0.500 polegadas.
Comparando Materiais e Desempenho
A seleção de materiais para moldagem por injeção inclui termoplásticos de engenharia, termofixos e elastômeros. A termoformagem utiliza principalmente chapas termoplásticas, portanto, os polímeros disponíveis são limitados.
Devido à sua capacidade de incluir nervuras ou saliências, bem como outros elementos de reforço, a moldagem por injeção é frequentemente preferida para desempenho estrutural. A chave para a resistência das peças termoformadas é a geometria da forma. Essas peças são ideais para aplicações com grandes superfícies ou contornos curvos. A moldagem por injeção é uma ótima maneira de incorporar polímeros especiais ao seu produto e processá-los.
Experimente o Boda agora!
Termoformagem personalizada versus moldagem por injeção para peças automotivas
A moldagem por injeção ou a termoformagem personalizada são opções de fabricação que impactam o custo e o desempenho, bem como a eficiência da produção.
Aplicações de componentes internos
Na indústria automobilística, as peças termoformadas incluem painéis internos, revestimentos de portas e bandejas traseiras. O processo é adequado para grandes superfícies, estruturas leves e baixos volumes de produção. Os custos de ferramental são baixos, permitindo que as montadoras ofereçam diferentes acabamentos em seus modelos sem incorrer em despesas proibitivas com refrigeração.
A moldagem por injeção é preferida para aplicações que exigem montagem de precisão ou geometrias complexas. É ideal para componentes de painel, como consoles centrais, conjuntos de saídas de ar e outros componentes do painel. O investimento em ferramentas de injeção se justifica pelo alto volume de produção da indústria automotiva.
Componentes exteriores e estruturais
Os componentes externos de automóveis têm muitas aplicações. A termoformagem pode ser usada para fabricar painéis grandes, como a linha interna do para-lama e as proteções inferiores da carroceria. A moldagem por injeção é usada para produzir componentes externos menores com curvas complexas, fixadores integrados e encaixe preciso.
Aplicações estruturais que exigem máxima resistência e peso mínimo utilizam cada vez mais a moldagem por injeção com polímeros reforçados com fibra de vidro. Componentes termoformados podem proporcionar vantagens de desempenho, permitindo o controle da orientação das fibras e a otimização da distribuição do material.
Selecionando o processo correto para sua candidatura
A seleção de um processo requer a consideração de múltiplos fatores, incluindo o volume de produção, as geometrias das peças, os requisitos de tolerância, as especificações dos materiais e o custo total.
Quando optar pela termoformagem
- O volume de produção varia de centenas a algumas dezenas de milhares de unidades por ano.
- As peças possuem superfícies extensas com geometria simples.
- O investimento de capital é limitado por restrições orçamentárias.
- Necessidade de prototipagem rápida e iterações de design
- As dimensões da peça são maiores do que a capacidade de uma máquina de moldagem por injeção típica.
- Os requisitos da aplicação podem ser atendidos com tolerâncias menores.
Quando escolher a moldagem por injeção
- O volume de produção ultrapassa 25,000 peças por ano.
- Se você precisar de peças intrincadas, geometrias complexas ou tolerâncias rigorosas
- O desempenho dos materiais exige a engenharia de termoplásticos e polímeros especiais.
- A importância da repetibilidade e da consistência nas dimensões.
- A superfície final deve atender a altos padrões estéticos.
- Montagens multimateriais e sobremoldagem oferecem vantagens funcionais.
Considere a compressão quando:
- É necessário o uso de materiais termofixos ou compósitos.
- É necessária a produção de componentes grandes e moderadamente complexos.
- Volumes de produção médios justificam o investimento em ferramentas.
- A relação entre força e peso é crucial.
- O isolamento elétrico ou térmico é utilizado em determinadas aplicações.
Se você está considerando materiais termofixos/compósitos: Moldagem por compressão
Moldagem por compressão vs moldagem por injeção É um processo inovador que pode ser aplicado a determinadas aplicações. Isso se aplica a materiais termofixos e compósitos.
Visão geral da moldagem por compressão
A moldagem por compressão é o processo de colocar material pré-medido em cavidades de moldes aquecidos e, em seguida, fechar o molde com pressão hidráulica. O calor e a pressão podem curar compósitos termoplásticos ou materiais termofixos. Esse processo se destaca na produção de peças planas e grandes com complexidade moderada a partir de materiais como composto de moldagem em folha (SMC), composto de moldagem a granel (BMC) e termoplásticos reforçados com fibras longas.
Comparação de Processos
A moldagem por compressão oferece muitas vantagens. Entre elas, destacam-se os custos reduzidos de ferramental e a excelente relação resistência/peso dos materiais compósitos. Por outro lado, a moldagem por compressão apresenta algumas desvantagens, como ciclos de produção mais longos, custos unitários mais elevados em grandes volumes e complexidade geométrica limitada.
A moldagem por compressão pode ser usada para produzir painéis de carroceria automotiva, invólucros elétricos, componentes de eletrodomésticos e peças aeroespaciais, onde os materiais compósitos oferecem vantagens de desempenho. A moldagem por injeção é mais adequada para aplicações que exigem tolerâncias rigorosas e geometrias complexas.
Tabela comparativa: Guia de seleção de processos
|
Fator |
Termoformagem |
Moldagem por Injeção |
Moldagem por compressão |
|
Custo de ferramentas |
$ 2,000- $ 50,000 |
$ 10,000- $ 1,000,000 |
$ 5,000- $ 200,000 |
|
Melhor Faixa de Volume |
De centenas a dezenas de milhares por ano (dependendo da peça) |
De dezenas de milhares a milhões por ano. |
Anualmente, de 1,000 a 100,000 |
|
Geometria da peça |
Formas simples e abertas |
peças sólidas complexas |
Complexo de tamanho médio |
|
Tolerâncias típicas |
+-0.010 a +-0.030 |
+-0.001 a +-0.005 |
+-0.005 a +-0.020 |
|
Tempo de Ciclo |
30 segundos - 3 minutos |
10 segundos a 2 minutos |
1 5-min |
|
Opções de Material |
Folhas termoplásticas |
Os termoplásticos estão disponíveis numa ampla variedade. |
Termofixos e compósitos |
|
Tamanho máximo da peça |
Tamanho grande, limitado a folhas |
Imprensa/tamanho da foto limitado |
O grande |
Conclusão
A moldagem por injeção e a termoformagem são métodos fundamentalmente diferentes de produção de plástico, otimizados para aplicações e cenários específicos. A termoformagem é uma maneira econômica de produzir componentes grandes e simples, utilizando técnicas de moldagem de baixa pressão e ferramentas acessíveis. A moldagem por injeção é mais adequada para produção em larga escala de componentes complexos que exigem precisão, consistência e desempenho superior do material. Os dois processos não são necessariamente superiores; a escolha depende da adequação das capacidades do processo aos requisitos específicos do projeto, custos de produção e especificações de desempenho.
A Boda Tech oferece ampla experiência em moldagem por injeção, moldagem por compressão e termoformagem para auxiliar fabricantes na tomada de decisões informadas. Nossos engenheiros realizam uma análise completa dos requisitos da peça, volume de produção, especificações de materiais e metas de custo para recomendar a estratégia de fabricação ideal. A Boda Tech oferece soluções de termoformagem e moldagem por injeção de precisão que atendem aos padrões de qualidade e são entregues no prazo. Entre em contato com nossa equipe Entre em contato hoje mesmo para discutir suas necessidades de fabricação de plásticos e receber aconselhamento especializado sobre a seleção do processo ideal para o seu projeto.