
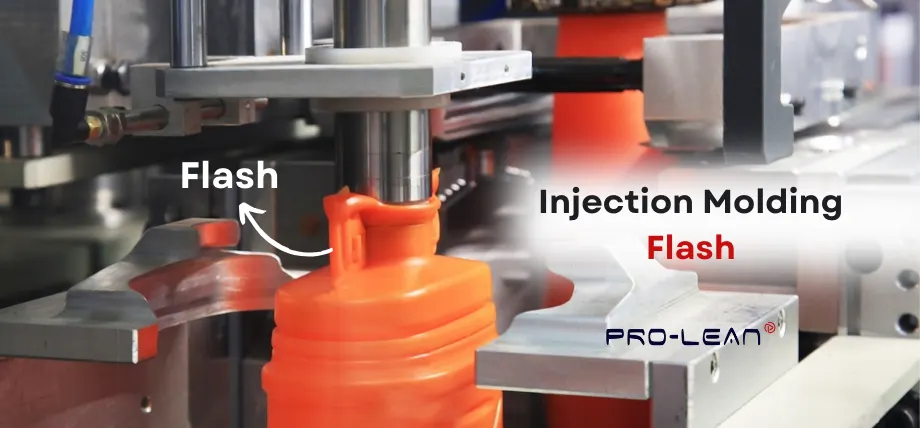
O flash de moldagem por injeção é um defeito visível em peças plásticas. O flash é a pequena camada de plástico que sai do molde onde duas metades do molde se encontram. Curiosamente, o flash também pode ocorrer em outros lugares onde há uma lacuna, transbordamento de material plástico, núcleos móveis e lacunas de pinos ejetores.
O flash de moldagem por injeção pode ser removido no pós-processamento, mas isso também afeta a qualidade da superfície e adiciona custos. Então, como você previne o flash na moldagem por injeção?
Neste guia, você aprenderá como consertar rebarbas de moldagem por injeção de plástico, evitar rebarbas e prevenir outros defeitos em peças moldadas por injeção.
O que é Flash na moldagem por injeção?
O excesso de rebarba de moldagem é o excesso de material que vaza ou flui para fora do molde de metal e se solidifica na linha de separação da peça moldada por injeção.
Você pode detectar flash em plástico de muitas formas. Um pedaço de plástico na superfície, como uma camada indesejada sobre a peça ou uma peça de plástico saliente. A forma mais comum de flash é o material vazando entre duas metades do molde.
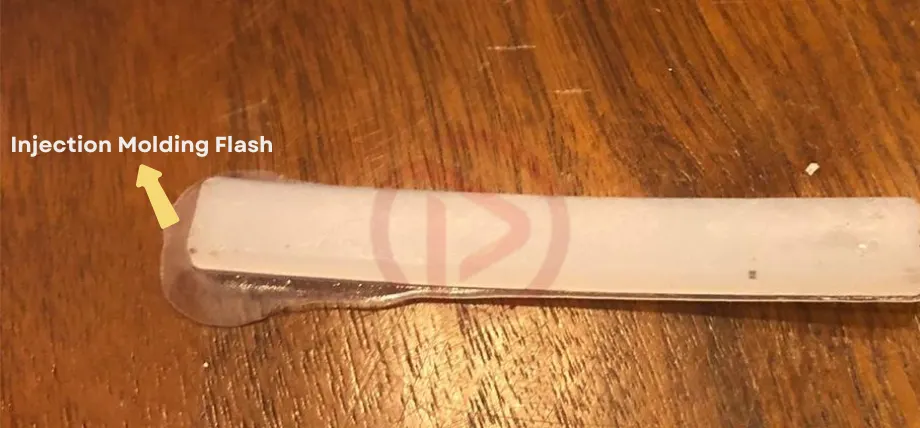
Flash de moldagem por injeção
Razões para Flash de Moldagem por Injeção
Flash ocorre sempre que há espaço para vazamento de plástico derretido. Cavidades de molde irregulares e pressão de injeção errada podem causar flash de moldagem.
Força de fixação insuficiente
Duas metades se encontram no moldagem por injeção processo, e o plástico flui dentro do molde. A força de fixação segura firmemente as duas metades do molde contra a pressão da moldagem por injeção.
Quando a força de fixação não é forte, o material pode vazar do molde, causando rebarbas plásticas.
Pressão de Injeção
A pressão de injeção ajuda o plástico a fluir para dentro da cavidade do molde. Se a pressão de injeção for maior que a necessária, o plástico é forçado para dentro de vãos indesejados e espaço aberto, especialmente a linha de separação.
Altas pressões de injeção possibilitam a abertura do molde, vazando material pela lateral.
Molde usado em excesso (molde desgastado)
A usinagem de moldes requer ferramentas caras, e os moldes de injeção são projetados para serem reutilizados. Com o tempo, os moldes se desgastam, e usar um molde danificado, especialmente na zona da linha de separação, impede a vedação e causa flash.
Problemas de alinhamento de molde
O alinhamento do molde se refere ao alinhamento exato das superfícies do molde e ao acoplamento tipo espelho. Força de fixação ruim, fixações ruins, impurezas na superfície de separação, deformação do molde e usinagem de molde de baixa qualidade podem causar desalinhamento do molde.
O alinhamento desigual pode levar ao vazamento de plástico por meio de fendas e espaços ao longo da superfície de contato.
Viscosidade Plástica
A moldagem por injeção usa uma variedade de plásticos; quando um plástico com baixa viscosidade é usado ou quando a viscosidade do plástico é reduzida com altas temperaturas, o plástico se torna muito líquido e infiltra-se nas fendas, causando rebarbas na moldagem por injeção.
Material de sobreembalagem (Overfill)
Designers usam tolerâncias de moldagem por injeção para produzir peças plásticas precisas. Usar mais volume de plástico do que o espaço da cavidade combinado com pressão de injeção excessiva é chamado de overpacking. Isso pode levar à abertura do molde e vazamento de material para fora do molde e solidificação.
Temperatura do bocal
O material plástico é carregado em um barril aquecido e transformado em forma fundida. Um bico injeta plástico fundido no molde a uma pressão moderada. Se a temperatura do bico estiver muito alta, pode diminuir a viscosidade do plástico, causando defeito de flash na moldagem por injeção.
Saídas de gás:
Vents são pequenos canais de ar projetados no molde, especificamente ao longo da linha de separação onde se espera que o ar fique preso. Você pode encontrar vents em pinos ejetores e projetar ventilação secundária no molde.
A ventilação inadequada pode causar vazamento ou escape de plástico junto com o ar preso, causando rebarbas em peças moldadas por injeção.
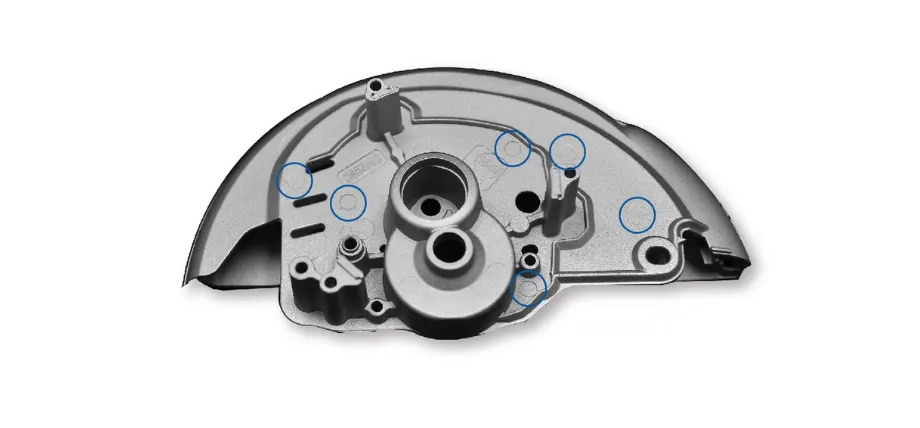
Marcas do pino ejetor
Experimente o Boda agora!
Outros tipos de defeitos na moldagem por injeção
Muitos defeitos na moldagem por injeção ainda podem existir com ou sem flash. Alguns dos mais comuns defeitos de moldagem por injeção incluem:
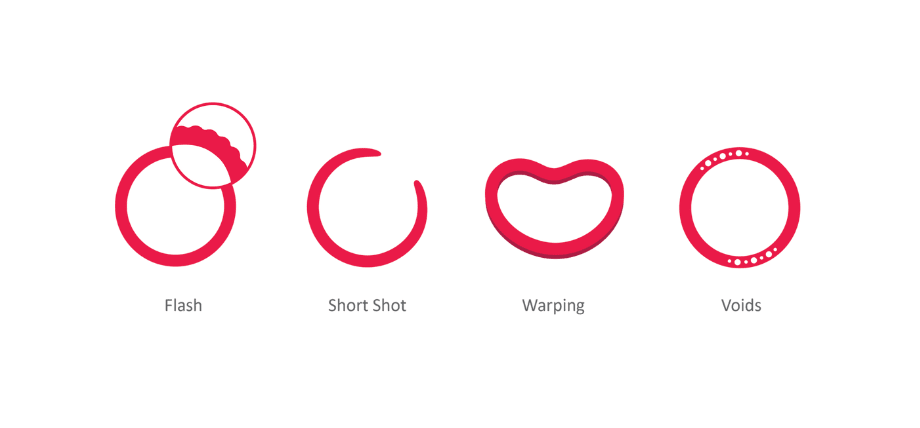
Título: Defeitos de moldagem por injeção
Marcas de pia
Marcas de afundamento são pequenos pontos de depressão ou plástico prensado encontrados na superfície da peça. Marcas de afundamento na moldagem por injeção são causadas pelo resfriamento não uniforme do material ou encolhimento após a moldagem. Marcas de afundamento são normalmente encontradas em áreas onde o plástico pode se acumular ou se acumular durante a moldagem por injeção, como a superfície sob nervuras e saliências.
Delaminação de superfície
A delaminação da superfície é uma defeito plástico onde a superfície descasca ou começa a lascar, fazendo com que o laminado se separe. Isso pode levar a falhas graves na peça e arruinar a estética da peça. A delaminação da superfície é vista como uma fina película de plástico e manchas descoloridas, muitas vezes se levantando do material.
Entortar
A deformação ocorre quando o material plástico se curva em torno de algo ou sob seu peso e geometria. Na moldagem por injeção, a deformação é causada durante a ejeção e devido ao alto estresse interno.
Jetting
O jateamento é comum quando várias peças são produzidas usando um portão de moldagem por injeção e corredor. O jato exibe um padrão na peça causado por uma alta pressão de injeção, fazendo com que o plástico seja disparado direto para a cavidade em vez de um fluxo suave.
Como consertar flash em moldagem por injeção de plástico
Se você encontrar peças com rebarbas de moldagem por injeção, você pode consertá-las usando calor ou resfriando-as em temperaturas abaixo de zero para rebarbar o material facilmente.
Rebarbação Criogênica
Para peças essenciais ou múltiplas peças moldadas por injeção, é possível realizar a remoção de flash usando congelamento criogênico. As peças podem ser congeladas em nitrogênio líquido, tornando a fina camada de flash quebradiça e fácil de remover.
O flash pode facilmente quebrar a peça, mas esse método de rebarbação requer ferramentas industriais e acesso a nitrogênio líquido, o que pode aumentar os custos. No entanto, o congelamento não afeta o acabamento ou a superfície da peça.
Aparando o Flash
Para algumas peças, é possível aparar o flash usando uma lâmina afiada. Algumas partes significativas são aparadas antes que o molde abra, e o excesso de plástico fica visivelmente fora da região onde as duas metades do molde se encontram.
Você também pode usar uma ferramenta de rebarbação para remover o flash mecanicamente. Isso requer trabalho manual e tempo para remoção limpa do flash. Há, no entanto, um risco de que a ferramenta de corte possa danificar o molde.
Usando uma pistola de calor
Se sua peça moldada por injeção tiver uma camada muito fina de rebarba ou excesso de material saliente, você também pode usar uma pistola de ar quente ou chama para derreter a rebarba fina no material. O aquecimento pode causar empenamento ou deformação do plástico, então evite aquecer paredes e geometrias finas.
Experimente o Boda agora!
Prevenção de rebarbas na moldagem por injeção
Em vez de consertar rebarbas de moldagem por injeção, você pode usar essas dicas de engenharia para evitar rebarbas em primeiro lugar.
Aumentar a força de fixação
Baixa força de fixação é uma das principais causas de rebarbas, e você pode facilmente evitá-la aumentando a pressão de fixação e a força de fixação em sua máquina de moldagem por injeção.
Uma força de fixação maior manterá o molde fechado contra a pressão de expansão do plástico solidificado e a pressão de injeção.
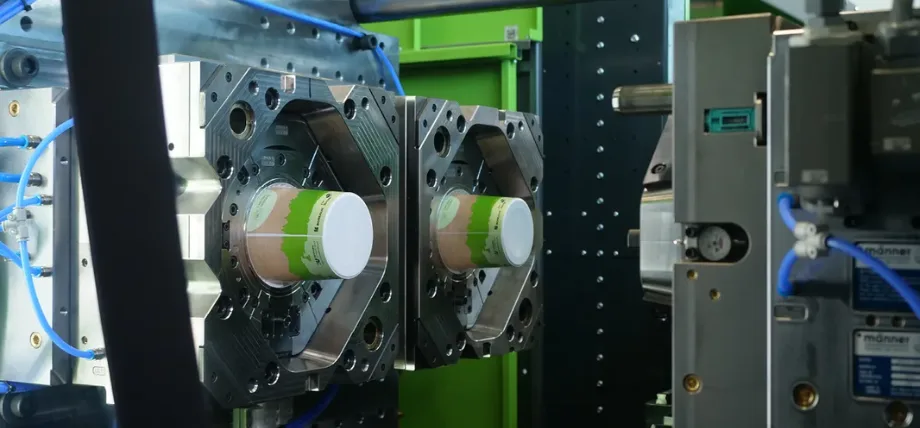
Título: Grampo de moldagem por injeção
Diminua a taxa de injeção ou pressão
Outra maneira de evitar flash é simplesmente reduzir a taxa de injeção e a velocidade do plástico para fora do bico. O fluxo suave de plástico para dentro da cavidade do molde durante a fase de injeção pode remover defeitos além do flash também.
Temperatura:
Na moldagem por injeção, há três temperaturas cruciais a controlar: a temperatura do bico, do cilindro e do molde. Se o molde estiver muito frio, ele também pode impedir o fluxo suave e aumentar a viscosidade do material plástico.
Use as melhores técnicas de DFM
O design para manufaturabilidade garante as melhores técnicas que podem ajudar você a produzir peças sem rebarbas. Há muitas dicas de design em design de moldes para moldagem por injeção.
- A espessura uniforme da parede garante um fluxo igual de material ao longo da borda e uma consistência plástica única.
- Características finas afastadas da linha de separação evitam a formação de rebarbas ao reforçar a vedação da borda.
- Otimizar a localização da linha de partição pode dobrar como uma técnica de prevenção de flash e melhorar a estética da sua peça. Colocar a linha de partição na borda pode melhorar seu design e reduzir as chances de formação de flash.
Refinar o design do molde
Flash é uma falha que vem principalmente do projeto do molde e do enchimento excessivo. Você pode usar um projeto de molde sem flash e apertar as tolerâncias do molde para evitar lacunas no molde.
O projeto e o alinhamento incorretos da comporta podem causar pressão irregular em projetos que utilizam comportas, levando a um grande fluxo de material de um lado e subenchimento do outro.
Como Usinagem de precisão Pode ajudar a prevenir o Flash
A usinagem de precisão desempenha um papel fundamental na prevenção de rebarbas em peças plásticas em todos os processos profissionais. serviço de moldagem por injeçãoIsso ocorre quando o material vaza do molde, portanto, usinagem precisa e tolerâncias exatas na construção do molde podem prevenir rebarbas.
Pinos-guia de usinagem de precisão, pinos ejetores, buchas e recursos de molde de intertravamento podem ajudar com o alinhamento perfeito das metades do molde. A Precision CNC também oferece usinagem de ventilação precisa de até 0.0001”, essencial para moldes pequenos e complexos.
Além disso, a maioria dos corredores e comportas deve ser usinada usando CNC de precisão para controlar com precisão o fluxo em projetos de moldagem por injeção.
Conclusão
Frequentemente, o flash pode vir de mofo oleoso ou contaminantes, então é essencial limpar os moldes regularmente. O flash pode impactar diretamente seu processo de moldagem por injeção e plástico moldado, então é vital entender as dicas de prevenção de flash abordadas neste guia para alta qualidade do produto em suas peças.
Perguntas frequentes
1. Como evitar rebarbas na moldagem por injeção?
Você pode evitar rebarbas na moldagem por injeção usando uma força de fixação maior e fixando a viscosidade do plástico reduzindo a temperatura do bico.
2. Qual é a diferença entre uma rebarba e uma rebarba?
No corte de chapas metálicas, quando há uma peça de metal elevada extrudando após um corte, isso é chamado de rebarba e, às vezes, também chamado de flash. Na moldagem por injeção, um flash é o resultado do excesso de material vazando do molde.
3. Defeitos de flash podem ser reparados sem descartar a peça?
Você pode usar a rebarbação criogênica, que usa congelamento com nitrogênio líquido para tornar a rebarba quebradiça o suficiente para quebrar sem danificar a peça.
4. O flash afeta a integridade estrutural das peças moldadas?
O flash não enfraquece diretamente a estrutura das peças. No entanto, remover um flash pode danificar as peças, o que afeta sua integridade estrutural.
6. Certos materiais são mais propensos a defeitos de flash?
Materiais podem mudar a formação de flash. Materiais com baixa viscosidade, como PE, PP e nylon, são propensos a defeitos de flash ou materiais que mostram uma grande variação na viscosidade para uma pequena mudança de temperatura.
7. O que devo procurar em um serviço de moldagem por injeção para evitar rebarbas?
Para seu projeto de moldagem por injeção, o serviço de moldagem por injeção deve ter recursos de usinagem de precisão, ferramentas de alta qualidade e recursos de DFM.