
EDM de fio vs EDM chumbada
“A eletroerosão a fio é a melhor opção para usinar metais duros com seções finas ou designs complexos, enquanto a eletroerosão por penetração oferece flexibilidade na produção de cavidades e formas detalhadas.” Os processos de usinagem convencionais, como fresamento, torneamento e outras técnicas de corte por cisalhamento, são limitados a geometrias altamente complexas e microcaracterísticas. A usinagem por eletroerosão (EDM), um processo de usinagem sem contato, permite a criação de geometrias complexas e microcaracterísticas que seriam impossíveis de serem produzidas em processos convencionais devido à dificuldade de acesso da ferramenta. Existem dois tipos principais de usinagem por eletroerosão: a usinagem por eletroerosão e a usinagem por eletroerosão. tipos de EDM: eletroerosão por penetração e eletroerosão por penetração (EDM). Ambas utilizam descargas elétricas para erodir e moldar a peça de trabalho. No entanto, Eletroerosão com fio vs eletroerosão por penetração apresentam diferenças em suas ferramentas e outros aspectos.
Este artigo abordará em detalhes as diferenças entre a eletroerosão a fio e a eletroerosão por penetração, incluindo seus processos, benefícios e aplicações.
O que é usinagem por eletroerosão (EDM)?
A usinagem por eletroerosão (EDM) é um método de usinagem não convencional usado na fabricação. Ao contrário dos tornos CNC ou das fresadoras, EDM tecnologia Utiliza eletrodos de fio ou com formato personalizado como ferramentas de usinagem para remover o material. Quando a corrente elétrica flui pelos eletrodos, cria uma descarga elétrica de alta temperatura devido à sua imersão em uma solução dielétrica. Essas descargas derretem o material e geram cortes ou cavidades.
Você pode ler o processo detalhado, passo a passo, do corte por eletroerosão neste link. EDM guia Para saber mais sobre esse processo.
O que é fio EDM?
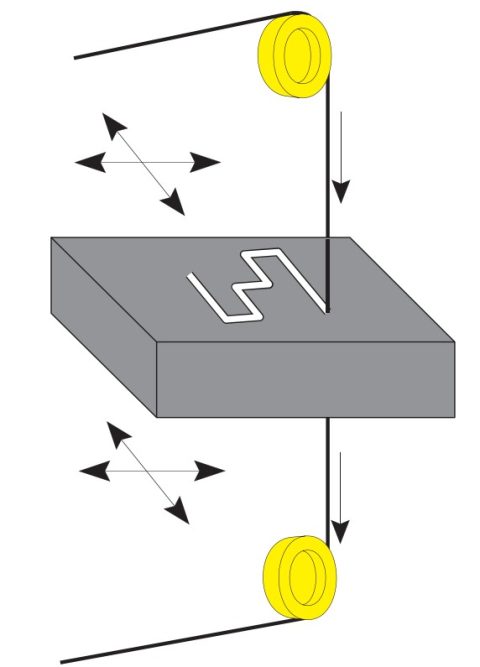
Usinagem EDM a Fio
Como o nome sugere, esse tipo de eletroerosão utiliza um fio de pequeno diâmetro (0.025 a 0.25 mm) feito de cobre, latão, tungstênio ou outros materiais condutores como eletrodo, que se desloca ao longo do caminho de corte e molda a peça. Máquinas de eletroerosão CNC avançadas podem controlar com precisão os movimentos do eletrodo de fio.
Um diâmetro muito pequeno do eletrodo (tão pequeno quanto 0.025 mm) torna o processo de corte de fio Adequado para cortes complexos em materiais duros, como ranhuras profundas, cavidades e padrões para moldes e matrizes.
Como funciona o Wire EDM?
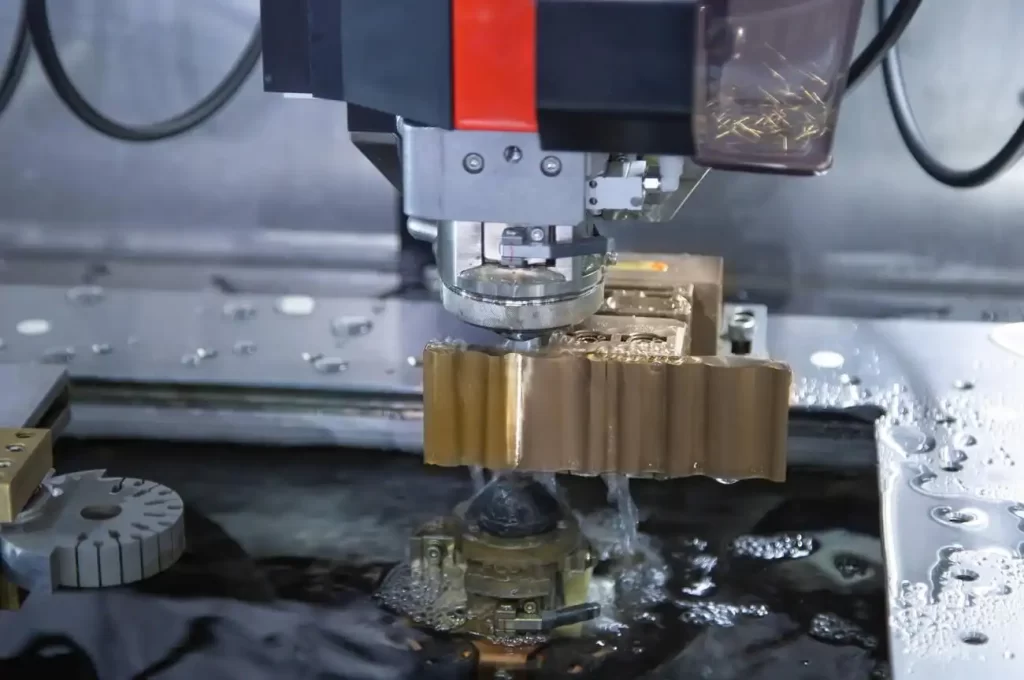
eletroerosão a fio
A peça de trabalho é fixada na bancada ou mesa, enquanto o fio é posicionado verticalmente e se move para cima para alimentar a peça. A peça também pode se mover em um plano XY, dependendo da área de usinagem.
O material imerso no fluido dielétrico entra em contato com o eletrodo de fio, produzindo uma série de arcos elétricos que aquecem e fundem o material. Imediatamente após a fusão, ele se desprende e se mistura ao fluido dielétrico em movimento. Em seguida, o sistema de filtragem ou outro sistema acoplado ao tanque de processo remove esses resíduos da solução.
Vantagens da eletroerosão a fio
- Alta precisão: Ela produz cortes complexos com tolerâncias rigorosas e também mantém a repetibilidade.
- Micro-usinagem: Um fio com menos de 0.025 mm pode ser usado como ferramenta de corte, o que possibilita a microusinagem de diversas peças. Por exemplo, perfuração de furos edm Para furos de pequeno diâmetro.
- Sem interrupção: O fio move-se continuamente para cima, gerando as descargas. Portanto, trata-se de um processo de usinagem ininterrupto e contínuo.
- Acabamento liso: A superfície usinada não deixa lascas, rebarbas ou poeira, proporcionando um acabamento liso.
- Usinagem sem tensão: O fio de eletroerosão remove o material sem entrar em contato com as peças de trabalho. Isso permite a usinagem precisa e a fabricação complexa de materiais frágeis.
Desvantagens da eletroerosão a fio
- Existe o risco de formação de uma camada de óxido nas camadas subsequentes da superfície usinada.
- As ferramentas e os equipamentos de fabricação por eletroerosão são mais caros. Requerem um alto investimento inicial para a instalação.
- É adequado apenas para cortes 2D em superfícies 3D.
O que é Sinker EDM?
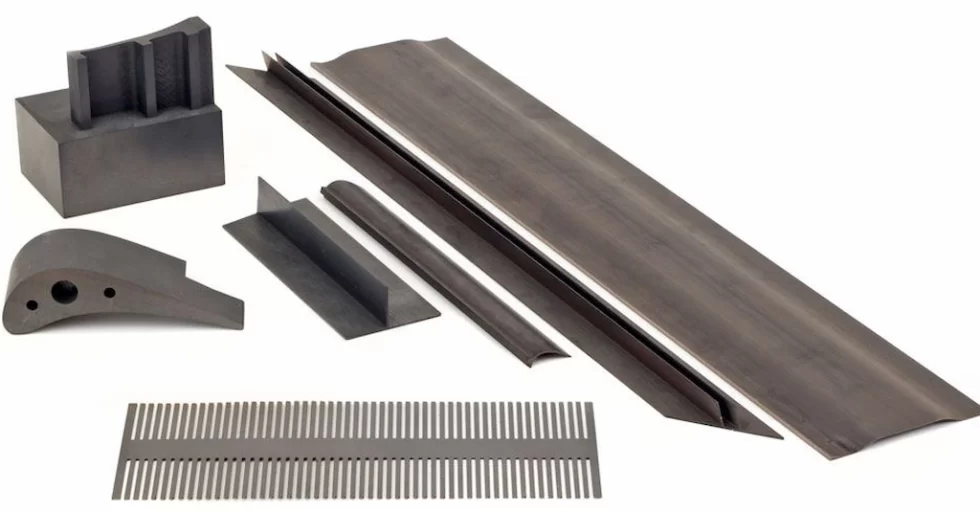
Peças de eletroerosão por penetração
A eletroerosão por penetração (EDM) utiliza eletrodos com formato personalizado em vez de um fio com diâmetro fixo. Essa é a principal diferença entre a eletroerosão a fio e a eletroerosão por penetração. Nesse processo, o formato do eletrodo é crucial, pois determina a forma da cavidade ou do detalhe usinado na peça. Trata-se de uma "geometria negativa" da forma desejada na peça.
A eletroerosão por penetração, também conhecida como eletroerosão por penetração ou eletroerosão por martelo, é adequada para cavidades ou detalhes complexos e cegos em diversos materiais.
Como funciona o Sinker EDM?
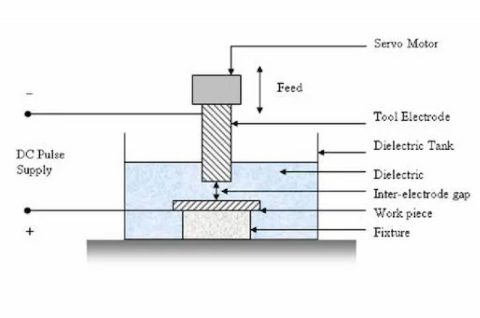
Funcionamento da usinagem por eletroerosão por penetração
O processo utiliza o eletrodo de eletroerosão como ferramenta de corte, mantendo-se um espaço entre a peça de trabalho e o eletrodo. Esse espaço é responsável por controlar as descargas e os arcos elétricos. Enquanto isso, o fluido dielétrico continua a fluir através do espaço, removendo o material erodido.
A principal característica da usinagem por eletroerosão (EDM) é a capacidade de criar cavidades ou detalhes com formatos personalizados, ajustando a geometria do eletrodo. Além disso, essa técnica é útil para a criação de furos cegos em superfícies de materiais resistentes.
Vantagens do Sinker EDM
- Precisão e exatidão: Assim como os eletrodos de fio, ele também mantém uma precisão maior do que os processos de usinagem convencionais.
- Buracos cegos: Permite a criação de furos cegos, outra diferença fundamental entre as capacidades da eletroerosão a fio e da eletroerosão por penetração.
- Recursos complexos: É possível moldar rebaixos, cavidades profundas e espaços personalizados com espessura mínima de parede.
- Versatilidade: O dispositivo de penetração da máquina de eletroerosão por penetração molda todos os materiais condutores, independentemente de sua fragilidade e dureza.
- Contorno 3D: O eletrodo de penetração permite usinar peças com contornos 3D complexos, como núcleos e cavidades para moldes de injeção.
Desvantagens da eletroerosão por penetração
- Semelhante ao método do fio, ele se limita a peças condutoras.
- Esse processo consome mais energia do que outros métodos de usinagem, pois precisa gerar continuamente descargas elétricas de alta tensão.
- A eletroerosão por penetração também é mais lenta, o que afeta a eficiência geral e aumenta o custo de produção.
Experimente o Boda agora!
Principais diferenças entre eletroerosão a fio e eletroerosão por penetração
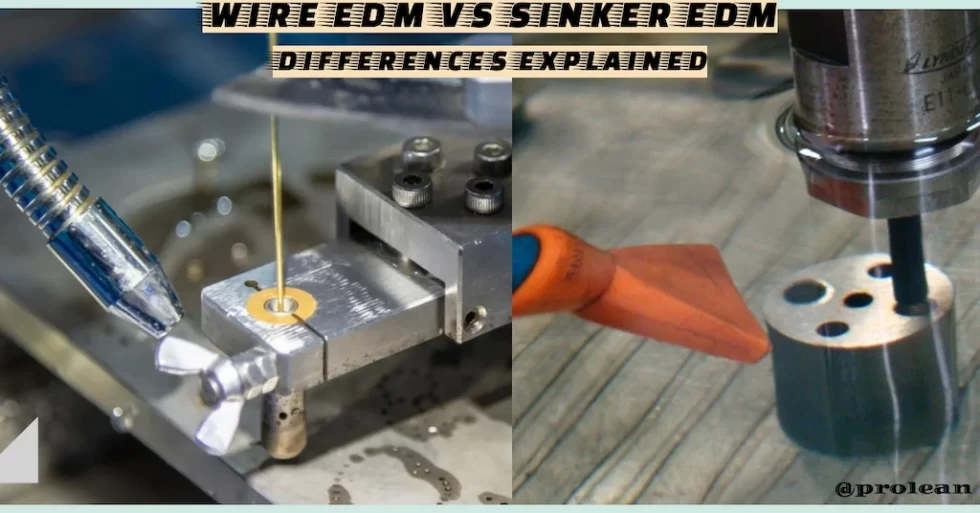
Usinagem por eletroerosão a fio versus eletroerosão por penetração
Já discutimos que ambos os métodos têm vantagens e desvantagens específicas. Um se destaca na criação de cortes 2D em superfícies 3D, enquanto o outro produz contornos 3D complexos, se compararmos o uso de eletroerosão a fio com a eletroerosão por penetração.
O corte por eletroerosão por penetração é especializado para aplicações em matrizes, moldes e outras ferramentas. Por outro lado, o corte por eletroerosão a fio é ideal para peças minúsculas que exigem detalhes complexos e alta precisão.
Além disso, a tabela abaixo mostra outras diferenças importantes entre a eletroerosão a fio e a eletroerosão por penetração;
| Critérios | Fio EDM | Chumbada EDM |
| Princípio de trabalho | Um fio fino, utilizado como eletrodo, cria uma descarga elétrica ao longo de um percurso definido. | Utiliza um eletrodo com formato específico para criar formas complexas através de descarga elétrica. |
| Remoção de Material | Ideal para cortar perfis, contornos e furos passantes. | Ideal para criar cavidades, formas e moldes complexos. |
| Precisão | Alta precisão, ideal para cortes de precisão. | Oferece também alta precisão, mas se destaca em formas 3D complexas. |
| Revestimento de superfície | Geralmente, o acabamento da superfície é liso, mas isso depende dos parâmetros. | Produz acabamentos de superfície mais finos, ideais para moldes e matrizes. |
| Desgaste do Eletrodo | Desgaste mínimo, pois o fio é constantemente renovado. | Maior desgaste do eletrodo, pois o formato do eletrodo é um fator crítico. |
| Custo de Ferramentas | Menor custo de ferramental devido à simplicidade do fio utilizado. | Mais elevado devido à necessidade de eletrodos com formato personalizado. |
| Adequação do Material | Ideal para materiais duros e condutores, como o titânio. | Adequado para uma ampla gama de materiais, incluindo ligas duras. |
| Aplicação | Comumente utilizado nas indústrias aeroespacial e médica para cortes precisos. | Amplamente utilizado nas indústrias de fabricação de matrizes e moldes. |
| Agilidade (Speed) | Mais lento em comparação com os processos de usinagem tradicionais. | Geralmente mais lento, mas varia de acordo com o formato e o material do eletrodo. |
| Complexidade | Limitado a cortes 2D e 3D simples. | Capaz de produzir formas 3D altamente complexas. |
| Tolerância | Normalmente dentro de ±0.001 polegadas (±0.0254 mm). | Normalmente dentro de ±0.002 polegadas (±0.0508 mm). |
| Profundidade Máxima | U até 300 mm (12 polegadas) ou mais. | A profundidade é limitada pelo tamanho e formato do eletrodo (6-8 polegadas). |
Resumindo
De modo geral, a eletroerosão a fio (EDM) e a eletroerosão por penetração (EDM) possuem capacidades distintas, embora utilizem o mesmo princípio de descarga elétrica para remoção de material. A eletroerosão a fio é ideal para o corte preciso de perfis e furos passantes com tolerâncias rigorosas, enquanto a eletroerosão por penetração se destaca na criação de formas 3D complexas e cavidades intrincadas. Ambos os métodos apresentam vantagens distintas, dependendo dos requisitos da aplicação.
Além disso, a precisão e a qualidade das peças usinadas por eletroerosão também dependem do equipamento utilizado e da experiência do operador. Portanto, é necessário escolher um fabricante de eletroerosão competente e confiável para terceirizar a produção de suas peças e produtos.
Na Boda, contamos com máquinas de eletroerosão controladas por CNC e engenheiros com uma década de experiência na entrega de soluções de ponta. serviço de EDMNossos serviços personalizados podem ajudá-lo a transformar seus projetos em peças personalizadas a preços competitivos. Solicite um orçamento hoje mesmo!
Perguntas Frequentes
O fio entra em contato físico com a peça de trabalho durante o processo de corte por eletroerosão a fio?
Não, no processo de eletroerosão a fio (EDM) o fio não entra em contato físico com a peça de trabalho. Em vez disso, a remoção de material ocorre por meio de descargas elétricas (arcos) entre o fio e a peça.
Qual é a principal diferença entre eletroerosão a fio e eletroerosão por penetração?
O método de eletroerosão por fio utiliza um fio fino alimentado continuamente para cortar perfis, enquanto a eletroerosão por penetração utiliza um eletrodo com formato personalizado para formar contornos e cavidades 3D complexos.
Quando usar o corte por eletroerosão a fio?
Utilize a usinagem por eletroerosão a fio quando forem necessárias alta precisão e tolerâncias rigorosas, especialmente para cortar furos passantes complexos em materiais condutores duros, como titânio e aço ferramenta.
Quando usar a eletroerosão por penetração?
É ideal para criar formas 3D complexas, cavidades e moldes em materiais rígidos. Especialmente quando a complexidade não pode ser alcançada com outros processos de usinagem.