
 Tipos de anodização
Na fabricação de precisão, o verdadeiro valor de qualquer projeto reside em sua superfície. A usinagem CNC confere forma e resistência à peça, mas a anodização determina seu desempenho no mundo real. Ela afeta diretamente a forma como o material reage ao desgaste, à corrosão e às condições ambientais.
Para gerentes de engenharia, escolher o certo anodização A escolha do tipo de anodização não é apenas uma etapa técnica. É uma decisão crucial. É preciso equilibrar precisão dimensional, dureza superficial e durabilidade a longo prazo sem comprometer o material base. Essas preocupações são totalmente válidas. Se o processo de anodização não for devidamente controlado, em vez de melhorar o material, pode reduzir sua qualidade e levar a resultados indesejáveis.
Este guia ajudará você a entender os diferentes tipos de anodização, quais funcionam melhor em situações específicas, o que pode afetar negativamente sua liga e os fatores que você precisa controlar durante o processo.
Classificação rápida dos três tipos de anodização
Antes de entrarmos nos detalhes técnicos, é útil primeiro entender os três principais tipos de anodização e a finalidade de cada um.
| Característica | Tipo I (Crômico) | Tipo II (Sulfúrico) | Tipo III (capa dura) |
| Espessura de anodização | 0.5μm - 5.0μm | 5μm - 25μm | 2.5 μm – 100 μm+ |
| Taxa de crescimento | desprezível | Aproximadamente 33% de saída / 67% de entrada | Aproximadamente 50% de saída / 50% de entrada |
| Cálculo de crescimento | Ignore para a maioria dos ajustes. | Espessura 1/3x | Espessura 1/2x |
| Risco-chave | Toxicidade (CrVI) | Desbotamento da cor com o tempo | Redução da vida útil da fadiga |
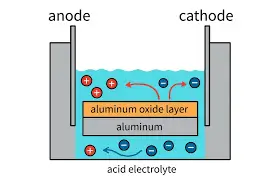
Diagrama da célula eletroquímica alumínio-ar
Como funciona a anodização?
A anodização é um processo eletroquímico. Ela não adiciona uma camada extra como a tinta ou o revestimento em pó. Em vez disso, é um revestimento de conversão, o que significa que a própria superfície do alumínio se transforma em uma camada de óxido de alumínio (Al₂O₃).
Isso ocorre quando uma peça é submersa em um banho eletrolítico ácido e uma corrente elétrica é aplicada. Como resultado, íons de oxigênio são liberados e reagem com os átomos de alumínio. Essa reação forma uma estrutura de óxido porosa e controlada, significativamente mais dura e resistente à corrosão do que o metal base.
Margem de crescimento e tolerâncias dimensionais
Para um engenheiro de projeto, é importante entender que a anodização não é apenas um revestimento superficial. Ela também altera as dimensões físicas da peça. Ao contrário da galvanoplastia, onde uma camada simplesmente se deposita sobre a superfície, a anodização forma uma camada de óxido que cresce tanto para dentro do material quanto para fora dele.
Para entender isso, aqui está uma explicação simples:
-Tipo II (Anodização com ácido sulfúrico): Segue uma taxa de penetração de 67% / acúmulo de 33%. Apenas cerca de um terço da espessura total do revestimento contribui para o aumento dimensional.
-Tipo III (Anodização de capa dura): Aproximadamente, ocorre uma divisão de 50% de penetração e 50% de crescimento. Metade da espessura é absorvida pelo alumínio e a outra metade cresce para fora.
Por exemplo, se você especificar um revestimento Tipo III de 50 mícrons (0.050 mm), o material acumulará cerca de 25 mícrons em cada superfície. Em um furo com tolerância apertada, esse crescimento reduz o diâmetro interno em um total de 50 mícrons (25 mícrons de cada lado).
Para evitar esse tipo de problema, os furos de alta precisão devem sempre ser usinados com uma pequena sobremedida desde o início.
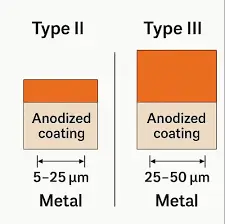
Comparação entre revestimentos anodizados do tipo II e do tipo III
Experimente o Boda agora!
Anodização Tipo II vs Tipo III
A escolha entre Anodização Tipo II vs Tipo III É frequentemente uma questão de equilíbrio, onde se tem que escolher entre perfeição visual e resistência mecânica.
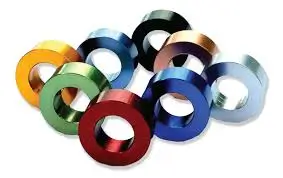
Anéis de alumínio anodizado coloridos
Tipo II: Anodização Sulfúrica
A anodização tipo II produz uma camada de óxido relativamente porosa que absorve facilmente corantes orgânicos. É por isso que é comumente usada para marcação e codificação por cores.
No entanto, um fator importante a ter em mente é o risco de variação de cor. A resposta eletroquímica depende da estrutura granular da liga, o que significa que peças fabricadas com lotes de material diferentes podem apresentar ligeiras diferenças de cor, mesmo que sejam processadas no mesmo tanque.
Pistões de motores automotivos
Tipo III: Anodização de camada dura
Quando o projeto envolve atrito por deslizamento, ambientes abrasivos ou desgaste mecânico extremo, o revestimento duro Tipo III torna-se a escolha prática.
Nesse processo, as peças são tratadas a temperaturas mais baixas e voltagens mais altas. Isso resulta em uma superfície muito mais densa, semelhante à cerâmica. E essa superfície pode atingir uma dureza de 60-70 Rockwell C, que é próxima à do aço ferramenta temperado.
Arranhões superficiais em metal escovado
Fissuramento térmico e integridade da superfície
Um problema comum que os engenheiros observam em peças com revestimento rígido é o craqueamento térmico. Aquelas minúsculas fissuras em forma de teia de aranha na superfície. Isso acontece porque o revestimento rígido é quebradiço e não se expande tão rapidamente quanto o alumínio subjacente quando as temperaturas ultrapassam 80 °C (175 °F). Essa incompatibilidade cria essas minúsculas fissuras superficiais.
Normalmente, essas fissuras são superficiais e não afetam a resistência à corrosão. Mas, na indústria aeroespacial, isso representa um problema maior. Essa camada frágil pode atuar como um ponto de tensão, o que pode reduzir a vida útil da peça sob fadiga, caso ela seja submetida a cargas repetidas.
Chapas e placas de alumínio empilhadas
Compatibilidade com ligas de alumínio e qualidade de acabamento
Se a aquisição de materiais não for feita corretamente, mesmo um projeto de alto desempenho pode ser comprometido. Isso porque os elementos de liga no alumínio influenciam diretamente a qualidade e a confiabilidade do acabamento final.
E se a própria matéria-prima for inconsistente, nenhum controle de processo poderá compensá-la totalmente, e o resultado final também apresentará inconsistências.
| Grau de liga | Classificação de anodização | Resultado típico |
| 6061 | Excelente | Denso, uniforme e com alta rigidez dielétrica. |
| 7075 | Boa | Aparência ligeiramente "turva"; dureza superficial muito elevada. |
| 2024 | Ruim | Propenso a corrosão por pites, queimaduras e baixo isolamento elétrico. |
Se você precisar usar alumínio 2024 para requisitos estruturais, certifique-se de que seu fornecedor utilize técnicas especiais de resfriamento e retificação de pulsos. Isso porque o alumínio 2024 é extremamente sensível ao calor e às condições de processamento.
Anodização geral versus anodização anti-UV
Gerentes dos setores de robótica e energias renováveis frequentemente se deparam com um problema comum: uma peça de cor preta intensa adquire uma tonalidade bronze ou roxa após alguns meses, o que gera discussões sobre anodização convencional versus anodização anti-UV. Isso não ocorre devido ao corante em si, mas sim por uma falha na estratégia de vedação.
Após o processo de anodização, a camada de óxido permanece porosa, sendo importante selá-la adequadamente. Isso ajuda a fixar a cor e melhora a resistência à corrosão. Para os engenheiros, a escolha do selante correto é crucial, pois determina se a peça terá uma vida útil curta ou um desempenho confiável por anos.
- Vedação geral (água quente): Ele fecha os poros, mas oferece proteção limitada contra a exposição solar. Por isso, é mais indicado para uso em ambientes internos.
- Vedação anti-UV (acetato de níquel): Este produto é o melhor e muitas vezes necessário para uso externo. Contém sais de níquel que estabilizam as moléculas do corante e as fixam dentro da estrutura de óxido. Por isso, a cor não desbota sob exposição aos raios UV.
Regras de projeto para uma anodização bem-sucedida
Se você quer que sua peça tenha um bom desempenho e também fique com uma boa aparência após a anodização, siga estas três regras:
- Cantos arredondados: Evite cantos vivos, pois durante o processo de anodização, o revestimento se acumula de forma irregular nos cantos e se torna mais quebradiço, o que pode causar lascas nas bordas.
- Estratégia de mascaramento: Identifique claramente as roscas e os furos de alta tolerância para que possam ser devidamente mascarados. Caso contrário, o acúmulo de revestimento pode causar problemas de encaixe.
- Considerações sobre o buraco: Na anodização do Tipo III, assegure-se de que a drenagem nos furos cegos seja adequada. Caso contrário, pode ocorrer o aprisionamento de ácido, o que pode levar à corrosão interna da peça.
Matriz de seleção de anodização por modo de falha
Para facilitar o processo de aquisição, utilize esta matriz de decisão para combinar a opção de acabamento com o tipo de falha de engenharia que deseja evitar.
| Se sua principal preocupação é… | Acabamento recomendado | Compensação em Engenharia |
| Desgaste e Atrito Abrasivo | Revestimento rígido tipo III | Alto risco de fissuração térmica acima de 80°C. |
| Codificação por cores e identidade visual | Corante orgânico tipo II | Dureza moderada; menor resistência ao desgaste. |
| Exposição aos raios UV ao ar livre | Vedação anti-UV (níquel) | Custo de processamento ligeiramente superior em comparação com água quente. |
| Tolerâncias apertadas / Furos | Mascaramento ou Tipo I | Deixa o alumínio exposto em superfícies específicas. |
| Resistência ao spray de sal | Tipo II + Selo de Dicromato | Tonalidade amarelo-esverdeada; não indicado para peças estéticas. |
Experimente o Boda agora!
Conclusão
A anodização é um método altamente eficaz e estratégico para melhorar o desempenho e a confiabilidade de peças de liga de alumínio. Ela produz superfícies de alta qualidade e resistentes à corrosão, que aumentam a vida útil e a durabilidade das peças mais do que quase qualquer outro método de acabamento.
Mas para alcançar esse desempenho, você deve combinar o tipo de anodização, como o Tipo I(Anodização com ácido crômico), II ou III, com a classe específica de alumínio e o ambiente pretendido. É preciso levar em conta as taxas de crescimento específicas, em vez de uma regra genérica. Para a anodização tipo II, segue-se uma proporção de 67% de penetração / 33% de acúmulo, enquanto o revestimento duro tipo III se aproxima de uma divisão de 50/50.
A equipe da Boda Tech pode fornecer um serviço de alta qualidade. serviço de anodização personalizado para componentes aeroespaciais, robóticos e médicos. Eles combinam recursos de usinagem CNC de alta precisão com uma ampla gama de serviços de acabamento personalizados. A Boda Tech pode ajudar você com as necessidades do seu projeto e fornecer um orçamento detalhado com base na geometria específica da peça e nas necessidades de material.
Perguntas frequentes
Como a corrosão química afeta as dimensões finais de uma peça?
Antes da anodização, as peças passam por uma etapa de ataque alcalino para limpar a superfície e remover contaminantes. No entanto, essa etapa também remove uma pequena quantidade de material, geralmente entre 2.5 μm e 10 μm de alumínio.
Para peças padrão, isso pode não importar muito. Mas para componentes de alta precisão, essa perda de material precisa ser considerada durante a usinagem.
É possível anodizar sobre um acabamento já existente?
Sim, mas depende do acabamento existente. A anodização só funciona em alumínio sem revestimento, pois o processo precisa de contato direto com o metal base para formar a camada de óxido.
Qual o melhor tipo de isolamento elétrico?
Para isolamento elétrico, a anodização tipo II (anodização com ácido sulfúrico) é geralmente a opção mais comum. Isso porque ela forma uma camada de óxido não condutora na superfície do alumínio, que já proporciona um bom isolamento elétrico.
No entanto, se você precisar de maior resistência ao desgaste juntamente com isolamento, a anodização tipo III (revestimento duro) também é utilizada, pois é mais espessa e durável.