
Tipos de impressão 3D
Impressão 3D A fabricação inclui diversas técnicas que constroem peças camada por camada a partir de um projeto digital. Cada método funciona de maneira diferente, o que afeta as opções de materiais, o acabamento da superfície, a resistência e o custo total da peça. A escolha do método correto depende deEm projetos que exigem planejamento cuidadoso, considerando requisitos de custo, material e desempenho, é fundamental garantir a seleção do processo mais adequado.
Algumas das tecnologias de impressão 3D mais comuns incluem SLA, FDM, DLP, MJF, PolyJet, DMLS, EBM e Impressão 3D SLS. Esses processos utilizam diferentes técnicas, como lasers, luz ou calor, para moldar peças em plástico ou metal, dependendo da aplicação pretendida.
Não existe um único método de impressão 3D ideal. O tipo certo de impressão 3D depende de fatores como: Precisão, resistência, velocidade e complexidade do projeto. As técnicas de FDM e SLA são boas para protótipos rápidos, enquanto SLS, MJF e impressão em metal são melhores para projetos robustos e de alta qualidade.d partes funcionais.
A impressão 3D é amplamente utilizada hoje em dia para prototipagem, ferramentas e até mesmo peças de uso final em diversos setores. Este artigo aborda os principais tipos de tecnologias de impressão 3D, como cada processo funciona e onde são mais bem aplicadas.
Impressão 3D para prototipagem rápida e uso em produção
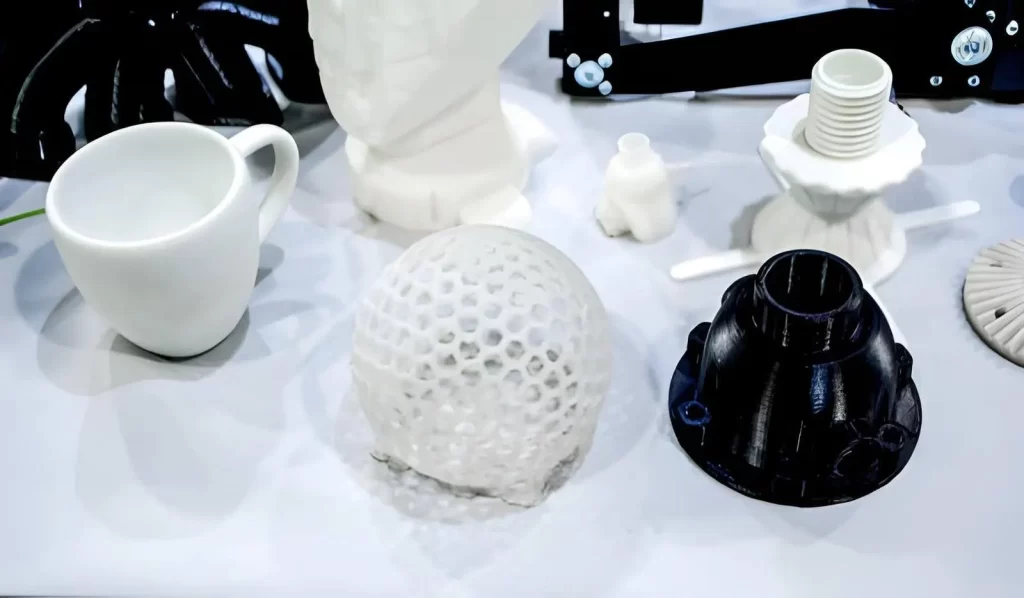
Protótipos impressos em 3D
Várias tipos de impressão 3D São utilizadas principalmente como ferramentas de engenharia dentro do ciclo de desenvolvimento de produtos para converter arquivos CAD em componentes tangíveis. Ao criar protótipos (usando uma forma básica) para avaliar dimensões, verificar encaixes de montagem e avaliar visualmente todo o projeto antes de investir tempo/dinheiro em usinagem ou ferramentas, a impressão 3D permite que os engenheiros desenvolvam e aprimorem seus projetos em ciclos rápidos. Como não há necessidade de moldes ou dispositivos de fixação, as peças criadas por meio desse processo podem ser fabricadas e testadas em intervalos muito curtos.
Os engenheiros escolhem o mais adequado. Métodos de impressão 3D Com base na funcionalidade que o protótipo precisa demonstrar, para avaliações iniciais, um modelo simples é suficiente para confirmar a forma e o tamanho da peça. À medida que a avaliação avança para testes mais complexos, peças podem ser criadas especificamente para esses testes funcionais.
Neste ponto, as características de desempenho do material, como capacidade de carga e propriedades térmicas, tornam-se considerações importantes. Devido às diferenças de capacidade entre os processos de impressão 3D, os engenheiros selecionam o processo mais adequado para realizar os testes desejados.
A prototipagem é provavelmente a aplicação mais reconhecida da impressão 3D; no entanto, ela também é usada em ambientes de produção, onde pode solucionar as limitações específicas das técnicas de fabricação tradicionais.
A impressão 3D é ideal para produzir pequenos lotes de produtos com características internas ou geometrias complexas. que são difíceis ou dispendiosas de fabricar usando métodos tradicionais. Por exemplo, é amplamente utilizado nas indústrias aeroespacial e médica.A impressão 3D é amplamente utilizada em diversos setores para criar peças leves e componentes personalizados com designs complexos. Além disso, em aplicações que exigem estruturas extremamente leves e componentes personalizados com tolerâncias rigorosas, como nas áreas aeroespacial e médica, a impressão 3D é comumente usada para proporcionar flexibilidade de design.
Como mencionado anteriormente, a estereolitografia (SLA) é uma tecnologia de impressão 3D à base de resina, comumente usada para prototipagem. Ela cria peças utilizando lasers UV para curar resina líquida camada por camada. As peças resultantes apresentam excelente acabamento superficial e alto nível de detalhes, graças à capacidade do processo SLA de produzir peças sem linhas de camada visíveis.
Portanto, a SLA é ideal para validar a intenção do projeto e criar protótipos visualmente atraentes. Uma limitação do processo de SLA é que todas as peças devem ser suportadas durante a impressão, pois áreas sem suporte podem ceder sob a ação da gravidade.
Tipos de tecnologias de impressão 3D
Normalmente, os tipos de impressão 3D são categorizados principalmente de acordo com a forma como o material fabricado por manufatura aditiva é depositado, fundido ou curado durante o processo.
Ao desenvolver produtos, os engenheiros selecionam um método de impressão não com base em sua participação de mercado, mas sim porque ele se adequa às especificações do produto, incluindo tolerâncias permitidas, tensões operacionais, complexidade geométrica e tamanhos de lote de produção. A seguir, os mais comuns. tipos de impressão 3D.
Impressão baseada em extrusão de material
A extrusão de material está entre os tipos mais comuns de impressão 3D. É relativamente barata e fácil de operar. No entanto, os processos de extrusão de material apresentam limitações em termos de precisão dimensional, acabamento superficial e resistência isotrópica, quando comparados à deposição de material à base de pó ou resina.
Modelagem de Deposição Fundida (FDM)
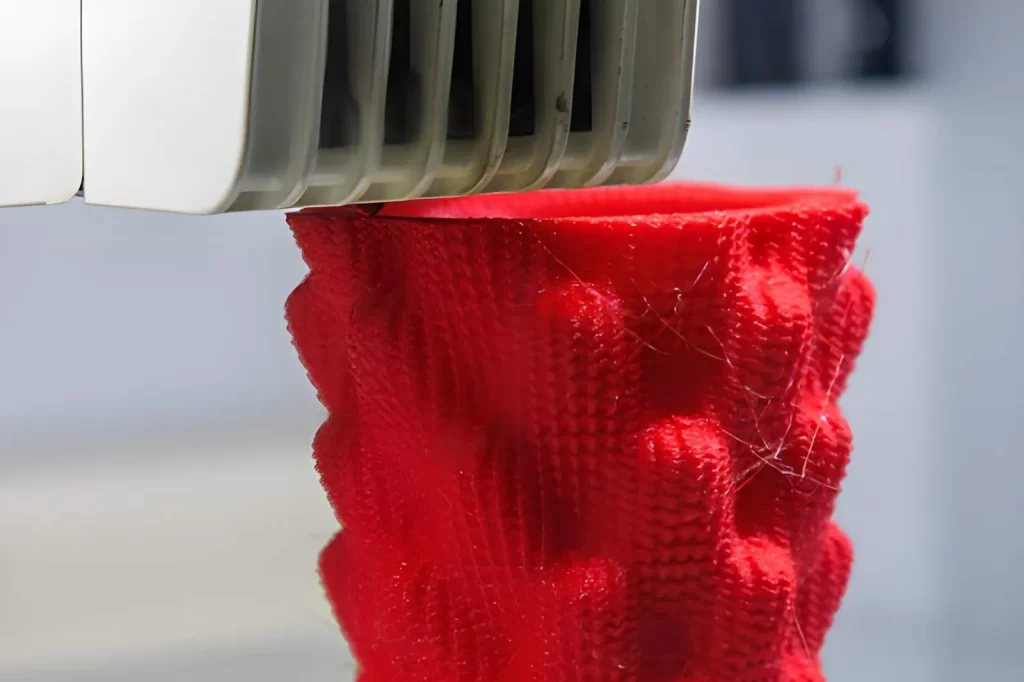
Operação de impressão 3D FDM em close-up
Ao comparar FDM vs SLAA FDM é um processo de extrusão de termoplásticos. O termoplástico é alimentado continuamente a partir de um carretel através de um bico aquecido, onde derrete e forma um cordão solidificado ao longo de um caminho predeterminado. Os cordões se acumulam sequencialmente para criar camadas.
Por meio da colagem térmica, cada camada adere à camada inferior. No entanto, existe uma diferença significativa na resistência da colagem entre camadas sucessivas quando estas são paralelas em comparação com as perpendiculares à direção de deposição das camadas.
Aplicação
A FDM é comumente usada para produzir protótipos de painéis automotivos, dispositivos de montagem e testes funcionais de baixo custo.g partes durante o desenvolvimento inicial do produto.
Embora não tenha sido projetada para testes funcionais de alta precisão, a FDM pode ser usada em muitos casos para testes funcionais básicos. Na indústria, peças sujeitas a baixo esforço podem ser fabricadas por meio da FDM.
Materiais
Alguns dos termoplásticos mais comuns usados na FDM incluem ABS, PLA, PETG, policarbonato, etc. Além disso, termoplásticos de alto desempenho, como PEEK e ULTEM, estão disponíveis. Como mencionado anteriormente, a escolha do termoplástico afeta características como temperatura de deflexão térmica, rigidez e estabilidade química.
Quando usar FDM
Utilize a tecnologia FDM quando a prioridade máxima for o custo ou o tempo, e quando não for necessário atingir alta tolerância. Não utilize a tecnologia FDM se a sua aplicação exigir detalhes finos, acabamentos lisos ou propriedades mecânicas uniformemente consistentes.
Impressão com fibra reforçada contínua (CFRP)
O CFRP representa um nível de sofisticação superior aos materiais extrudados tradicionais, pois é reforçado pela colocação contínua de fibras ao longo da peça impressa. O CFRP oferece propriedades mecânicas superiores em comparação com as dos materiais extrudados não reforçados.
Processo
Além do material termoplástico extrudado de base, o sistema aqui descrito utiliza fibras contínuas, como fibras de carbono ou de vidro, incorporadas à peça impressa. Ao posicionar essas fibras ao longo dos eixos de tensão principais, a resistência à tração e o módulo de elasticidade nessas respectivas orientações são aumentados. Isso é particularmente benéfico para aplicações que exigem reforço em determinadas direções.
Aplicação
A fibra de carbono reforçada com polímero (CFRP) é usada na indústria aeroespacial.Suportes de fixação e componentes estruturais automotivos onde é necessária uma alta relação resistência/peso, substituindo algumas peças metálicas leves.
Materiais Utilizados
Materiais de base polimérica de engenharia (por exemplo, náilon) combinados com fibra de carbono ou fibra de vidro são escolhas típicas. As propriedades mecânicas finais dependem muito da localização e da porcentagem de volume da fibra.
Quando escolher CFRP
Selecione CFRP quando se desejarem propriedades mecânicas superiores às dos materiais plásticos extrudados padrão; no entanto, a substituição por metais não se justifica. Além disso, oferece excelentes soluções para componentes sujeitos a condições de carregamento unidirecional.
O que é ADAM (Fabricação Aditiva por Difusão Atômica)?
ADAM é um tipo de manufatura aditiva de metal que extruda um filamento contendo metal misturado com um aglutinante.
Visão geral do processo
O primeiro passo na criação de um componente ADAM é depositar uma série de filamentos sobre um substrato contendo pó metálico misturado com um aglutinante. Após a conclusão de todas as etapas de deposição dos filamentos, o componente é removido do aglutinante e sinterizado.
Durante a sinterização, o aglutinante é removido, permitindo que as partículas de metal se fundam. Devido à contração durante a sinterização, ajustes compensatórios devem ser feitos em todos os projetos CAD antes da impressão.
Aaplicações
O ADAM é usado para produzir cusPastilhas para ferramentas de metal e componentes industriais de pequenos lotes, onde a usinagem CNC seria cara ou demorada.
Materiais Compatíveis
Aços inoxidáveis, aços para ferramentas, ligas à base de níquel e outros metais ferrosos estão entre os componentes mais comumente produzidos usando ADAM. As propriedades dos metais produzidos por ADAM dependem da qualidade da sinterização e da densidade resultante do componente metálico.
Quando escolher ADAM
Escolha a ADAM para produzir componentes metálicos em lotes menores, onde a usinagem CNC convencional não é a abordagem mais eficiente. No entanto, não é uma opção viável para componentes com tolerâncias rigorosas, nem se presta bem à obtenção de superfícies altamente polidas sem usinagem posterior.
Tabela de resumo
| Processo | Materiais | Resistência (Strength) | Precisão | Uso típico |
| FDM | Termoplásticos | Suporte: | Baixo | Protótipos, acessórios |
| CFR | Polímeros reforçados com fibras | Alto | Suporte: | Peças estruturais |
| ADÃO | Ligas de metais | Alto | Suporte: | Componentes de metal |
Tecnologias de Fusão em Leito de Pó
Os processos de fusão em leito de pó são utilizados para peças funcionais. A fusão em leito de pó oferece características mecânicas superiores e permite geometrias complexas sem a necessidade de ferramentas tradicionais.
Sinterização seletiva a laser (SLS)
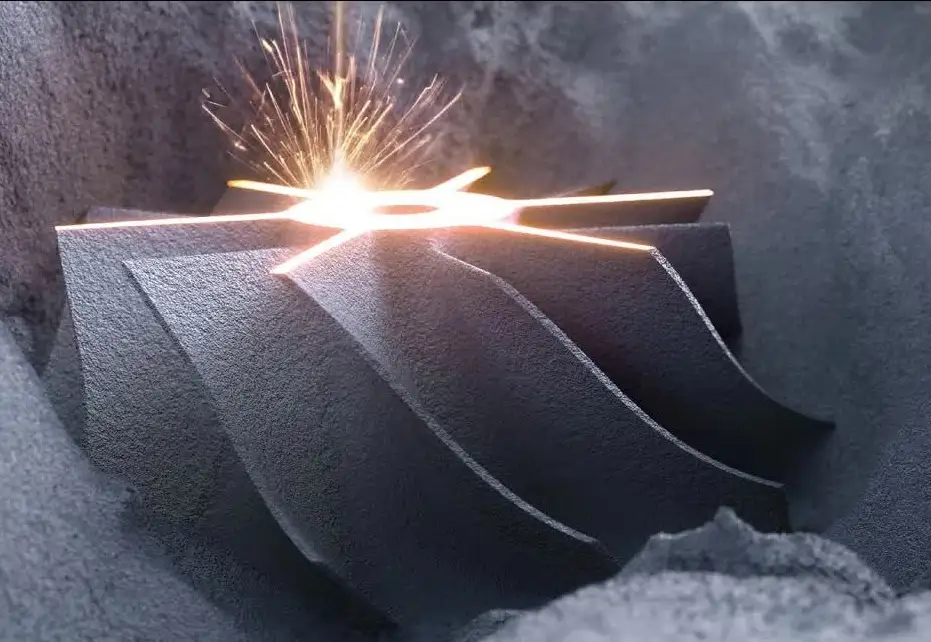
Sinterização seletiva a laser – Impressão 3D SLS
A SLS é um processo de PBF que utiliza pó plástico para produzir peças resistentes e funcionais.
Processo
Uma fina camada de pó é aplicada a uma plataforma de construção e, em seguida, fundida seletivamente com um laser. Após a conclusão de cada camada, a plataforma de construção é abaixada. Isso cria camadas sobre camadas de material, formando o produto final. O pó não fundido fornece suporte estrutural para a peça, eliminando a necessidade de estruturas de suporte adicionais.
Aplicações
O SLS é amplamente utilizado para encaixes funcionais.-Caixas sob medida, componentes de drones e invólucros personalizados para produtos de consumo
Materiais Compatíveis
PA11 e PA12 são dois materiais à base de nylon comumente disponíveis para esse tipo de aplicação. Versões com carga desses materiais podem ser produzidas para melhorar sua rigidez.
Quando usar:
Utilize a SLS quando precisar de um design geométrico complexo com bom desempenho mecânico em níveis de produção inferiores aos de alto volume. Se a sua aplicação exigir um acabamento de superfície liso, a DMLS será uma opção melhor.
Sinterização direta a laser de metal (DMLS)
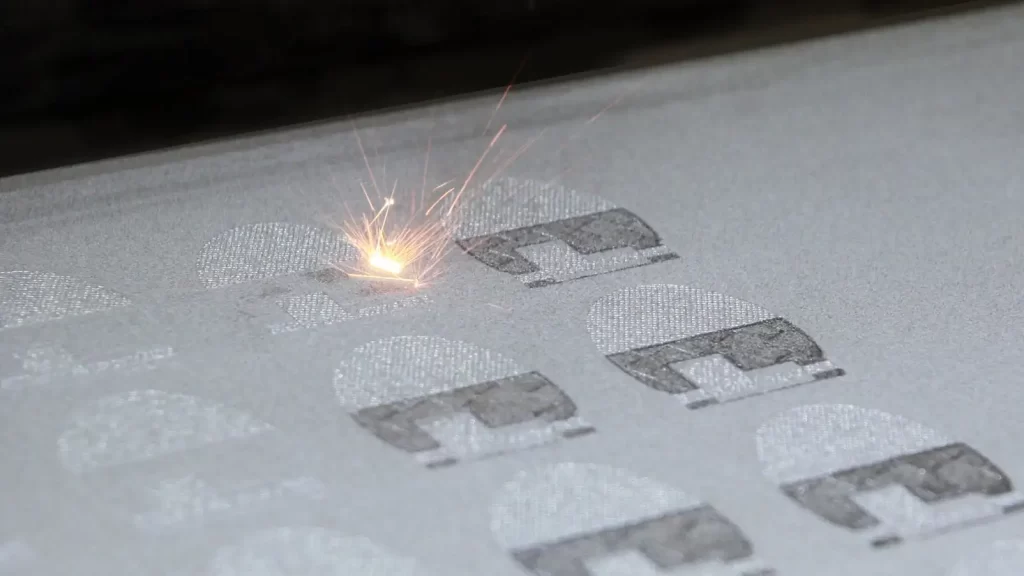
Impressão DMLS 3D
A DMLS produz peças metálicas totalmente densas por meio de sinterização direta a laser.
Processo
Lasers de alta potência fundem pós metálicos em camadas sequenciais para produzir peças metálicas densas. Devido às tensões térmicas desenvolvidas durante a impressão, estruturas de suporte e resfriamento controlado são necessários. Operações de pós-processamento, como tratamento térmico e usinagem, podem ser necessárias para as peças impressas.
Aplicações
A DMLS é utilizada principalmente nas áreas aeroespacial, automotiva e médica para produzir peças de alta resistência com canais internos definidos e/ou otimizadas para redução de peso.
Compatibilidade de Material
Ligas de titânio, ligas de alumínio, aço inoxidável e superligas à base de níquel.
Quando usar o DMLS
Utilize a DMLS quando precisar de projetos complexos em metal que não podem ser fabricados por métodos de usinagem convencionais. Devido aos seus tempos de impressão relativamente longos e custos operacionais mais elevados, a DMLS não é recomendada para aplicações de produção em larga escala.
Derretimento de feixe de elétrons (EBM)
EBM é outro método para fundir metal. O EBM usa um feixe de elétrons em vez de um laser.
Processo
Em um ambiente de vácuo, o feixe de elétrons funde sequencialmente o pó metálico camada por camada. O ambiente de vácuo minimiza a oxidação e as tensões residuais na peça finalizada.
Aplicações
A EBM é normalmente utilizada em aplicações aeroespaciais e de implantes médicos, onde a manutenção da integridade do material e da estrutura interna é fundamental.
Materiais Compatíveis
Ligas de cobalto-cromo e ligas de titânio.
Quando usar a Medicina Baseada em Evidências (MBE)
Escolha a EBM quando precisar fabricar peças com seções espessas ou quando minimizar tensões for uma prioridade. No entanto, se precisar de um acabamento superficial mais fino em suas peças, a DMLS é a opção preferida.
Resumo
| Processo | Materiais | Resistência (Strength) | Precisão | Uso típico |
| SLS | Nylon | Alto | Suporte: | Peças plásticas funcionais |
| Dmls | Metais | Muito alto | Alto | Componentes aeroespaciais |
| EBM | Metais | Muito alto | Suporte: | Implantes médicos |
Tecnologias de cura por luz
A principal vantagem dos processos de cura por luz é que eles produzem acabamentos de superfície extremamente detalhados e refinados, além de uma qualidade visual superior. Esses processos utilizam resina líquida que se solidifica ao ser exposta à luz. Normalmente, são utilizados para a criação de protótipos e nunca devem ser aplicados em peças estruturais.
Estereolitografia (SLA)
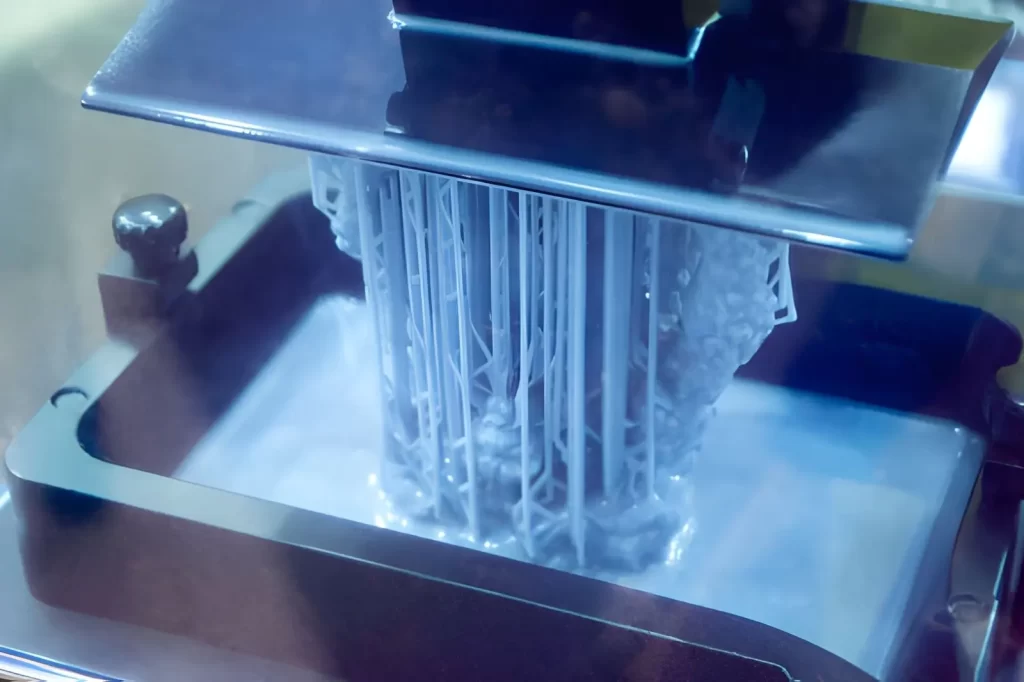
Impressão 3D SLA com fotopolímero
Metodologia
Na estereolitografia (SLA), camadas de resina líquida são curadas usando um laser UV. Cada camada é desenhada sobre a superfície da resina, endurecida e, em seguida, adicionada à camada seguinte. Após a impressão, o modelo é enxaguado para remover a resina não curada e, em seguida, curado por UV para estabilizá-lo.
Aplicações
As aplicações da SLA incluem modelos de aparência, criação de padrões para fundição e modelos médicos/odontológicos. Normalmente, a SLA é utilizada quando a qualidade/acabamento da superfície e/ou os requisitos de detalhe são mais importantes do que as propriedades mecânicas. Além disso, os engenheiros podem usar a SLA para validações de projeto pré-fabricação de ferramentas.
Materiais Adequados
As resinas fotopoliméricas utilizadas em estereolitografia foram projetadas para simular as propriedades de materiais plásticos como o ABS ou o polipropileno. Embora algumas resinas tenham sido formuladas para serem mais rígidas, todos os fotopolímeros apresentam comportamento frágil em comparação com seus equivalentes em plásticos de engenharia.
Quando usar a estereolitografia (SLA)
Escolha a estereolitografia (SLA) se a sua necessidade for um acabamento de superfície liso com detalhes precisos. Não escolha este processo se a sua aplicação final for submetida a cargas mecânicas ou exposição térmica.
Processamento de luz digital (DLP)
Processo de impressão 3D DLP
Alt: A imagem mostra um processo de impressão 3D DLP (Processamento Digital de Luz), onde uma impressora 3D está construindo ativamente um objeto detalhado camada por camada.
Metodologia
Na tecnologia DLP (Processamento Digital de Luz), uma camada inteira de resina líquida é curada simultaneamente, utilizando um projetor. Ao contrário da SLA (Ablação a Laser de Alta Resolução), onde o laser traça áreas transversais individuais da camada de resina, a DLP utiliza um único pulso de laser para expor toda a camada de resina. Dessa forma, o processamento digital de luz oferece maior eficiência e é particularmente útil para a fabricação simultânea de múltiplas peças.
Aplicações
A tecnologia de Processamento Digital de Luz (DLP, na sigla em inglês) tem sido aplicada com sucesso na fabricação de modelos dentários, pequenos braquetes e padrões de joias. Além disso, o processamento digital de luz é utilizado na produção em lote de peças pequenas e detalhadas.
Materiais Adequados
Embora existam vários tipos de resina disponíveis para ambos SLA e DLP, Pertencem à mesma família de resinas fotopoliméricas. Resinas rígidas, flexíveis e moldáveis estão entre as opções disponíveis; no entanto, assim como na estereolitografia, a resistência mecânica permanece relativamente baixa.
Quando usar DLP
Escolha a tecnologia de Processamento Digital de Luz (DLP) se o tempo for mais crítico do que a precisão da superfície. A DLP é ideal para peças pequenas que exigem detalhes de alta resolução.
Resumo
| Processo | Materiais | Resistência (Strength) | Precisão | Uso típico |
| SLA | Resina | Baixo–Médio | Alto | Protótipos visuais |
| DLP | Resina | Baixo–Médio | Alto | Pequenas peças detalhadas |
| PoliJet | Multi-resina | Baixo | Muito alto | Modelos conceituais e de design |
Experimente o Boda agora!
Processos avançados à base de pó
Esses processos permitem que as empresas façam a transição do desenvolvimento de protótipos para aplicações de fabricação no mundo real. Esse processo pode ser benéfico para trabalhos em lote e pode proporcionar melhores resultados para peças funcionais do que a impressão em resina.
Fusão multijato (MJF)
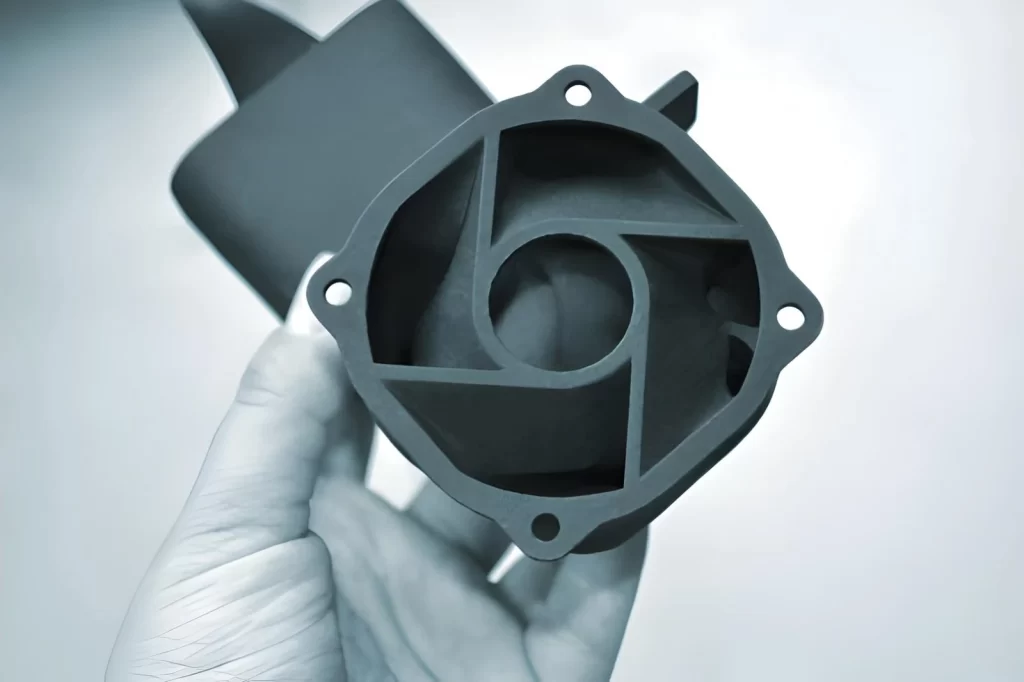
Peça de poliamida impressa em 3D pela MJF
Processo
O processo de fusão multijato utiliza camadas de pó de nylon que são aplicadas uma de cada vez. Cada camada possui uma cabeça de impressão que aplica agentes de fusão na área desejada e, em seguida, une o pó por meio de calor. Todas as camadas são processadas a uma taxa uniforme, o que contribui para a consistência da peça.
Aplicações
Componentes funcionais de uso final, como carcaças, clipes e conectores. Utilizados na produção de médio volume de componentes que exigem qualidade consistente em seu projeto.
Materiais
Nylon PA12, TPU e polipropileno em sistemas selecionados. Esses materiais possuem boa resistência e características de resistência ao desgaste, necessárias para peças de uso real.
Quando usar
Utilize o processo de fusão multijato se sua empresa necessita de peças plásticas de nível de produção fabricadas de forma consistente, mas também precisa delas mais rapidamente do que o processo SLS.
Jateamento de aglutinante
Processo
O processo de impressão por jato de aglutinante permite a aplicação de um aglutinante líquido sobre um material em pó, camada por camada. Após a impressão, a peça fica extremamente frágil e precisa passar por processos adicionais, como sinterização ou cura, para atingir sua resistência máxima.
Aplicações
Moldes de fundição, peças metálicas e produção em larga escala. A impressão por jato de aglutinante é utilizada para produzir formas complexas a um custo menor do que outros métodos.
Materiais
Metais, areia, cerâmica. As propriedades do produto final dependem muito das técnicas de pós-processamento.
Quando usar
Utilize a impressão por jato de aglutinante quando o baixo custo por unidade e lotes de alto volume forem mais importantes do que os requisitos de resistência e/ou tolerância.
Resumo
| Processo | Materiais | Resistência (Strength) | Precisão | Uso típico |
| CMJ | Náilon, TPU | Alto | Alto | Peças funcionais de produção |
| Jateamento de aglutinante | Metal, areia | Suporte: | Suporte: | Fundição e peças em lote |
O que considerar ao escolher entre os tipos de tecnologias de impressão 3D
Os engenheiros escolhem o método de impressão 3D correto comparando os requisitos da peça com as capacidades e limitações de cada processo. Por exemplo, Impressão 3D em metal É selecionado quando uma peça requer alta resistência, resistência ao calor ou características internas complexas. Escolher o processo errado pode levar a deformações, encaixe inadequado, baixa resistência ou necessidade de acabamento adicional.
Para determinar o processo mais adequado, os engenheiros avaliam estes quatro fatores principais:
Função da peça e condições de carga
A peça desempenhará uma função prática? Ou simplesmente exibirá sua forma original?
Muitas falhas em componentes impressos em 3D ocorrem quando um processo é selecionado unicamente pela estética em vez do desempenho.
Os componentes estruturais normalmente requerem o uso de processos como a Sinterização Seletiva a Laser (SLS), a Impressão por Jato de Material (MJF) ou a impressão em metal. Embora componentes impressos em FDM e resina que não suportem carga possam ser adequados para certas aplicações, eles não apresentam bom desempenho sob tensão ou exposição prolongada.
Para componentes de montagem que incluem movimento (ou seja, dobradiças, pivôs, etc.) ou outros mecanismos onde as peças devem se encaixar corretamente, a orientação das camadas pode limitar a montagem bem-sucedida usando Modelagem por Deposição Fundida (FDM) e Estereolitografia (SLA).
Escolha do material e comportamento da peça
Embora a seleção de materiais seja semelhante em vários processos de impressão 3D, os materiais impressos apresentam propriedades mecânicas e características físicas variáveis devido ao processo específico. Por exemplo, embora diferentes pós de nylon possam parecer idênticos, suas propriedades mecânicas variam significativamente dependendo do processo de produção, ou seja, SLS versus MJF versus moldagem por injeção.
As peças impressas em fotopolímero, produzidas por meio de estereolitografia (SLA) e Processamento Digital de Luz (DLP), oferecem acabamentos de superfície atraentes; no entanto, possuem resistência limitada a impactos. Geralmente são consideradas frágeis e propensas a rachaduras em condições normais de uso.
Os processos à base de pó que utilizam nylon (como o SLS/MJF) oferecem maior flexibilidade durante a flexão e o desgaste; no entanto, esses benefícios diminuem com o aumento da carga e/ou do tempo de exposição. As peças impressas em metal apresentam fortes propriedades mecânicas; no entanto, as operações de pós-processamento (tratamento térmico, usinagem, etc.) podem afetar drasticamente as propriedades mecânicas finais.
Problemas de tolerância e ajuste
Problemas de encaixe são o desafio mais comum na produção de peças funcionais impressas em 3D. Isso inclui furos com dimensões menores que o necessário, superfícies de acoplamento desalinhadas que exigem ajustes manuais antes da montagem bem-sucedida, etc.
Conjuntos compostos por elementos pequenos e tolerâncias rigorosas exigem técnicas de impressão de alta precisão. A estereolitografia (SLA) e a PolyJet estão entre os processos de maior precisão disponíveis atualmente para a produção de conjuntos funcionais.
A espessura da camada e a qualidade de impressão podem afetar a precisão dimensional na Modelagem por Deposição de Material Fundido (FDM). Peças metálicas fabricadas por manufatura aditiva frequentemente requerem usinagem pós-impressão caso haja superfícies de contato ou tolerâncias rigorosas na geometria projetada.
Acabamento de superfície e aparência
Embora o acabamento superficial seja principalmente uma preocupação estética, ele também influencia a capacidade de vedação, o comportamento de fricção e os requisitos de processamento subsequentes. As peças impressas em fotopolímeros, geradas por estereolitografia (SLA) e processamento digital de luz (DLP), produzem superfícies lisas; no entanto, essas peças frequentemente contêm marcas residuais de suporte que precisam ser removidas. Todas as peças impressas por modelagem por deposição fundida (FDM) exibem linhas de camada visíveis, principalmente em áreas curvas.
As peças impressas por sinterização seletiva a laser (SLS) e fusão multijato (MJF) apresentam uma textura superficial granular resultante da distribuição do tamanho das partículas de pó utilizada durante a manufatura aditiva. A maioria das peças impressas em metal requer usinagem ou jateamento abrasivo após a impressão para atingir o acabamento superficial desejado, caso a estética seja importante.
Quantidade e custo por peça
Os custos variam significativamente dependendo da quantidade de peças que você está produzindo. Um processo que é barato para uma única peça pode se tornar caro em grande escala. As técnicas de FDM e SLA são adequadas para protótipos únicos ou verificações de projeto. Já as técnicas de SLS e MJF tornam-se mais eficientes quando várias peças são impressas em um único processo. A impressão em metal é cara por peça, portanto, só é utilizada quando a geometria justifica o investimento.
Experimente o Boda agora!
Quanto custa uma impressora 3D?
O custo das impressoras 3D depende do tipo de equipamento e de como ele será usado. Alguns modelos mais baratos fabricam objetos simples e geralmente custam entre US$ 500 e US$ 5,000. As máquinas industriais são muito mais caras e são usadas para fabricar peças para produtos reais.
Impressoras FDM básicas
Essas máquinas são projetadas para produzir formas muito básicas como protótipos de baixo custo para projetos conceituais. Por isso, podem ser adquiridas por menos de US$ 1,000. No entanto, essas máquinas não conseguem produzir peças robustas ou peças que exigem grande precisão.
Impressoras industriais FDM
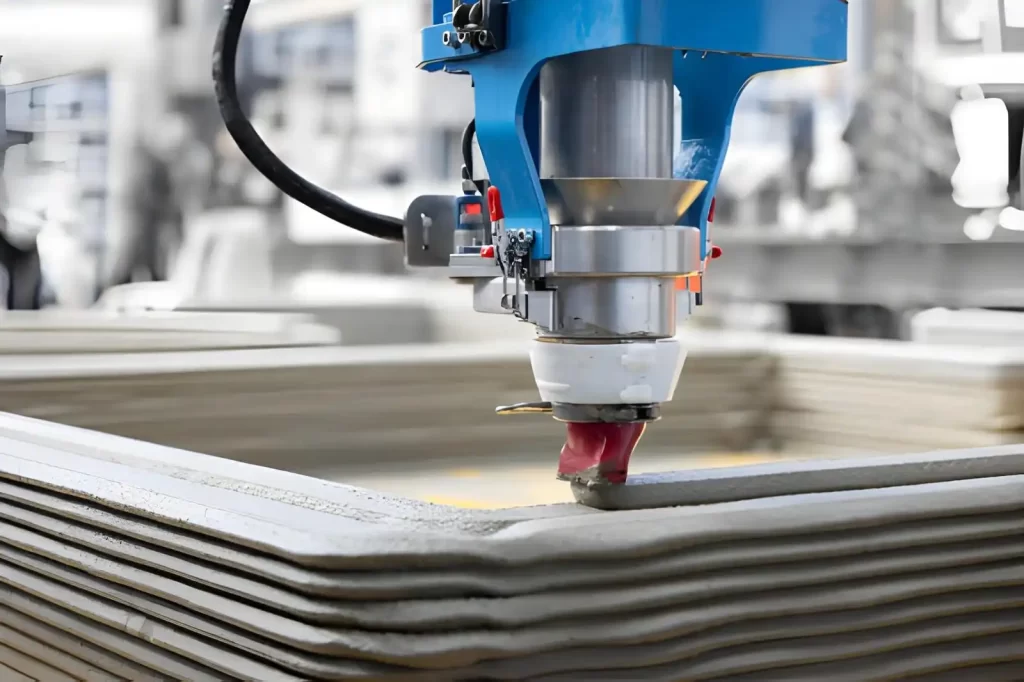
Construção de parede por impressão 3D
Essas máquinas são encontradas em diversos tipos de instalações de produção, incluindo linhas de produção de fábricas. O custo de um modelo industrial varia bastante dependendo da qualidade exigida. Em geral, o preço das máquinas industriais varia de cerca de US$ 10,000 a centenas de milhares de dólares. De modo geral, as máquinas industriais de FDM produzem impressões mais resistentes e confiáveis do que suas contrapartes de mesa.
Impressoras SLA/DLP de resina
Essas máquinas são mais adequadas para criar modelos com superfícies extremamente detalhadas. O custo de máquinas desse tipo varia muito. Dependendo se você escolher um modelo para uso pessoal ou comercial, os preços podem variar de alguns milhares a várias centenas de milhares de dólares. Modelos à base de resina geralmente não suportam estresse ou tensão física.
Máquinas SLS (Sinterização Seletiva a Laser)
Ao comparar SLA vs FDM, Os sistemas SLS são máquinas industriais de grande escala projetadas especificamente para produzir peças sólidas de nylon. Devido à complexidade do processo, os preços dessas máquinas tendem a variar bastante. Elas podem custar mais de 100,000 mil dólares. Essas máquinas são mais adequadas para a fabricação de peças funcionais e pequenos lotes.
Impressoras 3D MJF
As impressoras MJF funcionam da mesma maneira que as máquinas SLS e, portanto, também são classificadas como máquinas industriais. Em termos de preço, são relativamente próximas das máquinas SLS, mas um pouco mais baratas. Tanto as máquinas MJF quanto as SLS imprimem várias peças simultaneamente e produzem peças com características idênticas (ou seja, propriedades do material).
Impressoras 3D de metal (DMLS/EBM)
A impressão 3D em metal representa um dos maiores investimentos possíveis devido ao design e à funcionalidade de altíssima qualidade de cada unidade. Unidades individuais de metal podem custar de US$ 500,000 a mais de US$ 1 milhão cada. A impressão 3D em metal é utilizada principalmente em aplicações nas áreas aeroespacial, médica e/ou de engenharia de alto desempenho.
Custos adicionais
Além do custo de uma nova impressora 3D, existem outras despesas associadas ao uso da máquina, incluindo matéria-prima, manutenção e acabamento pós-impressão. Ao utilizar uma impressora 3D industrial, alguns fabricantes relatam que as operações de acabamento representam uma porcentagem maior do custo total do que a impressão 3D inicial. No entanto, avanços recentes, como a manufatura híbrida (impressão 3D combinada com usinagem CNC) e a impressão multimaterial, estão melhorando a precisão, o acabamento superficial e a eficiência da produção.
Boda Tech: Serviços personalizados de impressão 3D para projetos que vão desde protótipos até produção em escala industrial.
A impressão 3D é uma maneira prática de transformar projetos CAD em peças reais para testes e produção. Diferentes métodos, como FDM, SLA, SLS, MJF e impressão em metal, são utilizados dependendo da resistência, dos detalhes e dos requisitos de material da peça.
Cada processo tem sua própria aplicação. FDM e SLA são comuns para protótipos rápidos, enquanto SLS, MJF e impressão em metal são mais adequados para peças robustas e funcionais. Escolher o método certo ajuda a evitar problemas de encaixe, resistência e acabamento superficial.
Na Boda Tech, oferecemos serviços confiáveis. Serviços de impressão 3D Para protótipos personalizados e peças de uso final, nossa equipe seleciona o processo e o material mais adequados com base nos requisitos do seu projeto para entregar componentes precisos e prontos para produção.