
A usinagem por eletroerosão, comumente conhecida como EDM, é um processo de fabricação não tradicional que revolucionou a forma como moldamos metais e materiais duros. Oferecendo precisão incomparável e recursos de design complexos, encontrou ampla aplicação em diversos setores. À medida que buscamos criar componentes cada vez mais complexos e exigentes, torna-se essencial compreender a ciência e a tecnologia que fundamentam a EDM.
Este artigo explica a ciência e a tecnologia por trás do funcionamento do EDM, incluindo seus avanços tecnológicos, tendências futuras e muito mais.
I. Noções básicas de usinagem por descarga elétrica (EDM)
Processo EDM
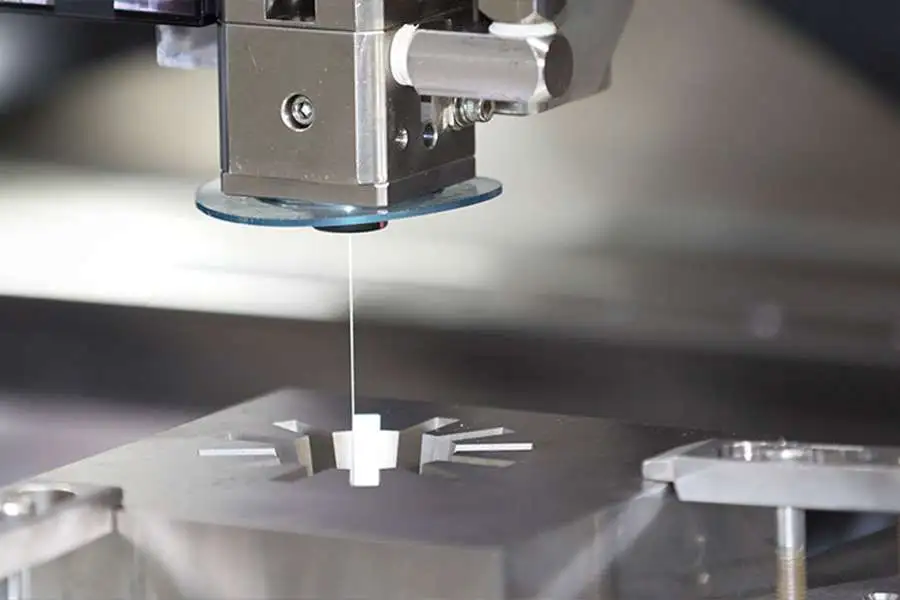
A EDM opera com um princípio simples, mas engenhoso: a erosão controlada do material por meio de uma série de descargas elétricas rápidas e repetitivas. A máquina EDM gera um campo elétrico entre um eletrodo e a peça de trabalho, ambos submersos em um fluido dielétrico. Quando a intensidade do campo elétrico excede um limite crítico, uma faísca salta através da lacuna, criando uma pequena cratera na superfície da peça de trabalho e ejetando uma pequena lasca de material.
Principais componentes do processo EDM
Os principais componentes de uma configuração EDM incluem:
- A máquina EDM, que abriga a fonte de alimentação e os sistemas de controle
- O eletrodo ou ferramenta, é projetado para a forma desejada
- A peça de trabalho, normalmente feita de material eletricamente condutor
- Fluido dielétrico, servindo dupla função de refrigerante e removedor de cavacos
II. A Ciência do EDM
A ciência da Usinagem por Descarga Elétrica (EDM) é fascinante, combinando princípios da física, ciência dos materiais e engenharia elétrica. Compreender esta ciência é crucial para dominar o processo EDM e aproveitar todo o seu potencial.
Fenômeno de Descarga Elétrica
O fenômeno da descarga elétrica está no centro do EDM. Envolve a geração de um canal de plasma entre o eletrodo e a peça de trabalho. Este canal de plasma permite o fluxo de elétrons, levando ao superaquecimento localizado, fusão e vaporização do material.
- Avaria dielétrica: Quando a tensão entre o eletrodo e a peça de trabalho excede a tensão de ruptura do fluido dielétrico, faz com que o fluido se ionize e se transforme em plasma. Este plasma forma um caminho condutor ou canal através da lacuna.
- geração de faísca: Uma faísca então salta através deste canal de plasma, superaquecendo o fluido dielétrico circundante. Esse fluido superaquecido erode um pequeno volume do material da peça de trabalho.
- Resfriamento e Solidificação: uma vez que a faísca diminui, o canal de plasma entra em colapso. O fluido dielétrico circundante esfria a área aquecida, fazendo com que o material derretido se solidifique. Este material solidificado é então removido pelo fluido dielétrico circulante.
Processo de Erosão de Material
Fenômenos de erosão material em EDM
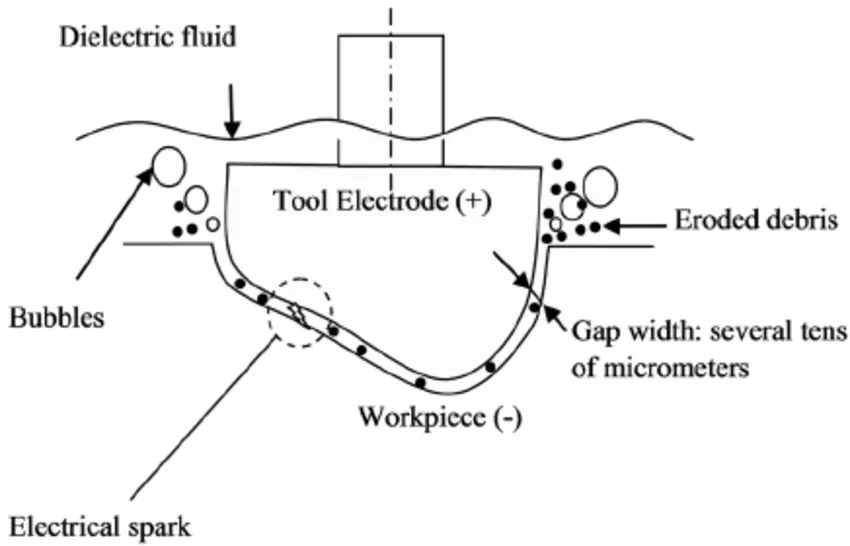
O processo de erosão do material em EDM é intrincado e influenciado por muitas variáveis. Cada faísca erode um pequeno volume de material, formando uma cratera na superfície da peça de trabalho. O efeito cumulativo dessas crateras forma a forma desejada na peça de trabalho.
- Fusão e Vaporização: O calor intenso da faísca derrete e vaporiza o material no ponto de descarga. A maior parte da remoção de material é devida à vaporização, com a fusão desempenhando um papel menor.
- Ejeção de material: A rápida expansão do material vaporizado, juntamente com a pressão do fluido dielétrico, ejeta o material derretido da cratera.
- Formação de cratera: Cada descarga forma uma cratera na superfície da peça de trabalho. O tamanho e a forma da cratera dependem da energia da centelha, da duração do pulso e das propriedades do material da peça.
Papel do Fluido Dielétrico
O fluido dielétrico desempenha um papel multifacetado no processo EDM. Ele não apenas serve como meio para a descarga elétrica, mas também ajuda a resfriar a área usinada e remover o material erodido.
Principais funções do fluido dielétrico:
- Isolador e Condutor: O fluido dielétrico atua como isolante em baixas tensões, evitando descargas prematuras. No entanto, quando a tensão excede o limite de ruptura, ele se ioniza e se torna um condutor, permitindo que a faísca passe.
- Refrigerante: O fluido dielétrico ajuda a resfriar a área usinada após cada descarga. Esse resfriamento rápido solidifica o material fundido e minimiza a zona afetada pelo calor (HAZ).
- Remoção de Detritos: O fluido dielétrico circulante transporta o material erodido e os detritos da área usinada, mantendo a folga limpa para as próximas faíscas.
Leia mais: Explorando o significado do dielétrico em EDM
Zona Afetada pelo Calor e Acabamento da Superfície
A zona afetada pelo calor (HAZ) é a região da peça de trabalho que sofre efeitos térmicos devido ao processo EDM. O controle da HAZ é fundamental para obter um bom acabamento superficial e manter a integridade estrutural do material.
Pontos-chave sobre HAZ e acabamento de superfície:
- Zona Afetada pelo Calor (HAZ): A HAZ abrange a camada refundida (material resolidificado na superfície), a camada afetada pelo calor (material afetado pelo calor, mas não derretido) e o material de base não afetado. Minimizar o HAZ é crucial para manter as propriedades mecânicas da peça de trabalho.
- Revestimento de superfície: O acabamento da superfície em EDM é determinado pelo tamanho e distribuição das crateras formadas pelas faíscas. Acabamentos mais suaves requerem crateras menores, que podem ser alcançadas com faíscas de menor energia.
Tabela: Características Comparativas do Fenômeno de Descarga Elétrica, Processo de Erosão de Material e Papel do Fluido Dielétrico
| Fenômeno/Processo | Descrição |
|---|---|
| Descarga elétrica | A ionização do fluido dielétrico cria um canal de plasma permitindo a geração de uma faísca, o que causa a erosão do material. |
| Erosão Material | Cada centelha cria uma cratera ao vaporizar e derreter o material da peça de trabalho. O efeito cumulativo dessas crateras molda a peça de trabalho. |
| Papel do Fluido Dielétrico | O fluido dielétrico serve como isolante, condutor, refrigerante e removedor de detritos. Ele desempenha um papel crítico no controle do processo EDM. |
Experimente o Boda agora!
III. Tecnologia em EDM
A tecnologia de eletroerosão (EDM) avançou rapidamente ao longo dos anos, aprimorando a precisão, a eficiência e a versatilidade. Inovações permearam todos os aspectos do processo, desde fontes de alimentação e sistemas de controle até o design e os materiais dos eletrodos.
1. CNC e Automação em EDM
O Controle Numérico Computadorizado (CNC) impulsionou o EDM para o reino da fabricação totalmente automatizada. As máquinas CNC EDM podem executar operações complexas de várias etapas sem intervenção humana, reduzindo drasticamente os erros e aumentando a produtividade.
2. Influência dos materiais e design do eletrodo
A ciência de materiais tem sido fundamental para melhorar as capacidades de EDM. A escolha do material do eletrodo, material da peça de trabalho e fluido dielétrico pode afetar significativamente o desempenho do EDM. Da mesma forma, projetos inovadores de eletrodos possibilitaram a fabricação de componentes intrincados que antes eram impensáveis.
3. Avanços em Sistemas de Fonte de Alimentação e Controle
As fontes de alimentação EDM modernas oferecem excelente controle sobre os parâmetros do processo, como tensão, corrente e duração do pulso. Simultaneamente, sistemas de controle avançados fornecem monitoramento e feedback em tempo real, facilitando estratégias de usinagem adaptáveis que otimizam o processo EDM.
4. Fluidos Dielétricos de Alto Desempenho
Os fluidos dielétricos de hoje oferecem desempenho superior, contribuindo para taxas de usinagem mais rápidas, acabamentos de superfície mais finos e distorção térmica mínima. Eles também são mais ecológicos e mais seguros para os operadores.
XNUMX. Controle de Processo EDM
O controle efetivo do processo é crucial para explorar todo o potencial do EDM. Ele permite Fabricantes de EDM para ajustar os parâmetros do processo para desempenho ideal, alcançando um equilíbrio entre velocidade de usinagem, precisão e qualidade da superfície.
| Parâmetro de Processo | Efeito |
|---|---|
| corrente de descarga | Determina a profundidade e a velocidade de remoção do material |
| Duração do pulso | Afeta a taxa de erosão do material e o acabamento da superfície |
| ciclo de trabalho | Determina a quantidade de tempo que a descarga está ativa |
| Gap de tensão | Afeta a intensidade da descarga elétrica |
| Propriedades do fluido dielétrico | Afeta a velocidade de usinagem, o acabamento da superfície e o tamanho da HAZ |
Função dos Sistemas de Feedback
Máquinas EDM modernas incorporam sistemas de feedback sofisticados. Esses sistemas monitoram o processo de usinagem em tempo real, fazendo os ajustes necessários nos parâmetros do processo para manter as condições ideais. Essa adaptabilidade aumenta significativamente a consistência e a confiabilidade do processo EDM.
V. Inovações recentes e tendências futuras
| Trend | Descrição |
|---|---|
| Micro-EDM e Nano-EDM | Permita a fabricação de componentes de tamanho micro e nano com precisão excepcional em campos como microeletrônica e engenharia biomédica. |
| Sistemas EDM multi-eixos e híbridos | Usine formas 3D complexas com alta precisão, combinando EDM com outros processos de usinagem para versatilidade e eficiência sem precedentes. |
| Sistemas ecológicos e energeticamente eficientes | Ênfase no desenvolvimento de sistemas EDM ecologicamente corretos e energeticamente eficientes por meio do uso de fluidos dielétricos verdes, fontes de alimentação que economizam energia e estratégias de redução de resíduos. |
| Modelagem Preditiva e Simulação | Ferramentas poderosas para otimizar o processo EDM por meio do estudo do EDM sob várias condições, reduzindo tentativas e erros e acelerando o desenvolvimento de estratégias de usinagem eficazes. |
Aproveitando o poder da precisão com os serviços EDM da Boda
Na Boda, somos mais do que apenas um prestador de serviços – somos seu parceiro estratégico em manufatura de precisão. Compreendemos a ciência complexa e a tecnologia avançada por trás da eletroerosão (EDM) e aplicamos esse conhecimento para entregar produtos de altíssima qualidade. serviços EDM.
Com um profundo conhecimento da ciência da eletroerosão e tecnologia de ponta, inovamos constantemente na prestação dos nossos serviços. Seja eletroerosão a fio, eletroerosão por penetração ou perfuração EDM, nossa equipe de maquinistas especializados garante ótimo desempenho e precisão em cada projeto.
Nosso foco não é apenas atender às suas expectativas, mas superá-las. Ao adotar os mais recentes avanços tecnológicos, oferecemos eficiência, precisão e qualidade superiores, garantindo que seus projetos sejam concluídos no prazo e com os mais altos padrões.
Escolher Boda para suas necessidades de EDM garante um serviço enraizado em uma compreensão completa da ciência e tecnologia de EDM,
Conclusão
A ciência e a tecnologia por trás Usinagem por descarga elétrica A eletroerosão (EDM) revela o mundo complexo e fascinante da erosão controlada de materiais por faíscas. Do fenômeno da descarga elétrica, ao intrincado processo de erosão do material, ao papel multifacetado do fluido dielétrico e ao impacto na zona afetada pelo calor e no acabamento da superfície – cada aspecto contribui para as vastas capacidades da EDM.
O processo EDM continua a evoluir com novas tecnologias, materiais e controles de processo, levando a mais melhorias e inovações. As tendências recentes em micro e nano-EDM, sistemas multieixos e híbridos, práticas ecologicamente corretas e modelagem preditiva prometem um futuro empolgante para este versátil processo de usinagem.
Perguntas Frequentes
1. Que fatores influenciam o tamanho e a forma das crateras na EDM?
O tamanho e a forma das crateras no EDM são influenciados pela energia da centelha, a duração do pulso e as propriedades do material da peça.
2. Como o fluido dielétrico contribui para o processo EDM?
O fluido dielétrico desempenha várias funções no processo EDM. Atua como isolante evitando a descarga prematura e torna-se condutor quando ionizado, permitindo a passagem da faísca. Ele também esfria a área usinada e remove o material erodido e os detritos.
3. Como podemos controlar a Zona Afetada pelo Calor (HAZ) no EDM?
Controlar a energia da faísca e a duração do pulso pode minimizar o HAZ. Usar um fluido dielétrico adequado e garantir uma lavagem eficiente também pode ajudar a controlar a HAZ.
4. Quais são as tendências recentes na tecnologia EDM?
Tendências recentes na tecnologia EDM incluem desenvolvimentos em micro e nano-EDM, sistemas híbridos e multi-eixos, sistemas EDM ecológicos e o uso de modelagem e simulação preditivas para otimizar o processo.