
Анодирование металлических деталей
анодирование Этот процесс представляет собой разновидность электрохимического окисления, при котором на металле образуется слой оксида. В отличие от порошковых покрытий, которые образуются снаружи металлической подложки, анодирование происходит внутри неё. Цель этого процесса двояка: во-первых, он помогает защитить внешний слой от коррозии и истирания, а во-вторых, он имеет привлекательный внешний вид.
Для проведения процесса металлическую деталь необходимо погрузить в электролитный раствор. После этого металлическую деталь прикрепляют к положительному электроду электрической цепи. В результате ионы кислорода из электролитного раствора мигрируют к металлической поверхности, образуя там оксидное покрытие. Более подробная информация о процессе содержится в документе MIL-PRF-8625.
Как работает анодирование? Объяснение электрохимического процесса.
Анодирование металла происходит, когда металлический компонент выступает в качестве анода в электролитической ячейке. Процесс окисления происходит в кислой среде при наличии постоянного тока, вызывая реакции окисления на аноде, в результате чего образуется оксид алюминия путем связывания ионов кислорода с атомами алюминия.
Металлический материал сначала помещают в электролитный раствор и подключают к положительному полюсу источника питания, называемому анодом, что вызывает движение ионов кислорода к металлу, приводящее к окислению поверхности металла.
Какие металлы можно анодировать? Алюминий, титан, сталь и другие.
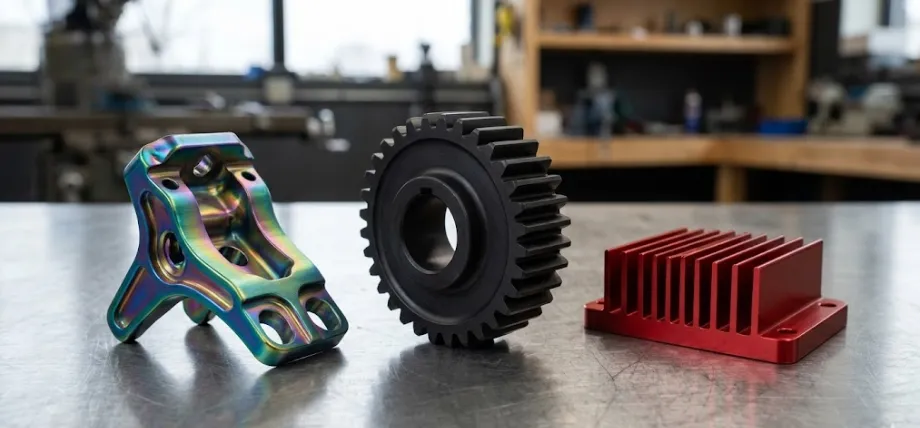
Высокоточные анодированные металлические детали
| Металл | Анодируемый | Заметки |
| Алюминий и алюминиевые сплавы | Да | Наиболее распространены сплавы 6061 и 7075; они хорошо поддаются анодированию; сплавы с высоким содержанием кремния и меди дают более темное и менее однородное покрытие. |
| Титан | Да | Обеспечивает яркие интерференционные цвета без использования красителей. Применяется в аэрокосмической промышленности, биомедицинских имплантатах и ювелирных изделиях. |
| Магний | Да | Включает в себя сложные технологические процессы. Не так популярен, как алюминий. |
| Сталь / Нержавеющая сталь | Нет | Оксиды железа являются реакционноспособными и не обладают коррозионной стойкостью. Вместо них следует использовать пассивацию, гальваническое покрытие или сухую пленочную смазку. |
| Медь/Латунь | Нет | Оксидное покрытие не обеспечивает необходимой защиты. Используйте хроматную обработку или гальваническое покрытие. |
При выборе металла для детали используйте алюминий или титан, если вам необходимо надежное защитное покрытие методом анодирования. Сталь является хорошей альтернативой для пассивации и гальванического покрытия.
Анодированный титан: цвета, технология и области применения.
Однако анодированный титан отличается от анодирование алюминия Поскольку при окрашивании анодированного титана не требуются красители, цвета получаются в результате контроля толщины слоя оксида титана, который регулирует отражение света. Разное напряжение приводит к образованию разных слоев оксида, что, следовательно, приводит к разным цветам: от желтого и коричневого при низком напряжении до синего и зеленого при высоком.
Анодированный титан очень популярен в производстве медицинских изделий, где необходимы биосовместимость, окрашивание, долговечность и отсутствие каких-либо красителей. Он также применяется в ювелирном деле и аэрокосмической промышленности благодаря важности цвета в оксидном слое.
Анодированная сталь: почему сталь нельзя анодировать и чем её можно заменить.
В процессе анодирования сталь не образует стабильного оксидного слоя, как алюминий. Оксиды железа продолжают расширяться, что приводит к результату, противоположному анодированию. анодированная сталь не стабильно.
| Цель | Рекомендуемый процесс для стали |
| Коррозионная стойкость (нержавеющая сталь) | Пассивация или электрополировка |
| Коррозионная стойкость (низкоуглеродистая сталь, для использования на открытом воздухе) | Горячее цинкование или порошковая покраска |
| Темный внешний вид с умеренной защитой | Черное оксидное покрытие |
| Износостойкость | Химическое никелирование или PVD-покрытие |
| Адгезия краски | Фосфатное конверсионное покрытие |
Виды анодирования: тип I, тип II и тип III (подробное объяснение)
Процесс промышленного анодирования в ванне
Анодирование включает в себя три основных вида анодирования, в зависимости от используемых электролитов и толщины образующейся в результате процесса оксидной пленки. Тип используемого анодируемого металла зависит от его предназначения.
| Свойства | Тип I – Хромовая кислота | Тип II – Серная кислота | Тип III – Твердая оболочка |
| электролит | Хромовая кислота | серная кислота | Серная кислота (высокая концентрация, низкая температура) |
| Толщина оксида | 0.5–2.5 мкм | 5–25 мкм | 25–75 мкм |
| Твердость | Низкий | Средняя | Очень высоко |
| Износостойкость | Низкий | Средняя | Прекрасно |
| Устойчивость к коррозии | Прекрасно | Очень хорошо | Очень хорошо |
| варианты цвета | Ограниченный ассортимент (только серый/прозрачный) | Широкий спектр действия (принимает красители) | Лимитированный (натуральный темно-серый/черный) |
| Размерное воздействие | Минимальные | 50% внутри / 50% снаружи поверхности | 50% на входе / 50% на выходе — существенное различие при жестких допусках. |
| Типичные области применения | тонкостенные прецизионные детали для аэрокосмической отрасли | Потребительские товары, общее машиностроение | Промышленные, военные, износостойкие компоненты |
| Проблемы окружающей среды | Высокая концентрация хромовой кислоты опасна. | Низкий | Низкий |
Тип I: Анодирование хромовой кислотой
Для получения минимальной толщины оксидной пленки используется оксид типа I (0.5–2.5 мкм) с электролитом на основе хромовой кислоты. Он рекомендуется для аэрокосмической отрасли. Однако его применение значительно сократилось из-за риска токсичности.
Тип II: анодирование серной кислотой
Наиболее широко используется в процессе анодирования. При использовании электролита на основе серной кислоты образуется оксидный слой толщиной от 5 до 25 мкм. Легко окрашивается, обеспечивая при этом защиту от коррозии.
Тип III: Твердое анодирование (твердое покрытие)
Тип III также весьма похож на тип II тем, что в нем используется электролит на основе серной кислоты; однако условия его применения, такие как концентрация и температура, отличаются, что позволяет получить твердую оксидную пленку толщиной 25-75 мкм. Он используется, когда необходима износостойкость, например, в гидравлических поршнях, механизмах скольжения и других станках, где высоки абразивный износ и трение. Из-за своей толщины, при его обработке необходимо вносить изменения в размеры.
Попробуйте Пролеан прямо сейчас!
Процесс анодирования алюминия: пошаговое описание.
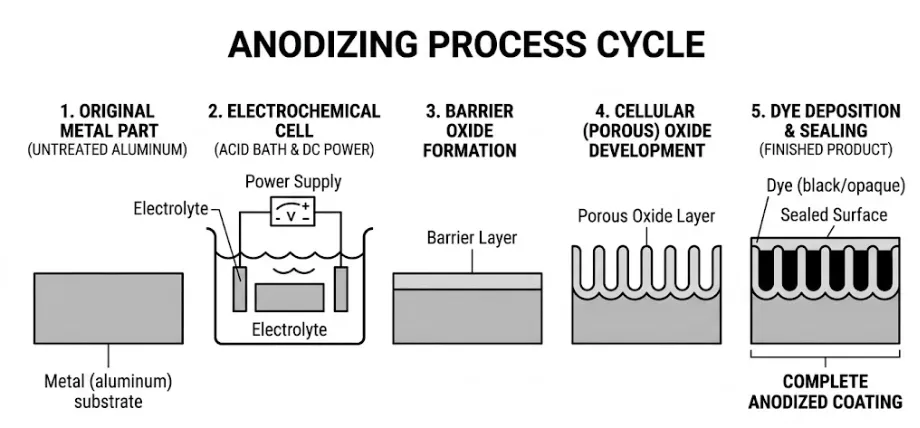
Схема цикла процесса анодирования
Шаг 1 – Подготовка поверхности
Детали подвергаются механической обработке или полировке, что называется финишной обработкой. Затем они поступают на линию анодирования металла. Любые царапины останутся видимыми.
Шаг 2 – Очистка и травление
Процесс обезжиривания проводится перед травлением для удаления естественного оксидного слоя, образовавшегося на поверхности металла, что обеспечивает ровную поверхность. Затем проводится удаление загрязнений с помощью азотной кислоты для удаления присутствующих легирующих примесей (Si, Cu, Mn и др.).
Шаг 3 – Анодирование (электрохимическая ванна)
Полученные детали погружают в раствор, содержащий кислоту, и прикрепляют к аноду, где они подвергаются воздействию электрического тока. Ионы кислорода перемещаются к поверхности и образуют оксид алюминия.
Шаг 4 – Добавление цвета (окрашивание)
В домах цвет алюминия При необходимости детали перемещаются в ванны для окрашивания. Этот процесс необходимо проводить сразу после анодирования, чтобы поры оставались открытыми.
Шаг 5 – Запечатывание пор
Герметизация пор предотвращает проникновение влаги и загрязнений. Это важнейший шаг для обеспечения коррозионной стойкости. Ниже приведены три наиболее популярных метода герметизации:
Герметизация горячей деионизированной водой
Компоненты погружают в деионизированную воду при температуре ≥95°C. Оксидный слой гидратируется и набухает, закупоривая все поры. Это наиболее проверенный метод, обеспечивающий превосходную коррозионную стойкость, хотя и энергоемкий.
Среднетемпературное уплотнение
Этот процесс проводится при температурах от 60 до 80 градусов Цельсия с использованием раствора ацетата никеля. Минеральные соли осаждаются внутри пор и химически связываются, закрывая поры. По сравнению с горячей сваркой, этот метод требует меньше энергии.
Герметизация при низкой/комнатной температуре
Химические герметики, как правило, на основе фторидов, используются при комнатной температуре. Это экологичный вариант, поскольку он потребляет меньше энергии. Однако после герметизации требуется период старения, прежде чем герметик станет полностью устойчивым к коррозии.
Анодирование против других процессов обработки металлов
| Свойства | анодирование | Порошковое покрытие | Преобразование хромата | Никелирование | пассивация |
| Тип процесса | электрохимический | Механические/термические | Поставщик | Химическое химическое соединение без электродов | Поставщик |
| Совместимые металлы | Al, Ti, Mg | Большинство металлов | Алюминий, сталь | Большинство металлов | Нержавеющая сталь |
| Толщина слоя | 5–75 мкм | 60–200 мкм | 0.5–2.5 мкм | 12–75 мкм | Нет добавленного слоя |
| Защита от коррозии | Прекрасно | Хорошо | Хорошо | Прекрасно | Хорошо |
| Электропроводность | Непроводящий | Непроводящий | проводящий | проводящий | проводящий |
| Износостойкость | Отлично (Тип III) | Средняя | Низкий | Очень хорошо | Низкий |
| варианты цвета | Широкий | Очень широкий | Ограниченный | Нет (серебро) | Ничто |
| Относительная стоимость | Низкий–умеренный | Низкий–умеренный | Низкий | Умеренно–высокий | Низкий |
Основные свойства и параметры анодированных деталей
| Свойства | Тип I | Тип II | Тип III |
| Толщина оксидного слоя | 0.5–2.5 мкм | 5–25 мкм | 25–75 мкм |
| Твердость поверхности | 200 л.с. | 300–400 ВН | 400–500 ВН |
| Устойчивость к коррозии | Прекрасно | Очень хорошо | Очень хорошо |
| Износостойкость | Низкий | Средняя | Прекрасно |
| Электропроводность | Непроводящий | Непроводящий | Непроводящий |
| Устойчивость к термическим нагрузкам | Низкий | Средняя | Высокий |
| Влияние размеров (с каждой стороны) | 0.5 мкм | 2.5–12.5 мкм | 12–37 мкм |
| Принимает краситель | Нет | Да | Ограниченный |
Преимущества анодирования металлических деталей
Наиболее распространенное преимущество анодирования металла, и именно поэтому оно предпочтительнее среди инженеров, заключается в его коррозионной стойкости. Оксидный слой на поверхности алюминия герметичен и не вступает в реакцию с другими химическими веществами или элементами. Для таких отраслей, как морская или аэрокосмическая промышленность, подобные качества очень важны.
Второе важное преимущество — это твердость поверхности. Непокрытый алюминий марки 6061 имеет твердость приблизительно 95 HV. Твердое покрытие типа III повышает твердость поверхности до 400–500 HV. Анодирование металла также является экологически безопасным методом. В нем используется серная кислота, которая подлежит повторному использованию и менее опасна, чем хромовая кислота или любое другое химическое вещество, используемое для хромирования. Кроме того, при использовании холодной сварки снижается энергопотребление.
Попробуйте Пролеан прямо сейчас!
Проектирование деталей для анодирования: что должны знать инженеры.
Контроль дефектов сварных швов
Ряд конструктивных решений, принятых до анодирования, влияют на конечное качество детали. Наиболее частые проблемы, связанные с анодированием алюминия, касаются размеров, сплава и геометрии.
- Допуск на размерОбразование оксидов происходит в двух направлениях от поверхности материала, примерно наполовину с каждой стороны. При анодировании типа II каждая поверхность увеличивается примерно на 2.5–12.5 мкм. При анодировании типа III увеличение возрастает до 12–37 мкм с каждой стороны. Допуски на отверстия, резьбу и другие детали с жесткими допусками должны учитывать эти изменения размеров. При анодировании типа III все отверстия меньше M8 должны быть либо замаскированы, либо обработаны после анодирования.
- Края и углыЭлектрический ток имеет тенденцию концентрироваться вокруг острых краев, что приводит к чрезмерному разрастанию и даже выгоранию материала. Все внешние острые углы, требующие нанесения твердого покрытия, должны иметь минимальный радиус 0.5 мм (0.020 дюйма).
- Метки шаблона: Для обработки деталей необходимо электрически соединить их с анодирующей стойкой. Места электрического соединения будут замаскированы и останутся без анодирования. Инженеры должны указать на чертеже, где могут располагаться эти метки – обычно в невидимых местах.
- Выбор алюминиевого сплава: Некоторые алюминиевые сплавы лучше подходят для анодирования. Сплавы 6061-T6 и 7075-T6 создают гладкие, однородные слои, идеально подходящие для черный анодированный алюминий Отделка. Высококремниевые сплавы (например, семейство 4xxx, используемые для литья) при анодировании приобретают темно-серый цвет и не подходят для каких-либо декоративных работ. Высокое содержание меди (серия 2xxx) приводит к менее равномерной отделке и плохой коррозионной стойкости по сравнению с семейством 6xxx.
- Электрическая проводимость: Анодированный оксидный слой является диэлектриком. Если на детали есть места, где необходимо установить электрическое соединение, эти места необходимо замаскировать перед процессом анодирования или обработать после него.
Услуги анодирования
Вы хотите повысить долговечность и коррозионную стойкость ваших деталей? В Boda мы предлагаем вам не только функциональные решения. услуги по анодированию поверхностейНо мы также уделяем внимание эстетике и внешнему виду деталей.
Почему стоит выбрать нас?
- Boda гарантирует неизменно высокое качество поверхности.
- Доступны различные варианты отделки в одном месте.
- 15+ лет производственного опыта
- Сроки выполнения 3-7 дней
Запросить бесплатная цитата Cегодня!
Заключение
Анодирование металла обеспечивает получение поверхности, которая является прочной и не наносится сверху. Выбор правильного типа анодирования (I, II или III) и понимание процесса увеличения размеров определяют успешный результат.
Часто задаваемые вопросы об анодировании металла
Как работает анодирование?
При анодировании на алюминий наносится тонкий слой оксида для защиты от внешних воздействий, сохранения его привлекательного внешнего вида, а иногда и для придания ему цвета.
Зачем нужно анодировать металлические детали?
Металлические детали анодируются по двум основным причинам: для защиты от коррозии и для улучшения эстетического вида.
Какова толщина анодированного слоя?
Толщина анодированного слоя зависит от используемого типа анодирования. Тип I обеспечивает толщину 0.5–2.5 мкм, тип II — 5–25 мкм, а тип III — 25–75 мкм.
Влияет ли анодирование на размеры деталей?
Да, анодирование влияет на размеры деталей. Поскольку оксидный слой отслаивается от основного металла, и примерно 50% анодированного слоя отслаивается наружу, это может изменить жесткие допуски в сопрягаемых деталях и уплотнительных элементах при использовании покрытий типа I и типа II.
Какие алюминиевые сплавы лучше всего подходят для анодирования?
Сплавы 6061-T6 и 7075-T6 являются наилучшими вариантами для анодирования алюминиевых сплавов.
Можно ли окрашивать анодированный алюминий?
Анодированный алюминий можно окрасить, погрузив его в красящие ванны, чтобы получить желаемый цвет.
IЯвляется ли анодированный алюминий электропроводящим материалом?
Оно не проводит электричество, потому что превращает внешнюю поверхность в оксид алюминия.
Является ли анодирование экологически чистым процессом?
Анодирование — чрезвычайно экологичный вариант, поскольку оно более пригодно для вторичной переработки и менее опасно, чем любое другое химическое вещество. Холодная герметизация также снижает энергопотребление.
В чём разница между анодированием типа II и типа III?
В обоих случаях используется электролит на основе серной кислоты, но в типе III она применяется в более высокой концентрации и при более низкой температуре. Тип II обеспечивает толщину слоя от 5 до 25 мкм, тогда как тип III обеспечивает толщину слоя от 25 до 75 мкм.
Какие химические вещества используются в процессе анодирования?
В процессе анодирования в качестве электролитов используются сильные кислоты. В частности, для анодирования типа I используются хромовая кислота, а для анодирования типов II и III — серная кислота.
Сотрется ли анодированное покрытие?
Со временем анодированное покрытие может стираться из-за трения или интенсивной эксплуатации.
Как оценить качество анодированных деталей?
Визуальный осмотр и инструментальные испытания позволяют оценить качество процесса анодирования.
Зачем мне включать метки для оснастки в свой проект?
Маркировка шаблонов обеспечивает повторяемость, точность и скорость. Она позволяет выравнивать инструменты или материалы в одном и том же месте.
Можно ли анодировать сталь?
Его можно анодировать, но иначе, чем алюминий. При этом образуется пористый оксид железа, а не защитный барьер.