
Фрезерный ювелирный инструмент с ЧПУ
Фрезерная обработка ювелирных изделий с ЧПУ — это субтрактивный метод, при котором инструменты с ЧПУ обрабатывают заготовки по точно заданному чертежу. Процесс начинается с создания цифровой модели в системе автоматизированного проектирования (САПР), определяющей геометрию с точностью до 0.01 мм.
Затем модель преобразуется в траектории инструмента с помощью программного обеспечения CAM и служит руководством для многокоординатных фрезерных станков. Черновая обработка предполагает удаление большого объёма материала на высоких скоростях, обычно около 10 000–20 000 об/мин, после чего следует чистовая обработка с использованием высокоточных инструментов для получения гладких поверхностей.
Пролеантех Мы предлагаем высококачественную механическую обработку с последующей обработкой полированных и зеркальных поверхностей на шлифовальных станках с ЧПУ. Мы также предоставляем услуги по монтажу и сборке ювелирных изделий и обладаем опытом сварки цветных металлов.
Постобработка включает в себя контроль, полировку или литье в ювелирные формы. Ключевыми особенностями этого производственного процесса являются повторяемость производства, минимизация отходов и обработка золота или титана.
Виды обработки на станках с ЧПУ для изготовления ювелирных изделий
Существуют различные виды обработки на станках с ЧПУ.
Фрезерная обработка ювелирных изделий с ЧПУ
фрезерные с ЧПУ ювелирные изделия, в частности микрофрезерование— основной процесс изготовления ювелирных изделий, использующий вращающиеся фрезы, установленные на 3-5-координатных станках, для вырезания сложных трёхмерных фигур из воска, смолы или металла. Однако базовые профили всё же могут быть использованы. Филигранный рисунок с выточкой можно изготовить на 5-координатном станке, обеспечивая допуски приблизительно ±0.005 мм.
Токарная обработка с ЧПУ
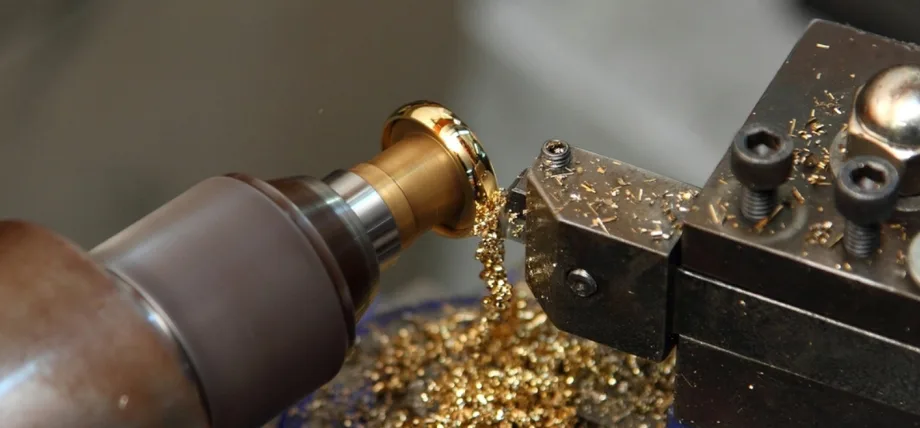
Процесс обработки золота
Это идеальный метод токарной обработки для симметричных цилиндрических форм, таких как кольца и безели. Заготовка вращается, а инструменты для торцевания и прорезки канавок подаются со скоростью до 3000 об/мин, при этом тонкие стенки таких изделий удерживаются под действием контролируемых усилий без деформации.
ЧПУ Гравировка
Высокоскоростные станки, оснащенные алмазным инструментом, гравируют поверхности готовых изделий, создавая узоры или надписи глубиной от 0.05 до 0.2 мм, гарантируя отсутствие искажений при обработке деталей.
Лазерная и плазменная резка с ЧПУ
Эти термические методы позволяют резать или окрашивать цветные металлы. Формирование градиента путем окисления и обработка гибких материалов, таких как кожа, а также прочных сплавов, достигается с помощью сфокусированных лучей.
Электроэрозионная обработка (EDM)
Электроэрозионная обработка проволочными или прошивными электродами обрабатывает твердые материалы, такие как платина, с помощью электрических искр в диэлектрической жидкости. Эти процессы обеспечивают превосходную обработку микроэлементов размером менее 0.1 мм, где механические инструменты могут выйти из строя.
Гибриды Mill-Turn
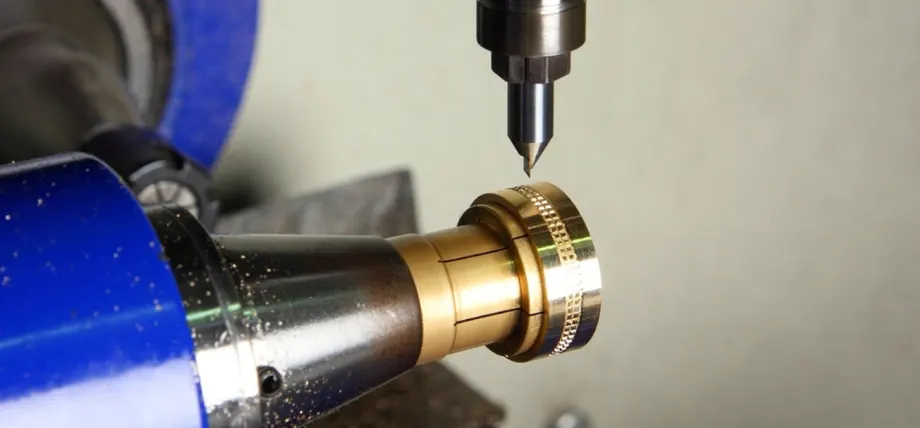
Гравировка ювелирных изделий с ЧПУ
По сути, эти станки совмещают фрезерование и точение за один установ, что позволяет сократить время цикла на 40%. Хорошим примером такого совмещения операций является изготовление сложных изделий, таких как подвески.
Процесс прокатки ювелирных изделий
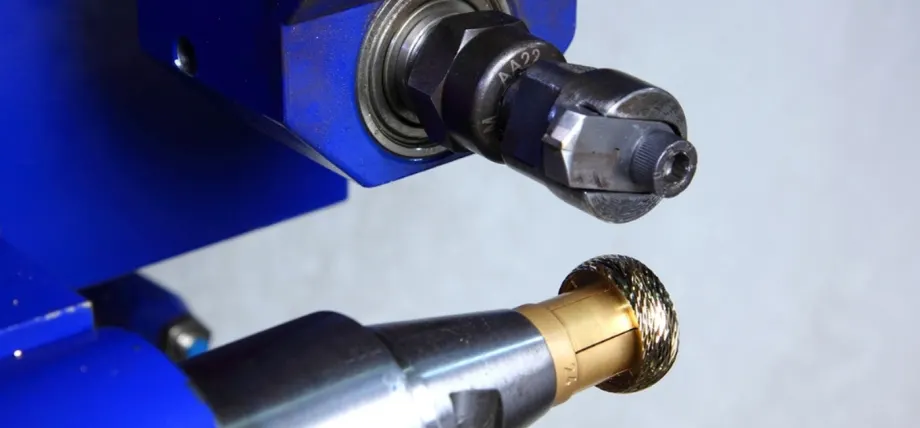
Текстурированная обработка ювелирных изделий
При этом происходит деформация заготовки посредством последовательного процесса прокатки.
- При отжиге для размягчения и рекристаллизации зерна с последующим снижением твердости для облегчения деформации в процессе эксплуатации металл нагревают при температуре 600-800 °С для снижения твердости и пластичности.
- Сначала очистите, выровняйте и отшлифуйте кромки металлической полосы, чтобы они вошли в процесс прокатки без дефектов.
- Перед измерением микрометром установите зазор ролика на толщину от -10 до -20%.
- Выполните глухой проход, при котором нет затяжки, чтобы определить канавку, после чего уменьшайте ее примерно на 0.1-0.2 мм от прохода к проходу.
- Прокатывайте в одном направлении и поддерживайте одинаковую скорость (20–30 об./мин. вручную; 100 мм/мин. с помощью электродвигателя) для выравнивания потока зерна.
- Проводите отжиг между каждыми 3–5 проходами для восстановления пластичности и предотвращения растрескивания из-за упрочнения.
- Для текстурирования вставьте шаблонные пластины, прилагая давление на половину скорости, чтобы отпечатать рельеф 0.05–0.3 мм.
- Измерьте микрометром окончательную толщину до ±0.01 мм, затем сверните в натяжную спираль для минимизации отскока и окисления.
Следуя этим шагам, вы сможете создавать изящные и красивые ювелирные украшения.
Советы по созданию дизайна ювелирных изделий для обработки на станках с ЧПУ
Вот некоторые дополнительные шаги при проектировании ювелирных изделий для обработки на станках с ЧПУ.
Отдайте приоритет владению программным обеспечением САПР
Используйте такие инструменты, как Rhino или Matrix, для создания подробных цифровых моделей, гарантируя, что геометрия учитывает радиусы инструментов и позволяет избежать нетехнологичных особенностей, таких как стенки нулевой толщины.
Включить минимальные допуски
Конструкция с толщиной стенок более 0.5 мм и углами уклона 2–5° облегчает доступ к инструменту и снижает вибрацию во время обработки.
Оптимизировать под свойства материала
Выбирайте обрабатываемые материалы, например, воск для прототипов или золотые сплавы для окончательных изделий, регулируя глубину рельефа в зависимости от твердости (например, меньшую для титана с пределом текучести > 800 МПа).
Моделируйте траектории движения инструмента на ранней стадии
Используйте программное обеспечение CAM для предварительного просмотра траекторий, устанавливая шаг на 40–60 % от диаметра инструмента для балансировки. чистота поверхности и время обработки, что позволяет избежать появления выбоин.
План фиксации запасов
Включайте в конструкцию выступы или припуски, чтобы обеспечить надежное закрепление, избегая видимых поверхностей для сохранения эстетичного вида после снятия.
Проверка с помощью секционного анализа
Используйте поперечные сечения для подтверждения совмещения, например, погрешности в посадочных местах зубцов до 0.02 мм, что гарантирует устойчивость камня и точность сборки.
Воспользуйтесь переработкой лома
При проектировании объектов переработки драгоценных металлов следует учитывать возможность сбора стружки, чтобы минимизировать отходы и экономически эффективно извлекать материал. Используя эти шаги, вы сможете создать украшения по своему выбору.
Преимущества ЧПУ в ювелирном производстве
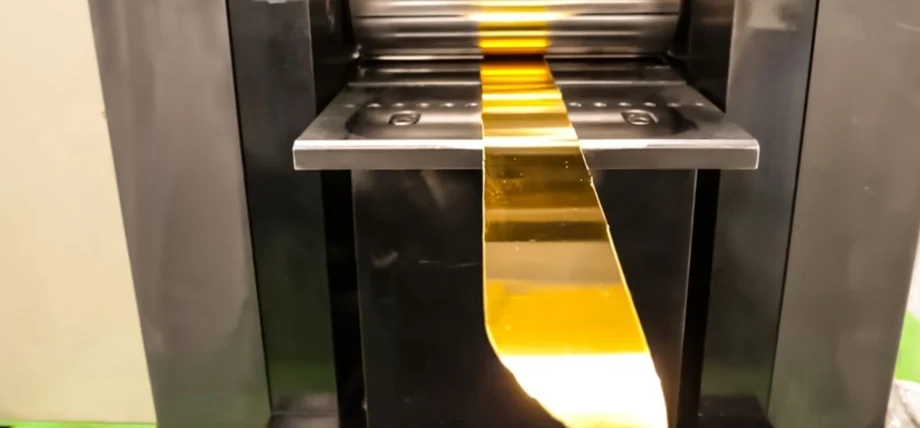
Лист прокатного золота
Превосходная точность и аккуратность
Прецизионная обработка деталей с ЧПУ Допуски составляют ±0.005 мм, что позволяет создавать такие сложные детали, как гильошированные узоры, которые превосходят возможности ручной работы или методов литья.
Повышенная универсальность дизайна
Позволяет создавать сложные геометрические формы и индивидуальные решения, от поднутрений до филигранных узоров, без переоснащения или повторной обработки. применение индивидуальной обработки с ЧПУ обеспечивают большую гибкость по сравнению с другими процессами, такими как литье под давлением.
Разнообразие материалов
Возможность работы с различными материалами, включая драгоценные металлы, смолы и композиты, с одновременной адаптацией параметров для оптимальной загрузки чипов.
Сокращение времени и стоимости производства
Автоматизирует процессы, сокращая трудозатраты на 70% и отходы на 5–10%, при этом позволяя быстро изготавливать прототипы всего за несколько часов.
Повышенная эффективность и масштабируемость
Минимизирует дефекты благодаря повторяемости более 99%, что позволяет осуществлять промышленное производство партиями от простых прототипов до тысяч.
Обходит традиционные ограничения
Позволяет отказаться от обычных соображений об усадке и позволяет производить прямую механическую обработку готовой детали, даже улучшая качество поверхности после обработки на станке.
Проблемы обработки ювелирных изделий на станках с ЧПУ
- Микромасштабная точность: Достижение высокой точности в сложных конструкциях с жесткими требованиями к допускам оказывается серьезной проблемой.
- Износ и поломка инструмента: Мелкие режущие инструменты, используемые для обработки деталей ювелирных изделий, как правило, быстро изнашиваются и выходят из строя.
- Материал: Процесс обработки сопряжен с трудностями, поскольку драгоценные металлы и камни имеют разную твердость.
- Качество обработки поверхности: Процесс получения зеркальной поверхности путем резки требует специальных настроек параметров резки, чтобы избежать чрезмерной полировки.
- Комплексное программирование: Процесс создания траекторий движения инструментов для художественных и органических форм требует много времени из-за требований программирования.
- Контроль вибрации: Небольшие вибрации во время процесса могут вызвать искажение элементов, что приведет к снижению точности детализации.
Какие ювелирные станки с ЧПУ самые лучшие?
Это одни из лучших Станки с ЧПУ вы можете использовать:
Карбид 3D Nomad 3
Carbide 3D Nomad 3 — это компактный настольный ювелирный станок с ЧПУ, оптимизированный для таких точных операций, как изготовление прототипов ювелирных изделий и мелкосерийное производство деталей.
Его рабочая область составляет 215 x 215 x 70 мм, он оснащен функцией автоматического измерения инструмента, а скорость может достигать 10 000 об/мин для сложной гравировки и фрезерования воска или мягких металлов с допусками менее 0.01 мм. Все это обойдется менее чем в 2,800 долларов, что делает его отличным оборудованием для любителей или небольших студий, которое можно легко интегрировать в закрытую конструкцию.
СИЛ X5
SYIL X5 — это промышленные станки с габаритами и массой, отвечающие потребностям ювелиров, с рабочими размерами от высоты до примерно 250 x 300 x 250 мм. Он оснащен чрезвычайно мощным шпинделем с частотой вращения 24 000 об/мин и парой линейных направляющих, что позволяет производить обработку практически без люфта.
Поверхностная обработка Обычно достигается средняя шероховатость (Ra) менее 0.8 при обработке золота или серебра. Стоимость станка составляет около 10 000 долларов США, а его характеристики, прочность и возможности программирования подачи СОЖ позволят выполнить любую резку в сложных зонах, что позволит профессиональным ювелирам выполнять любые работы.
STYLECNC ST-FC3030
STYLECNC ST-FC3030 — это прецизионный ювелирный волоконный лазер с ЧПУ для резки металлических ювелирных изделий. Он также может гравировать и контурировать золото, серебро и медь. Его особенности включают площадь 300 x 300 мм, мощность от 1500 до 2000 Вт и точность на уровне микрона, чистую резку кромок без заусенцев на высоких скоростях до 600 мм/с. Его цена составляет около 8,000 долларов США, но доступное программное обеспечение и его компактность помогают новичкам или малому бизнесу создавать сложные проекты.
Попробуйте Пролеан прямо сейчас!
Советы по дизайну для изготовления ювелирных изделий с помощью ЧПУ
- Оптимизация для обрабатываемости: Конструкция должна включать в себя функции, соответствующие размерам инструмента и эксплуатационным ограничениям машины, чтобы свести к минимуму чрезмерную сложность.
- Используйте соответствующие допуски: Установите допуски, соответствующие уровню точности вашего оборудования с ЧПУ и характеристикам поведения материала.
- Упростите сложные детали: Конструкция должна ограничивать размеры декоративных элементов, соответствующими диаметру инструмента и возможностям точности резки.
- Проектирование платного доступа: Конструкция должна обеспечивать доступ инструментов ко всем поверхностям и элементам без риска столкновений инструментов.
- Подходящие материалы: При выборе материалов следует сосредоточиться на металлах и сплавах, которые эффективно поддаются обработке и обеспечивают превосходное качество поверхности.
- Постобработка: Проект должен предусматривать пространство для операций последующей обработки, таких как полировка и нанесение покрытия, а также закрепка камней.
- Тест с прототипами: Процесс проектирования должен начинаться с испытаний прототипа для подтверждения осуществимости проекта, прежде чем переходить к крупномасштабному производству.
Прокатный стан для изготовления ювелирных изделий
Прокатные станы являются необходимым оборудованием для изготовления однородных металлических заготовок в ювелирных мастерских. Ручные модели, такие как 90-миллиметровые плоские и проволочные варианты Pepetools, оснащены чугунными рамами с передаточным числом 1.2:1 для увеличения крутящего момента, что снижает утомляемость оператора при выполнении последовательностей из 20–50 проходов.
Ролики хромированные с толщиной покрытия 0.2 мкм, зазор регулируется микрометром с шагом 0.01 мм. Прокатные станы — необходимое оборудование для производства однородного материала в ювелирных мастерских. Ручные модели, например, 90-миллиметровый прокатный стан с проволокой Pepetools, имеют передаточное отношение 1.2:1 для увеличения крутящего момента.
Передаточное отношение распределяет нагрузку по всему станку, значительно снижая усталость, которая могла бы возникнуть при обработке от 20 до 50 проходов. Хромированные ролики обработаны с точностью 0.2 мкм и имеют микрометрическую регулировку с шагом 0.01 мм.
Электрические модели, такие как те, что выбраны в C130 компании Durston, обеспечивают мощность около 1.5 кВт, при этом скорость 100 мм/мин становится постоянной благодаря системам блокировки безопасности и реверса, которые позволяют быстро устранить неправильную подачу без разборки машины. Такие аксессуары, как удлинительные оправки с зенковкой, помогают расширить проволочные канавки до конфигурации профиля D-образного сечения.
Техническое обслуживание включает еженедельную смазку внутренних деталей маслом с вязкостью ISO VG 68 и ежеквартальную правку роликов для обеспечения биения менее 0.05 мм. Выбор ширины проката (80–130 мм для листов) и производительности (8–18 SWG) является одним из критериев выбора, а комбинированные установки оптимизированы для имеющегося пространства. 99% бездефектной подготовки материала обеспечивает превосходные результаты последующих процессов, таких как пробивка.
Попробуйте Пролеан прямо сейчас!
Украшения ручной работы против украшений, изготовленных на станке, для массового производства
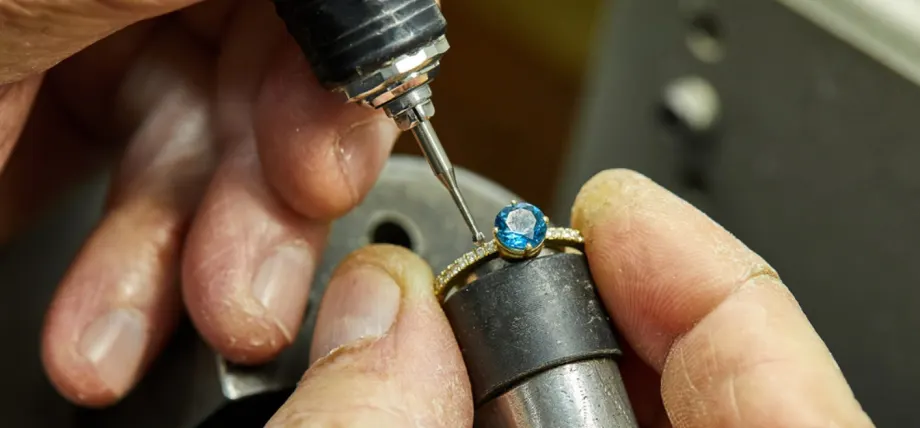
Установка драгоценных камней вручную
Изготовление ювелирных изделий вручную требует мастерства ремесленника, использующего молотки, напильники и горелки для создания индивидуальных форм, что позволяет добиться органичной асимметрии, ценимой на рынке товаров по индивидуальному заказу, но ограниченной 5–10 изделиями в день на одного мастера из-за усталости и вариабельности (допуски ±0.5 мм). Этот метод сохраняет тактильную аутентичность, поскольку волокна следуют траекториям ручной деформации.
Обработка ювелирных изделий на станках с ЧПУ процесс фрезерования или штамповка, превосходна в массовом производстве, воспроизводя дизайн со скоростью более 100 единиц в час с точностью ±0.01 мм, снижая отклонения в материалах до <1% для простых конструкций. Автоматизация минимизирует дефекты, вызванные человеческим фактором, при этом обеспечивая единообразие эстетики, исключая едва заметные несовершенства, характерные для происхождения.
Что касается масштабируемости, механическая обработка снижает себестоимость единицы продукции на 60–80% после 1,000 циклов благодаря амортизированной оснастке, в то время как костюмы ручной работы заполняют ниши с низкими объемами производства, предлагая в 2–3 раза более высокую стоимость труда (20–40 часов на изделие). Экологичность предполагает снижение отходов при механической обработке на 10–15%, но ручная работа делает акцент на этичном подходе к закупкам.
Кустарный метод изготовления прецизионных ювелирных изделий включает в себя изготовление с помощью техники ковки, филигранной работы и ручной пайки. Это позволяет производить небольшие партии, примерно 5–10 разновидностей в день, и работать с ними может только один человек, поскольку настоящему мастеру, специализирующемуся на таких работах, неизбежно мешают усталость и отклонения (допуски ±0.5 мм).
Этот метод позволяет сохранить тактильную подлинность драгоценных камней, физически обновляя пути их деформации. Ювелирные изделия, изготовленные на станках с ЧПУ или штампованными, лучше всего подходят для массового производства, при этом объемы выпускаемой продукции составляют от 500 до 100 изделий в час, что позволяет поддерживать погрешность в пределах 0.01 мм и достигать допусков на материалы менее одного процента.
Автоматизация эффективно контролирует любую вероятность человеческих ошибок, хотя и ценой несовершенств, которые могли бы многое рассказать об их происхождении. Что касается масштаба, то механическая обработка снижает некоторые затраты на единицу продукции примерно на 60–80 % после изготовления 1000 деталей, что является инвестицией, а ручное производство в основном ограничивается рынками с небольшими объемами производства, где затраты увеличиваются в 2–3 раза из-за затраченного рабочего времени.
С точки зрения экологии механическая обработка обычно выявляет около 10–15 % лишнего материала, прежде чем становится более экономичной по сравнению с ручной обработкой. Сочетание обработанных на станке оснований с окончательной отделкой, выполненной вручную, — это способ найти золотую середину между неэффективностью и внешним видом, позволяющий занять 70% доли рынка в среднесерийном производстве.
Услуги фрезерования на заказ для изготовления ювелирных изделий
В компании Boda мы отдаем приоритет услугам токарно-фрезерной и швейцарской фрезерной обработки для сложных дизайнов и микроэлементов на деталях и ювелирных изделиях с ЧПУ. Фрезерование с ЧПУ позволяет создавать узоры, рисунки, гравировки, корпуса и любые микроэлементы, необходимые вам для мелкосерийного и крупносерийного производства ювелирных изделий. Мы также предоставляем поддержку DFM и варианты материалов для эстетической отделки и выбора цвета. Свяжитесь с нами сегодня, чтобы получить бесплатная цитата в течение нескольких часов!
Заключение
Фрезерные инструменты в прокатных станах ювелирное производство превращается из кустарного промысла в высокоточную инженерию, позволяя наладить массовое производство с минимальными дефектами. Если производители будут соблюдать принципы проектирования и выбора оборудования, они смогут сделать процесс экономичным, не жертвуя при этом сложностью.
Дальнейшее сокращение времени цикла можно ожидать в связи с будущим развитием траекторий инструментов на базе ИИ, что внесет значительный вклад в утверждение этих технологий в качестве основы отрасли.
Часто задаваемые вопросы
Как использовать прокатный стан для ювелирных изделий?
Отожгите металл, зачистите кромки, установите зазор на обжатие 10–15%, смажьте ролики, прокатывайте постепенно (0.1–0.2 мм/проход) с постоянной скоростью, отжигайте каждые 3–5 проходов, измеряйте толщину и сворачивайте в рулон.