
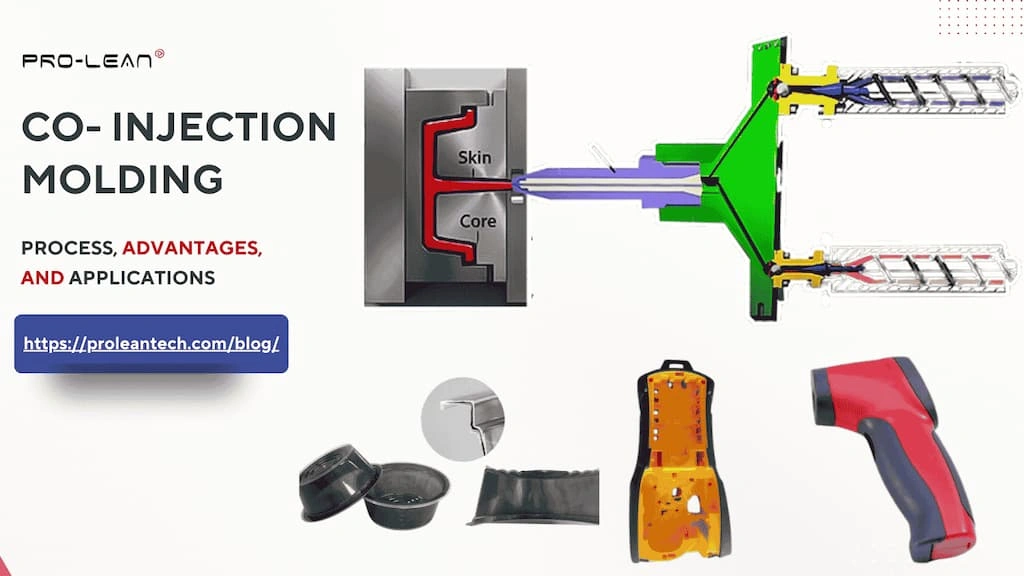
 Совместное литье под давлением
Соинжекционное литье — это подвид литья пластмасс под давлением, при котором два отдельных инжекционных блока одновременно или последовательно впрыскивают расплавленный материал в одну форму. Таким образом, это процесс литья под давлением с использованием двух материалов.
Услуги по формованию Также можно производить детали из двух или более материалов, но технология соинжекции позволяет делать это за один цикл, повышая скорость и снижая затраты.
Технология соинжекционного литья позволяет производить потребительские товары, упаковочные материалы и медицинские изделия. Кроме того, эта технология помогает оптимизировать использование переработанного пластика.
В последующих разделах будет подробно рассмотрен процесс соинжекционного литья, его преимущества, недостатки, области применения, рекомендации по проектированию и потенциальные проблемы.
Что такое совместное литье под давлением?
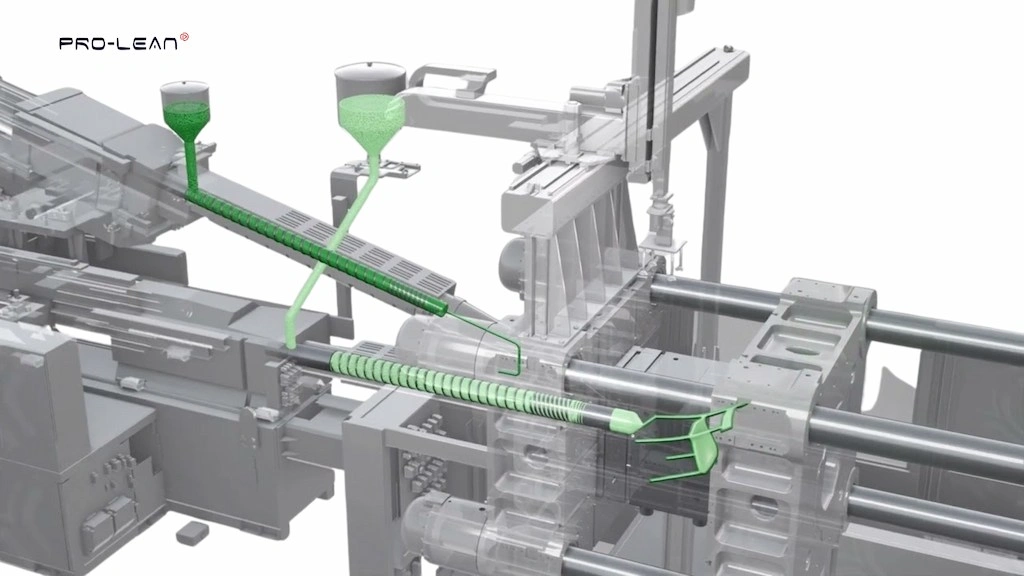
Что такое коинъекция?
Соинжекционное литье — это специализированный вид литья под давлением. литье под давлением используется для производства деталей и изделий из двух материалов, состоящих из внутреннего "ядро«и внешний слой»кожаПроцесс включает в себя последовательное или одновременное впрыскивание расплавленного материала в форму с использованием двух разных инжекционных устройств.
Например, бутылки для напитков с сердцевиной из переработанного полипропилена и внешним слоем из пищевого полипропилена. Таким образом, можно повысить вес, стоимость материалов, упростить процесс формования и ускорить производство.
Совместное литье под давлением позволяет производить цельные и прочно скрепленные многослойные детали для упаковочной, автомобильной, медицинской, потребительской и других отраслей промышленности.
Попробуйте Пролеан прямо сейчас!
Как работает соинжекционное литье?
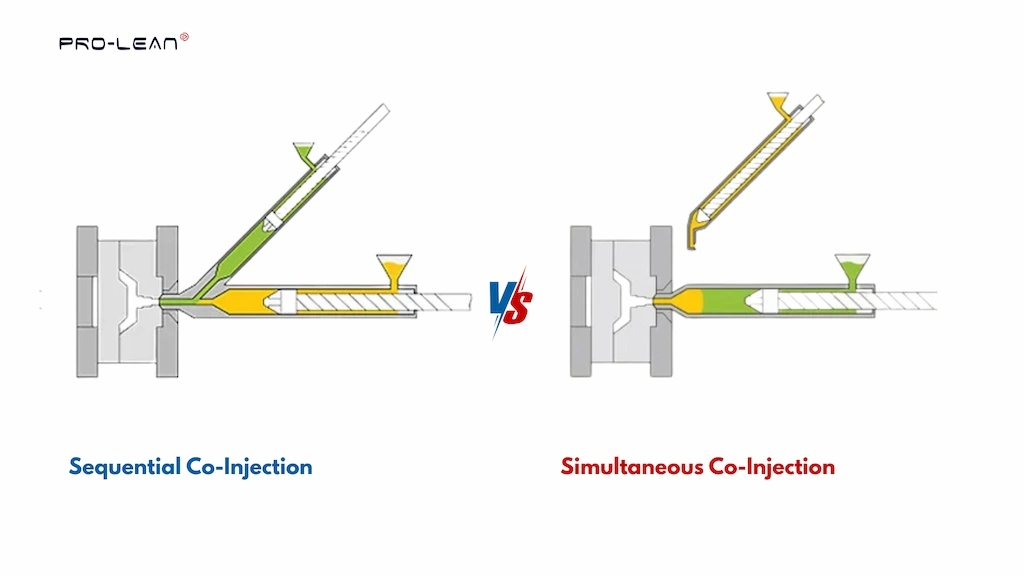
Методы совместной инъекции
Принцип работы соинжекционного литья заключается в последовательном или одновременном впрыскивании двух различных полимеров в одну полость пресс-формы. Для этого к одному и тому же соплу подключаются два или более инжекционных блока, и расплавленные отдельно полимеры впрыскиваются одновременно или последовательно.
Последовательная совместная инъекция
Два разных полимера, расплавленные в отдельных блоках, впрыскиваются в полость пресс-формы один за другим с контролируемым интервалом времени. Положение хода, контроль времени и другие параметры могут быть установлены в литьевой машине для достижения точной последовательности. Следовательно, последовательность впрыска может быть либо «оболочка-сердечник», либо «оболочка-сердечник-оболочка».
Одновременная совместная инъекция
Этот метод включает в себя одновременное впрыскивание двух различных полимеров (расплавленных в разных звеньях) в одну полость пресс-формы с помощью коаксиального сопла. Жидкий полимер с высокой вязкостью течет из системы горячеканальных каналов, циркулирует по полости и образует внешний и внутренний слои, в то время как другой материал образует сердцевину, восстанавливая структуру «оболочка-сердцевина-оболочка». Именно поэтому его также называют «сэндвич-формованием».
Процесс соинжекционного литья
Процесс соинжекционного литья включает в себя несколько этапов, в том числе проектирование детали и пресс-формы, выбор материала, сушку гранул, подачу материала, впрыск, охлаждение и извлечение детали.
Далее давайте более подробно разберем эти шаги.
1. Проектирование деталей и пресс-форм
Сначала спроектируйте необходимую деталь и соответствующую пресс-форму для соинжекционного литья. Четко определите толщину внешней и внутренней обшивки, размеры, структуру слоев и т. д. Кроме того, учтите два канала для материалов внешней и внутренней обшивки.
2. Выбор материала
Далее следует выбрать материалы для внешней оболочки и сердцевины. Они должны быть совместимы друг с другом; как правило, для сердцевины выбирают жесткие пластмассы, а для внешней оболочки — мягкие пластмассы, резину или эластомеры.
Вот наиболее распространенные примеры соинжекционного литья для ««Кожа + Сердце» комбинации:
- Поликарбонат (ПК) + АБС
- Нейлон (ПА) + нейлон, армированный стекловолокном
- Полипропилен (ПП) + переработанный ПП
- ПЭТ + переработанный ПЭТ
- HDPE + переработанный HDPE
- АБС + переработанный АБС
- Полипропилен (ПП) + вспененный ПП
- ПЭТ + этиленвиниловый спирт (ЭВВ)
3. Сушка и плавление
Гранулы сырья высушивают для контроля содержания влаги, затем подают их в соответствующие инжекционные установки (обычно шнековые цилиндры). Здесь необходимо отдельно установить противодавление, скорость вращения шнека и другие параметры. Шнек нагревает и подает гранулы к соплу при контролируемой температуре.
4. Введение (последовательное или одновременное)
В зависимости от слоев и структуры детали, расплавленные полимеры следует впрыскивать в литьевую форму последовательно или одновременно, как мы обсуждали ранее. Далее для этого предпочтительны системы горячего литья.
5. охлаждение
После впрыскивания материалов оболочки и стержня, заполните форму и дайте ей затвердеть в течение определенного времени. Также можно использовать соответствующие системы охлаждения в зависимости от сложности детали и типа сырья.
6. Выброс детали
После охлаждения формы и полного затвердевания детали внутри, извлеките многослойную деталь из формы, нажав на выталкивающие штифты. Затем осмотрите их на наличие дефектов поверхности и проверьте точность размеров. Кроме того, при необходимости обработайте их обрезкой, полировкой или другими операциями.
В чём преимущества соинжекционного литья?
Ускоренное производство, высокоэффективные детали, экономичность, эстетичная привлекательность, универсальность свойств и возможность индивидуальной отделки — вот основные преимущества процесса соинжекционного литья.
- Более быстрое производство: Поскольку соинжекционное литье позволяет изготавливать многокомпонентные/многослойные детали за один цикл, это сокращает объем сборки и время производства.
- Высокопроизводительные компоненты: Совместное литье под давлением соединяет два различных материала в единую деталь, обеспечивая высокую структурную целостность, жесткость и прочность.
- Затрат и выгод: Изготовление оболочки и сердцевины с различным типом сцепления обходится дороже, чем соинжекционное литье. Кроме того, это дешевле, чем литье с наложением.
- Эстетическая привлекательность: В рамках одного производственного цикла можно добавить эстетически привлекательный слой различных материалов к отформованным деталям.
- Универсальность свойств: Это позволяет объединить свойства двух материалов в одной детали/изделии.
- Качество поверхности: Метод соинжекции позволяет получать детали с индивидуальной отделкой, текстурой, цветом или гладкостью.
В чём заключаются недостатки соинжекционного литья?
Этот процесс литья под давлением с использованием нескольких материалов также имеет некоторые недостатки, такие как необходимость использования нескольких литьевых установок, совместимость между оболочкой и сердечником, точное позиционирование материалов и т. д.
- Необходимость использования нескольких форсунок: Для одновременного впрыска требуется два или более инжекционных блока, что увеличивает первоначальные затраты на настройку и оснастку.
- Точное позиционирование материалов: В отличие от литья с закладными элементами, здесь невозможно точно расположить две области материала; контролировать можно только толщину слоя.
- Совместимость с кожей и телом: Невозможно одновременное литье под давлением любых двух материалов; должна быть обеспечена совместимость.
- Сложность конструкции пресс-формы: Конструкция пресс-формы становится более сложной для обеспечения строгого контроля потока между оболочкой и сердечником.
Каковы области применения? Примеры соинжекционного литья.
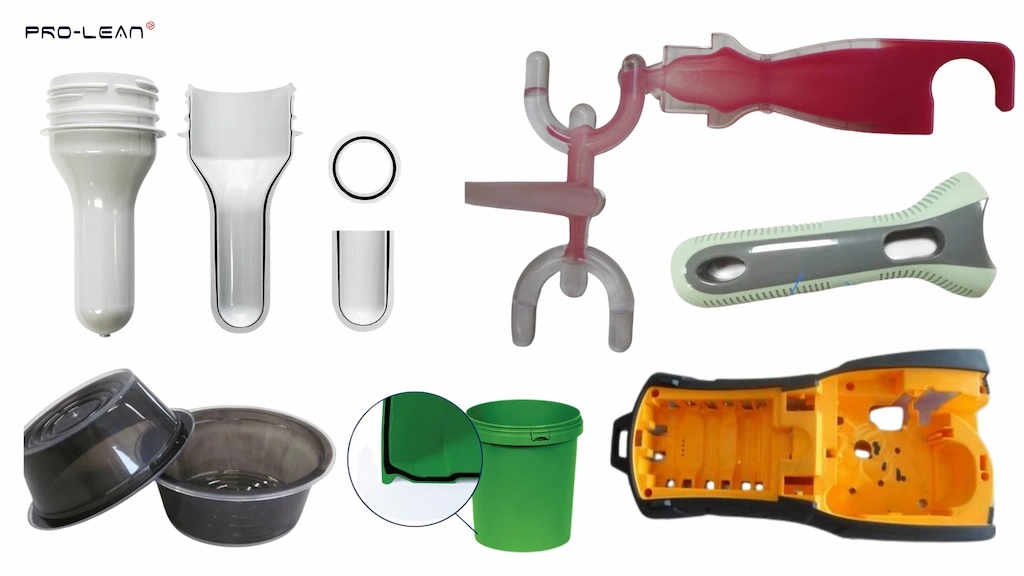
Детали, изготовленные методом совместного литья под давлением.
Детали и изделия, изготовленные методом соинжекционного литья, используются в автомобильной, потребительской, упаковочной, медицинской, вторичной переработке и многих других отраслях промышленности.
В таблице ниже представлен подробный обзор примеров соинжекционного литья в различных отраслях промышленности.
| Промышленность | Почему? | Примеры |
| Автомобильная | Для деталей, имеющих структурный сердечник и эстетический внешний слой. | Панели приборной панели, панели внутренней отделки, крышки двигателя и уплотнители. |
| Потребительские товары | Детали с улучшенным сцеплением, эстетичным внешним видом и возможностью настройки текстуры. | Чехлы для телефонов, ручки для бытовой техники и рукоятки для инструментов. |
| Упаковка | Многослойные контейнеры и максимальное использование переработанных материалов. | Флаконы для косметики, контейнеры для хранения, многослойные банки и упаковка для напитков. |
| Мед | Функциональная герметизация в медицинских изделиях. | Рукоятки хирургических инструментов, корпуса диагностических устройств и детали ингаляторов. |
| Круговая переработка отходов | В основе конструкции используется переработанный материал, что не влияет на эстетику. | Упаковка бутылок, крышек для моющих средств и т. д. |
Попробуйте Пролеан прямо сейчас!
Отраслевые практики в проектировании соинжекционных литьевых форм
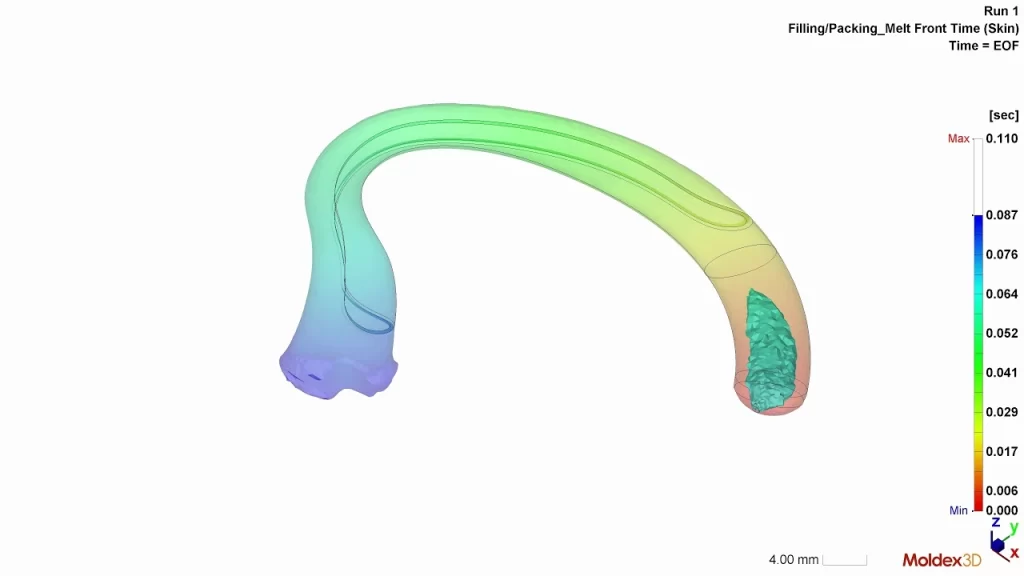
Моделирование совместной инъекции
Проектирование – это не только создание цифровой инженерной модели нужной детали, но и разработка формовочной конструкции, оптимизированной по простоте формования, скорости производства, точности размеров и экономической эффективности.
Ниже приведены некоторые отраслевые практики/соображения, касающиеся оптимизации конструкции для совместного литья под давлением с учетом технологичности производства (DFM).
- Толщина детали
Необходимо обеспечить равномерную толщину по всей поверхности, не менее 1-3 мм, в зависимости от типа материала. Кроме того, толщина не должна превышать 5 мм.
- Объем материала
Основной объем должен составлять 20-80%, а объем поверхностного слоя — обратно пропорциональный. Это необходимо для поддержания эффективного потока вводимых питательных веществ.
- Тип ворот
Выберите подходящий тип литникового канала для литья под давлением и расположите его на более толстых участках для равномерного фрезерования.
- Допуски
Установите одинаковые допуски по размерам для всех элементов и учитывайте охлаждение слоев. При совместном литье под давлением обычно допуски составляют ±0.1 мм.
- Линия тока
Выбирайте простые геометрические формы пресс-форм, способствующие эффективному потоку материала. Избегайте резких переходов толщины, острых углов и длинных тонких участков.
Совместное впрыскивание против других процессов литья под давлением
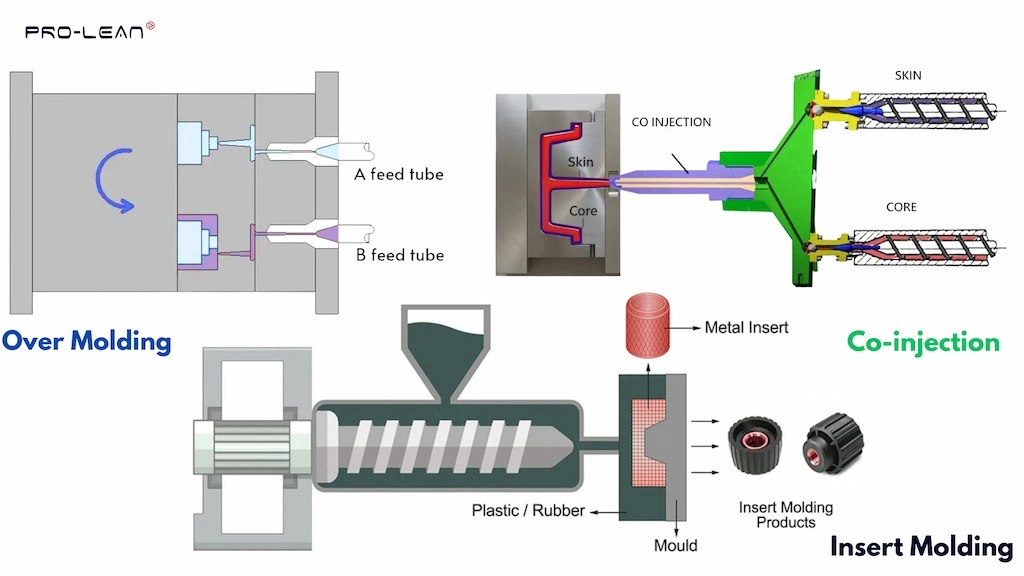
Альтернативы совместной инъекции
Литье с закладными элементами и литье с наложением слоев — это два других процесса литья под давлением с использованием нескольких материалов. Давайте сравним их с со-литьем под давлением.
Совместное впрыскивание против литья под давлением
Пластиковое формование Отличие от соинжекции заключается в способе впрыскивания и структурирования детали. Она предполагает последовательное впрыскивание двух различных материалов и обычно используется для литья под давлением уплотнений, рукояток или изоляции на жестких изделиях.
Совместное впрыскивание против литья с закладными элементами
Как следует из названия, литье с закладными элементами включает в себя размещение предварительно изготовленной закладной детали (металлической или неметаллической) в полости пресс-формы и впрыскивание расплавленного полимера. Затем он обтекает закладные детали, образуя прочную, цельную деталь.
Проблемы, возникающие при совместном литье под давлением, и способы их решения?
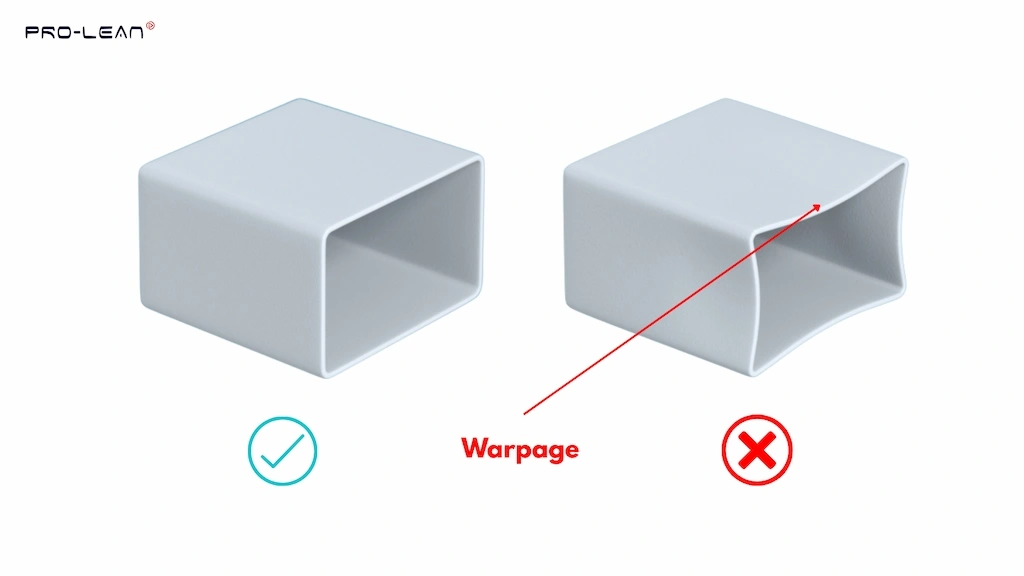
Дефект соинжекционного литья
Прорыв стержня, дефекты поверхности, несбалансированный поток в многогнездной системе и деформация являются основными проблемами при соинжекционном литье.
Давайте подробнее рассмотрим эти проблемы и соответствующие стратегии профилактики.
Основной прорыв
Основной материал может разрушить внешний слой и выйти на поверхность, вызывая функциональные или эстетические нарушения. Для предотвращения этого необходимо выбрать правильное давление впрыска, увеличить объем впрыска поверхностного слоя и отрегулировать температуру плавления.
Дефекты поверхности
Ещё одна сложность заключается в изготовлении деталей без дефектов поверхности, таких как следы и линии сварки. В основном это вызвано неравномерной толщиной поверхностного слоя.
Проблемы, связанные с несколькими полостями
Если литьевая форма имеет несколько полостей, сложно сбалансировать поток между ними. Это приводит к дисбалансу объемов материалов оболочки и стержня.
Чтобы этого избежать, необходимо точно установить затвор, отрегулировать скорость охлаждения и скорректировать текучесть.
коробления
Разница в степени усадки материала обшивки и сердцевины приводит к деформации. Для предотвращения деформации необходимо обеспечить равномерную толщину, использовать эффективные системы охлаждения и оптимизировать параметры процесса.
Подробнее: PIM — литье порошковых материалов под давлением
Чем отличается соинжекционное литье от традиционного литья под давлением?
Отличием соинжекции от традиционного литья под давлением является то, что она предполагает впрыскивание двух материалов вместе для образования единой, соединенной детали, а не впрыскивание одного типа расплавленного материала. Это означает, что традиционное литье под давлением не может производить детали из нескольких материалов за один цикл.
Стандартное или традиционное литье под давлением подходит для массового производства однородных деталей и изделий из одного материала. С другой стороны, со-литье под давлением идеально подходит, когда необходимы детали со слоистой структурой из двух разных материалов.
Попробуйте Пролеан прямо сейчас!
Улучшает ли совместное литье под давлением качество продукции?
Да, со-литье под давлением улучшает качество производимых деталей и изделий за счет разнообразных комбинаций материалов, повышения прочности и придания изделиям индивидуального эстетического вида. Кроме того, оно позволяет снизить затраты на сборку и способствует повышению конкурентоспособности на рынке.
Далее рассмотрим приведенный ниже список того, как технология совместного впрыскивания улучшает качество продукции.
- Совместное литье под давлением позволяет комбинировать мягкие и жесткие материалы, обеспечивая как прочность, так и качество отделки.
- Детали, изготовленные методом соинжекционного литья, отличаются долговечностью, поскольку сердцевина и внешняя оболочка имеют прочное соединение.
- Литье под давлением нескольких материалов позволяет сократить время и затраты на сборку.
- Это позволяет настраивать текстуру поверхности, цвет и качество отделки.
Подходит ли соинжекционное литье для моего проекта?
Пригодность метода соинжекционного литья зависит от технических характеристик детали/изделия и требований к его применению.
Выберите процесс соинжекционного литья, если:
- Для изготовления вашей детали/изделия требуется комбинация нескольких материалов, особенно жестких пластмасс, мягкой резины и эластомеров.
- Для защиты этих участков необходима более мягкая кожа, которая может служить барьером, обеспечивать сцепление или иметь эстетические преимущества.
- Вы используете переработанные материалы для формования.
- Вам необходимы большие объемы производства, как правило, более 10 000 единиц.
Каковы будущие тенденции в области соинжекционного литья?
Будущие тенденции в области соинжекционного литья сосредоточены на трех основных направлениях: инновации в материалах, автоматизированное оборудование и оборудование с использованием искусственного интеллекта, а также адаптивность к различным отраслям промышленности.
Давайте подробнее рассмотрим эти будущие тенденции.
1. Материальный прогресс
Инновации в использовании переработанных материалов заключаются в применении новых материалов для покрытия деталей или изделий. Кроме того, производители также уделяют внимание биополимерам.
2. Автоматизация и интеграция ИИ
Еще одна тенденция — использование интеллектуальных производственных систем, таких как автоматизация литья под давлением, мониторинг в реальном времени и оптимизация на основе данных. Вследствие этого быстро внедряется и управление технологическими процессами с помощью искусственного интеллекта.
3. Адаптируемость к различным отраслям
Помимо упаковки, все больше отраслей промышленности используют технологию соинжекционного формования для производства разнообразных компонентов и изделий, включая медицинские, автомобильные и потребительские товары. Это связано с расширением возможностей в выборе материалов, точности, отделке и сложности конструкции.
Попробуйте Пролеан прямо сейчас!
Заключение
В целом, соинжекционное литье позволяет производить детали из нескольких материалов, повторно собирая структуры «сердечник-оболочка» или «оболочка-сердечник-оболочка». Этот одноцикловый метод повышает эффективность производства и экономичность для различных применений, включая упаковочные материалы, панели салона автомобилей и легкие конструкционные детали.
В Boda мы предоставляем комплексные услуги услуги литья под давлением для различных отраслей промышленности, охватывая все аспекты, от анализа DFM и изготовления пресс-форм до финишной обработки поверхностей.
Помимо стандартного литья пластмасс, мы также располагаем оборудованием для литья с закладными элементами, литья с обливкой, соинжекции и многокомпонентного литья, что позволяет производить сложные детали и изделия.
Часто задаваемые вопросы (FAQ)
Что такое коинъекция?
Это разновидность литья под давлением, при которой два разных полимера впрыскиваются в одну пресс-форму из двух разных инжекционных устройств.
Чем отличается соинжекционное литье от традиционного литья под давлением?
Традиционное литье под давлением не позволяет впрыскивать два разных материала в пресс-форму и формировать единое целое. Другими словами, соинъектирование — это литье под давлением с использованием нескольких материалов, в отличие от традиционного метода.
Для совместной инжекции подходят системы с холодным или горячим каналом?
Системы горячего литья предпочтительны для процессов соинжекционного формования.