
 Штамповка с глубокой вытяжкой
Глубокая вытяжка — один из популярных механических методов изготовления полых металлических деталей, наряду с гидроформовкой и формовкой металла вращением. При этом методе пресс вытягивает заготовку из листового металла в матрицу, создавая бесшовную трехмерную полую деталь. Примерами могут служить банки, стаканы и бензобаки. Штамповка методом вытяжки выделяется среди альтернатив благодаря своей экономичности при больших объемах производства. Процесс глубокой вытяжки предлагает удачное сочетание автоматизации, скорости, повторяемости и рационального использования материалов.
Токари могут комбинировать различные процессы, например, обрезку и штамповку, для изготовления готовых деталей. Читайте дальше, чтобы узнать об основных аспектах процесса глубокой вытяжки, включая этапы процесса, преимущества и ограничения, применимые материалы и сравнение с аналогичными технологиями.
Что такое глубокая вытяжка?
Штамповка — популярный метод обработки металла, позволяющий превращать плоский листовой металл в относительно полые трехмерные детали, пригодные для использования, с помощью пуансона, втягивающего материал в полость. Он отличается от стандартной штамповки тем, что получающаяся деталь имеет значительно большую глубину, намного превышающую диаметр листа.
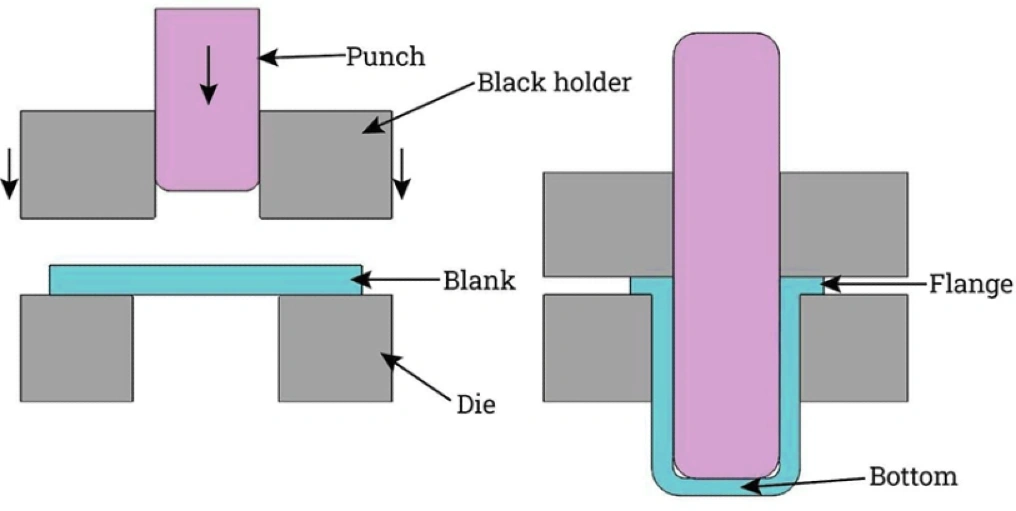
Что означает глубокая штамповка
Кубическая или цилиндрическая деталь изготавливается за одну или несколько операций, обычно в несколько этапов с возрастающей глубиной. Компания Boda обладает опытом в... Услуги по штамповке листового металла Охватывает широкий спектр конструкций и материалов.
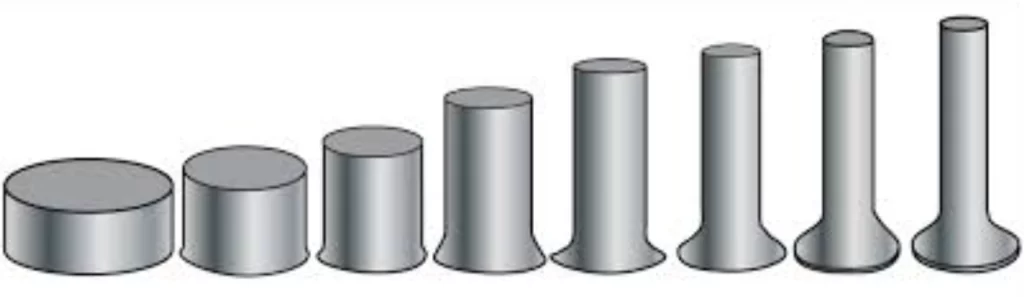 Увеличение глубины
Глубокая штамповка пользуется большим спросом благодаря низкому расходу материала и стабильному качеству, что особенно заметно в таких отраслях, как автомобилестроение и электроника.
Этапы процесса глубокой вытяжки при штамповке
Процесс глубокой штамповки включает пять основных этапов: выбор материала, проектирование пресс-формы, резка, обработка и последующая обработка.
Эти шаги более подробно описаны ниже:
Шаг 1: Выбор материала
Сначала выбираются тип и размер материала. Обычно для глубокой вытяжки используют тонкий металл, в основном это алюминий, медь, нержавеющая сталь и некоторые другие, которые будут рассмотрены в последующем разделе.
Шаг 2: Проектирование пресс-формы
В зависимости от желаемого конечного продукта разрабатываются специальные конструкции пресс-форм. Если процесс глубокой вытяжки предназначен для стандартных форм, то разработка новой пресс-формы может не потребоваться. Однако индивидуальная штамповка металла Это требует разработки нового дизайна с точки зрения формы и размеров. Это может повлиять на сроки выполнения проекта и его стоимость.
Шаг 3: Подготовка деталей из листового металла
На этом этапе, который также можно назвать предварительной обработкой, металлические листы, предназначенные для штамповки, разрезаются на необходимые размеры, а также выполняются другие операции. Примерами таких важных операций являются:
- Отжиг
- Deburring
- Очистку:
- Смазка
- Тестирование материалов
Шаг 4: Глубокая вытяжка
Металлический лист аккуратно помещается на штамповочный станок, и прикладывается усилие, чтобы придать материалу форму пресс-формы. Материал подвергается пластической деформации, как показано на рисунке ниже.
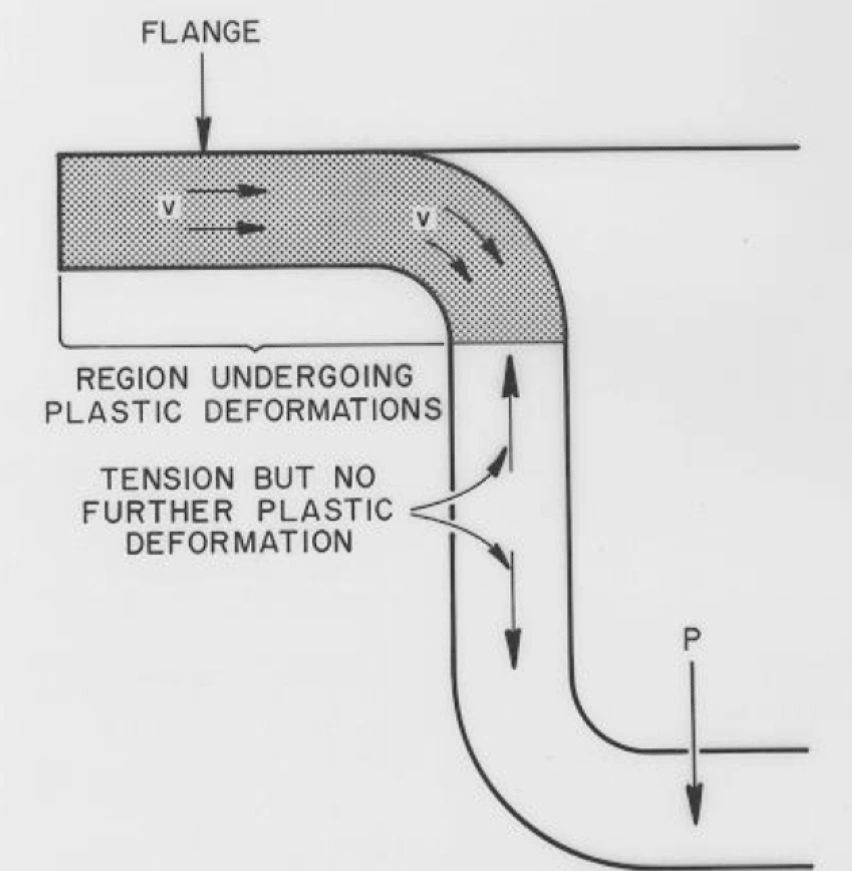 Пластическая деформация
Глубокая вытяжка обычно выполняется в несколько этапов, при этом каждый этап дополнительно углубляет деталь.
Шаг 5: Постобработка
На этом этапе деталь, полученная методом глубокой вытяжки, извлекается из пресса и подвергается последующей обработке – удалению заусенцев, обрезке, контролю размеров и другим процедурам.
История метода глубокой вытяжки при штамповке.
Технология глубокой штамповки восходит к середине XIX века и приписывается изобретателю Оберлину Смиту. Вместе с Эли Манвиллем этот промышленник помог развить технологию до того состояния, в котором мы ее имеем сегодня.
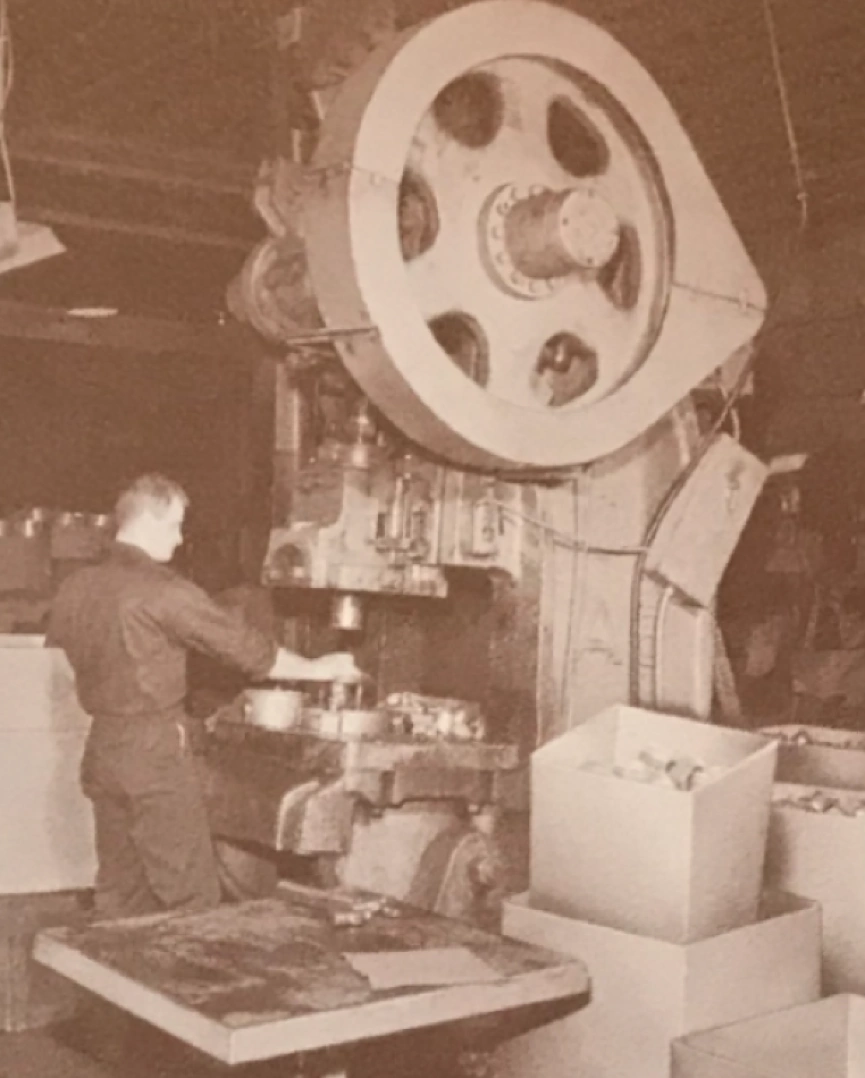 Старый штамповочный пресс
Преимущества глубокой штамповки
Глубокая штамповка — это ценный производственный процесс, позволяющий изготавливать сложные детали с высокой эффективностью и минимальными потерями материала. Детали, полученные методом глубокой штамповки, обладают относительно высокой структурной прочностью. Благодаря жестким допускам, необходимость в дополнительных операциях минимальна.
Ниже приведено краткое описание этих и других преимуществ штамповки методом вытягивания.
- Детали, изготовленные методом штамповки, имеют относительно небольшую погрешность размеров и высокие допуски.
- Отходы материалов минимальны, что помогает снизить затраты.
- Детали обладают высокой износостойкостью.
- Нет необходимости в повторных операциях.
- Как правило, конечные изделия обладают водонепроницаемыми свойствами.
В чём заключаются недостатки/ограничения глубокой прорисовки?
Как и другие методы формовки листового металла, штамповка методом вытяжки имеет свои недостатки. Помимо высоких первоначальных затрат, этот процесс обладает следующими ограничениями.
- Ограниченная сложность
- Ограниченная универсальность материалов
- Требуется специализированное оборудование и инструменты, которые в основном используются на определенных предприятиях.
- Сложность технологии означает, что первоначальные инвестиции могут быть значительными.
Попробуйте Пролеан прямо сейчас!
Материалы для глубокой штамповки
At ПролинТехМы можем осуществлять глубокую вытяжку широкого спектра материалов, включая алюминий, латунь, медь, низкоуглеродистую сталь, нержавеющую сталь и другие.
алюминий
Алюминий — это материал, обладающий высокой пластичностью и широко используемый в различных отраслях промышленности. Он в три раза легче стали. Этот материал также прочен и долговечен. После процесс штамповки алюминияМеталл затвердевает и становится еще более прочным. Для процесса глубокой вытяжки обычно используются алюминиевые сплавы 6061 и 6063.
Латунные детали, изготовленные методом глубокой вытяжки.
Латунь поддается формовке и устойчива к коррозии, что делает ее одинаково качественным материалом для глубокой вытяжки. Она также обладает хорошими износостойкими свойствами.
Детали из меди, изготовленные методом глубокой вытяжки.
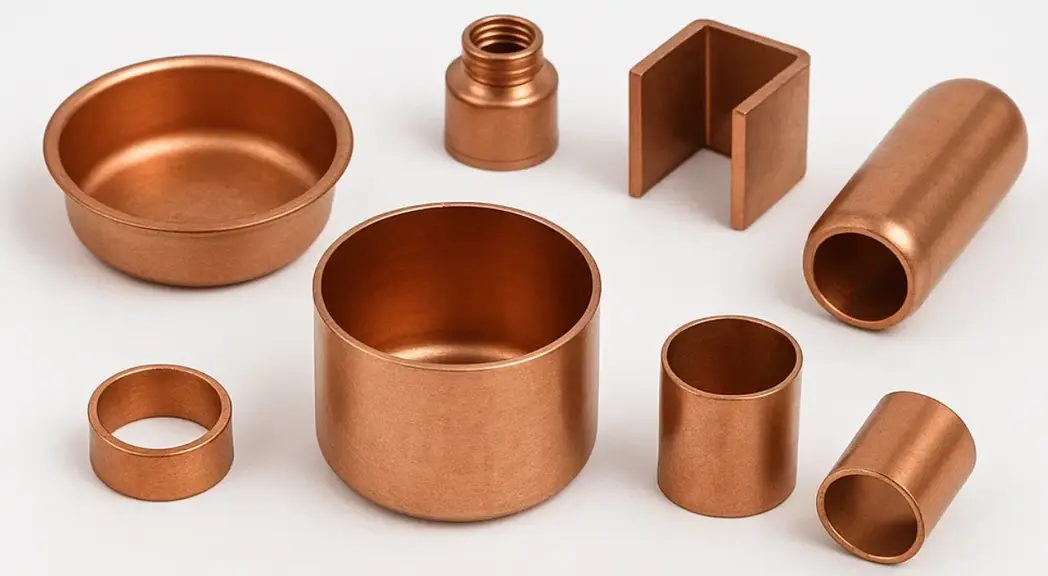 Медные детали, вытянутые глубокой вытяжкой
Пластичность меди идеально подходит для проектов глубокой вытяжки, особенно там, где требуется коррозионная стойкость. Этот материал обладает рядом других преимуществ, включая хорошую теплопроводность и антимикробные свойства.
Детали из низкоуглеродистой стали, изготовленные методом глубокой вытяжки.
Помимо низкой стоимости, низкоуглеродистая сталь прочна и хорошо поддается формовке. Производители используют ее для изготовления множества деталей по низкой цене за штуку. Она также долговечна, поэтому является очень экономичным вариантом для предприятий.
Детали из нержавеющей стали, изготовленные методом глубокой вытяжки.
Штамповка из нержавеющей стали Этот материал популярен, особенно благодаря своей коррозионной стойкости и прочности. Детали для применений, где окружающая среда непредсказуемо суровая, лучше всего изготавливать из этого ценного материала.
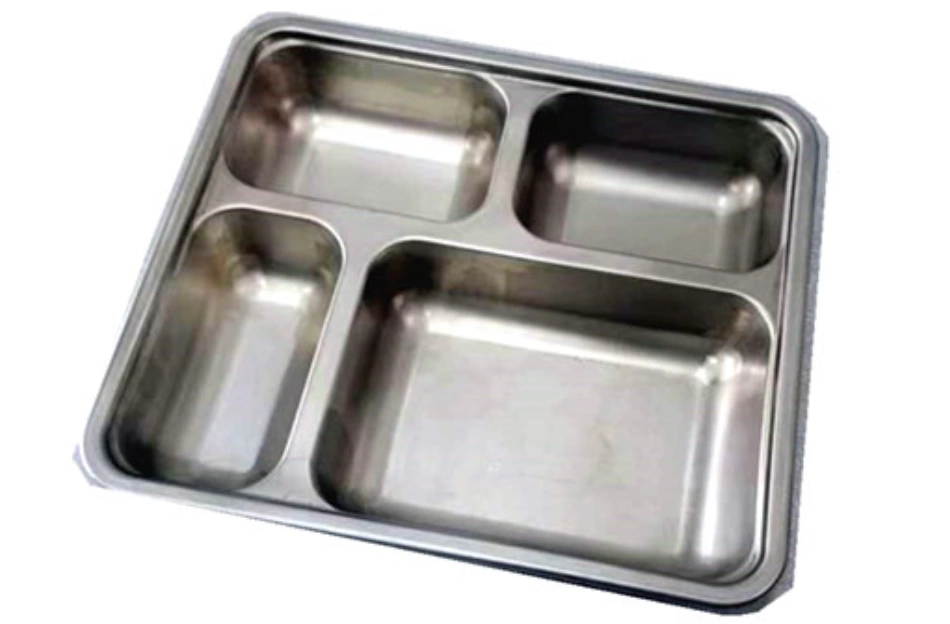 деталь из нержавеющей стали, подвергнутая глубокой вытяжке.
Применение деталей, изготовленных методом глубокой вытяжки и штамповки.
Услуги по штамповке листового металла используются для производства различных типов штампованных деталей для применения в аэрокосмической, автомобильной, электронной, военной, медицинской и строительной отраслях. Получить цитату для банок, стаканчиков, контейнеров, трубок и заклепок. Примерами других деталей являются заклепки, крепежные элементы, люверсы и втулки.
Детали, изготовленные методом глубокой вытяжки в аэрокосмической отрасли.
В этой отрасли требуются детали с высоким соотношением прочности к весу. Детали из листового металла, изготовленные методом глубокой вытяжки, используются, среди прочего, в контейнерах высокого давления, топливных системах и корпусах двигателей.
Автомобильная Детали, изготовленные методом глубокой вытяжки
В автомобильной промышленности предлагаются корпуса датчиков, масляные фильтры, корпуса аккумуляторных батарей, детали топливной системы и корпуса трансмиссии. Штампованные детали разработаны с учетом требований безопасности при столкновении и экономической эффективности.
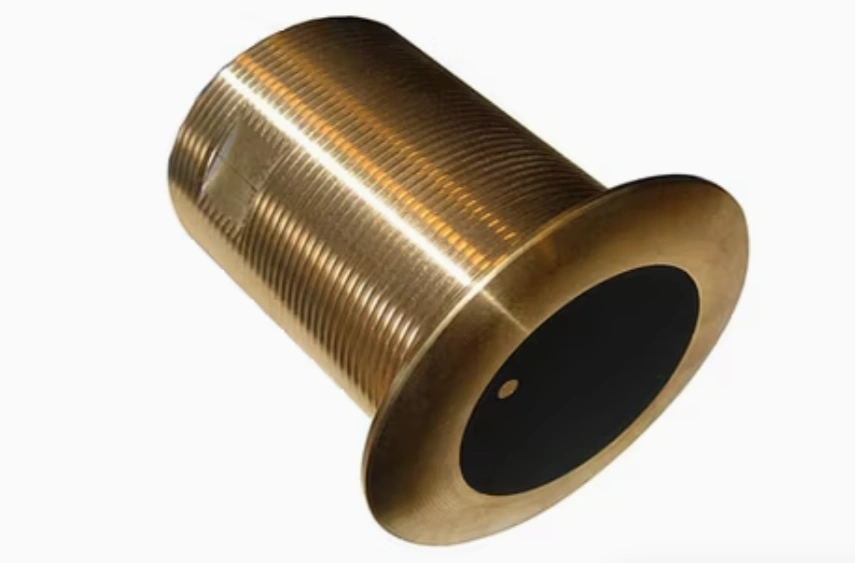 Корпус автомобильного датчика
Электронный Детали, изготовленные методом глубокой вытяжки
В электронике одними из наиболее важных элементов являются теплоотвод и экранирование от электромагнитных помех. Это касается радиаторов, корпусов батарей, экранирующих покрытий от электромагнитных и радиочастотных помех и других компонентов.
Армия Детали, изготовленные методом глубокой вытяжки
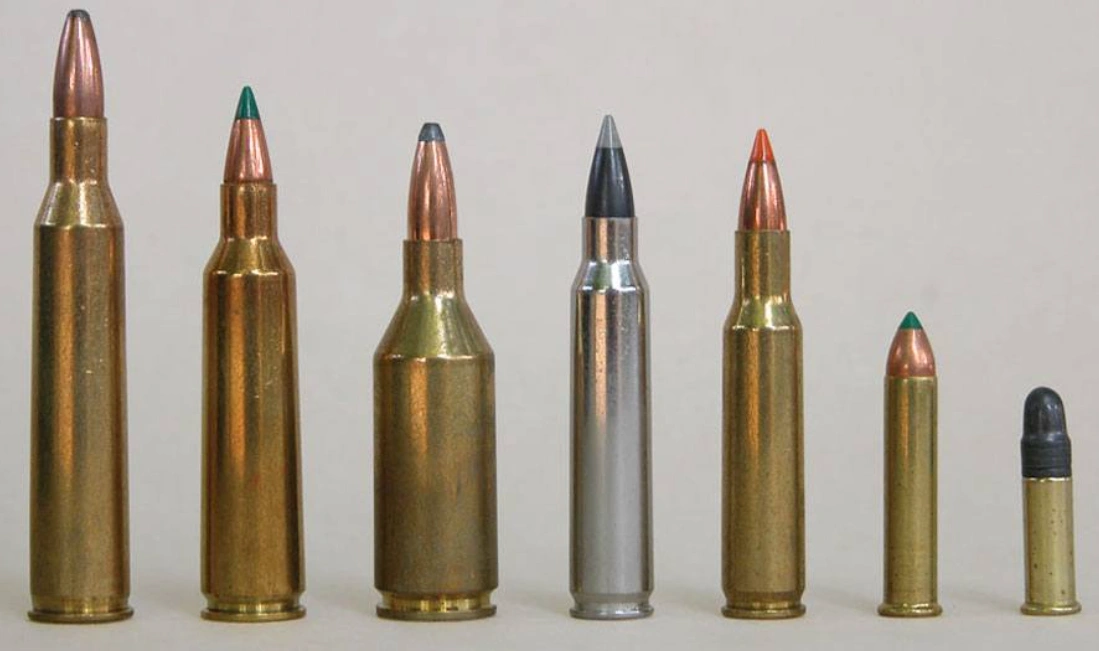 Гильзы патронов
Военные или оборонные компоненты должны выдерживать суровые условия эксплуатации, поэтому их выдвижные контейнеры, гильзы от боеприпасов и корпуса оборудования изготавливаются в соответствии с соответствующими требованиями.
Мед Детали, изготовленные методом глубокой вытяжки
В этой области часто используются стерилизационные лотки, корпуса для оборудования и контейнеры для имплантируемых устройств. Все эти изделия изготавливаются методом глубокой штамповки с учетом требований биосовместимости и стерилизации.
Строительство Детали, изготовленные методом глубокой вытяжки
Для изготовления деталей в строительной зоне требуется глубокая вытяжка листового металла, в том числе для воздуховодов систем отопления, вентиляции и кондиционирования, сантехнической арматуры, электрощитов и других элементов.
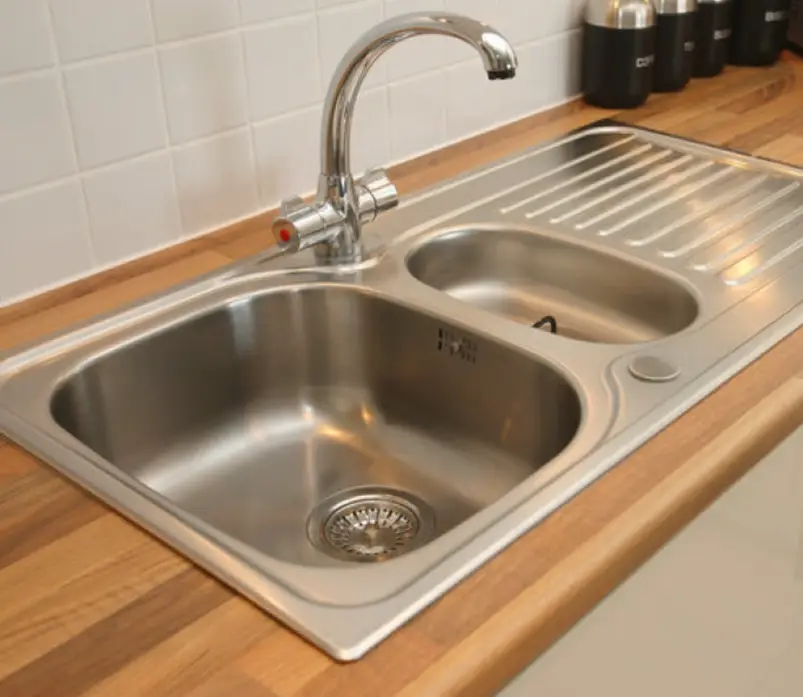 Кухонный гарнитур глубокой вытяжки
Попробуйте Пролеан прямо сейчас!
Какова толщина материалов, используемых при глубокой штамповке?
Большинство деталей, изготовленных методом штамповки, имеют толщину от 0.5 до 3 мм. Также могут штамповаться материалы толщиной до 6 мм, но при этом важно учитывать их способность к изгибу, твердость и прочность для обеспечения оптимальной производительности.
В чём разница между штамповкой и глубокой вытяжкой?
Штамповка и глубокая вытяжка различаются по объему производства, сложности деталей, свойствам материалов, долговечности и другим параметрам. стоимость штамповки металлаШтамповка позволяет получать более долговечные, сложные детали с меньшим количеством отходов.
Эти различия подробно изложены ниже.
| Элемент сравнения | Стандартная штамповка | Чертеж Штамповка |
| Сложность и назначение деталей | Плоские, неглубокие детали. Примеры: кронштейны, крышки и панели. | Сложные полые детали, такие как банки и корпуса. Глубина значительно превышает диаметр заготовки. |
| Объем производства и стоимость | Низкие и средние объемы производства. Низкая стоимость оснастки. | Высокие первоначальные затраты, но экономически выгодно при больших объемах. |
| Качество и долговечность | Изгибы и швы могут быть непрочными. Может потребоваться сборка или сварка. | Отсутствие стыков и сварных швов. Более прочная конструкция. |
| Материальная эффективность | Более высокий уровень отходов материалов | Примерно на 40% меньше отходов материалов |
| Сроки выполнения и универсальность | Более быстрая настройка и упрощенные изменения в дизайне. | Более медленная настройка и внесение изменений в конструкцию обходятся дороже. |
В чём разница между глубокой вытяжкой и формовкой?
Глубокая вытяжка и формовка — еще одно распространенное сравнение. Глубокая вытяжка — это метод формовки, поскольку формовка относится к любой технологии или методу, использующему пластическую деформацию для изготовления детали из металла. Приложенная механическая сила должна превышать предел текучести металла, чтобы изменение было необратимым. К другим процессам обработки металла относятся экструзия, ковка, гибка на прессе и прокатка.
Прочитайте больше:
Перфорация против штамповки
Вопросы, касающиеся эффективной глубокой штамповки.
Успешное производство методом глубокой вытяжки основано на следующих советах и рекомендациях.
Тип материала и толщина
Выбор материала влияет на коррозионную стойкость, пластичность, прочность и другие важные свойства детали. Тщательный анализ этих и других требований к материалам является причиной того, что алюминий, нержавеющая сталь и другие перечисленные материалы используются чаще всего. Что касается толщины материала, то здесь важно найти баланс между формуемостью и прочностью. Толщина должна быть равномерной, чтобы предотвратить растрескивание. Также следует предусмотреть некоторое уменьшение толщины в процессе вытяжки.
Сложность формы
Долговечность деталей, изготовленных методом глубокой вытяжки, может зависеть от их формы. Сложные формы с острыми углами способствуют образованию трещин и, как следствие, разрушению. Поэтому производителю следует использовать большие радиусы для предотвращения концентрации напряжений. Если избежать сложной формы невозможно, то последовательная штамповка может минимизировать напряжение и ослабление конструкции.
Правильная настройка оснастки и пресса.
Конструкция штампов и оснастки, а также настройки пресса имеют решающее значение для получения желаемых результатов глубокой штамповки. Штампы должны быть оптимальной конструкции и находиться в наилучшем состоянии, чтобы гарантировать высокое качество деталей.
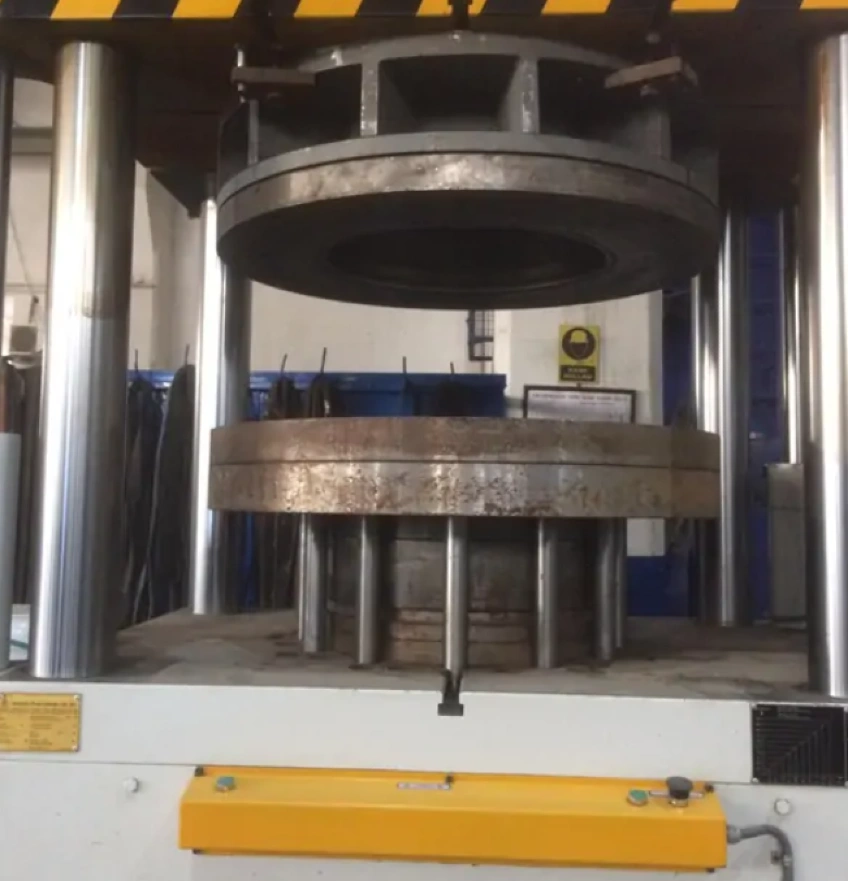 Пресс для глубокой вытяжки
То же самое относится и к настройкам пресса, где необходимо оптимизировать калибровку длины хода, давления прижимного устройства и скорости вытяжки.
Пружинное восстановление материалов
Феномен возвращения материалов к исходной форме также вызывает опасения при проектировании и производстве штампованных изделий из листового металла, поэтому его необходимо должным образом учитывать. Эффективные способы противодействия проблеме и ее предотвращения. дефекты штамповки металла Включает в себя пошаговую штамповку и регулировку упругости в зависимости от материала. Игнорирование любого из вышеперечисленных пунктов может привести к ошибочным или даже катастрофическим результатам.
В заключение
Глубокая вытяжка, несомненно, является надежным методом изготовления полых деталей из широкого спектра материалов. Для того чтобы максимально использовать ее преимущества, вам необходимо сотрудничать с авторитетной компанией, специализирующейся на производстве деталей методом глубокой вытяжки. Все начинается с проектирования, и желательно, чтобы оно было гибким, позволяя максимально использовать доступные стандартные инструменты. Также доступны услуги по индивидуальному заказу, но они могут стоить дороже и занимать больше времени.
Вы можете Свяжитесь с нами Для получения более подробной информации о том, как извлечь максимальную пользу из этой удивительной технологии.