
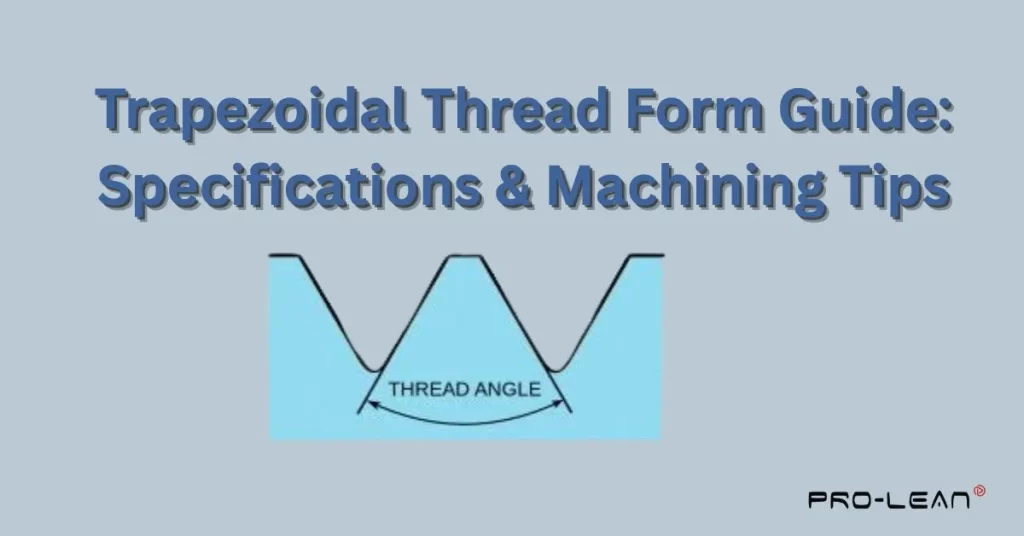
трапециевидное нитеобразование
Вам нужно сделать трапециевидные формы нитейНо не знаете, с чего начать? Это руководство для вас. Трапецеидальная резьба — это основа механических систем. Она обеспечивает плавную передачу мощности на ваши станки и подъемное оборудование.
Эти резьбы, расположенные под углом 30 градусов, с плоскими гребнями и основаниями, превосходят стандартные V-образные резьбы. Они превосходят V-образные резьбовые соединения на винтах и болтах, поскольку обеспечивают более высокую несущую способность и низкое трение при линейном перемещении. Понимание основ важно при настройке операций фрезерования резьбы или при принятии решения о целесообразности использования таких соединений. обработка резьбы как альтернатива.
Мы предлагаем комплексный индивидуальная обработка и профессиональная нарезание резьбы решения на Пролеан ТехНаша команда обладает многолетним опытом производства резьбы трапециевидной формы, включая все стандартные размеры и материалы.
Что такое трапецеидальная форма резьбы?
Уникальная геометрия трапецеидальной резьбы отличает её от других. Эта резьба идеально подходит для передачи мощности и линейного перемещения. Трапецеидальная резьба необходима в механических системах. Рассмотрим её основные характеристики.
Характеристики профиля резьбы
Трапецеидальная резьба имеет уплощенные гребни и основания, а также наклонные боковые грани. Эта геометрия отличается от стандартной V-образной резьбы, используемой в крепежных элементах. Трапецеидальная резьба проще в изготовлении и обладает большей несущей способностью, чем квадратная резьба. Она идеально подходит для применений, требующих контролируемого линейного перемещения под большими нагрузками.
Стандарты ISO устанавливают угол наклона резьбы для метрических трапецеидальных резьб в 30 градусов. Трапецеидальная форма этих резьб создается именно этим углом. Каждая сторона имеет наклон внутрь на 15 градусов. Такая геометрия обеспечивает больший баланс между прочностью, технологичностью и эффективностью эксплуатации, чем квадратная резьба.
Система обозначения резьбы
Стандартизирован формат обозначения резьбы. Символ «Tr», за которым следуют номинальный диаметр и шаг, обозначает трапецеидальную резьбу в метрической системе. Например, Tr 60 x 9 обозначает резьбу с номинальным диаметром 60 мм и шагом 9 мм. Эта система четкой маркировки помогает производителям и инженерам обмениваться техническими характеристиками в рамках различных проектов и отраслей.
общие приложения
Трапецеидальная резьба используется во многих отраслях промышленности и механических системах. В токарных станках она применяется для преобразования движения шпинделя в движение каретки. В тисках она используется для эффективного создания зажимных усилий. Эта резьба применяется в системах позиционирования станков. Домкраты, штоки клапанов и регулируемые механизмы также используют её. Универсальность и надежность этой резьбы объясняют её широкое применение в машиностроении.
Трапецеидальная резьба против метрической резьбы Acme
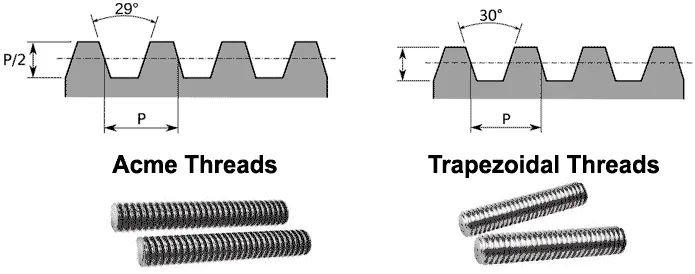
Трапецеидальная резьба против метрической резьбы Acme
Понимание различий в метрической терминологии Acme и трапецеидальной системе размеров позволит избежать дорогостоящих производственных ошибок. Эти типы резьбы отличаются друг от друга, несмотря на частое недопонимание. Разъясните различия между этими типами резьбы и их практическое применение.
Различия в угле наклона резьбы
На практике, метрическая трапецеидальная резьба и резьба Acme не взаимозаменяемы. С технической точки зрения, термин «метрическая трапецеидальная резьба» некорректен. Трапецеидальная резьба имеет угол 29 градусов и основана на дюймовой системе мер. Трапецеидальная резьба в метрической системе имеет угол 30 градусов.
Стандартные спецификации
Стандарты ISO 2904 и DIN 103 регулируют данную область. метрическая резьбаЭти стандарты определяют размеры, допуски и методы обозначения. Европейские производители в основном используют метрическую трапецеидальную шестигранную резьбу. ISO допускает разный шаг резьбы в зависимости от диаметра, в то время как DIN 103 определяет конкретное сочетание шага и диаметра. Оба стандарта гарантируют совместимость и надлежащую функциональность.
Разница важна.
На практике разница в один градус в угле имеет существенное значение. При соединении трапецеидальной резьбы с трапецеидальной резьбой возникает плохое прилегание и преждевременный износ. Боковые поверхности не выравниваются должным образом, создавая точки высокого напряжения. Производители должны использовать правильные вставки и инструменты для каждого типа резьбы. Прочность и надежность резьбы снижаются из-за стандартов смешивания, что может привести к механическим поломкам.
Методы нарезания резьбы на станках с ЧПУ для трапецеидальной резьбы
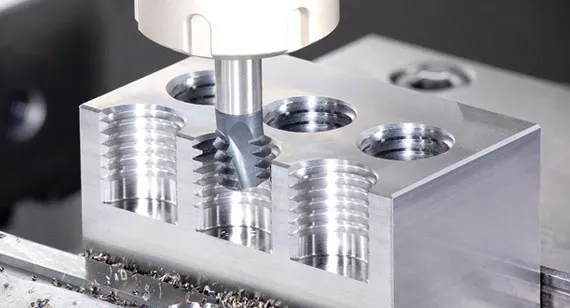
Процесс нарезания резьбы на станке с ЧПУ
Одноточечная резьбонарезка
Трапецеидальная резьба может быть получена с максимальной гибкостью с помощью одноточечного нарезания резьбы. Режущие инструменты соответствующей формы удаляют материал за несколько проходов. Профиль инструмента должен точно соответствовать профилю резьбы. Токарные станки с ЧПУ позволяют с высокой точностью контролировать положение инструмента и вращение заготовки для создания точной геометрии резьбы. Этот метод может использоваться как для внутренней, так и для наружной резьбы.
Первый шаг — выбор правильных пластин. Твердосплавные пластины выпускаются стандартных размеров для трапецеидальных профилей. Угол в 30 градусов должен быть метрически эквивалентен. Высота инструмента регулируется таким образом, чтобы режущая кромка совпадала с центральной линией заготовки. Правильная настройка обеспечит необходимую глубину резьбы и точность углов боковой поверхности на протяжении всего процесса обработки.
Преимущества фрезерования резьбы
Фрезерование резьбы Этот метод обладает явными преимуществами для производства резьбы трапециевидной формы. Резьба создается вращающимся резцом, движущимся по спиральной траектории. Этот метод идеально подходит для обработки материалов с высокой твердостью или резьбы большого диаметра. Резьбонарезные станки позволяют производить резьбу различных размеров с помощью одного инструмента, что повышает эффективность. Во многих случаях этот процесс вызывает меньше вибрации, чем одноточечная нарезка резьбы.
Фрезерование особенно полезно для трапецеидальной внутренней резьбы. Этот процесс более эффективен, чем нарезание резьбы, с точки зрения удаления стружки. Резьбонарезные фрезы позволяют получать чистую резьбу из труднообрабатываемых материалов, таких как титан и нержавеющая сталь.
Чередующаяся подача с боков
При нарезании трапецеидальной резьбы срок службы инструмента можно продлить, используя попеременную подачу с боков. В ходе последовательных проходов попеременно задействуются левая и правая боковые поверхности. Этот метод равномерно распределяет износ инструмента по режущим кромкам. Он особенно полезен для трапецеидальной резьбы с большим шагом. Этот метод сложнее в программировании, но обеспечивает лучшее качество поверхности.
При попеременной подаче деформация инструмента уменьшается по сравнению с радиальным погружением. Силы резания снижаются, поскольку каждый проход удаляет меньше материала с одной стороны. Это повышает точность размеров длинных резьб.
Как нарезать резьбу на токарном станке
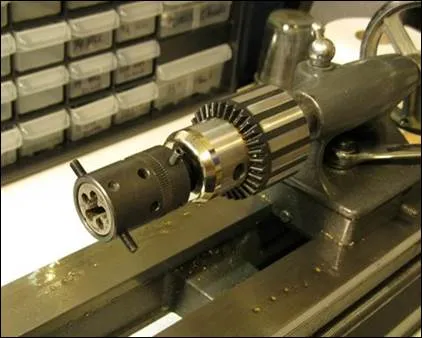
Нарезание резьбы на токарном станке
Ручная настройка токарного станка
Процесс нарезания резьбы на ручном станке требует тщательной координации и настройки. Быстросменное зубчатое соединение соединяет движение шпинделя с ходовым винтом. Комбинации шестерен определяют шаг резьбы. Выбор шестерен осуществляется с помощью таблиц на передней бабке токарного станка. Для трапецеидальной резьбы в метрической системе требуются определенные передаточные отношения вращения шпинделя и ходового винта.
Инструментальная стойка должна быть установлена на правильной высоте. Для выравнивания инструмента перпендикулярно оси заготовки используется центрирующий калибр. Наконечник инструмента должен быть расположен точно на центральной линии заготовки. Неправильная высота может привести к неправильной глубине резьбы и плохому зацеплению боковой поверхности. Тщательная настройка позволит избежать проблем с нарезанием резьбы и потерь материала.
Выбор инструмента для нарезания резьбы
Правильная геометрия инструмента имеет решающее значение для нарезания резьбы. Инструменты из быстрорежущей стали (HSS) выпускаются в профилированном исполнении для трапецеидальной резьбы. Твердосплавные пластины обеспечивают лучшую производительность и стабильность. Пластины должны быть расположены под правильным углом в 30 градусов для работы с метрической резьбой. Производители инструментов предлагают пластины различных размеров, специально разработанные для трапецеидального профиля.
Для снижения вибрации следует также минимизировать вылет инструмента. Жесткое крепление инструмента предотвращает дребезжание во время резки. Острые режущие кромки обеспечивают лучшее качество поверхности. Затупившиеся инструменты приводят к чрезмерному нагреву и низкому качеству резьбы. Регулярный осмотр и замена инструментов обеспечивают стабильные результаты на протяжении всего производственного цикла.
Этапы нарезания трапецеидальной резьбы на токарном станке:
- Этапы нарезания трапецеидальной резьбы на токарном станке.
- Настройте зубчатую передачу в соответствии с требуемым шагом зубьев.
- Выполните касание и сделайте пробный проход для проверки шага нити с помощью нитемера.
- Увеличивайте глубину с помощью блочного упора небольшими шагами (например, 0.002–0.005 дюйма).
- В конце каждого прохода убирайте поперечную салазку, чтобы защитить инструмент.
- При каждом проходе снова затягивайте полугайку на той же метке резьбового диска.
- Переключитесь на чистовую обработку на глубину около 0.001 дюйма с применением смазочно-охлаждающей жидкости.
Стандарты метрической трапецеидальной резьбы (ISO 2904 и DIN 103)
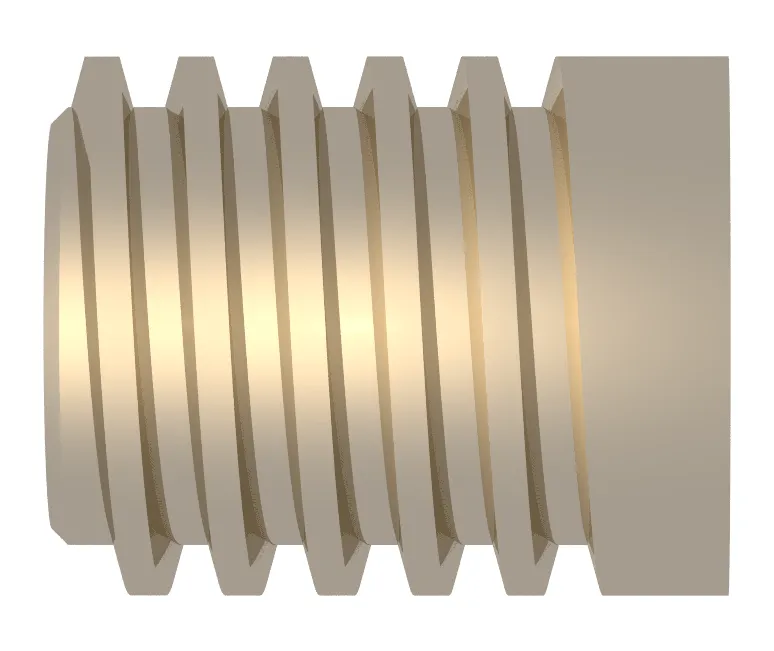
Трапецеидальная форма резьбы
Как правило, инженеры указывают метрическую трапецеидальную резьбу в соответствии со стандартами DIN 103 или ISO 2904, которые определяют стандартные размеры, допуски и обозначения для резьбы Tr.
Стандарт ISO 2904
Стандарт ISO 2904-1977 определяет универсальную метрическую систему резьбы. Этот стандарт применяется к резьбе, используемой в механизмах и конструкциях. Стандарт определяет профили резьбы, допуски и методы обозначения. Стандарт допускает различные варианты шага резьбы в зависимости от номинального диаметра. Такая гибкость является отличным способом удовлетворения разнообразных потребностей отраслей промышленности.
Диапазон классов допусков варьируется от грубой до точной точности. Выбор зависит от области применения и производственных возможностей. Стоимость выше, но и производительность лучше при более жестких допусках.
Требования DIN 103
Стандарт DIN 103 содержит подробные технические характеристики трапецеидальных метрических шлицов. Этот немецкий стандарт старше стандарта ISO, но на него по-прежнему широко ссылаются. DIN 103 определяет шаг шлицов для конкретных диаметров. Стандарт устанавливает различные зазоры для малого и большого диаметров. Зазор для малого диаметра обычно в два-три раза больше, чем зазор для большого диаметра.
Размеры резьбы могут варьироваться от 8 мм до 300 мм. Предпочтительные значения шага резьбы зависят от диапазона диаметров.
Классы толерантности
Для обозначения точности трапецеидальной резьбы используются буквенно-цифровые комбинации. Допуск по диаметру шага резьбы влияет на посадку и люфт. Более жесткий допуск по диаметру шага резьбы уменьшает люфт в механизме. Для обозначения основных и второстепенных допусков используется буква «H» для внутренней резьбы (и «h» для наружной резьбы), указывающая на нулевое основное отклонение.
Внесены изменения в расчеты допусков для многозаходных резьб. Значения допусков для диаметра шага умножаются на коэффициенты, зависящие от количества заходов. Для двухзаходных резьб коэффициент составляет 1.12, для трехзаходных — 1.25, а для четырехзаходных — 1.4. Эти корректировки внесены для учета большего шага резьбы и обеспечения ее правильной работы.
Попробуйте Пролеан прямо сейчас!
Лучшие практики обработки резьбы
Существенные соображения
Параметры обработки для разных материалов будут различаться. Алюминий легко обрабатывается на высоких скоростях с небольшими подачами. Для стали требуются умеренные скорости и адекватное охлаждение. Для нержавеющей стали требуются более низкие скорости с подачей охлаждающей жидкости под высоким давлением. Твердость материала напрямую влияет на срок службы инструмента и качество обработки поверхности.
Обработка материалов, подверженных упрочнению при деформации, таких как нержавеющая сталь, представляет собой особую проблему. Многократные легкие проходы предотвращают чрезмерное упрочнение между резами. Острые инструменты и правильная скорость вращения уменьшают деформационное упрочнение. Для очень твердых материалов может потребоваться шлифовка резьбы. Понимание свойств материала поможет вам выбрать оптимальную стратегию резки.
Оптимизация скорости подачи
Скорость резания влияет как на производительность, так и на качество резьбы. В целом, более низкие скорости обеспечивают лучшее качество обработки при нарезании резьбы. Большинство операций ручной нарезки резьбы выполняется при скорости 30-100 об/мин в зависимости от диаметра. При правильном программировании станки с ЧПУ могут работать быстрее. Оптимальная скорость — это баланс между качеством обработки и временем производства.
При нарезании резьбы на станках с ЧПУ скорость подачи равна шагу резьбы. Станок автоматически координирует скорость вращения шпинделя и инструмента. При ручной нарезании резьбы за правильную подачу отвечают ходовой винт и зубчатая передача. Поддержание постоянной подачи позволяет предотвратить ошибки при нарезании резьбы. При нарезании резьбы изменения скорости могут вызывать видимые следы, а также проблемы с размерами.
Методы контроля качества
Резьбонарезные калибры используются для проверки точности размеров после механической обработки. Калибры «проходной/непроходной» используются для быстрого определения того, находится ли резьба в пределах допуска. Резьба калибров «проходной» должна быть гладкой по всей длине. Калибры «непроходной» не должны использоваться после первого оборота. Этот простой тест подтвердит правильный диаметр и шаг резьбы.
Попробуйте Пролеан прямо сейчас!
Устранение распространенных проблем с нарезкой резьбы
Ниже перечислены некоторые распространенные проблемы, которые могут возникнуть при нарезании резьбы.
Проблемы с чатом
Вибрация может привести к некачественной обработке резьбы и неточному размеру резьбы. Проблемы с вибрацией в основном вызваны вылетом инструмента. Уменьшение вылета инструмента повышает жесткость и уменьшает вибрацию. На вибрацию также влияет поддержка заготовки. При нарезании резьбы на длинных тонких деталях необходима устойчивая опора или центрирующая опора. Часто снижение скорости может устранить вибрацию. Небольшое увеличение или уменьшение скорости может сместить частоты от резонанса.
Ошибки формы темы
Неправильные углы могут быть вызваны неправильной установкой вставок или некачественной заточкой инструмента. Проблемы с углом можно выявить с помощью резьбовых калибров. Для трапецеидальной резьбы угол в 30 градусов должен быть точным. Ошибка в угле инструмента препятствует правильному сопряжению стандартных гаек или сопрягаемых компонентов.
Недостаточная глубина резьбы приводит к проблемам с посадкой. Слишком мелкая резьба будет слабой и легко сорвётся. Слишком глубокая резьба может привести к плотной посадке или даже помешать сборке.
Управление износом инструмента
Диаметр резьбы со временем изменяется по мере износа инструмента. Регулярные проверки проводятся для выявления износа до того, как детали выйдут за пределы допустимых значений. Следы износа видны на кончике и боковых поверхностях инструмента. В производственных условиях твердосплавные пластины сохраняют точность дольше, чем пластины из быстрорежущей стали.
Срок службы инструмента зависит от условий резания, а также от материала, используемого для обработки заготовки. Срок службы инструмента короче при обработке твердых материалов, чем мягких. Правильная скорость и подача максимально продлят срок службы инструмента. Применение охлаждающей жидкости продлевает срок службы режущей кромки и снижает нагрев. Вращающиеся сменные пластины позволяют поддерживать стабильное качество обработки.
Заключение
Трапецеидальная резьба является важнейшим элементом современного механического и производственного проектирования. Знание этого позволяет производителям создавать качественные компоненты, понимая стандарты и осваивая методы обработки. Правильная техника для трапецеидальная форма резьбыЭто крайне важно для успеха в бесчисленных областях применения, будь то нарезание резьбы на ручном токарном станке или на станке с ЧПУ, или программирование операции.
Компания Boda Tech готова помочь вам со всеми вашими потребностями в области резьбонарезки. Мы можем изготавливать метрические трапецеидальные резьбы по стандартам ISO из стали, нержавеющей стали и цветных металлов, от прототипов до серийного производства.. Позвоните Чтобы обсудить ваши потребности в нарезании резьбы и узнать, как наш опыт может помочь вам в решении самых сложных задач механической обработки.