
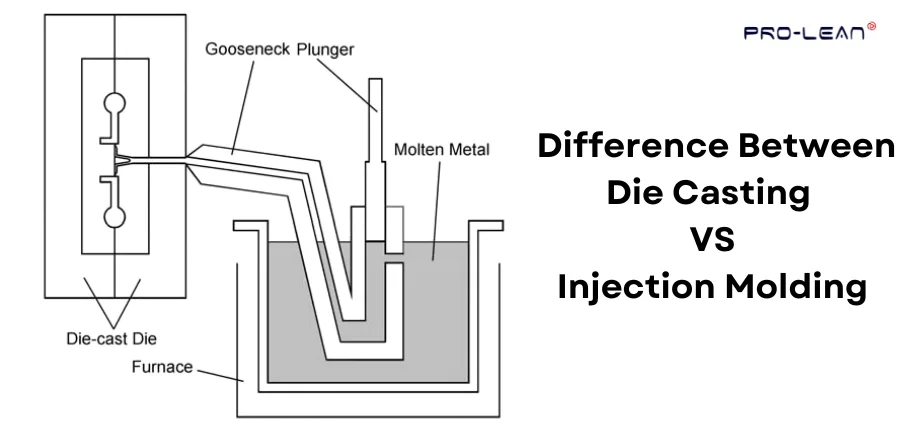
Литье под давлением использует формы высокого давления и предназначено для массового производства. Оба процесса полагаются на формы для придания формы материалу, но существует много различий.
Вы можете увидеть разницу между литьем под давлением и литьем под давлением, отраженную в цене, времени, опыте и материалах. Это руководство охватывает основы литья под давлением, то, что отличает литье под давлением от литья, и советы, которые помогут вам найти правильный производственный процесс.
Что такое литье под давлением?
Литье под давлением — это процесс изготовления деталей с использованием полости формы и расплавленного металла. Расплавленный металл заливается в форму, называемую матрицей, и затвердевает под давлением, принимая форму полости.
Умрите литье используется для крупносерийного производства сложных металлических форм и когда металлическим деталям нужна готовая к использованию поверхность. Литье под давлением с использованием формы обеспечивает гладкую поверхность.
Обратите внимание, что литье под давлением зависит от нагрева и печей, которые используют энергию. Литье под давлением обычно используется для металлов с умеренными температурами плавления, таких как алюминий при 660°C или цинковые сплавы, которые являются мягкими и более текучими.
Пошаговый процесс литья под давлением
Все литые детали изготавливаются с использованием одного и того же основного процесса.
Проектирование штампа
Перед началом литья под давлением и выбором конфигурации штампа необходимо определить геометрию детали и спроектировать штамп. Подходящие инструменты САПР помогут проверить линии разъема, стержни и доступ к инструменту.
Штампы изготавливаются из закаленной инструментальной стали марок H11, H13 и высокопроизводительных стальных сплавов, поскольку они обладают высокой термостойкостью. Закаленная инструментальная сталь также обладает высокой прочностью против давления впрыска, предотвращая коробление (деформацию под нагрузкой).
Подготовка штампа
Подготовка штампа включает в себя простой этап смазки. Смазка, такая как DIE SLICK, минеральное масло или синтетическое масло, специально разработанное для материалов, может распыляться в полости штампа, способствуя освобождению формы и выталкиванию детали.
Расплавленный металл
Литье под давлением зависит от определенных материалов и сплавов из-за их свойств. Вязкость, температура плавления и высокая прочность важны для литья. Материалы для литья под давлением включают:
- Цинк,
- Латунь,
- Бронза,
- Алюминий,
- Медь и некоторые сплавы свинца и олова
Впрыск
Впрыскивание материала в пресс-форму похоже на процесс литья под давлением. Однако на этом этапе есть несколько отличий.
Горячая камера: при этом типе переноса металла поршень забирает расплавленный металл из печи и впрыскивает его в форму.
Горячая камера используется для таких металлов, как цинк, поскольку их химическая активность по отношению к стали низкая, и они не разрушают стальные детали.
Холодная камера: в этом случае перенос осуществляется путем первоначальной загрузки расплавленного металла в камеру дробления, где поршень вдавливает расплавленный металл в пресс-форму.
Холодная камера сохраняет камеру впрыска более холодной и отделяет реактивные металлы, такие как алюминий, высокая температура плавления которого может повредить компоненты горячей камеры. Другие металлы с высокой температурой плавления также могут изнашивать пресс-форму.
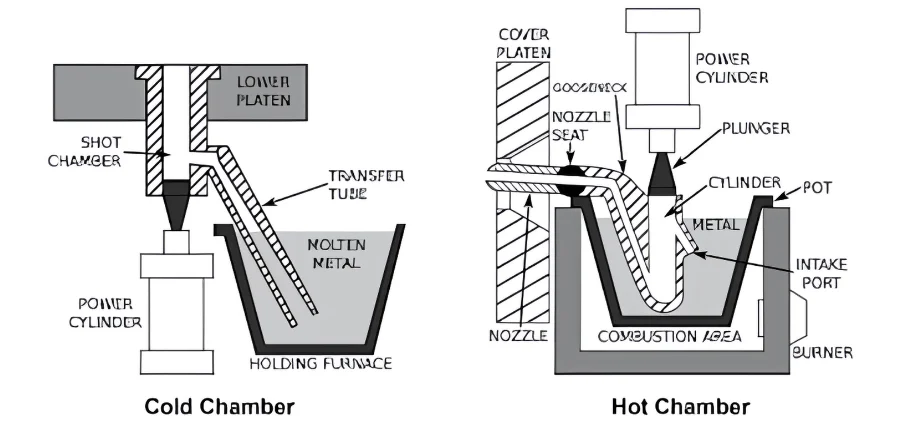
Название: Горячие и холодные камеры в литье под давлением
затвердевание
Литые под давлением металлы можно оставлять остывать со стандартной скоростью, но оптимальный метод производства требует распыления воды для быстрого охлаждения формы и извлечения затвердевшей детали.
выбрасывание
После того, как форма остынет, можно ослабить зажимное давление и открыть форму, чтобы извлечь деталь.
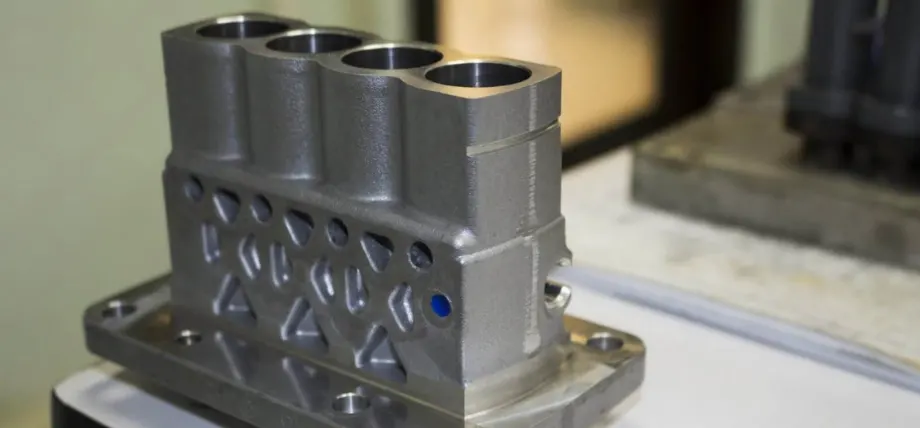
Название: литая алюминиевая деталь
Литье под давлением из алюминия один из самых популярных видов литья под давлением.
Попробуйте Пролеан прямо сейчас!
Преимущества литья под давлением
Литье под давлением имеет преимущества при использовании подходящих сплавов и при заданной геометрии деталей. Сравните эти преимущества с требованиями к конкретному компоненту.
- Обработка поверхности: Детали, отлитые под высоким давлением, имеют гладкую поверхность.
- Эффективность большого объема производства: при использовании горячих камер время цикла может составлять всего 15 секунд, что означает тысячи деталей в день.
- Прочность: Охлаждение водой изменяет структуру зерна, повышая прочность и долговечность детали.
- Сокращение отходов и возможность вторичной переработки: любые отходы можно переплавить или переработать для следующего производственного цикла. Источник: Исследования литья под давлением в горячей камере
- Стабильное производство: фиксированный контроль процесса производства и допусков штампа
- Выстрелы: Литейные формы не обязательно должны производить одну деталь. Они могут быть спроектированы так, чтобы содержать более одной полости пресс-формы, и каждая полученная деталь из полости пресс-формы называется выстрелом. Это может сделать процесс литья под давлением более эффективным.
Недостатки литья под давлением
- Высокая стоимость инструмента: литейная форма должна быть обработана с точными допусками обработки, что может стоить тысячи долларов. Плюс расходы на печь, поршень и эксплуатацию могут накапливаться вместе с первоначальными инвестициями.
- Экономически выгодно только при больших объемах: Машина для литья под давлением экономически выгодна только при производственных циклах от 10,000 XNUMX и более деталей. Вы можете использовать обработку с ЧПУ в качестве альтернативы для мелкосерийного производства.
- Ограничено несколькими материалами: Литье под давлением в значительной степени зависит от материалов с низкой или средней температурой плавления (до 1000°C). Это обычно ограничивает материалы для литья под давлением сплавами алюминия, цинка, магния или меди.
Металлы с высокой температурой плавления, такие как нержавеющая сталь, могут повредить штампы из инструментальной стали, поэтому для литья таких материалов обычно используют литье в песчаные формы.
- Пористость детали: использование высокого давления, плохая вентиляция или газы, попавшие в расплавленный металл, могут затвердеть и привести к пористости детали. Пористость может ослабить структурную целостность и прочность литых деталей.
- Повреждение пресс-форм: Нагрев и охлаждение пресс-форм во время литья под давлением может привести к необратимым повреждениям, таким как трещины, термическая усталость или эрозия.
- Сроки выполнения: Один из самых больших недостатков литья под давлением — большие сроки выполнения. От проектирования до оснастки и производства деталей может пройти несколько недель.
Что такое литье под давлением?
литье под давлением это метод массового производства, который использует инжекторное сопло для впрыскивания расплавленного материала в форму. Обычно для литья под давлением используются термореактивные пластмассы или полимеры.
Главное отличие литья под давлением от литья под давлением — материал. Литье пластмасс под давлением подразумевает расплавление пластиковых гранул в цилиндре и их запрессовку под высоким давлением в форму.
Пошаговое литье под давлением
Производство пресс-форм
Для литья пластмасс под давлением требуется двухкомпонентная форма. У литьевой формы для пластмасс под давлением есть две стороны.
Сторона полости (A): Сторона полости удерживает ствол и впрыск дроби. Инструмент для литья более сложен, чем литье под давлением. Для него требуются охлаждающие каналы, зажимные пластины, ель и полость.
Сторона сердечника (B): Сторона сердечника движется внутрь и наружу и удерживает выталкивающие штифты, направляющие штифты, зажимной паз и выталкивающую пластину.
Плавление материала
Процесс литья пластмасс под давлением заключается в использовании термопластичных гранул, которые через бункер подаются в нагретый цилиндр. Здесь пластмасса плавится и сохраняет однородную консистенцию.
При литье металлов под давлением металлы и сплавы используются в виде порошков вместе со связующими веществами внутри цилиндра и впрыскиваются в пресс-форму.
Температура обработки зависит от марки пластика или системы связующего вещества для MIM-литья. При MIM-литье нагрев заставляет исходное вещество на основе связующего вещества течь, в то время как металл остается в виде порошка; на стадии формования расплавленный металл не впрыскивается в объеме.
Доставка выстрела
При литье под давлением пластик впрыскивается в матрицу с помощью того же вращающегося винта внутри цилиндра, который смешивает пластиковые гранулы. Для изготовления литьевых пластиковых деталей винт прекращает вращение и скользит вперед к соплу, выдавливая материал наружу и в полость формы.
Пока используемый материал в форме начинает остывать, шнеки продолжают оказывать давление, чтобы предотвратить обратный поток материала и компенсировать возможную усадку.
затвердевание
Машина для литья под давлением использует каналы водяного охлаждения, встроенные в машину. Вода охлаждает материал быстрее, увеличивая производительность, и важно поддерживать температуру формы ниже точки плавления используемого материала.
Постобработки
Литье под давлением может привести к образованию заусенцев и дефектов вдоль линии разъема. Большинство крупных деталей, таких как банки и галлоны, требуют обрезки дополнительных пластиковых выступов и заусенцев.
Преимущества литья под давлением
Существует множество причин, по которым производители предпочитают литье под давлением другим методам формования пластмасс.
Повторяемость
Поскольку пластик намного мягче материала формы, его легко формовать, и он обеспечивает стабильные результаты с минимальными отклонениями или их отсутствием.
скорость производства
Для пластмасс время цикла литья под давлением составляет от 10 до 30 секунд в зависимости от скорости охлаждения материала и веса детали. Для металлов скорость охлаждения значительно выше, в зависимости от размера частиц порошка и материала. Она может составлять от 80 до 500 секунд для некоторых медных материалов.
Выбор материала
Литье под давлением предлагает гораздо больше вариантов выбора материала. Вы можете использовать термопластики, термореактивные пластики, эластомеры, стекло и металлы.
Низкие отходы
Литье под давлением не тратит материал впустую, как другие производственные процессы. Фактически, любой облой, лишний пластик или материал, который протекает, можно повторно нагреть и использовать повторно.
Экономичное
Первоначально литье под давлением может быть дорогим из-за затрат на оснастку и пресс-формы. Однако это быстро компенсируется большими объемами производства, а повторяющиеся производственные разделения обходятся более чем в тысячи деталей.
Производит тонкие стены
С точки зрения дизайна, многие элементы, требующие точности и аккуратности, можно легко изготовить с помощью литья под давлением. Тонкие стенки в пластиковых изделиях трудно изготавливать, поскольку их обработка может привести к нагреву и деформации краев.
Тонкостенные пластиковые детали можно легко изготавливать методом литья под давлением, поскольку материал затекает в полость стенки и затвердевает.
Сложные внутренние особенности
Литье под давлением стало популярным производственным процессом из-за его способности производить резьбу и петли в одном процессе. Многие внутренние элементы также могут быть получены путем простого размещения сердечника.
Возможность многослойного формования
Возможно литье под давлением на пластик. По сравнению с литьем под давлением, это дает преимущество в том, что деталь имеет ощущение двух- или трехслойной текстуры.
Например, деталь может иметь пластиковое основание и быть покрыта резиновой или силиконовой рукояткой.
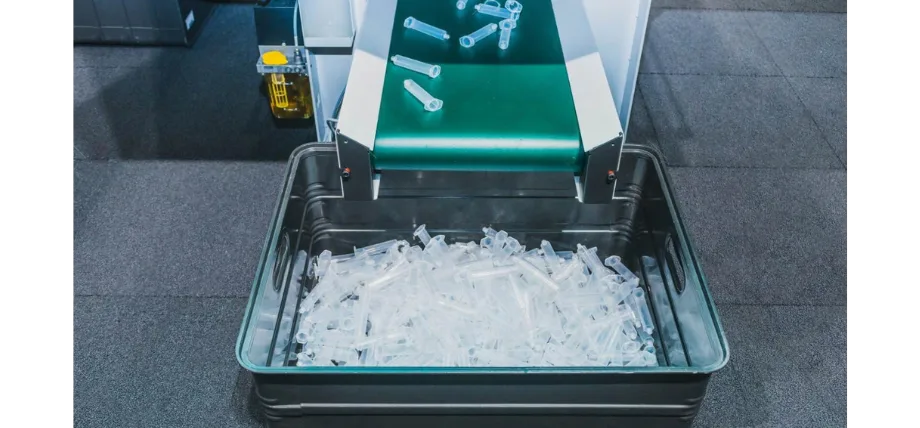
Название: Крупносерийное производство деталей методом литья под давлением
Недостатки литья под давлением
Первоначальная стоимость формовки
Подобно литью под давлением, стоимость оснастки для литья под давлением также высока. Она требует тщательного проектирования и точных методов обработки металла, таких как электроэрозионная обработка.
Время Выполнения
Переход от первоначального проектирования пресс-формы к производству первой детали требует значительных итераций проектирования и тестирования. Любые изменения в последнюю минуту требуют обработки пресс-формы с нуля, а процесс прототипирования медленный.
Отсутствие гибкости дизайна
Литье под давлением не имеет гибкости в плане вариаций дизайна. После того, как ваш дизайн будет готов и пресс-форма будет изготовлена, все детали должны соответствовать допускам и геометрии спроектированной полости.
Углы уклона и выталкивающий штифт
Конструкция литьевой формы требует, чтобы полость включала углы наклона для легкого извлечения деталей. Углы наклона и размещение выталкивающего штифта могут потребовать изменения конструкции и ориентации детали.
Пористость
Пористость относится к крошечным пузырькам газа, которые попадают внутрь детали после литья под давлением. Это может возникнуть, когда нет хорошей вентиляции для выпуска захваченного газа и воздуха внутри формы.
Основные различия между литьем под давлением и литьем под давлением
|
Литье под давлением |
Литье под давлением |
|
|
Материалы |
Металлы с температурой плавления ниже 1000°C |
Оптимально подходит для термопластов и селективных металлов. |
|
Диапазон температур плавления |
400 °C до 1000 °C (медь) |
До 300°C для пластмасс |
|
Типичный процесс |
Горячая камера |
Прессформа впрыски |
|
Давление |
Давление впрыска до 130 МПа и выше |
Выше (>140 МПа) |
|
Время охлаждения (влияние на продолжительность цикла) |
Быстро (в среднем 30 с) до 500 секунд |
Быстро для большинства деталей |
|
Отказоустойчивость |
Высокая (около +/- 0.05 мм) |
Более жесткие допуски (до 0.01 мм) |
|
Стоимость инструмента |
Высокий |
Высокий |
Источник: Стоимость оснастки, давление впрыска
Попробуйте Пролеан прямо сейчас!
Литье металла под давлением против литья под давлением
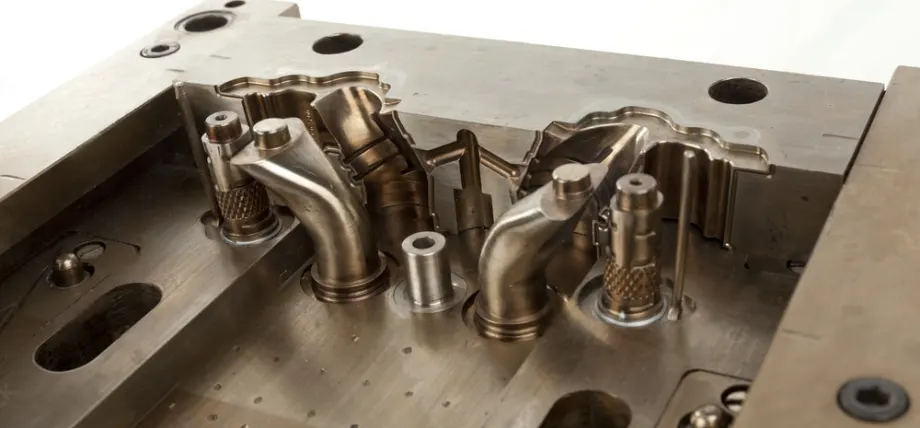
Название: Литейная форма для металла
Литье металла под давлением (MIM) похоже на литье пластика под давлением, но есть несколько отличий в материале и процессе. MIM полностью отличается от литья под давлением, и в этом подробном сравнении литья под давлением и литья металла под давлением вы узнаете о существенных различиях.
Для более подробного ознакомления с данным маршрутом, представленного в виде чертежа, посетите наш сайт. Услуги по MIM-производству.
Разработка
Процесс MIM начинается со смешивания мелкодисперсного металлического порошка со связующим веществом для получения исходного сырья. Исходное сырье нагревается до температуры, соответствующей системе связующего вещества, и впрыскивается в пресс-форму. После охлаждения отформованная заготовка по-прежнему содержит как металлический порошок, так и связующее вещество.
Удаление связующего вещества позволяет избавиться от большей части связующего, сохраняя при этом форму, необходимую для последующего спекания.
- В зависимости от типа исходного сырья может использоваться растворитель, катализатор или термическое удаление связующего вещества.
Остатки связующего вещества удаляются в ходе последующего термического цикла, а спекание уплотняет порошок по мере усадки детали. Для окончательной вытяжки могут потребоваться дополнительные операции.
Литье под давлением — это технология производства с одним выстрелом. Жидкий металл заливается в форму, охлаждается и принимает форму формы. Это быстрее, проще в эксплуатации и гораздо проще.
В этом и заключается основное отличие литья под давлением от литья металлов под давлением.
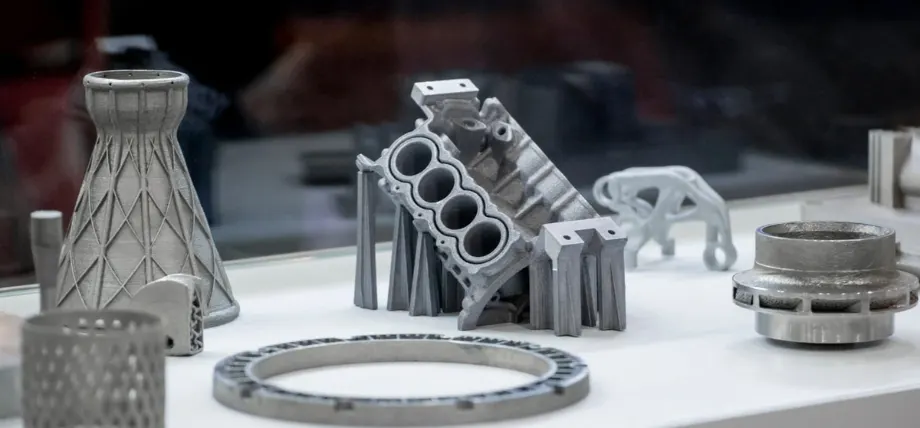
Название: Металлокерамические детали
Материалы
Литье под давлением в основном использует цветные металлы. Цветные металлы имеют более низкую температуру плавления и не изнашивают форму быстро. Некоторые распространенные металлы для литья под давлением — это алюминий, цинк, магний и медь.
В технологии MIM можно использовать несколько семейств сплавов на основе металлических порошков. Необходимо уточнить у поставщика наличие исходного сырья, конечные свойства материала и соответствие технологическому процессу, а не предполагать, что все перечисленные сплавы доступны.
Силы
Конечная плотность при MIM-печати зависит от сплава, исходного материала, геометрии и проверенного процесса спекания. Она должна быть указана и проверена для конкретного применения.
Прочность зависит от сплава, плотности, термообработки и условий испытаний. Сравнивайте данные по материалам в требуемом конечном состоянии, а не переносите единое значение прочности между сплавами или процессами.
Стоимость инструмента
Стоимость оснастки и готовой детали зависит от сложности пресс-формы, объема производства, материала, процесса спекания и дополнительных операций. Сравнивайте весь технологический процесс для одной и той же детали, вместо того чтобы предполагать, что оснастка, изготовленная методом MIM, всегда дешевле.
Когда следует выбирать услуги литья под давлением и литья под давлением?
При выборе между литьем под давлением и литьем под давлением выбор во многом зависит от материалов, с которыми вы работаете, и конечного назначения вашей детали.
Для большинства пластмасс литье под давлением является стандартным выбором. При сравнении этих двух методов производства в качестве материала для сравнения в основном используется металл.
- Литье под давлением можно использовать для изготовления деталей из цветных металлов, выдерживающих большие нагрузки и напряжения.
- Если ваше применение зависит от таких свойств, как теплопроводность и электропроводность, вы можете использовать литье под давлением, поскольку цветные металлы, такие как медь, обладают более высокой проводимостью.
- Для больших объемов производства с более короткими сроками выполнения заказов
- Качество обработки поверхности зависит от сплава, инструмента и технологического процесса. В обоих случаях может потребоваться дополнительная обработка для достижения заданных внешних или функциональных требований.
- Для деталей большого диаметра или сечения
- Когда усадка является проблемой в производстве
Применение литья под давлением и литья под давлением
Услуги литья под давлением можем помочь вам изготовить детали для различных отраслей промышленности: от промышленного оборудования до автомобилестроения.
Применение литья под давлением
- Алюминиевые блоки двигателя, требующие отвода тепла
- Цинковые компоненты, такие как корпуса замков
- Теплоотводы большого объема
- Компоненты трансмиссии автомобиля
Применение литья под давлением
- Компоненты ABS в транспортных средствах
- Приборные панели в автомобилях
- Пластиковые бутылки и пластиковые контейнеры
Литье под давлением и литье металлов под давлением
- Литье под давлением медных разъемов и электроники
- Металлические хирургические инструменты
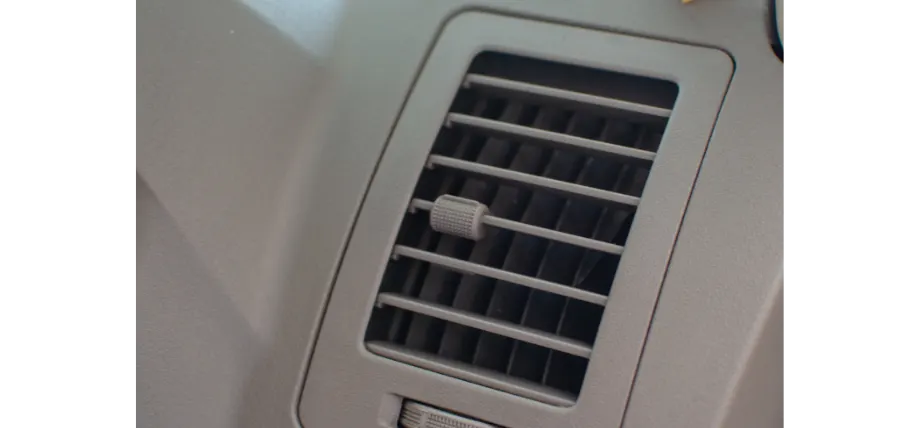
Название: Автомобильная вентиляционная решетка из АБС-пластика
Заключение
Здесь очень много типы литья под давлением классифицированы по выбору материала. Литье металла под давлением наиболее близко к литью под давлением, каждый из которых имеет свои плюсы и минусы.
Вы можете использовать концепции, изложенные в этом подробном сравнении, чтобы сделать выбор между различными процессами, и вы можете открыть для себя литье под давлением компании здесь.
Точность Литье под давлением в Boda TECH
Хотите начать проект по литью под давлением? Пролеан ТехМы предлагаем решения для проектирования пресс-форм и крупносерийного производства литьевых изделий.
Почему стоит работать с нами?–
Возможности DFM
Точность обработки
Крупносерийное производство
Консультации по дизайну
FAQ
В чем разница между литьем под давлением и литьем под давлением?
Литье под давлением специализируется на производстве деталей из цветных металлов, таких как алюминий, цинк, магний и латунь. Литье под давлением в основном предназначено для термопластиков, таких как АБС.
Является ли литье под давлением более дешёвым, чем литьё под давлением?
Литье под давлением имеет затраты на оснастку, расходы на печь и расходы на последующую обработку, связанные с процессом. Это делает литье под давлением более дорогим, чем литье под давлением, которое позволяет производить готовые изделия за один прием.
Какой процесс дешевле для крупносерийного производства металлических деталей?
При крупносерийном производстве от 10,000 XNUMX и более деталей литье под давлением является более дешевым методом изготовления металлических деталей.
Можно ли использовать литье под давлением для металлов, например, литье под давлением?
Литье металлов под давлением может использоваться для производства металлических деталей. Оно имеет более широкий охват металла и может производить детали из титана, что затруднительно при литье под давлением, поскольку титан плавится при температуре 1725°C.
Как соотносятся качества поверхности при литье под давлением и MIM?
Сравните достижимую поверхность и необходимые операции финишной обработки для конкретного сплава и геометрии. Ни один из процессов не гарантирует требуемого качества обработки без предварительного анализа конкретной детали.
Какой процесс обеспечивает большую гибкость проектирования?
Литье под давлением позволяет проектировать более тонкие стенки со сложными характеристиками и предлагает более широкий ассортимент материалов.
Существуют ли ограничения по размеру для MIM-литья и литья под давлением?
MIM обычно производит детали размером 50–100 мм и весом менее 250 г. Литьем под давлением можно изготавливать более крупные детали.
Является ли литье под давлением более долговечным, чем литье под давлением?
Сравните прочность, используя указанный сплав, конечное состояние материала и метод испытаний. Срок службы инструмента также зависит от его конструкции, материала и условий эксплуатации.