
Проволока EDM против Sinker EDM
«Электроэрозионная обработка проволокой лучше всего подходит для обработки твердых металлов с тонкими сечениями или сложными конструкциями, тогда как электроэрозионная обработка погружным электродом обеспечивает гибкость при создании детализированных полостей и форм». Традиционные методы механической обработки, такие как фрезерование, токарная обработка и другие методы резания, ограничены обработкой очень сложных геометрических форм и микроэлементов. Однако электроэрозионная обработка (ЭЭО), не требующая резания, позволяет создавать такие сложные геометрические формы и мелкие элементы, которые невозможно получить из-за ограниченного доступа инструмента при традиционных методах. Существует два типа таких методов. виды электроэрозионной обработкиЭлектроэрозионная обработка (ЭЭО) и электроэрозионная обработка (ЭЭО). Оба метода используют электрические разряды для эрозии и придания формы заготовке. Однако, проволочная электроэрозионная обработка против электроэрозионной обработки с погружным электродом Они различаются по инструментарию и другим параметрам.
В этой статье будут подробно рассмотрены различия между электроэрозионной обработкой проволокой и погружным электроэрозионным методом, включая их процессы, преимущества и области применения.
Что такое электроэрозионная обработка (ЭЭО)?
Электроэрозионная обработка (ЭЭО) — это нетрадиционный метод обработки, используемый в производстве. В отличие от токарных или фрезерных станков с ЧПУ, EDM Технология В качестве обрабатывающих инструментов для удаления материала используются проволочные или изготовленные по индивидуальному заказу электроды. Когда электрический ток протекает по электродам, он создает высокотемпературный электрический разряд из-за их погружения в диэлектрический раствор. Эти разряды расплавляют материал и образуют разрезы или полости.
Подробное пошаговое описание процесса электроэрозионной резки вы можете найти здесь. EDM инструкция Чтобы узнать больше об этом процессе.
Что такое проволочная электроэрозионная обработка?
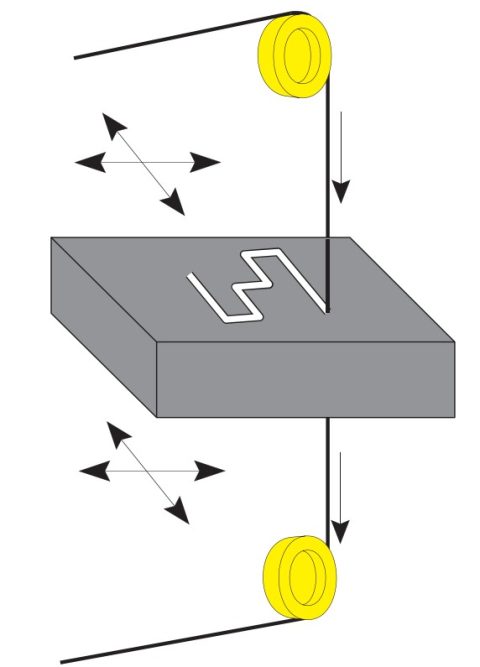
Электроэрозионная обработка проволоки
Как следует из названия, в этом типе электроэрозионной обработки используется проволока малого диаметра (от 0.025 до 0.25 мм), изготовленная из меди, латуни, вольфрама или других проводящих материалов, в качестве электрода, который перемещается вдоль траектории резания и формирует заготовку. Современные станки с ЧПУ для электроэрозионной обработки позволяют точно контролировать перемещение проволочного электрода.
Очень малый диаметр электрода (всего 0.025 мм) позволяет процесс обрезки проволоки Подходит для выполнения сложных операций резки твердых материалов, таких как глубокие пазы, полости и шаблоны для пресс-форм и штампов.
Как работает электроэрозионная обработка проволоки?
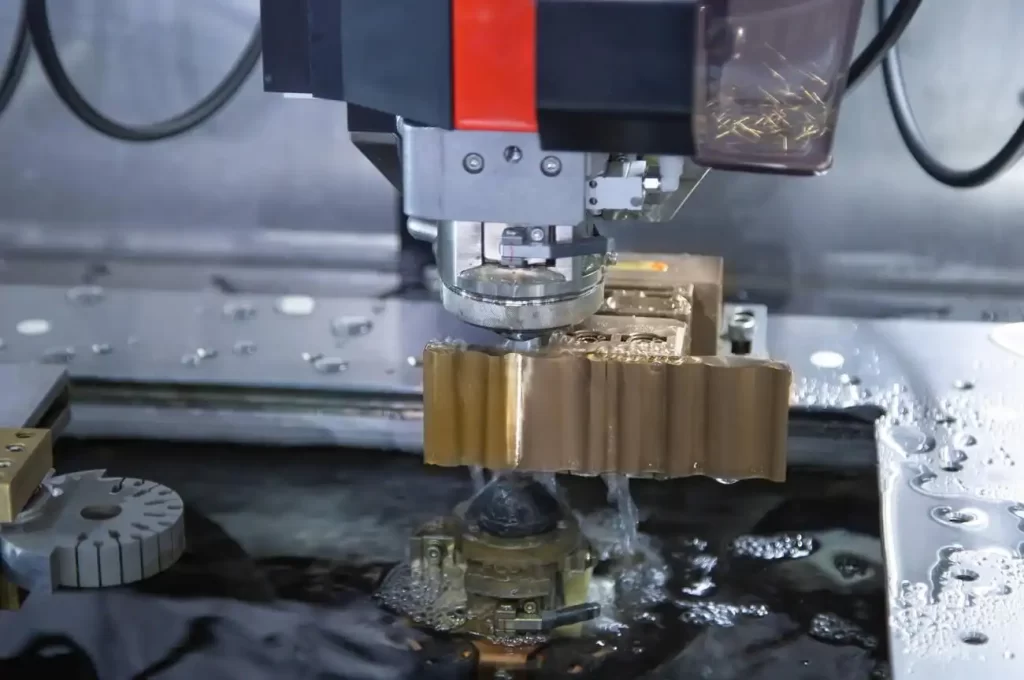
Работа электроэрозионной обработки проволокой
Заготовка зажимается в верстаке или на столе, а проволока располагается вертикально и движется вверх, подавая заготовку. Заготовка также может перемещаться в плоскости XY в зависимости от зоны обработки.
Работа, происходящая внутри диэлектрической жидкости, контактирует с проволочным электродом, вызывая серию электрических дуг, которые нагревают и плавят материал. Сразу после плавления он разъедает текущую диэлектрическую жидкость. Затем фильтр или другая система, установленная в технологическом резервуаре, удаляет эти частицы из раствора.
Преимущества проволочной электроэрозионной обработки
- Высокая точность: Она позволяет выполнять сложные разрезы с высокой точностью и обеспечивает повторяемость результатов.
- Микрообработка: Проволока диаметром менее 0.025 мм может использоваться в качестве режущего инструмента, что позволяет осуществлять микрообработку различных заготовок. Например, сверление отверстий электроэрозионным электроприводом для отверстий малого диаметра.
- Без перерыва: Проволока непрерывно движется вверх, генерируя разряды. Таким образом, это непрерывный и бесперебойный процесс обработки.
- Гладкая отделка: Обработанная поверхность не оставляет стружки, заусенцев и пыли, обеспечивая гладкую поверхность.
- Бесстрессовая обработка: Электроэрозионная проволока удаляет материал, не соприкасаясь с заготовкой. Это позволяет осуществлять точную обработку и сложную обработку хрупких материалов.
Недостатки электроэрозионной обработки проволоки
- Существует риск образования оксидного слоя на последующих слоях обработанной поверхности.
- Инструменты и оборудование для электроэрозионной обработки стоят дороже. Требуется высокая первоначальная стоимость установки.
- Подходит только для двухмерной резки на трехмерных поверхностях.
Что такое Синкер EDM?
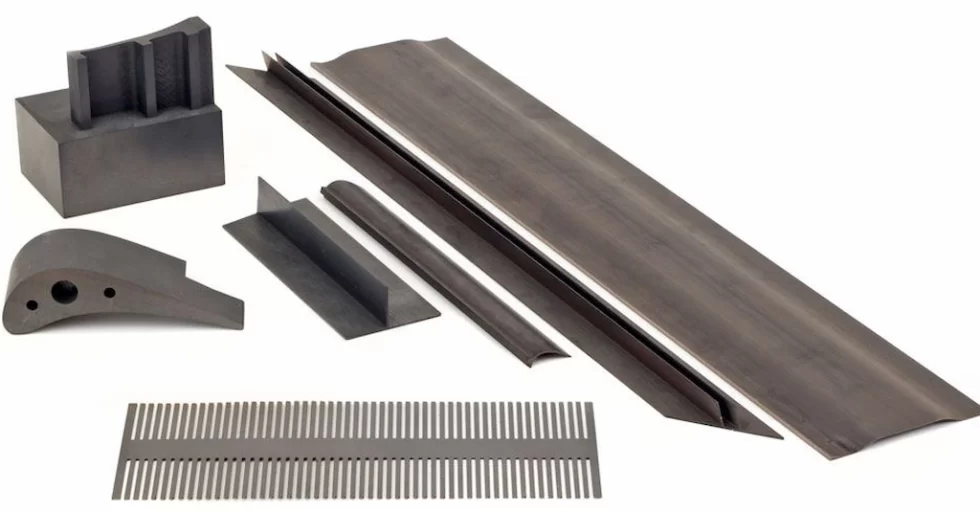
Детали для электроэрозионной обработки с погружением
Электроэрозионная обработка с использованием погружной матрицы (или погружной матрицы) использует электроды нестандартной формы вместо проволоки фиксированного диаметра. В этом заключается основное различие между электроэрозионной обработкой с использованием проволоки и электроэрозионной обработкой с использованием погружной матрицы. Форма электрода имеет решающее значение, поскольку она определяет форму полости или элемента, обрабатываемого на заготовке. Это «отрицательная геометрия» желаемой формы на заготовке.
Электроэрозионная обработка погружным методом, также известная как электроэрозионная обработка штампом или электроэрозионная обработка ползунком, подходит для обработки сложных и глухих полостей или элементов на различных материалах.
Как работает Sinker EDM?
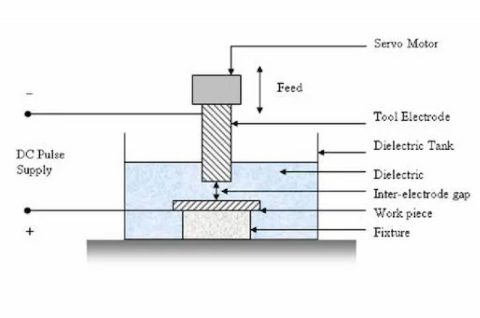
Принцип работы электроэрозионной обработки погружных электродов.
В этом процессе электрод электроэрозионной обработки используется в качестве режущего инструмента, а между заготовкой и электродом поддерживается зазор. Этот зазор отвечает за контроль разрядов и дуг. При этом диэлектрик продолжает протекать через зазор, смывая эродированный материал.
Главное отличие этого метода электроэрозионной обработки заключается в том, что электроды-погружалки позволяют создавать полости или элементы заданной формы. Это достигается путем индивидуальной настройки геометрии электрода. Кроме того, этот метод полезен для создания глухих отверстий на поверхностях твердых материалов.
Преимущества Sinker EDM
- Точность и точность: Подобно проволочным электродам, этот метод также обеспечивает более высокую точность, чем традиционные процессы механической обработки.
- Слепые отверстия: Это позволяет создавать глухие отверстия, что является еще одним важным отличием электроэрозионной обработки проволокой от электроэрозионной обработки погружным электродом.
- Комплексные особенности: С его помощью можно создавать подрезы, глубокие карманы и полости нестандартной формы с минимальной толщиной стенок.
- Универсальность: Электроэрозионный станок для обработки матриц обрабатывает все проводящие материалы независимо от их хрупкости и твердости.
- 3D-контурирование: Электрод-погружатель позволяет обрабатывать заготовки со сложными трехмерными контурами, такими как стержни и полости для литьевых форм.
Недостатки Sinker EDM
- Подобно методу с использованием проволоки, он применим только к проводящим заготовкам.
- Этот процесс потребляет больше энергии, чем другие методы обработки, поскольку требует непрерывного генерирования электрического разряда высокого напряжения.
- Электроэрозионная обработка с использованием погружного штампа также происходит медленнее, что влияет на общую эффективность и увеличивает себестоимость производства.
Попробуйте Пролеан прямо сейчас!
Основные различия между электроэрозионной обработкой проволокой и электроэрозионной обработкой погружным электродом.
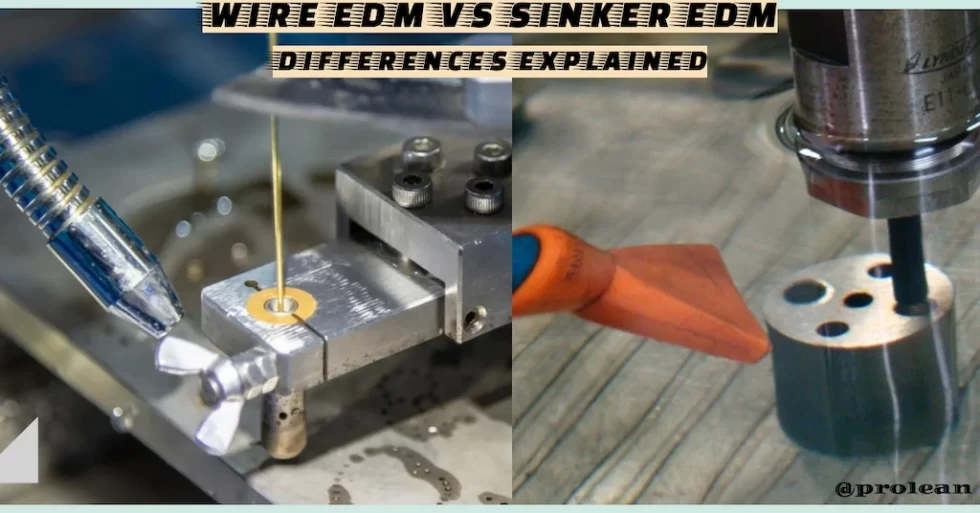
Электроэрозионная обработка проволокой и погружным электродом
Мы обсудили, что оба метода имеют свои уникальные преимущества и недостатки. Один превосходно подходит для создания 2D-резов на 3D-поверхностях, а другой позволяет создавать сложные 3D-контуры, если сравнивать использование проволочной электроэрозионной обработки с электроэрозионной обработкой погружным электродом.
Электроэрозионная резка погружным методом специализируется на изготовлении штампов, пресс-форм и другого инструмента. С другой стороны, электроэрозионная проволочная резка идеально подходит для обработки мелких деталей, требующих сложных элементов и высокой точности.
Кроме того, в таблице ниже показаны другие ключевые различия между электроэрозионной обработкой проволокой и электроэрозионной обработкой погружным электродом;
| Критерии | Проволока EDM | Синкер EDM |
| Принцип работы | Тонкая проволока, используемая в качестве электрода, создает электрический разряд по заданному пути. | Использует фигурный электрод для создания сложных форм посредством электрического разряда. |
| Удаление материала | Идеально подходит для вырезания профилей, контуров и сквозных отверстий. | Идеально подходит для формирования сложных полостей, форм и отливок. |
| Точность подачи | Высокая точность, подходит для прецизионной резки. | Также отличается высокой точностью, но особенно хорошо подходит для сложных трехмерных форм. |
| Чистота поверхности | Как правило, поверхность гладкая, но это зависит от параметров. | Обеспечивает более качественную обработку поверхности, идеально подходящую для пресс-форм и штампов. |
| Износ электрода | Минимальный износ, так как проволока постоянно заменяется. | Повышенный износ электрода, поскольку форма электрода имеет решающее значение. |
| Стоимость инструмента | Снижение стоимости оснастки благодаря использованию простой проволоки. | Более высокая величина обусловлена необходимостью использования электродов нестандартной формы. |
| Пригодность материала | Лучше всего подходит для твердых проводящих материалов, таких как титан. | Подходит для широкого спектра материалов, включая твердые сплавы. |
| Области применения | Широко используется в аэрокосмической и медицинской отраслях для точной резки. | Широко используется в производстве штампов и пресс-форм. |
| Скорость | Более медленный процесс по сравнению с традиционными методами механической обработки. | Как правило, скорость ниже, но может варьироваться в зависимости от формы и материала электрода. |
| Многогранность | Ограничено 2D-изображениями и простыми 3D-резами. | Способен создавать очень сложные трехмерные формы. |
| Отказоустойчивость | Обычно в пределах ±0.001 дюйма (±0.0254 мм). | Обычно в пределах ±0.002 дюйма (±0.0508 мм). |
| Максимальная глубина | U до 12 дюймов (300 мм) или более. | Глубина ограничена размером и формой электрода (6-8 дюймов). |
Подведение итогов
В целом, электроэрозионная обработка проволокой и электроэрозионная обработка погружным электродом имеют разные возможности, хотя и используют один и тот же принцип электрического разряда для удаления материала. Проволочная обработка идеально подходит для точной резки профилей и сквозных отверстий с жесткими допусками, тогда как погружной метод превосходно подходит для создания сложных трехмерных форм и замысловатых полостей. Оба метода имеют свои преимущества в зависимости от требований конкретного применения.
Кроме того, точность и качество деталей, обработанных методом электроэрозионной обработки, также зависят от используемого оборудования и квалификации оператора. Поэтому для заказа деталей и изделий вам необходимо выбрать компетентного и надежного производителя оборудования для электроэрозионной обработки.
В компании Boda мы используем электроэрозионные станки с ЧПУ и имеем инженеров с десятилетним опытом работы в сфере выполнения заказов. электроэрозионный сервисНаши услуги по индивидуальному заказу помогут вам воплотить ваши проекты в желаемые детали по конкурентоспособным ценам. Запросите ценовое предложение сегодня!
Часто задаваемые вопросы (FAQ)
Прикладывается ли физический контакт проволоки с заготовкой в процессе электроэрозионной резки?
Нет, в электроэрозионной обработке проволокой проволока не контактирует физически с заготовкой. Вместо этого удаление материала происходит за счет электрических разрядов (дуг) между проволокой и заготовкой.
В чём ключевое различие между электроэрозионной обработкой проволокой и электроэрозионной обработкой погружным электродом?
В электроэрозионной обработке проволокой используется тонкая проволока с непрерывной подачей для вырезания профилей, тогда как в электроэрозионной обработке с использованием погружной матрицы применяется электрод специальной формы для формирования сложных трехмерных контуров и полостей.
Когда следует использовать электроэрозионную резку проволокой?
Электроэрозионная обработка проволокой применяется, когда требуется высокая точность и жесткие допуски, особенно для прорезания сложных сквозных отверстий в твердых проводящих материалах, таких как титан и инструментальная сталь.
Когда следует использовать электроэрозионную обработку с погружением электрода?
Этот метод идеально подходит для создания сложных трехмерных форм, полостей и отливок из твердых материалов. Особенно в тех случаях, когда достижение такой сложности невозможно с помощью других методов механической обработки.