
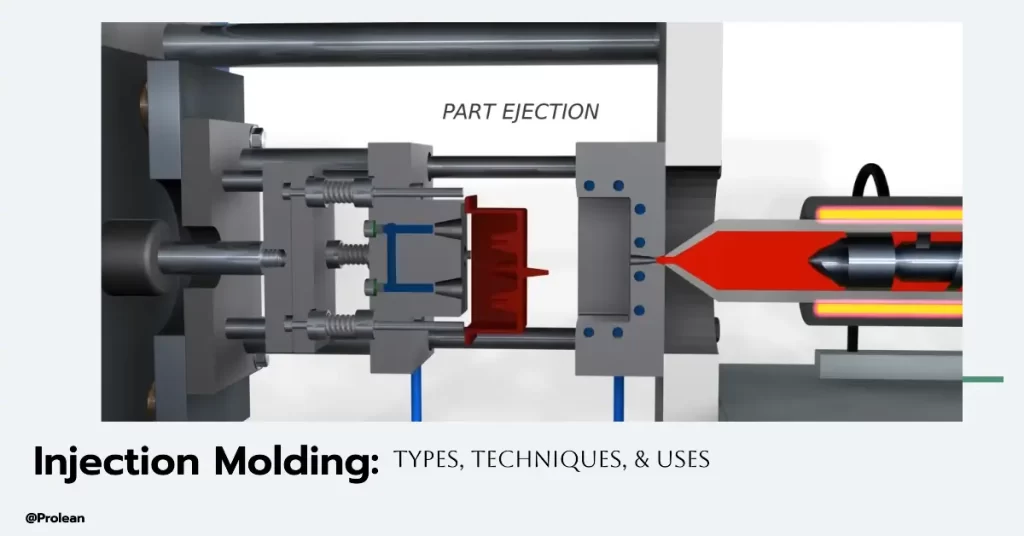
Литье под давлением необходимо для создания высококачественных, точных деталей в больших количествах. В этой статье рассматриваются различные методы литья под давлением, включая литье с газовой поддержкой, тонкостенное литье и литье с использованием жидкого силикона, подчеркивая их уникальные особенности и преимущества. Понимая эти методы, вы можете выбрать наилучший подход для ваших производственных нужд, гарантируя эффективность и оптимальные результаты проекта.
Что такое литье под давлением?
Установка для литья под давлением
Литье под давлением — это производственный процесс, используемый для изготовления большого количества одинаковых деталей. В этом процессе расплавленный материал впрыскивается в форму, где он охлаждается и принимает необходимую форму. Форма также известна как as инъекция формовочная оснасткаЭта технология предназначена для многократного изготовления одной и той же детали с постоянными размерами. Хотя литье под давлением может осуществляться из металлов, стекла, эластомеров и кондитерских материалов, наиболее часто используются термопластичные и термореактивные полимеры.
Попробуйте Пролеан прямо сейчас!
Типы литьевых форм
Сегодня мы обсудим различные типы литья под давлением. Типы пресс-форм, которые обычно встречаются, включают двухцветную пресс-форму, многослойную пресс-форму и многосемейную пресс-форму. Эти пресс-формы классифицируются на основе их уникальных свойств и назначения, и каждая из них обеспечивает определенные преимущества в процессе производства. Сегодня я расскажу о типах процедур литья под давлением, которые классифицируются на основе структуры пресс-формы. Мы должны понимать, что структуры пресс-форм, которые мы создаем для наших клиентов, построены на этих фундаментальных категориях.
Ниже перечислены различные типы технологий литья под давлением:
Литье под давлением с помощью газа
Инжекционное формование с помощью газа продавливает пластик через стенки формы, впрыскивая в форму сжатый инертный газ (обычно азот), когда расплавленный пластик затвердевает, создавая пространство там, где раньше был газ. Этот тип литья под давлением можно использовать для уменьшения материала большими порциями, создания полых изделий и создания различных конструкций пор.
Этот тип литья под давлением пластика имеет преимущества в использовании меньшего количества материала и требует меньше времени на охлаждение. Когда расплавленный пластик движется к более холодным стенкам формы, газы в мешке заполняются более толстыми частями, что приводит к меньшей деформации и более быстрому охлаждению. Кроме того, давление снижает вероятность появления усадочных вмятин и уменьшает усадку при охлаждении.
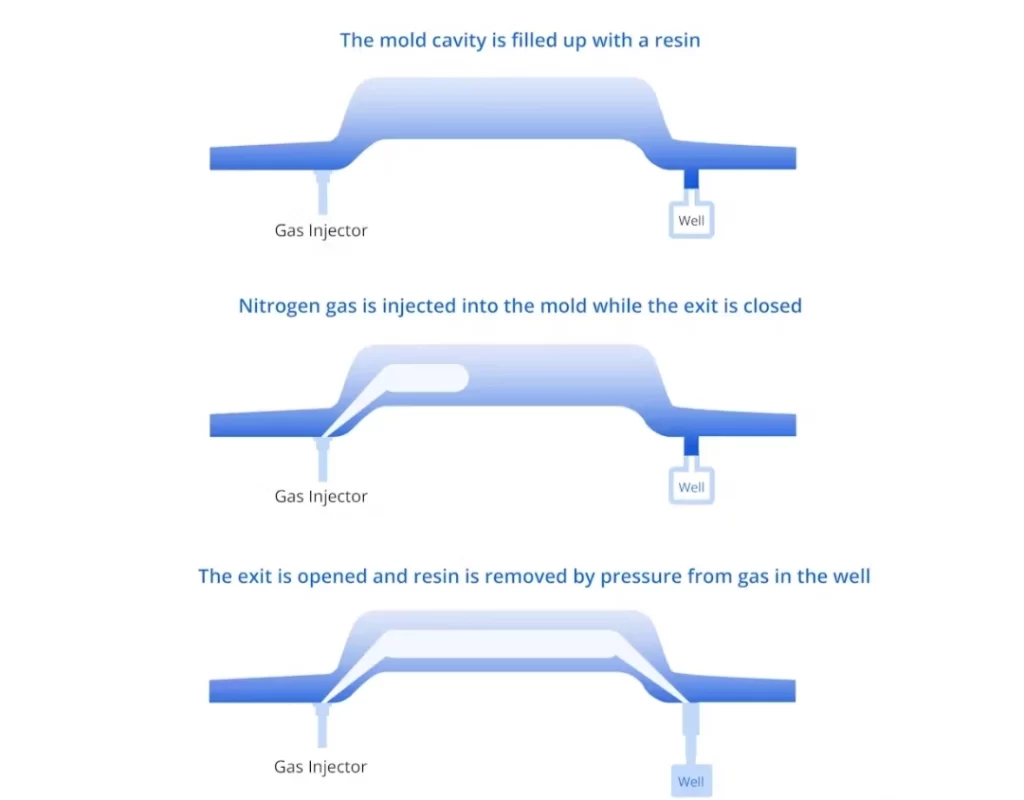
Литье под давлением с помощью газа
Использование литья под давлением с использованием газа не лишено ограничений. Оно ограничено одногнездными формами, поскольку любое другое расположение сделало бы маршрутизацию газа слишком сложной, что еще более проблематично при наличии нескольких отдельных полостей. Литье под давлением с использованием газа часто не подходит для прозрачных полимеров из-за их особой восприимчивости к этому эффекту.
Типичные компоненты для литья под давлением с использованием газа включают в себя:
- Акрилонитрил-бутадиен-стирол
- поликарбонат,
- Ударопрочный полистирол
- нейлон
- Полибутилентерефталат
- Полиэтилентерефталат
- Эфир полипропилена
- полипропилен
Тонкостенное формование
Тонкостенные формовочные компоненты оптимизируют материал и сокращают расходы. Стенки толщиной 1-2 мм могут быть изготовлены с помощью тонкостенного формования, что сокращает время цикла, но повышает требования к давлению впрыска. Поскольку тонкостенное формование часто используется для мелких компонентов. Небольшие, жестко допущенные изделия, такие как электронные детали, корпуса, компоненты медицинских приборов и трубки, подходят для тонкостенного литья под давлением.
Как уже отмечалось, тонкостенное литье под давлением имеет много преимуществ, включая снижение скорости и затрат. Кроме того, время цикла значительно сократилось, а поскольку детали легче при транспортировке, образуется меньше загрязняющих веществ. Для изготовления тонкостенной литьевой формы также могут использоваться перерабатываемые полимеры. Тонкостенные компоненты экономят вес и уменьшают загрязнение в топливных приложениях, таких как тяжелая техника и автомобили.
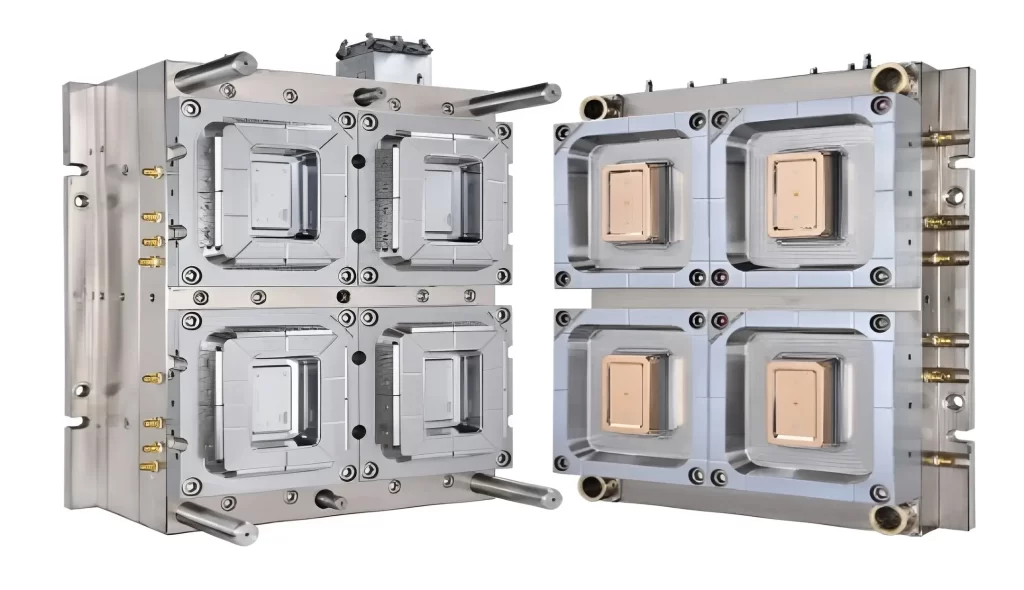
Тонкостенный молдинг
Недостатками этого процесса являются более высокая стоимость тонкостенных литьевых форм и формовочного оборудования, а также необходимость в квалифицированных специалистах по формовке для их эксплуатации. Для тонких стенок также необходимы более высокие давления. Поэтому машины должны быть оснащены компонентами, которые могут выдерживать нагрузку и продолжать хорошо функционировать в течение многих циклов.
Типичные материалы для литья тонкостенных изделий включают в себя:
- нейлон
- Полипропилен (ПП / PP):
- Доступны в четырех великолепных цветах, чтобы дать людям больше возможностей соответствовать их спортивной одежде.
- Полистирол
- Целлюлозный пластик
- ПОМ и другие полимерные материалы с высокой гибкостью.
Литье жидкого силикона под давлением
Жидкий силикон — это тип литья под давлением, изготовленный из силиконовой резины, который может быть произведен в больших количествах посредством литья под давлением жидкого силикона. В отличие от других типов литья под давлением, этот требует вулканизации, поскольку силиконовая резина является термопластичным материалом — вулканизация — это процедура, которая придает резине ее выгодные свойства материала, такие как эластичность и упругость.
Силиконовая резина холодной температуры закачивается в нагретую камеру формы и вулканизируется, в отличие от обычного литья под давлением, которое подразумевает впрыскивание расплавленного пластика в более холодную форму. Этот процесс литья под давлением требует специализированных инструментов, включая смесители, измерительные устройства, точно запечатанные формы и другие детали. Среди применений — уплотнения, соединения, детские товары, биосовместимые медицинские устройства, формование других пластиковых изделий, хлебопекарное оборудование, изоляционные изделия и многое другое.
Инъекция силиконовой жидкости дает несколько особых преимуществ. Вещество может храниться в жидком состоянии, быть готовым к использованию и не требует расплавления. Если машина спроектирована правильно, силикон обычно быстро затвердевает и не оставляет царапин и отходов.
Поскольку материал никогда не нагревается вне формы, эта технология литья под давлением обычно автоматизирует метод впрыска, чтобы свести к минимуму ошибки оператора и обеспечить процедуру с пониженным риском. Среди множества доступных вариантов литья под давлением силиконовые изделия выделяются своей исключительной устойчивостью к химикатам, температуре и электричеству, что делает их одними из немногих биосовместимых материалов.
При литье жидкого силикона под давлением часто используются следующие материалы:
- Стандартный силикон
- Медицинский класс силикона
- Стойкие силиконы
- Оптический силикон
Структурная пенопластовая формовка
Поскольку структурное формование пены использует комбинацию веществ, таких как полимер в сочетании с органическим взрывчатым реагентом или газом без кислорода (например, азотом), возможно массовое производство массивных изделий. Материалы смешиваются внутри формы после выдерживания отдельно в жидком состоянии. Затем эта комбинация подвергается воздействию газового/химического воздуходува, который изменяет ее химическую реакцию и образует пенистое вещество, которое быстро расширяется и имеет небольшую жесткость.
Несмотря на то, что контактная поверхность полимера и формы сжимается, образуя высокоплотный защитный слой снаружи детали, внутренняя часть пенопласта сохраняет свою высокопористую структуру по мере набухания и высыхания. Полученная в результате литья под давлением пена представляет собой прочный, тонкий и эластичный материал. К областям применения конструкционного формования пенопласта относятся крыши автомобилей, медицинские корпуса, лыжи, внутренние и внешние детали транспортных средств, а также другие крупные изделия.
Преимущества структурного литье пены под давлением Преимущества конструкционной пены обусловлены ее способностью производить большие, прочные, легкие и недорогие детали. Хотя конструкционная пена по своей природе пористая, она может достигать размеров автомобильных крыш и других крупных изделий, используя при этом меньше материала. Благодаря тому, что она легко справляется со стенами различной толщины, испытывает меньшее напряжение в процессе формования, устойчива к деформации и менее склонна к поломке пресс-форм или оборудования, конструкционная пена также обладает преимуществами. литье пены под давлением это простая в использовании процедура.
Основные недостатки структурного пенопластового формования связаны с самой пеной: плохая отделка поверхности, невозможность иметь стенки тоньше ¼ дюйма и обычно более высокая потребность в постобработке, чем другие типы литья под давлением. Более того, темпы производства структурного пенопластового формования ниже, чем у других методов литья под давлением.
В строительстве часто используются следующие материалы: Литье пены под давлением:
- полиуретан
- поликарбонат,
- Полифениленоксид (Норил)
- Полибутилентерефталат
- акрилонитрилбутадиенстирол, и так далее
Пресс-форма для литья под давлением с горячими литниками
Горячеканальное литье под давлением очень эффективный процесс, применяемый при производстве пластиковых деталей, разработанный для минимизации отходов и минимизации времени цикла. В такой системе он удерживает пластиковый материал расплавленным внутри литников пресс-формы, тем самым устраняя необходимость в литниках, используемых в традиционных системах с холодными литниками, которые требуют утилизации затвердевших литников. Это приводит к образованию меньшего количества отходов материала без необходимости повторной шлифовки. Кроме того, горячеканальные литьевые формы имеют более короткое время цикла и лучшую отделку, что делает их идеальными для сложных крупносерийных производственных циклов. Они часто используются в автомобильной, электронной и упаковочной промышленности для оптимизации производственных процессов по эффективной стоимости с постоянной точностью.
Литье металла под давлением
В технологии MIM используется исходный материал, состоящий из мелкодисперсного металлического порошка и связующего вещества. Литье под давлением формирует заготовку, которая все еще содержит как порошок, так и связующее вещество; само по себе литье не позволяет получить готовый металлический компонент.
Процесс удаления связующего вещества осуществляется поэтапно. Затем спекание уплотняет порошок и обеспечивает контролируемую усадку. При необходимости, согласно чертежу, может последовать термообработка, механическая обработка или финишная обработка.
Технология MIM позволяет объединять несколько геометрических элементов в одном формованном компоненте. Полный производственный процесс по-прежнему включает в себя удаление связующего вещества, спекание и любые необходимые вторичные операции.
Разработка оснастки и технологического процесса влечет за собой первоначальные инвестиции. Технология MIM обычно оценивается с точки зрения стабильного, повторяемого производства небольших сложных деталей; объем безубыточности зависит от стоимости чертежа и готовой поставленной детали.
Для MIM-литья рассматриваются следующие семейства материалов. Необходимо уточнить точный сорт порошка, наличие у поставщика и конечное состояние материала; этот список не гарантирует наличие всех материалов у Boda.
- Нержавеющая сталь
- Карбиды вольфрама
- Различные сплавы
- Кобальт-хром
- Титан
- Никелевые суперсплавы
- Металлы на основе молибдена
- композиты
Для изготовления мелких сложных металлических деталей, требующих серийного производства, ознакомьтесь с нашими рекомендациями. услуги литья металла под давлением и запросить оценку целесообразности.
Литье под давлением сильно различается из-за различных производственных целей. Среди всего этого, одно важное сравнение можно сделать между компрессионное формование против литья под давлениемВ случае компрессионного формования материал прессуется в горячую форму, тогда как в случае литье под давлением, применяется материал, впрыскиваемый под высоким давлением в расплавленном состоянии. Из всех видов литья под давлением, горячеканальное литье под давлением является важным среди всех. Это гарантирует, что пластик остается в литниках, тем самым уменьшая отходы и улучшая время цикла по сравнению с его традиционными эквивалентами с холодными литниками. Это повышает эффективность производства и ценно в крупносерийном производстве, особенно там, где требуется точная работа, а материалы, как правило, дороги.
Попробуйте Пролеан прямо сейчас!
Раскройте потенциал передового литья под давлением с Boda
В Boda мы преобразуем идеи в высококачественные продукты, используя передовые методы литья под давлением. Наши возможности охватывают множество вариантов литья под давлением, включая литье под давлением с использованием газа, литье под давлением тонкостенных изделий и литье под давлением жидкого силикона.
Почему стоит выбрать Boda для литья под давлением?
- Композитная экспертиза: Мы осуществляем различные виды литья под давлением: от литья под давлением с использованием газа легких полых деталей до тонкостенного литья экономичных прецизионных компонентов.
- Передовые технологии: Наше передовое оборудование позволяет применять самые современные технологии — даже литье под давлением жидкого силикона для жестких и гибких применений.
- Индивидуальные решения: От крупных легких деталей, требующих литья под давлением пенопласта, до специальных материалов для литья под давлением — мы предлагаем индивидуальные решения, соответствующие требованиям вашего проекта.
- Решение для клиентов: Узнайте, как Boda может улучшить ваши производственные возможности, используя наши надежные решения. литье пены под давлением и качественно услуги литья под давлением.
Заключение
Выбор подходящего процесса литья под давлением зависит от конструкции детали, материала и объема производства. Литье с использованием газа применяется для легких деталей, литье тонкостенных деталей — для тонких и прецизионных компонентов, а литье жидкого силикона — для гибких высокоэффективных изделий. услуги по изготовлению оснастки также играет важную роль в обеспечении стабильного качества деталей и контроле производственных затрат.
Понимание этих вариантов упростит выбор услуги литья под давлением, соответствующей требованиям вашего проекта.