
 Термоформование против литья под давлением
Выбор между термоформованием и литьем под давлением влияет на себестоимость производства, сроки изготовления и качество конечного продукта. В современном производстве термоформование и литье под давлением используются для разных целей. Каждый метод имеет свои преимущества. При термоформовании используется вакуум или давление для нагрева пластиковых листов и последующей придания им формы с помощью пресс-форм. При литье под давлением расплавленный пластик закачивается в прецизионные полости под высоким давлением.
Понимание принципиальных различий между этими процессами помогает производителям сделать выбор. Процесс, который наилучшим образом соответствует требованиям к геометрии детали и объему производства. Компания Boda Tech специализируется на услуги литья пластмасс под давлением которые разработаны с учетом ваших производственных целей..
В этом руководстве вы найдете подробное сравнение следующих вариантов: Сравнение термоформования и литья под давлением: преимущества и недостатки литья под давлением и термоформования, а также подробности процесса. Это поможет вам выбрать оптимальный процесс для вашего проекта.
Что такое термоформование?
Термоформование — это метод производства, который включает в себяТехнология заключается в нагреве термопластичных листов до температуры формования, при которой лист становится податливым, а затем в придании им формы в пресс-формах или под вакуумным давлением, механическими силами или сжатым воздухом.Этот метод был разработан в 1930-х годах, первоначально для коммерческих целей. Он стал более популярным в 1950-х годах благодаря развитию пластмассовых материалов и технологий нагрева. Этот процесс экономически выгоден для деталей с большими поверхностями и простой геометрией.
Процесс термоформования начинается с зажима пластикового листа в раме и его нагревания до тех пор, пока он не станет податливым. Эта температура колеблется от 250°F до 400°F в зависимости от состава материала. Затем лист помещается в форму или на него, и ему может быть придана форма с использованием различных методов формования. После охлаждения и затвердевания деталь вырезается из излишков материала. Излишки материала могут быть использованы повторно в производстве.
Процессы термоформования
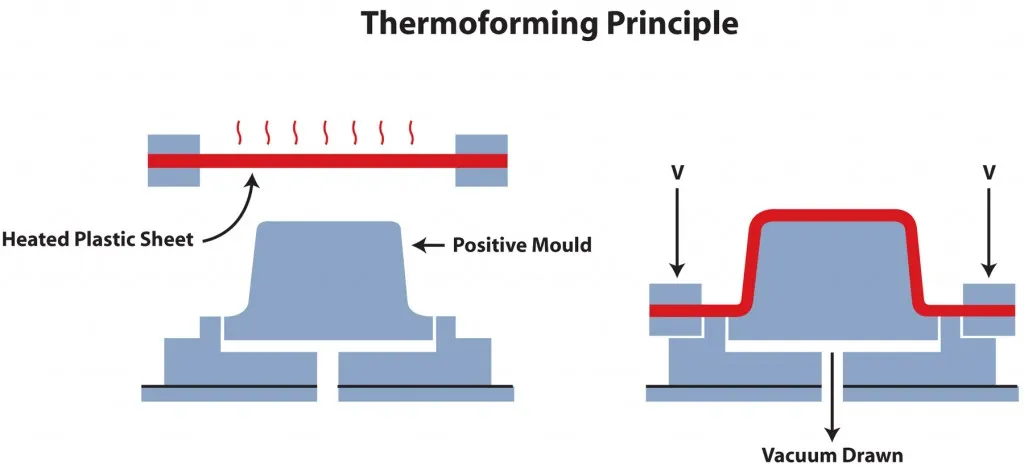 Принцип термоформования
Термоформование включает в себя множество различных технологий. Каждая технология подходит для различных производственных требований и спецификаций деталей.
Вакуумная формовка
Простейший и экономичный метод термоформования — вакуумное формование. Нагретый пластиковый лист прижимается к форме под вакуумным давлением, создавая детали, одна поверхность которых имеет высокую степень детализации, а другая остается гладкой. Этот метод лучше всего подходит для неглубоких деталей простой геометрии с ограниченным соотношением глубины и ширины. Вакуумное формование идеально подходит для прототипирования и мелкосерийного и среднесерийного производства, поскольку затраты на оснастку минимальны.
Формовка под давлением
Процесс формования под давлением использует сжатый воздух для вдавливания нагретого пластика в поверхность пресс-формы. Это позволяет получить более четкие детали, острые углы и более жесткие допуски по сравнению с вакуумным формованием. Дополнительное давление (обычно от 80 до 100 фунтов на квадратный дюйм) создает более мелкие детали, текстуры и логотипы. Формование под давлением — отличный способ преодолеть разрыв между вакуумным формованием и литьем под давлением, а также производить детали со схожей эстетикой.
Двойной лист термоформования
Технология термоформования с использованием двух листов позволяет одновременно формовать два пластиковых листа в отдельных формах. Затем они соединяются, пока еще горячие, создавая полые детали с двойными стенками. Эта технология позволяет создавать жесткие конструкционные элементы с превосходным соотношением прочности к весу. Технология формования с использованием двух листов позволяет создавать полые компоненты, которые в противном случае пришлось бы собирать из нескольких частей, что снижает трудозатраты и потенциальные протечки.
Распространенные материалы для термоформования
Термоформование может применяться с различными термопластами, каждый из которых обладает своими эксплуатационными характеристиками. Ударопрочный полистирол по-прежнему популярен благодаря своей низкой стоимости и простоте обработки. АБС-пластик обеспечивает превосходную термостойкость и ударопрочность для сложных применений.
Полиэтилентерефталатгликоль, или ПЭТГ, — это химически стойкий полиэтилентерефталатгликоль, соответствующий требованиям FDA для использования в контакте с пищевыми продуктами. Поликарбонат — это материал, обладающий превосходной термостойкостью и ударопрочностью, что делает его идеальным для защитных чехлов и средств индивидуальной защиты. Другие часто используемые материалы включают акрил (ПММА), поливинилхлорид (ПВХ), полипропилен (ПП) или термопластичные олефины. Выбор материала влияет на формуемость, качество поверхности и сопротивление растрескиванию.
Преимущества термоформования
Термоформование — отличный вариант для некоторых производственных задач. Это особенно актуально, когда стоимость оснастки имеет значение, а гибкость производства важна. Процесс термоформования более экономически выгоден, чем литье под давлением. Пресс-формы для термоформования работают при атмосферном давлении или низком вакууме, что исключает необходимость в тяжелых стальных конструкциях. Стоимость оснастки обычно составляет от... $ 2,000 до $ 50,000В зависимости от размера и сложности детали — значительно дешевле, чем оснастка для литья под давлением. Для многих применений термоформования алюминиевые формы идеально подходят, снижая как затраты, так и сроки выполнения. Композитные или деревянные формы подходят для прототипирования и мелкосерийного производства.
Сокращение сроков изготовления оснастки позволяет производителям быстрее выводить продукцию на рынок. Простые термоформовочные пресс-формы можно изготовить за 2-4 недели, по сравнению с 8-16 неделями для сложных пресс-форм для литья под давлением. Это преимущество в скорости имеет решающее значение для запуска продуктов, требующих оперативного решения, сезонных товаров или сценариев рыночного тестирования. Когда стоимость оснастки исчисляется тысячами, а не десятками или сотнями тысяч долларов, итерации дизайна становятся более доступными.
Возможность формования крупных деталей делает термоформование идеальным решением для применений, требующих большой площади поверхности. Термоформование позволяет изготавливать детали длиной, шириной и глубиной до нескольких футов. К таким областям применения относятся панели салона автомобилей, ванны и душевые кабины. Изготовление таких крупных деталей с помощью литьевых прессов либо непрактично, либо слишком дорого.
Гибкая конструкция позволяет быстро настраивать и модифицировать изделие. Перед формовкой листовой материал можно персонализировать, добавив текстуру, цвет и графику. Технологии ламинирования позволяют комбинировать различные виды отделки и материалы в одном компоненте. Смена оснастки относительно проста, что позволяет производителям предлагать широкий ассортимент продукции без больших капиталовложений.
Приложения для термоформования
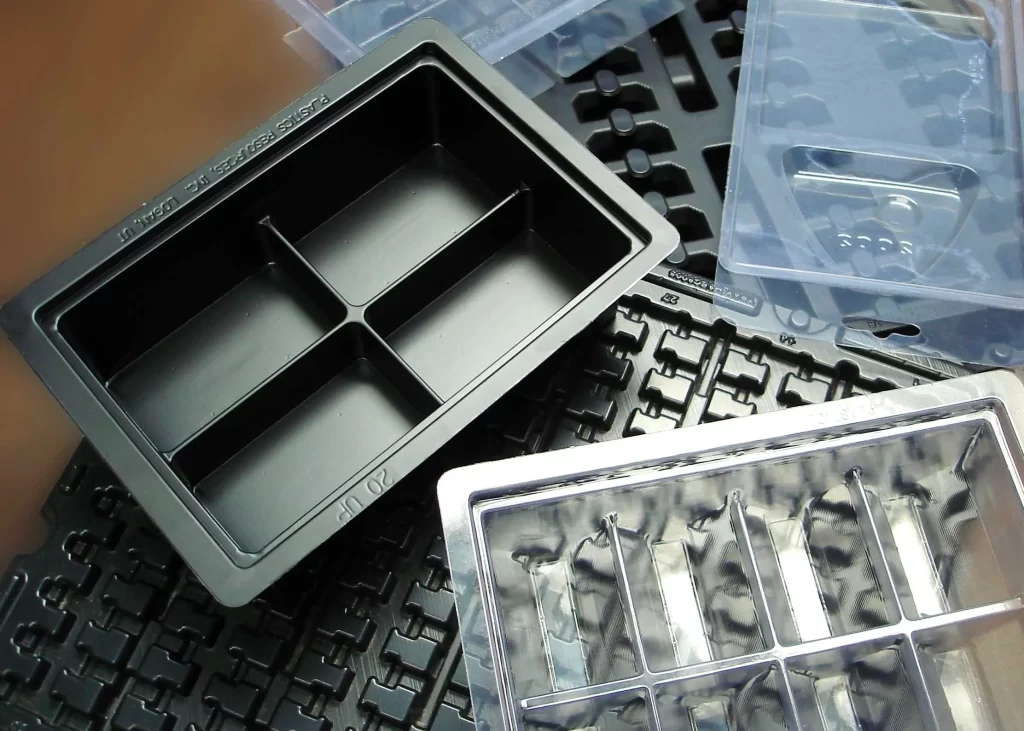 Применение термоформования
Термоформование используется в различных отраслях промышленности, где требуются крупные пластиковые детали с большой площадью поверхности. Упаковка включает в себя контейнеры-ракушки и пищевые лотки. Также доступна защитная упаковка для бытовой электроники. Возможность быстрого и недорогого создания упаковки по индивидуальному заказу делает термоформование идеальным выбором для ограниченных серий и запуска новых продуктов. Термоформованные компоненты часто используются в упаковке медицинских изделий, требующей стерильных барьеров.
К термоформованным элементам интерьера автомобилей относятся дверные панели, приборные панели, потолочная обшивка и обшивка багажника. Автомобильная промышленность высоко ценит возможность термоформования производить крупные детали сложной формы с превосходной чистотой поверхности. Облегченная конструкция автомобилей способствует повышению топливной эффективности при сохранении структурной целостности.
Термоформованные компоненты используются в потребительских товарах, от рекламных стендов до спортивного оборудования. К таким областям применения относятся вывески, киоски и выставочные стенды. Другие примеры включают лицевые панели торговых автоматов, игровое оборудование и складские контейнеры. Термоформование привлекает розничную и коммерческую торговлю благодаря своей привлекательности, долговечности и экономичности.
Что такое литье под давлением
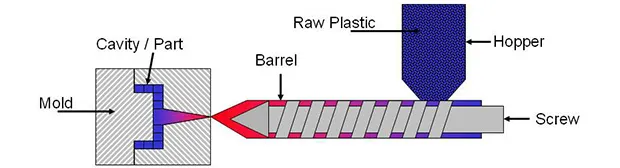
Термопластавтомат
Для изготовления твердых пластиковых деталей методом литья под давлением используется высокое давление для проталкивания расплавленного материала через закрытую форму. Для начала процесса литья под давлением пластиковые гранулы подаются в нагретый цилиндр со встроенным шнеком. Внешний нагрев и трение шнека, перемещающего пластик вперед, приводят к его расплавлению. Как только образуется достаточное количество расплавленного пластика, шнек, действуя как поршень, впрыскивает пластик в полость пресс-формы. Это происходит под давлением более 20 000 фунтов на квадратный дюйм. Такое высокое давление позволяет заполнить пресс-форму и воспроизвести все мелкие детали.
Процесс литья под давлением
Процесс литья под давлением представляет собой систему многочисленных частей, работающих в гармонии. Впрыскивающий узел отвечает за расплавление пластика и его впрыскивание, а зажимной узел удерживает половинки пресс-формы во время приложения давления впрыска. В зависимости от размера и площади поверхности детали усилие смыкания может составлять от 50 до 6000 тонн.
Пресс-форма для литья под давлением состоит из двух половин, которые скрепляются вместе при необходимости литья под давлением. Затем эти две половины разделяются для извлечения деталей. Для охлаждающих каналов существуют способы регулирования температуры и скорости затвердевания. Используются литниковые системы, которые направляют расплавленный пластик через литники к инжекционному соплу, а затем в полость детали. После процесса охлаждения выталкивающие штифты выталкивают готовые детали.
Современные станки оснащены передовыми компьютерными системами, отслеживающими сотни различных параметров. Эти системы оптимизируют скорость впрыска, температуру и давление, помогая поддерживать неизменное качество деталей на протяжении миллионов циклов. Благодаря этому современные станки способны стабильно достигать наилучших допусков.
Преимущества литья под давлением
Литье под давлением обладает неоспоримым преимуществом при крупносерийном производстве. Используя одну пресс-форму, производственная линия может выпускать миллионы одинаковых компонентов каждый год. Время цикла в таких системах варьируется от 10 секунд для мелких деталей до 2 минут для более крупных и сложных деталей. Благодаря полной автоматизации, операции сокращают трудозатраты.
Сложности проектирования при литье под давлением позволяют создавать объекты, которые буквально невозможно получить никаким другим способом. Благодаря высокому давлению впрыска расплавленный пластик плотно прилипает к формам, точно повторяя такие детали, как резьба, подрезы и тонкие ребра. Сложные кривые, тонкие текстуры и другие детали могут быть воспроизведены в формах. Кроме того, многогнездные формы позволяют осуществлять массовое производство нескольких идентичных пластиковых деталей. Другие технологии, такие как литье с закладными элементами и литье с наложением, помогают интегрировать дополнительные компоненты, например, металл и другие материалы, что еще больше снижает необходимость вторичной сборки.
Широкий спектр материалов и областей применения в машиностроении обусловлен тысячами разработанных термопластов и термореактивных полимеров для конкретных задач в определенных областях применения. Для литья под давлением можно использовать широкий спектр термопластов и конструкционных смол, а также добавлять присадки для обеспечения устойчивости к УФ-излучению, огнестойкости и изменения цвета. Добавки к материалам могут придавать им цвет, защиту от ультрафиолетового излучения, огнестойкость, а также электроизоляционные, антимикробные и антипригарные свойства.
Исключительная повторяемость процесса гарантирует соответствие каждой детали техническим требованиям на протяжении многих лет производства. После оптимизации параметров процесса пресс-формы для литья под давлением сохраняют размерную стабильность с точностью до микрон. Эта повторяемость имеет решающее значение для сборочных изделий с жесткими допусками, медицинских изделий, которые должны соответствовать строгим нормам, и потребительских товаров со взаимозаменяемыми модульными компонентами. Система статистического контроля процесса отслеживает производство и выявляет отклонения до того, как они приведут к дефектам продукции.
Сокращение постобработки также снижает общую стоимость производства. В большинстве случаев дополнительная механическая обработка, покраска или полировка не требуются. Системы обрезки автоматизируют резку литников и направляющих, которые затем используются в производственном процессе. Компоненты, полученные методом прямого литья, могут иметь самые разнообразные текстуры поверхности, включая глянцевые, и даже исключают дополнительные этапы обработки.
Попробуйте Пролеан прямо сейчас!
Литье под давлением: преимущества и недостатки
Знание большинства преимуществ и недостатков может значительно помочь производителям принять более точное решение.
Преимущества:
- Как только вы начнёте, вы сможете создавать миллионы идентичных, взаимозаменяемых компонентов.
- Умение работать со сложными геометрическими формами, с жесткими допусками и мельчайшими деталями.
- Способность выполнять работы в соответствии с различными стандартами качества при работе с разнообразными материалами.
- Способствует устойчивому развитию за счет использования полностью интегрированных систем переработки отходов.
- Технология литья под давлением позволяет создавать модульные компоненты из нескольких материалов.
- Отделка поверхностей без дополнительных операций.
- Производство, в значительной степени автоматизированное и требующее минимального количества персонала.
Минусы:
- Первоначальная стоимость оснастки может составлять от 10 000 до 1 000 000 долларов за пресс-форму.
- Срок изготовления пресс-формы составляет 8-16 недель.
- При внесении изменений в конструкцию доработка пресс-форм может обойтись дорого.
- Это экономически целесообразно только для очень больших объемов.
- Ограничения по тоннажу пресса для этих деталей.
- Материальные отходы в виде брусков и щебня.
Распространенные дефекты при литье под давлением
Дефекты при литье под давлениемМогут возникать такие проблемы, как незавершенная отделка, следы от ожогов и усадочные раковины. Понимание этих проблем помогает их избежать. Облой — это избыток материала, находящийся между элементами пресс-формы. Избыток материала может образоваться из-за недостаточной фиксации зажима или по вине пресс-формы, а также может быть вызван настройками впрыска. Для решения этой проблемы можно отрегулировать зажим, сделав его более прочным, и оптимизировать настройки впрыска.
Неполный литьевой шов возникает, когда в полости недостаточно присадочного пластика для формирования целых деталей. Это может быть вызвано недостаточным давлением впрыска, преждевременным застыванием или засорением литниковых каналов. Для решения проблемы следует увеличить давление впрыска, скорость и температуру плавления. Также необходимо устранить засорения литниковых каналов.
По мере снятия внутренних напряжений происходит деформация. Деформация может быть результатом неравномерного или недостаточного охлаждения. Деформацию можно предотвратить путем оптимизации конструкции каналов охлаждения, корректировки времени охлаждения и использования меньшего количества усадочного материала.
Усадочные швы возникают из-за того, что внутренний материал усаживается быстрее, чем внешний, оставляя поверхностные углубления на более толстых участках. Их можно уменьшить, увеличив давление при прессовании, продлив время выдержки, уменьшив толщину стенок или добавив ребра жесткости в конструкцию. Следы пригорания возникают из-за попадания воздуха или разрушения материала. Их можно устранить, увеличив вентиляцию и снизив скорость впрыска в проблемных зонах.
Продукты для литья под давлением
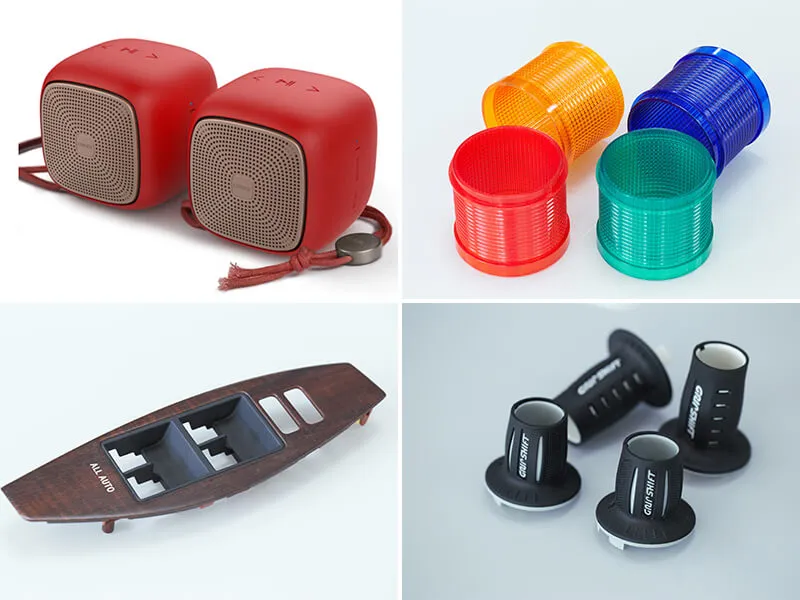
Применение литья под давлением
Литье под давлением используется для производства пластиковых компонентов практически во всех отраслях промышленности. Внутренние декоративные панели, внешние облицовочные панели и световые блоки — все это автомобильные компоненты. Литье под давлением используется в автомобильной промышленности для создания миллионов идентичных компонентов, соответствующих стандартам безопасности и качества.
Корпуса, изготовленные методом литья под давлением, используются в основном для бытовой электроники, включая смартфоны, планшеты и телевизоры. Поверхностная обработка разрабатывается с учетом эстетических стандартов и с сохранением высокой точности. Внутренние конструкции используются для точек крепления, организации кабелей и отвода тепла.
Литье под давлением необходимо для производства медицинских изделий, таких как шприцы и компоненты для внутривенных инъекций. Оно также требуется для изготовления корпусов диагностического оборудования, хирургических инструментов и устройств для доставки лекарств. Проверенные процессы и материалы медицинского класса обеспечивают соответствие нормативным требованиям.
Изделия, изготовленные методом литья под давлением, включают игрушки, кухонную утварь и контейнеры для хранения, а также спортивные товары, инструменты и многие другие предметы домашнего обихода. Литье под давлением идеально подходит для конкурентных потребительских рынков благодаря гибкости конструкции, разнообразию материалов и экономичности.
Термоформование против литья под давлением: прямое сравнение
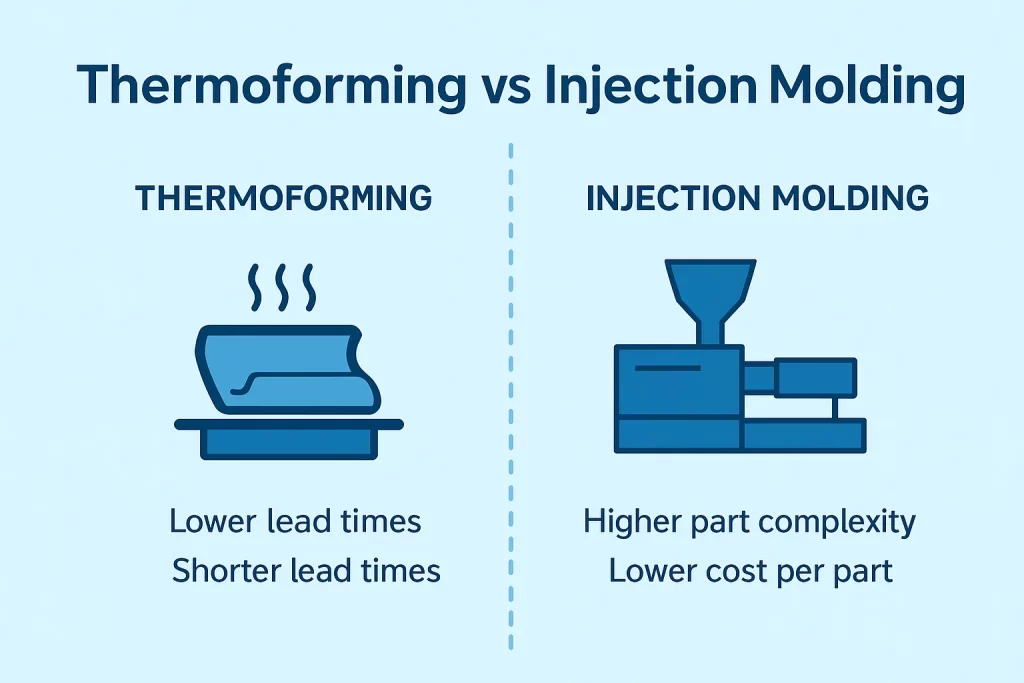
Прямое сравнение термоформования и литья под давлением.
Сравнение термоформования и литья под давлением по ключевым параметрам поможет производителям выбрать оптимальный процесс для конкретных задач.
анализ затрат
Наибольшая разница между изделиями, изготовленными методом термоформования, и изделиями, изготовленными методом литья под давлением, заключается в стоимости инструментов. Стоимость пресс-форм для термоформования может варьироваться от 2,000 до 50 000 долларов, в то время как пресс-формы для литья под давлением стоят от... $ 10,000 и $ 1,000,000В зависимости от сложности. Разница в стоимости между термоформованием и литьем под давлением составляет от десяти до двадцати раз. Это делает термоформование привлекательным вариантом для продукции малых и средних объемов производства.
Более короткий цикл и меньшее количество отходов при литье под давлением делают его более экономически выгодным для больших объемов производства. Литье под давлением может быть экономически выгодным для объемов от 5,000 до 25,000 деталей, хотя это число может варьироваться в зависимости от размера каждой детали, ее сложности и стоимости материалов. Для объемов меньшего диапазона термоформование обычно более экономически выгодно.
Затраты на материалы при термоформовке выше, поскольку листовой материал в пересчете на фунт стоит дороже, чем гранулы. Обрезки термоформованных компонентов могут быть переработаны и обычно составляют 20-40% площади листа. Отходы литья под давлением состоят в основном из литников и затворов, которые обычно составляют 5-15%.
Сравнение производственных возможностей
Время цикла термоформования зависит от размера и толщины детали, а также от требований к охлаждению. Циклы литья под давлением для небольших компонентов могут варьироваться от 10 секунд до нескольких минут. Процесс литья под давлением может осуществляться с использованием многогнездных форм. Это позволяет производить больше деталей за один цикл. Время отдельного цикла сокращается.
Для объемов производства более 25 000 изделий в год предпочтительнее использовать литье под давлением. Автоматизированные системы способны производить миллионы изделий в год с минимальным контролем. Термоформование лучше всего подходит для меньших объемов, где затраты на амортизацию оснастки можно контролировать, а гибкость конструкции важнее, чем время цикла.
Размеры деталей варьируются. Термоформование позволяет обрабатывать детали с большой поверхностью, достигающей нескольких футов в длину, но его возможности ограничены размерами листов и формовочным оборудованием. Литье под давлением ограничено размером пресс-формы и усилием пресса.Таким образом, его возможности ограничены тоннажем пресса, размером впрыска и производительностью пресс-формы, что может сделать изготовление очень крупных деталей нецелесообразным или дорогостоящим.
Возможности геометрического проектирования
Геометрические характеристики деталей принципиально различаются. Термоформование позволяет получать полые или открытые детали с равномерной толщиной стенок и относительно простыми контурами. Литье под давлением создает цельные детали с различной толщиной стенок, сложной внутренней геометрией и различной шириной стенок. Эти детали также имеют резьбовые соединения и сложную детализацию поверхности.
Допуски при литье под давлением (+/- 0.001 до +/- 0.005 дюйма) выше, чем при термоформовании (-0.010 до +0.030 дюйма). Литье под давлением наиболее эффективно в тех случаях, когда необходимы прецизионные детали, взаимозаменяемые компоненты или жесткий контроль размеров.
Используемый технологический процесс может влиять на качество обработки поверхности. Литье под давлением позволяет получать поверхности различной степени блеска, от глянцевых до матовых. Поверхность термоформованного листа может быть очень похожа с одной стороны. Однако сторона, контактирующая с формой, может иметь менее четкие контуры. Формование под давлением может улучшить качество поверхности термоформованных изделий, но редко удается достичь качества, сравнимого с литьем под давлением.
Толщина стенок термоформованных деталей может быть постоянной и варьироваться от 0,030 до 0.25 дюйма в зависимости от распределения материала в процессе формования и толщины листа. Литье под давлением позволяет создавать детали с различной толщиной стенок. Тонкие секции толщиной всего 0.020 дюйма могут располагаться рядом с более толстыми секциями толщиной до 0.500 дюйма.
Сравнение материалов и характеристик
Выбор материалов для литья под давлением включает в себя конструкционные термопласты, термореактивные пластмассы и эластомеры. Термоформование в основном использует термопластичные листы, поэтому доступные полимеры ограничены.
Благодаря возможности добавления ребер или выступов, а также других элементов, повышающих прочность, литье под давлением часто является предпочтительным методом для обеспечения структурной целостности. Ключ к прочности термоформованных деталей — это геометрическая форма. Такие детали хорошо подходят для применений с большими поверхностями или изогнутыми контурами. Литье под давлением — отличный способ внедрения специальных полимеров в вашу продукцию и их обработки.
Попробуйте Пролеан прямо сейчас!
Термоформование по индивидуальному заказу против литья под давлением для автомобильных деталей
Литье под давлением или термоформование по индивидуальному заказу — это выбор метода производства, который влияет на стоимость и производительность, а также на эффективность производства.
Применение элементов интерьера
В автомобилях термоформованные детали включают в себя внутренние панели, дверные панели и полки багажника. Этот процесс подходит для больших поверхностей, легких конструкций и небольших объемов производства. Стоимость оснастки низкая, поэтому автопроизводители могут предлагать различные варианты отделки моделей, не неся непомерных затрат на охлаждение.
Литье под давлением предпочтительно для применений, требующих точной сборки или сложных геометрических форм. Литье под давлением идеально подходит для компонентов приборной панели, таких как центральные консоли, вентиляционные решетки и другие элементы приборной панели. Инвестиции в оснастку для литья под давлением оправданы высокими объемами производства в автомобильной промышленности.
Внешние и конструктивные элементы
Внешние автомобильные компоненты имеют множество применений. Термоформование используется для изготовления крупных панелей, таких как внутренняя линия крыла и защита днища. Литье под давлением применяется для производства более мелких внешних компонентов со сложными изгибами, встроенными крепежными элементами и точной подгонкой.
В конструкционных приложениях, требующих максимальной прочности и минимального веса, все чаще используется литье под давлением с применением полимеров, армированных стекловолокном. Термоформованные компоненты могут обеспечить преимущества в эксплуатационных характеристиках, позволяя контролировать ориентацию волокон и оптимизировать размещение материала.
Выбор правильного процесса для вашего приложения
Выбор технологического процесса требует учета множества факторов, включая объем производства, геометрию деталей, требования к допускам, технические характеристики материалов и общую стоимость.
Когда следует выбирать термоформование
- Объемы производства варьируются от сотен до нескольких десятков тысяч единиц в год.
- Детали имеют большие поверхности и простую геометрию.
- Капитальные инвестиции ограничены бюджетными рамками.
- Необходимость в быстром прототипировании и итерациях проектирования.
- Размер детали превышает возможности типичной машины для литья под давлением.
- Требования к применению могут быть выполнены с более низкими допусками.
Когда следует выбирать литье под давлением
- Объем производства превышает 50 000 деталей в год.
- Если вам нужны сложные детали, замысловатые геометрические формы или жесткие допуски.
- Для обеспечения высоких эксплуатационных характеристик материалов требуются инженерные термопласты и специальные полимеры.
- Важность повторяемости и согласованности измерений.
- Готовая поверхность должна соответствовать высоким эстетическим стандартам.
- Многокомпонентные сборки и литье под давлением обеспечивают функциональные преимущества.
Учитывайте применение сжатия в следующих случаях:
- Требуется использование термореактивных или композитных материалов.
- Необходимо производство крупных, умеренно сложных компонентов.
- Средние объемы производства оправдывают инвестиции в оснастку.
- Соотношение силы и веса имеет решающее значение.
- В некоторых областях применения используется электрическая или тепловая изоляция.
Если вы рассматриваете термореактивные полимеры/композиты: компрессионное формование.
Компрессионное формование против литья под давлением Это инновационный процесс, который может применяться в определенных областях. Это относится к термореактивным материалам и композитам.
Обзор процесса компрессионного формования
Компрессионное формование — это процесс помещения предварительно отмеренного материала в нагретые полости формы с последующим закрытием формы гидравлическим давлением. Нагрев и давление позволяют отверждать термопластичные композиты или термореактивные материалы. Этот процесс отлично подходит для производства крупных плоских деталей средней сложности из таких материалов, как листовые формовочные компаунды (SMC), объемные формовочные компаунды (BMC) и термопласты, армированные длинными волокнами.
Сравнение процессов
Метод компрессионного формования обладает множеством преимуществ. К ним относятся более низкие затраты на оснастку и превосходное соотношение прочности и веса композитных материалов. Однако у компрессионного формования есть и некоторые недостатки, такие как более длительное время цикла, увеличение стоимости детали при массовом производстве и ограниченная геометрическая сложность.
Метод компрессионного формования может использоваться для производства автомобильных кузовных панелей, корпусов электрооборудования, компонентов бытовой техники и деталей аэрокосмической отрасли, где композитные материалы обеспечивают преимущества в эксплуатационных характеристиках. Литье под давлением лучше подходит для применений, требующих жестких допусков и сложной геометрии.
Сравнительная таблица: Руководство по выбору процесса
|
фактор |
термоформования |
Литье под давлением |
Компрессионное формование |
|
Стоимость оснастки |
$ 2,000- $ 50,000 |
$ 10,000- $ 1,000,000 |
$ 5,000- $ 200,000 |
|
Лучший диапазон громкости |
От сотен до нескольких десятков тысяч в год (частично зависит от обстоятельств) |
От десятков тысяч до миллионов в год |
Ежегодно от 1,000 до 100 000 |
|
Геометрия детали |
Простые, открытые формы |
Сложные твердые детали |
Комплекс среднего размера |
|
Типичные допуски |
от +-0.010 до +-0.030 |
от +-0.001 до +-0.005 |
от +-0.005 до +-0.020 |
|
Цикл литья |
30 сек-3 мин |
10 сек - 2 минуты |
60-75 мин |
|
Варианты материалов |
Термопластичные листы |
Термопласты выпускаются в широком ассортименте. |
Термореактивные материалы и композиты |
|
Максимальный размер детали |
Большой размер, ограниченный размер листа |
Ограничения по объему прессования/выдержки |
Большой |
Заключение
Литье под давлением и термоформование — это принципиально разные методы производства пластмасс, оптимизированные для конкретных применений и сценариев. Термоформование — это экономически эффективный способ производства крупных, простых компонентов с использованием технологий формования под низким давлением и доступной оснастки. Литье под давлением лучше всего подходит для крупносерийного производства, сложных компонентов, требующих точности, стабильности и превосходных характеристик материала. Эти два процесса не обязательно превосходят друг друга; выбор зависит от соответствия технологических возможностей конкретным требованиям проекта, производственным затратам и техническим характеристикам.
Компания Boda Tech обладает обширным опытом в области литья под давлением, компрессионного формования и термоформования, помогая производителям принимать обоснованные решения. Наши инженеры проводят тщательный анализ требований к деталям, объемов производства, характеристик материалов и целевых показателей стоимости, чтобы рекомендовать оптимальную производственную стратегию. Boda Tech предлагает решения в области термоформования и прецизионного литья под давлением, отвечающие стандартам качества и обеспечивающие своевременную доставку. Свяжитесь с нашей командой Приходите сегодня, чтобы обсудить ваши потребности в производстве пластмасс и получить экспертную консультацию по выбору технологического процесса для вашего проекта.