
«Литье под высоким давлением: сплав искусства и инженерии, где расплавленный металл сочетается с точными формами для создания деталей, одновременно прочных и сложных».
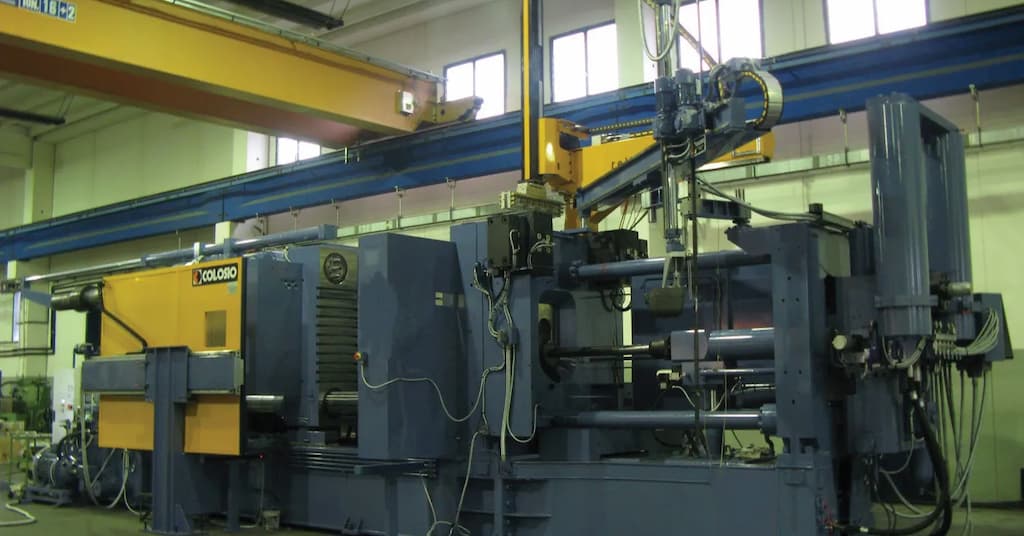
Вы можете найти различные типы и варианты литья под давлением в зависимости от механизма впрыска, параметров процесса и типа формы. Среди многих, литье под высоким давлением (HPDC) — один из известных вариантов. Этот процесс включает впрыскивание расплавленного металла в форму под высоким давлением, обычно 1000-1200 бары. Здесь высокое давление равномерно заполняет все полости формы и сокращает время цикла.
В этой статье будет представлено всестороннее исследование этой преобразующей технологии производства. Мы будем исследовать литье под давлением процесс, материалы, преимущества, недостатки и области применения.
Что такое литье под высоким давлением?
Литье под высоким давлением (HPDC) — это процесс прецизионного литья металлов. Он известен своей эффективностью и способностью производить детализированные детали с точными размерами при высоких темпах производства. Этот процесс включает в себя впрыскивание расплавленного металла под высоким давлением в стальную форму или штамп. Затем быстрое охлаждение формирует твердые части.
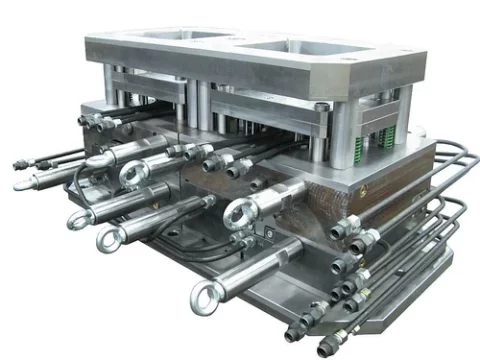
Пресс-форма для литья под высоким давлением
Одной из отличительных особенностей HPDC является скорость, с которой расплавленный металл заполняет полость матрицы. Впрыск под высоким давлением в сочетании с быстрым охлаждением значительно сокращает время производственного цикла. В результате это повышает производительность литья и снижает затраты.
Кроме того, HPDC облегчает создание деталей сложной геометрии и тонких стенок. Этот процесс также сводит к минимуму необходимость вторичной механической обработки и отделка поверхности процессов, способствуя его экономической эффективности и экологической устойчивости. Однако создание желаемых деталей с помощью HPDC требует тщательного контроля над различными параметрами, включая тип используемого металла, температуру штампа, температуру расплавленного металла, а также давление и скорость впрыска. Давайте обсудим это дальше.
Связанный: Что такое литье под давлением? Процесс литья под давлением и обзор
Попробуйте Пролеан прямо сейчас!
Схема литья под высоким давлением
Диаграмма литья под высоким давлением (HPDC) визуально представляет процесс и оборудование, используемые в методе HPDC. На нем показано, как расплавленный металл впрыскивается в стальную форму под высоким давлением для изготовления прецизионных деталей.
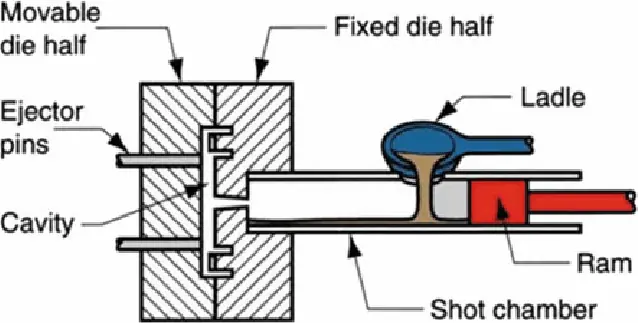
Схема литья под высоким давлением
Кроме того, эта диаграмма служит комплексным инструментом для понимания пространственного расположения оборудования, потока материалов и последовательности задействованных операций.
Ниже приведены основные компоненты диаграммы HPDC;
1. Подвижная половина матрицы
Подвижная половина матрицы является частью узла матрицы, которую можно втягивать для удаления отлитой детали после затвердевания. Он работает в тандеме с фиксированной половиной матрицы, образуя полную полость матрицы. Эта половина матрицы часто содержит выталкивающие штифты, которые облегчают выброс отливки.
2. Фиксированная половина кубика
Неподвижная половина матрицы является неподвижной частью матрицы. Он совмещается с подвижной половиной матрицы, образуя полость матрицы, куда впрыскивается расплавленный металл. Обычно он включает в себя литник, через который расплавленный металл течет в полость.
3. Выталкиватели
Выталкивающие штифты представляют собой тонкие стержни, которые выталкивают готовую отливку из подвижной половины матрицы. Они активируются в конце цикла литья и могут быть втянуты, чтобы позволить матрице закрыться для следующей инъекции.
4. Полость
Полость — это полость внутри матрицы, которая формирует из расплавленного металла нужную деталь. Дизайн полости определяет окончательную форму, текстуру и детали отливки.
5. Половник
Ковш представляет собой емкость, которая транспортирует и заливает расплавленный металл в дробовую камеру. В автоматизированных системах ковши могут быть заменены более сложными механизмами транспортировки металла.
6. Горячая камера
Камера дроби, также известная как втулка дроби, представляет собой место, где расплавленный металл удерживается перед впрыском в полость матрицы. Камера спроектирована так, чтобы выдерживать давление впрыска, и именно здесь плунжер (плунжер) воздействует на металл.
7. Баран
Шток, часто называемый плунжером, представляет собой компонент, который с силой выталкивает расплавленный металл из камеры дроби в полость матрицы. Он должен быть достаточно прочным, чтобы выдерживать высокое давление, не деформируясь.
Процесс литья под высоким давлением
Здесь мы разбиваем процесс HPDC на множество важных этапов, каждый из которых способствует производству деталей высочайшего качества.
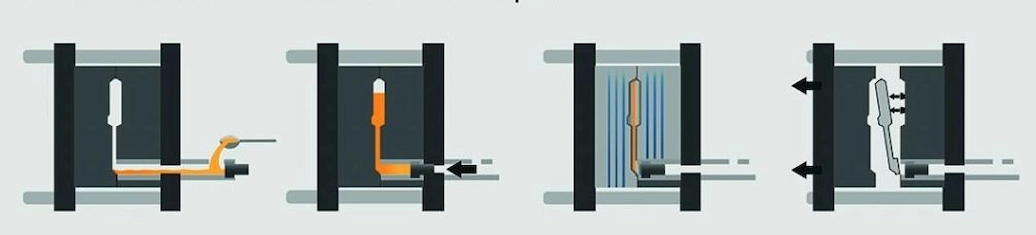
Процесс литья под высоким давлением
- Проектирование и обработка штампов: Процесс начинается с детального проектирования и изготовления штампа. Он включает в себя преобразование САПР в функциональную форму с помощью ЧПУ or Электроэрозионная обработка.
- Подготовка материала и плавление: Отдельные металлы (например, сплавы алюминия, цинка, магния или меди) плавятся при точных температурах, чтобы обеспечить качество и готовность к впрыску под высоким давлением.
- Предварительный нагрев и смазка штампа: Предварительный нагрев штампа поддерживает текучесть металла и смазывается для облегчения частичного освобождения и защиты от термического удара. Это также обеспечивает заполнение полости расплавленным металлом.
- Инъекция расплавленного металла: Суть процесса HPDC заключается в впрыске расплавленного металла под высоким давлением в полость матрицы с использованием поршня или плунжера для заполнения деталей формы перед затвердеванием.
- Охлаждение и затвердевание: Быстрое охлаждение и затвердевание внутри формы контролируются с помощью систем охлаждения матрицы, что имеет решающее значение для поддержания точности размеров и механических свойств.
- Выброс отливки: После затвердевания деталь выталкивается из формы с помощью встроенных выталкивающих штифтов, что является критически важным шагом для поддержания высоких темпов производства.
Механизм впрыска при литье под высоким давлением
Механизм впрыска при литье под высоким давлением (HPDC) отвечает за точный и контролируемый впрыск расплавленного металла в полость матрицы. Этот механизм имеет решающее значение для удовлетворения потребностей высокоскоростного производства.
Настройка механизма впрыска
Механизм впрыска в HPDC обычно состоит из нескольких ключевых компонентов:
Таблица: Компоненты механизма впрыска при литье под высоким давлением
|
Компонент |
Описание |
Общего пользования |
|
Плунжерная система |
Он приводится в действие гидравлически или механически и используется для впрыска расплавленного металла в полость матрицы. Этот поршень движется внутри цилиндра и точно контролируется для управления скоростью и давлением впрыска. |
Контроль впрыска |
|
Выстрел цилиндр |
В дробовом цилиндре находится плунжер, и он заполняется расплавленным металлом из раздаточной печи. Включает в себя литниковую систему и механизм перелива. |
Металлический холдинг и доставка |
|
Гидравлическая или механическая система |
Эта система приводит в движение плунжер, обеспечивая быстрый и мощный впрыск расплавленного металла в матрицу. |
Мощность и контроль |
Кроме того, к услугам пользователей Приложение давления контролируется с помощью последовательности этапов литья под высоким давлением (HPDC):
- Заполнение дробового цилиндра расплавленным металлом, начало движения плунжера для впрыска металла в матрицу.
- Регулировка скорости впрыска для предотвращения захвата воздуха.
- Поддержание давления после заполнения для компенсации усадки и обеспечения плотности и механических свойств детали.
Попробуйте Пролеан прямо сейчас!
Когда следует использовать литье под высоким давлением?
Этот метод полезен для изделий, требующих тонких стенок и высокой точности размеров. Обычно это позволяет создавать стенки толщиной до 0.5 мм. В результате это делает HPD подходящим выбором для легких, но прочных конструкций. Более того, точность HPDC позволяет этим тонкостенным деталям соблюдать строгие допуски.
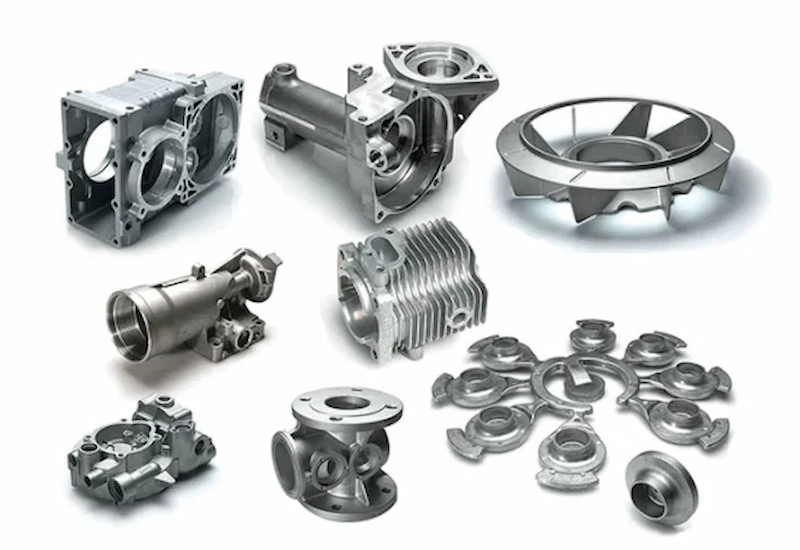
Детали для литья под высоким давлением
Кроме того, литье под давлением особенно подходит для таких металлов, как алюминий, цинк, магний и медные сплавы. Он превосходно подходит для создания сложных форм, требующих жестких допусков и мелких деталей. Следовательно, для проектов, требующих быстрого производства компонентов стабильного качества и долговечности, HPDC является идеальным методом.
Более того, HPDC имеет преимущество, когда качество поверхности и эстетическая привлекательность имеют решающее значение. Он по своей сути производит детали с гладкими поверхностями, готовыми к немедленному использованию или минимальной отделке.
Преимущества литья под высоким давлением
- Технология HPDC в основном позволяет быстро и в больших объемах отливать детали из легких сплавов.
- Точность и качество машин HPDC позволяют изготавливать детали с изысканной текстурой поверхности, однородностью и повышенной механической прочностью.
- Этот метод отличается способностью изготавливать детали с тонкими стенками и включать различные вставки непосредственно в отливку.
- Одним из выдающихся преимуществ HPDC является его широкая применимость в различных отраслях промышленности, обусловленная высокой эффективностью и превосходным качеством деталей. Среди его достоинств:
- HPDC может похвастаться впечатляющей скоростью производства, подходящей как для крупносерийного производства, так и для быстрого прототипирования.
- Этот метод позволяет получить тонкие стенки толщиной менее 0.40 мм.
- Адаптивность HPDC при проектировании пресс-форм облегчает создание сложных форм. Это также упрощает сборку изготавливаемых деталей.
Недостатки литья под высоким давлением
- Первоначальные высокие затраты из-за необходимости использования прецизионных форм и специального оборудования, что делает его менее экономичным для небольших производственных партий.
- Этот процесс ограничен металлами с низкими температурами плавления.
- Существует вероятность появления пористости и внутренних пустот в продуктах корпусов штампов высокого давления, что может ухудшить механические свойства и потребовать дополнительных мер контроля качества.
- Сложные конструкции могут привести к проблемам при проектировании пресс-форм и отливке, что увеличивает риск появления дефектов.
Что такое продукты для литья под высоким давлением? Приложения
Высокое давление позволяет быстро и экономично производить большие объемы деталей, что делает его предпочтительным выбором в различных отраслях. Он играет решающую роль в производстве продукции, отвечающей высоким стандартам долговечности, функциональности и эстетической привлекательности, требуемым сегодняшним рынком.
Таблица: Применение литья под высоким давлением
|
Промышленность |
Области применения |
|
Автомобильная |
Поршни, головки цилиндров, блоки двигателей, Коробки передач, картеры сцепления, коробки передач, Поперечные балки автомобиля, подрамники, детали подвески, Диски колес, детали отделки, Сердечники радиатора, радиаторы, Корпуса электронных блоков управления, разъемы |
|
Потребительская электроника: |
Прочные и изящные рамки, Тонкие и легкие корпуса, Корпуса для сенсорных экранов, кнопок, Крепления для объективов, корпуса, Корпуса для умных часов, фитнес-трекеров, Компоненты для процессоров, графических процессоров |
|
Аэрокосмическая индустрия |
Детали для экстремальных нагрузок, Легкие и прочные рамы, Корпуса для авионики, Клапаны, разъемы, Кронштейны, фитинги, Системы терморегулирования |
|
Медицинские приборы |
Прецизионные инструменты, приборы, Корпуса для кардиостимуляторов, МРТ, Детали рентгеновского оборудования, Детали мобильности, комфорта, Механизмы положения кровати, Соединения для протезов конечностей |
Попробуйте Пролеан прямо сейчас!
Каковы распространенные дефекты литья под высоким давлением?
Как и все производственные процессы, HPDC не застрахован от дефектов. Штамповка высокого давления дефекты литья может повлиять на эстетическую привлекательность детали, структурную целостность и общую функциональность. Поэтому крайне важно понять их причины и способы их предотвращения.
1. Пористость
Это распространенный дефект HPDC, характеризующийся небольшими воздушными карманами или пустотами внутри отлитой детали. Этот дефект возникает, когда газ попадает в расплавленный металл во время его затвердевания в форме. Между тем, причинами могут быть турбулентное течение металла во время впрыска, недостаточная вентиляция формы или влага в матрице или металле.
Чтобы предотвратить пористость, производители литья под давлением может оптимизировать параметры впрыска, чтобы обеспечить плавную подачу металла, улучшить вентиляцию для облегчения выхода газа и обеспечить надлежащий предварительный нагрев и сушку матрицы и металла для устранения влаги.
2. Холодное закрытие
Они происходят, когда два фронта расплавленного металла встречаются внутри формы, но не сплавляются должным образом, что приводит к непрочному шву. Этот дефект часто вызван недостаточной температурой расплавленного металла, слишком медленной скоростью впрыска или преждевременным затвердеванием металла до заполнения формы.
Впоследствии вы можете предотвратить холодное закрытие, контролируя температуру впрыска и форму. Он увеличивает скорость впрыска, обеспечивая быстрое и полное заполнение, а также оптимизирует литниковую систему для обеспечения равномерного потока металла.
3. Неправильные запуски
Неправильная обработка происходит, когда расплавленный металл не заполняет всю полость формы. Таким образом, это приводит к получению неполных или тонких сечений отливки. Между тем, распространенными причинами являются низкая температура металла, недостаточное давление впрыска или сложная конструкция пресс-формы, препятствующая течению металла.
4. вспышка
Заусенец – это образование тонких ребер или избыточного материала вдоль линии разъема или в местах расположения выталкивателей отлитой детали. Это происходит из-за того, что половины формы не плотно прилегают друг к другу или из-за чрезмерного давления впрыска расплавленный металл попадает в зазоры. Предотвращение вспышки включает в себя обеспечение правильного выравнивания и надежного закрепления половин формы, а также регулировку давления впрыска до оптимального уровня во избежание избыточного давления.
5. Горячие слезы
Горячие разрывы — это трещины, которые образуются в отливке по мере ее охлаждения и затвердевания, часто в местах высоких температурных напряжений. Они возникают из-за неспособности металла равномерно сжиматься из-за ограничений геометрии формы. Вы можете предотвратить горячие разрывы, спроектировав форму с единой системой охлаждения, стратегически используя линии охлаждения.
Услуги литья под давлением в Boda
Boda предлагает специализированные услуги литья под давлением для удовлетворения различных промышленных потребностей в прецизионных металлических деталях. Наши предприятия по литью под давлением оснащены современными машинами, способными выполнять литье под высоким давлением с исключительной точностью. Наше внимание к качеству и эффективности делает нас надежным выбором для услуг литья, от быстрого прототипирования до крупномасштабного производства.
Алюминий литье под давлением
Наша опытная команда использует обширный опыт для разработки форм, которые сводят к минимуму дефекты и улучшают механические свойства конечной продукции. Кроме того, мы обеспечиваем бесперебойную работу от прототипирования до конечного производства.
Литье цинка под давлением
Наши комплексные услуги по литью под давлением также могут дополнять вторичные операции, такие как обработка на станках с ЧПУ, обработка поверхности и сборка. Они предлагают полный набор решений, которые превращают сырье в готовые к использованию детали.
Прочитайте больше:
- Производитель литья под давлением алюминия для ваших металлических деталей
- Революция в литье под давлением с помощью технологии сверхбольшого литья под давлением от Xiaomi
Подведение итогов
Это чудо производства имеет решающее значение для создания сложных компонентов с высокой точностью и эффективностью. Этот процесс сочетает в себе скорость и универсальность, позволяя производить сложные детали, отвечающие строгим требованиям современной промышленности.
Литье под высоким давлением обладает способностью достигать превосходного качества поверхности и поддерживать жесткие допуски. Это также сводит к минимуму отходы материала. В целом, мы можем создавать структурно неповрежденные продукты с точностью для различных отраслей промышленности.
Часто задаваемые вопросы (FAQ)
В чем разница между литьем под высоким и низким давлением?
Литье под высоким давлением (HPDC) нагнетает расплавленный металл в форму под высокой скоростью и давлением, что идеально подходит для сложных тонкостенных деталей. Литье под низким давлением (LPDC) мягко заполняет формы и часто используется для изготовления более крупных и простых форм.
Каковы ограничения литья под высоким давлением?
Литье под высоким давлением может повлечь за собой высокие первоначальные затраты на оснастку, обычно ограничивается цветными металлами и может производить детали с пористостью, если не контролировать его должным образом.
Каков срок службы изделий, литых под высоким давлением?
Долговечность зависит от используемого материала, конструкции детали и условий эксплуатации.
Какие материалы обычно используются в HPDC?
Обычные материалы для HPDC включают сплавы алюминия, цинка, магния и меди, выбранные из-за их легкого веса, прочности и способности фиксировать сложные детали.
Ресурсы
- Редди, Б.М., и Наллусами, Т. (2021). Дегазация металлов алюминия и его сплавов в литейном производстве цветных металлов. В ICAMR 2019: Достижения в области исследований материалов (стр. 637–644). Springer. https://doi.org/10.1007/978-981-15-8319-3_63