
Идентичные детали с синим анодированием
Анодирование образует оксидный слой на металлических деталях. Обработанные детали, такие как... пластины, корпуса и кронштейны Часто подвергается воздействию окружающей среды, влаги и легкому износу. Непокрытый алюминий легко царапается и начинает окисляться. Анодирование контролирует поверхность и стабилизирует ее. Но Что такое анодирование?
Это процесс, протекающий в кислотной ванне с электрическим током. Деталь служит анодом, а оксидный слой образуется на основном металле. Это не отдельное покрытие, поэтому оно не скалывается и не отслаивается во время эксплуатации.
В цехах толщина материала регулируется в зависимости от назначения. Для обычных деталей подходит толщина покрытия от 10 до 25 микрон. При твердом анодировании толщина покрытия на изнашиваемых поверхностях, таких как скользящие пластины или зоны контакта с зажимными приспособлениями, может достигать 40-60 микрон.
После обработки поверхность остается слегка пористой. Это позволяет окрашивать ее при необходимости. Герметизация закрывает поры и повышает коррозионную стойкость.
В этой статье вы узнаете что такое анодирование? Как алюминий анодирование Книга шаг за шагом объясняет типы анодирования, их применение и то, как цеха контролируют этот процесс. Также рассматриваются распространенные проблемы, ограничения и способы выбора подходящего варианта для ваших деталей.
Что такое анодирование? (Определение и основы)
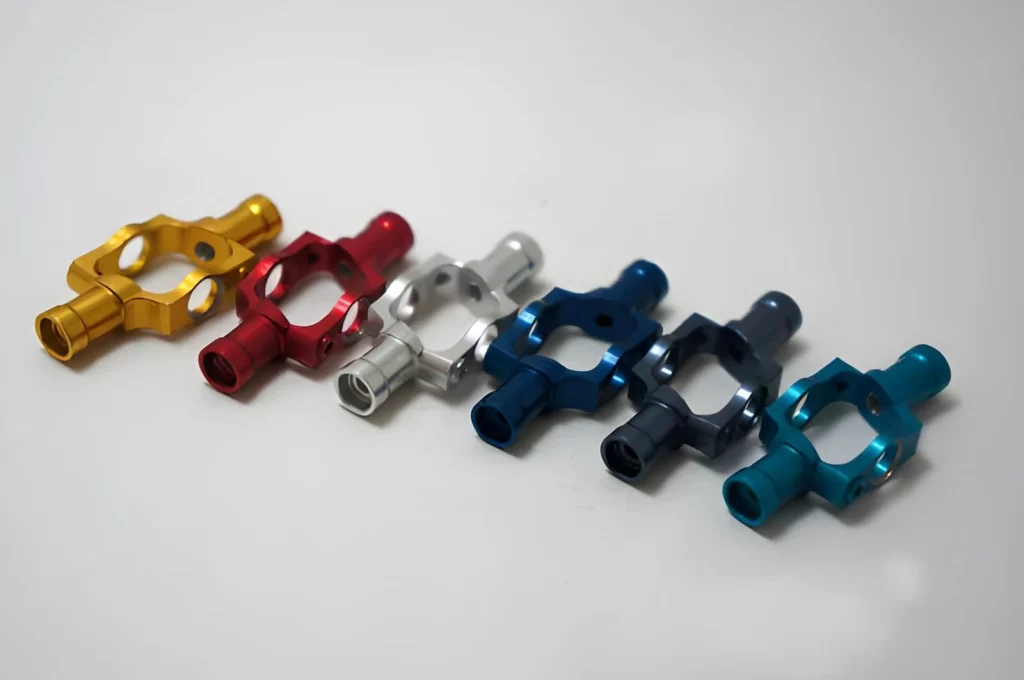
Детали из анодированного алюминия
Анодирование — это один из нескольких процессов (финишной обработки), применяемых к поверхностям обработанных металлических деталей. Пролеан ТехВ основном мы применяем анодирование к алюминиевым деталям, обработанным на нашем станке с ЧПУ.
Если сравнивать, алодин против анодированияАнодирование производит тонкое, неотслаивающееся оксидное покрытие. Иными словами, оксидный слой, образующийся в процессе анодирования, формируется из самого алюминия и остается прикрепленным к металлу на протяжении всего срока его службы. Однако после анодирования на поверхности могут оставаться видимыми следы механической обработки.
На нашем предприятии деталь сначала помещают в резервуар с химикатами, а затем подключают к электросети. Как только в систему начинает поступать электричество, на поверхности алюминия происходит реакция с образованием оксидного слоя. Толщина оксидного слоя варьируется в зависимости от настроек, установленных до начала процесса анодирования.
Поскольку алюминий легко поддается анодированию, его обычно используют для изготовления корпусов, кронштейнов и пластин. Хотя титан и магний также могут быть анодированы, эти материалы относительно редко используются в повседневной механической обработке.
Толщина анодных слоев будет варьироваться в зависимости от предполагаемого применения компонента. Наиболее часто используемые защитные покрытия имеют следующие характеристики: 10 в 20 микрон и обеспечивают как достаточную защиту, так и приемлемый внешний вид. Компоненты, требующие дополнительной защиты от износа, например, в условиях скольжения или трения, обычно покрываются более толстыми (твердыми) анодными слоями толщиной более... 40 мкм.
В заключение следует отметить, что, хотя анодирование защищает от коррозии, оно не решает проблемы подготовки поверхности. Поэтому до завершения подготовки поверхности (анодирования) на поверхности будут видны следы механической обработки, включая чрезмерные следы или царапины.
Попробуйте Пролеан прямо сейчас!
Как работает анодирование?
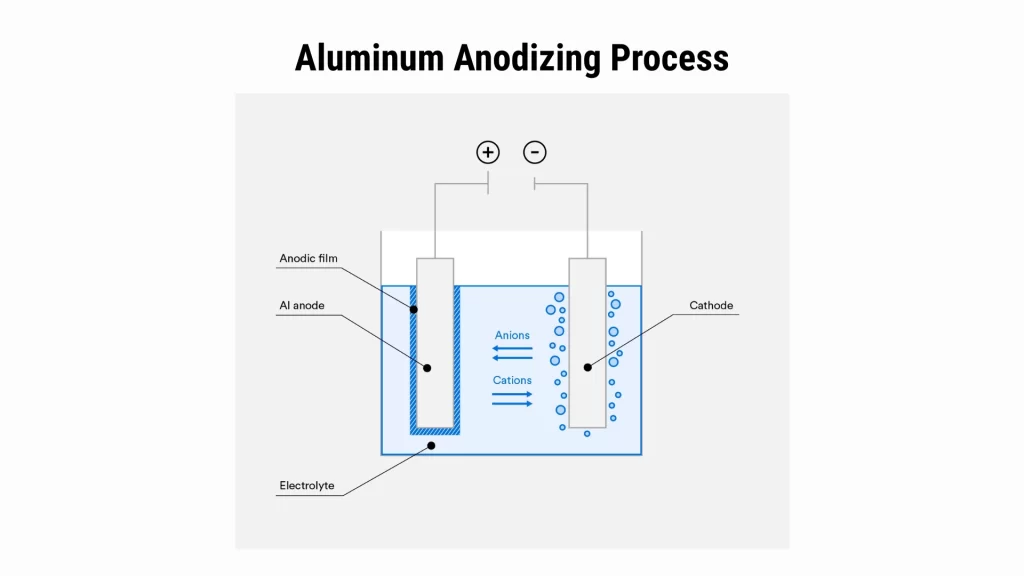
Процесс анодирования алюминия
Анодное покрытие разработано в первую очередь для алюминия. Электрохимическим путем оно создает контролируемый оксидный слой за счет преобразования внешнего слоя алюминия.
Для создания такого слоя необходимо контролировать три фактора: силу тока (амперы), тип химического раствора (электролита), в котором вы работаете, и продолжительность погружения объекта в раствор.
Очистка и подготовка поверхности
Процесс начинается с очистки. Перед анодированием детали очищаются. Необходимо удалить все масла, охлаждающие жидкости и смазочно-охлаждающие жидкости, используемые в станках; любые другие загрязнения могут привести к неравномерному нанесению покрытия.
После очистки детали могут быть слегка протравлены. Травление удаляет очень тонкий слой поверхностного материала, обеспечивая равномерное покрытие всех деталей.
На данном этапе качество обработки поверхности детали имеет важное значение, поскольку анодирование не заполняет следы механической обработки. Вместо этого анодированное покрытие будет повторять текстуру детали.
Монтаж осветительных приборов и электрооборудования.
Очищенные детали устанавливаются на токопроводящие стеллажи. Эти стеллажи обеспечивают непрерывный путь электропроводящего материала для каждой детали в процессе ее обработки.
На задней стороне каждой стойки имеется клеммная колодка, которая контактирует с положительным полюсом. Каждая деталь будет непосредственно контактировать с этим полюсом. Катодная пластина (или пластины) будет подвешена внутри резервуара и будет контактировать с отрицательным полюсом. Необходим хороший электрический контакт. Без хорошего электрического контакта деталь либо получит неравномерное покрытие, либо «сгорит» в местах плохого контакта.
Условия электролитной ванны
В ванне находится кислый раствор. Наиболее распространенным раствором, используемым для стандартных анодных покрытий, является серная кислота. Температуру в ванне можно регулировать. Обычно она поддерживается в диапазоне от 68 до 72 °F (от 18 до 22 °C).
Для равномерного формирования слоя необходимы постоянные условия в ванне. Перемешивание в ванне способствует равномерному распределению ионов по всей ее поверхности, предотвращая колебания толщины покрытия.
Текущее применение и образование оксидов
При подаче напряжения на клеммы в цепи начинает течь ток. Ионы кислорода из электролита начинают образовывать оксид алюминия непосредственно на поверхности алюминия. По мере образования оксида он распространяется от основного металла. Часть основного металла превращается в оксид. Поэтому при изготовлении деталей с жесткими допусками всегда следует учитывать изменения размеров, вызванные превращением. В то же время контролируемое растворение оксида приводит к образованию микропор по всему слою.
Контроль роста и толщины покрытия
Толщина анодных покрытий зависит от нескольких факторов:
- Текущая плотность
- Время в баке
- Температура в резервуаре
Типичные диапазоны:
- Декоративные покрытия: 10 - 15 мкм
- Промышленные покрытия общего назначения: 20 - 25 мкм
- Износостойкие покрытия (твердое анодирование): 40 - 60 мкм
Увеличение плотности тока и продолжительности обработки позволит получить более толстые покрытия, но потребует более тщательного контроля для предотвращения выгорания кромок.
Пост-анодирование
После анодирования поверхность каждой детали останется пористой. При желании можно ввести краситель в эти поры. В противном случае конечный продукт будет иметь естественный серый или матовый цвет алюминия.
Процесс уплотнения
Герметизация закрывает поры в оксидном слое. Герметизацию можно выполнить путем погружения детали в кипящую воду или химическим способом с использованием различных продуктов, доступных на рынке. После герметизации повышается коррозионная стойкость и обеспечивается стабильность поверхности в течение длительного времени.
Какие химические вещества используются в процессе анодирования?
В большинстве случаев при анодировании используется кислая электролитическая ванна. Хотя фактический химический состав анодного окисления может варьироваться в зависимости от конкретного типа анодирования, во многих промышленных цехах анодирования используется комбинация стандартных электролитов и добавок для контроля как толщины образующегося покрытия, так и характеристик его поверхности.
Первичный электролитный раствор (кислотная ванна)
Серная кислота обычно является предпочтительным методом анодного окисления (тип I, тип II и тип III). Она доказала свою эффективность в обеспечении равномерного образования оксидного слоя на алюминии. В результате, это наиболее часто используемая кислота в производстве анодного окисления нанокристаллической целлюлозы.
Хромовая кислота применялась в ограниченном числе случаев, когда требовалось нанесение очень тонких покрытий (как правило, в аэрокосмической отрасли, где желательно минимальное изменение размеров).
Добавки для ванн, используемые для контроля технологических процессов.
В зависимости от того, как контролируется процесс анодирования в каждой технологической ванне, в раствор могут добавляться различные присадки для улучшения управления процессом. К ним относятся:
- Органические кислоты для обеспечения дополнительной стабильности поверхности.
- Соли алюминия для регулирования скорости растворения;
- Буферные агенты для стабилизации pH раствора
Все эти добавки часто остаются незамеченными оператором. Однако они являются важными компонентами для поддержания ванны в чистоте.
Растворы для ополаскивания и нейтрализации
После анодирования детали будут очищены горячей деионизированной водой или промыты слабым щелочным раствором для нейтрализации остаточной кислотности поверхности перед герметизацией.
Герметики
На заключительном этапе обработки герметизация осуществляется одним из двух способов:
- Горячая деионизированная вода (наиболее распространенный герметик).
- Герметики на основе ацетата никеля (используются для повышения защиты от коррозии).
Какие существуют основные виды анодирования?
Анодирование может представлять собой один из нескольких процессов, в зависимости от типа используемой кислоты, толщины наносимых слоев и требований к эксплуатации. Выбор метода анодирования зависит от цехов, занимающихся механической обработкой деталей. тип анодирования Выбор следует основывать на предполагаемом износе, потенциальном воздействии агрессивных сред и их способности сохранять допуски по посадке.
К промышленным методам анодирования относятся следующие:
Тип I – Анодирование хромовой кислотой
В результате анодирования хромовой кислотой образуется относительно тонкий оксидный слой. Полученное покрытие остается относительно тонким, его типичная толщина составляет от 0.5 до 2.5 микрон.
Тип I используется преимущественно в случаях, когда требуется минимальное изменение размеров. Хорошими примерами применения типа I являются кронштейны, используемые в аэрокосмической отрасли, и сварные конструкции.
Покрытия, полученные методом анодирования хромовой кислотой, не требуют сложной декоративной обработки. Анодирование хромовой кислотой придает поверхности тусклый серый оттенок. Несмотря на непривлекательный внешний вид, оно обладает основными преимуществами: обеспечивает коррозионную стойкость и стабильную поверхность для покраски и нанесения клея.
Поскольку анодирование хромовой кислотой образует более тонкий слой, чем анодирование серной кислотой, его можно использовать для деталей со сложной геометрией без возникновения значительных напряжений в более тонких поперечных сечениях детали.
Тип II – Анодирование серной кислотой
Анодирование серной кислотой является стандартным методом производства анодных покрытий. Практически все алюминиевые детали, обработанные на станках с ЧПУ, подвергаются той или иной форме анодирования серной кислотой. Толщина покрытия варьируется от приблизительно 5 до 25 микрон. Факторами, влияющими на толщину покрытия, являются время, плотность тока и марка сплава.
После процесса анодирования полученное покрытие имеет пористую структуру. Окрашивание этих пор позволяет создавать цветные покрытия, в том числе... черный анодированный алюминийПосле герметизации полученное покрытие обладает коррозионной стойкостью и подходит для общего применения.
Для таких деталей, как корпуса, крышки, панели и электронные устройства, используется анодирование типа II, поскольку оно требует как эстетической привлекательности, так и приемлемого уровня износостойкости.
В производственных целях анодирование типа II является экономичным, легкодоступным и совместимым практически со всеми широко используемыми алюминиевыми сплавами для механической обработки.
Тип III – Твердое анодирование (твердое покрытие)
Деталь из анодированного алюминия красного цвета
В процессе твердого анодирования используется тот же химический состав серной кислоты, что и при анодировании типа II, но процесс осуществляется под более строгим контролем. В результате покрытие формируется при более низких температурах и более высоких плотностях тока.
При повышенных технологических условиях образуются более толстые покрытия. Типичная толщина покрытия составляет от 12 до 50 микрон.
Благодаря более плотной структуре покрытие становится тверже, чем основной материал. Поэтому оно подходит для компонентов, подверженных износу при скольжении и/или ударным нагрузкам.
В таких деталях, как штоки гидравлических поршней, компоненты корпусов клапанов, зубчатые передачи и скользящие элементы, используется анодирование типа III. Эти детали подвергаются циклическим нагрузкам и скольжению.
Хотя покрытия с твердым напылением улучшают износостойкость, они также увеличивают габариты компонента. Следовательно, конструкторы должны учитывать этот дополнительный размер при сборке и подгонке.
Быстрый сравнительный снимок
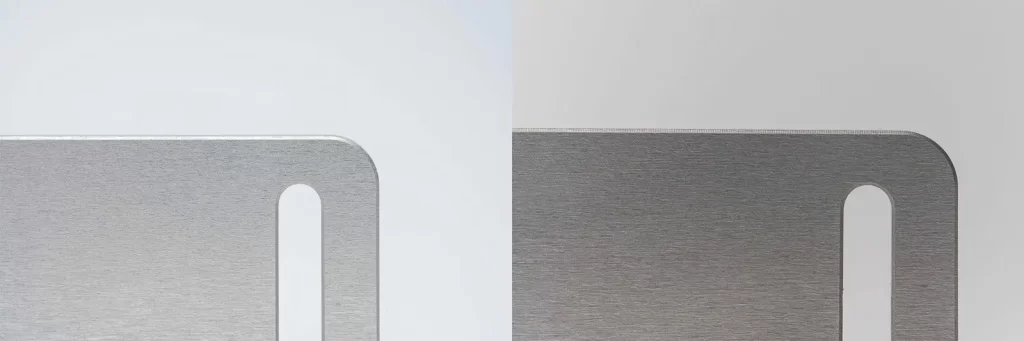
Анодированное покрытие типа II против типа III
Таблица 01: Виды анодирования алюминия
| Тип | электролит | Толщина (мкм) | Характер поверхности | Основное использование | Поведение |
| Тип I | Хромовая кислота | 0.5 – 2.5 | Тонкий, тускло-серый | аэрокосмическая промышленность, склеивание деталей | Наименьшее влияние на посадку, используется, когда геометрия должна оставаться неизменной после механической обработки. |
| Тип II | серная кислота | 5 – 25 | Пористая структура, поддается окрашиванию. | Общие детали ЧПУ | Небольшое увеличение размеров, обычно допустимое при стандартной посадке с зазором. |
| Тип III | Серная кислота (контролируемая) | 12 – 50 | Плотная, твердая поверхность | Изнашиваемые и скользящие детали | Необходимо предусмотреть зазоры при проектировании из-за измеримого накопления материала на функциональных поверхностях. |
Попробуйте Пролеан прямо сейчас!
Что нужно проверить перед анодированием обработанных деталей
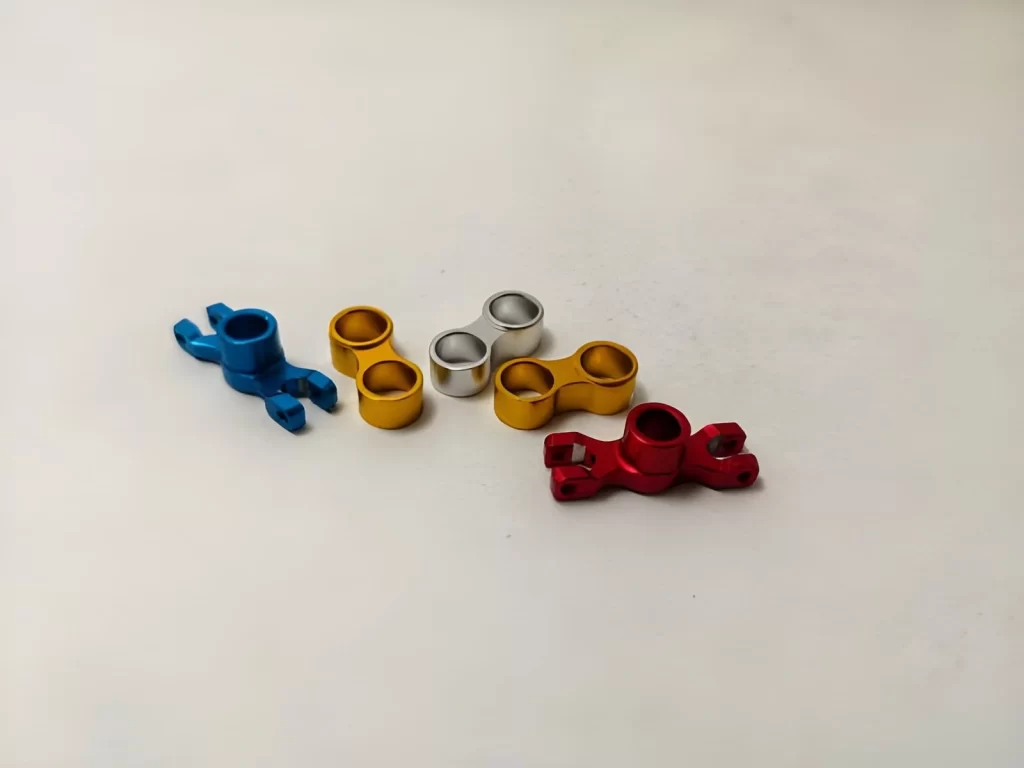
Детали, изготовленные на станках с ЧПУ из анодированного алюминия.
Анодирование изменяет взаимодействие поверхностей с окружающей средой. Чтобы избежать потенциальных проблем на этапе финишной обработки, перед отправкой изделия на обработку необходимо провести несколько проверок.
В большинстве случаев, когда детали не подходят друг к другу должным образом, это происходит потому, что конструкторы и/или токари упустили из виду важность проверки нескольких важных моментов на этапе проектирования/обработки.
Выбор материала
При обработке на станках с ЧПУ основным анодируемым материалом является алюминий. В процессе анодирования алюминий реагирует очень равномерно, что обеспечивает стабильно высокое качество покрытия.
Другие металлы, такие как титан или магний, также могут быть анодированы; однако из-за изменчивых характеристик реакции результаты от партии к партии могут быть непостоянными. В практических целях следует избегать использования нескольких материалов в одной сборке, если планируется анодирование.
Следы от стеллажей и контакта
В отличие от свободно плавающих деталей в резервуарах, при анодировании детали устанавливаются на подставки (для проведения электрического тока). Все точки крепления/контакта остаются непокрытыми.
Все точки крепления/контакта всегда оставляют небольшие следы на готовой поверхности. Как правило, такие следы наносятся на невидимые участки, например:
- Монтажные кромки
- Скрытые лица
- Нефункциональные поверхности
Если вы не планируете покрывать этот участок защитным составом, на нем могут появиться нежелательные следы.
Изменение размера вследствие роста покрытия
При анодировании происходит не просто нанесение слоя на поверхность детали. Анодный слой образуется внутри материала и способствует его росту как внутрь, так и наружу.
Типичное «правило», которому следуют многие мастерские при анодировании, заключается в том, что примерно половина толщины анодного слоя уходит в материал, а оставшаяся часть — наружу.
Например, если общая толщина анодного слоя составляет 20 микрон (мкм), то каждый размер (со всех сторон) увеличивается примерно на 10 микрон (мкм). Следовательно, эффекты формирования анодного слоя могут вызывать проблемы, касающиеся:
- Вал и отверстие подходят друг к другу.
- Зацепление резьбы
- Уплотнения/зоны уплотнения
Для изготовления деталей, требующих жестких допусков, перед механической обработкой необходимо увеличить зазоры.
Качество поверхности после анодирования
Процесс анодирования не удаляет следы предыдущей обработки. Вместо их коррекции он просто воспроизводит состояние поверхности до анодирования. В большинстве случаев желаемое состояние поверхности устанавливается до анодирования деталей. Стандартная шероховатость поверхности, полученная на станках с ЧПУ, обычно составляет от 1.6 мкм Ra до 3.2 мкм Ra, в зависимости от предполагаемого назначения.
Покрытие в глубоких или сложных зонах.
Не все участки будут покрыты одинаково. Из-за ограниченного потока электролита через глубокие углубления, глухие отверстия и узкие угловые области цвет может быть светлее или распределен неравномерно. Такова природа анодирования, и это следует учитывать при проектировании.
Является ли анодирование химическим процессом?
Анодирование — это двухэтапный процесс: химические и электрические. Главное здесь то, что это автономный химический процесс, не требующий нанесения каких-либо внешних покрытий. Вместо этого он изменяет химический состав поверхности металла путем воздействия тепла (в виде электричества) и химических веществ в электролитической ванне.
Анодированная деталь помещается в кислый раствор и подключается к источнику постоянного тока. Как только электроны начинают протекать по цепи, кислород в растворе вступает в химическую реакцию с анодированной алюминиевой поверхностью. В результате реакции алюминия с кислородом образуется оксид алюминия, который формируется непосредственно из основного металла.
Таким образом, это отличается от простого нанесения краски или гальванического покрытия. Вместо простого нанесения нового слоя на существующий металл, анодирование создает совершенно новый слой оксида алюминия непосредственно из исходного металла посредством химической реакции и химической реакции, стимулированной электрическим током.
С точки зрения механической обработки, анодное окисление представляет собой двойной процесс, называемый электрохимией, поскольку электрическая энергия и химическая реакция происходят одновременно, образуя конечный слой.
Прочитайте больше:Анодированное или порошковое покрытие: что лучше для ваших деталей?
Разница между анодированием и гальваническим покрытием
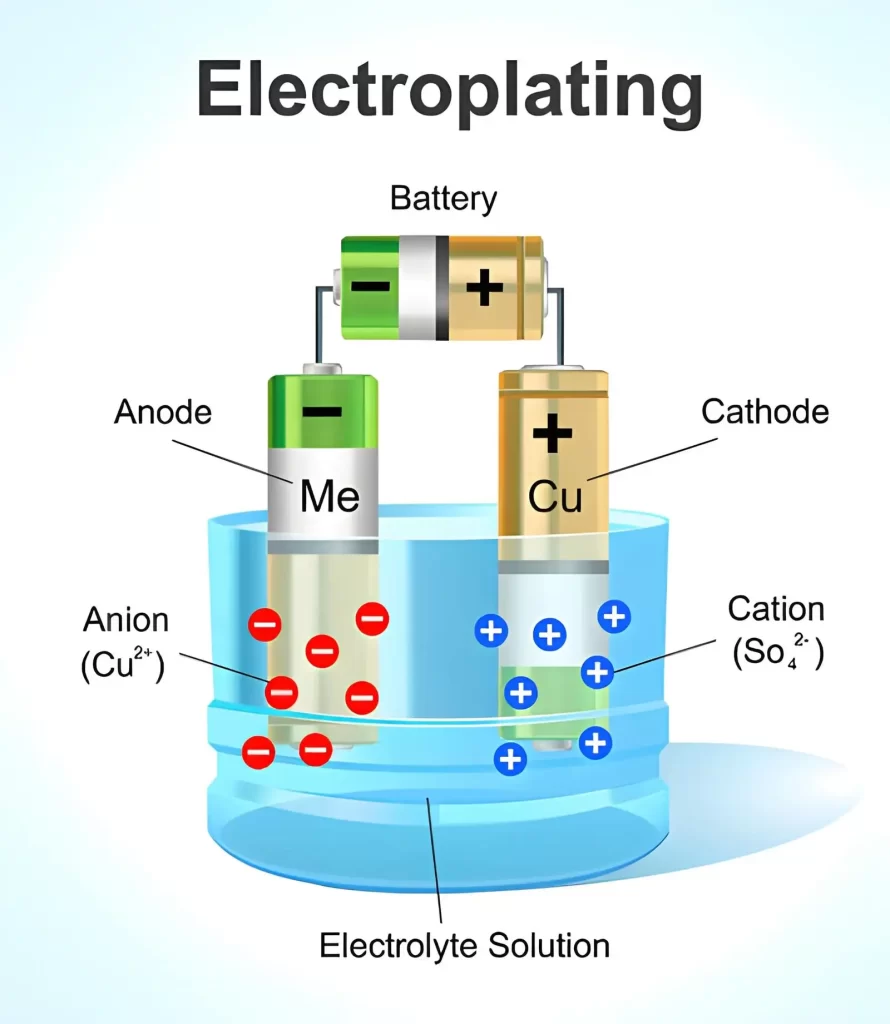
Процесс гальванического покрытия – иллюстрация
Анодирование и гальваническое покрытие схожи тем, что в обоих случаях используется постоянный электрический ток в электролитной ванне. Однако химическая реакция на поверхности совершенно различна.
С точки зрения механической обработки, анодирование изменяет поверхность основного материала, тогда как гальваническое покрытие добавляет слой металла.
Что происходит с основным металлом?
Анодирование изменяет основной алюминиевый материал, образуя оксид алюминия в местах расположения исходного металла. Анодное покрытие формируется на основном материале. Электролитическое осаждение не изменяет основной материал. Вместо этого на основной материал наносится новый слой металла.
Электрическая роль детали
В процессе анодирования деталь выступает в качестве анода (положительного полюса), что позволяет протекать реакциям окисления на ее поверхности.
В катодном процессе деталь подключается в качестве катода (отрицательного полюса), в результате чего ионы металла мигрируют к ней и осаждаются. Инверсия полярности приведет к полной трансформации типа получаемого покрытия.
Метод формирования покрытия
| Аспект | анодирование | гальванопокрытие |
| Источник слоя | Реакция основного алюминия | Внешнее осаждение ионов металла |
| Направление роста | Внутрь + наружу | Только наружу |
| Тип облигации | Интегрирован с субстратом | На поверхности образовался осажденный слой. |
В результате анодирования поверхности образуется новый поверхностный слой. Новый, отдельный слой создается методом электроосаждения поверх исходной поверхности.
Изменение размерности поведения
При изменении размеров в процессе анодирования толщина поверхности увеличивается с обеих сторон детали. Было замечено, что примерно 50% анодного роста происходит внутри детали. В процессе нанесения покрытия увеличивается только толщина внешней поверхности детали. Каждый микрон, добавленный к детали в процессе нанесения покрытия, увеличивает допуск на посадку; поэтому детали, изготовленные с использованием технологии ЧПУ с жесткими допусками, могут испытывать значительные проблемы.
Контроль толщины покрытия
Типичные диапазоны толщины анодных покрытий следующие: 5–25 мкм (тип II) и 0–50 мкм (твердое анодирование).
Диапазоны для гальванических покрытий: обычно от 1 до 20 мкмв зависимости от используемого металла (например, никель, хром, золото). Толщина анодных покрытий в основном определяется временем работы при определенной плотности тока.
С другой стороны, толщина гальванических покрытий, как правило, определяется продолжительностью процесса нанесения покрытия и его эффективностью.
Функции поверхности в эксплуатации
Внутри анодированного слоя образуются твердые оксидные пленки. Эти пленки обеспечивают высокий уровень защиты от износа, а также некоторую защиту от коррозии.
Однако эти пленки являются электроизоляционными. В зависимости от типа анодирование металла При нанесении покрытия на подложку, в пределах электроосажденного слоя будут существовать различные свойства:
- Никель: износостойкость и коррозионная стойкость
- Хром: твердая декоративная поверхность
- Золото: проводимость и коррозионная стойкость
Таким образом, как процесс осаждения, так и материал, наносимый на подложку, влияют на эксплуатационные характеристики каждого слоя.
Дефекты в обработанных деталях
Все следы от инструмента, присутствующие на поверхностях до анодирования, останутся видимыми даже после анодирования. Дефекты, возникшие в результате предыдущих фрезерных операций, могут быть частично устранены в процессе нанесения покрытия, поскольку этот процесс обеспечивает сглаживающий эффект.
Однако, если до нанесения покрытия на поверхности присутствовали очень глубокие следы от инструмента, они будут видны и после нанесения более тонкого слоя.
Какие бывают цвета анодирования?
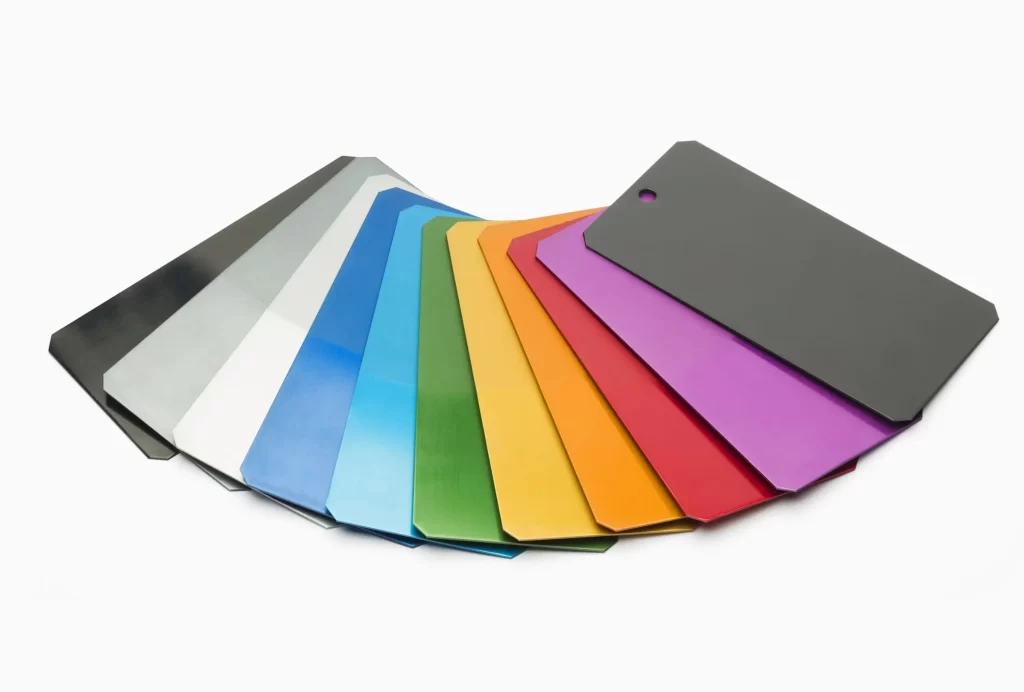
Анодирование алюминия в цвете по индивидуальному заказу
Анодированный алюминий можно окрашивать после образования оксидного слоя. После анодирования поверхность остается пористой, поэтому она впитывает краситель до герметизации.
В производстве выбор цвета зависит от стойкости красителя, стоимости и предполагаемого назначения детали. Некоторые цвета используются чаще, поскольку их легче контролировать при серийном производстве.
Типичные варианты цвета анодирования
- Цвет - Черный.
- Blue
- Red
- Зелёная
- Жёлтые
- Апельсин
- Purple
Попробуйте Пролеан прямо сейчас!
Преимущества и ограничения анодирования металла
Анодирование используется в станках с ЧПУ (числовым программным управлением) для продления срока службы обработанных алюминиевых поверхностей за счет образования тонкого анодного оксидного слоя на поверхности.
При выборе процессов, повышающих ценность продукта и не требующих изменений в основной конструкции детали, анодирование может быть одним из таких вариантов. Таким образом, анодирование может лучше всего подходить для применений, требующих более высокого уровня защиты от коррозии и однородной поверхности после механической обработки.
Преимущества анодирования
Защита от коррозии
Поскольку анодное покрытие образуется непосредственно на алюминии, оно обеспечивает барьер против прямого контакта с влагой и охлаждающей жидкостью. В результате многие детали, как было показано, выдерживают хранение, транспортировку и даже кратковременное воздействие внешней среды в производственных и цеховых условиях.
Износостойкость поверхности
По сравнению с необработанным алюминием, анодное покрытие намного тверже. Износ поверхностей, вызванный инструментами, приспособлениями и погрузочно-разгрузочными работами, уменьшается. Области применения включают кронштейны, крышки и крепления; эти типы компонентов сохраняют свой внешний вид с течением времени в условиях сборки.
Улучшенные варианты отделки поверхности
При анодировании поверхность становится однородной, поэтому красители равномерно к ней прилипают. Необработанный алюминий часто имеет различную степень цветопередачи; черный и прозрачный цвета, как правило, являются наиболее однородными покрытиями, доступными в производстве, и меньше варьируются от партии к партии.
Ограничения анодирования
Цветовые вариации в производстве
Цвет непостоянен в разных партиях. Цвет сплава может варьироваться в зависимости от конкретной обработки поверхности (поверхностной обработки) и условий электрохимической ячейки (ванны). Некоторые цвета, как правило, демонстрируют большую изменчивость, чем другие. Например, яркие цвета, такие как красный и желтый, будут демонстрировать большую изменчивость, чем более тусклые цвета, такие как черный и/или натуральные оттенки.
Царапины на изображении после обработки
Слой анодирования очень тонкий. Как только верхний слой поцарапается, обнажится алюминий под ним. Из-за характера этих царапин их невозможно замаскировать другими лакокрасочными покрытиями или отремонтировать локально; поэтому, если есть повреждения от царапин, обычно приходится либо переделывать деталь, либо мириться с этим.
Нет способа исправить ошибки обработки.
Процесс анодирования повторяет исходную поверхность. Поэтому он не устраняет дефекты, возникшие в процессе механической обработки. К ним относятся, помимо прочего: шероховатая поверхность после обработки, следы от инструмента или дефектные размеры.
Материалы, которые можно анодировать
Анодирование в основном используется для алюминия в станках с ЧПУ и в производственных процессах. Анодированию могут подвергаться и другие металлы, но в этом процессе они ведут себя иначе и применяются в более специфических областях.
Распространенные материалы для анодирования
- алюминий
- Алюминиевые сплавы
- Анодирование латуни
- Анодирование титана
- Магний
- Цинк
- Медь
- Марганец
- Анодированная сталь
Как оценить качество анодированных деталей
В большинстве случаев контроль качества анодированных компонентов (деталей) осуществляется путем сочетания визуального осмотра и измерения размеров. В типичной производственной среде цель первых нескольких этапов обеспечения качества состоит в том, чтобы убедиться в равномерности нанесения анодного покрытия; в правильной подгонке всех сопрягаемых компонентов; и в отсутствии технологических аномалий, возникших в процессе анодирования.
Внешний вид поверхности
Первичный осмотр поверхности следует проводить при стандартном освещении. Желателен однородный внешний вид по всей поверхности изделия.
При добавлении красителей в анодирующую ванну также желательна однородность цвета. Участки, где анодирование было неполным из-за чрезмерной плотности тока или неправильной установки, обычно будут выглядеть как более темные или светлые пятна на плоских поверхностях и/или кромках.
Следы контакта и ожоги
Осмотрите участки детали, контактирующие со стеллажами во время обработки. Хотя на этих участках детали никогда не образуется полное анодное покрытие, их размер и количество должны быть ограничены.
Если в области, прилегающей к точке контакта, имеются следы обгорания или неровности, это обычно указывает либо на плохое электрическое соединение, либо на чрезмерную локальную плотность тока во время анодирования.
Покрытие
Проверьте целостность анодного покрытия вдоль краев детали, в углублениях и внутри любых углублений. Разрывы покрытия указывают на недостаточный поток электролита в эти области или на неправильное положение детали в электрохимической ячейке.
Проверка размеров
После анодирования измерьте критически важные размеры для обеспечения работоспособности. Поскольку толщина анодной пленки немного увеличилась, все плотно прилегающие детали, такие как валы, отверстия и т. д., проверяются после анодирования, чтобы убедиться в сохранении надлежащих зазоров.
Ощущения от поверхности и ее целостность
Как компоненты с твердым, так и с мягким анодным покрытием должны иметь относительно гладкую поверхность при легком прикосновении. В нормальных условиях эксплуатации оба типа покрытий не должны легко царапаться. Любое отслаивание или сколы покрытия указывают на загрязнение до операции гальванического покрытия или на ненадлежащий контроль технологического процесса.
Дорого ли анодирование?
Как правило, анодирование — это самый недорогой способ финишной обработки алюминиевых деталей, доступный в вашем цехе с ЧПУ. Обычно оно дешевле многих других покрытий, таких как гальваническое покрытие, поскольку в процессе анодирования не добавляется большое количество материала, и требуется минимальное количество последующих операций.
Общая стоимость может варьироваться в зависимости от размера обрабатываемой детали, общего количества деталей, обрабатываемых одновременно (например, небольшая партия или очень крупный заказ), требуемого качества обработки поверхности и конкретного типа желаемого анодирования.
Анодирование типа II (серной кислотой) является наименее дорогим и наиболее распространенным; твердое анодирование (типа III) сопряжено с дополнительными расходами из-за необходимости более точного контроля температуры, более высоких токов и более длительного времени обработки.
Обратитесь в компанию Boda Tech за услугами по анодированию алюминия.
В Boda Tech мы предоставляем анодирование Услуги Для деталей из алюминия, обработанных на станках с ЧПУ, мы обеспечиваем контролируемое качество поверхности и стабильное качество партии. Перед финишной обработкой мы проверяем геометрию детали, состояние поверхности и зоны маскирования, чтобы гарантировать надлежащее покрытие и посадку после анодирования.
Мы поддерживаем как функциональное, так и декоративное анодирование, включая прозрачные и цветные покрытия. Наиболее распространенные цвета включают черный, синий, красный и другие стандартные промышленные оттенки, выбираемые в зависимости от назначения детали и требований к однородности.
- Анодирование типа II для общей защиты и цветной отделки.
- Твердое анодирование III типа для износостойких и контактирующих со скольжением деталей.
- Варианты прозрачных и окрашенных цветов с контролируемым подбором партии.
- Перед началом анодирования проводится проверка поверхности и допусков.
- Поддержка серийного производства с обеспечением стабильного контроля качества отделки.
Отправьте свои чертежи или детали в Boda Tech для проверки на анодирование. Перед началом обработки мы проверяем осуществимость, варианты цвета и влияние на размеры.