
«Индукционная закалка — это нефизическая обработка, если только для быстрой обработки не используется электрический ток. Это увеличивает прочность и твердость металла».
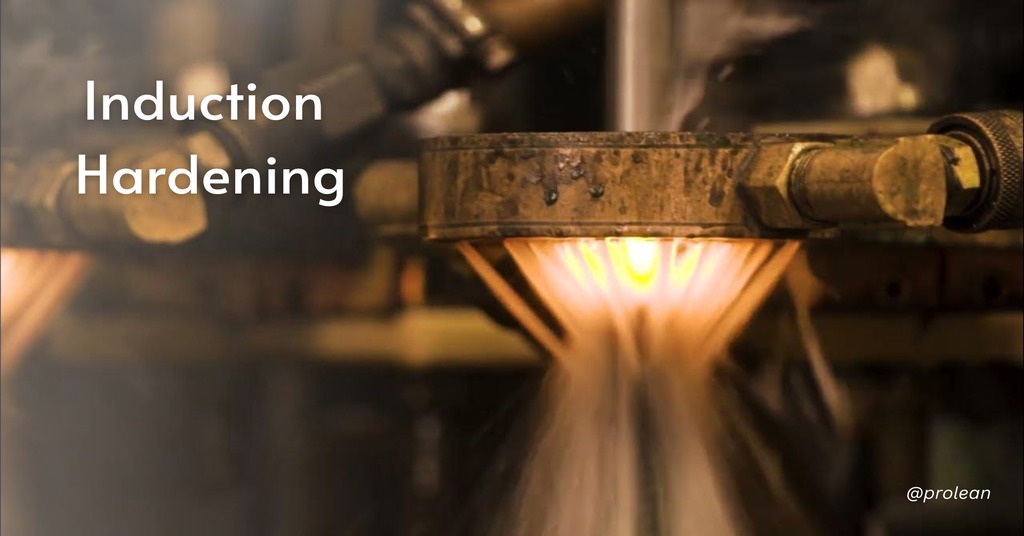
Листовой металл индукционной закалки представляет собой процесс термообработки металлов, при котором металлические детали с достаточным содержанием углерода нагреваются электромагнитной индукцией и быстро закаливаются. Этот метод в основном применяется к различным типам сталей и стальных сплавов с целью улучшения механических характеристик, таких как твердость поверхности, циклическая прочность и износостойкость в определенных зонах. Некоторые виды применения находятся в силовых передачах, подвеске, двигателях и штампованных деталях.
Индукционная термообработка — это относительно быстрый и точный процесс упрочнения поверхностей деталей по сравнению с традиционными процессами термообработки. Здесь мы дадим пошаговое руководство по индукционной термообработке, ее преимуществам, недостаткам, использованию и контрасту с поверхностное упрочнение. Итак, давайте посмотрим поближе.
Что такое индукционная закалка?
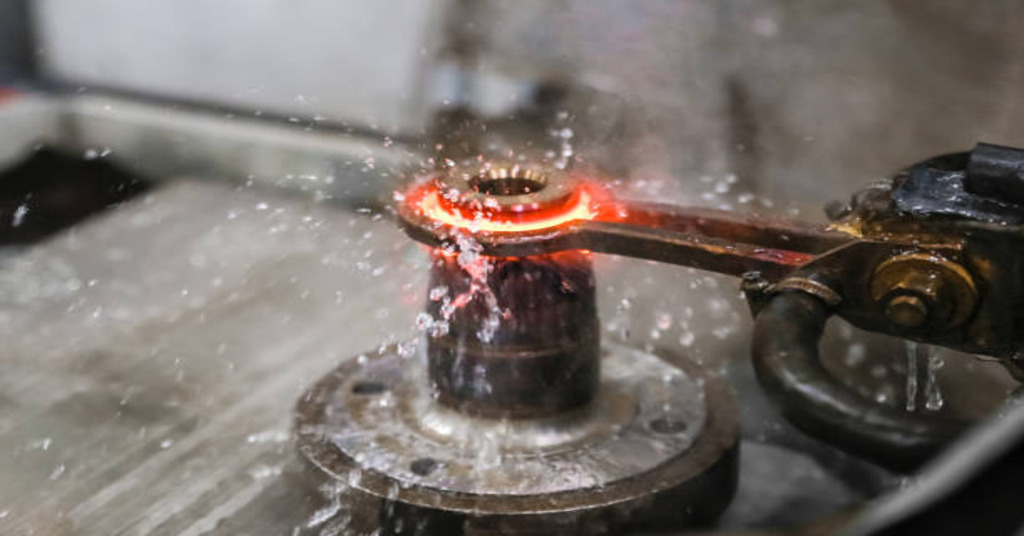
Индукционная закалка
Это бесконтактный метод нагрева, в котором используется электромагнитная индукция для производства тепла в поверхностном слое металлической детали. Металл помещается в сильное переменное магнитное поле, и в металле генерируется электрический ток, вызывающий нагрев. Металл обычно нагревают до температуры в диапазоне превращения или выше, а затем быстро охлаждают.
Процесс закалки осуществляется водой, маслом или воздухом. Такое быстрое охлаждение приводит к мартенситному превращению металла, что повышает его твердость и хрупкость. Он подходит для поверхностной закалки детали или узла, где только определенная область детали требует закалки без изменения свойств детали. Это делает его особенно подходящим для компонентов, которым требуется высокая износостойкость поверхности, но при этом им могут не требоваться другие механические свойства. В общем, для изготовления наиболее подходят углеродистые и легированные стали с содержанием углерода от 0.40% до 0%. термообработка металлов. Индукционная закалка имеет следующие преимущества перед другими методами закалки. Им легче управлять, поскольку это электрический процесс, а не процесс сгорания. Кроме того, он нагревает только внешний слой металла, а не внутренние слои металла. Это обеспечивает очень хороший контроль и приводит к очень хорошему упрочнению поверхности. Глубину затвердевшего слоя также можно легко контролировать.
Попробуйте Пролеан прямо сейчас!
2 этапа процесса индукционной закалки
Обычно он состоит из двух основных стадий: индукционного нагрева и закалки. Первый процесс — это использование электромагнитной индукции для нагрева электропроводящих металлов, а второй процесс — закалка для изменения поверхностных характеристик материала.
Этап 1: Индукционный нагрев
На этом этапе индукционно закаленный материал обычно помещается в медную катушку с водяным охлаждением и подвергается воздействию переменного магнитного поля. Это поле создается электромагнитом и электронным генератором. Генератор пропускает переменный ток через электромагнит, в результате чего магнитное поле, проходящее через материал, также становится переменным. Этот процесс создает круговые электрические токи, известные как вихревые токи, которые нагревают металл в катушке до температуры его превращения. Индукционная закалка — это тип поверхностной закалки, глубина которой может достигать максимум 8 мм. Глубина проникновения зависит от частоты переменных магнитных полей; чем выше частота, тем глубже проникновение токов.
Этап 2: Закалка
После индукционной закалки металла до необходимой температуры с помощью индукции его необходимо быстро охладить или закалить. Обычно это делается путем погружения детали в ванну с маслом или водой, хотя иногда можно использовать холодный воздух. Закалка гарантирует, что внешний слой материала станет более твердым и что тепло не проникнет во внутренние слои материала и не вызовет нежелательных фазовых превращений. Быстрое охлаждение приводит к образованию мартенситной или ферритно-мартенситной структуры в поверхностном слое. Эти структуры имеют более высокую прочность на разрыв и меньший начальный предел текучести по сравнению со структурами из чистого феррита. Кроме того, закалка уменьшает размер зерна, что важно для повышения твердости материала.
Выбор материала для индукционной закалки
Индукционная закалка применяется для средне- и высокоуглеродистой стали, легированной стали, чугуна и материалов порошковой металлургии. Есть также некоторые нержавеющие стали, которые можно использовать в различных отраслях промышленности.
Средне- и высокоуглеродистые стали
Это идеальный метод для обработки сталей со средним и высоким содержанием углерода, поскольку содержание углерода достаточно для необходимого мартенситного превращения для повышения твердости. Такие стали обычно содержат содержание углерода выше 0.40%, а уровень твердости материала колеблется от 56 до 65 HRC. Однако можно использовать и более низкоуглеродистые стали, такие как 8620, но с более низкой твердостью, примерно 40-45 HRC. Низкоуглеродистые стали, такие как 1008, 1010, 12L14 и 1117, не используются, поскольку они не демонстрируют значительного увеличения твердости.
Легированные стали
Это связано с тем, что легированные стали содержат дополнительные элементы, которые делают их более подходящими для индукционной термообработки, чем простые углеродистые стали. Из них наиболее часто используется сталь 1045, поскольку она легко поддается механической обработке, дешева и может быть закалена до твердости 58 HRC и выше с содержанием углерода 0.45%. Кроме того, сталь 1045 имеет меньшую вероятность растрескивания в процессе закалки по сравнению с другими материалами. Некоторые другие часто используемые легированные стали: 1141/1144, 4140, 4340 и ETD150.
Литье
Другая группа материалов, которые обычно используются в процессе индукционной обработки, включает чугуны. Их выбирают исходя из их способности обеспечивать высокую твердость и износостойкость на поверхности, но более пластичны в центре.
Порошковые металлы
Порошковые металлы также можно подвергнуть индукционной закалке, что обеспечивает более гибкий метод изготовления деталей сложной геометрии и механических характеристик, подходящих для их использования.
Нержавеющая сталь
В некоторых отраслях промышленности определенные марки нержавеющей стали используются для индукционной закалки. Хотя эти материалы не используются широко по сравнению с углеродистыми и легированными сталями, их можно улучшить в процессе, чтобы улучшить твердость поверхности и износ.
Выбор материалов для индукционной закалки определяется содержанием углерода и других легирующих элементов, влияющих на прокаливаемость материала и требуемую твердость после обработки.
Преимущества индукционной закалки
Индукционная закалка имеет ряд преимуществ, но в то же время имеет и определенные недостатки. Его основным преимуществом является то, что он очень эффективен и быстр, что идеально подходит для организаций с большими производственными линиями. Более того, этот процесс требует меньше времени по сравнению с другими процессами термообработки, такими как цементация или азотирование. Кроме того, это экономически выгодно, поскольку не требует дополнительных материалов, таких как соляные ванны или бензобаки, и обеспечивает ровную поверхность всей детали.
Еще одним преимуществом является гибкость твердости деталей после процесса индукционной закалки путем отпуска. Он также увеличивает твердость, долговечность и способность металла противостоять износу, поэтому подходит для деталей, находящихся под давлением или трением. Кроме того, это увеличивает предел выносливости, тем самым снижая вероятность отказа при циклических нагрузках.
Однако существуют некоторые ограничения индукционной закалки. В основном он используется для черных металлов, что ограничивает его использование с другими материалами. Также существует риск деформации или деформации деталей, если с ними не обращаться должным образом или если они не охлаждаются должным образом во время процесса. По сравнению с другими методами стоимость приобретения и обслуживания закалочного оборудования может быть не очень высокой, но это все равно затраты.
Кроме того, из-за высоких скоростей нагрева и охлаждения при индукции иногда на поверхности заготовки могут появляться закалочные трещины. Поэтому параметры процесса должны хорошо контролироваться. Операторам также необходима подготовка и навыки, чтобы гарантировать правильное обращение и контроль от начала до конца процесса. Однако преимущества обычно перевешивают недостатки, поэтому метод широко используется в различных производственных процессах.
Недостатки индукционной закалки
Однако есть некоторые недостатки индукционной термообработки, которые следует учитывать, прежде чем выбирать этот метод. Основное ограничение заключается в том, что его можно использовать только с черными материалами, такими как железо и сталь. Это ограничение связано с тем, что для производства тепла используется магнитное поле, а магнитные поля влияют только на черные металлы. Индукционная закалка невозможна для немагнитных материалов, таких как алюминий и медь, которые относятся к цветным металлам.
Другим недостатком является то, что этот процесс имеет высокие эксплуатационные расходы по сравнению с другими методами закалки. Хотя он дешевле с точки зрения материалов и рабочей силы по сравнению с некоторыми методами термообработки, используемое в этом процессе оборудование увеличивает стоимость. Кроме того, использование электроэнергии вместо традиционных видов топлива может привести к высоким долгосрочным эксплуатационным расходам из-за платы за потребление энергии.
Индукционная закалка также имеет свои ограничения. Размер и форма индукционной катушки должны соответствовать нагреваемой детали. Обычно можно приобрести стандартные катушки для обработки круглых объектов, таких как валы и ролики, но для некоторых работ могут потребоваться специальные катушки, что увеличивает сложность и стоимость.
Кроме того, потребность в оборудовании является сдерживающим фактором, поскольку не все поставщики термообработки могут иметь доступ к оборудованию для индукционной закалки или предлагать его. Первоначально стоимость этого оборудования может быть высокой, и операторам, возможно, придется пройти определенное обучение, чтобы правильно использовать оборудование.
Кроме того, обычно он подходит для более тонких материалов, поскольку требует нагрева поверхности материалов. Более толстые материалы могут нагреваться неравномерно, что может вызвать такие проблемы, как неравномерная твердость или даже трещины. Эти ограничения указывают на то, что необходимо рассмотреть и оценить, применим ли данный процесс к определенному процессу или нет.
Попробуйте Пролеан прямо сейчас!
Индукционная закалка против. Упрочнение корпуса: ключевое отличие
Индукционная закалка и цементация — это два идентичных процесса термообработки, используемые сегодня в промышленности. Оба процесса направлены на упрочнение внешнего слоя заготовок; однако эти два процесса не одинаковы. Вот более детальный взгляд на их различия:
Закалка корпуса
Обращение с деталями
Одно из основных различий можно наблюдать в способе обращения к частям. Цементация выполняется сразу для нескольких заготовок; при индукционной закалке заготовки обрабатываются по одной. Это приводит к подходу «партия за партией» для поверхностной закалки и более точному, ориентированному на заготовку подходу к индукционной закалке.
Производственная интеграция
Закалка обычно включает в себя другие организационные действия по перемещению деталей между производственной линией и процессом закалки. С другой стороны, индукционную закалку можно легко включить в саму производственную линию, в которой в качестве части производственной линии используется закалочная машина.
Методы обработки
При цементации используются тепло и химические вещества для запуска термохимической реакции, тогда как индукционная обработка использует электромагнитную энергию для частичного индуцирования переменного тока, нагревая только поверхность. Это бесконтактный процесс нагрева, индуцируемый электромагнитным путем и направленный на поверхность заготовки.
Области применения
Индукционная закалка подходит для применений, где необходимо упрочнить определенные участки детали, например, коленчатые валы и зубья шестерен. С другой стороны, цементация более подходит для крупных деталей, которые необходимо подвергать термической обработке партиями и где сложные формы не так важны для процесса закалки.
Пламенная закалка и индукционная закалка: ключевые различия?
Пламенная закалка и индукционная закалка — это два разных метода поверхностной закалки, которые используются в металлообработке. Пламенная закалка – это процесс нагрева поверхности заготовки кислородно-ацетиленовым пламенем и закалки ее холодной водой. Этот метод широко используется для крупных деталей, таких как зубья шестерен, тормозные барабаны, оси, кулачки и коленчатые валы. С другой стороны, индукционный нагрев предполагает использование электромагнитного поля для нагрева поверхности детали через катушку с помощью тока высокой частоты. Обычно его используют на небольших компонентах, таких как шестерни, коленчатые и распределительные валы, из-за особенностей локального нагрева.
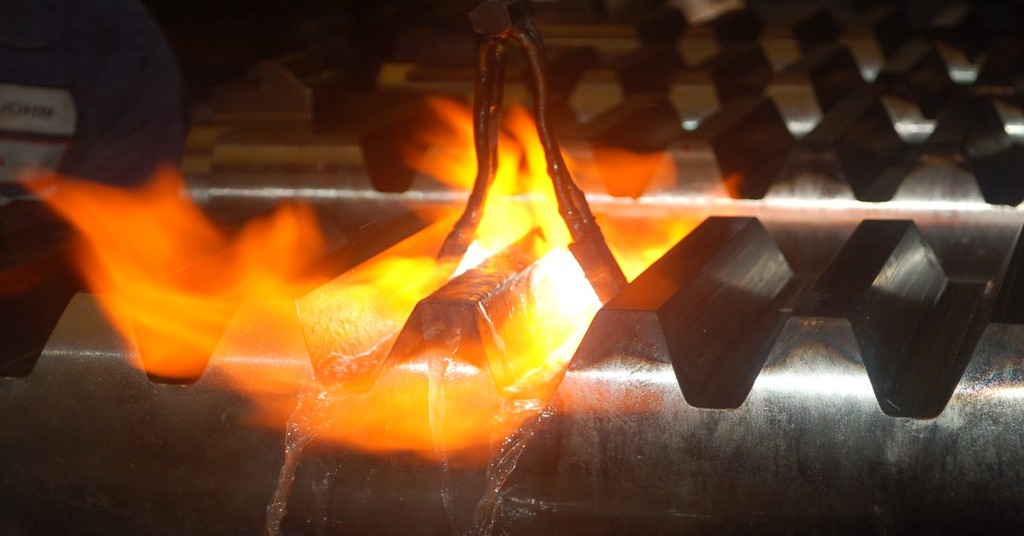
Закалка пламенем
Еще одним существенным отличием является то, что процессы лечения этими методами различны. С другой стороны, газопламенная закалка обеспечивает заготовке однородную твердость по всей поверхности, тогда как индукционная закалка закаливает только некоторые участки заготовки. Эта разница делает его лучшим выбором там, где необходимо закалить только некоторые участки материала, что обеспечивает лучший контроль над процессом.
Кроме того, процесс нанесения газопламенной закалки предполагает использование пламени и квалифицированного труда, поскольку существует вероятность повреждения заготовки. Однако в случае индукционной закалки ее могут выполнять неквалифицированные операторы, поскольку она не наносит вреда материалу, что делает его пригодным для производственных процессов.
Таким образом, как пламенная, так и индукционная закалка имеют свои преимущества и недостатки, и выбор между ними зависит от размера заготовки, площади, подлежащей закалке, однородности и уровня квалификации рабочей силы. Оба метода имеют свои преимущества и недостатки, которые следует учитывать в зависимости от потребностей производственной компании.
Попробуйте Пролеан прямо сейчас!
Заключение
Индукционная закалка Это процесс нагрева материала посредством индукционного нагрева до определенной температуры с последующим его немедленным охлаждением закалочной средой. Этот быстрый процесс охлаждения приводит к образованию твердой и компактной микроструктуры материала. Индукционный нагрев позволяет нагревать определенные участки, таким образом контролируя процесс закалки и делая его повторяемым. Обычно индукционная термообработка используется для металлических деталей, которые могут подвергаться сильному поверхностному износу, сохраняя при этом другие свойства материала.
Если целью является повышение механических свойств, таких как твердость, рекомендуемым методом обработки является индукционная закалка. В тех случаях, когда требуется лучшая адгезия, устойчивость к истиранию, нагреву и кислоте, Boda Tech оказывается лучшим выбором. Также мы предоставляем услуги прототипирования от мелкосерийного до крупносерийного производства. Вы можете связаться с нами и изучить наши услуги термообработки для выполнения ваших требований.