
литье под давлением, короткий впрыск
Литье под давлением с частичным формированием деталей или элементов является одним из наиболее определяющих видов литья под давлением. литье под давлением Дефекты. Поскольку их причины варьируются от низкой температуры до плохой вентиляции, от вязкости материала до замерзания каналов потока, профессиональная диагностика неисправностей в системах литья под давлением является наиболее надежным и экономически эффективным решением.
Сотрудничество с экспертом выгодно, поскольку вы можете быть уверены в эффективности таких стратегий, как управление тепловыми процессами, оптимизация параметров литья, улучшение конструкции деталей и техническое обслуживание оборудования. Опытная команда специалистов по литью также применяет мониторинг, контроль и анализ для достижения превосходных результатов.
Для любого предприятия, занимающегося производством деталей методом литья под давлением, правильное понимание этого распространенного дефекта, включая причины, способы устранения неполадок и решения, помогает обеспечить сокращение отходов, повышение качества деталей и экономическую эффективность производства.
Что такое короткий выстрел?
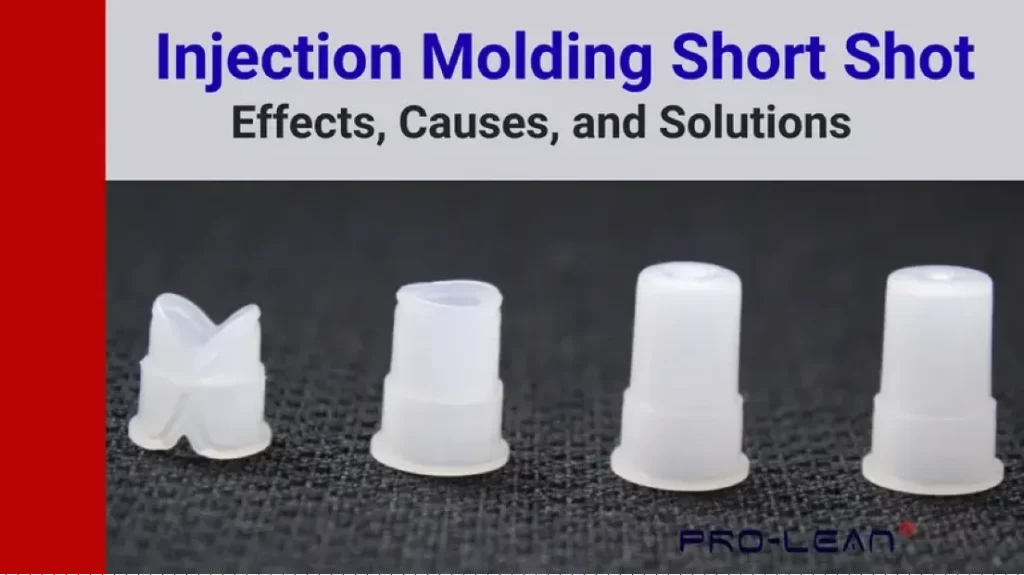
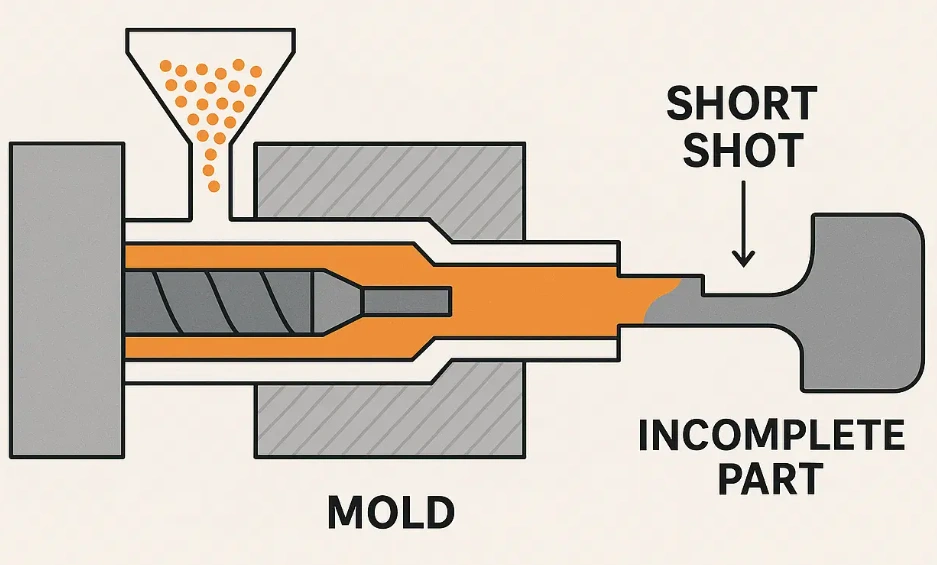
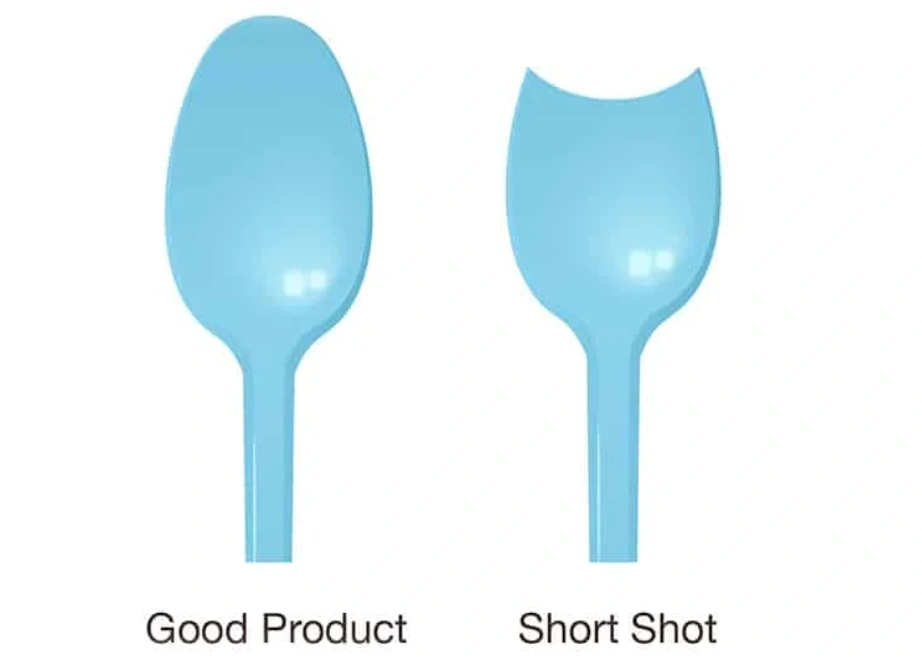
Неполное заполнение полости — это дефект литья под давлением, при котором расплавленная смола застывает до заполнения полости. Он проявляется в виде неполной геометрии, как показано на следующем сравнительном изображении.
литье под давлением, короткий впрыск
Причиной этой проблемы может быть низкое давление впрыска. Хотя это является основной причиной дефекта, существуют и другие причины, такие как неудачная конструкция детали и заклинивание каналов потока. Недостаточный впрыск подчеркивает важность сбалансированного давления, сдвига, температуры, подвижности материала и выпуска пара.
Степень серьезности дефекта, возникшего из-за неполного заполнения формы, может варьироваться, но суть в том, что дефект приводит к тому, что деталь не соответствует своим функциональным и размерным требованиям. Поскольку дефект указывает на проблему в основном технологическом процессе, крайне важно устранить его оперативно и тщательно.
В чём причина короткого замыкания?
Причин неполного литья под давлением множество, включая вязкость материала, плохую вентиляцию, низкую температуру, степень заполнения и замерзание каналов потока. К другим причинам относятся недостаточное давление впрыска, неудачная конструкция детали и загрязнение материала.
Вязкость материала
Текучесть расплавленного материала зависит от вязкости. Материалы с низким индексом плавления имеют тенденцию замерзать до того, как образуется полная полость. Эта проблема особенно актуальна для тонкостенных участков детали, изготовленной методом литья под давлением. Можно подумать, что повышение температуры всегда решает проблему низкой вязкости. Однако лучшим решением может быть добавление присадки или просто выбор другого сорта пластика.
Плохая вентиляция
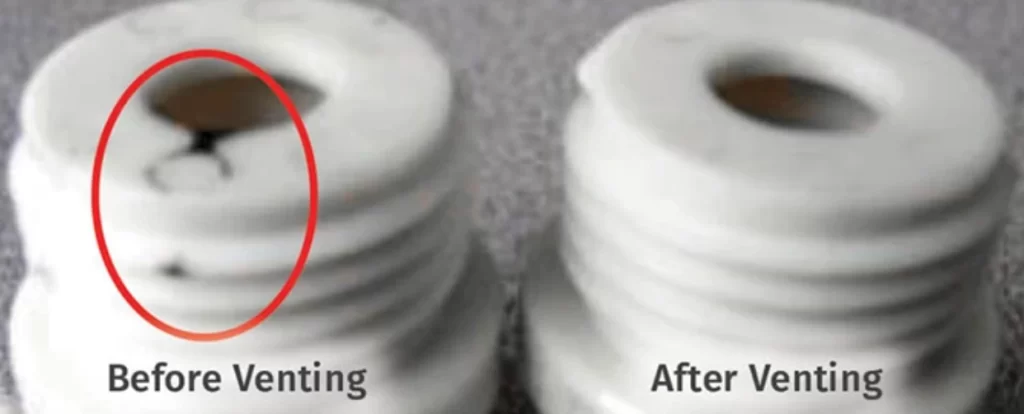
При некачественной технологии формования или конструкции образуется воздух внутри, что приводит к сопротивлению потоку. Поэтому рекомендуется стратегически размещать вентиляционные отверстия. Одним из наиболее важных параметров вентиляции является глубина, которая для большинства пластмасс не должна быть меньше 0.025 мм.
эффект вентиляции
Низкая температура
Низкая температура также является распространенной причиной, причем температура в цилиндре, пресс-форме или сопле является наиболее важной. Иногда конструкторы или инженеры игнорируют температуру на фронте потока. Поскольку это холодная зона, вероятность возникновения неполного впрыска при литье под давлением высока.
Скорость заполнения
Скорость заполнения, также называемая скоростью впрыска, определяет, достигнет ли расплав полностью полости до того, как начнется потеря тепла. Эта скорость должна быть слишком низкой, чтобы предотвратить преждевременное охлаждение и ограничение потока.
Замороженные каналы потока
Еще один верный способ продвижения литья пластмасс под давлением с неполным впрыском — это некачественный нагрев или недостаточный размер каналов для потока. ворота для литья под давлениеми холодных каналов. Результатом этого процесса замерзания расплава является то, что происходит до полного покрытия полости. Опытный производитель решает эту проблему, согласовывая размеры деталей и вязкость материала с размером каналов потока.
Недостаточное давление впрыска
При недостаточном давлении расплав не может преодолеть даже малейшее сопротивление потоку. Некоторые операторы реагируют на это, увеличивая давление в упаковке. Однако правильная стратегия заключается в регулировании температуры расплава, давления впрыска и других параметров стадии заполнения.
Неудачная конструкция детали
К наиболее распространенным особенностям конструкции детали, которые могут привести к дефектам литья пластмасс под давлением, относятся острые углы и тонкие стенки. Резкие изменения геометрии также нежелательны, если необходимо избежать этого дефекта литья. Инженер-технолог должен учитывать различные аспекты проектирования с учетом технологичности производства, включая правильное соотношение длины и толщины (L/t).
Загрязнение на пути транспортировки материала.
Поток материала в полости пресс-формы загрязняется обугленными частицами, затвердевшим материалом или разложившейся смолой. Различные материалы также могут вызывать неравномерность вязкости при перекрестном загрязнении.
Учитывая высокую опасность вспенивания из-за влаги в смолах, инженеры-технологи должны уделять особое внимание обеспечению точных результатов формования. В частности, процесс должен включать тщательное тестирование материалов и графики продувки.
Влияние короткого впрыска при литье под давлением
Следует избегать неполного заполнения формы при литье под давлением деталей, поскольку это не только ухудшает внешний вид, но и приводит к увеличению затрат, снижению качества продукции и ущербу для репутации.
Эстетическая деградация
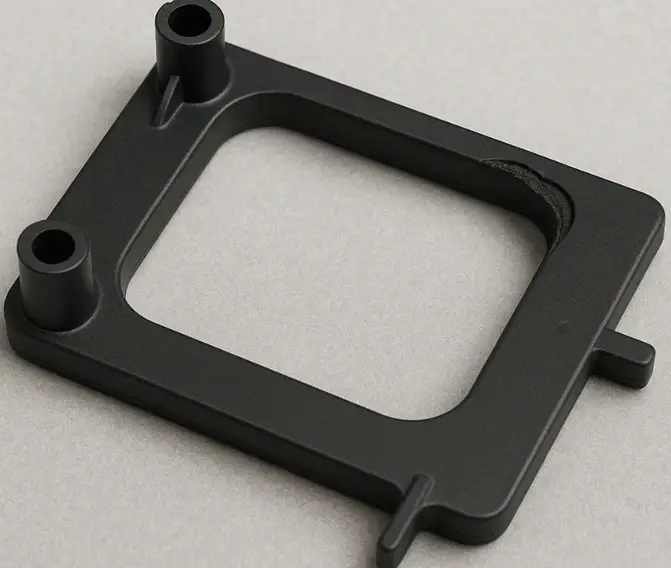
Недостатки в отливках деталей часто заметны, проявляясь в виде плохо сформированных краев или отсутствующих частей. Зачастую это первый признак того, что что-то не так с процессом литья под давлением. Для деталей, которые сразу видны пользователю, это может стать отталкивающим фактором.
Эстетический эффект
Увеличение затрат
Один-два некачественных сбоя могут оказать минимальное влияние на стоимость. Однако, если проблема повторяется, затраты могут быстро возрасти. Переделки и простои оборудования — дорогостоящие вещи, которые нельзя игнорировать. Часто первой реакцией становится слепая корректировка параметров, что может привести к увеличению прямых затрат. Для устранения дефекта настоятельно рекомендуется выявить первопричину проблемы.
Сниженная целостность продукции
Как уже упоминалось, последствия неполного впрыска при литье под давлением выходят за рамки влияния на внешний вид; под угрозой оказывается даже структурная целостность.
Целостность продукции нарушена
Ущерб репутации
Клиенты легко могут потерять доверие к бренду из-за постоянных проблем с качеством. Некачественная покраска под давлением может быть и несущественной, но восприятие процесса литья под давлением как принципиально ошибочного может нанести ущерб репутации.
Попробуйте Пролеан прямо сейчас!
Диагностика и устранение неисправностей в процессе литья под давлением
Основные стратегии устранения неполадок и выявления дефектов включают мониторинг процесса, визуальный осмотр, анализ дефектов и анализ размеров.
Мониторинг процессов
Именно здесь начинается все, что касается предотвращения неполного впрыска при литье под давлением. Это эффективная стратегия, основанная на данных, получаемых в процессе в режиме реального времени. Процесс формования можно эффективно контролировать, если иметь доступ к следующим данным в режиме реального времени: давление в полости пресс-формы, изменение времени цикла, масса впрыска и давление впрыска. Если наблюдается заметное отклонение от любого из этих параметров, например, на ±3σ, следует незамедлительно провести проверку.
Визуальный осмотр
Как и мониторинг, визуальный осмотр является надежным методом противодействия некачественным выстрелам. Однако, как и в предыдущем пункте, техник должен знать, на что именно обращать внимание.
Итак, к числу признаков, указывающих на проблему, относятся следующие:
- Отсутствуют острые края
- Края имеют форму, отличающуюся от ожидаемой.
- Недостроенные стены
Системы машинного зрения, устанавливаемые на конвейере, могут помочь выявить некачественные образцы, что позволяет избежать потенциальных ошибок, возникающих при чисто ручном осмотре.
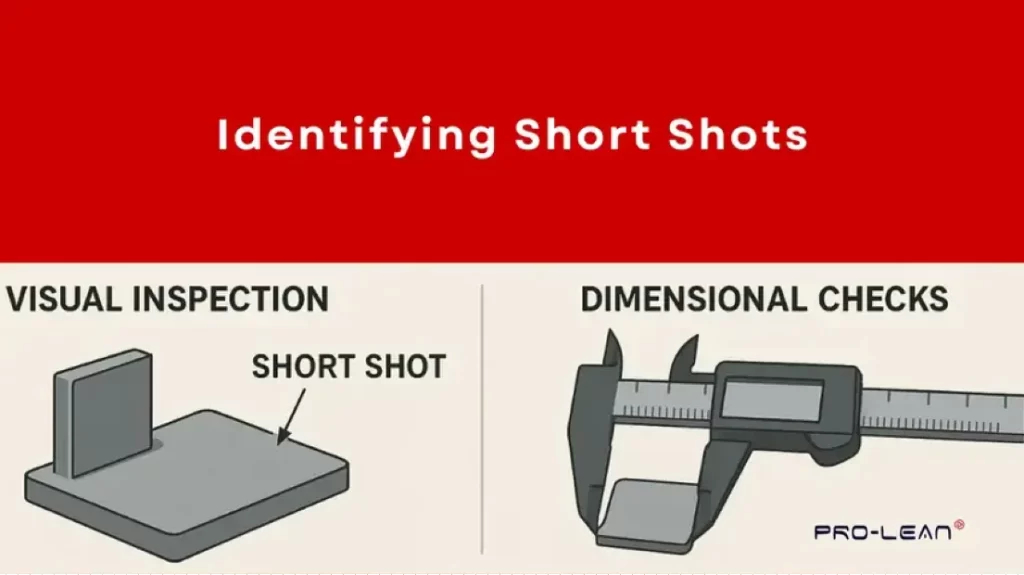
Выявление коротких выстрелов
Анализ дефектов
Анализ направлен на выявление первопричины проблемы, то есть на выяснение причин возникновения сбоев. Некоторые ответы или причины сбоев, которые можно выявить в результате этого анализа, выделены в таблице.
|
Возможная причина |
индикация |
|
Проблема, связанная с температурой или вязкостью. |
Несколько тонких стен разрушаются. |
|
Проблема с вентиляцией/скопление газа |
Следы от ожогов |
|
Потеря давления |
Короткий кадр в конце заполнения |
|
Загрязнение, холодный слизень |
Короткий кадр рядом с воротами |
Анализ размеров
Анализ размеров решает проблемы, возникающие при стандартном визуальном осмотре. Наиболее популярные подходы в рамках этой стратегии включают 3D-сканирование, поперечное сечение и использование координатно-измерительной машины (КИМ).
Сканирование 3DЭто наилучший метод для анализа размеров сложных деталей, изготовленных методом литья под давлением. Он включает сравнение деталей CAD-модели с данными сканирования для проверки наличия полной полости.
Поперечное сечениеЕсли есть подозрение на неполное покрытие, образцы разрезают и исследуют под микроскопом. Хотя этот метод является разрушительным, его преимущество заключается в том, что он дает окончательный ответ о дефекте.
CMM (координатно-измерительная машина)В станке имеется зонд, который помогает сравнивать критически важные размеры с CAD-моделью. Инженеры-технологи используют этот метод для точного определения дефектов, которые могут быть невидимы невооруженным глазом.
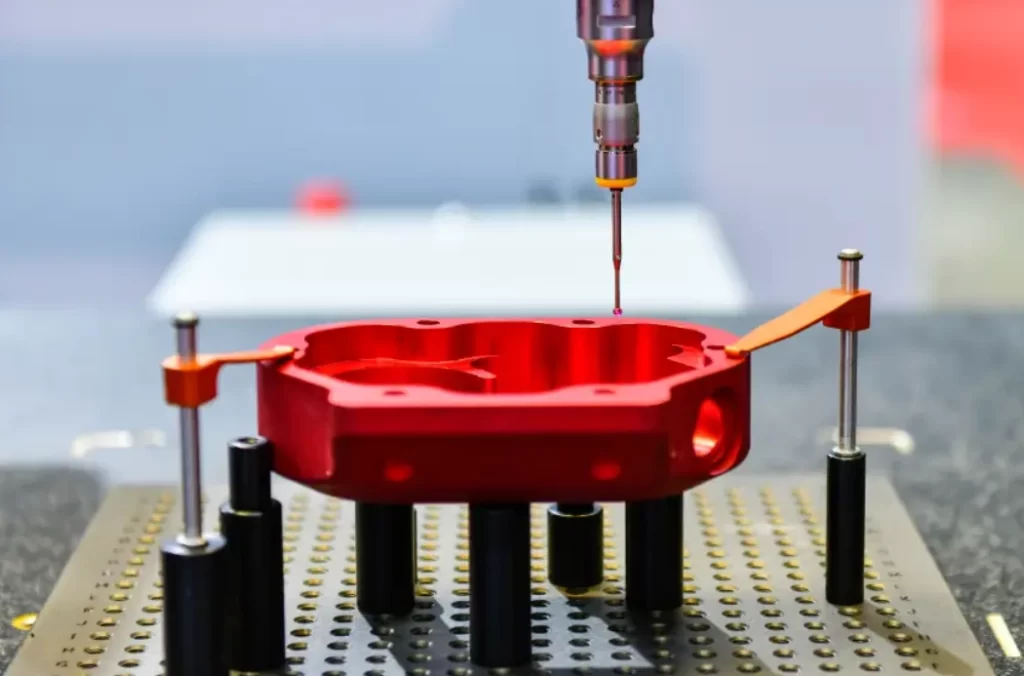
Координатно-измерительная машина (КИМ)
Попробуйте Пролеан прямо сейчас!
Как исправить проблему с неполным впрыском при литье под давлением?
После того, как вы определили причины неполного впрыска при литье под давлением, как и в других случаях, дефекты литья под давлениемОсновное внимание переключается на меры по устранению недостатков. К ним относятся улучшение конструкции пресс-форм, управление тепловыми процессами, мониторинг технологических процессов, техническое обслуживание оборудования и оптимизация параметров формования.
Улучшение конструкции пресс-формы
Независимо от того, насколько усовершенствован процесс формования, фундаментальное решение заключается в конструкции пресс-формы. К областям, на которые следует обратить внимание, относятся толщина стенок, вентиляция, литники и переливные колодцы.
Толщина стенки – Настоятельно рекомендуется равномерная толщина стенок.
Вентиляция: – Для сложных геометрических форм может потребоваться вакуумная вентиляция. Места последней заправки должны иметь более глубокие или более многочисленные вентиляционные отверстия.
Бегуны – Для предотвращения неравномерного заполнения формы необходимо обеспечить сбалансированное расположение литниковых каналов.
Переливные скважины – Они имеют решающее значение для расширения пути потока по всей полости.
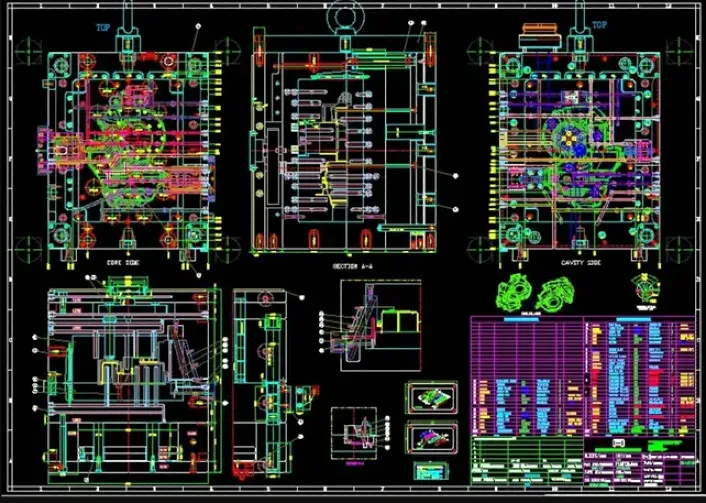
Конструкция пресс-формы:
Термическое управление
В литье под давлением крайне важна равномерность температуры, поэтому эффективное управление тепловыми процессами является обязательным условием.
Области, которые следует постоянно проверять, включают в себя:
- Бочковая зона
- Температура поверхности формы
- Температура наконечника сопла
- Баланс горячего бега
Регулярное техническое обслуживание машины
Непрерывное техническое обслуживание оборудования вместо реагирования на проблемы отличает высококлассные предприятия по литью пластмасс. Эти стратегии могут строиться на основе еженедельного, ежемесячного и ежеквартального планирования. При упреждающем техническом обслуживании случаи неполного заполнения форм крайне редки.
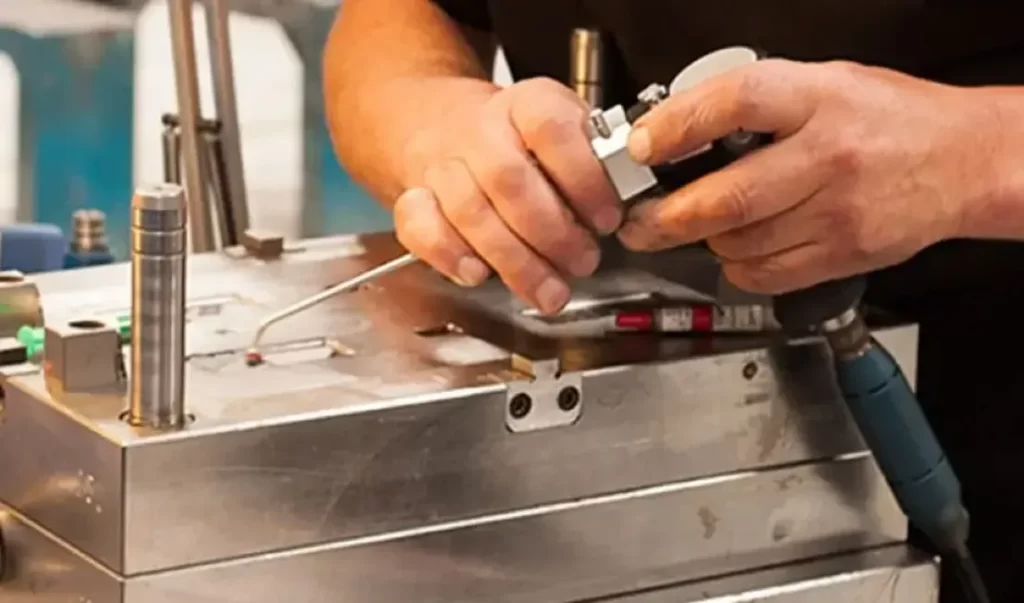
Плесень обслуживания
Оптимизация параметров формования
Рассматриваемые параметры включают давление в упаковке, противодавление, давление впрыска, температуру расплава и скорость впрыска. Компания, предоставляющая услуги литья под давлением, может помочь вам внедрить комплексный метод планирования экспериментов (DOE) для разработки конкретных мер противодействия неполному впрыску.
В заключение
Литье пластмасс под давлением с недостаточным объемом впрыска — одна из тех предсказуемых проблем. В этой статье подробно рассмотрена эта проблема и объяснено, что она заключается не только в недостаточном давлении впрыска. К другим факторам относятся степень заполнения, вязкость, конструкция детали и температура.
Хорошая новость в том, что, как и в случае с другими проблемами литья под давлением, проблему неполного впрыска можно решить. В этой статье обсуждались такие решения, как оптимизация параметров, управление тепловыми процессами и улучшение конструкции пресс-формы. Если у вас возникают трудности с формовкой коротких порций, наши услуги литья под давлением Это ваш лучший выбор. Наша команда экспертов гарантирует, что ваши пластиковые детали будут доставлены в целости и сохранности и в идеальном качестве.