
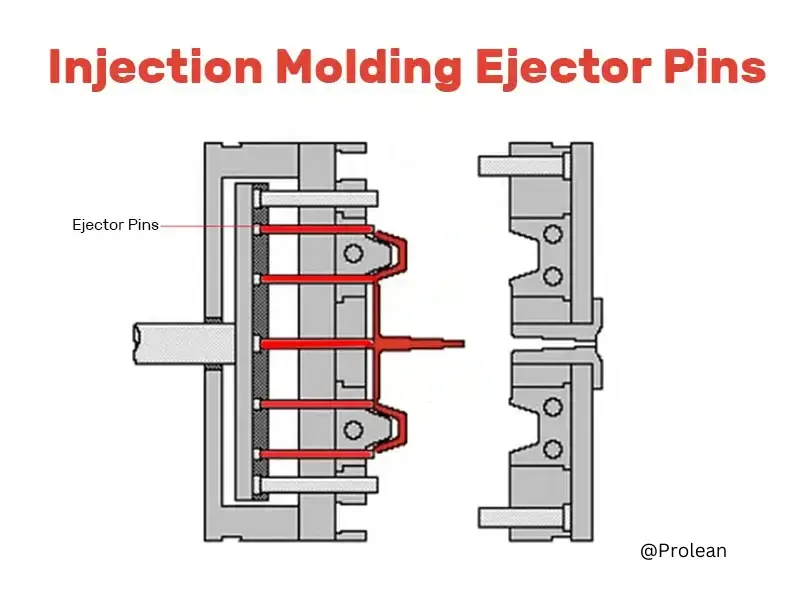
К числу наиболее распространенных методов изготовления изделий относится литье под давлением. Выталкивающие штифты играют решающую роль. Они предотвращают повреждение отлитых деталей во время извлечения. Выталкивающие штифты в литье под давлением автоматизируют ручные операции, повышают и ускоряют производительность конечной продукции. Кроме того, они стандартизируют конструкцию изделия, максимизируя эффективность и долговечность изделия и пресс-формы.
Некоторые отлитые детали извлекаются безупречно, в то время как на других видны следы или деформации. Разница часто заключается в конструкции выталкивающего штифта и точности обработки. Выталкивающие штифты упрощают и гарантируют качество изготовления. В этой статье рассматриваются вопросы, связанные с выталкивающими штифтами в литье под давлением. В ней рассматриваются типы выталкивающих штифтов, последствия появления следов от них, а также вопросы проектирования, отделки и обслуживания.
Выталкивающие штифты для литья под давлением
Что такое выталкивающие штифты для литья под давлением?
Производство деталей в значительной степени зависит от выталкивающих штифтов литья под давлением. Они необходимы для процедуры выталкивания литьевой формы, которая определяет качество продукции.
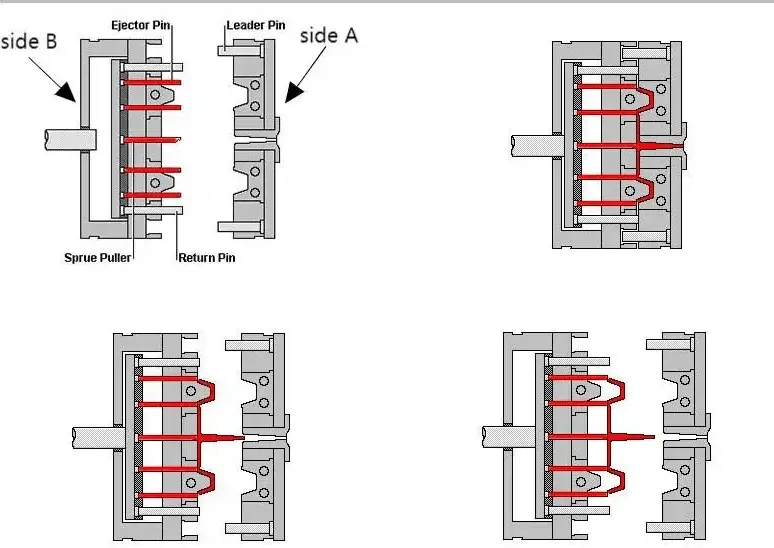
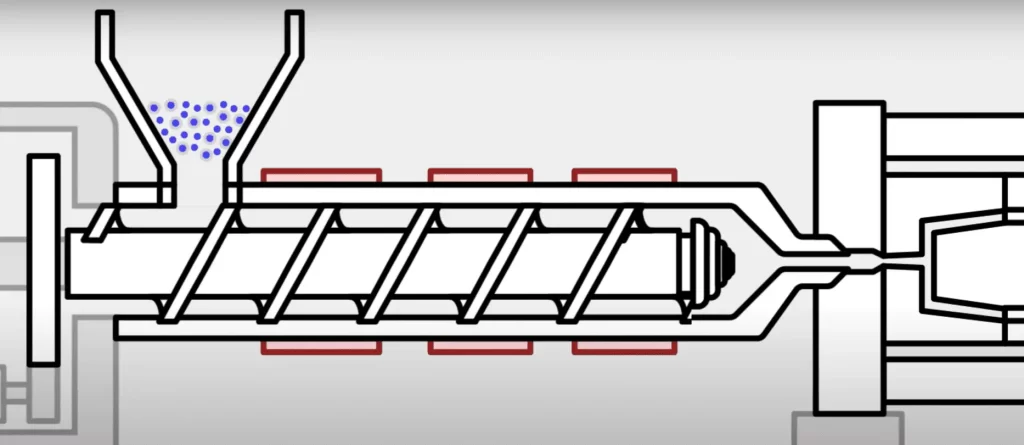
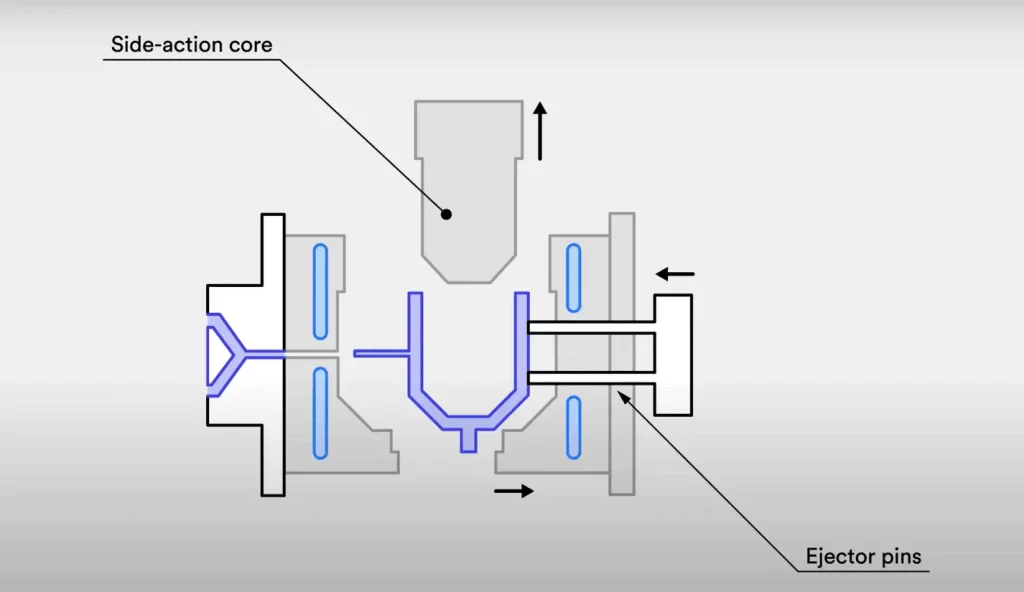
Литье под давлением подразумевает помещение расплавленной смолы в форму. состоит из сторон A и B. После того, как пластик затвердеет, форма открывается, чтобы извлечь сформированную часть когда он остынет. Выталкивание изделия — последний и самый важный этап литья под давлением. Выталкивающие штифты на стороне B имеют решающее значение. Они извлекают готовый компонент из формы. Штифты оставляют небольшие следы на компоненте. На этом этапе процесса литья под давлением деталь должна быть защищена от всех видов деформаций и дефектов, поэтому крайне важно обеспечить эффективные системы выталкивания. услуги литья под давлением и производственных рабочих процессов.
В литье под давлением выталкивающие штифты — тонкие металлические стержни — используются для извлечения охлажденного и твердого изделия из камеры формы. Готовое изделие может быть извлечено из формы с небольшим повреждением его формы и структуры благодаря штифтам, которые установлены внутри формы.
Выталкивающие штифты для литья под давлением
Попробуйте Пролеан прямо сейчас!
Типы выталкивающих штифтов и их функции
типы выталкивателей для литья под давлением
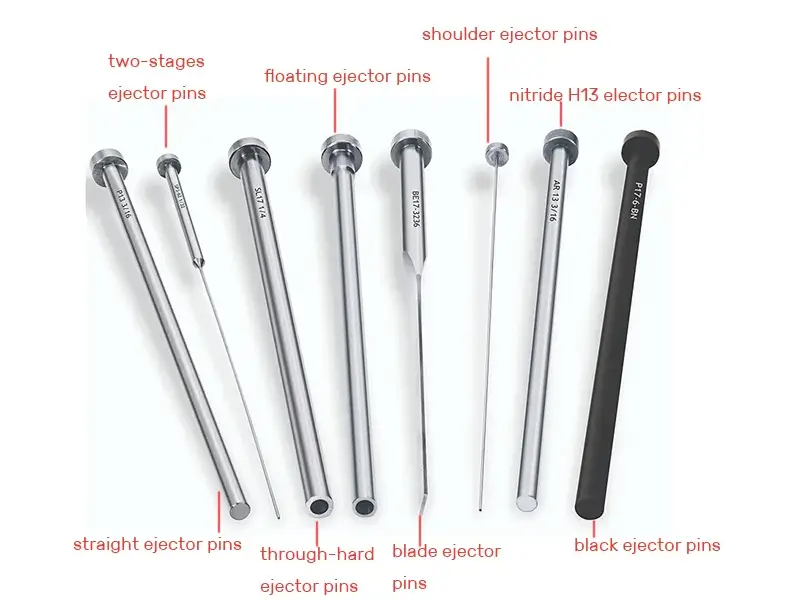
Использование правильного типа выталкивателя имеет решающее значение. Это обеспечивает идеальные продукты и легкое выталкивание деталей. Сначала мы рассмотрим наиболее распространенные разновидности выталкивателей. Вот некоторые из наиболее распространенных типов, которые хорошо подходят для этой процедуры.
Нитридные выталкивающие штифты H13
Эти штифты, или штифты Nitride H13, предназначены для выталкивания литьем под давлением. Они более сложны, чем стандартные жесткие штифты. Эти закаленные штифты выдерживают температуру свыше 200 °C. Они нитридные до 65–70 HRC.
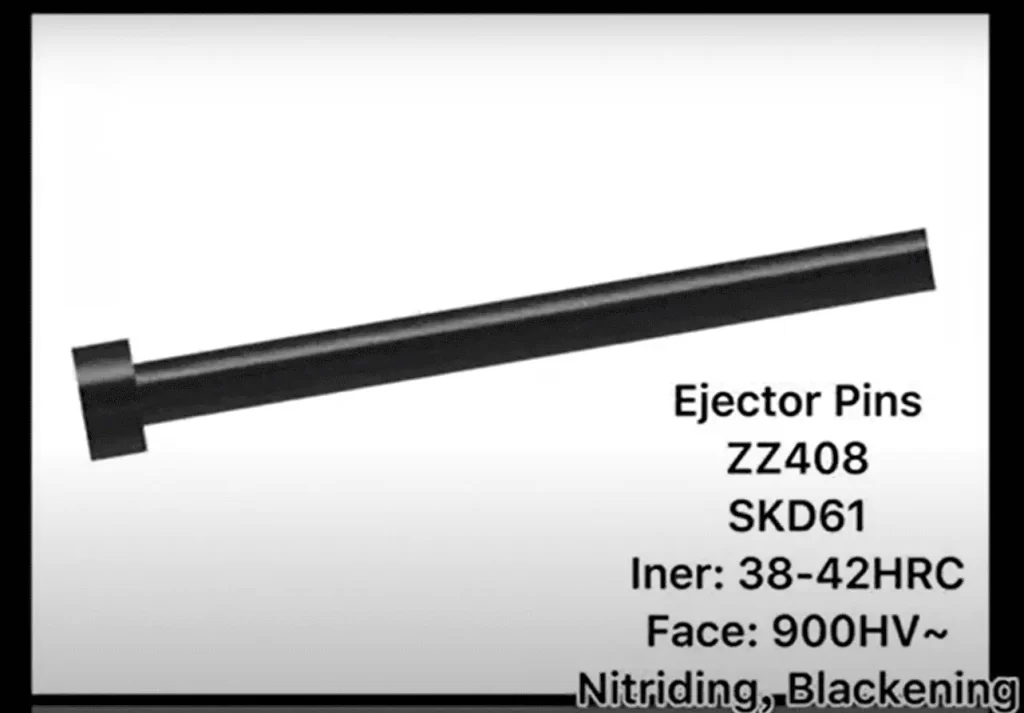
Нитридный выталкивающий штифт
Жесткие выталкивающие штифты
Термическая обработка этих выталкивающих штифтов обеспечивает равномерную твердость по всему диаметру штифта. Твердые штифты, используемые в пресс-формах для систем выталкивания пластика, выдерживают температуру до 200°C.
Черные выталкиватели
Из-за ограничений штифтов Nitride H13, которые не могут работать при температуре выше 600°C, производители разработали выталкивающие штифты с черным покрытием. Выталкивающий штифт может самосмазываться и выдерживать 1000°C благодаря своему черному покрытию. Этот дорогой штифт идеально подходит для автомобильных форм с металлическими системами выталкивания.
Выталкивающие штифты просты по конструкции, но жизненно важны для литья под давлением. Они помогают удалять формованные детали. Плохо спроектированные системы выталкивающих штифтов могут снизить производительность и увеличить затраты.
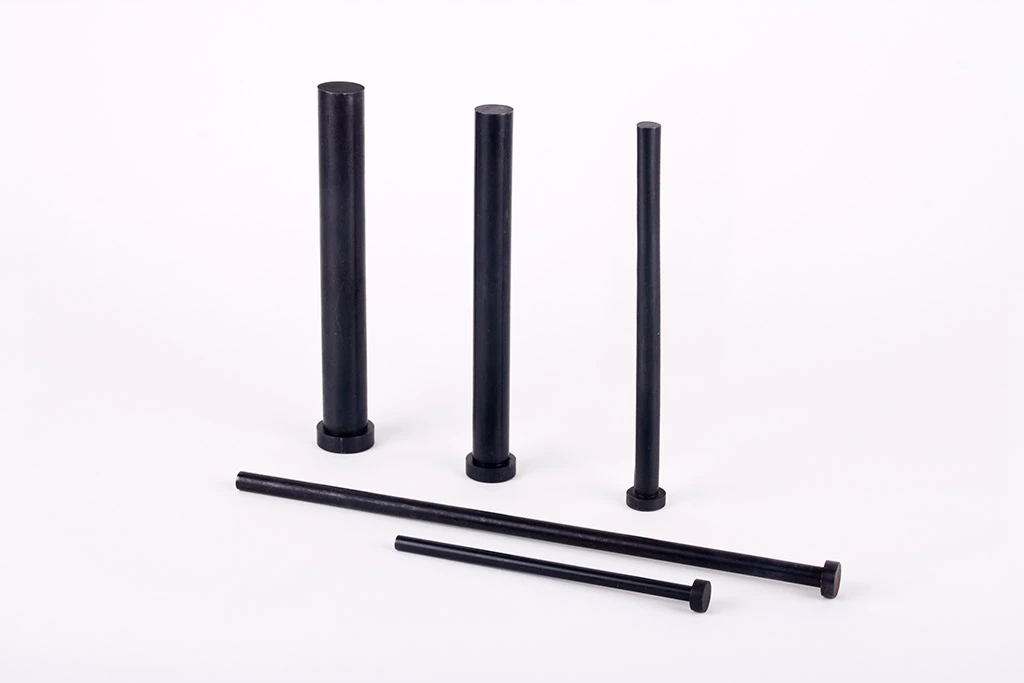
Черный выталкиватель
Типы выталкивающих штифтов в зависимости от конструкции пресс-формы
Наиболее распространенные типы выталкивающих штифтов для литья под давлением также определяются конструкцией пресс-формы и характеристиками формованных компонентов. Вот некоторые распространенные примеры:
Прямые выталкивающие штифты:
Если вы ищете быстрый способ выталкивания типичного компонента, не требующего сложной конструкции, прямой выталкивающий штифт — отличный выбор. Этот простейший выталкивающий штифт — прямой, характеризующийся своей базовой цилиндрической формой. Обычно для легкого выталкивания деталей пресс-формы используются элементы с базовой геометрией.
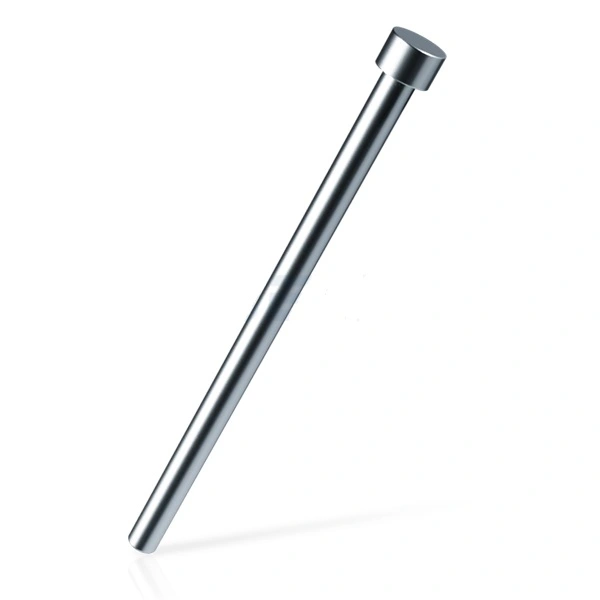
прямой выталкиватель
Выталкивающие штифты плеча
Диаметры штифтов больше у плеча и меньше у кончика, они называются плечевыми выталкивающими штифтами. Включение плеча поверх плечевых выталкивающих штифтов позволяет легче и эффективнее выталкивать большие или сложные компоненты. Их цель — предотвратить застревание штифта в изделии во время выталкивания, что может привести к некрасивым дефектам.
Штифты выталкивателя лезвий
Чтобы избежать искажений от традиционных круглых штифтов, используйте тонкие выталкиватели с плоским лезвием для очень маленьких или тонкостенных объектов. Штифт лучше защищен от коррозии и износа благодаря своей конструкции. Когда долгосрочная выносливость имеет первостепенное значение или при формовании абразивных материалов, его часто используют.
Для извлечения из глубоких, узких отверстий или деталей с переменной геометрией идеально подходят лопастные выталкиватели благодаря их плоской, широкой поверхности на кончике.выталкивающие штифты для литья под давлением лопаток
Двухступенчатые выталкивающие штифты:
Процесс выталкивания можно сделать более прогрессивным, используя двухступенчатые выталкивающие штифты для литья под давлением, которые имеют два разных размера. Когда компонент нужно выталкивать с большей осторожностью, чтобы избежать повреждений, это оказывается полезным.
Плавающие выталкивающие штифты
Эти штифты выдерживают небольшие изменения размера формованной детали. Наличие некоторого пространства для маневра позволяет им соответствовать форме компонента при его выталкивании.
Поскольку каждая форма выталкивающего штифта имеет свои плюсы и минусы, лучший выбор зависит от компоновки и использования детали.
Попробуйте Пролеан прямо сейчас!
Что такое следы от выталкивателя?
Представьте себе стороны A и B как две половины формы. Когда смола остывает в форме, две половины разделяются. Это позволяет извлечь готовую пластиковую деталь. Когда литьевая форма открывается, сторона A поднимает созданный компонент. Выталкивающие штифты находятся на стороне B. Компонент выталкивается из формы с помощью выталкивающих штифтов литьевого формования, расположенных на задней стороне формы. Обычно выталкивающий штифт оставляет отпечатки на компонентах при их выталкивании. Метки выталкивающего штифта — это еще одно название этих отпечатков.
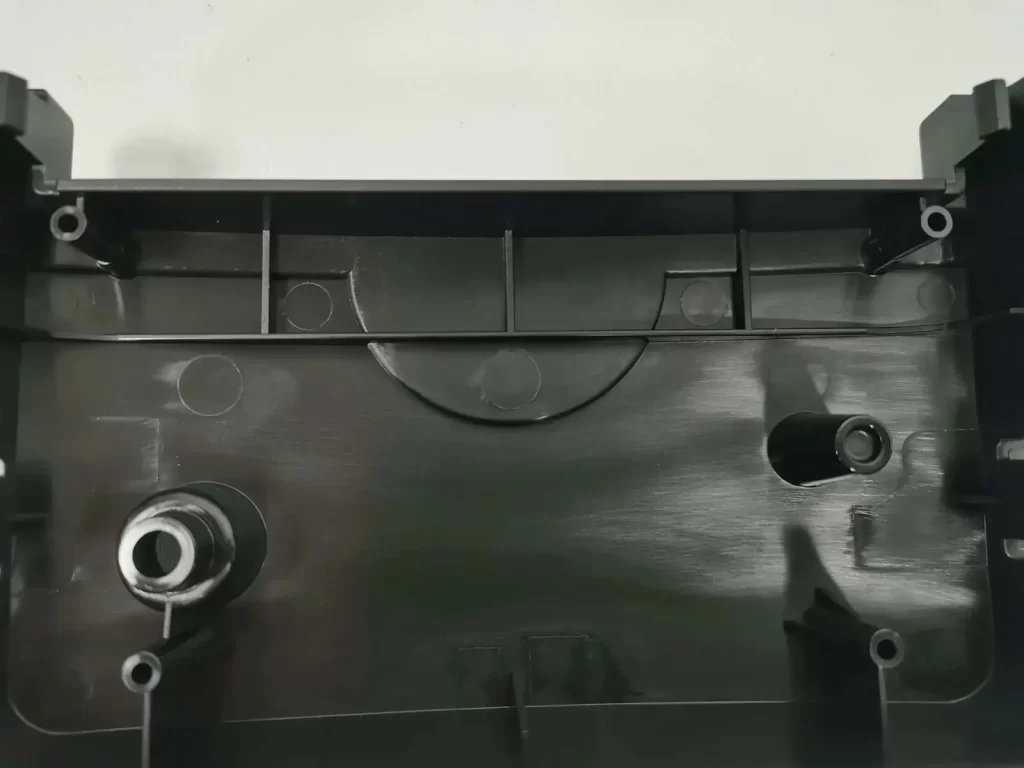
Метки штифтов выталкивателя
Влияние следов от толкателей на отделку
Следы от выталкивающих штифтов являются неотъемлемой чертой литья под давлением. Выталкивающие штифты оставляют крошечные отпечатки на формованных компонентах. Эти следы обычно незначительны. Но при неправильном обращении они могут стать заметными, что может испортить внешний вид изделия. Правильная конструкция литья под давлением может уменьшить эти следы за счет точной настройки размера штифта, его размещения и силы выталкивания.
Как уменьшить следы от выталкивателей?
Для снижения вероятности появления следов от выталкивателя можно использовать несколько методов:
- Сократите время выдержки.
- Слегка уменьшите давление впрыска.
- Определенное количество расплава может быть закачано в форму.
- Поверхность полости формы должна быть максимально гладкой.
- Следите за тем, чтобы форма охлаждалась равномерно, регулируя температуру.
- Дайте ему больше времени для остывания. В результате форма может остыть более равномерно.
- Увеличьте угол наклона, чтобы деталь можно было легко извлечь из формы.
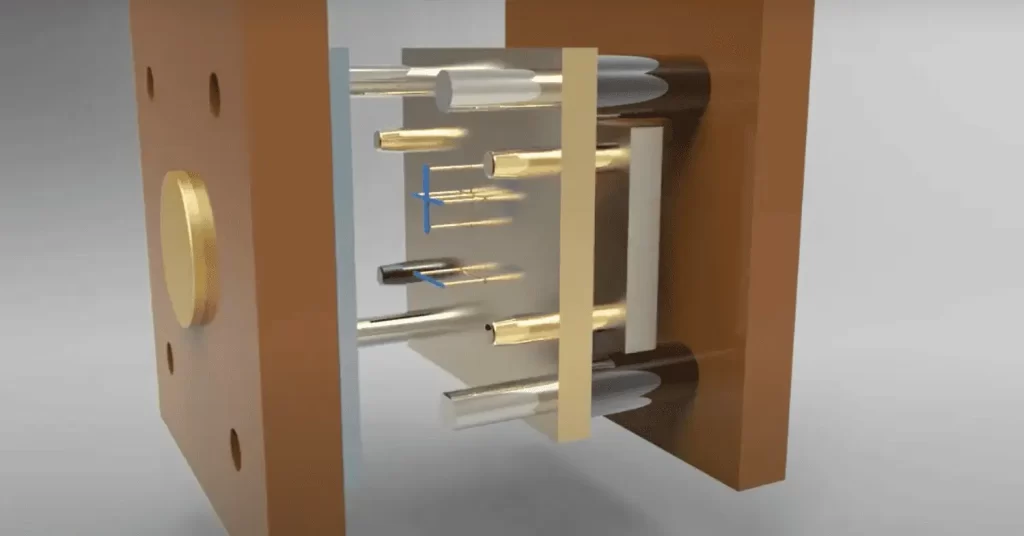
Литье под давлением Выталкиватели
Ключевые соображения при проектировании литья под давлением
Эффективное проектирование литья под давлением включает в себя множество важных переменных для обеспечения качества и долговечности конечного продукта. Важные факторы, которые следует учитывать в процессе проектирования:
Постоянная толщина стенки
При постоянной толщине стенок расплавленная смола может свободно перемещаться, заполняя полость в соответствии с заданной формой. Если стенки формы не являются постоянными, более тонкие части будут остывать быстрее, чем более толстые, что приводит к концентрации напряжений, усадке и, в конечном итоге, к поломке компонента при выталкивании.
Углы уклона
Наклонный угол наклона покрывает внутреннюю и внешнюю часть литьевой формы. Благодаря его небольшой деформации готовое изделие легко извлекается из формы.
Углы наклона помогают уменьшить трение при выталкивании компонента. Если углы наклона не указаны, отметки выталкивающего штифта детали могут быть увеличены.
Изогнутые границы
Помните, что закругленные края на внутренней и внешней стороне компонента минимизируют концентрацию напряжений и предотвращают образование трещин, в то время как острые углы ограничивают текучесть пластика и их сложнее удалить.
Убывающий Подрезы
Выступающие элементы, известные как поднутрения, являются неотъемлемой частью конструкции каждой пресс-формы. Они предотвращают выталкивание компонента непосредственно из пресс-формы.
Хотя подрезы неизбежны в любой системе выброса, команда разработчиков должна, тем не менее, минимизировать их частоту. Другое решение — обеспечить блокировки или затворы, которые облегчают извлечение компонента.
Расположение ворот
Расплавленная смола заполняет форму через литники, и после того, как она остынет, выталкивающий штифт может удалить след от штифта, который образовался от литника. Это означает, что литники оставят след от штифта, который будет виден после удаления вмятины. Краевой литник, который скрывает вмятины в меньшей степени, может исправить это.
Тип смолы
Размер и расположение штифта зависят от типа смолы. С некоторыми материалами сложнее работать после извлечения из формы из-за их толщины или липкости. Некоторые смолы пластичны, тогда как другие жесткие и легко ломаются. Конструкция и функция детали являются основными факторами, определяющими выбор материала.
Также помните, что компоненты, изготовленные из силиконовая резина в жидкости форме не нужны выталкивающие штифты.
Форма детали
Для работы выталкивающие штифты должны быть прижаты к ровной поверхности. Помните, что выталкивающие штифты нельзя размещать на поверхностях с уклонами или кривыми; поверхности должны быть перпендикулярны траектории движения штифта.
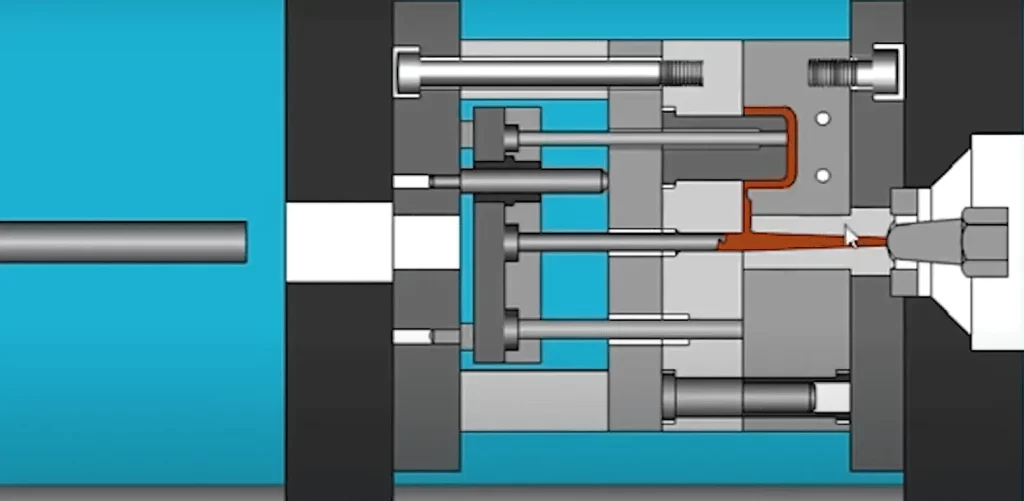
Рукава выталкивателя
Выбор услуг и компаний по литью под давлением
Чтобы обеспечить точность и качество деталей вашего продукта, работайте с правильным компании по литью под давлением. Вот несколько вещей, о которых следует подумать при оценке услуги литья под давлением:
Найдите компанию, которая производит толкатели и индивидуальные детали пресс-форм. У них должен быть опыт работы со сложными конструкциями и жесткими стандартами. Надежная фирма по литью под давлением имеет надежные процедуры контроля качества. Они гарантируют, что готовые изделия не имеют дефектов и соответствуют спецификациям конструкции, включая отсутствие следов толкателя. Некоторые компании по литью под давлением могут полировать компоненты на месте. Это улучшает их внешний вид и устраняет небольшие дефекты толкателей.
Компоненты литьевых форм: помимо выталкивающих штифтов
Выталкивающие штифты — это всего лишь часть литьевой формы. Вместе с другими частями работают вместе, чтобы ускорить производство. Литники, литниковые системы и охлаждающие каналы также имеют важное значение Компоненты литьевых форм. Эти компоненты жизненно важны для процесса формования. Они контролируют температуру и направляют поток расплавленного пластика.
Заключительная мысль
Системы выталкивателей для литья под давлением жизненно важны. Они обеспечивают плавное извлечение формованных деталей из формы. Глубокое знание систем выталкивателей для литья под давлением необходимо для высококачественных результатов. Если проектировщик учитывает различные типы литье под давлением отделки, формованные детали могут быть изготовлены более высокого качества и прослужить дольше.
Выберите фирму, занимающуюся литьем под давлением. Она должна обладать первоклассными навыками отделки, опытом работы со сложными формами и высококачественными услугами. Проектировщики не должны игнорировать важность толкателей в литье под давлением. Это необходимо для предотвращения появления следов толкателей и других дефекты в изделии, изготовленном методом литья под давлением. Поэтому работайте только с компанией, имеющей опыт в проектировании выталкивающих штифтов для литья под давлением. Благодаря такому вниманию к деталям мы можем достичь идеального результата. Он будет иметь мало видимых отметин и превосходную эстетику продукта.
Часто задаваемые вопросы (FAQ)
В.1 Каково назначение выталкивающих штифтов при литье под давлением?
В конце цикла формования пластиковая деталь должна быть извлечена из формы. Вот тут-то и вступают в дело инжекторные штифты. Они обеспечивают эффективное и плавное извлечение компонента, что позволяет продолжать производство.
В.2: Из каких материалов изготавливаются выталкивающие штифты?
Обычно используется закаленные инструментальные стали для выталкивающих штифтов включают H13, D2, A2 и M2. Некоторые факторы при выборе материала — ожидаемый объем производства, сложность пресс-формы и тип формуемого пластика. В зависимости от задачи эти материалы могут выдерживать различные уровни нагрева, износа, прочности и твердости.