
«Подшивка металлических листов очень важна в автомобильной и электронной промышленности. Он придает деталям полированный вид и повышает их твердость и прочность».
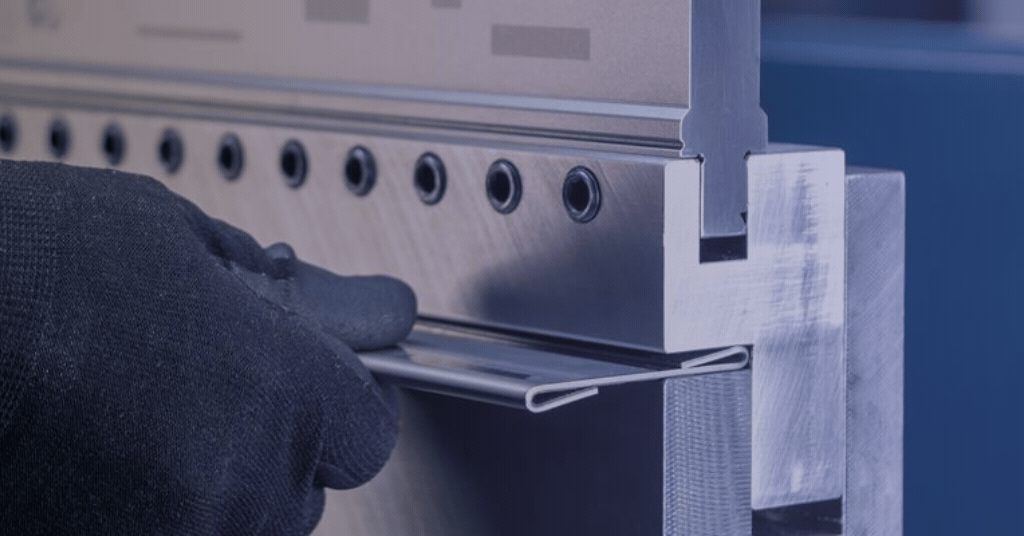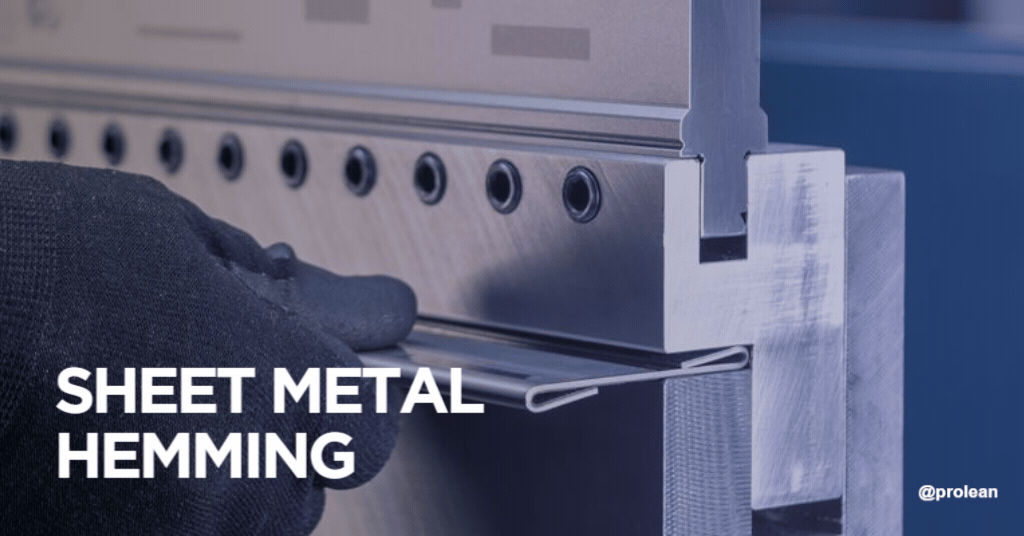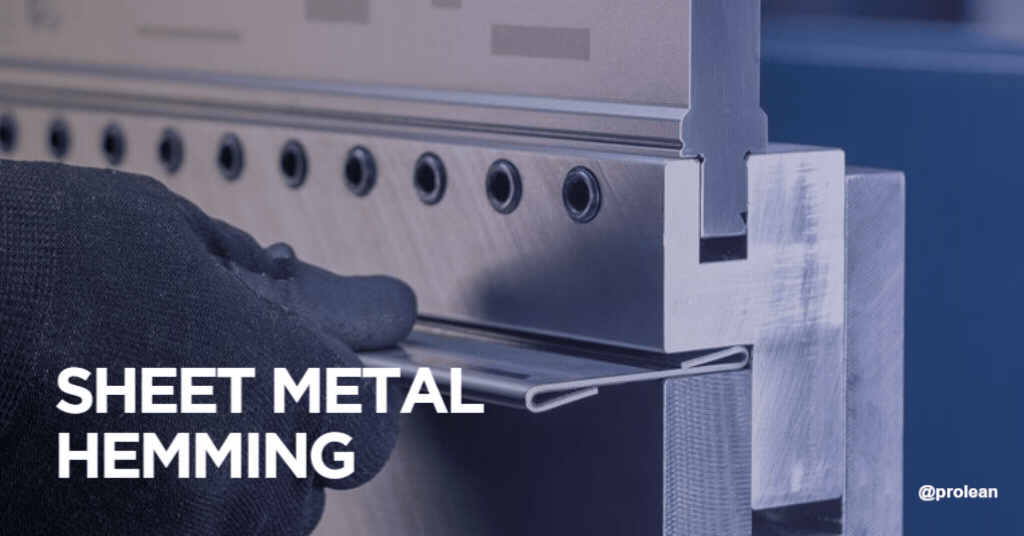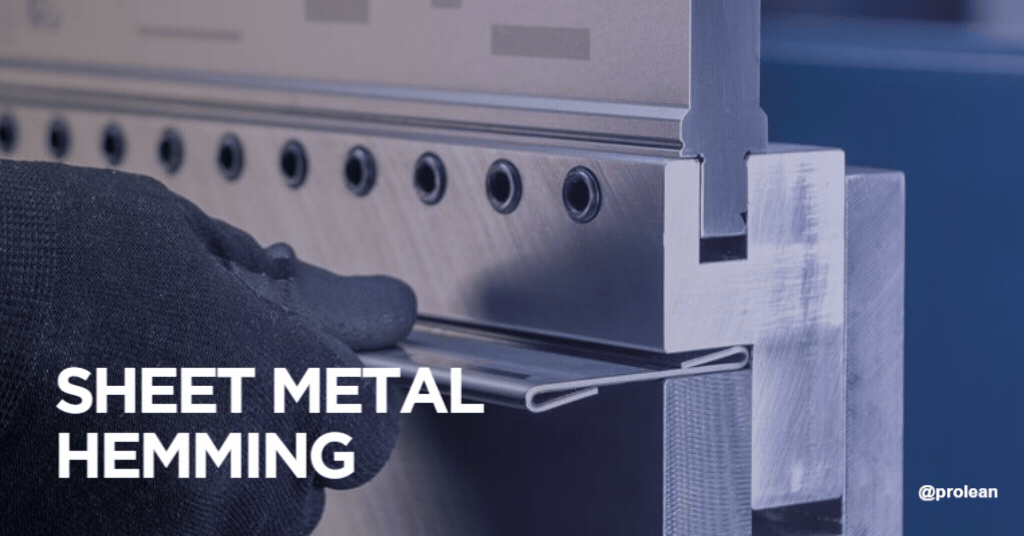
При изготовлении листового металла процесс подшивки включает в себя сгибание острых кромок одной и той же детали с образованием канала усиления. Этот процесс широко используется в автомобильной и электронной промышленности. Он режет тонкий листовой металл и делает края плоскими, создавая из материала жесткую структуру. Края можно сшить слишком близко, чтобы получился закрытый конец, или оставить частично открытыми, чтобы получился открытый конец. Следовательно, основная цель индивидуальной подшивки листового металла двоякая. Во-первых, это способствует повышению общей жесткости конструкции и исключению риска появления трещин и коробления по краям. Во-вторых, это повышает эстетичный вид металла, поскольку края не острые, а поверхность становится более гладкой и легче полируется. Процесс подшивки наиболее эффективен при использовании тонких листов металлов, толщина которых обычно не превышает 0 дюйма.
Более толстые листы не идеальны для подшивки, так как они более склонны к растрескиванию при сгибании во время процесса. Эта статья о основы листового металла, в частности, кромка листового металла, ее виды, методы, применение и преимущества при изготовлении листового металла.
Методы подшивки листового металла
Для подшивки металлических деталей обычно используются два метода. К ним относятся;
Процесс подшивки штампов
Металлические стержни с кромкой
Штамповочная штамповка наиболее подходит для формовочных операций. Он предполагает частое использование инструментов и создание множества деталей за одну попытку. Для изгиба фланца по длине трубы используется матрица и пресс. Подшивка обычно выполняется на этапе формования, а фланец подшивается с помощью подшивочного инструмента после вытяжки и обрезки. В процессе подшивки сформированного фланца также совершается несколько операций, которые также могут зависеть от углов раскрытия фланца. Этот метод полезен для создания плоских и относительно простых дизайнерских панелей.
Процесс роликовой подшивки
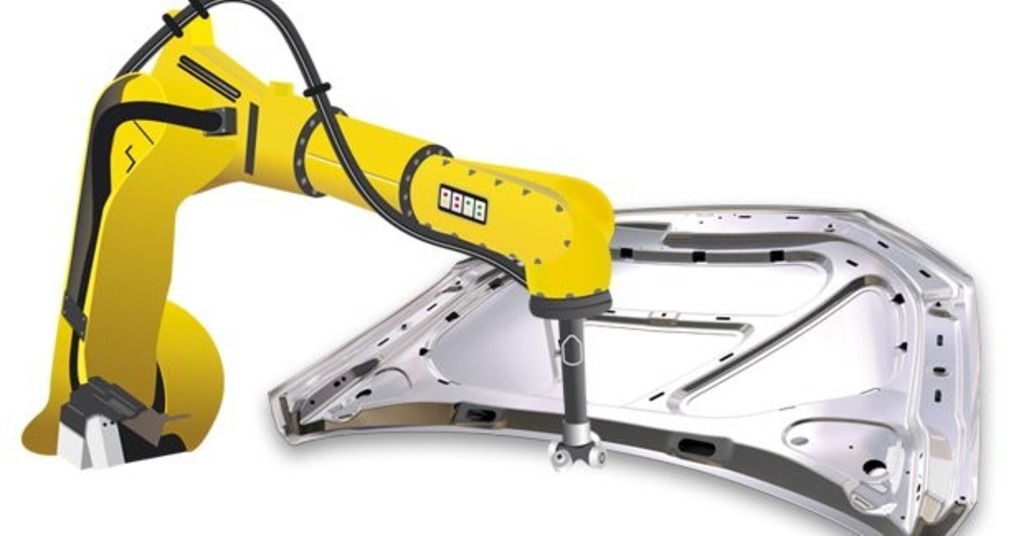
Валиковая подшивка
В процессе валковой или роликовой подшивки используется подшивочный валик, управляемый промышленным роботом. Эта установка также повышает эффективность, поскольку позволяет правильно сгибать края листового металла. Кроме того, его можно разделить на этапы предварительного и последнего шва, а также увеличивать до необходимого угла.
Однако время рабочего цикла относительно больше, и ориентацию металлического листа можно изменить, чтобы уменьшить ход подшивочного ролика. Этот метод выгоден для средних и крупных производственных партий. Однако инструменты, используемые при валковой подшивке, относительно дешевле, чем те, которые используются при подшивке штампами. Однако время цикла обычно больше, чем при штамповке.
Как подшить край листового металла?
Как уже упоминалось, обработка края металлической заготовкой — это поэтапный процесс, завершающийся получением двухслойной кромки.
Шаг 1: Подготовка кромок для чистой поверхности
Процесс кромкования должен начинаться с подготовки металлической поверхности. Любая грязь или загрязняющие вещества, которые могут помешать процессу, удаляются.
Шаг 2: Предварительная подгибка перед началом работы
После очистки поверхности от всех загрязнений листовой металл подвергается предварительной подгибке. Здесь машинист формирует начальный изгиб на листовом металле. Изгиб примерно в 145 градусов создает начальный размер подгиба.
Шаг 3: Основной этап формирования подгиба
Теперь можно завершить формирование предварительно заданного изгиба для создания желаемого подгиба. В зависимости от типа подгиба для его обработки используются различные инструменты, такие как подгибочные ролики, прессы и станки с ЧПУ.
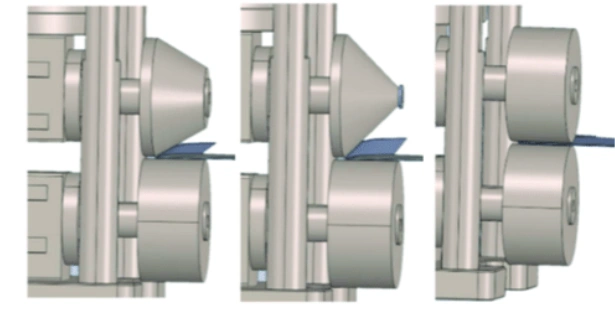
Инструмент для подгибки
Шаг 4: Выравнивание и завершение отделки
Сформированный подгиб листового металла, машинист сглаживает и отделывает край. Для этого процесса используется машина, которая прикладывает сбалансированную силу, например, листогибочный пресс. Цель этого шага — выровнять и отшлифовать край подгиба, как указано в проекте.
Шаг 5: Контроль качества и точности
Контроль качества и точность являются центральной частью всего процесса. Процесс изготовления металла не будет завершен, если не будет поддерживаться правильная толщина кромки.
Помимо того, что он помогает нам соответствовать отраслевым стандартам, калибр кромки является ключом к предотвращению растрескивания листового металла. В целом, приоритет контроля качества и точности повышает долговечность деталей и экономит затраты.
Попробуйте Пролеан прямо сейчас!
Распространенные типы кромок при обработке листового металла
Некоторые распространенные типы подола включают в себя;
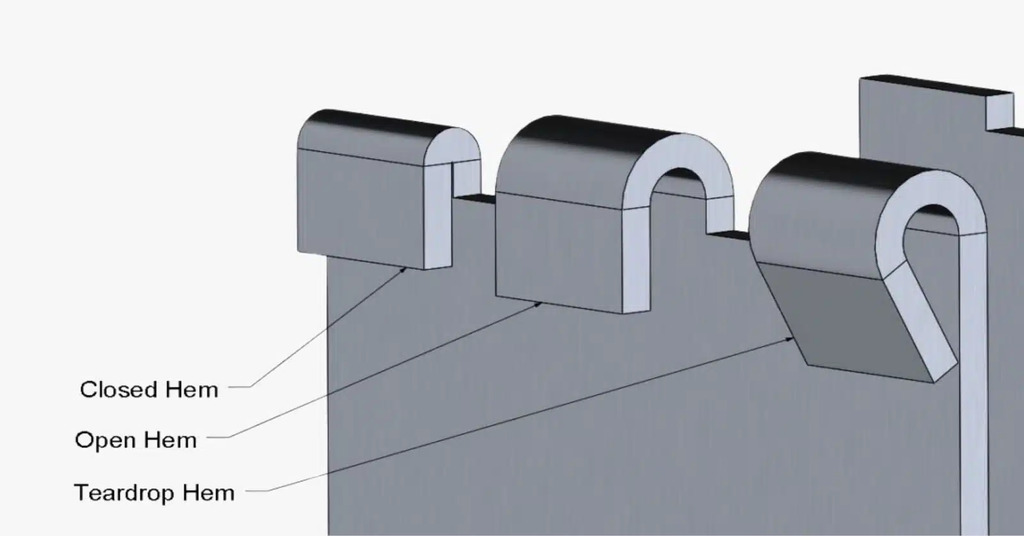
Распространенные типы подгибов
Закрытый подол
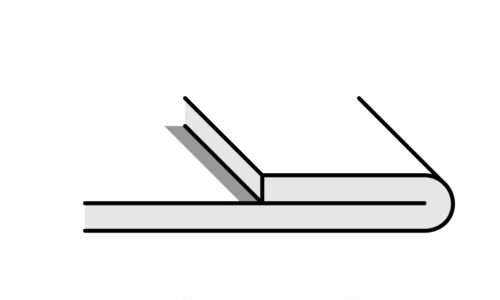
Закрытый подол
Открытая кромка — это не то же самое, что закрытая или раздавленная кромка, поскольку, хотя она и прижата плоско, в складке остается небольшой зазор. Эти кромки популярны, потому что их легко сделать: листовой металл сгибают по определенной плоскости листового металла. Однако необходимо учитывать, что этот метод имеет и материальные недостатки. Закрытые швы наиболее эффективны при толщине ткани от 0 дюйма до 040 дюйма. 125”, поскольку ясно, что материалы большей толщины с большей вероятностью растрескаются, чем материалы меньшей толщины, чего и пытается достичь формула. Край создается путем обертывания листового металла вокруг трубы под углом 145 градусов и использования гибочного инструмента. Важно отметить, что закрытые кромки обычно не рекомендуются для алюминия, поскольку этот материал очень чувствителен к растрескиванию и разрушению.
Каплевидный подол
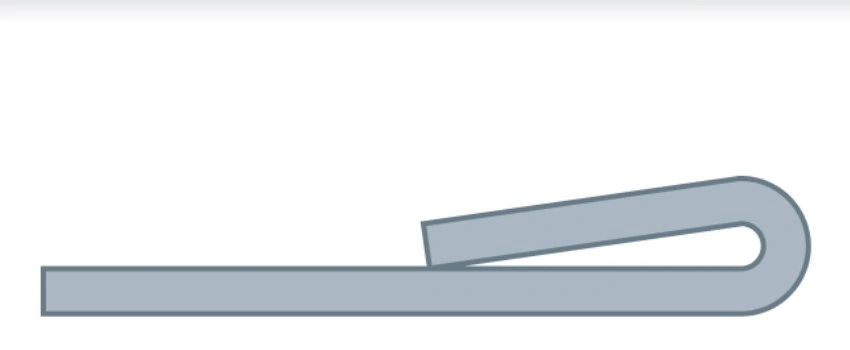
Каплевидный подол
Каплевидный край образуется при изгибе фланца на 180 градусов. Это полезно для материалов, которые невозможно закрыть краями. Каплевидный край обычно считается подходящим для изготовление алюминиевого листа и другие хрупкие мягкие металлы, такие как изготовление листового металла из нержавеющей стали проекты поскольку он обеспечивает необходимое усиление без увеличения веса деталей.
Открытый подол
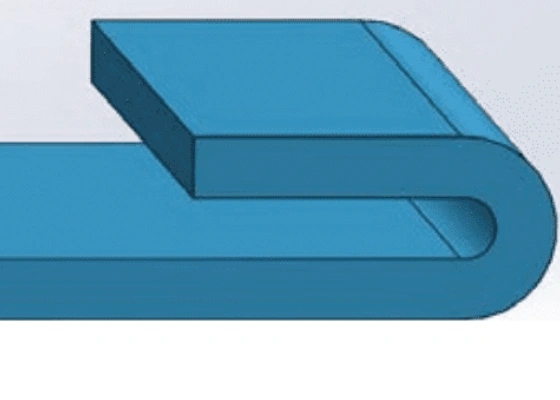
Открытый подол
Открытый подол имеет загнутый край снаружи и углубление в середине изгиба; поэтому он подходит для ручек и других частей, контактирующих с людьми. Открытые края лучше всего подходят, когда плотность ткани находится между ними. 040» и . 125 дюймов и должна иметь плоскую длину, не менее чем в четыре раза превышающую толщину используемого материала. Металл сгибают на 145 градусов, под материал подкладывают прокладку, а затем прижимают, чтобы получился открытый подгиб. Открытые края характерны для небольших размеров, например, 060”, 090”, 125”, 187”, и 250”.
Катушка
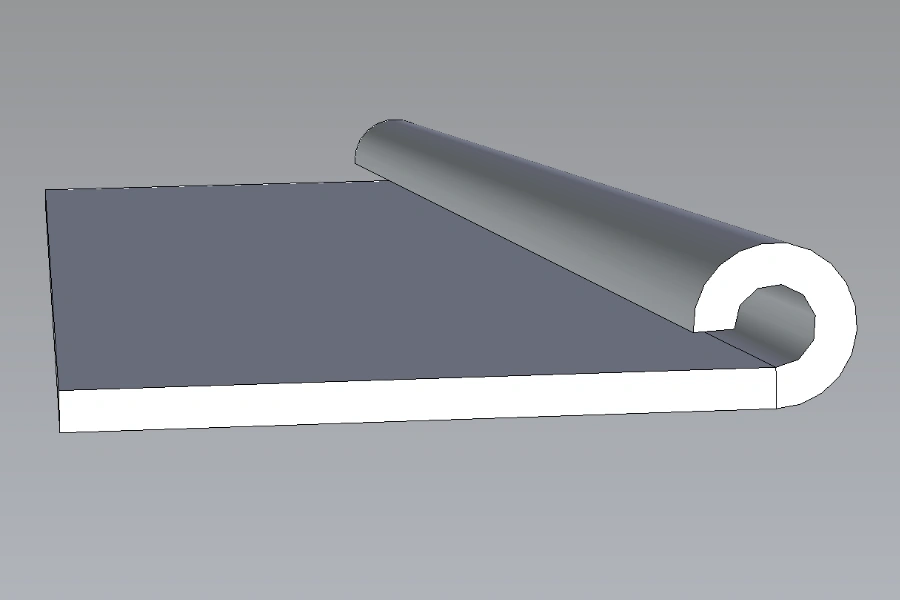
Катушка
Рулонная кромка предназначена для минимизации открытых кромок деталей из листового металла и обеспечения их безопасности. Подобно рулонному подгибу, этот тип подгиба используется в основном для кромок дверей. Основное применение рулонной подгибки — устранение острых краев деталей, чтобы они выглядели деликатно и были безопасными на ощупь.
Советы по качественной подшивке
Вот общие советы по получению необходимых кромок на листовом металле;
- Выберите правильный материал
- Выберите материал, который нелегко согнуть, но можно легко придать форму, например алюминий.
- Также важно избегать использования материалов, которые не изгибаются, например чугуна.
- Листы толщиной более 0 дюйма более хрупкие и склонны к растрескиванию, поэтому с ними необходимо обращаться осторожно.
- Тщательно измерьте края
- Загнутый край должен быть равен толщине и иметь одинаковую кривизну.
- При открытой подшивке подгибаемая часть должна быть в 4 раза толще металла, используемого для подшивки.
- При закрытых подгибах подгибаемая часть должна быть такой же, как толщина используемого материала.
- Используйте соответствующие инструменты
- Для небольших изгибов использование листогибочного тормоза может оказаться оптимальным.
- Для более сложных и изысканных изгибов используйте подшивочный валик.
- Сгибайте постепенно
- Согните металл в два этапа: Сначала V-образно, затем согните и разровняйте.
- Он оптимально используется для контроля давления и устранения проблем с искажениями в деталях.
Минусы подшивки листового металла
Высокая эстетическая ценность
Листовой металл, подвергнутый качественной кромке, имеет более гладкие, более округлые края кромки, которые легче отделывать. Результатом является более красивый и привлекательный внешний вид. Этот элемент играет важную роль в автомобилях и многих других продуктах, которые придают большое значение внешнему виду.
Повышенная структурная целостность
Детали из листового металла намного прочнее и структурно функциональнее, чем при подгибке краев. Подумайте об этом факте: сгибание детали из листового металла удваивает ее толщину в этой точке, а также увеличивает прочность, особенно при сборке.
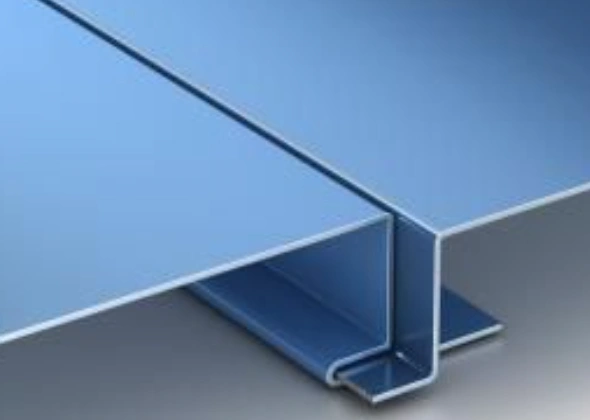
Подгибка для более прочных конструкций
Листовой металл может выдерживать большее напряжение и нагрузку на загнутом крае. Следовательно, загиб делает продукцию привлекательной для применений, требующих более высокой структурной устойчивости.
Улучшенная стойкость к коррозии и износу
Получающиеся в результате загнутые края листового металла более скрыты от элементов, вызывающих износ и коррозию. Поэтому загиб листового металла может минимизировать коррозию и износ на поверхностях листового металла.
Если это те преимущества, которые вы искали в деталях из листового металла, Boda Tech использует лучшие возможности инструмента для подгибки листового металла. Позвоните нам сегодня, чтобы начать трансформацию вашего бизнеса.
Бег по листовому металлу против бега. Подшивка листового металла
Основное отличие состоит в том, что кромка листового металла представляет собой сгиб на 180 градусов, а некоторые кромки герметичны, то есть внутренний радиус отсутствует. Если радиус значительнее нуля, то сечение рубца можно описать фигурой, напоминающей букву U.
С другой стороны, перемещение листового металла включает в себя два симметричных изгиба, расположенных рядом, чтобы создать небольшое смещение по оси Z. Толщина используемого материала такая же, как толщина сформированного канала, что обеспечивает плотное прилегание.
Подол листового металла против шва
Подшивка — это процесс, при котором край металла изгибается, чтобы сделать его гладким и прочным. Применяется для укрепления швов, защиты острых краев и улучшения внешнего вида одежды.
И наоборот, сшивание применяется в секторе упаковки пищевых продуктов, транспортных средствах для парков развлечений и автомобильной промышленности. Подшивка и сшивание похожи тем, что оба предполагают резкий изгиб с последующим распрямлением с помощью плющилки. Однако сшивание между кромкой и швом часто бывает более тяжелым, поскольку материалы обычно имеют большую толщину.
Попробуйте Пролеан прямо сейчас!
Каковы общие области применения кромкования листового металла? Варианты для вас
Вы можете использовать кромкооблицовку во многих приложениях, от автомобильной промышленности до структурных проектов. Boda Tech здесь, чтобы сделать ее успешной независимо от вашей отрасли.
Области применения кромкообрезной обработки, в которых мы можем предложить наши превосходные услуги по кромкообрезной обработке металла, включают в себя следующее:
Автомобильная промышленность:
Детали с кромками в автомобильной промышленности часто включают подгибку. Речь идет о капотах, крышах и дверях. Сглаживание краев этих изделий с использованием этой техники показывает разницу.
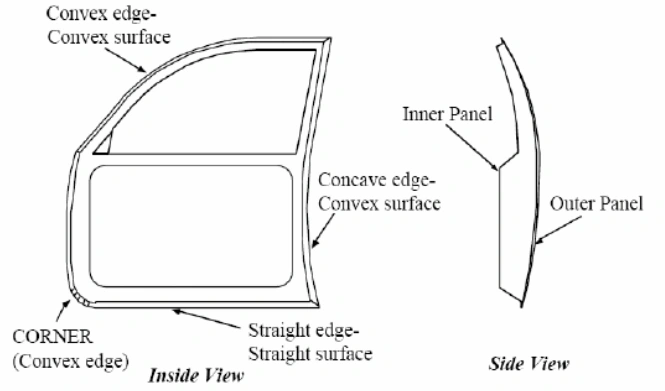
Подгибка для двери автомобиля
Конечно, кромки делают автомобили более привлекательными визуально, аккуратно соединяя внешние и внутренние плоскости. Кроме того, кромка листа добавляет структурную прочность и долговечность деталям.
Промышленность бытовой техники и систем отопления, вентиляции и кондиционирования воздуха
Подгибка предпочтительна для удаления острых краев и создания идеальных уплотнений в приборах и изделиях HVAC. Гладкие края имеют решающее значение для безопасности пользователей и улучшения эстетики.
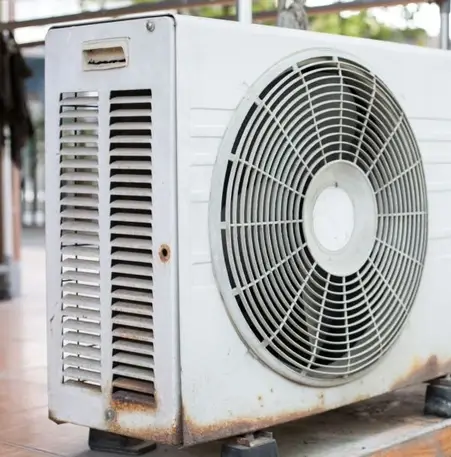
Подшитые края блока HVAC
Строительная индустрия
Аналогичным образом, профессионалы в строительной отрасли широко используют металлическую окантовку, чтобы придать своим изделиям привлекательный и профессиональный вид. Рамы и опоры из листового металла часто включают эти особенности для выполнения нескольких функций.
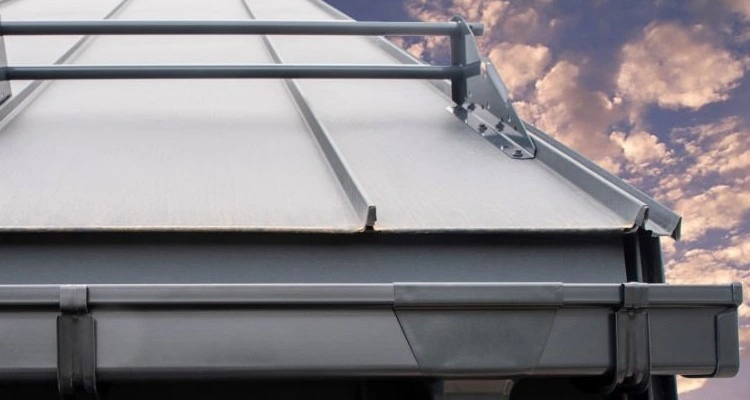
Загибка кромок листового металла для кровельной и водосточной системы.
Аэрокосмическая промышленность:
Еще одним популярным направлением для наших изделий является аэрокосмическая промышленность.
Эта технология применяется в секциях самолета, подвергающихся жестким условиям эксплуатации. Примерами являются двери, внутренние панели, гондолы двигателей и панели фюзеляжа.
Подшитый край для самолета
Существует множество других применений для кромкования листового металла; мы будем рады обсудить с вами варианты. Запросите сейчас о нашем услуги по гибке листового металлаи мы немедленно приступим к действиям.
Основные выводы
В заключение, в этой статье подробно объясняется процесс подшивки листового металла и все его возможные аспекты. Теперь вы должны знать о различных типах кромок, методах, которые производители используют для создания кромок на кромках листового металла, и о том, как выбрать лучший вариант для ваших металлических компонентов.
Для получения более подробной информации, пожалуйста, свяжитесь с нашими профессиональными инженерами и техниками в компании Boda для получения экспертной помощи. Наши услуги включают в себя: гибка листового металлаМы выполняем штамповку, формовку и подгибку для удовлетворения индивидуальных потребностей вашего проекта. Не стесняйтесь обращаться к нам по любым вопросам, связанным с услугами по обработке листового металла или изготовлением изделий из листового металла.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Металлические детали какой толщины подходят для подшивки изгибов?
Подшивка обычно подходит для деталей толщиной от 0 дюйма до 040 дюйма. Для открытых кромок обратная длина кромки обычно примерно в 0 раза превышает толщину металла. Тогда как для закрытых рубцов эта длина примерно в 125 раз превышает толщину металла. Следовательно, максимальный размер подгиба обычно составляет примерно 4 дюйма.
В2. Какова предпочтительная длина подгиба листового металла?
Для открытых швов предпочтительная длина подгиба должна составлять от 0 до 2 мм. От 16 до 0. Он варьируется от 5 дюймов и может варьироваться в зависимости от толщины листового металла. Закрытые края обычно предлагают высоту от 0 до 24 дюйма.
Вопрос 3. Дорого ли подшивать детали из листового металла?
Подшивка листового металла более рентабельна, чем другие методы формовки, такие как ковка, литье и штамповка металла, поскольку для нее не требуется никаких инструментов. Стоимость обычно зависит от сложности детали, типа используемого материала и требуемой толщины.