
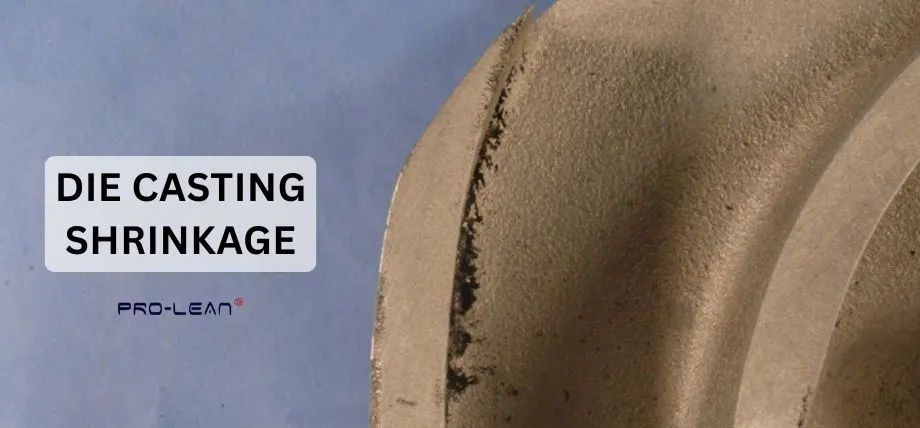
Процесс литья металла важен даже в современном производстве с появлением 3D-печати металла. Литые металлические детали могут быть обработаны на станках с ЧПУ до почти идеальных размеров, и литье остается популярным методом для быстрого производства сложных геометрических форм.
Будь то литье под давлением, открытое литье, литье в песок или любой другой тип литья, который в первую очередь подразумевает охлаждение расплавленных металлов или пластика, усадка остается критической проблемой. Усадка в литых металлах существенно влияет на качество, размер и точность размеров, а также целостность литой детали.
В этой статье вы узнаете об усадке в процессе литья, ознакомитесь с основными инженерными проблемами и способами минимизации усадки при литье.
Что такое усадка?
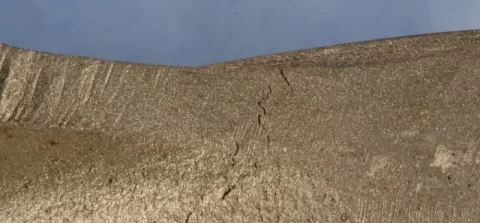
Дефекты литья
Усадка в машиностроении означает уменьшение объема, которое происходит, когда металл затвердевает из расплавленного состояния внутри литейной формы. Усадка является распространенным дефектом, и некоторая допустимая усадка даже является частью процесса литья из-за материальных свойств металлов и сплавов, когда они подвергаются процессу затвердевания при переходе из жидкого состояния в твердое.
Когда жидкий металл заливается в форму, он почти мгновенно начинает затвердевать, что приводит к изменению объема. Важно, чтобы параметры литья, такие как температура, скорость охлаждения и конструкция формы, учитывали любую усадку, чтобы минимизировать дефекты литья металла.
При литье различают три типа усадки:
- Усадка жидкости: Этот тип усадки наблюдается, когда расплавленный металл охлаждается от температуры заливки до точки затвердевания. Потеря тепла приводит к затвердеванию жидкого металла, сжимая его и уменьшая его объем.
- Усадка при затвердевании: Это фаза усадки, когда объем уменьшается (3-7%), когда металл переходит из жидкого состояния в твердое. Такие сплавы, как алюминий и медь, имеют высокую усадку из жидкого в твердое состояние, поскольку скорость усадки различается в разных сплавах.
- Твердая усадка: После того, как весь материал затвердеет, твердая часть литье металла охлаждается до нормальной комнатной температуры, при которой может произойти еще большая усадка. Хотя она не так выражена, как предыдущие, она все равно может испортить любые жесткие допуски и часто называется усадкой модельера, поскольку она уже учтена в конструкции формы.
Причины усадочных дефектов
Дефекты усадки в литых металлах не связаны с одним свойством. Хотя физические свойства металлов играют большую роль, многие другие факторы, от конструкции литья до параметров процесса, могут привести к усадке.
Система кормления
Система подачи — это место, где металл или материал течет, чтобы попасть в любую полость формы. Хорошо спроектированная система подачи, включая стояки и литники, должна обеспечивать постоянную и текущую подачу расплавленного металла ко всем деталям, чтобы компенсировать усадку литья. Идея заключается в том, чтобы заставить материал учитывать любую усадку.
Плохие стояки и литники часто вызывают недостаточный поток жидкого металла, не давая ему достичь областей литейной формы во время затвердевания. Это может привести как к внутренней усадке, так и к усадочной пористости. Для литья в песчаные формы это распространенная проблема, поскольку стояк может не обеспечить подачу отливки.
Неправильная температура заливки
Другим важным фактором усадки является температура, при которой заливается расплавленный металл. Если металл заливается при слишком высокой температуре, это может вызвать дополнительную усадку жидкости и неравномерное охлаждение. Это приводит к большему количеству дефектов и часто видимым порам или неполным отливкам.
Аналогично, заливка при слишком низкой температуре приводит к раннему затвердеванию. Поскольку жидкость, которая попадает в отливку, затвердевает первой, она может блокировать или ограничивать поток жидкого металла, особенно через микроканалы, что приводит к усадочной пористости.
Заливка расплавленного металла в отливку требует навыков и опыта, чтобы сбалансировать текучесть и затвердевание.
Скорость охлаждения
Конструкция формы, форма и геометрия отливки влияют на скорость охлаждения отливки. Толщина сечения — еще один аспект, влияющий на скорость охлаждения. Неравномерная скорость охлаждения в первую очередь обусловлена неравномерной толщиной стенок или изменениями толщины сечения, что приводит к менее предсказуемой усадке и дефектам.
В литье под давлением, в частности, обычной практикой является укрепление деталей наличием ребер или использованием стержней в литейной форме, что может привести к дополнительным трудностям. Направленная кристаллизация является важным параметром для минимизации усадки и обеспечения соответствия деталей допуски на литье под давлением.
Состав сплава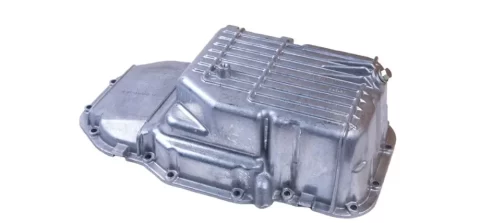
Литая алюминиевая деталь
Состав сплава, используемого при литье, важен для определения скорости усадки. Даже при использовании алюминия можно было бы ожидать одинаковой усадки, но разные сплавы демонстрируют разную усадку при затвердевании. Алюминиевые и медные сплавы имеют сопоставимые скорости усадки, но обычно они выше, чем у нержавеющей стали и никелевых сплавов.
Попробуйте Пролеан прямо сейчас!
Типы дефектов усадки
Дефекты усадки при литье под давлением можно разделить на открытые и закрытые дефекты усадки.
Дефекты открытой усадки
Открытые усадочные дефекты можно обнаружить, наблюдая за поверхностью отливки, поскольку они видны и возникают, когда расплавленного металла недостаточно для усадки при затвердевании.
Трубы — это глубокие конические отверстия или низкие области, которые образуются в верхней части отливки. Это углубление, возникающее в результате вытягивания материала из-под поверхности во время затвердевания.
Поверхности с углублениями — это неглубокие полости на поверхности литья, которые возникают из-за сжатия в процессе охлаждения литья. За исключением эстетических проблем, поверхности с углублениями не вызывают серьезной озабоченности.
Закрытые дефекты усадки
Внутри отливки возникают закрытые усадочные дефекты, которые не видны на поверхности и ухудшают физические свойства и структурную целостность полученной литой детали.
Внутренняя усадка может привести к образованию пустот или полостей в отливке. Макроусадка большая, видимая и является результатом усадки при затвердевании. Макроусадка часто встречается в конструкции форм с переменной толщиной сечения.
Микроусадочные дефекты — это микроскопические дефекты и пустоты, которые распределены по всей отливке. Микроусадка является результатом сложных конструкций и проблем неравномерного затвердевания.
Какое влияние оказывает усадка на литье?
Литейная машина
Нарушает структурную целостность
Дефекты усадки не только влияют на размеры и величину деталей, но и приводят к внутренним пустотам и отверстиям, которые называются пористостью. Это может ослабить литую деталь, концентрируя напряжение в слабых точках, что в конечном итоге приводит к поломке детали.
Размерная точность
Усадка вызывает изменение размеров при охлаждении отливки. Это приводит к отклонениям от предполагаемых геометрических размеров. В большинстве случаев эти изменения размеров учитываются в конструкции формы, но допуски литья могут потребовать дополнительных операций по обработке и шлифованию.
Важно учитывать усадку изготовителя моделей, чтобы гарантировать, что конечная литая деталь соответствует вашим размерным требованиям. Вы можете использовать допуск на усадку, рассчитанный на основе сплава и геометрии литейной конструкции.
Чистота поверхности
Открытые дефекты усадки, такие как вмятины на поверхности, могут привести к образованию неровностей на поверхности, что влияет как на эстетику, так и на функциональность детали. Например, в литье под высоким давлением или литье по воску, дефекты поверхности, вызванные усадкой, требуют дополнительных процессов отделки.
Как минимизировать усадку при литье?
Оптимизируйте конструкцию пресс-формы
При проектировании формы используйте соответствующие стояки, литники и достаточное количество каналов для жидкого металла, чтобы контролировать усадку литья. Открытые дефекты усадки, такие как вмятины на поверхности, можно устранить с помощью стояков, которые действуют как резервуары в случае усадки.
Конструкция затвора должна обеспечивать плавный поток и минимизировать перемещение стенок во время заливки и затвердевания.
Контролируйте скорость охлаждения
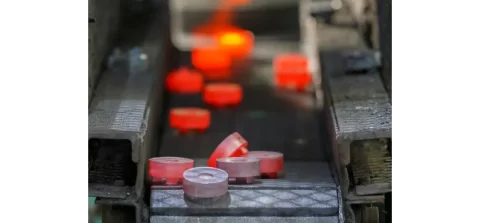
Металлические шестерни после литья
Лучший способ минимизировать усадку — добиться равномерного охлаждения материала в отливке. Направленная кристаллизация может использоваться для управления процессом охлаждения. Направленная кристаллизация обеспечивает постепенное охлаждение отливки от конца до конца.
Другой способ контроля скорости охлаждения — использование охладителей, представляющих собой вставки, помещаемые в форму и способные ускорить охлаждение на определенных участках.
Используйте изоляторы
Изоляторы также могут использоваться для управления скоростью охлаждения. Изоляторы поддерживают медленную скорость охлаждения, чтобы поддерживать подачу жидкого металла.
Попробуйте Пролеан прямо сейчас!
Услуги литья под давлением
Boda-Tech обеспечивает высококачественное производство деталей из пластика и металлов. Наш склад может похвастаться большим выбором сплавов для литье под давлением.
Вы можете узнать больше о наших услугах по кастингу и получить бесплатная цитата Cегодня!
Заключение
Усадка литых металлов — это проблема, которая решается на каждом этапе производства. От проектирования 3D-деталей до проектирования пресс-форм, от параметров литья до отделки поверхности — на усадку влияют многие факторы.
Понимание причин усадки и учет усадки модельера может предотвратить такие дефекты, как пористость, вмятины на поверхности, и производить детали с хорошей точностью размеров. В то время как большинство литейных заводов обычно используют одинаковый допуск на усадку для группы сплавов, геометрия отливки может привнести изменчивость, которую можно компенсировать навыками и опытом.
Поэтому важно выбрать высококачественный производственная служба которые могут производить высокопроизводительные литые детали.