
An ворота для литья под давлением является важнейшим компонентом конструкции пресс-формы, выполняя роль канала, по которому расплавленный пластик проходит от направляющих в полость формы. Его конструкция существенно влияет на внешний вид, прочность и функциональность конечного продукта, поэтому производителям крайне важно тщательно понимать его тонкости и вариации.
Концепция ворот для литья под давлением имеет решающее значение в процессах литья, поскольку она обеспечивает точность, эффективность и качество при разработке продукции. Эта статья пройдет через лабиринт литников для литья под давлением, выяснив их типы, конструкции, функции и дефекты соединений. Мы также обсудим соображения и стратегии оптимизации конструкции ворот, чтобы минимизировать недостатки и обеспечить безупречное качество.
Анатомия ворот для литья под давлением
В процессе литья под давлением ворота – это не просто физический компонент; это стратегический момент в формовании, от которого зависит качество, внешний вид и структурная целостность конечного продукта.
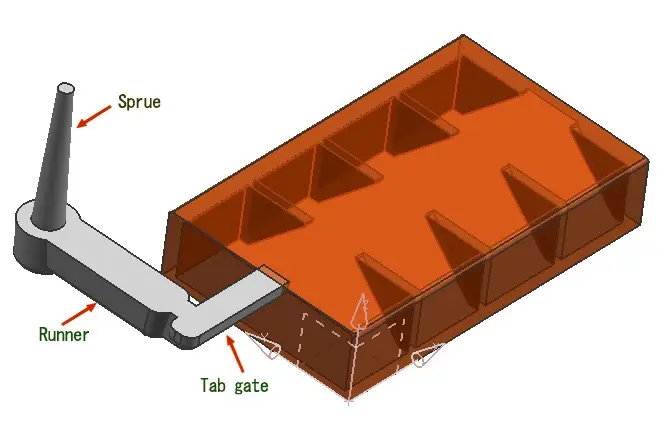
Положение ворот в литьевой форме
An ворота для литья под давлением представляет собой спроектированное отверстие в форме, через которое расплавленный пластик вводится в полость формы, инициируя процесс принятия формы желаемой детали. Затвор представляет собой важный мост между направляющими (каналами, по которым движется расплавленный пластик) и фактической полостью формы, служащий регулятором потока и давления расплавленного материала.
- Структура и компоненты
ворота для литья под давлением по своей физической форме не является сложным компонентом, однако его конструкция требует пристального внимания к деталям. Обычно это суженная секция, часто меньшего размера, чем направляющие, что гарантирует, что расплавленный пластик остается внутри полости формы после затвердевания, что позволяет легко отделить литник от готового продукта.
Структура ворот неразрывно связана с их типом: различные типы ворот, такие как краевые ворота, подводные ворота и язычковые ворота, каждый из которых имеет уникальные структурные характеристики, подходящие для различных применений и требований к формованию.
НапримерКраевой затвор расположен на линии разъема и подходит для плоских деталей, тогда как подводный затвор расположен ниже линии разъема и благодаря своей конструкции допускает автоматическое разъединение литников.
- Функциональность ворот для литья под давлением
Функциональность ворот многогранна, они организуют симфонию трансформации, которой подвергается пластик. Его основная роль — контролировать поток расплавленного пластика в полость формы.
Регулируя скорость потока и давление, литник обеспечивает равномерное и эффективное заполнение формы пластиком, избегая таких проблем, как короткие порции или переупаковка. Этот управляемый поток имеет решающее значение для поддержания структурной целостности и точность размеров отлитой детали.
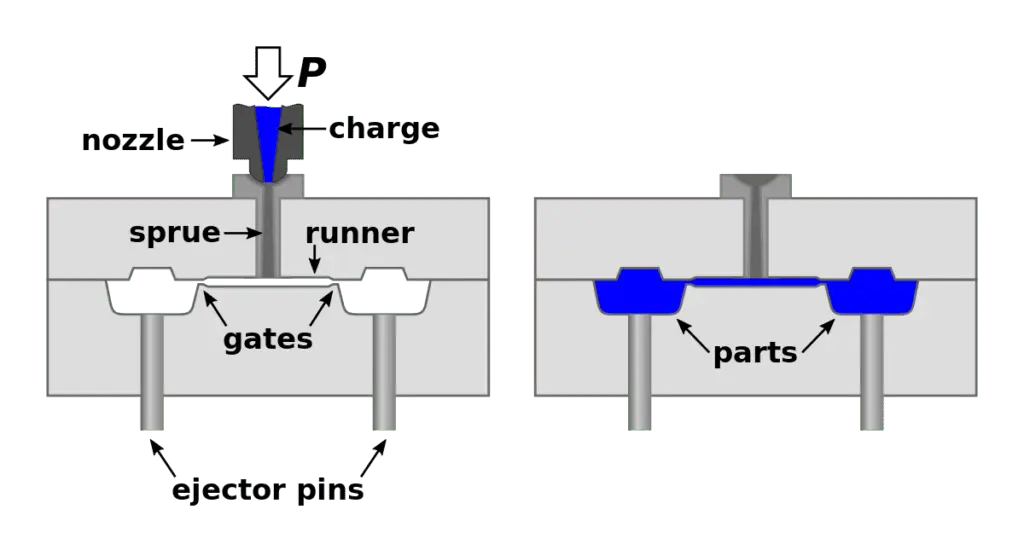
Связь формовочных ворот и формовочных деталей
Более того, литник играет решающую роль в определении скорости охлаждения пластика внутри формы. Конструкция и расположение литника влияют на то, как пластик охлаждается и затвердевает, что, в свою очередь, влияет на внешний вид, прочность и потенциальные напряжения в готовом изделии. Хорошо спроектированная заслонка обеспечивает равномерное охлаждение, сводя к минимуму такие дефекты, как коробление, вмятины или линии сварки.
Зачем вам нужен дизайн ворот для литья под давлением?
Конструкция ворот литьевой формы имеет решающее значение в производственном процессе, поскольку она напрямую влияет на качество, консистенцию и целостность конечного продукта. Ворота — это точка, в которой расплавленный пластик впрыскивается в полость формы, образуя таким образом желаемый компонент.
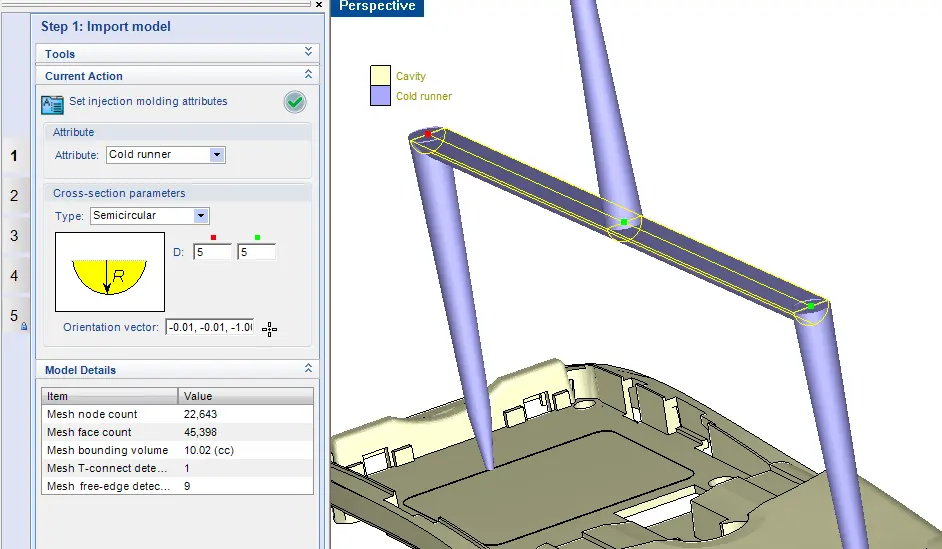
Пример проектирования ворот для литья под давлением в САПР
Точность и эффективность конструкции литника имеют первостепенное значение, влияя на течение и охлаждение пластика внутри формы и впоследствии влияя на общее время цикла, внешний вид и производительность производимой детали. Неправильная конструкция ворот может привести к множеству дефектов, таких как вмятины, линии сварных швов, неполное заполнение и т. д.
Преимущества оптимальной конструкции ворот:
- Улучшенное качество: Оптимизированная конструкция литника обеспечивает равномерный поток, уменьшая напряжения и неравномерности внутри детали.
- Сокращенное время цикла: Эффективное проектирование ускоряет процесс, положительно влияя на время производства.
- Экономия материалов: Точность конструкции снижает потери материала, что является экономически выгодным.
- Уменьшение дефектов: Правильно спроектированные ворота уменьшают вероятность появления дефектов, повышая общее качество продукции.
Важность расположения ворот при литье под давлением
Стратегическое расположение заслонки способствует равномерному распределению пластика, сводя к минимуму несоответствия и обеспечивая оптимальное заполнение полости формы. Это также влияет на внешний вид готовой детали, влияя на то, где появляются линии сварки и есть ли видимые следы или деформации. Таким образом, точное расположение ворот имеет основополагающее значение для устранения дефектов и получения продукции высочайшего качества.
Ниже приведены ключевые факторы, влияющие на расположение ворот:
- Геометрия полости пресс-формы: Сложность формы требует оптимального размещения литников для обеспечения равномерного заполнения.
- Свойства материала: Характеристики пластикового материала, такие как вязкость и температура плавления, влияют на расположение затвора.
- Эстетические соображения: Для видимых деталей расположение ворот имеет решающее значение, поскольку позволяет избежать видимых дефектов или следов на конечном изделии.
- Выброс и освобождение: Расположение литников влияет на то, как деталь вынимается из формы, что влияет на эффективность и время цикла процесса.
Каковы различные типы ворот для литья под давлением?
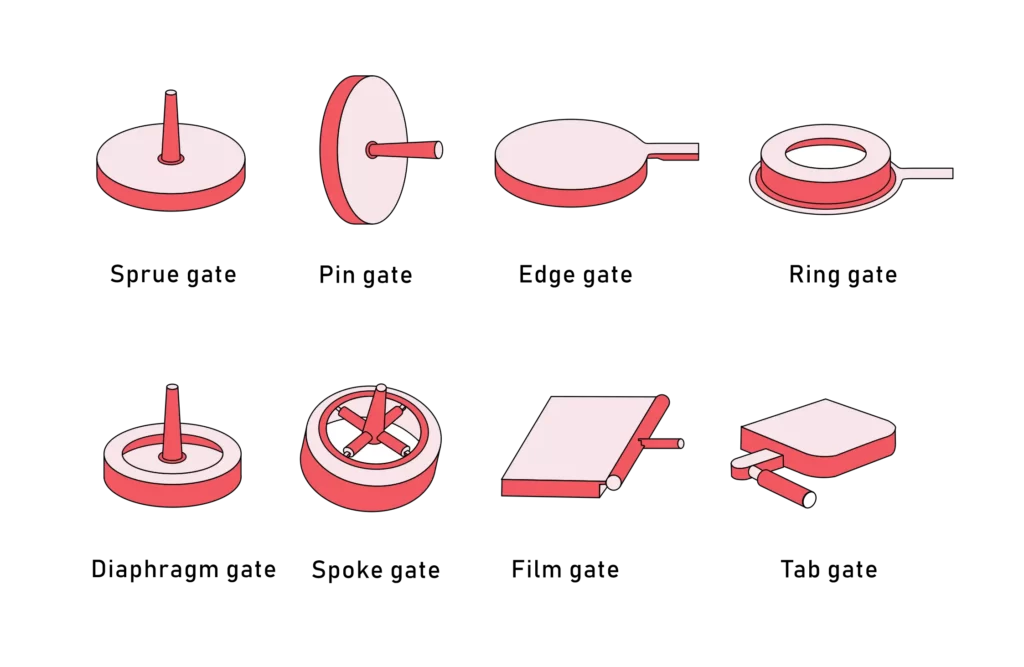
Различные типы литников для литья под давлением
Понимание различные типы ворот для литья под давлением имеет решающее значение для выбора наиболее подходящих ворот для конкретного применения и баланса функциональных требований с эстетическими соображениями. Каждый тип имеет свой отличные характеристикипреимущества и потенциальные проблемы, что позволяет разработчикам пресс-форм оптимизировать качество и эффективность процесса формования.
Нажмите, чтобы скачать: Виды конструкции ворот для литья под давлением
Таблица: Подробные типы ворот
| Тип ворот | Описание и использование | Плюсы | Минусы |
|---|---|---|---|
| Прямые ворота | Также известный как литниковый затвор, он прикрепляется непосредственно к литнику и обычно используется для однокамерных форм. Подходит для толстостенных изделий, требующих высокого давления впрыска из-за прямого и неограниченного потока расплавленного пластика. | Простая конструкция, прямой поток, подходит для продуктов с высоким давлением впрыска и толстостенных продуктов. | Оставляет большой след на воротах, ограниченное использование из-за достижений в конструкции ворот, обеспечивающих большую точность и контроль. |
| Краевые ворота | Расположенный на линии разъема формы между стержнем и полостью, он универсален и обычно используется для плоских деталей и идеально подходит для форм с несколькими полостями. Расплавленный пластик течет линейно, обеспечивая равномерное заполнение. | Универсальный, идеально подходит для плоских деталей и многоместных форм, обеспечивает равномерное заполнение. | Видимость отметки ворот является важным фактором, особенно для эстетически важных деталей. |
| Подводные ворота | Расположен ниже линии разъема, что обеспечивает автоматическое удаление литников при выталкивании отформованной детали. Преимущество при больших объемах производства и сокращение операций после формования. | Обеспечивает автоматическое удаление литников, подходит для крупносерийного производства и сокращает количество операций после формования. | Сложная конструкция, может не подходить для некоторых материалов из-за риска засорения ворот. |
| Вкладка Ворота | Универсальный тип ворот, который легко спроектировать и внедрить, позволяет легко удалять литники и особенно подходит для больших деталей с толстыми сечениями. | Простота проектирования и реализации, подходит для больших деталей с толстыми сечениями, позволяет легко удалять литники. | Часто требуются дополнительные операции по удалению остатков ворот после формования, что влияет на общую эффективность производства. |
| Вентиляторные ворота | Характеризуется характерным веерообразным дизайном, обеспечивающим равномерное распространение расплавленного пластика. Подходит для широких тонкостенных деталей и минимизирует концентрацию напряжений. | Обеспечивает равномерное распространение расплавленного пластика, минимизирует концентрацию напряжений, подходит для широких тонкостенных деталей. | Более заметен из-за своей ширины, требует точного выбора места, чтобы избежать эстетических проблем. |
| Мембранные ворота | Идеально подходит для формования цилиндрических или трубчатых деталей, обеспечивая однородную толщину стенок и минимизируя линии сварных швов. Расположен в центре детали, что позволяет пластику равномерно расходиться наружу. | Обеспечивает однородную толщину стенок, минимизирует линии сварных швов, подходит для цилиндрических или трубчатых деталей. | Применение ограничено деталями с центральным отверстием, что ограничивает его использование конкретными конструкциями. |
Как изготовить ворота для литья под давлением?
Изготовление ворот для литья под давлением Это кропотливый процесс, который требует точности, знаний и глубокого понимания материалов и динамики потоков. Процесс вращается вокруг создания пути, по которому расплавленный пластик может перемещаться из термопластавтомат в полость формы. Выбранный для изготовления метод в сочетании с типом литника существенно влияет на эффективность и качество процесса литья под давлением.
Способы изготовления ворот для литья под давлением
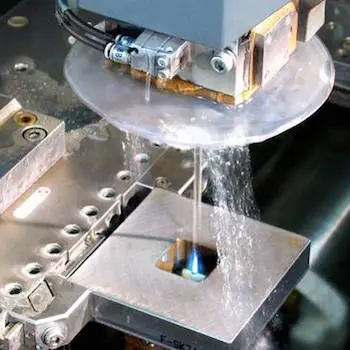
Изготовление литьевых форм с помощью электроэрозионной обработки
При производстве ворот для литья под давлением часто используются различные методы, каждый из которых выбирается в зависимости от типа литника, используемого материала и конкретных требований к отливаемому изделию. Вот некоторые распространенные методы:
- Обработка CNC Обработка на станке с ЧПУ — широко используемый метод создания ворот. Он использует компьютеризированное управление для удаления материала и формирования ворот, обеспечивая высокую точность и аккуратность. Этот метод универсален и позволяет создавать различные типы ворот с жесткими допусками. Обработка с ЧПУ позволяет достичь жесткие допуски до ±0.005 дюйма, что обеспечивает точность и надежность изготовленных ворот.
- Электроэрозионная обработка (EDM) Электроэрозионная обработка — еще один популярный метод создания сложных и детализированных ворот. Для удаления материала используются электрические разряды или искры, что обеспечивает высокую точность, особенно при работе со сложными и детализированными конструкциями ворот. Этот метод позволяет достичь еще более жестких допусков до ±0.0001 дюйма, что делает его пригодным для изготовления сложных и сложных ворот.
- Лазерная резка В этом методе для резки и придания формы воротам используется мощный лазер. Лазерная резка известна своей точностью и способностью создавать сложные конструкции, что делает ее подходящей для различных типов ворот, в том числе тех, которые требуют чрезвычайно жестких допусков. Лазерная резка обеспечивает точные допуски до ±0.002 дюйма, что позволяет создавать детальные и специфические конструкции ворот.
Тип ворот для литья под давлением и методы производства
Различные типы ворот могут потребовать применения определенных методов производства из-за их уникальной конструкции, местоположения и функциональных возможностей.
Таблица: Типы ворот, методы изготовления и точность
| Тип ворот | Предпочтительные методы производства | Точность |
|---|---|---|
| Прямые ворота | Как правило, изготавливается с использованием станков с ЧПУ. | Достижима высокая точность, гарантирующая идеальное совмещение ворот с литником. |
| Краевые ворота | Обычно создается с помощью механической обработки на станке с ЧПУ или лазерной резки. | Высокая точность имеет решающее значение для обеспечения равномерного наполнения и сведения к минимуму следов ворот на готовом продукте. |
| Подводные ворота | Часто разрабатывается с использованием EDM из-за его сложности. | Для обеспечения автоматического закрытия ворот и предотвращения блокировки ворот требуется чрезвычайно высокая точность. |
| Вкладка Ворота | Обычно изготавливаются с использованием станков с ЧПУ или лазерной резки. | Высокая точность обеспечивает легкость удаления литников и сокращает количество операций после формования. |
| Вентиляторные ворота | Предпочтительно создан с помощью лазерной резки из-за сложной конструкции. | Требуется чрезвычайно высокая точность, чтобы обеспечить равномерное распространение расплавленного пластика и минимизировать концентрацию напряжений. |
| Мембранные ворота | В первую очередь разрабатывается с использованием электроэрозионной обработки или обработки на станках с ЧПУ. | Высокая точность необходима для поддержания одинаковой толщины стенок и минимизации линий сварки. |
Оркестратор точности с формовочными воротами
Точность при изготовлении ворот имеет решающее значение по нескольким причинам. Во-первых, он обеспечивает правильный поток и давление расплавленного пластика, что имеет решающее значение для качества и целостности отлитой детали. Во-вторыхТочность является неотъемлемой частью минимизации дефектов и неровностей конечного продукта, таких как коробление, вмятины и линии сварки.
Кроме того, точность изготовления ворот влияет на видимость и возможность удаления остатков ворот в конечном изделии. Для продуктов, для которых эстетика имеет решающее значение, необходима высокая точность, чтобы гарантировать, что любые остатки ворот будут незаметны или могут быть легко удалены после формования, не влияя на внешний вид продукта.
наконецТочность играет жизненно важную роль в достижении равномерного охлаждения и затвердевания расплавленного пластика внутри формы. Это имеет решающее значение для поддержания точности размеров и структурной целостности конечного продукта, особенно в тех случаях, когда эти факторы имеют решающее значение.
Попробуйте Пролеан прямо сейчас!
Семь ключевых стратегий проектирования ворот
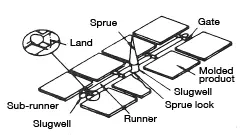
Анатомия конструкции ворот для литья под давлением
Проектирование ворот включает в себя технические знания, практические соображения и глубокое понимание потока материалов, структуры пресс-формы и дизайна продукта. Эти стратегии являются неотъемлемой частью оптимизации процесса формования, устранения дефектов и обеспечения производства высококачественных деталей.
Стратегия 1: Оптимизируйте расположение ворот
Очень важно выбрать оптимальное место для ворот. Это должно способствовать равномерному потоку и минимизировать расстояние, которое пластик проходит внутри формы. Эта стратегия снижает потери давления и обеспечивает равномерное заполнение, что имеет решающее значение для сохранения структурной целостности и точности размеров отформованной детали.
Стратегия 2: Учет материалов для ворот для литья под давлением
Различные материалы обладают уникальными свойствами текучести, вязкости и термическими характеристиками. Понимание поведения материала имеет решающее значение для проектирования затворов, которые смогут обеспечить эти свойства, обеспечивая плавный поток, правильное заполнение и охлаждение. Учет материалов также имеет решающее значение при определении размера и типа ворот, которые могут существенно повлиять на внешний вид и характеристики конечного продукта.
Стратегия 3: Минимизируйте размер ворот
Размер литника существенно влияет на скорость потока расплавленного пластика и возникновение дефектов типа струи. Цель состоит в том, чтобы минимизировать размер ворот в той степени, в которой это позволяет эффективно заполнять, предотвращая при этом дефекты. Затвор меньшего размера также снижает напряжение и обеспечивает более чистое отделение формованной детали от затвора, сводя к минимуму операции после формования.
Стратегия 4: Оценка моделирования потока
Проведение моделирования течения является разумной стратегией прогнозирования течения расплавленного пластика внутри формы. Он дает представление о потенциальных проблемах, связанных с заполнением, охлаждением и короблением, позволяя проектировщикам принимать обоснованные решения и корректировать конструкцию, расположение и размер ворот перед изготовлением формы.
Стратегия 5: Обеспечьте правильную геометрию ворот
Геометрия литника должна дополнять конструкцию детали и условия формования. Хорошо спроектированный затвор должен обеспечивать равномерный поток, минимизировать напряжение сдвига и обеспечивать оптимальную упаковку. Например, крыльчатка вентилятора может распределять поток по более широкой площади, уменьшая концентрацию напряжений в тонкостенных деталях.
Стратегия 6: Снижение концентрации стресса
Ворота должны быть спроектированы так, чтобы минимизировать концентрацию напряжений, которые могут привести к структурным слабостям и отказам конечного продукта. Это включает в себя такие соображения, как закругление кромок литника и оптимизация длины контактной площадки литника, что может помочь более равномерно распределить нагрузку по отформованной детали.
Стратегия 7: Оптимизация охлаждения и выброса
Проектирование ворот, обеспечивающих равномерное охлаждение, имеет жизненно важное значение для сокращения времени цикла и поддержания стабильности размеров. Аналогично, конструкция ворот должна обеспечивать эффективный выброс, сводя к минимуму риск повреждения деталей и облегчая удаление остатков ворот, если это необходимо.
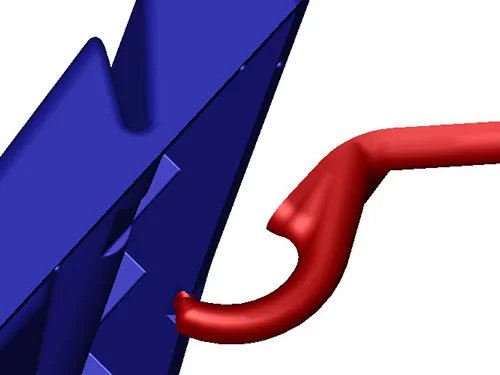
Конструкция ворот для литья под давлением
Каковы распространенные дефекты литников для литья под давлением?
Литье под давлением действительно сталкивается с определенными проблемами, особенно в отношении дефектов ворот. В качестве каналов для попадания расплавленного пластика в полость формы ворота играют ключевую роль в процессе, и любые связанные с ними дефекты могут существенно повлиять на качество и целостность конечного продукта. Ниже приведены основные дефекты ворот;
- Румяна для ворот: Помутнение ворот — распространенный дефект, характеризующийся изменением цвета или полосами в области ворот. Обычно это происходит из-за чрезмерного напряжения сдвига и быстрого охлаждения. Этот дефект не только влияет на эстетику детали, но также может поставить под угрозу ее структурную целостность.
- Jetting: Струя — это дефект, при котором расплавленный пластик не заполняет полость формы равномерно, что приводит к образованию волнистых узоров или линий на готовом изделии. Это происходит, когда скорость расплавленного пластика слишком высока, что приводит к его столкновению со стенками формы и быстрому змееобразному охлаждению.
- Следы ожогов: Следы ожогов проявляются в виде пятен черного или коричневого цвета на детали, обычно возникающих из-за скопления воздуха или чрезмерного нагрева пластикового материала. Этот дефект может поставить под угрозу эстетическую привлекательность и потенциально повлиять на структурную надежность формованного изделия.
- Остатки ворот: Остаток ворот — это небольшая возвышенность, оставшаяся от ворот после процесса формовки. Хотя необрезанный или плохо обрезанный остаток ворот сам по себе не является дефектом, он может повлиять на внешний вид детали и ее посадку в сборке.
- Короткий выстрел: Короткий выстрел происходит, когда расплавленный пластик не может полностью заполнить полость формы, в результате чего получается неполная деталь. Этот дефект обычно связывают с недостаточным давлением впрыска, низкой температурой пластика или препятствиями в полости формы.
- Flash: Обложка — это излишки пластика, которые вытекают из полости формы, образуя нежелательные тонкие слои на краях детали. Этот дефект возникает из-за чрезмерного давления впрыска, дисбаланса усилия зажима или износа формы.
Как исправить дефекты ворот при литье под давлением?
Таблица: Исправление дефектов формовочных ворот
| Дефекты | коррекция |
|---|---|
| Ворота Румяна | Оптимизируйте конструкцию затвора, чтобы уменьшить напряжение сдвига, отрегулируйте скорость и давление впрыска, оптимизируйте время охлаждения, а также учтите свойства материала и правильную сушку, чтобы избежать подобных ситуаций. |
| Jetting | Оптимизируйте скорость впрыска и обеспечьте постепенное ускорение расплавленного пластика. Используйте подходящие конструкции ворот для ламинарного потока, изменяйте температуру формы и используйте правильный материал для устранения струйной подачи. |
| Знаки ожога | Обеспечьте достаточную вентиляцию для выхода захваченных газов и уменьшите скорость впрыска, чтобы свести к минимуму перегрев и деградацию материала. Устранение этих аспектов может предотвратить появление следов ожогов. |
| Рудимент ворот | Оптимизируйте конструкцию ворот и используйте точные методы резки ворот. Тщательное удаление остатков необходимо для сохранения внешнего вида и функциональности детали. |
| Короткий выстрел | Убедитесь, что материал имеет правильную температуру и давление впрыска является достаточным. Устранение любых засоров и оптимизация размера литника имеет решающее значение для постоянного потока расплавленного пластика и устранения коротких выбросов. |
| Облой | Поддерживайте форму в оптимальном состоянии и обеспечивайте достаточную силу зажима, чтобы выдержать давление впрыска. Регулярные проверки формы на предмет износа имеют решающее значение для предотвращения возникновения заусенцев. |
Заключение
Изготовление ворот для литья под давлением Это сложный процесс, предполагающий гармоничное взаимодействие метода, типа и точности. Выбранный метод производства, будь то CNC-обработка, EDM или лазерная резка, должны соответствовать требованиям, присущим типу ворот, и конкретным требованиям формованного изделия. Обеспечение точности при производстве ворот — это не просто техническое требование, а стремление к качеству, функциональности и эстетическому совершенству. Пристальное внимание к деталям ворот, изготовленных методом литья под давлением, и непоколебимое соблюдение точности превращают теоретические концепции проектирования ворот в осязаемую реальность, формируя форму, структуру и сущность отлитых изделий.
Поскольку затвор для литья под давлением влияет на поток расплавленного пластика, он влияет на внешний вид, структурную целостность и производительность конечного продукта. В Boda мы производим высококачественные формованные компоненты, оптимизируя конструкцию в рамках этого процесса. Мы учитываем расположение и дизайн ворот для достижения стабильных и высококачественных результатов в услуги литья под давлением.
Подробнее: Почему обработка с ЧПУ лучше, чем литье под давлением для прототипирования термопластов?
Часто задаваемые вопросы (FAQ)
Какова основная функция ворот для литья под давлением?
Основная функция литника для литья под давлением — служить точкой входа для расплавленного пластика в полость формы, влияя на скорость потока, давление и охлаждение пластика.
Как конструкция ворот влияет на конечный продукт при литье под давлением?
Конструкция ворот существенно влияет на внешний вид конечного продукта, структурную целостность и функциональность, влияя на поток, охлаждение и давление расплавленного пластика внутри формы.
Как можно устранить такие дефекты ворот, как покраснение и следы ворот?
Дефекты ворот можно устранить, отрегулировав их расположение, изменив размер ворот, уточнив выбор материала и оптимизировав параметры обработки.
Можно ли выбрать тип и дизайн ворот исходя из эстетических требований к изделию?
На выбор типа ворот и их конструкции часто влияют эстетические соображения, особенно для продуктов, где внешний вид является решающим фактором.
Всегда ли можно предотвратить дефекты ворот литья под давлением?
Хотя тщательная конструкция ворот и правильный выбор материала могут значительно снизить вероятность появления дефектов ворот, некоторые незначительные дефекты все же могут возникнуть, требуя исправлений после формования.