
Простыня металлическое тиснение производит сложные детали в больших объемах по конкурентоспособным ценам. Однако этот процесс не свободен от риска дефектов. Любая ошибка в параметрах штамповки, низкое качество материала, неправильная оснастка штампа и другие факторы могут стать причиной дефектов штампованных металлических деталей.
Понимание потенциальных дефектов, последствий и причин, их вызывающих, помогает понять их природу и разработать эффективные стратегии профилактики.
Давайте подробно обсудим распространенные дефекты, их причины и способы предотвращения.
Каковы распространенные дефекты в процессе штамповки металла?
Дефекты штамповки связаны с погрешностями размеров, дефектами материала, качеством деформации и т. д. Любой из этих дефектов штампованных металлических деталей приводит к более высокому проценту брака и увеличению себестоимости продукции.
Давайте кратко рассмотрим все возможные дефекты штамповки металла;
Дефект заусенца
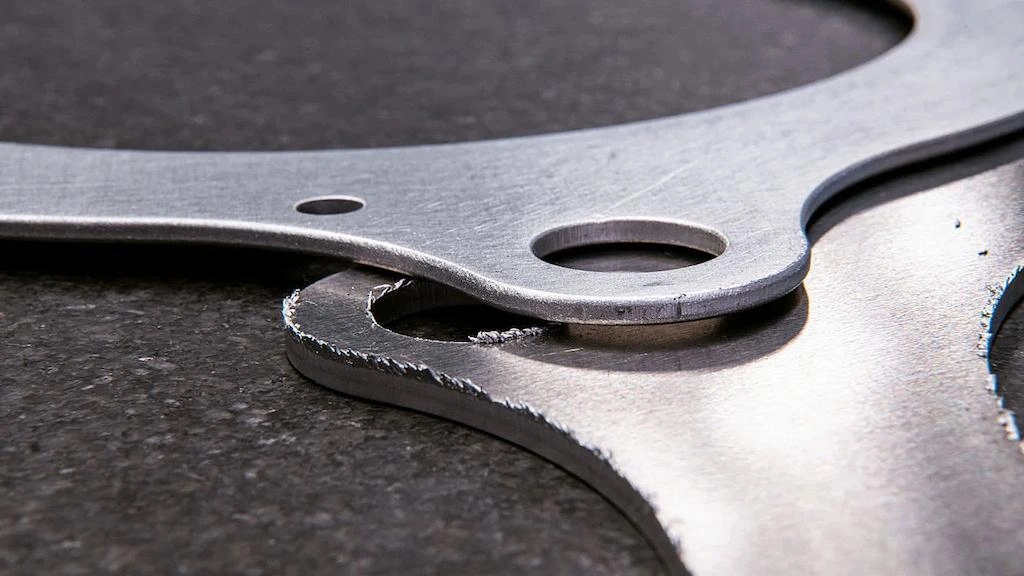
Дефект заусенца
Заусенцы — это небольшие и избыточные прилипания материала на краях, связанные с зазором матрицы и пуансона. Иногда узкий зазор препятствует полной резке листа и оставляет приподнятые края и заусенцы. Следствием дефекта заусенца является необходимость дальнейшей обработки (например, удаление заусенцев, шлифовка и т. д.). В противном случае заусенец влияет на функциональность компонента.
Трещины и складки материала
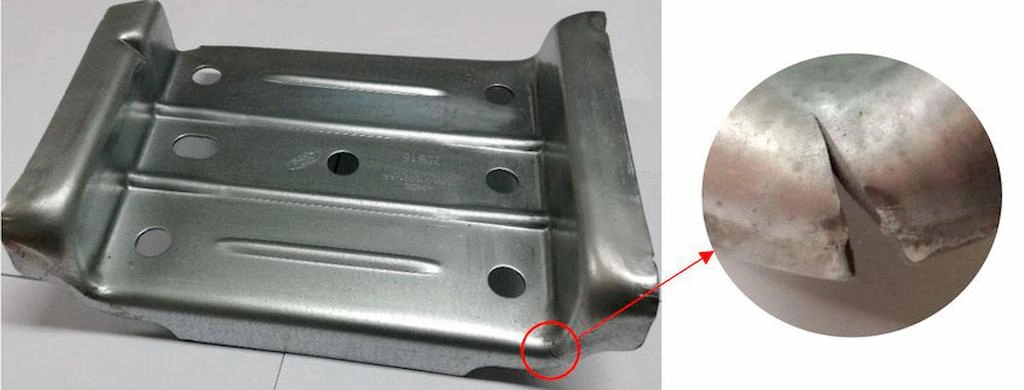
Трещина в штампованной части
Листовой материал, подаваемый в штамповочный штамп, может треснуть по углам, краям и любой локализованной деформированной секции. Обычно большая сила прессования приводит к трещинам в концентрированных областях. Кроме того, низкое качество материала также может стать причиной трещин.
Дефекты в виде морщин — это неровные, смятые или сложенные поверхности штампованных деталей. Основные причины — неправильный поток материала во время формования. Кроме того, морщины более склонны к образованию на изогнутых участках штампованных деталей.
Деформированные отверстия
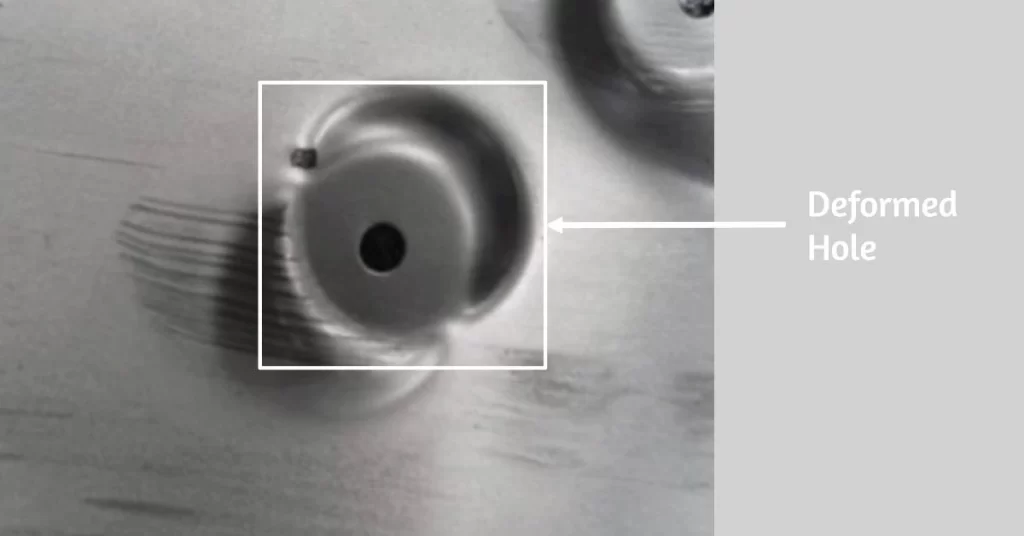
Деформированное отверстие на штампованной детали
Отверстия штампованных деталей могут потерять свою предполагаемую форму, размер или выравнивание, как правило, из-за чрезмерного напряжения или трения между штампом и заготовкой. Дефекты деформированных отверстий ставят под угрозу функциональность детали, точность и сборку.
Это также может быть результатом ненадлежащей конструкции инструмента, неправильного приложения давления или отскока материала.
Износ матрицы и пуансона
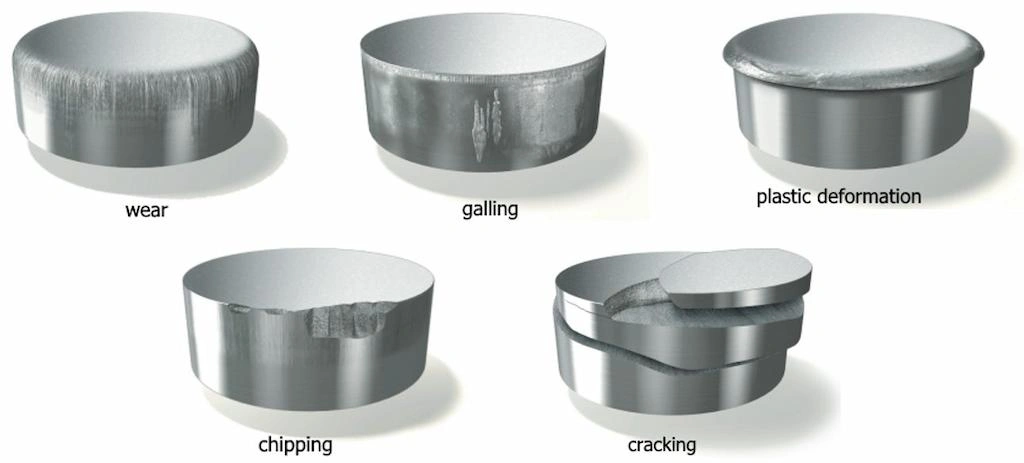
Изношенные штамповочные пуансоны
После определенного времени штамповки поверхность штампа, полости и острые края могут изнашиваться из-за постоянного напряжения от пуансона. Иногда этот износ виден невооруженным глазом, а иногда его трудно заметить. Этот износ напрямую влияет на размерную точность деталей.
Попробуйте Пролеан прямо сейчас!
Утяжины и другие вмятины
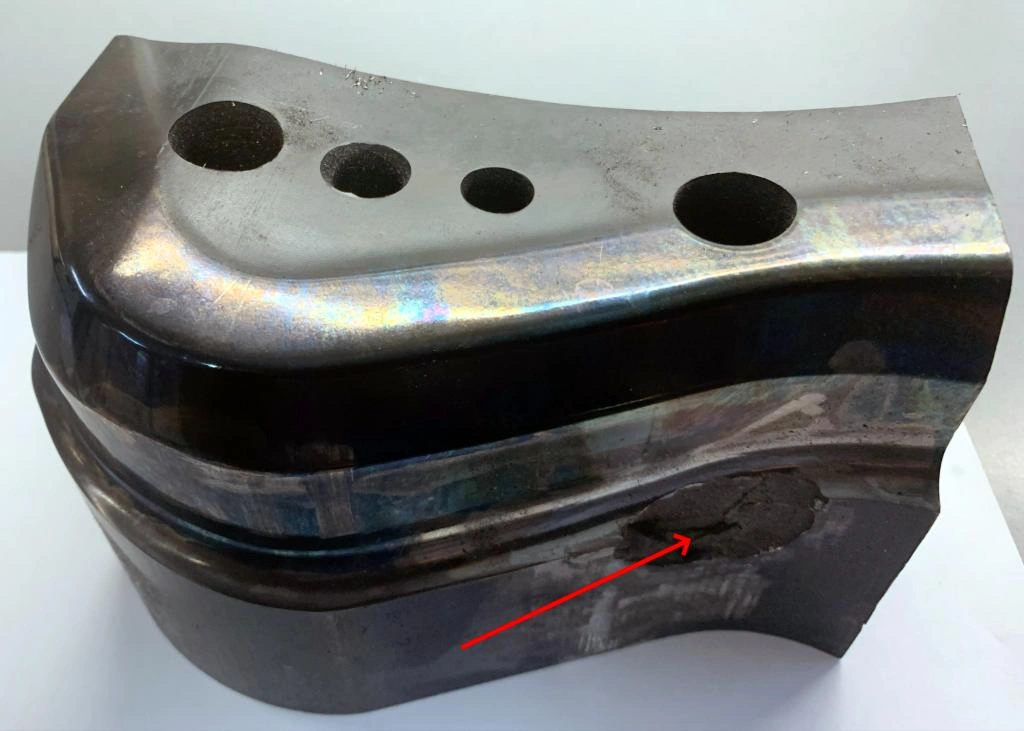
поверхностный отступ
Утяжины — это неглубокие углубления на поверхности, возникающие из-за неравномерного охлаждения после деформации. Небольшие утяжины влияют на эстетику штампованных деталей, тогда как более глубокие утяжины влияют на предполагаемые характеристики. Особенно конструкции с секциями различной толщины более подвержены утяжинам.
На штампованных деталях могут быть видны и другие поверхностные вмятины, если вместе с материалом вдавливаются примеси и пыль.
Дефект пружинения
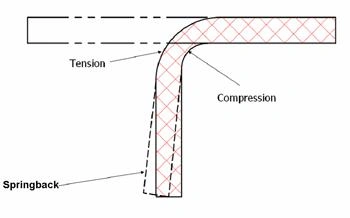
Упругость при штамповке
Пружинный возврат — распространенный дефект штамповки, при котором материал частично возвращается к своей первоначальной форме после формования за счет упругого восстановления. Это приводит к размерным и геометрическим неточностям.
Это явление возникает, когда обрабатываемый материал подвергается как упругой, так и пластической деформации во время изгиба, а упругая часть заставляет деталь «отпрянуть«как только сила будет устранена.
Край и отверстие Brust
Дырка разрывается
Края и отверстия могут быть повреждены во время штамповки, что снижает структурную целостность и механическую прочность деталей. Если в этих элементах сконцентрировано высокое напряжение, материал может лопнуть из более слабых мест.
Попробуйте Пролеан прямо сейчас!
Причины дефектов при штамповке листового металла
Далее перечислены основные причины дефектов при штамповке металлических деталей:
Высокое напряжение
Напряжение относится к длине деформации размера, вызванной приложенным давлением штамповки. Высокая деформация, когда приложена сила, пересекает предел прочности на растяжение листа материала, изгибает линии или края, тянет к разрыву и трещинам.
Низкое качество материала или дефекты листов
Низкое качество материала или неправильный выбор материала — еще одна причина дефектов штамповки. Если качество не соответствует стандарту, они могут не выдержать приложенную силу деформации, что приведет к трещинам. Следовательно, если в листах-заготовках уже есть какие-либо дефекты, они останутся в штампованных деталях.
Проблемы с штампами и инструментами
Штамп, пуансон и сопутствующие приспособления могут иметь проблемы с конструкцией или установкой, если штампованные изделия каким-либо образом дефектны. Это включает в себя тупость пуансона, изношенный материал, перекосы или неисправную конструкцию штампа с неравномерным распределением напряжений.
Неправильная скорость и сила удара
Неправильная скорость пуансона, усилие прессования и другие параметры штамповки приводят к ряду дефектов: от несоответствия размеров до неполного формования.
- Высокая скорость штамповки → Риск образования трещин и разрывов.
- Низкая скорость штамповки → Неполное формирование и складки.
- Высокая сила прессования → Растрескивание материала, износ инструмента и деформация детали.
- Низкое усилие нажатия → Неправильная форма и дефект пружинения.
Загрязнение и отсутствие смазки
Пыль, смазка, мусор или другие загрязнения на поверхностях листового металла или в полости штампа приводят к визуальному дефекту штампованных деталей. Следовательно, отсутствие смазки вызывает высокое трение, что может привести к растрескиванию материала и складкам по краям.
Неравномерный зазор между вогнутой и выпуклой стороной формы
Неравномерный неравномерный зазор или несоосность между верхней (выпуклой) и нижней (вогнутой) поверхностями штампа нарушает распределение силы и поток материала. Это приводит к дефектам штамповки металла, таким как неравномерные фланцы и складки.
Как дефекты материала влияют на процесс штамповки металла
Если листовой металл, который вы используете в качестве сырья для штамповки, сам по себе имеет дефекты, он передаст эти дефекты штампованным металлическим деталям. Проблемы с материалом могут также вызвать другие дефекты в штамповка, например, растрескивание или полное разрушение материала.
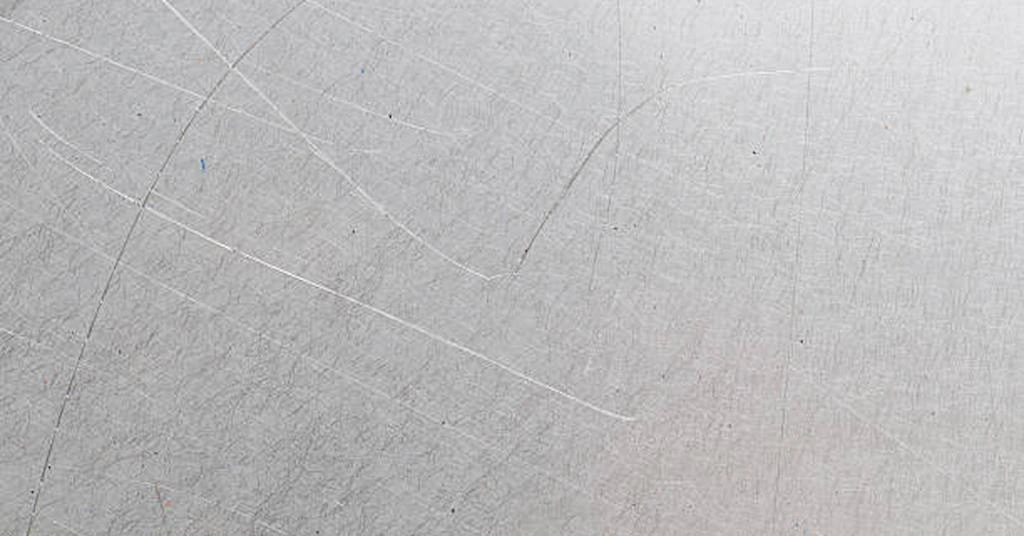
Царапины на чистом металлическом листе
Поэтому ищите следующие дефекты материала при штамповке металла. Затем убедитесь, что ваши листовые заготовки для штамповки не имеют никаких дефектов такого рода перед штамповкой;
- Дефекты поверхности, такие как ржавчина, царапины, выбоины или мусор.
- Наличие неметаллических примесей, таких как оксиды или шлаки.
- Небольшие пустоты, вызывающие пористость
- Различная толщина по сечению листа.
- Крупная или неравномерная структура зерна из-за неправильной термообработки или прокатки.
Любой из вышеперечисленных дефектов материала при штамповке нарушает процесс и приводит к неравномерному распределению напряжений. Он также влияет на инструмент штампа и пуансона — детальный осмотр и тестирование листа материала, а также другие этапы при выборе материала, имеют важное значение.
Как предотвратить дефекты при индивидуальной штамповке металла?
Для предотвращения возможных дефектов при штамповке металла на заказ необходимо учитывать ряд факторов с самого начала процесса: проверку установки, контроль качества в процессе производства и проверки после производства.
- Проектирование штамповочной оснастки
Ваш дизайн штампа должен быть совместим с технологией его производства, поэтому оптимизируйте дизайн вашего штампа для DMF. Следовательно, он должен включать все необходимые функции, а материал штампа должен быть выбран на основе геометрии и материала штампуемых деталей.
- Правильная установка штампа и правильные параметры штамповки
Установите штамп в штамповочный пресс с правильным выравниванием. Вы можете использовать калибровочный инструмент после настройки, чтобы убедиться в этом. Затем введите такие параметры, как скорость, тоннаж, высота закрытия, зазор штампа и обратное давление в штамповочном станке с ЧПУ на основе толщины, размера и сложности проектируемой детали.
- Предварительный нагрев и смазка
Предварительно нагрейте лист и штамп, чтобы избежать трещин, так как это улучшает пластичность металла. Затем следует нанести смазку на штамп и заготовку листа, чтобы уменьшить трение из-за повторяющегося прессования.
- Регулярное техническое обслуживание оборудования и инструментов
Техническое обслуживание штамповочного оборудования с ЧПУ, инструмент для штамповки металлаи вспомогательные системы регулярно. Вы можете следовать рекомендациям производителя или разработать новый план периодического обслуживания, включающий эти рекомендации.
- Используйте материалы с пониженным напряжением
Выбирайте листы термообработанного (отожженного) материала; они повышают формуемость и предотвращают риск деформации и пружинения материала. Кроме того, вы можете учитывать коэффициент пружинения при проектировании детали.
Как предотвратить коробление и искажение штампованных деталей?
Правильный выбор материала является одним из методов предотвращения коробления и искажения штампованных деталей. Выберите правильный тип металлического листа с равномерной толщиной. Кроме того, вы можете применить отжиг или обработку для снятия напряжений перед штамповкой. Таким образом, это снижает внутренние напряжения и увеличивает пластичность.
Отрегулируйте скорость и давление и поддерживайте равномерное давление на детали, чтобы избежать неравномерной деформации. Кроме того, прогрессивная штамповка, или многоступенчатая штамповка, распределяет нагрузку более равномерно и снижает риск коробления и искажения.
Контроль качества при штамповке металла: как выявить и устранить дефекты
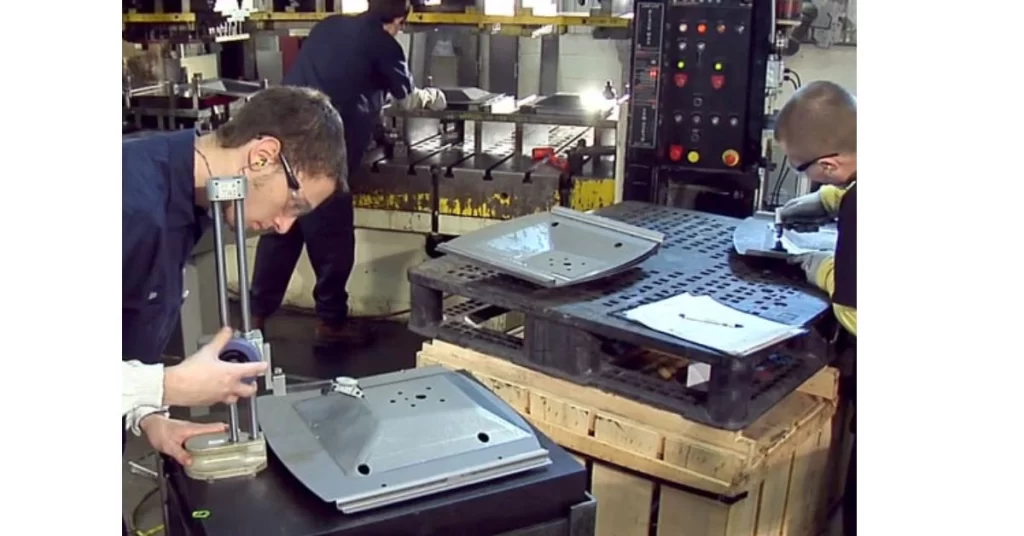
Контроль качества при штамповке
Контроль качества — это систематический подход к проверке, измерению и анализу в процессе штамповки. Они выполняются до, после и во время процесса штамповки с использованием различных методик и инструментов. На каждом этапе дефекты выявляются и устраняются немедленно.
Осмотр материалов
Сначала необработанные металлы проверяются на однородность толщины, поверхностные трещины, примеси и следы. Для этого могут использоваться штангенциркули, микрометры, ультразвуковой контроль и другие различные приборы. Основная цель этого этапа — обеспечить бездефектный материал для штамповки.
В процессе контроля качества
Автоматизированные приборы внимательно следят за процессом штамповки, чтобы выявлять дефекты в процессе штамповки листового металла и оперативно реагировать на них. Обычно для этого используются системы мониторинга в реальном времени, предоставляющие данные, связанные с давлением, выравниванием, скоростью и износом инструмента. Процесс можно скорректировать для обеспечения качества, если будут обнаружены какие-либо ошибки.
Контроль качества после штамповки
Окончательные проверки и анализ гарантируют, что готовые детали соответствуют стандартам качества. Для этого используются передовые технологии, такие как координатно-измерительные машины (КИМ) и тестеры шероховатости поверхности. Если выявляются какие-либо дефектные детали, случаи анализируются, и профилактические действия адаптируются в следующем цикле для улучшения производства.
Получите бездефектные штампованные металлические детали от Boda
Вам нужны штампованные детали без дефектов, проверенные КИМ? В Boda мы используем передовые штамповочные станки с ЧПУ и специальную оснастку для производства сложных штампованных деталей, которые проходят тщательный контроль качества перед упаковкой.
Наши инженеры и операторы имеют более чем десятилетний опыт работы в этой области. Они могут быстро определить возможные дефекты и разработать эффективные планы по их предотвращению. Итак, загрузите свой проект, чтобы получить расценки на металл услуги штамповки Cегодня!
Подведение итогов
В процессе штамповки могут появляться детали с такими дефектами, как эстетические вмятины, складки, треснувшие края, смещенные углы и т. д. Вам необходимо понять основные причины этих дефектов, чтобы разработать превентивные стратегии; причинами могут быть неправильная настройка, износ штампа, неправильная скорость штамповки, загрязненный рабочий лист и т. д. Затем можно предпринять правильные превентивные действия.
Часто задаваемые вопросы (FAQ)
- Каковы наиболее распространенные дефекты при штамповке металлов?
Разрывы и трещины материала, заусенцы, складки и вмятины на поверхности — вот некоторые типичные дефекты в процессе штамповки листового металла.
- Как дефекты материала влияют на штамповку металла?
Предположим, что лист материала содержит дефекты, такие как неравномерная толщина, оксидные примеси или плохая формуемость. В этом случае это вызывает дефекты, такие как трещины в штампованных деталях, а также приводит к быстрый инструмент носить.
- Как предотвратить дефекты при индивидуальной штамповке металла?
Для предотвращения дефектов при штамповке металла;
- Используйте качественные материалы
- Регулярно проводите техническое обслуживание оборудования и наладку штампов.
- Отпразднуйте настройку выравнивания перед штамповкой
- Принять меры мониторинга в реальном времени и строгого контроля качества
- Что является причиной возникновения дефектов поверхности при штамповке металла?
Основными причинами возникновения поверхностных дефектов при штамповке металлов являются неправильная установка штампа и параметры штамповки, внешние загрязнения, неправильная смазка и отсутствие регулярного технического обслуживания.
- Каким образом техническое обслуживание инструментов и штампов может снизить количество дефектов штамповки?
Техническое обслуживание инструментов и штампов имеет решающее значение для снижения и предотвращения возможных дефектов штамповки металла. Периодическая очистка, смазка и осмотры на износ помогают избежать таких проблем, как сколы, тупые края и разрывы материала.