
Штамповка листового металла
Panels, enclosures and brackets often need holes, slots and repeated openings. These can be made by punching, laser cutting or other routes. For a component inquiry, review our услуги по штамповке листового металла and identify the finished-part requirements.
Перфорация металла осуществляется с помощью металлического пуансона, профиль которого соответствует форме и размеру отверстия в листовом металле, прижимаемого к штампу. Затем кромки пуансона разрезают материал под действием силы сдвига.
В этой статье мы рассмотрим процесс штамповки металла, его преимущества и недостатки, области применения и распространённые ошибки, которых следует избегать. В конце мы также сравним штамповку со штамповкой, вырубкой и лазерной резкой.
Что подразумевается под перфорацией листового металла?
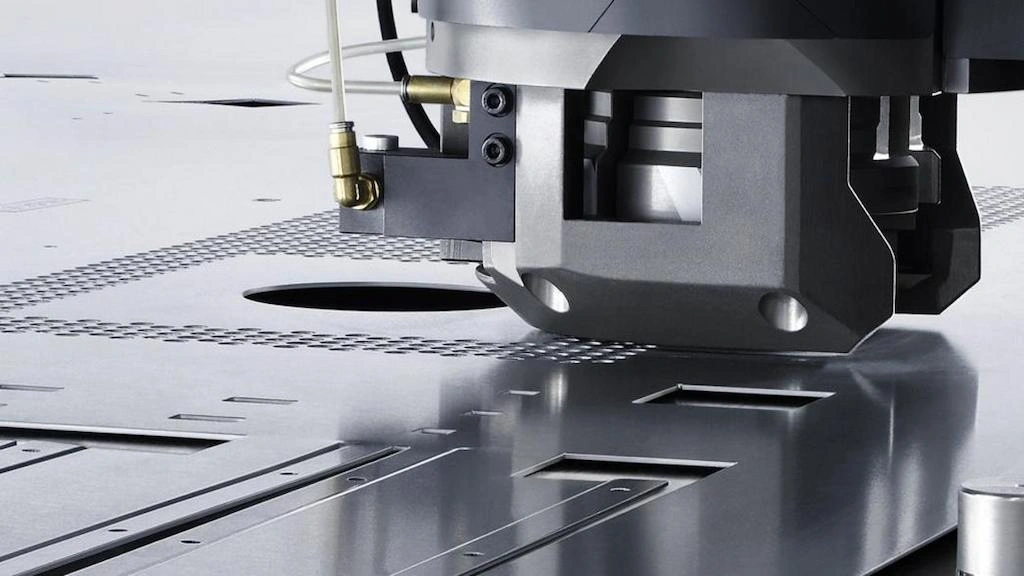
процесс штамповки металла
Punching creates holes, slots and other openings by shearing sheet with matched tooling. Louvers and embossments are forming operations requiring suitable tools and machine capability; they are not inherent in ordinary piercing.
Пуансон с профилем, идентичным форме отверстия, ударяет лист металла о ответную матрицу. Удар кромки пуансона по материалу приводит к образованию отверстий, под которыми остаются обрезки.
Mild steel, stainless steel, aluminum, brass and copper are material families to evaluate. Exact grade, thickness, hole size, tool guidance and machine capacity determine feasibility; no general thickness maximum applies.
Типы оборудования, используемого для пробивки листового металла
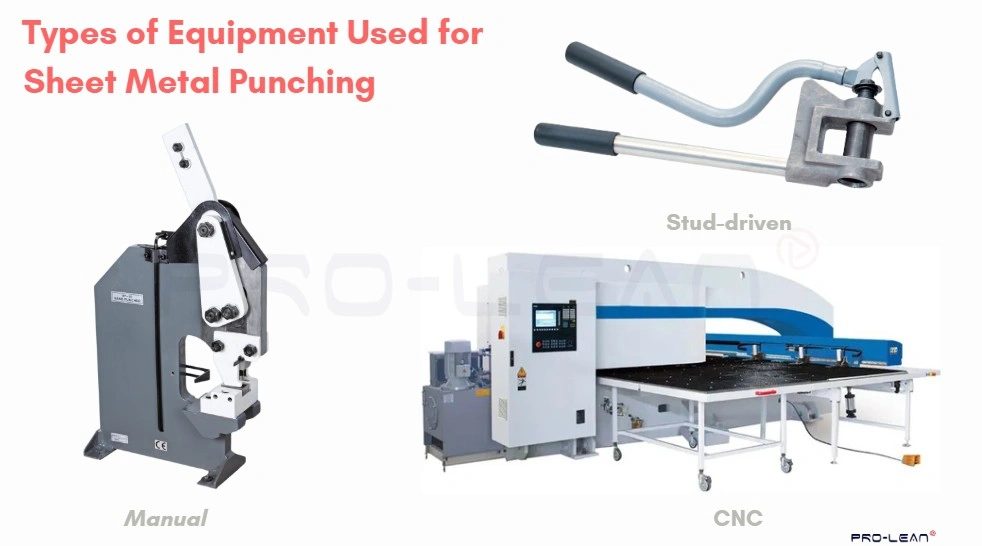
Типы пробивных прессов
Штамповочные прессы являются ключевым оборудованием для пробивка отверстий в листовом металле, которые оснащены комплектами пуансонов и матриц для выполнения операций и формирования профилей отверстий. Это гидравлические или механические прессы с электронным управлением.
Также требуются держатели инструментов, опоры для листов, зажимы, системы снятия заусенцев и механизмы удаления отходов. Каждый из этих инструментов и отдельных систем необходим для точной и эффективной работы станции штамповки металла.
Давайте подробнее рассмотрим три типа пробивных прессов: ручные, с ЧПУ и штамповочные прессы со штифтовым приводом.
Ручной пробивной пресс
Ручные штамповочные прессы управляются вручную путем вытягивания механический рычаг который преобразует усилие руки в мощный удар, разрезая лист по соответствующему штампу. Затем механическое соединение само перемещает пуансон после удара.
Хотя ручные прессы не подходят для тяжелых и объемных проектов, они обеспечивают большую гибкость и возможность настройки.
Координатно-пробивные прессы с ЧПУ
Это пробивные прессы с интегрированным числовым программным управлением (ЧПУ), в которых компьютер управляет перемещением и позиционированием головок пуансонов, глубиной хода, скоростью подачи листов металла и последовательностью пробивки. Кроме того, ЧПУ координирует другие операции по формовке металла для оптимизации процесса.
Прессы с приводом от шпильки
Этот тип пробивных прессов использует систему с резьбовым плунжером или винтовым приводом, позволяющую постепенно надавливать на плунжер для создания отверстий. Этот тип менее распространён и подходит для ручной пробивки более толстых листов.
Попробуйте Пролеан прямо сейчас!
Как работает процесс штамповки?
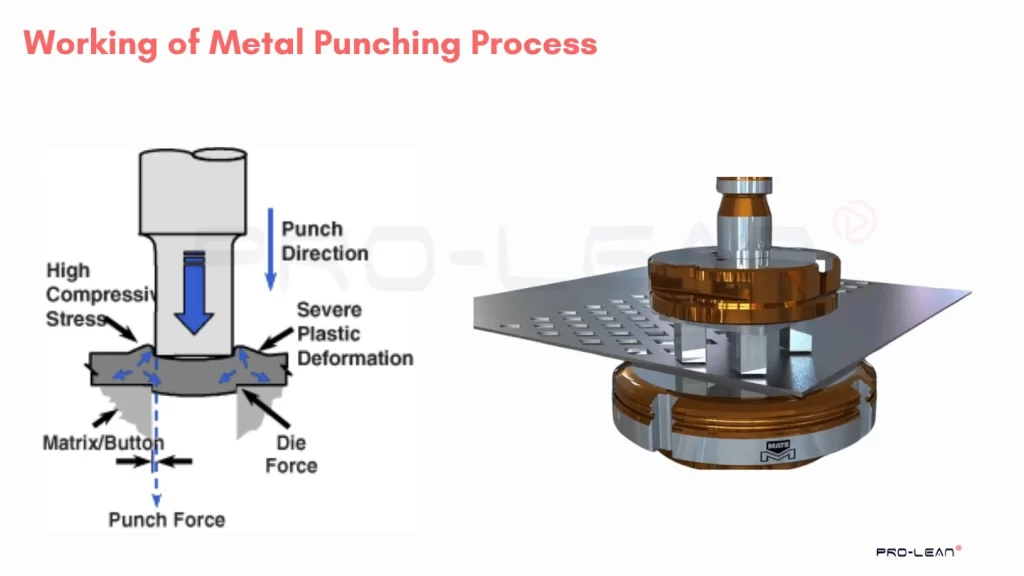
обработка металла штамповкой
Простой рабочий механизм включает в себя прессование и пробивку пуансона, профиль которого соответствует форме и размеру отверстия, осуществляемую механическим или гидравлическим способом. Однако этот процесс включает ряд отдельных этапов, включая проектирование детали, изготовление штампа и пуансона, настройку станка, удар пуансона, снятие заусенцев и окончательную проверку.
В списке ниже перечислены этапы процесса штамповки листового металла.
- Дизайн и программирование: Сначала создайте 2D/3D-модель деталей с перфорированными отверстиями, указанием размеров и допусков. Затем, если вы используете координатно-пробивные станки с ЧПУ, сгенерируйте файл программы ЧПУ.
- Выбор материала: Выберите подходящий материал и определите толщину листа, соответствующую вашим условиям.
- Инструменты для штампов и пуансонов: Если требуются специальные штампы и пуансоны, спроектируйте и изготовьте их с помощью ЧПУ, литья, электроэрозионной обработки или любым другим подходящим методом. В противном случае выберите тип и размер штампово-пуансонной оснастки.
- Настройка машины: Он включает в себя настройку подачи, зажим штампа, позиционирование пуансона и загрузку файла программы ЧПУ в станок. Кроме того, необходимо задать скорость пробивки, время выдержки и последовательность пробивки.
- Удар кулаком: После настройки запустите программу, и пуансоны будут ударять по листу, следуя заранее заданной скорости и последовательности.
- Удаление заусенцев: После того, как пуансон прорежет материал и создаст отверстия, края могут быть неровными и неровными. Поэтому их необходимо очистить от заусенцев.
- Проверка и контроль качества: Осмотрите детали на предмет наличия поверхностных дефектов. Затем проверьте точность размеров и качество путём измерений и испытаний.
Операции штамповки по геометрии
В зависимости от конкретных операций по обработке металла штамповкой ее можно разделить на различные типы, такие как вырубка, прорезка пазов, прокалывание, прорезка, чеканка и вырубка.
В таблице ниже приведены распространённые типы операций по штамповке листового металла.
| Эксплуатация | Что оно делает? | Типичное использование |
| пронизывающий | Вырезание отверстия желаемой формы в листе. | Отверстия для крепежа |
| насечка | Вырезание материала из края или угла. | Функции вкладки/подгонки |
| Долбление | Создание длинного прямоугольного или овального проема. | Проводка, вкладки |
| гашение | Удаление цельной детали из листа | Шайбы, детали |
| Вскрытие | Частичный разрез, оставляющий выступ или выступ | Стойки, вентиляционные отверстия |
| Чеканка | Локальное формирование выступающей/углублённой детали. | Укрепление, логотипы |
| Перфорирование | Он создает повторяющийся узор из маленьких отверстий. | Вентиляция, эстетика |
Методы штамповки (по производственным процессам)
Существует несколько типов штамповочных операций, которые обычно используются в обрабатывающей промышленности. Каждая операция предлагает уникальные преимущества и подходит для конкретных приложений.
а. Одиночная штамповка
Пробивка одним ударом, также известная как пробивка одним ударом, включает использование одного пуансона и штампа для создания отверстия или формы в металле. Эта операция обычно используется для простых форм или конструкций и идеально подходит для мелкосерийного производства. Одинарная штамповка часто используется для прототипов или нестандартных деталей, поскольку требует минимальной настройки и позволяет быстро получить результаты.
б. Многократная штамповка
Многократная штамповка, также известная как групповая штамповка или штамповка с несколькими ударами, включает использование нескольких пуансонов и штампов, расположенных по фиксированной схеме, для одновременного создания нескольких отверстий или форм в металле. Эта операция обычно используется для крупносерийного производства, поскольку она может производить несколько деталей за одну операцию. Многократная перфорация идеально подходит для деталей с повторяющимися рисунками или рисунками, поскольку она может повысить эффективность и сократить время производства.
в. Кластерная штамповка
Кластерная штамповка — это разновидность множественной штамповки, при которой несколько пуансонов и штампов располагаются по близкому шаблону для создания сложных форм или конструкций. Эта операция используется для деталей, требующих сложной геометрии или жестких допусков, поскольку она может давать очень точные результаты. Кластерная штамповка часто используется для таких приложений, как электрические разъемы, кронштейны или фитинги, где точность имеет решающее значение.
д. Прогрессивная штамповка
Прогрессивная штамповка, также известная как прогрессивная штамповка или прогрессивная штамповка, включает в себя использование серии пуансонов и штампов, расположенных в определенной последовательности, для выполнения нескольких операций с металлом за один проход. Металл подается через машину, при этом каждая станция выполняет определенную операцию, такую как штамповка, гибка или формовка. Эта операция идеально подходит для крупносерийного производства, поскольку позволяет производить детали с высоким уровнем точности и эффективности.
e. Nibbling
Жевательная Это специализированный метод штамповки, при котором серия небольших, перекрывающихся ударов используется для постепенного создания контура. В отличие от однократной штамповки, которая зависит от формы штампа, вырубка следует запрограммированной траектории инструмента, что позволяет создавать сложные или неправильные геометрические формы без использования специального инструмента.
Этот метод широко используется в системах координатно-пробивной обработки с ЧПУ и особенно подходит для мелкосерийного производства, прототипирования и деталей нестандартной формы.
Попробуйте Пролеан прямо сейчас!
Сколько стоит штамповка на станке с ЧПУ?
Punching cost depends on tool availability, hit count, sheet utilization, setup and secondary work. Compare the finished-part quotation at the intended quantities rather than assuming punching is always cheaper than laser or waterjet cutting.
Точный объем штамповки металла зависит от нескольких факторов, таких как тип материала, штамп и инструмент, желаемые допуски, требования к отделке и время выполнения заказа.
Если вы хотите узнать точную стоимость, загрузите свой дизайн и Получить предложение с четкой разбивкой затрат.
Стратегии и методы предотвращения ошибок при штамповке металла
Хотя штамповка кажется простой процедурой, она требует применения различных стратегий, позволяющих избежать ошибок, таких как истирание материала, заусенцы на кромках и деформация.
Ниже приведены пять стратегий штамповки, основанные на отраслевой практике.
Избегайте накопления тепла
Plastic deformation during punching can work-harden the material, while friction and repeated cycling can heat tools and contribute to galling. Review lubrication, tool condition, clearance and the punching sequence; work hardening is not simply caused by heat buildup.
Используйте лазерную резку для небольших отверстий
Small-hole feasibility depends on hole diameter relative to sheet thickness, material strength and tool guidance. Compare punching with laser cutting or drilling for the actual feature; a radius-to-thickness rule alone does not select the process.
Удалить заусенцы с кромок после пробивки
Пробитые отверстия могут содержать заусенцы, образующиеся из-за быстрого удара кромок пуансона. Поэтому удаление заусенцев необходимо для поддержания размерной стабильности, безопасности и эстетического вида. К распространённым методам удаления заусенцев относятся пескоструйная обработка, электрополировка и дробеструйная обработка.
Определить мощность штамповочного станка для металла
Estimate punching force from the cut perimeter, thickness and material shear strength. Press selection must also account for stripping force, tooling condition, tool geometry and the machine supplier’s guidance; force and power are different quantities.
Вот формула для расчета силы удара.
A first-order estimate is F = L × t × τ, where L is the cut perimeter, t is sheet thickness and τ is material shear strength. Use consistent units and verify the estimate against the tooling and press requirements.
Партнер с опытным производителем
For finished sheet metal parts, send the drawing, material, thickness, quantity and acceptance requirements for a tooling and route review. Do not assume that a part-supply inquiry includes the sale or delivery of punches and dies.
Промышленное применение штамповки листового металла
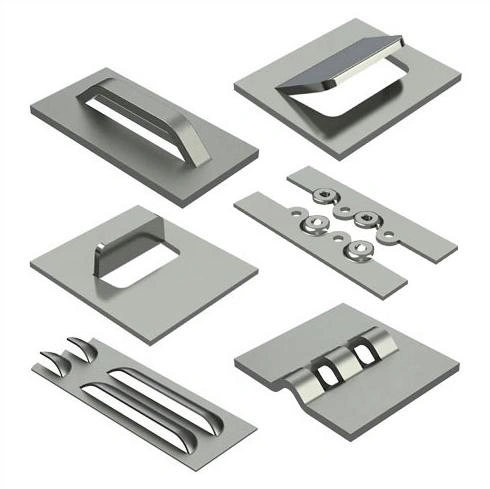
Металлические штампованные детали
Использование методы штамповки металла широко распространены, от простых архитектурных металлических конструкций до изготовление электрических корпусов а также в производстве автозапчастей. Часто она сочетается с другими операциями по обработке листового металла, такими как гибка, лазерная резка и т. д. резка листового металла, чтобы сформировать целые части.
Ознакомьтесь с применение штамповки листового металла в электротехнической, автомобильной, аэрокосмической, архитектурной и бытовой промышленности.
Электротехническая промышленность
Перфорация используется для создания повторяющихся отверстий в электротехнических шкафах для вентиляции, кабельных соединений и монтажных кронштейнов. Например, для перфорированных панелей, вентиляционных решёток, вырезов под разъёмы и кронштейнов для панелей.
Автомобильная промышленность:
Для различных автомобильных деталей из листового металла требуются точные отверстия различной формы. Перфорация металла позволяет создавать точные отверстия с превосходной повторяемостью в различных автомобильных компонентах. Например, в кронштейнах каркаса сидений, теплозащитных экранах, внутренних панелях кузова, отверстиях под клипсы и заклёпки и т. д.
Архитектурная индустрия
С помощью штамповки металла изготавливаются точные отверстия, вырезы и жалюзи на различных архитектурных элементах. Например, перфорированные фасадные панели, акустические панели, облицовка и декоративные элементы.
Бытовая техника
В производстве бытовой техники штамповка листового металла используется для изготовления точных отверстий и сборочных элементов в крупносерийных бытовых приборах. Например, вентиляционных отверстий, монтажных кронштейнов, решётчатых панелей, петель и т. д.
Преимущества штамповки листового металла
В списке ниже перечислены преимущества штамповки металла при изготовлении листового металла:
- Высокая скорость производства: Системы ЧПУ автоматизируют перемещение пуансона, подачу и последовательность пробивки, тем самым повышая скорость пробивки.
- Dimensional control: Achievable hole size and location depend on material, tooling, clearance, pattern and agreed inspection conditions.
- Повторяемость: Пробивка отверстий в листовом металле обеспечивает высокую повторяемость благодаря использованию автоматизации.
- Затрат и выгод: Несмотря на то, что оснастка требует значительных первоначальных затрат, штамповка на станках с ЧПУ экономически эффективна для средне- и крупносерийного производства.
- Material selection: Confirm the exact sheet grade, thickness, strength and finish against the part geometry and available tooling.
Недостатки штамповки листового металла
Ниже приведен список недостатков штамповки металла при изготовлении листового металла:
- Feature scope: Ordinary piercing creates openings. Louvers, embossing or extruded holes require compatible forming tools and a suitable machine; their availability must be confirmed.
- Tooling investment: Existing tools may suit some shapes; custom tools and trials add cost. Compare the actual route at the requested quantities.
- Потери материала: При этом образуется относительно больше отходов, чем при других методах: чем больше отверстие, тем больше потери материала. Однако отходы можно переработать.
- Соображения безопасности: Процесс штамповки требует соблюдения строгих мер безопасности как для операторов, так и для рабочего пространства.
Штамповка металла против вырубки
Основное различие между штамповкой и вырубкой заключается в том, что вырубаемый профиль (заготовка) при штамповке является желаемой деталью, тогда как при штамповке он считается браком. Пуансон проектируется с профилем, соответствующим размеру и геометрии требуемой детали, которая ударяет металлический лист по вырубной матрице, прорезая материал.
В таблице ниже представлено краткое сравнение штамповки и вырубки:
| Характеристика | Металлическая штамповка | гашение |
| Разработка | Это предполагает удаление местного материала для создания отверстия. | Он вырезал целую часть из листа в качестве заготовки. |
| Результат | Лист с дырками и его обрезки | Отделенные части; отходы – это обрезки |
| Отказоустойчивость | Умеренная толерантность и часто необходимость вторичной обработки | Depends on tooling, material, clearance and inspection |
| Инструменты | Простые штампы и высокоскоростное производство | Плашки похожи, но может потребоваться их демонтаж. |
Штамповка металла против лазерной резки
В процессе лазерной резки используется высокосфокусированный лазерный луч, который точно воздействует на лист, расплавляя материал и создавая отверстия и другие элементы. Система ЧПУ управляет движением лазерной головки.
Лазерная резка offers programmable contour flexibility without a dedicated shape-specific cutting die. Edge condition, thermal effects, material, feature geometry and quantity still need review; there is no universal tolerance or cost advantage.
Штамповка и перфорация металла
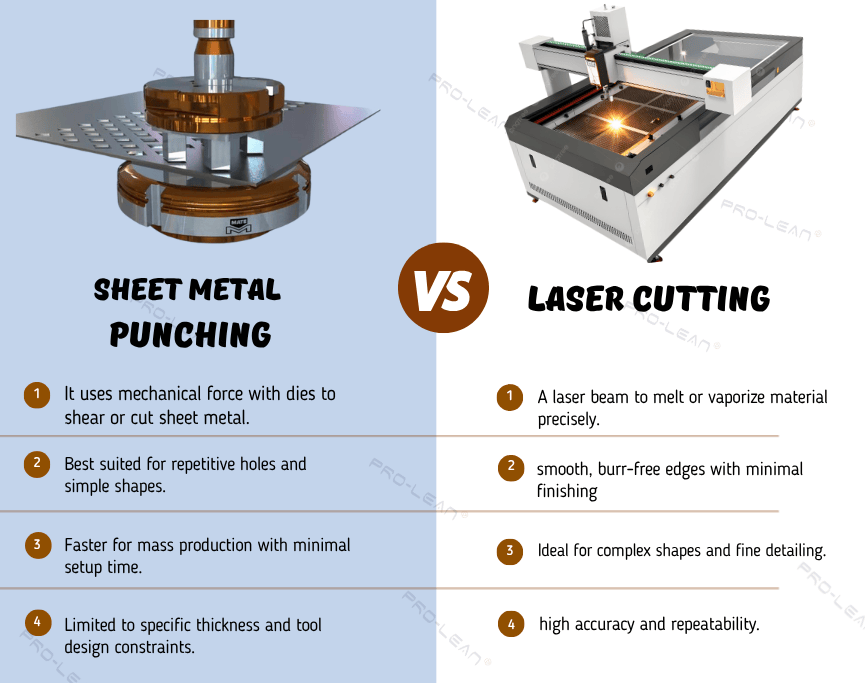
Штамповка против лазерной резки
Штамповка является частью штамповки; она последовательно комбинируется с различными другими методами обработки металлов давлением для изготовления сложных деталей из листового металла.
Что такое штамповка? Это процесс формовки листового металла, включающий пробивку, резку, гибку, глубокую вытяжку и другие операции. Штамповка же предназначена только для создания отверстий и выполнения соответствующих элементов.
Давайте посмотрим на сравнительную таблицу штамповка против штамповки ниже:
| Характеристика | Металлическая штамповка | Штамповка металла |
| Операции | Только резка | Комбинированная резка и формовка |
| Цель | Создание отверстий в листе | Изготавливать готовые или фасонные детали |
| Инструменты | Простой пуансон и матрица | Прогрессивные или составные штампы |
| Результат | Перфорированный лист | Сформированный компонент |
| Многогранность | Низкий | Высокий |
| Стоимость | Tooling cost depends on the shape and available tools | Compare dedicated tooling, setup and finished-part price |
Подведение итогов
Несмотря на кажущуюся простоту, пробивка металла — универсальная операция при изготовлении листового металла. Она широко применяется в различных отраслях промышленности для создания точных отверстий, вырезов, пазов, проколов и других подобных элементов. Благодаря этому процесс пробивки обеспечивает повторяемость, высокую скорость и экономическую эффективность при крупносерийном производстве.
Кроме того, для достижения высококачественных результатов необходимо обеспечить использование правильного типа пробивных прессов, надлежащего инструмента и тщательное выполнение процесса.
Для дополнительной информации, Свяжитесь с нами и поговорите с инженером.
Часто задаваемые вопросы (FAQ)
Что такое штамповка листового металла?
Штамповка — это процесс изготовления металлических деталей, при котором пуансон продавливает листовой материал в матрицу, высекая отверстия или формы.
Какие существуют типы пробойников для листового металла?
К распространенным типам пробивных штампов для листового металла относятся плоские пробивные штампы, выбивные пробивные штампы, вытяжные пробивные штампы, составные пробивные штампы и пробивные штампы последовательного действия.