
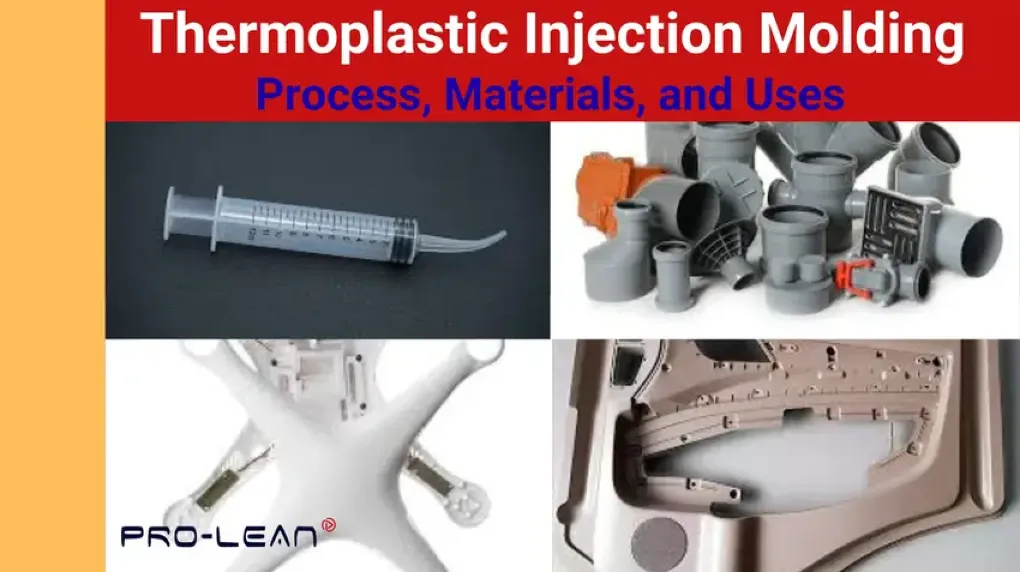
 Литье термопластов под давлением
Литье под давлением термопластов — один из самых популярных процессов литья под давлением термопластов, позволяющий создавать сложные, адаптируемые конструкции из этого материала для различных отраслей промышленности. литье под давлением Это включает в себя сложную механическую систему и хорошо подходит для массового производства. Как и в типичном инженерном процессе, процесс литья пластмасс под давлением начинается с подготовки материала, проходит через различные этапы производства и завершается последующей обработкой.
В распоряжении производителя могут быть термопласты ABS, PC, PE, PP и PS. Каждый из них обладает уникальными свойствами, которые могут влиять на эффективность деталей в проекте. Но, обратившись в компанию, предоставляющую услуги литья под давлением, вы легко справитесь с этим, казалось бы, сложным процессом.
В этой статье представлен исчерпывающий обзор процесса литья под давлением термопластов. Далее вы найдете информацию о применимых термопластах, этапах процесса, сравнении с другими процессами и промышленном применении данного метода.
Что такое литье термопластов под давлением?
Технология литья под давлением термопластов является распространенным производственным процессом для этой категории пластмасс, который включает в себя нагрев материала до пластичного состояния. Затем под давлением материал впрыскивается в полость пресс-формы.
Форма пресс-формы формируется в соответствии с требуемым изделием. После охлаждения и затвердевания материал из пресс-формы удаляется. Изделие можно использовать в исходном виде или подвергнуть последующей обработке для улучшения эстетики и функциональности.
Процесс литья термопластов под давлением
Процесс литья под давлением термопластов включает в себя подготовку материала, плавление, впрыскивание, охлаждение/затвердевание, извлечение и последующую обработку.
Подготовка материала
Пластиковые гранулы подготавливаются и помещаются в бункер. Нагревательный барабан начинает нагревать гранулы.
Плавление:
В цилиндре находится возвратно-поступательный шнек, который усиливает нагрев и сдвиговые усилия, воздействующие на материал. Это обеспечивает равномерность процесса плавления.
Впрыск
Расплавленный материал под давлением подается в полость формы, обеспечивая формирование даже мельчайших деталей конструкции.
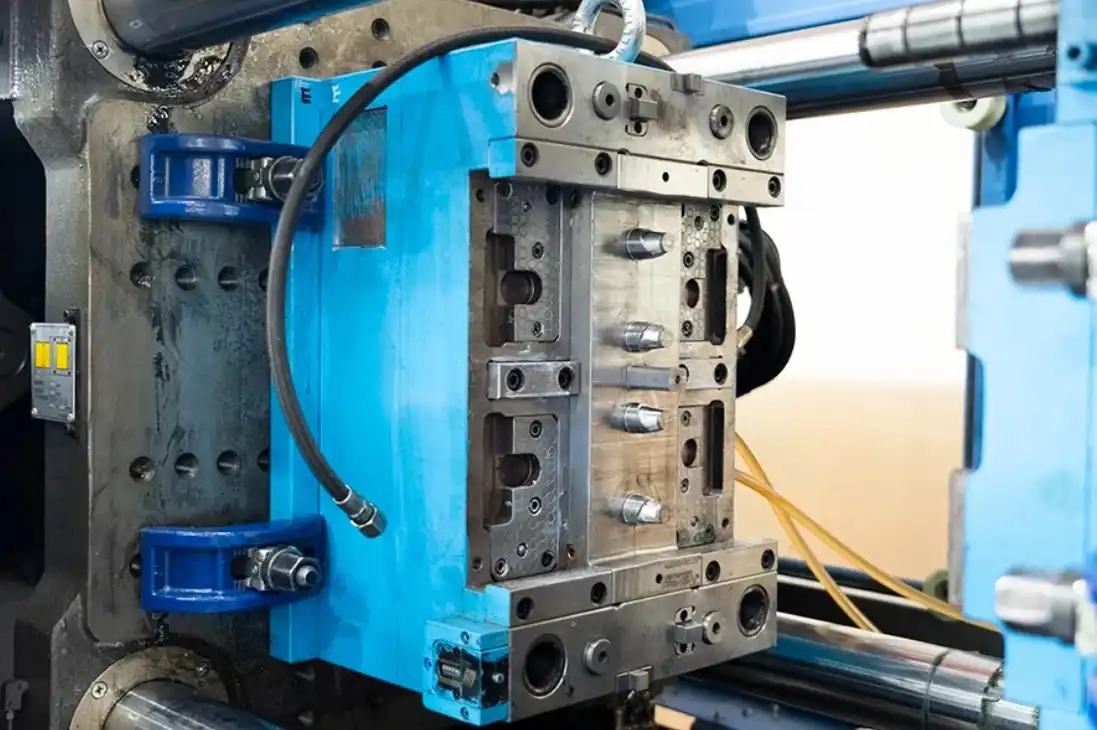 Термопластавтомат
Охлаждение/Затвердевание
После завершения впрыска расплавленный материал охлаждается в контролируемых условиях. По мере затвердевания он принимает форму пресс-формы. Пресс-формы оснащаются системами охлаждения с регулируемой температурой, что позволяет сократить время цикла и уменьшить количество дефектов.
выбрасывание
Процесс формования завершается, когда деталь затвердевает. Выталкивающие штифты помогают извлечь деталь из формы. Любые остатки материала, такие как литники и литники, удаляются с детали.
Постобработка
На заключительном этапе выполняются процессы, улучшающие эстетику и функциональность детали. Наиболее распространенными из них являются тампонная печать, лазерная маркировка и обычная печать.
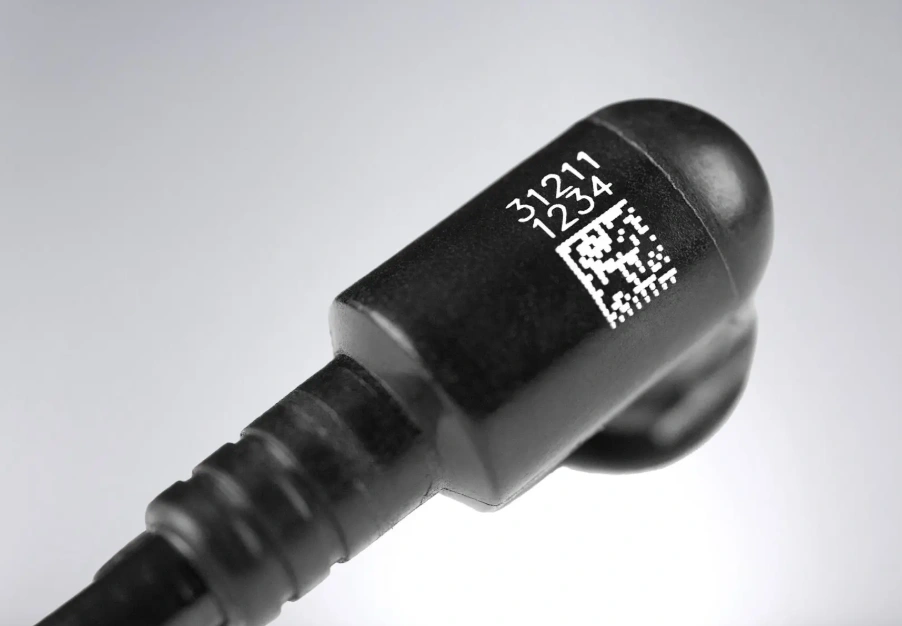 Пластиковая деталь с лазерной маркировкой
Поверхностная обработка термопластичных материалов при литье под давлением
Деталь из термопластика, изготовленная методом литья под давлением, считается неполной без финишной обработки поверхности. У производителей есть два варианта – прямое текстурирование и финишная обработка поверхности после формования.
Прямое текстурирование – В данном случае формовочный инструмент поставляется с необходимой обработкой поверхности. Категории обработки поверхности включают матовую, текстурированную, глянцевую и полуглянцевую. Текстурирование осуществляется в соответствии с двумя стандартами: VDI 3400 и SPI.
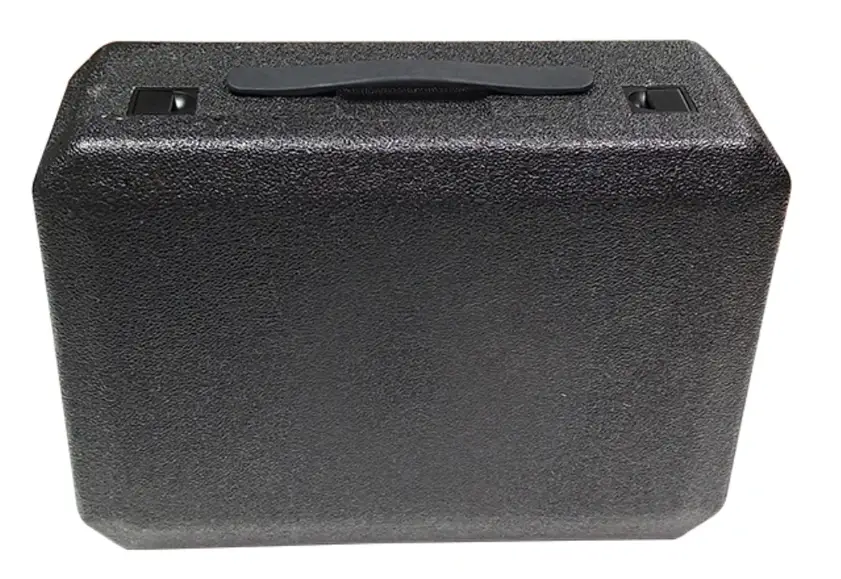 Прямое текстурирование на пластиковой коробке
Текстурирование после формования – Производитель также может нанести текстуру после формовки. Популярные варианты включают гальваническое покрытие, лазерную гравировку, покраску распылением и тампонную печать.
Распространенные типы термопластов для литья под давлением
К наиболее распространенным пластмассам, пригодным для литья под давлением, относятся акрилонитрилбутадиенстирол (ABS), этиленвинилацетат (EVA), ударопрочный полистирол (HIPS) и поликарбонат (PC).К другим относятся полиэтилен (PE), полиэтилентерефталат (PET), полипропилен (PP), полистирол (PS), поливинилхлорид (PVC), термопластичные эластомеры (TPE) и термопластичный полиуретан (TPU).
Акрилонитрилбутадиенстирол (АБС / ABS):
В состав терполимера входят акрилонитрил, бутадиен и стирол. Каждый из этих мономеров придает материалу отличительные характеристики. Их молекулярные структуры показаны ниже.
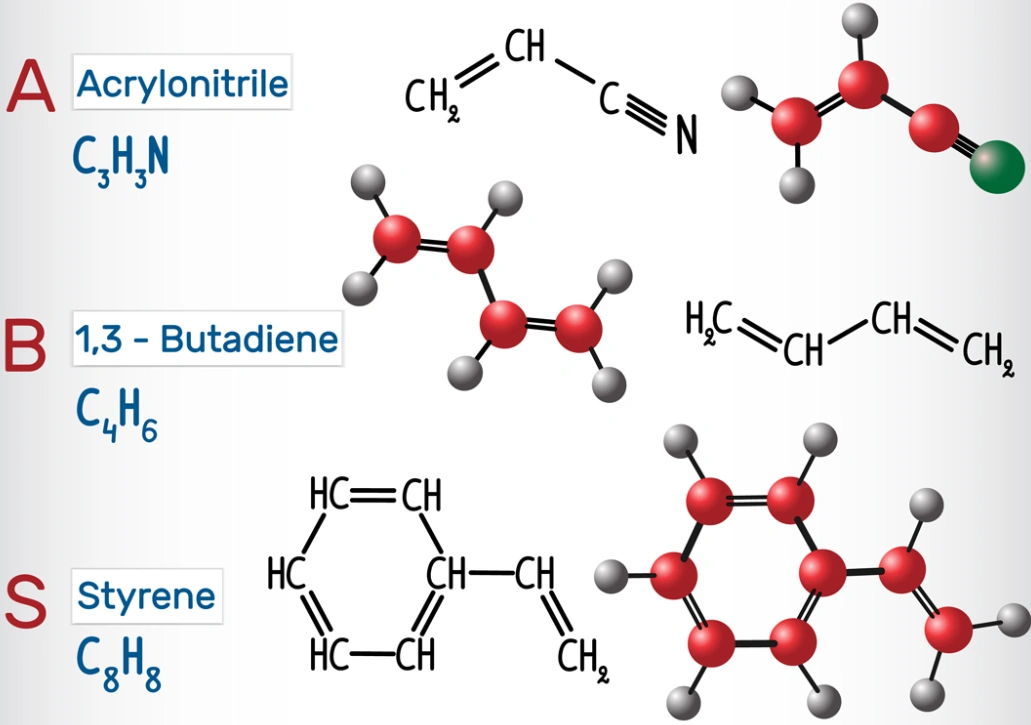 Мономеры АБС
ABS ценится за сбалансированное сочетание эстетической привлекательности, жесткости и прочности. Детали, изготовленные методом литья под давлением из этого материала, широко используются в игрушках, бытовой электронике и медицинских приборах.
Этиленвинилацетат (EVA)
Эта термопластичная смола производится из мономеров этилена и винилацетата. Она отлично подходит для изготовления спортивных изделий, в том числе подошв для обуви. Главные преимущества этого материала — гибкость и амортизация.
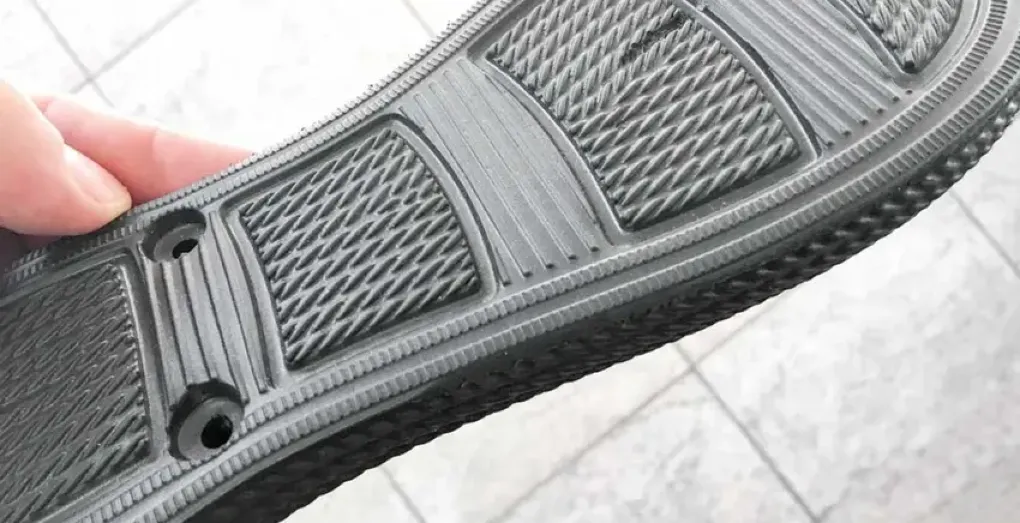 Подошва обуви из ЭВА
Ударопрочный полистирол (HIPS)
Помимо экономичности, HIPS также обладает ударопрочностью, долговечностью и универсальностью. Доступны различные марки, от HIPS 7055 до HIPS 7240. Среди изделий из этого материала — косметические футляры, детали приборных панелей автомобилей и медицинские диагностические лотки.
Поликарбонат (ПК):
Благодаря превосходной прочности, оптической прозрачности и ударопрочности, поликарбонат является одним из самых популярных термопластов для процессов литья под давлением.
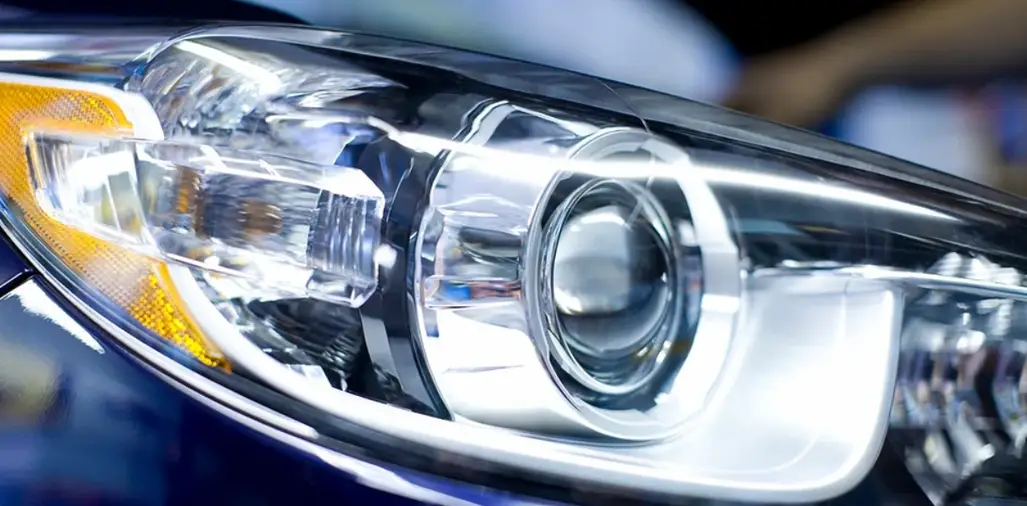 Автомобильная фара, изготовленная методом литья под давлением из поликарбоната.
Полиэтилен (ПЭ)
Это еще один широко используемый вид пластика. Высокоточные термопластичные детали предпочтительны благодаря своей экономичности, прочности, химической стойкости, устойчивости к атмосферным воздействиям и гибкости конструкции.
Полиэтилентерефталат (ПЭТ)
Стабильность размеров ПЭТ, безопасность для пищевых продуктов, прочность и прозрачность являются важными свойствами для различных компонентов. В области литья под давлением из него изготавливают бутылки для напитков, автомобильные детали и пищевые контейнеры.
Полипропилен (ПП / PP):
Полипропилен (ПП) экономически выгоден и прост в обработке. Он используется для производства долговечных деталей, таких как автомобильные бамперы, шлемы для верховой езды, рукоятки инструментов и хирургические инструменты.
Полистирол (ПС)
Легкость обработки, жесткость и прозрачность полистирола делают этот термопластик популярным среди многих промышленных пользователей. Производители используют этот пластик для изготовления различных прецизионных термопластичных деталей, включая кухонную утварь, упаковочные материалы, игрушки и строительные изоляционные материалы.
Поливинилхлорид (ПВХ)
Литье ПВХ под давлением позволяет создавать широкий спектр атмосферостойких, химически стойких и универсальных компонентов. Этот пластик предпочтительно используется в производстве сантехнических деталей, автомобильных компонентов, бытовой техники и медицинских изделий.
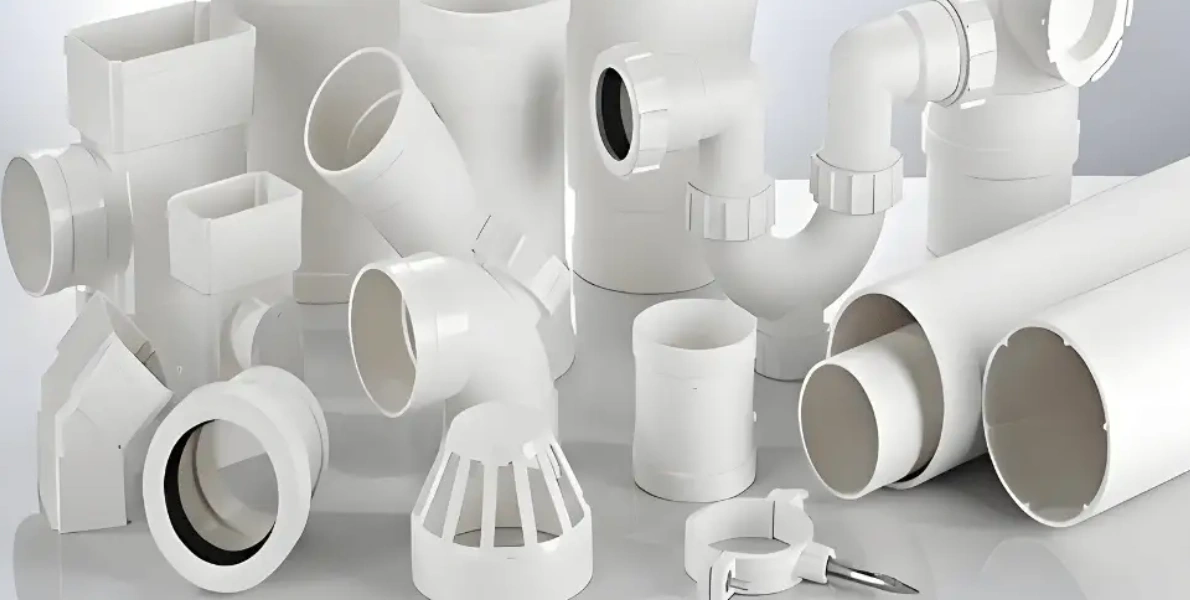 Сантехническая арматура из ПВХ
Термопластические эластомеры (TPE)
Термопластичные эластомеры (ТПЭ) сочетают в себе технологические возможности термопластов и гибкость эластомеров. К распространенным материалам из ТПЭ относятся медицинские изделия, обувь, корпуса электрических вилок и элементы отделки салона автомобилей.
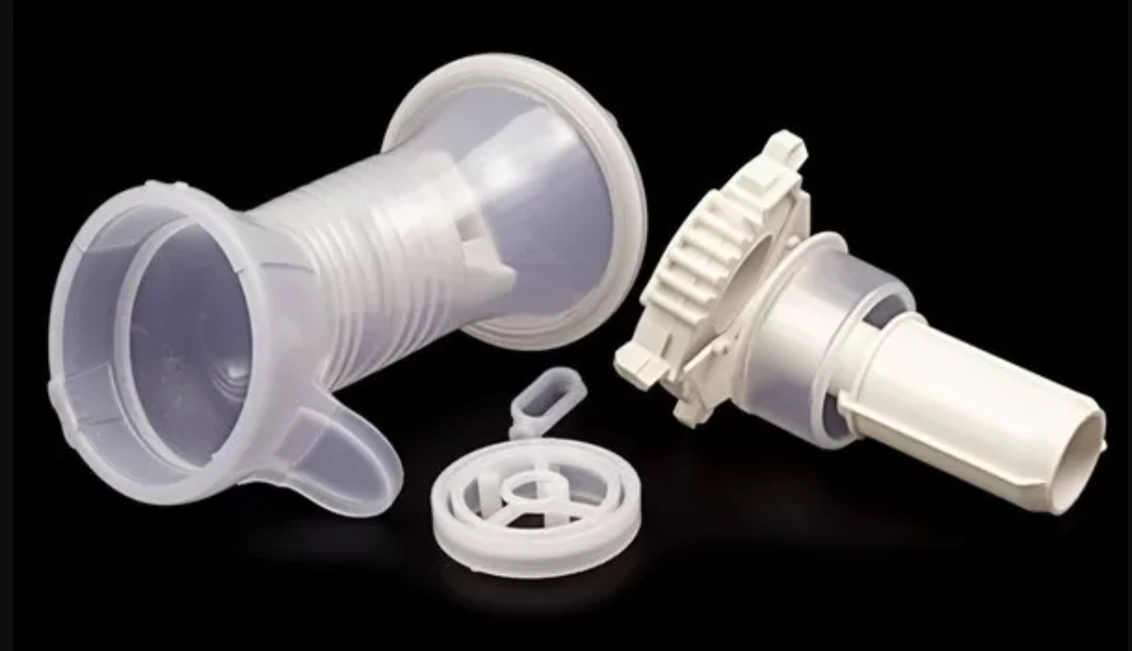 медицинские изделия из ТПЭ
Термопластичный полиуретан (ТПУ)
Одной из главных причин популярности литья под давлением термопластичного полиуретана является высокая гибкость материала. Кроме того, термопластик обладает износостойкостью, прочностью и химической стойкостью. Детали из термопластичного эластомера, изготовленные методом литья под давлением, широко используются в таких областях, как чехлы для рулевых колес, медицинские катетеры, ремешки для часов и чехлы для телефонов.
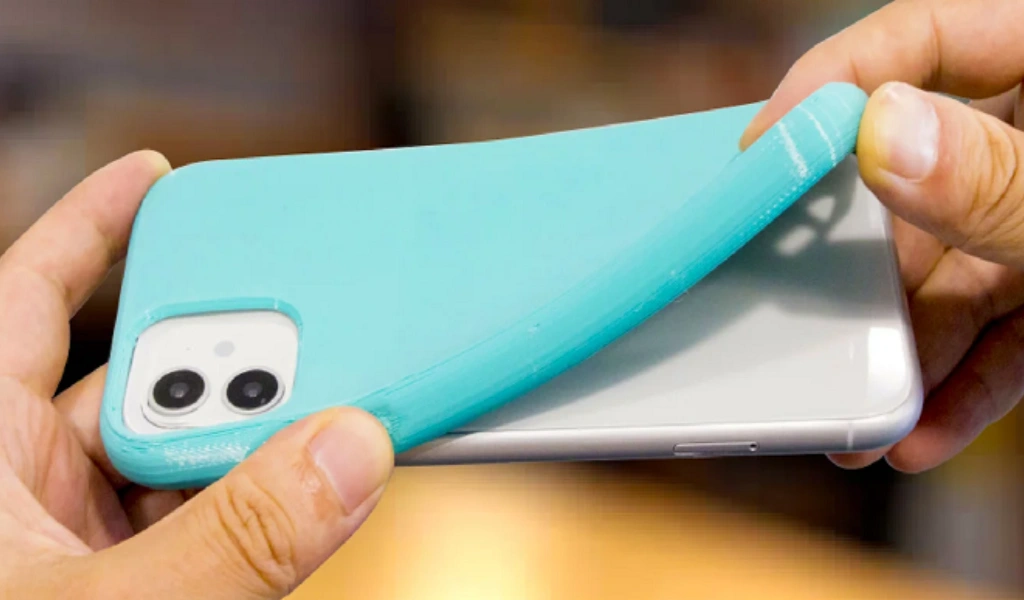 Чехол для мобильного телефона из ТПУ
Почему термопласты подходят для литья под давлением – влияние свойств на процесс.
Ряд свойств делает термопласты идеальными для производства пластиковых деталей методом литья под давлением: прочность, точность, термостойкость, возможность вторичной переработки и универсальность материала. Детали, изготовленные методом литья под давлением, прочнее деталей, напечатанных на 3D-принтере. Это объясняется однородностью изделия и его высокими механическими свойствами.
Еще одно ключевое преимущество термопластов в литье под давлением — их точность. Эта стабильность очень полезна в массовом производстве. Такая эффективность также имеет решающее значение для минимизации отходов материала. PAI (полиамидоимид) и PEEK (полиэфирэфиркетон) — примеры термостойких термопластов, широко используемых в деталях, изготовленных методом литья под давлением. Под термостойкостью понимается возможность непрерывного использования этих пластмасс при температурах до 260 °C.
В последние годы переработка пластика, полученного методом литья под давлением, приобрела большую популярность. Даже несмотря на некоторую изменчивость характеристик переработанного пластика, эта технология остается привлекательной для многих предприятий. Кроме того, для снижения этой изменчивости доступны системы контроля давления внутри полости пресс-формы.
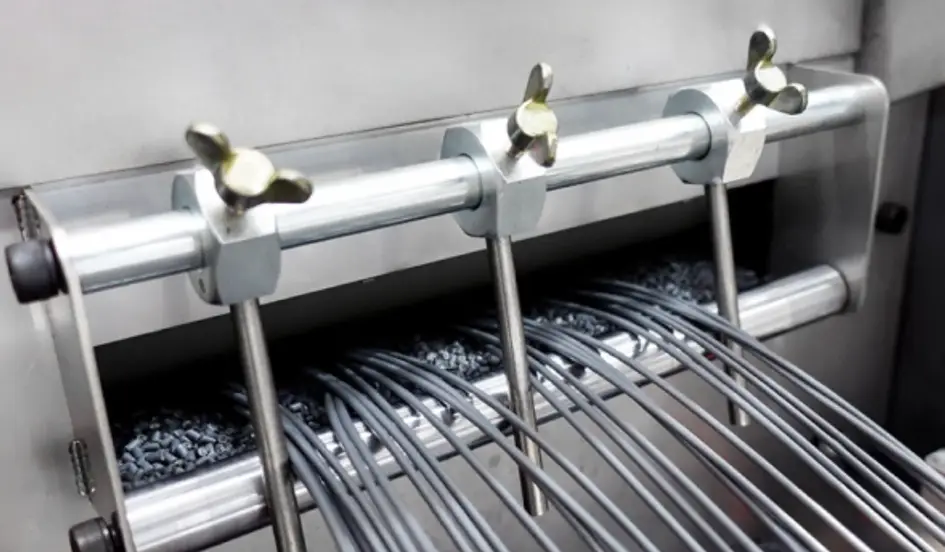 Переработка пластика – этап гранулирования
Также привлекательной является вариативность материалов, из которых изготавливаются термопласты для литья под давлением. Этот метод позволяет использовать широкий спектр материалов, как показывает приведенный выше список формуемых термопластов.
Ограничения литья термопластов под давлением
Наиболее существенным потенциальным ограничением термопластичного литья под давлением является высокая первоначальная стоимость процесса. Это в краткосрочной перспективе. В долгосрочной перспективе вступают в игру некоторые факторы, которые делают этот процесс оправданным, особенно при больших объемах производства.
Они включают в себя;
- Высокая точность
- Экономичность
- Минимальные отходы материала
Поинтересуйтесь у производителя, какие методы он использует для обеспечения соответствия деталей, изготовленных методом литья под давлением, проектным требованиям.
Выбор подходящего термопластика для литья под давлением
Каждый термопластик ведет себя по-разному в термопластичных процессах и используется для изготовления готовых изделий. Факторы, которые необходимо учитывать при выборе подходящего термопластика. материал для литья под давлением Включать требования проекта, процесс литья под давлением, стоимость и экологичность.
Требования к проекту – Здесь вы можете задать такие вопросы, как: «Какова основная функция деталей, изготовленных методом литья под давлением? Это эстетика или прочность? Вам нужен химический состав или…» термостойкий полимер?
Каждый ответ на вопрос может указывать на конкретный тип высокоточного термопластичного материала.
Процесс литья под давлением – Следующий важный аспект – сам процесс литья под давлением. Для каждого материала важны такие параметры, как температура, время охлаждения и состояние поверхности. Согласование свойств материала с требованиями процесса имеет решающее значение для общей эффективности процесса.
Стоимость – Как и в любом другом производственном процессе, бюджет влияет на тип обрабатываемого материала. Пластмассы, пригодные для литья под давлением, делятся на разные ценовые категории: одни относятся к премиум-сегменту, другие – к бюджетному.
Стабильность – Еще один фактор, популярность которого быстро растет, – это устойчивое развитие. Экологичные методы становятся центральным элементом деятельности многих предприятий. В некоторых случаях приоритет может отдаваться перерабатываемым термопластикам или материалам, использующим возобновляемые источники энергии.
Термопластичное и термореактивное литье под давлением
Главное различие заключается в поведении этих двух типов пластмасс при нагревании и охлаждении. В термопластах не происходит химического отверждения. Вместо этого материалы просто охлаждаются и затвердевают. Термопласты можно нагревать и охлаждать многократно без потери функциональности. Напротив, термореактивные пластмассы при литье под давлением подвергаются химическому отверждению или сшиванию. Эта реакция необратима; пластик затвердевает навсегда.
Литье под давлением термопластов против других методов литья
Для большей наглядности литье под давлением термопластов можно также сравнить с компрессионным формованием, выдувным формованием и ротационным формованием.
Компрессионное формование – Компрессионное формование в основном применяется для термореактивных пластмасс. Оно предполагает сочетание давления и тепла для придания формы пластику. Литье под давлением термопластов позволяет изготавливать более сложные и детализированные изделия.
Выдувное формование – В то время как литье под давлением в основном используется для изготовления сплошных изделий, выдувное формование позволяет изготавливать полые изделия. Кроме того, литье под давлением обеспечивает более высокую точность.
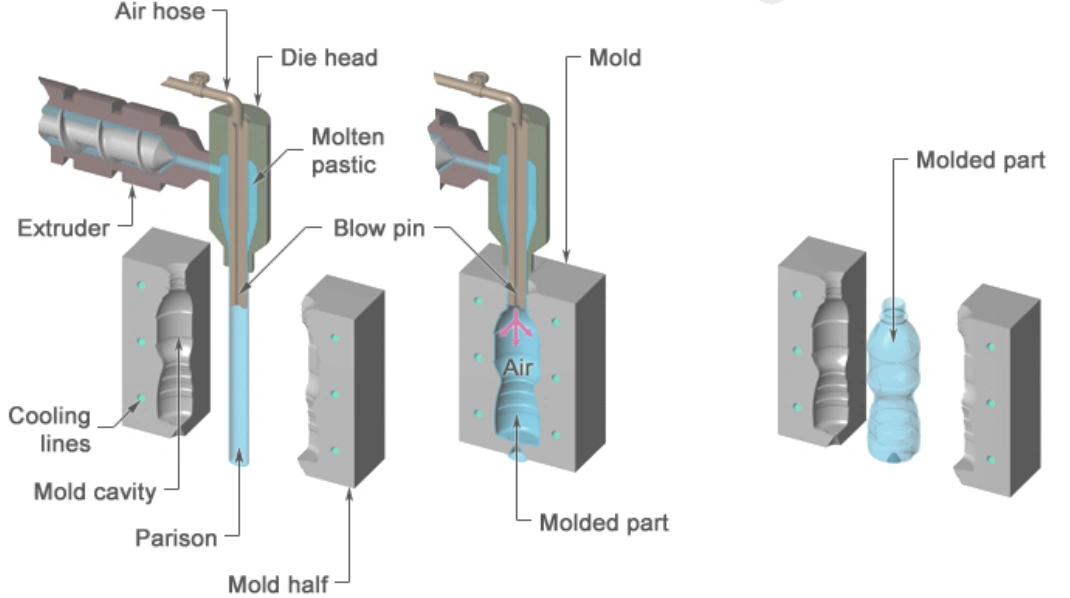 Выдувное формование пластика
Ротационное Литье – Ротационное формование позволяет производить крупные полые детали. Сложность процесса при этом меньше, чем при литье под давлением. Также этот метод не идеален для массового производства.
Для чего обычно используются термопластичные детали?
Что касается применения деталей из термопластичных полимеров, изготовленных методом литья под давлением, то это автомобильная промышленность, производство игрушек, медицинская промышленность, бытовая электроника и упаковка. Высокоточные термопластичные детали также широко используются в садовом оборудовании и строительстве, среди прочих областей.
Автомобильная – Корпуса, резервуары, бамперы, компоненты приборной панели
Игры и сопутствующие товары – Головоломки, игрушки, дроны
Мед – Диагностические корпуса, хирургические компоненты, одноразовые шприцы
Потребительская электроника: – Разъемы для аккумуляторов, крышки для компьютеров и смартфонов
Упаковка – Контейнеры для продуктов питания, крышки для бутылок с напитками, косметическая упаковка
Строительство – Сантехнические детали и фитинги, оконные рамы, изоляционные материалы.
Типы пресс-форм и оснастка, используемые для литья термопластов под давлением.
Для термопластичных процессов производители используют различные типы пресс-форм и оснастки. В этих процессах постоянно используются следующие типы пресс-форм и оснастки.
Компоненты машин для литья полимеров под давлением
К основным компонентам литьевой машины относятся зажимной узел, сопло и шнек, цилиндр и бункер, а также пресс-форма и выталкивающее устройство.
Зажимной блок – Это обеспечивает герметичность формы при интенсивном давлении, возникающем в процессе формования.
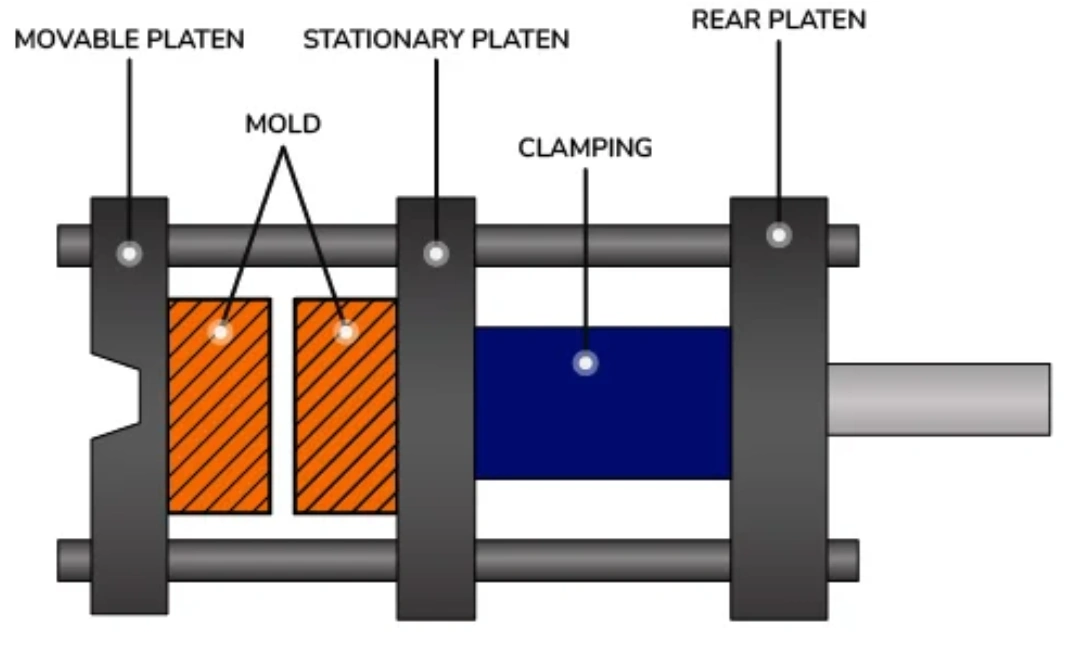 Зажимной блок
Сопло и винт – Эта система впрыскивает расплавленный термопластичный материал в форму и помогает поддерживать равномерное плавление.
Бочка и бункер – Эти два компонента в совокупности вводят гранулы в систему и расплавляют их.
Пресс-формовочный и выталкивающий блок – Пресс-форма определяет форму детали, а выталкиватель извлекает готовое изделие после охлаждения и затвердевания.
Типы пресс-форм для литья пластмасс под давлением
Вот некоторые типы пресс-форм, которые можно встретить в процессе литья пластмассовых деталей под давлением:
- Одногнездные формы – Это самые простые и распространенные типы пресс-форм. Они идеально подходят для изготовления прецизионных деталей или мелкосерийного производства, поскольку позволяют изготавливать только одну деталь за цикл.
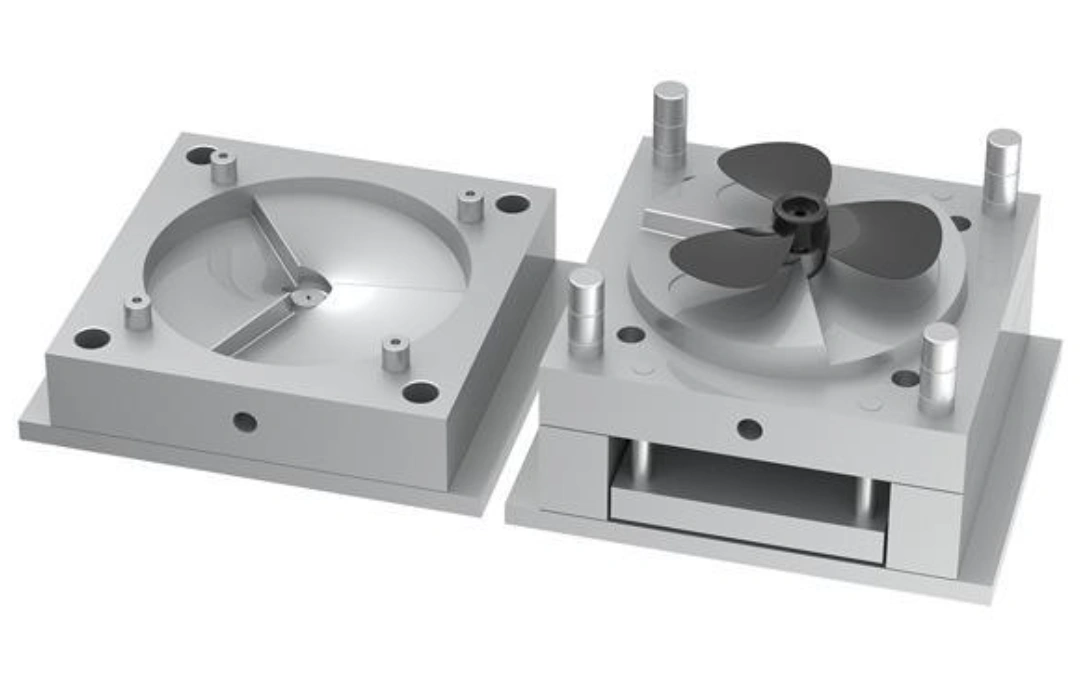 Одногнездная пресс-форма
- Формы с несколькими полостями – Многогнездные пресс-формы также очень популярны, в основном потому, что позволяют производить несколько деталей за один цикл. Они отличаются высокой экономической эффективностью.
- Холодноканальные формы – Такие пресс-формы также широко применяются, особенно для мелкосерийного и среднесерийного производства.
- Горячие каналы – Такие пресс-формы подходят для средне- и крупносерийного производства. Их преимущество заключается в устранении отходов литниковой системы и возможности сокращения времени цикла.
- Семейные формы – Хотя эти пресс-формы используются не так широко, они также позволяют производить множество различных деталей за один цикл. Они идеально подходят для изготовления деталей для сборочных узлов.
- Вставить формы – Это специализированная категория пресс-форм. Она объединяет предварительно установленные компоненты, сокращая время изготовления.
- Формы для прототипов – Поскольку эти пресс-формы предназначены для мелкосерийного производства и тестирования, их обычно изготавливают из более доступных материалов, например, из алюминия.
- Двухкомпонентные (многокомпонентные) формы – Двухкомпонентная пресс-форма позволяет впрыскивать различные типы материалов или краски разных цветов. Она наиболее предпочтительна для цельнолитых деталей.
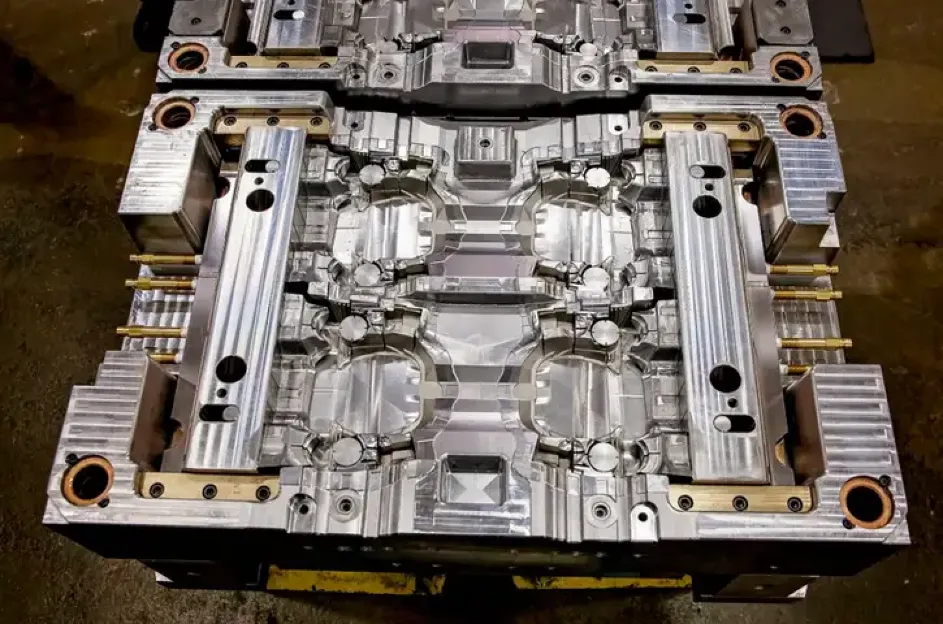 Двухкомпонентная литьевая форма
- Отвинчивание форм – Это еще один специализированный класс пресс-форм. Производителям нужны такие пресс-формы для изготовления крышек и других резьбовых деталей.
- Стек формы – Эта технология изготовления пресс-форм встречается редко. Однако она необходима, когда требуется разместить несколько вертикально расположенных линий разъема. Она обеспечивает высокую производительность, но высокая стоимость и сложность могут стать препятствием.
Устранение распространенных проблем при литье термопластов под давлением
Вот некоторые распространенные проблемы, включая следы пригорания, избыток материала, деформацию, усадочные раковины и неполное заполнение при литье термопластов под давлением, а также способы их устранения.
| Проблема литья под давлением | Описание/Причина | средство |
| Следы от ожогов | Деталь изнашивается из-за слишком высокой температуры или попадания воздуха внутрь. | Снижение температуры плавления и улучшенная вентиляция |
| Избыточный материал | Линии разъема высвобождают часть расплавленного материала. | Улучшенная центровка и зажим. Минимизирован износ. |
| Искажение | Внутренние напряжения и неравномерное охлаждение | Свести к минимуму колебания толщины стенок и оптимизировать каналы охлаждения. |
| Отметки раковины | Неравномерная усадка вдоль более толстых участков | Равномерная конструкция стенок и правильное давление уплотнения. |
| Неполное заполнение | Причиной являются холодная форма, низкое давление впрыска или недостаточное расплавление. | Правильная регулировка давления и температуры. |
Ключевые параметры литья термопластов под давлением
Далее изложены основные параметры процесса литья термопластов под давлением;
Температура расплава – Это температура расплавленного термопластика.
Температура пресс-формы – Именно температура пресс-формы влияет на усадку, время цикла и скорость охлаждения.
Давление впрыска – Давление впрыска выталкивает расплавленный термопластик в форму.
Удерживающее давление – Это давление прикладывается после этапа впрыска, чтобы помочь сохранить размеры детали и компенсировать усадку.
Время охлаждения – Время охлаждения – это время, необходимое для затвердевания детали.
Скорость впрыска – Это скорость термопластической инъекции.
Противодавление – Это давление, которому подвергается термопластик в цилиндре.
Скорость вращения шнека – Это относится к скорости вращения винта.
Сила зажима – Именно эта сила удерживает форму закрытой.
Размер выстрела – Это количество впрыскиваемого термопластика. Оно должно соответствовать размеру пресс-формы.
Температура сопла – Температура сопла измеряется на входе в пресс-форму.
Скорость и сила выброса – Эти два параметра помогают извлечь деталь из пресс-формы.
Время жительства – Это время, которое термопластик проводит внутри нагретого цилиндра.
Заключить
Как показано в этой статье, литье под давлением термопластов является важнейшим методом промышленного производства. В нем используются специфические материалы и процессы, а конечная продукция представляет собой высококачественные изделия для различных отраслей промышленности. Но помните, что универсальность, экономичность и точность этого процесса могут быть реализованы только при правильном подходе. Ключевым элементом этой стратегии является сотрудничество с командой экспертов, способных поддержать проекты по литью под давлением.
Услуги литья под давлением Они предназначены для предприятий, занимающихся производством потребительских товаров, промышленного оборудования, электротехнического и электронного оборудования, а также медицинских изделий. Свяжитесь с нами сегодня.
FAQ
Что лучше: пластик или термопластик?
Термопласты — это широкая категория пластмасс, поэтому данное сравнение может быть неприменимо. Однако термопласты широко используются в литье под давлением, поскольку их легко расплавить и придать им новую форму для изготовления деталей.