
«Сварка играет важную роль при изготовлении деталей из листового металла. Незначительная небрежность в выборе метода сварки и предполагаемого материала может ослабить соединение и добавить дополнительные расходы в бюджет, тем самым увеличивая время проекта по изготовлению детали и отрицательно влияя на общую производительность и прибыльность».
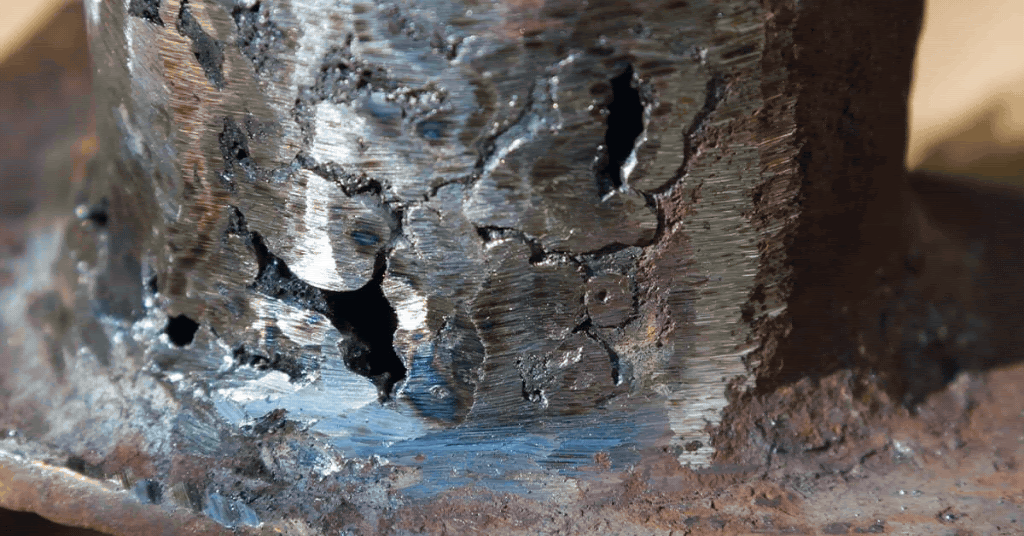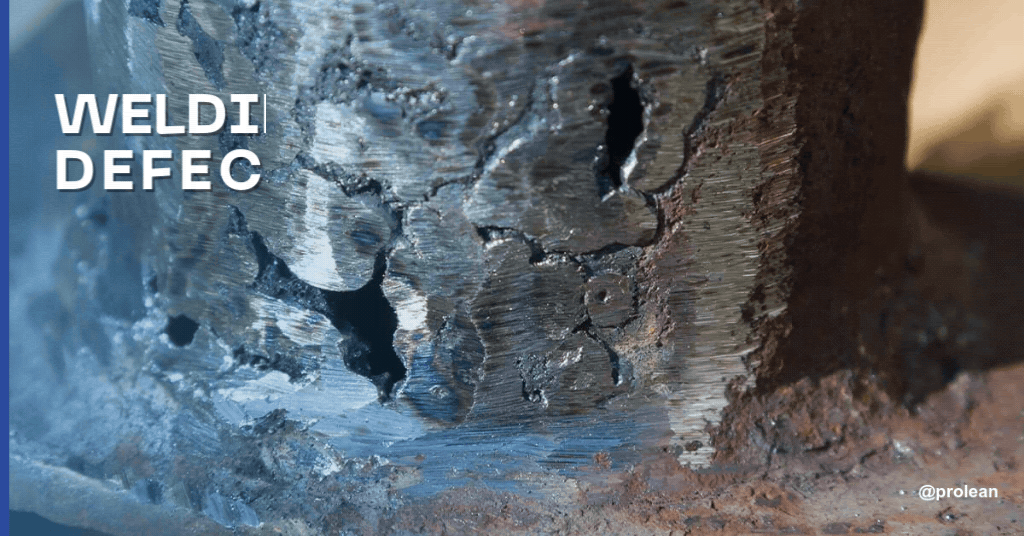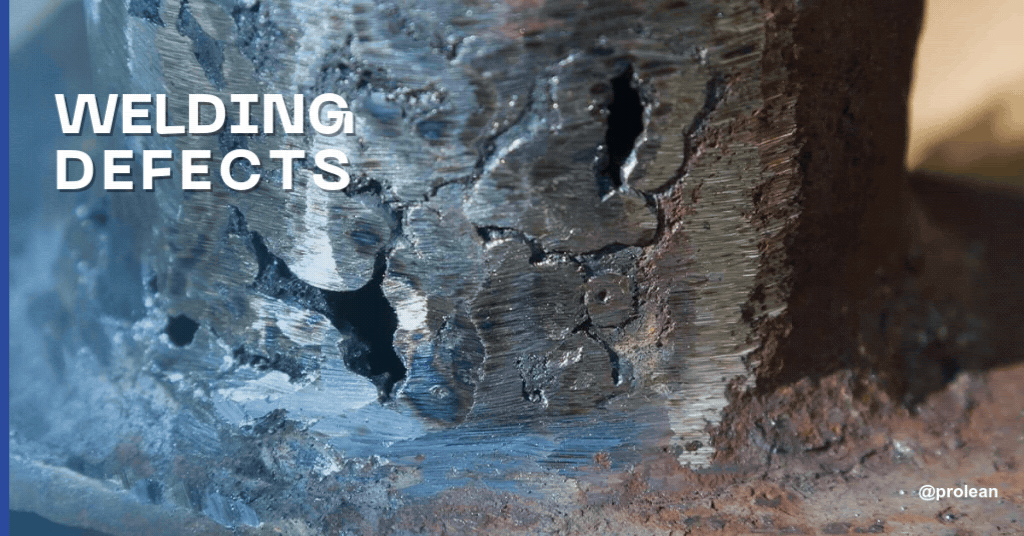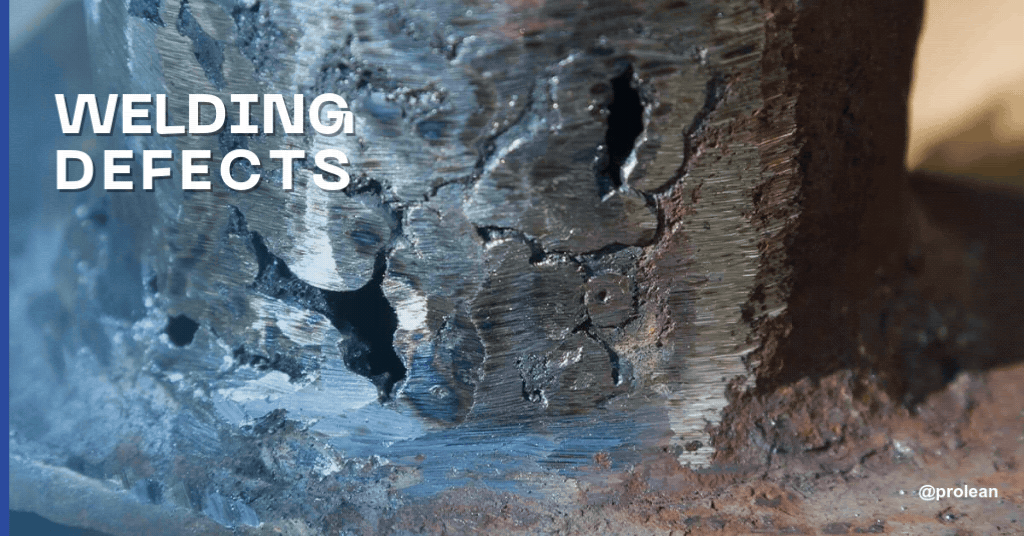
Дефекты сварки Это может представлять опасность для конструкций любого размера, будь то гигантское колесо обозрения или небольшая заготовка. сварка листового металла, Эти плохие сварные швы Возникают из-за неправильной сварки и могут ухудшить качество сварного шва. Не все разрывы обязательно являются дефектами; однако, если они достаточно велики, чтобы инспектор мог их увидеть, они считаются дефектами. Сварщики стараются избегать этих дефектов, чтобы минимизировать потери и получить наилучшие оптимальные сварные швы. Сварные швы не следует отвергать; сварщики должны понимать разные нарушения сварки, их причины и способы их предотвращения.
Сообщение в блоге четко объясняет, что такое ЧПУ. дефекты обработки есть и как их можно избежать.
Почему это важно для предотвращения дефектов?
Дефекты сварки, такие как горячая или холодная сварка, непроплавление при литье или некачественные сварные швы, приводят к значительным простоям и необходимости доработки деталей. Поэтому понимание различных дефектов сварки, их причин и профилактических мер для предотвращения деформации металла может помочь в создании высококачественных деталей или изделий.
Попробуйте Пролеан прямо сейчас!
Что такое дефект сварного шва?
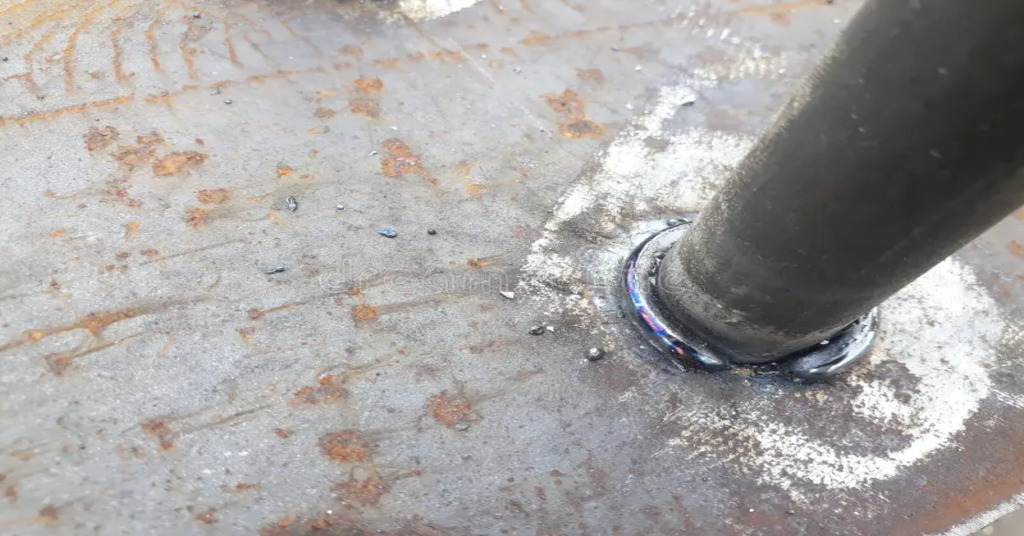
Закрыть дефект сварного шва
Дефекты сварного шва – это несовершенная или неточная сварка, которая ослабляет сварные соединения и поэтому нежелательна. Эти дефекты недопустимы в процессе сварки, так как влияют на общее качество сварного изделия. По размерам дефекты сварных швов можно разделить на две категории. Первый тип предполагает дефект глубокой вытяжки, что происходит, когда сварной шов имеет неправильный размер. Второй тип — несовершенство материала, которое означает, что материал сварного шва не идеален. Возможные причины могут включать неправильную технику сварки, неправильный выбор материала, неквалифицированный сварщик или неправильные настройки сварки, такие как скорость сварки, ток и напряжение. Подход к устранению определенных дефектов сварки варьируется в зависимости от обнаруженного дефекта. Некоторые из них можно исправить немедленно, а другим может потребоваться повторная сварка детали и повторная обработка.
Дефекты сварного шва обычно подразделяют на два типа: внутренние дефекты, существующие внутри сварного шва, и внешние дефекты, находящиеся на поверхности сварного шва. Поэтому понимание этих классификаций и их причин имеет важное значение для улучшения характеристик сварных соединений.
Распространенные типы сварочных дефектов
Дефекты сварки можно разделить на поверхностные и подповерхностные в зависимости от их положения в металле.
1. Внешние дефекты сварки.
Эти дефекты появляются на поверхности сварного соединения. Их часто можно обнаружить невооруженным глазом или с помощью таких методов, как магнитопорошковый контроль (MPI) или дефектоскопия красителем (DPI). К наиболее частым внешним дефектам сварки относятся трещины, подрезы, нахлесты, пористость и брызги.
2. Внутренние дефекты сварки.
На поверхности материала не видны внутренние дефекты. Вернее, они присутствуют внутри него. Для выявления этих дефектов используются такие методы, как ультразвуковой контроль (UT) или радиографический контроль (RT). Примеры внутренних дефектов сварного шва включают шлаковые включения, неполное проплавление и неполное проплавление. Выявление этих дефектов необходимо для обеспечения качества сварных конструкций.
Давайте обсудим сначала внешние дефекты сварки
Вот некоторые распространенные дефекты, которые обычно возникают в процессе сварки.
Подрезы
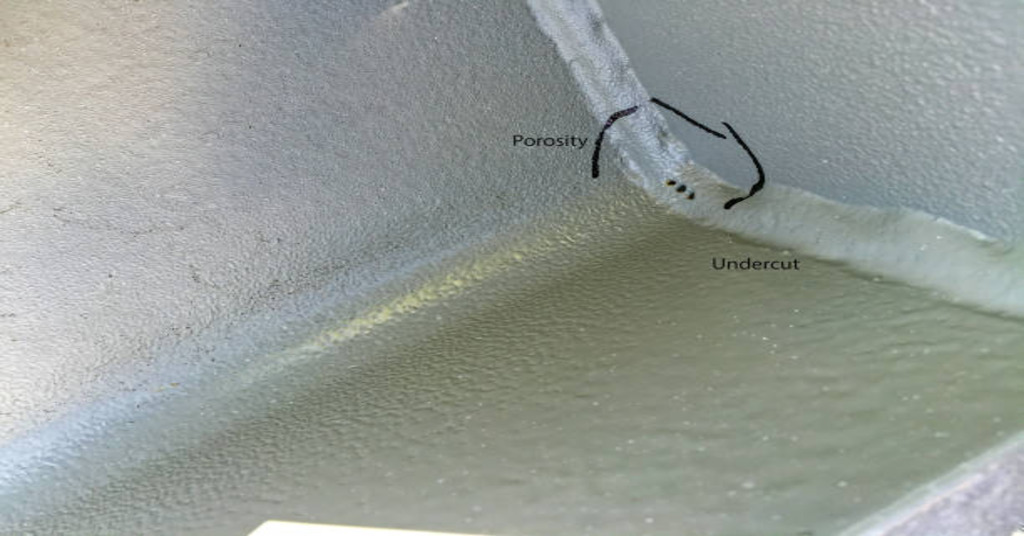
Подрезы
Подрезы представляют собой узкие канавки вдоль кромок сварного шва, возникающие в основном из-за высокого напряжения дуги и скорости движения. Они снижают механическую прочность соединяемых сваркой деталей.
предотвращение
- Скорость сварки следует регулировать для достижения необходимого количества подвода тепла.
- Убедитесь, что вы используете электрод подходящего размера, чтобы облегчить правильное нанесение наполнителя.
- Отрегулируйте длину дуги и настройки напряжения.
- По этой же причине можно сделать несколько проходов для уменьшения глубины канавки.
- Угол горелки следует поддерживать в пределах 30–45 градусов Цельсия, чтобы обеспечить правильное формирование валиков. Эти профилактические меры укрепляют сварные швы и снижают риск подрезов для прочных соединений.
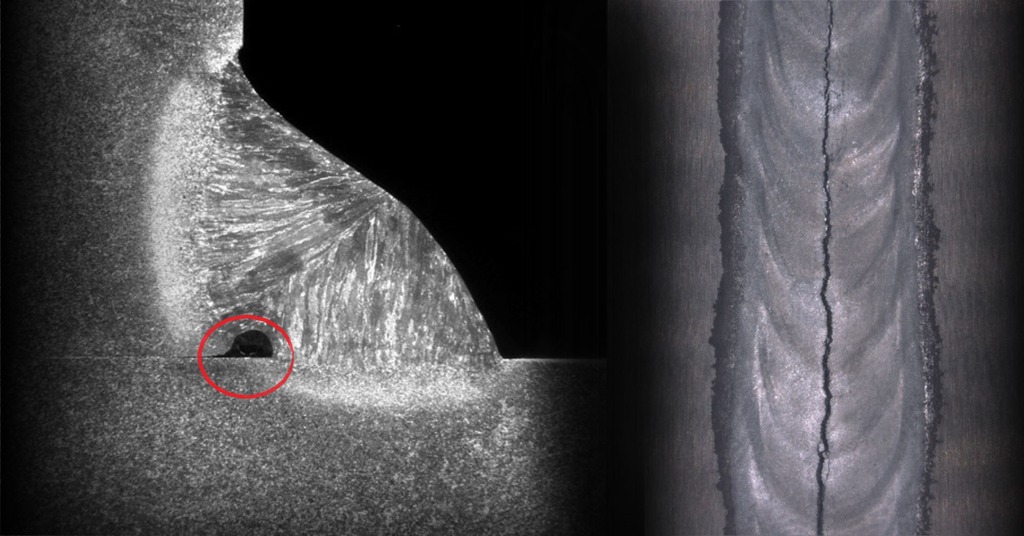
Трещины
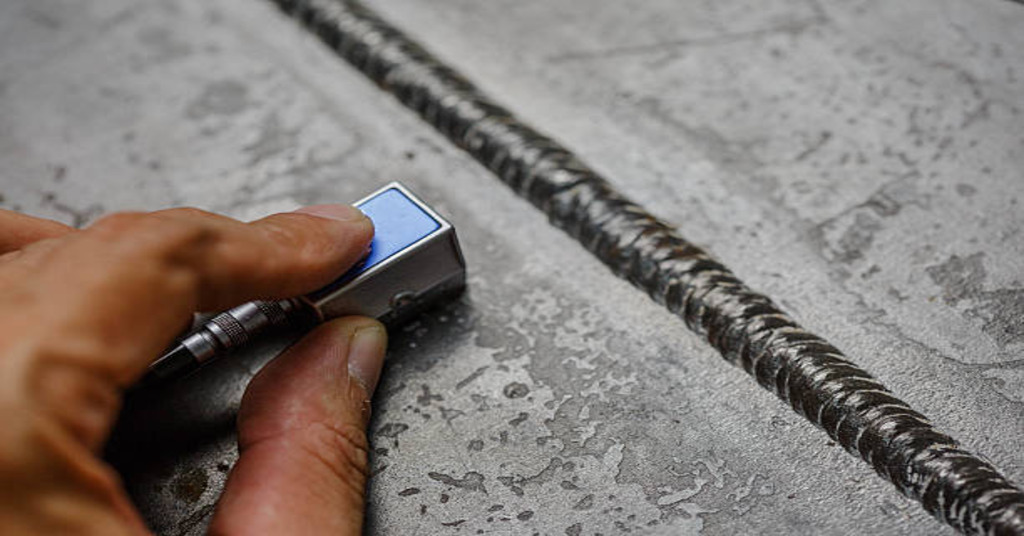
Сварка трещин
Сварочные трещины являются серьезными дефектами, влияющими на прочность соединения. Они могут развиваться в любом месте поверхности детали и часто делятся на две формы:
- Горячие трещины: Эти трещины появляются, когда температура поднимается до 10,000 XNUMX градусов по Цельсию. Обычно они невидимы и требуют микроскопа, поскольку они крошечные и их невозможно увидеть невооруженным глазом.
- Холодные трещины: В то время как горячие трещины возникают во время сварки, холодные трещины возникают после сварки, обычно на этапе затвердевания детали. Эти плохие дефекты появление может занять несколько часов или дней.
Примите во внимание следующие профилактические меры, чтобы избежать образования трещин;
- Используйте контролируемое охлаждение, чтобы избежать внезапного закаливания или повышения температуры в зоне сварного шва.
- Нагрейте соединение до фактической необходимой температуры, чтобы уменьшить термическое напряжение.
- Установите параметры сварки соответствующим образом, установив достаточные уровни тока и скорости перемещения, сохраняя их достаточно низкими.
- Для создания рельефных или утопленных узоров используйте процесс тиснения для оптимальной структурной целостности и прочности.
- Обеспечьте равномерное распределение напряжения по сварному шву, правильно спроектировав соединения.
- Кроме того, обязательно используйте подходящий присадочный материал с однородным составом сплава, точно соответствующий основным металлам.
- Описанные выше меры позволяют минимизировать возможность образования трещин в сварных соединениях, гарантировать прочность и долговечность сварного шва.
брызгать
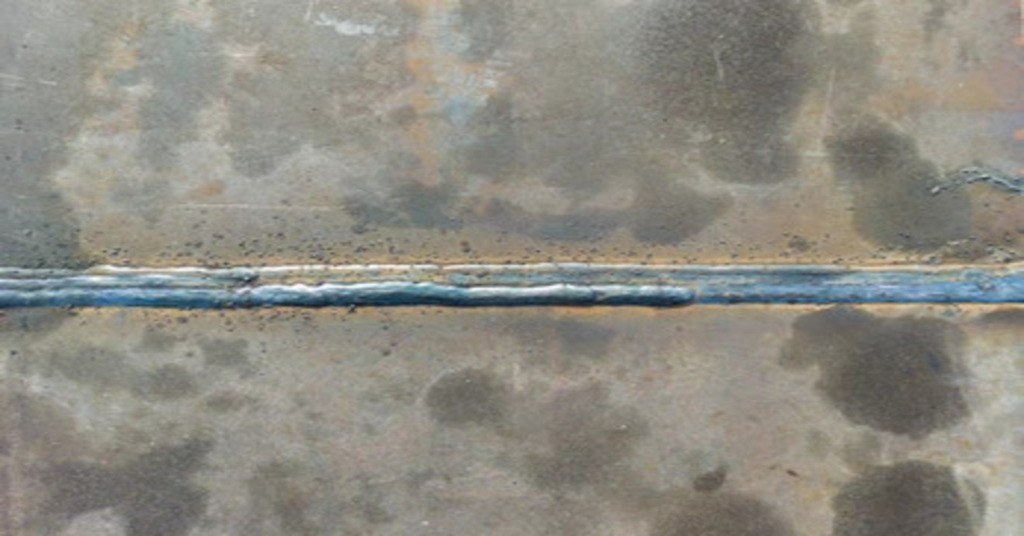
Сварочные брызги
Брызги обычно появляются при сварке MIG. Это относится к прилипанию расплавленного металла к близлежащим поверхностям, влияющему только на эстетику предполагаемой детали, но не на прочность конструкции.
Чтобы предотвратить образование брызг, соблюдайте следующие меры предосторожности:
- Во-первых, перед сваркой тщательно очистите основной металл.
- Для выполнения разрезов используйте подходящую газовую защиту.
- Отрегулируйте сварочную силу или ток для конкретного материала.
- Во время сварки поддерживайте короткую длину дуги, чтобы свести к минимуму образование брызг на детали.
- Регулярно проверяйте и очищайте препятствия для подачи проволоки, чтобы обеспечить более плавную сварку.
Перекрытие сварных швов
Перекрытие сварных швов
Нахлест шва — это состояние, при котором присадочный материал на краю сварного шва не имеет должного сцепления с металлом и сварочная ванна выходит за пределы необходимой площади. Это приводит к образованию металла шва под углом менее 90 градусов.
Причины совпадений
- Неподходящий процесс сварки
- Различная ориентация и угол наклона электродов во время сварки.
- Использование электродов большого размера.
- Высокий сварочный ток или чрезмерное тепловложение.
Предотвращение поглощений из-за перекрытий
- Выберите правильный метод сварки, чтобы обеспечить удобное расположение длины дуги.
- Убедитесь, что электроды установлены под одним и тем же углом во время процесса сварки.
- Старайтесь избегать электродов большого размера.
- Крайне важно выполнять процесс сварки как можно более ровно.
- Чтобы контролировать поток ванны, постарайтесь уменьшить подачу тепла или сварочный ток.
Эти факторы можно использовать для уменьшения вероятности перекрытия сварных швов и, таким образом, повышения прочности и долговечности сварных швов.
Дефекты сварки пористости
Пористость сварки Это распространенная проблема, возникающая при образовании газовых зон в сварном шве. Это снижает прочность и качество сварного шва. Металл сварного шва контактирует с окружающей средой и захватывает такие газы, как пар и водород.
Чтобы предотвратить появление пористых сварных швов, вот несколько полезных советов:
- Перед сваркой удалите загрязнения с поверхности сварного шва.
- Ускорьте процесс сварки, чтобы облегчить выход газов.
- Убедитесь, что расходомер газа правильно настроен и обеспечивает правильный поток защитного газа.
- Также важно, чтобы основной металл был чистым и готовым к сварке, чтобы обеспечить хорошее соединение.
- Перед сваркой важно убедиться, что соединение не содержит влаги, чтобы избежать осложнений, связанных с влажностью.
- Отрегулируйте поток защитного газа до оптимального уровня, чтобы обеспечить надлежащую защиту.
- Не устанавливайте слишком большую силу тока, чтобы избежать пористости свариваемой поверхности.
- Выберите правильный сплав электрода, который лучше всего подойдет для выполняемой сварочной работы.
Попробуйте Пролеан прямо сейчас!
Обсудим внутренние нарушения сварки
Вот некоторые распространенные внутренние дефекты сварки, которые обычно возникают во время сварки.
Шлаковые включения
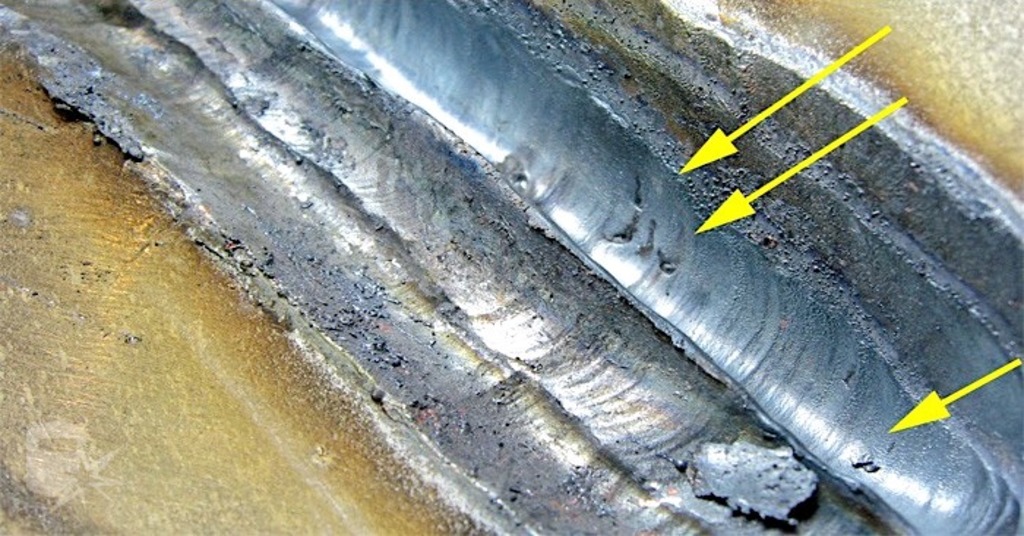
Шлаковые включения
Включения представляют собой шлакоподобные частицы, которые могут отрицательно сказаться на прочности сварного шва, если они задерживаются на поверхности сварного шва. Обычно они возникают при контактной и дуговой сварке из-за высокой плотности тока.
Чтобы предотвратить включения, попробуйте эти профилактические меры;
- Перед сваркой важно правильно очистить и подготовить основной металл.
- Не устанавливайте низкую силу тока.
- Дайте сварному шву медленно остыть, чтобы улучшить текучесть материала и свести к минимуму вероятность образования примесей.
- Следите за тем, чтобы угол наклона горелки был оптимальным на протяжении всего процесса сварки.
- Сваривайте равномерно и умеренно, чтобы уменьшить вероятность появления шлака в сварочном материале.
Неполное проникновение
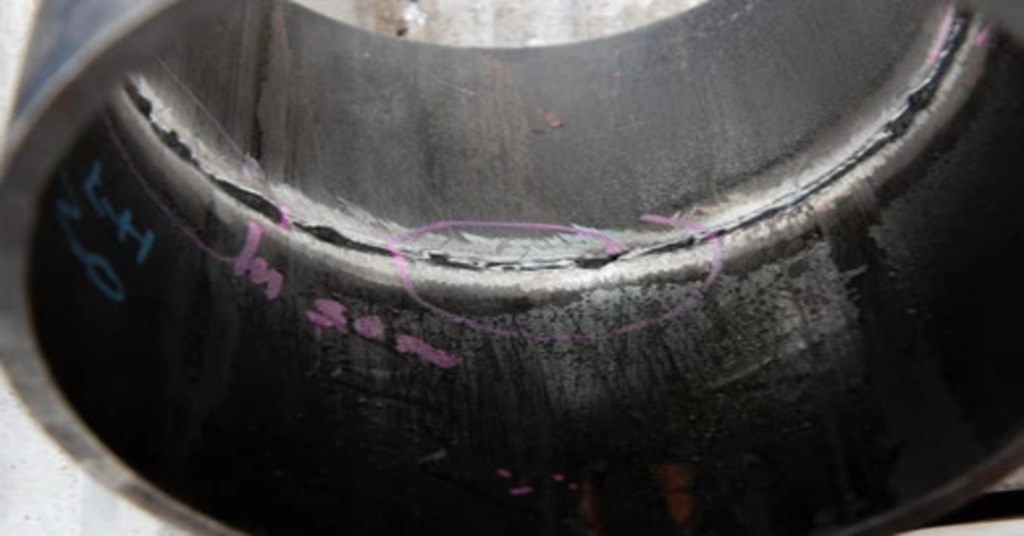
Неполное проникновение
Неполные провары часто случаются, когда сварной валик не проходит должным образом через толщину пластин в стыковом соединении. Эти дефекты приводят к слабому металлическому соединению или сварному шву.
Чтобы предотвратить неполное проплавление, примите во внимание следующие советы по сварке:
- Перед сваркой выберите подходящий тип соединения и убедитесь, что они правильно выровнены.
- Уменьшите скорость сварочного перемещения, чтобы обеспечить более глубокое проникновение сварного шва в материал.
- Выберите размер электрода, который будет соответствовать потребностям сварки, указанным в проекте.
- V-образные пазы для стыковых соединений следует выполнять с наклоном сторон от 60 до 70 градусов для обеспечения качественной сварки.
Неполное слияние
Несовершенное сплавление возникает, когда металл сварного шва и основной металл не соединяются должным образом или когда слои сварного шва плохо соединены. Это может произойти, если присадочный материал не сцепляется с основным металлом на обеих сторонах швов ниже при многопроходной сварке.
Чтобы предотвратить неполное слияние, постарайтесь следовать рекомендациям, указанным ниже;
- Также важно убедиться, что основной металл свободен от каких-либо примесей, промыв его должным образом.
- Выберите правильный размер электрода для работы.
- Убедитесь, что вы используете правильный сплав для электрода.
- Не перемещайте и не раскачивайте резак слишком сильно во время сварки.
- Убедитесь, что длина дуги достаточна, чтобы избежать неправильного плавления некоторых материалов.
- Поддерживайте сварочную силу, чтобы металлы плавились должным образом.
Различие между несплошностью сварного шва и дефектами сварного шва
Нарушения сварного шва — это дефекты сварных деталей, вызванные неправильным применением или процедурами сварки. Эти отклонения могут повлиять на размер, форму и качество сварного шва и проявиться в виде внутренних или внешних дефектов.
В отличие от дефектов сварного шва:
- Сварной шов становится несплошностью, если отдел контроля качества его полностью отвергает.
- Неисправности можно пройти посредством полевых испытаний, а дефекты — нет.
- Хотя в определенной степени нарушения непрерывности можно допускать, дефекты либо исправляют, либо изделие утилизируют.
- Разрывы обычно находятся в пределах производственных допусков, а дефекты — нет.
Поэтому контроль с использованием эффективных методов имеет решающее значение в сварочных процессах.
Попробуйте Пролеан прямо сейчас!
Заключение
Дефекты сварки — это не просто косметические проблемы; они обычно ухудшают качество и могут привести к несчастным случаям. Без надлежащего контроля... сварочные услугиПри сварке существует высокий риск несчастных случаев или даже смертельных исходов. В данной статье будут рассмотрены процедуры сварки, необходимые для защиты сварщиков и конечных пользователей. Передовые технологии и профессионализм помогают снизить количество дефектов и обеспечить качество и безопасность продукции.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Какие методы сварки или контроля не предполагают разрушения материала?
Визуальный осмотр может оказаться недостаточным для обнаружения внутренних дефектов сварки, поэтому неразрушающий контроль имеет решающее значение. Магнитопорошковый контроль (MPI) используется для выявления повреждений поверхности и небольших дефектов, но он бесполезен в случае подповерхностных неоднородностей. Ультразвуковой контроль (UI) включает использование высокочастотных звуковых волн для обнаружения дефектов внутри и снаружи мест сварного шва. Кроме того, метод контроля дефектов радиографическим контролем (RI) использует гамма- или рентгеновские лучи для быстрого осмотра и выявления неподходящих сварных швов.
В2. Какой самый простой способ определить сварной шов?
Чтобы проверить наличие дефектов сварки, начните с общей оценки сварного шва. Если вы обнаружите что-то не так, исправьте это, чтобы сделать вашу работу как можно более совершенной.
Вопрос 3. Какой процесс резки учитывается для прецизионных и точных сварных швов при небольших размерах?
Лазерная резка с ЧПУ считается оптимальным методом обеспечения необходимой точности разрезов и сварных швов. В целом, дефекты лазерной резки минимальны при использовании станков лазерной резки по назначению.
Вопрос 4. Какие меры следует предпринять, чтобы избежать плохих сварных швов?
Чтобы предотвратить образование плохих сварных швов, выполняйте сварку на постоянной скорости, очищайте заготовку перед сваркой и следите за соблюдением полярности во время процесса сварки.
Вопрос 5. Каковы некоторые специфические дефекты сварки?
Существует множество способов выполнения сварки. Некоторые часто используемые методы включают TIG, MIG и лазерную сварку. Эти методы относительно более точны и помогают воспроизвести более подробные закономерности. Несмотря на это, дефекты обычно возникают, а некоторые распространенные дефекты сварки включают растрескивание усовой ожерелья.