
尼龍注塑成型
注塑 先進技術可加工多種高性能聚合物以生產所需零件,尼龍也不例外。在許多應用中,尼龍被認為是金屬和合金的輕質替代品。
這種聚醯胺材料具有均衡的物理、機械和化學性質。它強度高,具有優異的結構強度、拉伸強度和韌性,以及良好的耐化學腐蝕性。此外,尼龍還具有低摩擦係數和良好的熱穩定性。
雖然有很多優點, 尼龍注塑 需要嚴格控制生產過程,以解決其熔點高、吸濕性強、尼龍收縮以及流動性不穩定等問題。 尼龍注塑成型技術廣泛應用於各行業,用於生產高性能、低摩擦、耐腐蝕和耐用的零件。例如,汽車引擎歧管、電氣外殼、齒輪、緊固件和體育用品。
本文將討論尼龍材料(尼龍 6、66、PA 12 等)、其優點、缺點、射出成型製程、模具和零件設計技巧,以及尼龍塑膠射出成型過程中需要考慮的關鍵因素。
什麼是尼龍?
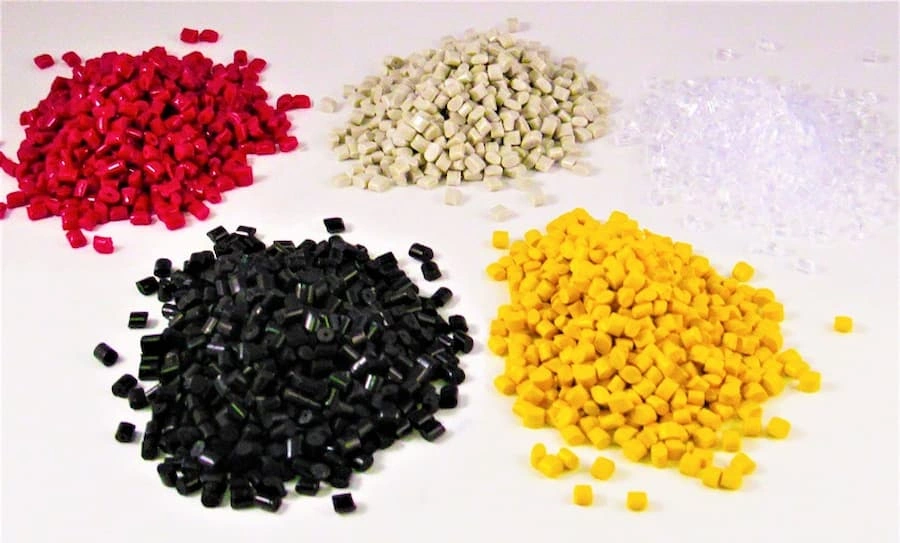
尼龍注塑成型顆粒
尼龍是一種合成聚醯胺(PA)熱塑性聚合物,由杜邦公司於1930年代首次推出。多年來,尼龍技術不斷發展,應用日益廣泛。許多行業都青睞這種材料。 注塑材料 由於其部件堅固耐用、耐磨、耐久且摩擦係數低,因此也是耐熱耐化學腐蝕部件的理想選擇。
尼龍的組成成分包含連續的-CONH-鍵,其特徵是脂肪族碳鏈。這種結構賦予了尼龍剛性、剛性、耐熱性以及其他優良性能。
尼龍材料特性
尼龍是一種用途廣泛、性能優異的材料,具有優異的拉伸強度、彎曲強度和抗彎強度,以及良好的耐酸、耐鹼、耐燃料、耐潤滑劑和其他化學品性能。
接下來,我們來詳細了解尼龍材質的關鍵特性。
彈性
尼龍本身俱有彈性,因此其製成的部件能夠承受高應力,並在卸載後恢復原狀。這對於需要拉伸性能的產品也十分有利。
強度和抗拉強度
尼龍是一種強度很高的聚合物,能夠承受高負荷。特別是像40%玻璃纖維增強尼龍這樣的複合材料,具有很高的拉伸強度。
耐腐蝕性能
尼龍是一種耐腐蝕材料。雖然吸濕率較高,但它能夠在潮濕和其他惡劣環境下保持其性能不喪失。
吸水性
尼龍是一種吸濕性材料,其吸水率依等級不同,範圍在0.25%至10%之間。但是,尼龍可以快速乾燥。
化學耐受性
尼龍耐多種酸、鹼、油、燃料和溶劑。
尼龍性能概述
下表列出了尼龍的各種性能及其對應的數值:
|
Property |
尼龍11 |
尼龍12 |
尼龍46 |
尼龍66 |
玻璃填充 66 |
|
密度g /cm³ |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
模具收縮率(公分/公分) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
拉伸強度(MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
伸長率(%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
彎曲模量(GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
模具溫度(°C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
這些數值為近似值,可能因供應商而異。
尼龍注塑成型工藝
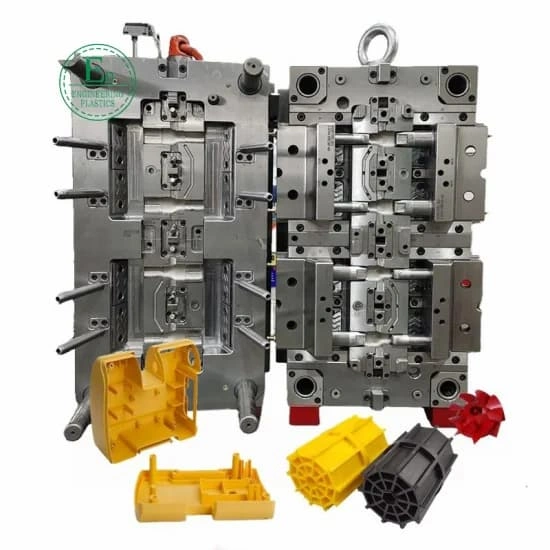
尼龍注塑模具
射出成型是尼龍製造方法之一,涉及多個步驟,包括設計、材料選擇、模具設定、注塑、模具冷卻和零件脫模。
讓我們簡要詳細說明每個步驟。
第一步:零件和模具設計
首先,使用 AutoCAD 等軟體設計零件,定義其形狀、幾何形狀、方向、特徵和其他特性。然後,使用機械加工、電火花加工或其他合適的方法,為此零件製作注塑模具。
第一步:材料選擇
尼龍有多種等級,請選擇符合您功能和性能要求的尼龍。射出成型中常用的尼龍等級包括尼龍66、尼龍12、尼龍46和玻璃纖維增強尼龍。
|
尼龍級 |
何時使用 |
包機成本結構範例 |
|
尼龍66 |
通用尼龍,強度高,耐磨性好 |
齒輪、連接器、外殼 |
|
尼龍12 |
作为一个 抗衝擊塑料並且為了靈活性 |
管材、軟管、電纜護套 |
|
尼龍46 |
耐熱性至關重要 |
引擎室內部件、卡扣、感知器 |
|
玻璃填充 66 |
玻璃纖維增強尼龍注塑成型具有高剛度/強度和低收縮率的優點。 |
支架、蓋子、框架 |
步驟 3:刀具和機器設置
將模具安裝到射出成型機上,方法是將模具的兩半夾緊並固定牢固。此外,還要設定熔化溫度、注射壓力、循環時間等參數。
步驟四:乾燥尼龍顆粒
由於尼龍具有吸濕性(會吸收和釋放水分),因此需要將顆粒乾燥以去除水分。通常,真空乾燥效果最佳。
第5步:注射過程
在尼龍或聚醯胺注塑成型過程中,螺桿將乾燥的顆粒推向噴嘴,最終注入模腔。然後施加壓力以確保完全填充。
步驟六:模具冷卻
根據模具的尺寸和複雜程度以及尼龍等級,讓模具冷卻特定的時間。
步驟 7:零件彈出和後處理
模具冷卻後,使用頂針或其他模具自備的機構打開模具,小心取出成品。然後,如有需要,進行二次加工和表面處理。
立即嘗試 Boda!
尼龍塑膠射出成型有哪些優點?
尼龍注塑成型具有耐熱性、耐化學性、耐磨性、低摩擦係數和低熔體黏度等主要優點。
讓我們進一步分析尼龍材料的關鍵特性:
- 拉伸強度和彎曲強度: 玻璃纖維增強尼龍 射出成型零件、尼龍 66 零件和其他尼龍製品具有高拉伸強度和彎曲強度。
- 熱穩定性: 尼龍在高達 120°C 的高溫下仍能保持其性能。根據尼龍的類型,其熔點也很高,可達 180°C 以上。
- 耐化學性: 尼龍耐多種酸、鹼、油和溶劑。
- 低摩擦: 尼龍表面摩擦力低,因此適用於運動或旋轉部件。
- 耐磨性:尼龍製造零件提供 具有耐磨性和低摩擦表面,可抵抗任何類型的磨損,使其經久耐用且可靠。
- 低熔體黏度: 這意味著熔融尼龍在模具內流動順暢,有利於薄壁和複雜結構的成型。
尼龍注塑成型設計的最佳實踐
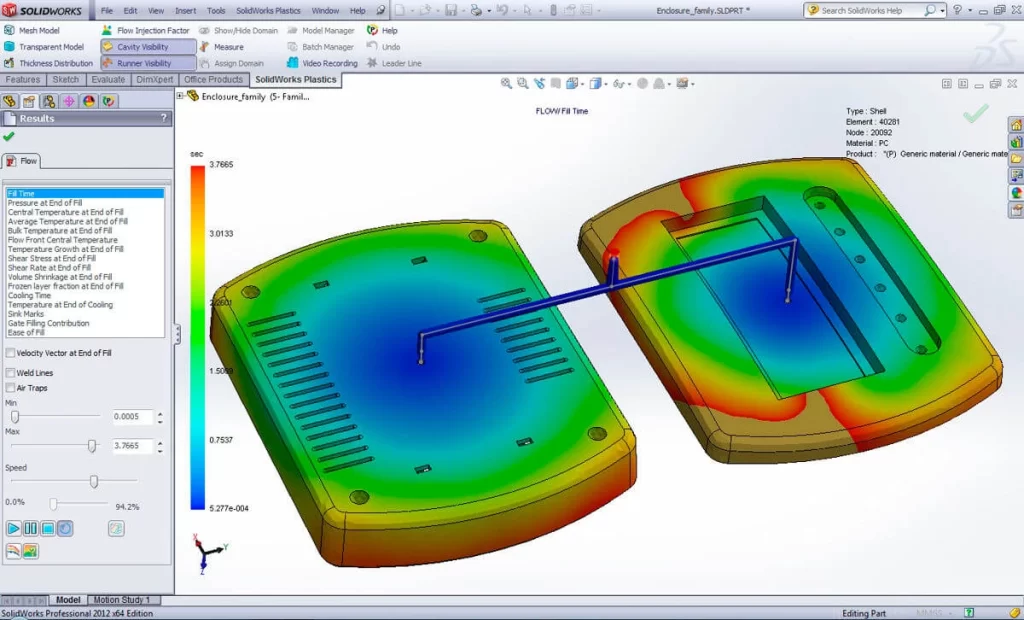
尼龍模壓件設計
在設計尼龍注塑成型零件時,製造業有一些特定的標準做法,例如壁厚、壁厚均勻性、圓角半徑、拔模角度、收縮率、加強筋和澆口位置。
- 最小壁厚
根據尼龍等級的不同,其壁厚最小為0.76-2.92毫米,最大為6毫米。這樣做是為了提高流動性並避免收縮。
- 均勻牆體和過渡
均勻的壁厚對於模具填充和零件強度至關重要。如果零件需要不同厚度的截面,則在過渡截面處應增加 10-15% 的厚度。
- 加入圓角
轉角處應增加至少 0.5 毫米或壁厚的 0.6 至 0.75 倍的圓角半徑。這有助於避免尖角處出現應力集中。
- 拔模斜度
為了確保尺寸精度並避免缺陷,每邊允許 0.5–1° 的偏差。
- 肋骨
壁厚為標稱壁厚的 40%~60%,因為這樣可以提高尼龍注塑件的剛度。
- 尼龍的收縮
與其他熱塑性塑膠相比,尼龍的收縮率較高,約為0.7%至2.0%。因此,在進行尺寸測量時,應考慮此因素,以避免成型缺陷的風險。
尼龍注塑成型過程所需考慮的因素
為了成功進行尼龍塑膠射出成型,需要考慮尼龍黏度、水分含量、熔融溫度、模具溫度、注射速度和壓力以及夾料風險等因素。
讓我們進一步闡述這些內容。
熔融尼龍的黏度
液態尼龍的低黏度可能會成為限制因素,如果流動控制不當,就會造成問題。因此,必須根據模腔的深度和複雜程度來確保正確的循環時間。
顆粒中的水分含量
尼龍顆粒乾燥的理想目標含水量應在0.10%至0.15%之間。否則,會影響其強度和尺寸穩定性。
熔化和模具溫度
熔化(或註塑)溫度必須在250至280°C之間,且不能超過300°C;否則,尼龍會失去強度和剛度。因此,建議模具溫度為60至80°C。
注射速度和壓力
尼龍的高流動性使其能夠實現更快的注射速度。因此,注射壓力通常在7-140兆帕之間,背壓在3-10兆帕之間。
氣體滯留
為避免表面缺陷和空隙,確保模具內產生的和滯留的氣體能夠得到適當的排氣。
立即嘗試 Boda!
尼龍注塑成型中使用的添加劑有哪些?
射出成型中使用添加劑和增強劑來增強強度、流動性、耐熱性、塑化性能、抗紫外線性能和美觀性等性能。 以下列表說明了尼龍塑膠射出成型中常用的添加劑及其使用時機。
- 玻璃纖維(GF)增強: 為了提高強度和剛度。
- 碳纖維填料: 當需要更高的強度重量比時,就會使用它們。
- 阻燃劑: 二乙基膦酸鋁、三聚氰胺聚磷酸鹽和其他阻燃劑符合 UL94 V-0 等標準。
- 熱穩定器: 酚醛樹脂、銅鹽和其他添加劑可提高尼龍零件的耐熱性。
- 製程添加劑: 降低摩擦力,提高熔融尼龍的流動性。
射出成型尼龍零件的類型
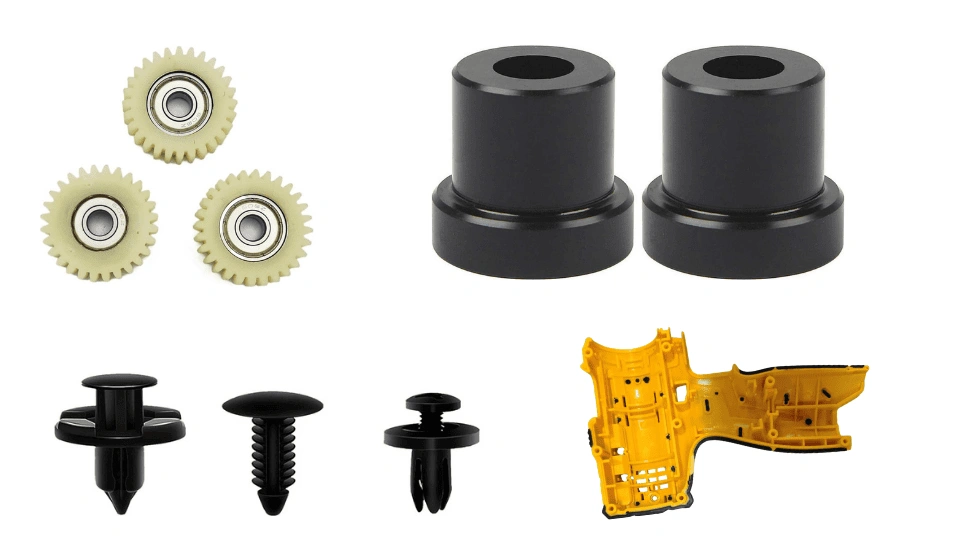
尼龍部件的類型
根據最終用途和應用產業,注塑成型的尼龍零件可分為幾種類型,包括齒輪和襯套、電氣元件、緊固件、工具外殼、醫療元件和汽車零件。
讓我們進一步解釋一下。
齒輪和襯套
低摩擦、耐磨損、高抗疲勞齒輪。例如,用於電動工具、印表機、汽車、傳送帶等的耳軸和襯套。
汽車部件
耐熱、耐化學腐蝕、耐油污且能承受高應力的零件。例如:引擎罩、進氣歧管、散熱器水箱。
電氣元件
阻燃且電絕緣的零件,例如接線端子、電路外殼和連接器
緊固件和夾子
輕量緊固件和夾子,例如扣環、紮帶和塑膠鉚釘。
工業零件
高強度機械零件,例如閥體、幫浦和輸送系統。
工具外殼
具有高衝擊強度和定製表面處理的消費性設備和電動工具外殼
醫療零件
尼龍零件易於消毒、衛生且易於清潔。在醫療產業,其應用包括手術器械、管路連接器和診斷設備零件。
尼龍與橡膠注塑成型
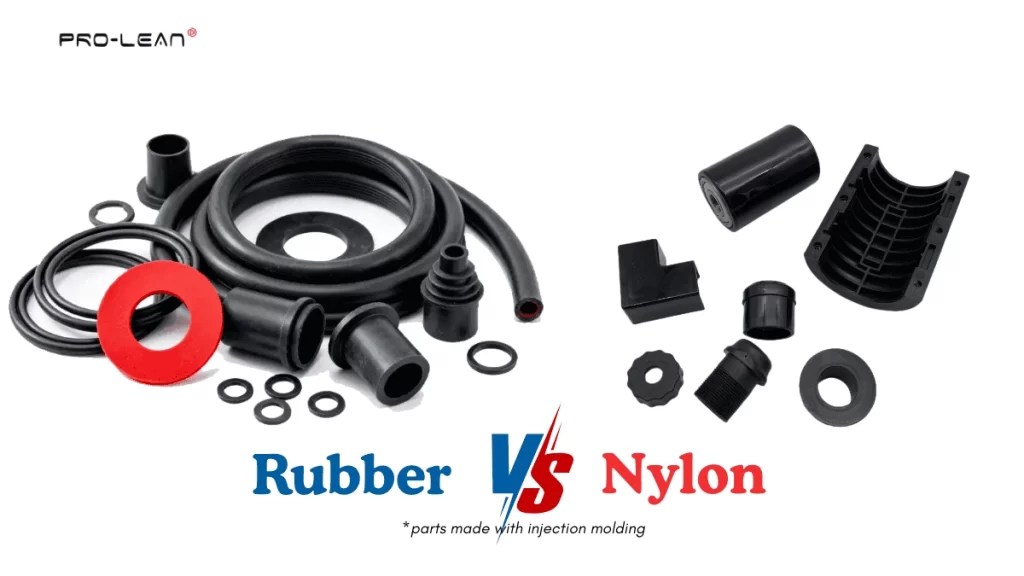
橡膠部件與尼龍部件
橡膠注射成型製程用於製造柔性零件、金屬包覆成型件和密封件。可使用的材料包括彈性體、矽橡膠、丁腈橡膠、液態矽橡膠等。
此外,下表比較了尼龍與橡膠注塑成型。
|
獨特之處 |
尼龍注塑成型 |
橡膠注射成型 |
|
材料類型 |
熱塑性聚合物 |
天然橡膠和合成橡膠 |
|
處理中 |
熔化和冷卻 |
化學固化,硫化 |
|
模具溫度 |
通常為 60–120 °C |
通常為 160–200 °C |
|
可回收性 |
可重熔且可回收 |
通常情況下,固化後不可回收利用 |
|
物業 |
堅固耐用的工程塑料 |
柔韌、有彈性的材料 |
|
包機成本結構範例 |
齒輪、軸承和電氣連接器 |
密封件、墊圈、O形圈 |
加起來
尼龍是注塑成型各種用途的堅固、耐磨、耐用、低摩擦零件的最佳選擇,例如家電齒輪、傳送帶軸承、夾子、卡扣和泵零件。
但是,您必須考慮零件設計、模具、進料中的水分、尼龍的黏度、注射速度和壓力以及其他因素,以確保零件的精確性和無缺陷性。
如果您正在尋找定制尼龍零件和產品,我們 注塑服務 可以為您提供一站式解決方案。在Boda,經驗豐富的工程師負責項目,確保品質和成本競爭力。
參考文獻
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html