
“由於沒有用於工件連接的固定中心,因此無心磨削顯著減少了設置和加工時間,使其成為大批量生產的經濟高效的精加工策略。”
不同的磨削方法對錶面光潔度有特定的影響。同時, 無心磨削 是獨特且難以理解的。這種磨削原理廣泛應用於製造中,以實現圓柱形零件的完美圓度和光潔度。
這個過程涉及調節輪和砂輪,工件透過外部支撐保持在它們之間。調節輪控制砂輪的進給和磨料。
本文將討論該過程、優點和 表面磨削應用 這種磨削加工技術。
什麼是無心磨削?
無心磨削是一種精確的磨削方法,無需像主軸安裝那樣進行固定定位,即可去除切屑、毛邊、痕跡和切削痕跡,並加工出特定尺寸的工件。由於其靈活性和精度,它常用於… 客製化磨削解決方案 適用於尺寸和生產要求各異的零件。
主要差異在於操作流程,無心磨削製程無需使用中心架或卡盤來夾持工件。要了解其工作原理,需要了解其三個組成部分:砂輪、調節輪和止動片。
- 砂輪: 表面有磨料層的主切削刀具,與傳統磨削類似。
- 調節輪: 另一輪機構(軸向平行)控制工件主輪的控制轉速和軸向進給量。
- 休息刀片:它放置在兩個輪子之間。它在磨削過程中支撐工件並保持其位置。
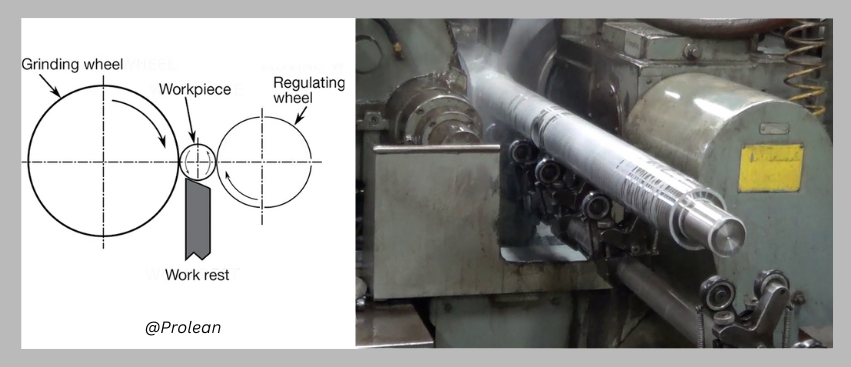
無心磨削工藝
這裡,這三個部分的組合和控制決定了最終表面光潔度結果的精確度。最新的無心磨削設定還可以自動化研磨路徑和其他參數,如進給率、砂輪速度、定位等。
立即嘗試 Boda!
無心磨削工藝:它是如何運作的?
如前所述,金屬研磨的無心裝置涉及旋轉輪、調節輪和工作支架的組合。但 他們如何無縫協作執行研磨作業? 刀片其餘部分的頂角有助於工件的倒圓動作。如果刀片的頂角增大,則會發生快速倒圓。此外,較高的角度也削弱了葉片的剛性。
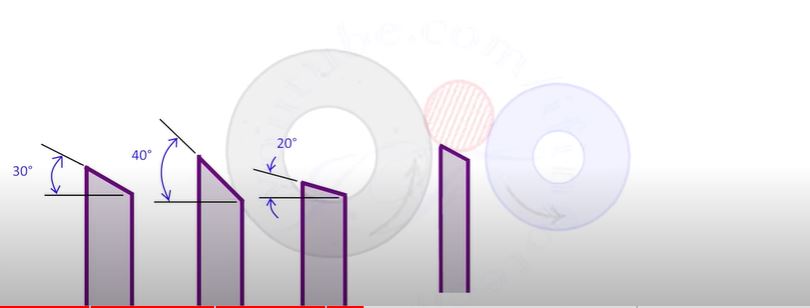
無心磨削中工件架刀片的位置
工件架刀片常見的頂角有20°、30°、40°。然而,振動隨著角度的增加而增加,因此對於重型工件,首選小角度。
此外,調節輪通常由橡膠或塑膠製成,研磨材料的類型取決於您研磨的材料。
以下是針對不同基材的通用磨料;
| 材料 | 推薦磨料 |
| 碳素鋼 | 氧化鋁 |
| 不銹鋼 | 碳化矽 |
| 鋁合金 | 碳化矽 |
| 硬化鋼 | 立方氮化硼 |
| 高速鋼 | 陶瓷氧化鋁 |
| Acrylic(壓克力) | 鑽石 |
| 尼龍 | 氧化鋁 |
逐步無心磨削
以下是無心磨削製程的典型步驟,您可以按照以下步驟執行;
- 刀片和輪子設置:首先調整調節輪與工作刀片的角度。
- 對齊車輪:檢查兩個輪子是否完全對齊。輕微的偏差可能會導致表面不規則。
- 速度設定: 根據材料類型和所需的光潔度(Ra 值)設定砂輪和調節輪的速度。
- 送進工件:工件放置在工件架刀片上並透過輪子送入。調整輪將工件推向砂輪,砂輪去除材料,直到表面未達到預期的光潔度。
- 持續監控與調整:在整個過程中監控組件的速度、壓力或角度,並在必要時進行調整。
無心金屬研磨有哪些優點?
1.精度高、一致性好
這種金屬研磨工藝將材料精確切割成特定尺寸。接下來,它可以實現低至的粗糙度值 0.13微米。
兩個相對旋轉的輪子之間的休息床的穩定支撐為過程提供了穩定性。它可以防止工件彎曲並保持其圓柱形完整性。
2. 材料去除效率
無心磨削的另一個優點是其材料去除效率。砂輪和調節輪以高速和高精度運行,能夠快速去除材料,特別是堅韌或脆性材料。無心磨削還具有較短的停機時間,因為工件不需要固定在卡盤或任何其他夾具中。
3.輪子的耐用性
無心磨削中無需外部進給,可延長砂輪的使用壽命。由於它不涉及壓力進給,磨料顆粒保持工作狀態的時間更長。
4. 最小變形
由於沒有固定中心,工件不會偏離預定的磨削區域。事實上,磨床可以透過在執行之前設置運動路徑來實現該過程的自動化。
無心磨削有哪些不同種類?
無心磨削分為兩種:全進給磨削和進給磨削。這種劃分的基礎是它們餵食機制的差異。
1.貫穿式無心磨床
在這種類型中,工件從機器的一側通過研磨輪和調節輪,然後從另一側出來。因此,它可以連續處理進料,無需進一步處理。
2. 進給無心磨削
它不要求零件具有圓柱形形狀,可以磨削更複雜、精密的工件。在錫進給研磨過程中,工件保持靜止,砂輪朝固定工件徑向移動,以磨削特定部分或特徵。
3. 末端進給無心磨削
它是無心磨削方法中平面磨削類型的特殊形式。端部進給研磨涉及透過傾斜調節輪在工件端部創建複雜的輪廓,以形成預期的輪廓。在此,工件移動 呈線性,僅一端可進入研磨區域。
表:透過與。進給磨削與端部進給磨削
| 標準 | 貫穿進給 | 進給(切入) | 末端進給 |
| 最適合 | 簡單的圓柱形 | 單一圓柱形部件具有複雜的輪廓和多個直徑。 | 一端具有複雜輪廓的零件 |
| 生產量 | 高 | 低到中等 | 低 |
| 設置複雜性 | 低 | 中到高 | 中度 |
| 三方圈 | 直徑均勻 | 各種直徑和形狀 | 錐形或輪廓端部 |
| 材料去除率 | 高 | 中度 | 中度 |
| 精度和公差 | 中度 | 高 | 高 |
無心磨削的應用
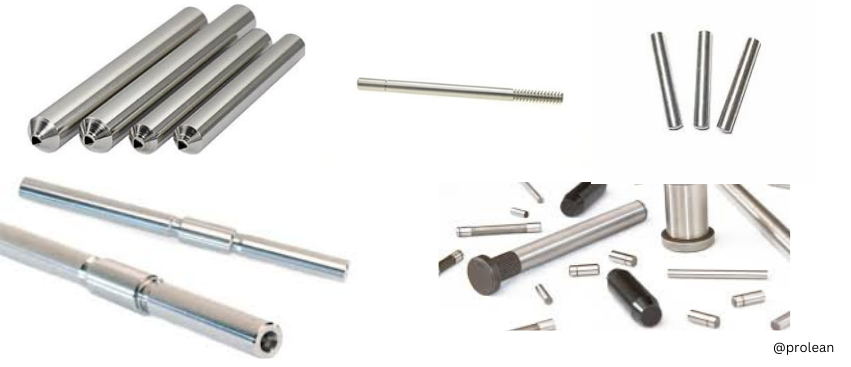
無心磨削應用
各種圓柱形部件或產品依靠無心平面磨床來完成表面精加工任務。它主要用於大量生產和特殊零件,如管、氣缸、轉子等。
其次,實現高圓度的能力使其非常適用於液壓系統零件的精加工。
以下列出了無心磨削在表面精加工方面的工業應用;
- 汽車產業:活塞銷、傳動軸、輪轂、齒輪軸、轉向柱、引擎氣門零件。
- 航空航天業:緊固件、液壓元件、翼型葉片、燃料元件、壓縮機盤等。
- 醫療器械:植入棒、支架、管材、手術針、矯形針、接骨螺絲等。
- 製造和金屬加工:主軸、刀架、滾輪、切割工具、輸送滾輪、定位銷等。
Boda 的客製化研磨服務
我們明白每一個 研磨服務 無論採用何種磨削方法,本專案都需要仔細考慮工件的磨料層、材料特性、研磨速度和進給率以及精加工要求。因此,我們應用了ac客製化研磨 獲得所需尺寸和精加工規格的策略。根據您的設計複雜性和材料,我們的工程師客製化砂輪尺寸、磨料層和材料以及所有其他工具和參數,以符合客戶的預期結果。
在Boda,我們擁有先進的機械加工工廠,擁有各種類型的磨床和其他表面處理設施。此外,我們的品質控制團隊和製程監控系統共同努力達到設計中提到的表面光潔度標準。
因此,請在我們的線上入口網站中上傳您的設計以及所有其他規格。我們的工程師將分析並向您提供預算和所有其他資訊!
立即嘗試 Boda!
結語
無心磨削製程有利於精加工複雜的圓柱形零件。它將表面拋光至所需的水平並創建完美的圓形表面。根據磨削表面的幾何形狀和預期結果,您可以應用貫穿進給、內部進給或端部進給技術。同時,根據工件材料的類型選擇合適的磨料進行磨削同樣重要。
常見問題
為什麼叫無心磨削?
它被稱為“無心”,因為它在磨削操作過程中不使用中心或卡盤來固定工件。
哪些材質適合無心磨削?
無心磨削適用於各種材料,包括金屬(鋼、鋁、黃銅)、塑膠和複合材料。
無心磨削性價比高嗎?
無心磨削由於最短的設定時間、高吞吐量和更少的人為幹預,對於大批量生產來說具有成本效益。
什麼時候選擇無心磨削?
對於大批量生產要求高精度和光滑表面光潔度的圓柱形零件,最好選擇無心磨削。