
حقن القوالب - حقنة قصيرة
يُعدّ التشكيل الجزئي للأجزاء أو الميزات في قولبة الحقن أحد أكثر العمليات تحديدًا. حقن صب العيوب. ونظرًا لأن أسبابها تتراوح من انخفاض درجة الحرارة إلى سوء التهوية، ومن لزوجة المواد إلى تجمد قنوات التدفق، فإن التشخيص الاحترافي لمشاكل قولبة الحقن هو الحل الأكثر موثوقية وفعالية من حيث التكلفة.
يُساعد العمل مع خبير في ضمان تطبيق استراتيجيات مثل إدارة الحرارة، وتحسين معايير التشكيل، وتطوير تصميم الأجزاء، وصيانة الآلات. كما يُطبّق فريق التشكيل ذو الخبرة المراقبة والفحص والتحليل لتحقيق نتائج ممتازة.
بالنسبة لكل شركة تتعامل في قطع قولبة الحقن، فإن الفهم الصحيح لهذا العيب الشائع، بما في ذلك الأسباب واستكشاف الأخطاء وإصلاحها والحلول، يساعد على ضمان تقليل النفايات وتحسين جودة القطع والعمليات الفعالة من حيث التكلفة.
ما هي اللقطة القصيرة؟
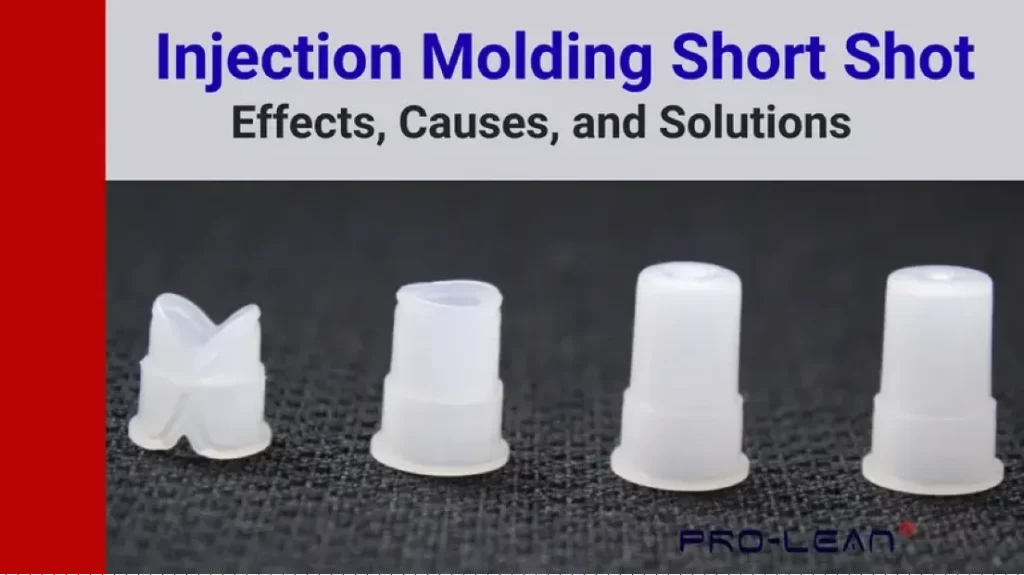
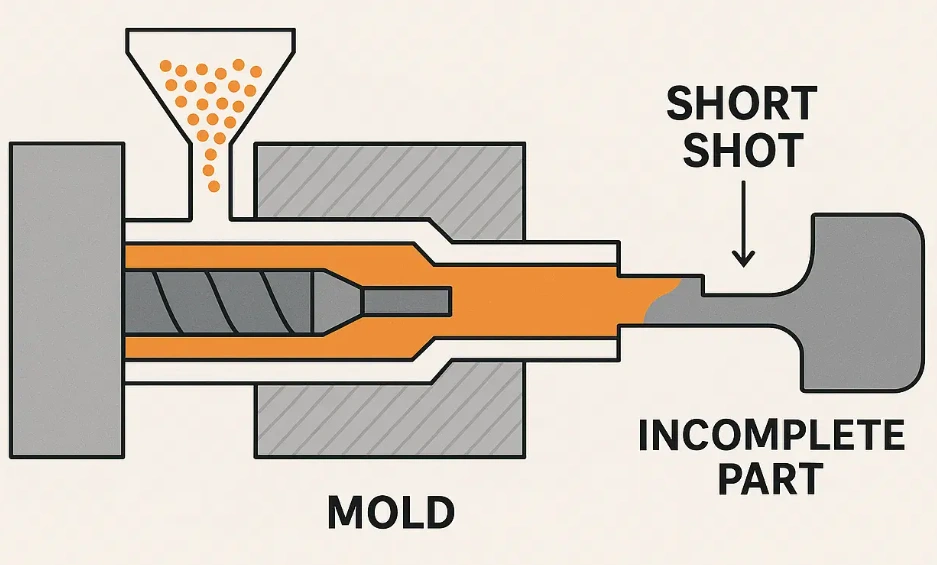
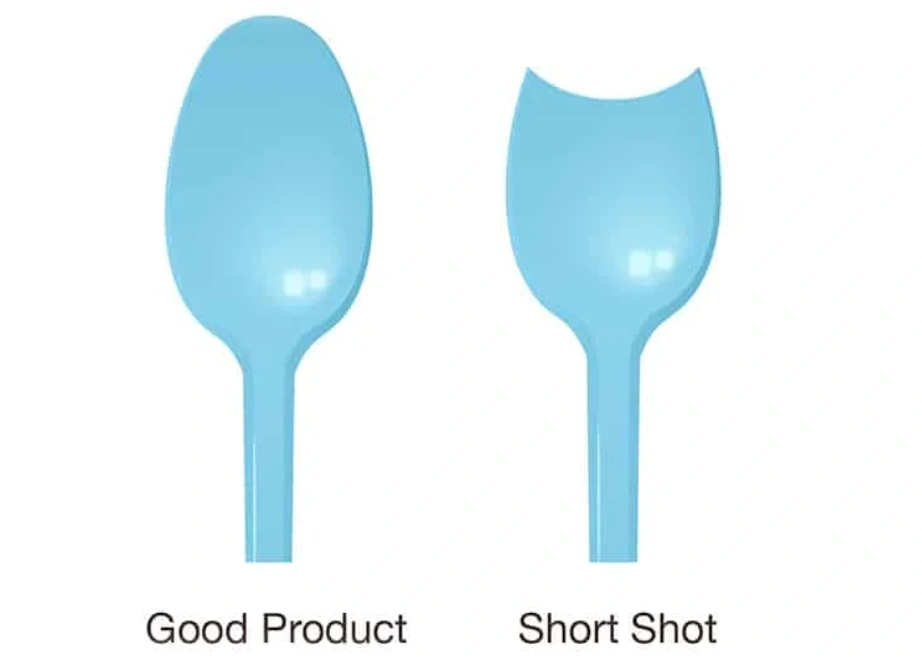
يُعدّ نقص التشكيل عيبًا في عملية قولبة الحقن، حيث يتجمد الراتنج المنصهر قبل ملء التجويف. ويظهر هذا العيب على شكل هندسة غير مكتملة، كما توضح الصورة المقارنة التالية.
حقن القوالب - حقنة قصيرة
قد يُعزى هذا العيب إلى انخفاض ضغط الحقن. ورغم أن هذا سبب رئيسي، إلا أن هناك أسبابًا أخرى، منها سوء تصميم القطعة وتجمد قنوات التدفق. ويؤكد هذا العيب أهمية توازن الضغط، وقوى القص، ودرجة الحرارة، وسيولة المادة، وفتح منافذ التهوية.
قد تختلف شدة العيب في عملية التصنيع، ولكن النتيجة النهائية هي أن هذا العيب يتسبب في فشل القطعة في أداء وظائفها وأبعادها المطلوبة. ولأن هذا العيب يشير إلى وجود مشكلة أساسية في عملية التصنيع، فمن الضروري معالجته فورًا وبشكل شامل.
ما سبب قصر عملية التشكيل؟
تتعدد أسباب قصر مدة التشكيل، منها لزوجة المادة، وضعف التهوية، وانخفاض درجة الحرارة، ومعدل التعبئة، وتجمد قنوات التدفق. ومن الأسباب الأخرى عدم كفاية ضغط الحقن، وسوء تصميم القطعة، وتلوث المادة.
لزوجة المادة
يعتمد تدفق المادة المنصهرة على لزوجتها. تميل المواد ذات مؤشر الانصهار المنخفض إلى التجمد قبل الوصول إلى تجويف كامل. وتزداد المشكلة سوءًا في الأجزاء ذات الجدران الرقيقة من القطعة المصبوبة بالحقن. قد يظن البعض أن رفع درجة الحرارة كفيل بحل مشكلة انخفاض اللزوجة. إلا أن الحل الأمثل قد يكون إضافة مادة مضافة أو ببساطة اختيار نوع مختلف من البلاستيك.
التهوية سيئة
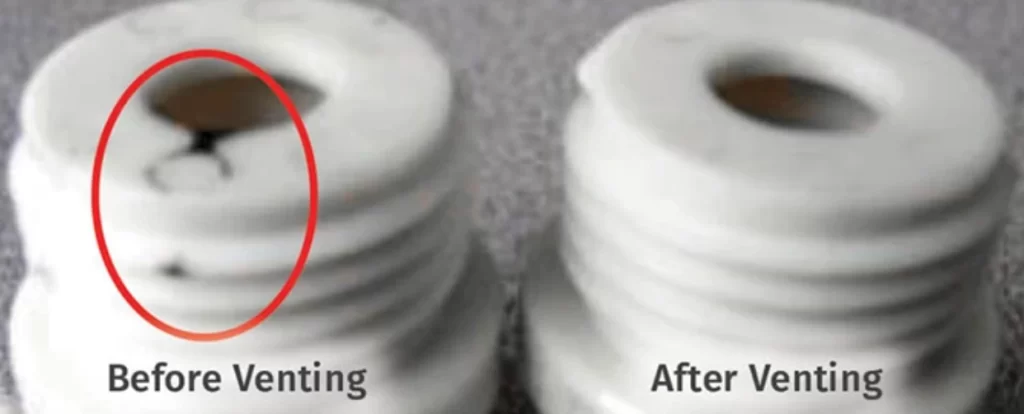
عندما تكون تقنية التشكيل أو التصميم رديئة، يتراكم الهواء المحبوس، مما يُعيق تدفق المادة. لذا يُنصح بوضع فتحات التهوية في أماكن استراتيجية. يُعدّ العمق من أهم معايير التهوية، ويجب ألا يقل عن 0.025 مم لمعظم أنواع البلاستيك.
تأثير التهوية
درجة حرارة منخفضة
يُعد انخفاض درجة الحرارة سببًا شائعًا أيضًا، وتُعتبر درجة الحرارة عند الأسطوانة أو القالب أو الفوهة العامل الأهم. في بعض الأحيان، يتجاهل المصممون أو المهندسون درجة الحرارة عند جبهة التدفق. ونظرًا لأن هذه المنطقة باردة، فإن احتمالية حدوث نقص في حقن القوالب تكون عالية.
معدل ملء
يُحدد معدل التعبئة، أو سرعة الحقن، ما إذا كان المصهور سيصل إلى التجويف بالكامل قبل فقدان الحرارة. يجب أن يكون هذا المعدل منخفضًا جدًا لتجنب التبريد المبكر وتقييد التدفق.
قنوات التدفق المتجمدة
ومن الطرق المؤكدة الأخرى لتعزيز عملية حقن البلاستيك غير المكتملة هي ضعف التسخين أو صغر حجم قنوات التدفق. بوابات صب الحقنوالقنوات الباردة. وتكون نتيجة هذا الذوبان والتجمد قبل التغطية الكاملة للتجويف. يتولى المصنع الخبير هذه المهمة عن طريق مواءمة حجم الجزء ولزوجة المادة مع حجم قناة التدفق.
ضغط الحقن غير كاف
عندما يكون الضغط غير كافٍ، لا يستطيع المعدن المنصهر التغلب على أدنى مقاومة للتدفق. يلجأ بعض المشغلين إلى زيادة ضغط التعبئة كحل بديل. مع ذلك، فإن الاستراتيجية الصحيحة هي ضبط درجة حرارة المعدن المنصهر، وضغط الحقن، وغيرها من معايير مرحلة التعبئة.
تصميم رديء للأجزاء
تشمل أكثر جوانب تصميم القطعة شيوعًا التي قد تؤدي إلى عيوب في قولبة حقن البلاستيك الزوايا الحادة والجدران الرقيقة. كما أن التغييرات المفاجئة في الشكل الهندسي غير مرغوب فيها لتجنب هذا العيب. ينبغي على مهندس العمليات مراعاة جوانب مختلفة من تصميم التصنيع، بما في ذلك نسب الطول إلى السماكة الصحيحة.
التلوث في مسار المواد
يتلوث مسار المادة داخل تجويف القالب بالفحم أو المواد المتصلبة أو الراتنج المتدهور. كما يمكن أن تتسبب المواد المختلفة في تباينات في اللزوجة عند اختلاطها.
نظراً لتزايد خطر تكوّن الرغوة نتيجة الرطوبة في الراتنجات، ينبغي على مهندسي العمليات الحرص على ضمان دقة نتائج التشكيل. وعلى وجه التحديد، يجب أن تتضمن العملية اختبارات شاملة للمواد وجداول تنظيف دقيقة.
تأثيرات الحقن غير الكامل للقولبة
ينبغي تجنب الحقن غير الكامل في أجزاء الحقن، ليس فقط بسبب التدهور الجمالي، ولكن أيضًا بسبب زيادة التكاليف، وانخفاض سلامة المنتج، والإضرار بالسمعة.
التدهور الجمالي
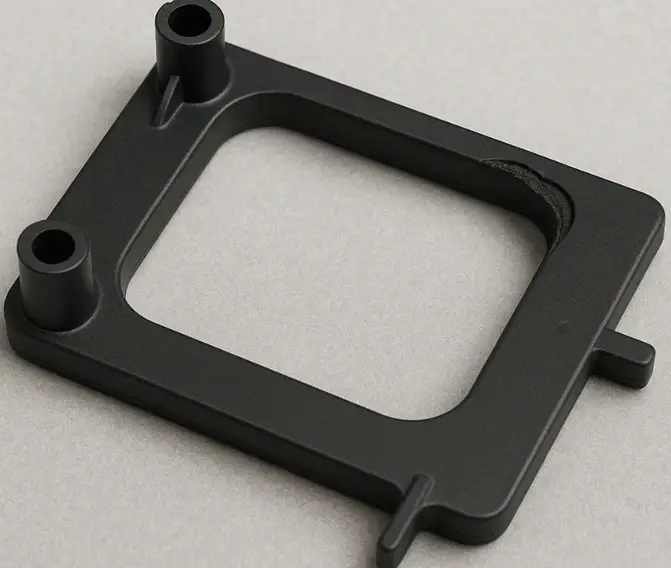
غالباً ما تظهر عيوب الحقن في بعض الأجزاء، فتبدو كحواف غير منتظمة أو أجزاء مفقودة. غالباً ما تكون هذه أول علامة على وجود خلل في عملية قولبة الحقن. بالنسبة للأجزاء التي يراها المستخدم مباشرةً، قد يكون هذا الأمر منفراً.
التأثير الجمالي
زيادة التكاليف
قد لا يؤثر عطل بسيط أو عطلان قصيران إلا تأثيراً طفيفاً على التكلفة. مع ذلك، إذا تكرر العطل، فقد تتفاقم التكاليف بسرعة. تُعدّ عمليات إعادة العمل وتوقف الآلات أموراً مكلفة لا يمكن تجاهلها. غالباً ما يكون رد الفعل التلقائي هو تعديل المعايير بشكل عشوائي، وهو نهج قد يزيد التكاليف المباشرة. لذا، يُنصح بشدة بالوصول إلى السبب الجذري للمشكلة لحل الخلل.
انخفاض سلامة المنتج
كما ذكرنا، فإن آثار نقص حقن القوالب تتجاوز مجرد التأثير على المظهر؛ حتى السلامة الهيكلية معرضة للخطر.
تتأثر سلامة المنتج
الإضرار بالسمعة
قد يفقد العملاء ثقتهم بسهولة في علامة تجارية ما بسبب مشاكل الجودة المتكررة. قد لا يكون العيب في عملية حقن القوالب كبيرًا، لكن مجرد الاعتقاد بأن هذه العملية معيبة بشكل جوهري قد يضر بسمعة العلامة.
جرب برولين الآن!
استكشاف الأخطاء وإصلاحها في عملية قولبة الحقن
تتمثل الاستراتيجيات الرئيسية لتحديد المشاكل واكتشاف العيوب في مراقبة العمليات، والفحص البصري، وتحليل العيوب، والتحليل البُعدي.
رصد عملية
هنا تبدأ العملية برمتها فيما يتعلق بمنع عيوب حقن القوالب. إنها استراتيجية فعالة تعتمد على بيانات آنية من العملية. يمكن مراقبة عملية التشكيل بخبرة إذا أمكن الوصول إلى هذه البيانات في الوقت الفعلي: ضغط تجويف القالب، وانحراف وقت الدورة، ووزن الحقنة، وضغط الحقن. إذا كان هناك انحراف ملحوظ عن أي من هذه المعايير، على سبيل المثال بمقدار ±3σ، فيجب إجراء فحص فوري.
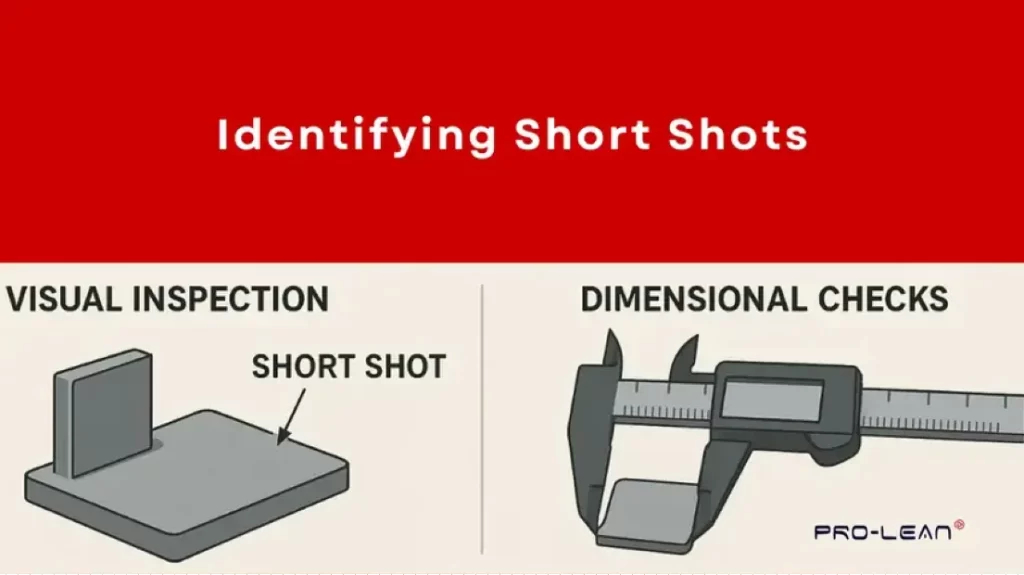
الفحص البصري
كما هو الحال مع المراقبة، يُعد الفحص البصري طريقة موثوقة لمواجهة الثغرات الأمنية. لكن، كما في النقطة السابقة، يجب أن يكون الفني على دراية بالتفاصيل التي يجب البحث عنها.
لذا، تتضمن بعض المشكلات التي تشير إلى وجود مشكلة ما ما يلي:
- حواف غير حادة مفقودة
- حواف بأشكال مختلفة عن تلك المتوقعة
- جدران غير مكتملة
يمكن لأنظمة الرؤية المدمجة أن تساعد في تحديد اللقطات القصيرة، وبالتالي يمكن تغطية الأخطاء المحتملة الناتجة عن الفحص البشري البحت.
تحديد اللقطات القصيرة
تحليل الخلل
يهدف التحليل إلى الوصول إلى جوهر المشكلة، أي الإجابة عن سبب حدوث قصر الطلقة. وقد تم تسليط الضوء في الجدول على بعض الإجابات أو أسباب قصر الطلقة التي يمكن استخلاصها من هذا التحليل.
|
سبب محتمل |
إشارة |
|
مشكلة في درجة الحرارة أو اللزوجة |
تنهار عدة جدران رقيقة. |
|
مشكلة في التهوية / غاز محصور |
ندب الحروق |
|
فقدان الضغط |
لقطة قصيرة في نهاية التعبئة |
|
التلوث، دودة باردة |
لقطة قصيرة بالقرب من البوابة |
التحليل البعدي
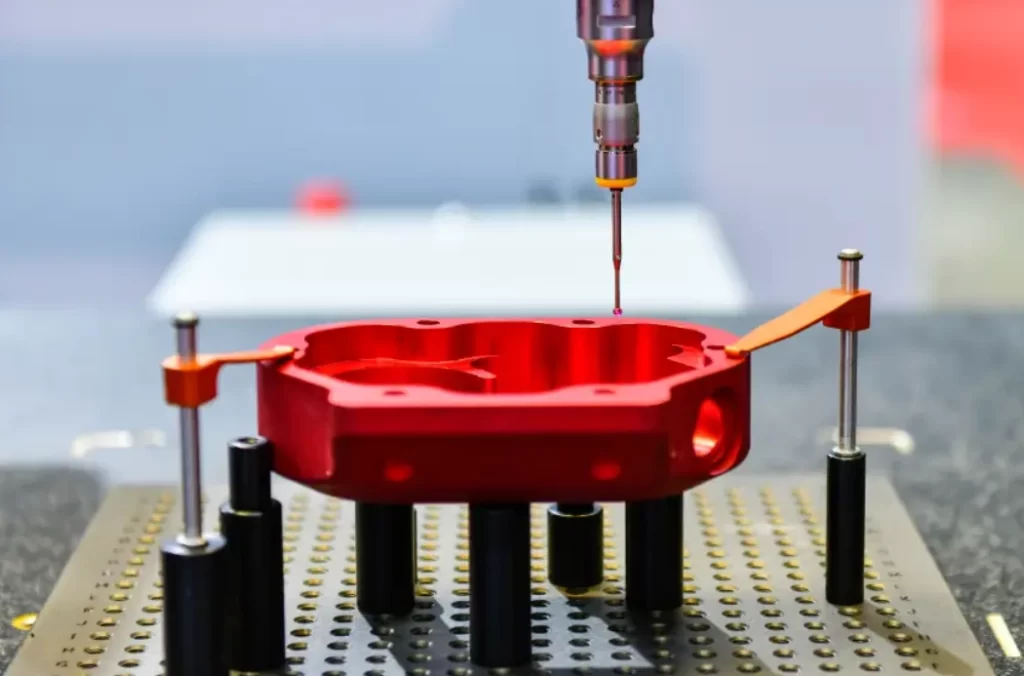
يُغطي التحليل البُعدي الجوانب التي لا يُمكن للفحص البصري القياسي القيام بها. وتشمل أكثر الطرق شيوعًا في هذا المجال المسح ثلاثي الأبعاد، والتقطيع العرضي، واستخدام آلة قياس الإحداثيات (CMM).
المسح الثلاثي الأبعادهذه هي أفضل طريقة لتحليل أبعاد الأجزاء المعقدة المصنعة بالحقن. وهي تتضمن مقارنة تفاصيل التصميم بمساعدة الحاسوب مع بيانات المسح الضوئي للتحقق من وجود تجويف كامل.
المقطع العرضيإذا اشتبه بوجود عيوب في بعض المناطق، يتم تقطيعها وفحصها تحت المجهر. ورغم أن هذه الطريقة مدمرة، إلا أن ميزتها أنها تعطي إجابة قاطعة بشأن العيب.
CMM (آلة قياس الإحداثيات)تحتوي الآلة على مسبار يساعد في مقارنة الأبعاد الحرجة مع نموذج التصميم بمساعدة الحاسوب (CAD). يستخدم مهندسو العمليات هذه الطريقة لتحديد العيوب التي قد لا تُرى بالعين المجردة.
آلة قياس التنسيق (CMM)
جرب برولين الآن!
كيفية إصلاح عيوب الحقن في عملية التشكيل بالحقن؟
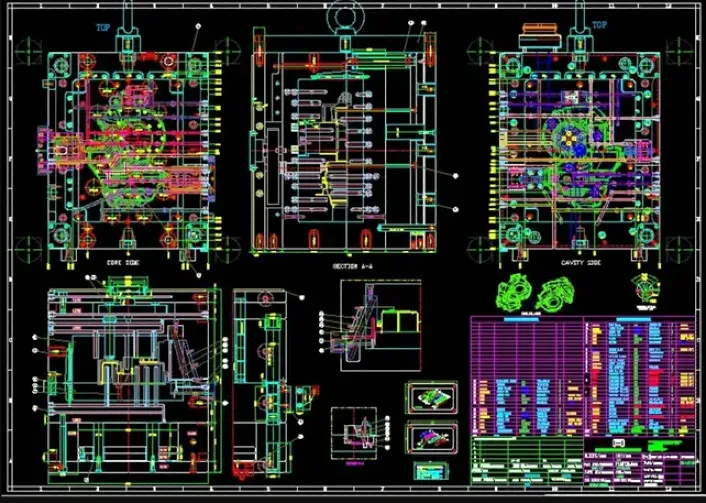
بمجرد تحديد أسباب عدم اكتمال عملية الحقن في عملية التشكيل بالحقن، كما هو الحال بالنسبة لأنواع أخرى من التشكيل بالحقن عيوب صب الحقنيتحول التركيز إلى التدابير العلاجية. وتشمل هذه التدابير تحسين تصميم القوالب، والإدارة الحرارية، ومراقبة العمليات، وصيانة الآلات، وتحسين معايير التشكيل.
تحسين تصميم القوالب
مهما بلغت التحسينات في عملية التشكيل، يظل تصميم القالب هو الحل الأساسي. وتشمل الجوانب التي يجب التركيز عليها: سماكة الجدار، والتهوية، وقنوات التوزيع، وفتحات تصريف الفائض.
سمك الجدار – يوصى بشدة باستخدام سماكة جدار موحدة
التنفيس قد تتطلب الأشكال الهندسية المعقدة استخدام نظام تهوية بمساعدة التفريغ. ينبغي أن تحتوي مواقع التعبئة الأخيرة على فتحات تهوية أعمق أو أكثر.
وفاز بالمركز الثاني - يجب موازنة قنوات الصب لمنع امتلاء القوالب بشكل غير متساوٍ.
آبار الفائض – هذه الأمور بالغة الأهمية لتمديد مسار التدفق للتجويف بأكمله
تصميم قوالب
الإدارة الحرارية
يُعد توحيد درجة الحرارة أمرًا بالغ الأهمية في عملية التشكيل بالحقن، لذا فإن الإدارة الحرارية الفعالة أمر لا يقبل المساومة.
تشمل المجالات التي يجب فحصها باستمرار ما يلي:
- منطقة البراميل
- درجة حرارة سطح القالب
- درجة حرارة طرف الفوهة
- توازن العداء الساخن
الصيانة الدورية للآلة
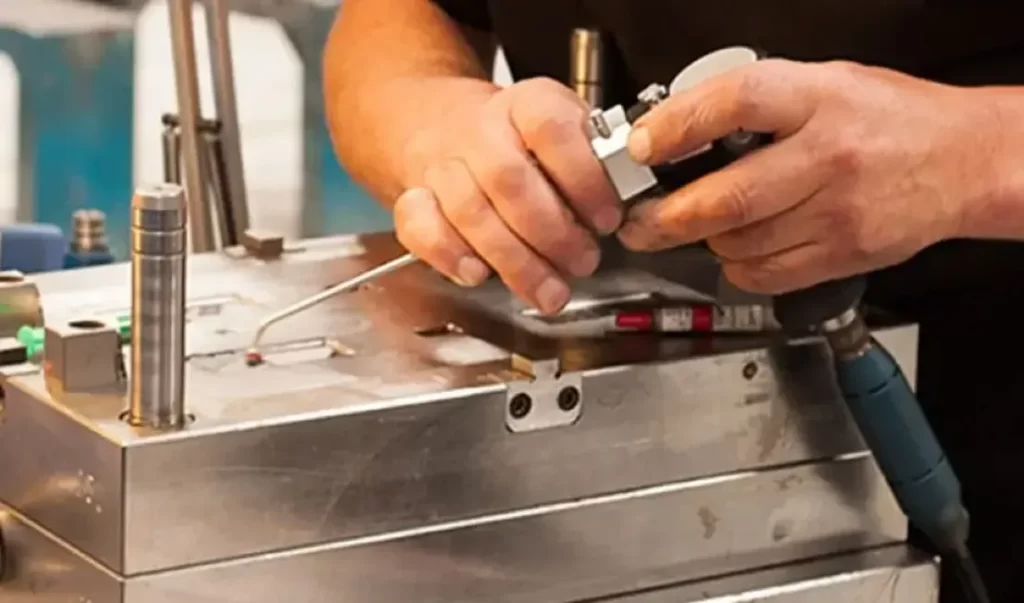
إن الصيانة الدورية للآلات، بدلاً من الصيانة التفاعلية، هي ما يميز عمليات التشكيل المتميزة. ويمكن بناء هذه الاستراتيجيات على أسس أسبوعية وشهرية وربع سنوية. وعندما تكون الصيانة استباقية، يصبح حدوث الأعطال نادراً.
صيانة العفن
تحسين معايير التشكيل
تشمل المعايير المعنية ضغط التعبئة، والضغط الخلفي، وضغط الحقن، ودرجة حرارة الانصهار، وسرعة الحقن. ويمكن لمزود خدمات قولبة الحقن مساعدتك في تطبيق منهجية تصميم التجارب الشاملة (DOE) لاتخاذ تدابير مضادة ملموسة ضد الحقن غير الكامل.
في الخلاصة
يُعدّ حقن البلاستيك بحقن جزئي أحد التحديات المتوقعة. وقد تناولت هذه المقالة المشكلة بالتفصيل، موضحةً أنها تتجاوز مجرد عدم كفاية ضغط الحقن. فمعدل التعبئة، واللزوجة، وتصميم القطعة، ودرجة الحرارة، كلها عوامل أخرى مؤثرة.
من حسن الحظ، وكما هو الحال مع مشاكل قولبة الحقن الأخرى، يمكن معالجة مشكلة الحقن غير الكامل. وقد ناقشت هذه المقالة حلولاً مثل تحسين المعايير، والإدارة الحرارية، وتحسين تصميم القالب. إذا كنت تواجه صعوبة في تشكيل الحقن القصيرة، فإن لدينا خدمة صب الحقن هذا هو خيارك الأمثل. سيضمن فريقنا الخبير وصول قطعك البلاستيكية كاملة وبجودة مثالية.